Diagrama de moldagem a vácuo por Moldes Plásticos Topworks
Pequenas séries · Fabrico rápido de ferramentas · Huangyan, China
Moldagem por injeção de baixo volume na China
A moldagem por injeção de baixo volume consiste na produção de peças de plástico reais em pequenas séries, normalmente entre 100 e 10 000 unidades. Estas são moldadas numa matriz macia ou semirígida, em vez de se utilizar uma matriz de produção em aço. Desta forma, evita-se a maior parte dos custos com as matrizes. Recebe peças na resina exata que o seu cliente irá utilizar, semanas antes do que um programa de produção permite. Esta página explica como funciona, o que determina o custo, quais são os limites e por que razão tantos compradores realizam estes trabalhos na China.

100–10 000 unidades: A gama em que se enquadram a maioria dos nossos trabalhos de baixo volume.
Alumínio ou P20: Aço para ferramentas típico para séries curtas, frequentemente utilizado como inserções numa base de molde mestre.
Cerca de 3 semanas: Tempo habitual até à primeira amostra T1 numa peça simples.
100–500 unidades: Encomenda mínima habitual, dependendo do tamanho da peça, da resina e do percurso da ferramenta.
14 prensas, 80–1 000 toneladas: Desde uma caixa portátil de 30 g até um suporte automóvel de 2 kg.
Moldagem em pequenas séries, CNC ou impressão 3D?
A quantidade é o fator determinante. Deslize o cursor até ao tamanho do seu lote e veja como cada processo se posiciona em termos de viabilidade e custo unitário.
| Quantidade | O melhor percurso habitual |
|---|---|
| 1-20 unidades | Impressão 3D para verificações de conceito e de ajuste |
| 20-100 unidades | Impressão 3D, CNC ou moldagem a vácuo |
| 100-1.000 unidades | CNC ou um molde de injeção de baixo volume |
| 1.000-10.000 unidades | Moldagem por injeção de baixo volume |
| Mais de 10.000 unidades | Moldagem por injeção em série |
Para quantidades inferiores a cerca de 100 peças, um molde raramente compensa. A fundição a vácuo permite obter peças com acabamento semelhante ao da moldagem a partir de um molde de silicone nessa gama.
Consulte o nosso Impressão 3D e moldagem a vácuo serviço, ou comparar os três em Impressão 3D vs. CNC vs. moldagem a vácuo.
O nosso serviço de moldagem por injeção de baixo volume
Realizamos moldagem por injeção de baixo volume para clientes dos setores automóvel, médico, de eletrónica de consumo e de equipamento industrial. A maioria dos trabalhos de pequenas séries situa-se entre 100 e 10 000 peças. Desde o primeiro orçamento até à última remessa, o mesmo engenheiro acompanha o seu projeto.
Envie o seu ficheiro CAD 3D assim que estiver pronto e nós enviar-lhe-emos um orçamento gratuito com comentários sobre a fabricabilidade (DFM). Os formatos STEP e X_T são os mais adequados, mas o Parasolid também funciona.
Os nossos engenheiros analisam cada projeto antes de cortarmos o aço. Verificam os ângulos de desbaste, a espessura das paredes, a localização da porta de injeção e as faces de fecho. Assinalamos o que poderia causar afundamento, excesso de material ou deformação, enquanto ainda é barato corrigir esses problemas.
A escolha do material recebe a mesma atenção. Diga-nos quais são as funções que a peça deve desempenhar. Apresentamos-lhe duas ou três opções de resina e as vantagens e desvantagens de cada uma. A exposição aos raios UV, a classificação de resistência ao fogo, o contacto com produtos químicos e a altura de queda determinam a nossa recomendação. A nossa guia de seleção de materiais aborda os conceitos básicos.
No que diz respeito ao próprio molde, adaptamos o aço e a estrutura ao número de peças a produzir e à banda de tolerância. A maioria dos trabalhos de baixo volume é realizada com P20 ou inserções de alumínio numa base mestre.
Precisa de uma peça física antes de cortarmos o molde? Opte pela impressão 3D ou pela maquinagem CNC para a primeira peça no nosso protótipo rápido etapa. Essa etapa permite detetar problemas de conceção enquanto as correções ainda têm um custo reduzido.
Temos horários flexíveis e adicionamos um segundo ou terceiro turno quando os prazos são apertados. A fábrica dispõe de 14 máquinas de injeção com uma força de fecho que varia entre as 80 e as 1 000 toneladas. Isso abrange desde uma caixa para dispositivos portáteis de 30 g até um suporte automóvel de 2 kg. As peças multimateriais também podem ser produzidas em pequenas quantidades, através do nosso sobremoldagem trabalhos, incluindo moldagem com inserção e moldagem 2K.
O que é a moldagem por injeção de baixo volume?
A moldagem por injeção de baixo volume consiste na produção de peças de plástico em pequenas séries, utilizando um molde mais flexível e mais económico, geralmente de alumínio ou P20, em lotes inferiores a 10 000 unidades. Sacrifica-se a vida útil do molde, mas ganha-se em rapidez e numa redução significativa dos custos de moldagem.

Esse modelo de negócio adequa-se a protótipos, séries-piloto, produção de transição e produtos de curta duração. A linha divisória é difusa. A maioria das oficinas, incluindo a nossa, considera qualquer quantidade inferior a 1 000 peças como sendo claramente de baixo volume. Entre 1 000 e cerca de 10 000, a decisão depende do tempo de ciclo, do custo da resina e da duração prevista do projeto.
Os compradores apreciam isto por uma razão. O percurso desde o CAD até às peças prontas para envio fica mais curto e as opções permanecem em aberto. Se as primeiras 500 unidades forem vendidas, o molde continua em funcionamento. Se não forem, não terá investido dezenas de milhares em aço temperado.
Moldagem por injeção em pequenas séries: quando compensa
A conta bate certo em situações específicas. É aqui que vemos que a moldagem por injeção em pequenas séries compensa.
Ponte entre a prototipagem e a produção em série
Uma peça impressa em 3D comprova a geometria. Não comprova, porém, como a resina se comporta sob a pressão real de injeção e o encolhimento. Um molde de baixo volume preenche essa lacuna. Obtém-se peças com a qualidade real do ABS, PC ou PP. Testa-se o encaixe, o acabamento, o peso e a montagem no plástico que o cliente irá utilizar. A maioria das equipas de produto deteta aqui, pelo menos, um problema de montagem que a impressão nunca revelou.
Os limites mínimos baixos reduzem a sua exposição em dinheiro
Não é necessário ter 100 000 peças para lançar o produto. Basta ter o suficiente para testar o mercado. Um molde de alumínio ou P20 de cavidade única custa uma fração do preço de uma ferramenta endurecida de múltiplas cavidades. O custo por peça é mais elevado, mas o investimento inicial é muito inferior e as peças chegam em poucas semanas. Para a maioria dos produtos em fase inicial, essa relação é mais vantajosa do que um preço unitário mais baixo.
Entre rapidamente em novos mercados
Entrar numa nova região significa que ainda não sabe qual o SKU que vai vender. A moldagem em pequenas séries permite-lhe ter o produto real nas suas mãos para uma feira, um cliente piloto ou um teste regional. O tempo de espera pela produção das ferramentas passa de meses para semanas.
Ciclos de vida curtos dos produtos
Algumas peças deixarão de estar disponíveis no mercado dentro de dois anos. As caixas de aparelhos eletrónicos de consumo, os artigos sazonais e os gadgets produzidos em séries limitadas têm uma rotação rápida. Construir um molde reforçado para um milhão de peças para uma série de 5 000 unidades é um desperdício de dinheiro. Quando a referência (SKU) deixar de ser comercializada, fica-se sem custos de ferramentas irrecuperáveis nos livros.
O design ainda pode sofrer alterações
O alumínio e o P20 são materiais flexíveis. Podemos soldar ou voltar a cortar uma ferramenta não endurecida em poucos dias. No caso do H13 endurecido, a mesma alteração pode significar uma nova pastilha e uma semana de tempo de usinagem por eletroerosão (EDM). Se o seu projeto ainda estiver em fase de aperfeiçoamento, comece por fabricar um molde de baixo volume. Defina a geometria com base em peças reais e, só depois, corte a ferramenta de produção uma única vez.
Detete os problemas ocultos numa fase inicial
Tiros curtos perto de nervuras finas, afundamento atrás de uma saliência, reflexos num ponto de corte que pensava estar selado. Nada disto é visível no CAD. É visível na T1. Detetar estes problemas numa ferramenta de teste custa muito menos do que numa ferramenta de produção. Se for necessário aumentar a espessura de uma nervura ou deslocar um canal de injeção, ainda há margem para corrigir o problema.
Para conhecer mais casos, leia as vantagens dos plásticos produzidos em pequenas séries e Como a moldagem por injeção de baixo volume ajuda as startups.
Moldes para moldagem por injeção rápida: alumínio, P20 ou tipo ponte
Na maioria dos trabalhos de baixo volume, as inserções de alumínio ou as cavidades P20 superam o aço temperado. São mais rápidas de maquinar e polir, e as fresas duram mais tempo em metais macios. Não é necessária uma vida útil da ferramenta de 500 000 ciclos. O que é necessário é uma vida útil de 5 000 a 50 000 ciclos.
| Ferramenta rápida | Melhor ajuste | Alterações ao design | Tenha cuidado com |
|---|---|---|---|
| Inserções de alumínio numa sapata principal | Menos de ~1 000 peças, resinas não preenchidas | Soldar ou voltar a cortar em poucos dias | A resina reforçada com fibra de vidro e os elevadores desgastam-na rapidamente |
| Ferramenta de ponte de cavidade única P20 | ~1 000–10 000 peças, são necessárias ações secundárias | Soldar ou voltar a cortar em poucos dias | É mais demorado de cortar do que o alumínio |
| Ferramenta de produção em H13 temperado | Mais de 10 000 peças, resinas reforçadas com fibra de vidro | Nova pastilha e eletroerosão, cerca de uma semana | O custo mais elevado e o tempo de construção mais longo |
A marca das 1 000 peças é um limite aproximado. Abaixo desse valor, o alumínio é quase sempre a escolha certa. Entre 1 000 e 10 000, a escolha depende da resina, uma vez que o nylon reforçado com fibra de vidro desgasta o alumínio mais rapidamente do que o ABS. Acima de 10 000, o P20 ou o H13 começam a compensar o investimento. Não existe nenhuma regra oficial. A marca dos 1 000 é apenas o ponto em que a equação matemática costuma pender para um lado.
Antes de descartar o alumínio como sendo apenas para protótipos, leia Tecnologia de fabrico de moldes: mitos sobre as ferramentas de alumínio. No que diz respeito às classes de endurecimento, compare-as em P20 vs 718H vs H13 vs S136.
- O custo inicial diminui, uma vez que uma pequena ferramenta de alumínio ou P20 substitui um molde temperado com várias cavidades.
- As primeiras peças chegam mais cedo, com as amostras T1 a chegarem em cerca de três semanas na maioria dos trabalhos.
- A moldagem é feita com resina de qualidade real, e não com uma aproximação de impressão.
- As alterações ao projeto têm um custo reduzido, uma vez que as ferramentas de software permitem soldar e voltar a cortar sem necessidade de grandes retrabalhos.
- Uma produção de pequena escala encaixa-se entre trabalhos de maior dimensão, sem interromper o funcionamento da oficina.
Moldagem por injeção rápida para prototipagem
Um molde protótipo existe por uma razão. Serve para produzir uma amostra real da peça obtida por injeção, e não uma amostra perfeita.
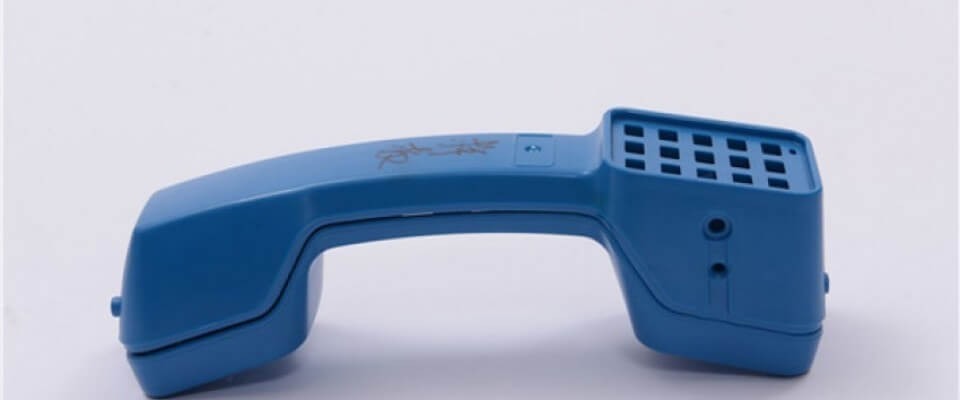
As amostras moldadas revelam aspetos que as amostras impressas não conseguem mostrar. O encolhimento, as linhas de fluxo, o afundamento junto a secções mais espessas e o comportamento da porta só se tornam visíveis em condições reais de injeção.
Uma ferramenta protótipo custa frequentemente menos do que um estudo aprofundado de simulação de fluxo e permite-lhe ter em mãos uma peça concreta. O material do molde pode ser aço macio, alumínio ou, em alguns casos, até mesmo epóxi. Qualquer material que mantenha a geometria sob pressão real e à temperatura de fusão é adequado.
Elimine o que não for necessário. Abandone as tolerâncias apertadas em superfícies não funcionais. Dispense o polimento, a menos que a peça seja de caráter estético. Os canais de arrefecimento podem ficar para mais tarde se a peça for pequena e a prensa puder fazer uma pausa entre os ciclos.
Os pinos ejetores podem, por vezes, dar lugar a um jato de ar na linha de separação. Já enviámos amostras funcionais desta forma para caixas pequenas com menos de 80 mm. As roscas podem ser moldadas em inserções soltas que saem juntamente com a peça e são desaparafusadas à mão.
As pastilhas soltas também substituem os núcleos de ação lateral ou os elevadores numa matriz protótipo. A pastilha fica alojada na cavidade e a peça é moldada à sua volta. O operador retira ambas em simultâneo. O ciclo é mais lento, mas a matriz tem um custo muito inferior.
Se um detalhe for demasiado complexo para ser moldado, não o inclua e faça-o à máquina posteriormente. Um orifício perfurado ou uma ranhura fresada é melhor do que um mecanismo lateral que acabará por ter de deitar fora ao fim de dois meses.
As oficinas de protótipos utilizam frequentemente uma base de molde mestre com inserções substituíveis. Uma única estrutura serve para várias cavidades. Já tivemos clientes que produziram 12 peças diferentes utilizando a mesma base num ano. A entrada de material é normalmente um cano simples ou uma entrada pela aresta curta, aparada manualmente após a ejeção.
O processo de moldagem por injeção rápida
CAD + quantidade → DFM gratuito → Ferramenta rápida (alumínio ou P20) → Amostras T1 → Produção em pequena série → Aumentar a escala ou interromper
Um projeto rápido passa pelas mesmas fases que um trabalho de produção, mas com uma matriz mais pequena e ciclos mais curtos. Assim que a matriz estiver na prensa, cada tiragem segue o mesmo ciclo de quatro etapas:
| Etapa | O que acontece |
|---|---|
| Fixação | As metades do molde fecham-se sob a força de fixação antes de o plástico começar a mover-se. A tonelagem tem de ser superior à pressão de injeção que empurra o molde para abrir, caso contrário, todas as injeções apresentam excesso de material. |
| Injecção | Os pellets derretem no cilindro aquecido. O parafuso dosa o material e impulsiona a massa fundida para a cavidade a alta pressão. |
| Refrigeração | A massa fundida solidifica a partir da parede da cavidade para o interior. O tempo de arrefecimento depende da espessura da parede, da resina e da temperatura do molde, e representa a maior parte do ciclo. |
| Ejecção | O molde abre-se e os pinos ejetores empurram a peça para fora. Numa matriz limpa e com um bom arrefecimento, as peças do tamanho da caixa são produzidas em dezenas de segundos. |

Quer uma estimativa do tempo de ciclo da sua peça? Experimente o nosso calculadora do ciclo de moldagem por injeção.
Por que realizar moldagem por injeção de baixo volume na China
Os compradores que comparam serviços de moldagem por injeção de baixo volume na China costumam ter em conta dois fatores: o preço unitário e o custo do molde. A China destaca-se mais no segundo do que no primeiro. O custo da resina é praticamente o mesmo em todo o lado. O do molde, porém, não.
Um molde consiste, na sua maioria, em horas de maquinagem, trabalho de bancada e aço. Na China, as horas de maquinagem e o trabalho de bancada custam muito menos do que nos EUA ou na Europa. Uma ferramenta P20 ou de alumínio de cavidade única, cuja aquisição é difícil de justificar aos preços ocidentais, torna-se aqui uma decisão fácil. Para saber para onde vai o dinheiro, consulte isto discriminação dos custos dos moldes chineses.
O P20 e a chapa de alumínio estão disponíveis em stock em tamanhos padrão junto dos fornecedores de aço chineses. A produção de peças em pequenas quantidades começa com a chapa disponível em stock, sem necessidade de encomenda especial nem de tempo de espera. O H13 é reservado para trabalhos que exijam essa dureza.
As empresas chinesas especializadas em moldes funcionam normalmente 24 horas por dia. É normal que uma amostra T1 demore cerca de três semanas a ficar pronta, no caso de uma peça simples, sem qualquer sobretaxa por urgência.
Os fusos horários preocupam os compradores de primeira vez mais do que deveriam. A solução está no processo, não na geografia. Um engenheiro é responsável pelo seu processo, desde o orçamento até ao envio. As perguntas são respondidas em inglês com desenhos CAD anotados, e não com respostas de uma única linha.
Como comparar empresas de moldagem por injeção de baixo volume
O risco na China é escolher a loja errada, não o país. Verifique quatro aspetos antes de se comprometer:
- Serão que são proprietários das prensas e da oficina de ferramentas, ou revendem as de terceiros? Ver fabricante vs. empresa comercializadora.
- Utilizam ferramentas de alumínio ou de sapata-mestre, ou fazem orçamentos para todos os trabalhos com base no aço de produção?
- Vão indicar o tipo de aço para ferramentas, o número de cavidades e a data T1 na cotação?
- Será que conseguem transferir essa mesma peça para o equipamento de produção quando o volume aumentar?
Para consultar uma lista mais abrangente de finalistas, ver Comparação entre os principais fabricantes de moldes da China.
Dicas de conceção para peças de baixo volume
Algumas escolhas de conceção permitem poupar dinheiro a sério antes de cortarmos o aço. Conceber para um molde de alumínio não é exatamente o mesmo que conceber para H13.
Mantenha a peça simples e evite elevadores e movimentos laterais sempre que possível. O alumínio é macio e o movimento repetido do elevador desgasta-o rapidamente. Se um movimento lateral for inevitável, mude a ferramenta para P20.
A inclinação é mais importante do que a maioria dos compradores imagina. Sem ela, a peça arrasta-se durante a ejeção. Procure manter, pelo menos, 0,5 graus nas faces verticais; dois a três graus é ainda melhor. As superfícies texturizadas requerem uma inclinação maior, por vezes de 5 graus ou mais.
A espessura da parede é o próximo fator determinante. Mais espessa não significa mais resistente. As paredes mais espessas arrefecem de forma desigual, provocando afundamento no exterior e tensão no interior. Para a maioria dos termoplásticos, mantenha as paredes com espessuras entre 1,0 mm e 3,5 mm e assegure que sejam uniformes. Retire o núcleo de uma saliência espessa em vez de a deixar maciça.
Evite o polimento cosmético, a menos que a peça fique visível para o utilizador final. Um acabamento SPI A1 polido à mão acrescenta vários dias de tempo de trabalho na bancada. Se a peça ficar dentro de uma caixa, o acabamento SPI B ou C é suficiente. O nosso guia de acabamentos de superfície mostra o que cada nota significa.
Para consultar a lista de verificação completa, ver Como funciona a nossa análise de DFM, ou o 101 dicas para a moldagem por injeção de baixo volume.
Da produção em pequena escala à produção em massa
As ferramentas totalmente endurecidas justificam o seu custo na produção de centenas de milhares de peças idênticas. Quando não for necessário atingir esse volume, não pague por essa ferramenta. As ferramentas intermédias e os moldes de alumínio preenchem essa lacuna.
Observamos esta abordagem por fases sobretudo em startups de hardware, projetos-piloto de dispositivos médicos, peças de reposição para o setor automóvel e pequenas marcas de consumo. Começa-se por testar o design numa ferramenta de protótipo e, em seguida, passa-se para o aço de produção. A ferramenta de produção é abordada no nosso ferramentas de moldagem por injeção página, e edições completas no nosso moldagem por injeção na China página.
Para saber mais pormenores sobre a transferência, leia passar do protótipo à produção e passagem da produção em pequena escala para a produção em massa.
Desde a revisão do projeto até ao controlo de qualidade final, o mesmo responsável pelo projeto acompanha o seu processo. Os compradores subestimam este aspeto. A rapidez da comunicação é mais importante do que o orçamento mais barato.
Perguntas frequentes sobre moldagem por injeção de baixo volume
Dica de citação rápida: Envie ficheiros 3D e 2D, a quantidade pretendida, o tipo de resina, as superfícies estéticas, as tolerâncias e os requisitos de inspeção. É tudo o que precisamos para elaborar um orçamento sem troca de mensagens.
Quanto custa a moldagem por injeção em pequenas quantidades?
As ferramentas protótipo simples em alumínio ou P20 têm um preço inicial de cerca de $1 500. O custo aumenta consoante o tamanho da peça, as ações laterais e o acabamento. O preço por peça é mais elevado do que no caso de uma ferramenta de produção com várias cavidades, mas o investimento inicial é muito inferior. A nossa guia de custos de moldagem por injeção mostra o que está na origem desse número.
Qual é o prazo de entrega habitual para a produção de pequenos volumes?
As amostras T1 chegam normalmente cerca de três semanas após a aprovação do DFM, no caso de uma peça simples. Na maioria dos casos de produção em pequenas quantidades, as peças são enviadas 7 a 15 dias após a aprovação do molde. A complexidade da peça, a disponibilidade da resina e o tipo de ferramenta podem alterar esse prazo. Confirmamos uma data definitiva assim que tivermos os seus ficheiros 3D e as quantidades.
Qual é a vossa quantidade mínima de encomenda (MOQ) para moldagem por injeção de baixo volume?
A quantidade mínima de encomenda (MOQ) habitual situa-se entre 100 e 500 peças. O número exato depende do tamanho da peça, do tipo de resina, das especificações estéticas e do processo de fabrico. Uma pequena caixa em ABS produzida com um molde protótipo pode situar-se no limite inferior. Uma peça grande reforçada com fibra de vidro produzida com um molde de transição situa-se num valor mais elevado.
O que é melhor: protótipo, ferramenta de transição ou ferramenta de produção?
Opte por ferramentas protótipo enquanto o projeto ainda estiver em desenvolvimento. Opte por ferramentas de transição para lotes-piloto ou vendas iniciais. Passe para as ferramentas de produção assim que o projeto estiver finalizado e a procura for visível. Se tiver dúvidas, envie-nos o ficheiro e nós recomendaremos uma opção.
É possível utilizar posteriormente um molde de baixo volume na produção?
Muitas vezes, sim. Uma ferramenta de ponte P20 pode continuar a funcionar à medida que a procura aumenta. O alumínio é adequado para tiragens mais curtas e resinas não preenchidas. Quando o volume ultrapassa a capacidade da ferramenta flexível, construímos uma ferramenta de produção com base no mesmo projeto comprovado.
Que materiais podem ser utilizados para a produção em pequenas quantidades?
Trabalhamos com a maioria dos plásticos de uso geral e de engenharia: ABS, PC, PP, PA6 e PA66, POM, PMMA, PBT e misturas reforçadas com fibra de vidro. A carga, a temperatura, o contacto com produtos químicos, o acabamento e a utilização final determinam o tipo de material. Diga-nos a que condições a peça tem de resistir e iremos restringir as opções a duas ou três.
Pronto para dar início ao seu projeto de baixo volume?
Tem um ficheiro CAD e não sabe se a produção em pequenas quantidades é adequada para a sua peça? Envie-no-nos. Dir-lhe-emos qual a opção mais adequada, e essa resposta é gratuita.
Obtenha uma análise DFM e um orçamento gratuitos →Ainda não há desenhos? Fala-nos sobre o teu papel.
