Schema della colata sotto vuoto a cura di Stampo in plastica Topworks
Piccoli lotti · Prototipazione rapida · Huangyan, Cina
Stampaggio a iniezione a basso volume in Cina
Lo stampaggio a iniezione a basso volume consiste nella produzione di parti in plastica reali in piccole serie, solitamente da 100 a 10.000 pezzi. Queste vengono stampate utilizzando uno stampo morbido o semirigido anziché uno in acciaio da produzione. In questo modo si evita gran parte dei costi di stampaggio. Si ottengono componenti realizzati nella resina effettiva che il cliente riceverà, con settimane di anticipo rispetto a quanto consentito da un programma di produzione standard. Questa pagina spiega come funziona, quali sono i fattori che determinano il costo, quali sono i limiti e perché così tanti acquirenti affidano questi lavori alla Cina.

Da 100 a 10.000 pezzi: La fascia in cui rientra la maggior parte dei nostri lavori a basso volume.
Alluminio o P20: Acciaio per utensili tipicamente utilizzato per piccole serie, spesso sotto forma di inserti in una base dello stampo principale.
Circa 3 settimane: Tempo tipico necessario per ottenere il primo campione T1 su un pezzo semplice.
100–500 pezzi: Ordine minimo tipico, a seconda delle dimensioni del pezzo, della resina e del percorso dell'utensile.
14 presse, da 80 a 1.000 tonnellate: Da una custodia portatile da 30 g fino a una staffa per auto da 2 kg.
Stampaggio a bassa produzione: CNC o stampa 3D?
È soprattutto la quantità a determinare il risultato. Sposta il cursore in base alla dimensione del tuo lotto e verifica i livelli di fattibilità e il costo unitario per ciascuna fase del processo.
| Quantità | Il percorso migliore di solito |
|---|---|
| 1-20 pezzi | Stampa 3D per la verifica dei prototipi e dell'adattabilità |
| 20-100 pezzi | Stampa 3D, lavorazione CNC o colata sotto vuoto |
| 100-1.000 pezzi | CNC o uno stampo a iniezione per piccole serie |
| 1.000-10.000 pezzi | Stampaggio a iniezione a basso volume |
| 10.000+ pezzi | Stampaggio a iniezione di produzione |
Per quantità inferiori a circa 100 pezzi, lo stampo raramente risulta redditizio. In questo caso, la fusione sotto vuoto consente di ottenere pezzi di qualità quasi pari a quelli stampati utilizzando uno stampo in silicone.
Dai un'occhiata al nostro Stampa 3D e colata sotto vuoto servizio, oppure confronta tutti e tre in Stampa 3D vs CNC vs colata sotto vuoto.
Il nostro servizio di stampaggio a iniezione per piccoli volumi
Eseguiamo stampaggio a iniezione in piccole serie per clienti nei settori automobilistico, medico, dell'elettronica di consumo e delle apparecchiature industriali. La maggior parte dei lavori in piccole serie prevede una quantità compresa tra 100 e 10.000 pezzi. Dal primo preventivo all'ultima spedizione, lo stesso ingegnere si occuperà del vostro progetto.
Inviateci i vostri file CAD 3D quando sono pronti e vi forniremo un preventivo gratuito con i nostri consigli per la producibilità (DFM). I formati STEP e X_T sono i più indicati, ma va bene anche Parasolid.
I nostri ingegneri esaminano ogni progetto prima di procedere al taglio dell’acciaio. Verificano gli angoli di sformo, lo spessore delle pareti, la posizione dei punti di iniezione e le superfici di chiusura. Segnaliamo eventuali cause di affossamento, sbavature o deformazioni quando è ancora possibile porvi rimedio a costi contenuti.
La scelta dei materiali riceve la stessa attenzione. Diteci quali sono le prestazioni richieste al componente. Vi proporremo due o tre opzioni di resina, illustrandovi i pro e i contro di ciascuna. L’esposizione ai raggi UV, la resistenza al fuoco, il contatto con sostanze chimiche e l’altezza di caduta sono i fattori che determinano la nostra raccomandazione. Il nostro guida alla scelta dei materiali tratta le nozioni di base.
Per quanto riguarda lo stampo vero e proprio, scegliamo l’acciaio e la struttura in base al numero di colate e alla fascia di tolleranza. La maggior parte dei lavori a basso volume viene realizzata con P20 o inserti in alluminio in una scarpa master.
Hai bisogno di un campione fisico prima di realizzare lo stampo? Scegli la stampa 3D o la lavorazione CNC per il primo articolo sul nostro prototipo rapido fase. Questa fase consente di individuare eventuali problemi di progettazione quando le correzioni hanno ancora un costo contenuto.
Adottiamo orari flessibili e aggiungiamo un secondo o un terzo turno quando i tempi sono stretti. Lo stabilimento dispone di 14 presse a iniezione con forza di chiusura compresa tra 80 e 1.000 tonnellate. Questo ci permette di produrre componenti che vanno da un alloggiamento per dispositivi portatili da 30 g fino a una staffa per il settore automobilistico da 2 kg. È inoltre possibile produrre in serie breve componenti multimateriale, grazie al nostro sovrastampaggio lavorazioni, tra cui lo stampaggio con inserti e lo stampaggio a due componenti.
Che cos’è lo stampaggio a iniezione a basso volume?
Lo stampaggio a iniezione a basso volume consiste nella produzione di piccole serie di articoli in plastica utilizzando uno stampo più flessibile ed economico, solitamente in alluminio o P20, per lotti inferiori a 10.000 pezzi. Si rinuncia alla durata dello stampo, ma si guadagna in velocità e si ottiene un costo di stampaggio notevolmente inferiore.

Questo tipo di produzione è adatto a prototipi, lotti pilota, produzione ponte e prodotti con ciclo di vita breve. Il confine è piuttosto vago. La maggior parte delle aziende, compresa la nostra, considera qualsiasi quantità inferiore a 1.000 pezzi come chiaramente a basso volume. Da 1.000 a circa 10.000 pezzi, la valutazione dipende dal tempo di ciclo, dal costo della resina e dalla durata prevista del progetto.
Agli acquirenti piace per un motivo ben preciso. Il percorso dal CAD ai pezzi pronti per la spedizione si accorcia e le opzioni rimangono aperte. Se i primi 500 pezzi vengono venduti, lo stampo continua a funzionare. In caso contrario, non si sono investite decine di migliaia in acciaio temprato.
Stampaggio a iniezione in piccole serie: quando conviene
I calcoli tornano in determinate situazioni. È proprio qui che vediamo i vantaggi dello stampaggio a iniezione a breve termine.
Un ponte tra la prototipazione e la produzione in serie
Un componente stampato in 3D ne conferma la geometria, ma non dimostra come la resina si comporti sotto la pressione di iniezione reale e in presenza di ritiro. Uno stampo per piccoli volumi colma questa lacuna. Si ottengono componenti nella qualità effettiva di ABS, PC o PP. Si verificano l’adattamento, la finitura, il peso e l’assemblaggio sulla plastica che il cliente avrà tra le mani. La maggior parte dei team di prodotto individua in questa fase almeno un problema di assemblaggio che la stampa non aveva mai evidenziato.
I minimi bassi riducono l'esposizione in contanti
Non servono 100.000 pezzi per lanciare un prodotto. Ne bastano abbastanza per testare il mercato. Uno stampo in alluminio o P20 a cavità singola costa una frazione rispetto a uno stampo temprato a più cavità. Il costo unitario è più elevato, ma l’investimento iniziale è di gran lunga inferiore e i pezzi arrivano nel giro di poche settimane. Per la maggior parte dei prodotti in fase iniziale, questo compromesso è preferibile a un prezzo unitario più basso.
Entra rapidamente in nuovi mercati
Entrare in una nuova regione significa che non si sa ancora quale SKU avrà successo. Lo stampaggio in piccole serie ti permette di avere a disposizione prodotti reali per una fiera, un cliente pilota o un test regionale. I tempi di attesa per la realizzazione degli stampi si riducono da mesi a settimane.
Cicli di vita dei prodotti brevi
Alcuni componenti non saranno più disponibili sul mercato tra due anni. Gli involucri dei dispositivi elettronici di consumo, gli articoli stagionali e i gadget prodotti in serie limitata hanno tutti un ciclo di vita molto breve. Realizzare uno stampo rinforzato da un milione di colate per una produzione di 5.000 pezzi è uno spreco di denaro. Quando lo SKU viene ritirato dal mercato, non si rimane con costi di attrezzaggio irrecuperabili in bilancio.
Il progetto potrebbe ancora subire modifiche
L'alluminio e il P20 sono materiali tolleranti. Possiamo saldare o ritagliare uno stampo morbido in pochi giorni. Sullo H13 temprato, la stessa modifica può comportare l’uso di un nuovo inserto e una settimana di lavorazione con elettroerosione. Se il vostro progetto è ancora in fase di definizione, realizzate prima uno stampo per una piccola serie. Fissate la geometria sui pezzi reali, quindi realizzate lo stampo di produzione in un’unica fase.
Individua tempestivamente i problemi nascosti
Piccoli difetti vicino a nervature sottili, avvallamenti dietro una sporgenza, riflessi su un punto di chiusura che pensavi fosse sigillato. Nulla di tutto ciò è visibile nel CAD. Si nota solo in T1. Individuarli su uno stampo di prova costa molto meno che su uno di produzione. Se una nervatura deve essere ispessita o un punto di iniezione deve essere spostato, hai ancora margine per correggere il problema.
Per altri casi, leggi i vantaggi della produzione di articoli in plastica in piccole tirature e In che modo lo stampaggio a iniezione a basso volume aiuta le startup.
Stampi per stampaggio a iniezione rapido: alluminio, P20 o a ponte
Per la maggior parte dei lavori a basso volume, gli inserti in alluminio o le cavità in P20 sono più vantaggiosi rispetto all’acciaio temprato. Si lavorano e si lucidano più velocemente, e le frese durano più a lungo su metalli morbidi. Non serve una durata dello stampo di 500.000 colpi. Ne bastano da 5.000 a 50.000.
| Strumento rapido | La soluzione più adatta | Modifiche al progetto | Attenzione a |
|---|---|---|---|
| Inserti in alluminio in una scarpa madre | Meno di ~1.000 pezzi, resine non caricate | Saldatura o ritaglio in pochi giorni | La resina rinforzata con fibra di vetro e i sollevatori la consumano rapidamente |
| Utensile a ponte a cavità singola P20 | ~1.000–10.000 pezzi, sono necessarie azioni secondarie | Saldatura o ritaglio in pochi giorni | Più difficile da tagliare rispetto all'alluminio |
| Utensile di produzione in acciaio H13 temprato | Oltre 10.000 componenti, resine rinforzate con fibra di vetro | Nuovo inserto più elettroerosione, circa una settimana | Costo più elevato e tempi di costruzione più lunghi |
La soglia dei 1.000 pezzi è un valore indicativo. Al di sotto di essa, l’alluminio è quasi sempre la scelta giusta. Tra 1.000 e 10.000, la scelta dipende dalla resina, poiché il nylon rinforzato con fibra di vetro consuma l’alluminio più rapidamente dell’ABS. Oltre i 10.000, l’uso di P20 o H13 inizia a ripagarsi. Non esiste una regola ufficiale. La soglia dei 1.000 è semplicemente il punto in cui, di solito, i conti tornano.
Prima di liquidare l'alluminio come materiale destinato esclusivamente ai prototipi, leggi La tecnologia di costruzione degli stampi: i miti sugli stampi in alluminio. Per i gradi di tempra, confrontarli in P20 vs 718H vs H13 vs S136.
- I costi iniziali diminuiscono, poiché un piccolo utensile in alluminio o in P20 sostituisce uno stampo temprato a più cavità.
- Le prime parti arrivano prima: per la maggior parte degli ordini, i campioni T1 sono pronti in circa tre settimane.
- Si modella utilizzando la resina vera e propria, non una versione approssimativa stampata.
- Le modifiche al progetto hanno costi contenuti, poiché gli strumenti virtuali consentono di saldare e ritagliare senza necessità di grandi rielaborazioni.
- Un lavoro di breve durata si inserisce tra incarichi più consistenti senza interrompere l'attività dell'officina.
Stampaggio a iniezione rapido per la prototipazione
Uno stampo prototipo esiste per un unico motivo: produce un campione reale del pezzo realizzato a iniezione, non un campione perfetto.
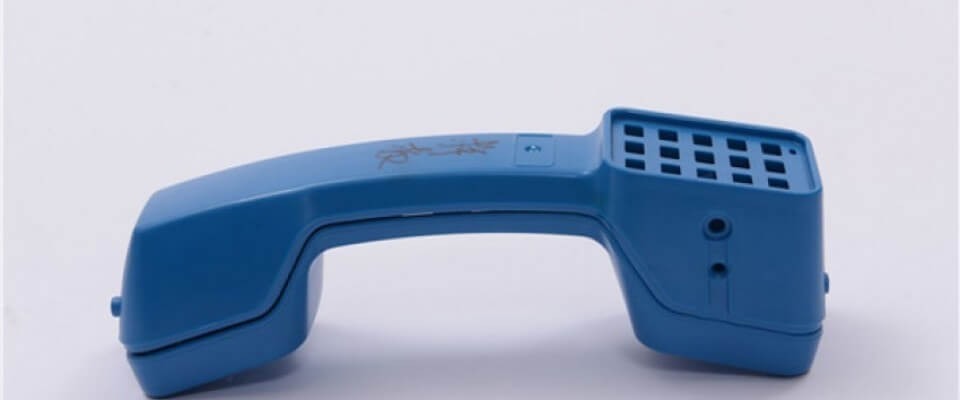
I campioni stampati rivelano aspetti che quelli stampati in prova non riescono a mostrare. Il ritiro, le linee di scorrimento, gli avvallamenti in prossimità delle sezioni più spesse e il comportamento del punto di iniezione si manifestano solo in condizioni reali di iniezione.
Un prototipo costa spesso meno di uno studio approfondito di simulazione del flusso e ti permette di avere tra le mani un pezzo concreto. Il materiale dello stampo può essere acciaio dolce, alluminio o, in alcuni casi, persino resina epossidica. Va bene qualsiasi materiale in grado di mantenere la geometria sotto pressione reale e alla temperatura di fusione.
Elimina ciò che non serve. Rinuncia alle tolleranze strette sulle superfici non funzionali. Tralascia la lucidatura, a meno che il pezzo non sia destinato a scopi estetici. I canali di raffreddamento possono aspettare se il pezzo è piccolo e la pressa può fare una pausa tra una colata e l’altra.
A volte i perni di espulsione possono cedere al flusso d'aria lungo la linea di divisione. Abbiamo spedito campioni funzionanti in questo modo per alloggiamenti di piccole dimensioni, inferiori a 80 mm. Le filettature possono essere stampate su inserti mobili che escono insieme al pezzo e possono essere svitati a mano.
Gli inserti sciolti sostituiscono anche i nuclei ad azione laterale o i sollevatori su uno stampo prototipo. L’inserto viene posizionato nella cavità e il pezzo viene stampato attorno ad esso. L’operatore estrae entrambi contemporaneamente. Il ciclo è più lento, ma lo stampo costa molto meno.
Se un dettaglio è troppo complesso per essere stampato, è meglio ometterlo e lavorarlo meccanicamente in un secondo momento. Un foro o una scanalatura fresata sono sempre meglio di un meccanismo laterale che dovrai scartare nel giro di due mesi.
Le officine di prototipazione utilizzano spesso uno stampo master con inserti intercambiabili. Un unico telaio serve per realizzare numerose cavità. Abbiamo avuto clienti che in un anno hanno prodotto 12 pezzi diversi utilizzando un unico stampo. Il punto di iniezione è solitamente un semplice canale di colata o un punto di iniezione sul bordo corto, rifilato a mano dopo l’espulsione.
Il processo di stampaggio a iniezione rapida
CAD + quantità → DFM gratuito → Stampo rapido (alluminio o P20) → Campioni T1 → Piccola tiratura → Aumentare la produzione o interrompere
Un progetto rapido passa attraverso le stesse fasi di un lavoro di produzione, ma con uno stampo più piccolo e cicli più brevi. Una volta che lo stampo è montato sulla pressa, ogni colata segue lo stesso ciclo in quattro fasi:
| Passo | Cosa succede |
|---|---|
| Serraggio | Le due metà dello stampo si chiudono sotto l'azione della forza di serraggio prima che la plastica inizi a scorrere. Il tonnellaggio deve essere superiore alla pressione di iniezione che spinge lo stampo ad aprirsi, altrimenti ogni ciclo presenta sbavature. |
| Iniezione | I pellet si sciolgono nel cilindro riscaldato. La coclea dosa il materiale e lo convoglia ad alta pressione nella cavità. |
| Raffreddamento | Il materiale fuso si solidifica partendo dalla parete della cavità verso l'interno. Il tempo di raffreddamento dipende dallo spessore della parete, dalla resina e dalla temperatura dello stampo, e rappresenta la parte più consistente del ciclo. |
| Espulsione | Lo stampo si apre e i perni di espulsione spingono fuori il pezzo. Su uno stampo pulito e con un buon sistema di raffreddamento, i pezzi delle dimensioni dell'alloggiamento vengono prodotti in poche decine di secondi. |

Vuoi una stima del tempo di ciclo per il tuo pezzo? Prova il nostro calcolatore del ciclo di stampaggio a iniezione.
Perché affidarsi allo stampaggio a iniezione a basso volume in Cina
Gli acquirenti che valutano la possibilità di ricorrere allo stampaggio a iniezione per piccoli volumi in Cina di solito prendono in considerazione due fattori: il prezzo unitario e il costo degli stampi. La Cina risulta più competitiva sul secondo aspetto che sul primo. Il costo della resina è più o meno lo stesso ovunque, mentre quello degli stampi varia notevolmente.
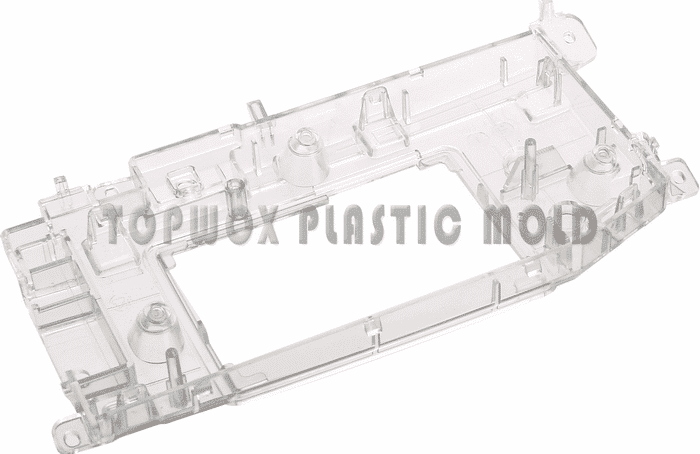
Uno stampo è costituito principalmente da ore di lavorazione meccanica, lavoro al banco e acciaio. In Cina, le ore di lavorazione meccanica e il lavoro al banco costano molto meno che negli Stati Uniti o in Europa. Uno stampo P20 a cavità singola o in alluminio, difficile da giustificare alle tariffe occidentali, qui diventa una scelta facile. Per sapere dove vanno a finire i soldi, guarda qui ripartizione dei costi degli stampi cinesi.
Il P20 e le lastre di alluminio sono disponibili a magazzino in misure standard presso i fornitori cinesi di acciaio. La produzione di utensili in piccole quantità parte dalle lastre già disponibili a magazzino, senza necessità di ordini speciali né tempi di attesa. L’H13 rimane riservato ai lavori che richiedono una maggiore durezza.
Le aziende cinesi specializzate nella produzione di stampi operano solitamente 24 ore su 24. Per un pezzo semplice, è normale ricevere un campione T1 in circa tre settimane, senza alcun supplemento per la produzione urgente.
I fusi orari preoccupano chi acquista per la prima volta più di quanto dovrebbero. La soluzione sta nel processo, non nella geografia. Un unico ingegnere si occupa del tuo progetto dall’offerta alla spedizione. Le domande ricevono risposta in inglese con disegni CAD annotati, non con risposte di una sola riga.
Come confrontare le aziende specializzate nello stampaggio a iniezione di piccoli volumi
Il rischio in Cina è scegliere il negozio sbagliato, non il Paese. Verifica quattro aspetti prima di prendere una decisione:
- Possiedono le presse e l'officina di utensili, oppure rivendono quelle di qualcun altro? Vedi produttore vs società commerciale.
- Utilizzano stampi in alluminio o con ganasce fisse, oppure preventivano ogni lavoro come se fosse in acciaio da produzione?
- Nel preventivo indicheranno il tipo di acciaio per utensili, il numero di cavità e la data T1?
- Quando i volumi aumenteranno, potranno trasferire lo stesso componente agli stampi di produzione?
Per un elenco più ampio, consultare Confronto tra i principali produttori cinesi di stampi.
Suggerimenti di progettazione per componenti prodotti in piccole serie
Alcune scelte progettuali consentono di risparmiare denaro concreto prima ancora di procedere al taglio dell’acciaio. Progettare per uno stampo in alluminio non è esattamente come progettare per l’H13.
Cercate di mantenere il pezzo semplice ed evitate, ove possibile, i sollevatori e i movimenti laterali. L’alluminio è un materiale morbido e il movimento ripetuto dei sollevatori lo usura rapidamente. Se un movimento laterale è inevitabile, passate all’utensile P20.
L'angolazione di sformo è più importante di quanto la maggior parte degli acquirenti pensi. Senza di essa, il pezzo si incastra durante l'espulsione. È consigliabile prevedere almeno 0,5 gradi sulle superfici verticali; da due a tre gradi è ancora meglio. Le superfici ruvide richiedono un'angolazione maggiore, a volte pari o superiore a 5 gradi.
Lo spessore delle pareti è il prossimo fattore determinante. Più sono spesse, non significa che siano più resistenti. Le pareti spesse si raffreddano in modo non uniforme, causando un cedimento esterno e una sollecitazione interna. Per la maggior parte dei termoplastici, mantenere lo spessore delle pareti compreso tra 1,0 mm e 3,5 mm e assicurarsi che sia uniforme. Svuotare un risalto spesso invece di lasciarlo pieno.
Evitate la lucidatura estetica a meno che il pezzo non sia visibile all’utente finale. Una finitura SPI A1 lucidata a mano richiede giorni di lavoro al banco. Se il pezzo è alloggiato all’interno di un involucro, una finitura SPI B o C va benissimo. La nostra guida alle finiture superficiali spiega il significato di ciascuna valutazione.
Per la lista di controllo completa, consultare Come funziona la nostra valutazione DFM, oppure il 101 consigli per lo stampaggio a iniezione a basso volume.
Dalla produzione su piccola scala alla produzione di massa
Gli stampi completamente temprati si ripagano con la produzione di centinaia di migliaia di pezzi identici. Se non è necessario raggiungere tali volumi, non vale la pena acquistare uno stampo di questo tipo. Gli stampi ponte e gli stampi in alluminio colmano questa lacuna.
Questo approccio graduale lo riscontriamo soprattutto nelle startup che si occupano di hardware, nei progetti pilota di dispositivi medici, nel settore dei ricambi aftermarket per il settore automobilistico e nei piccoli marchi di consumo. Si verifica la fattibilità del progetto su uno stampo di prova, per poi passare alla produzione con stampi in acciaio. Lo stampo di produzione è trattato nel nostro stampi per stampaggio a iniezione pagina, e le esecuzioni a volume completo sul nostro stampaggio a iniezione in Cina pagina.
Per i dettagli sulla consegna, leggi passare dal prototipo alla produzione e passaggio dalla produzione su piccola scala alla produzione di massa.
Dalla revisione del progetto fino al controllo qualità finale, lo stesso responsabile di progetto segue la vostra pratica. Gli acquirenti tendono a sottovalutare questo aspetto. La rapidità della comunicazione conta più del preventivo più economico.
Domande frequenti sullo stampaggio a iniezione a basso volume
Suggerimento per le citazioni rapide: Inviateci i file 3D e 2D, la quantità richiesta, il tipo di resina, le superfici estetiche, le tolleranze e le esigenze di controllo qualità. Queste sono tutte le informazioni di cui abbiamo bisogno per prepararvi un preventivo senza bisogno di ulteriori scambi di comunicazioni.
Quanto costa lo stampaggio a iniezione a basso volume?
Gli stampi prototipali semplici in alluminio o P20 partono da circa $1.500. Il costo aumenta in base alle dimensioni del pezzo, alle azioni laterali e alla finitura. Il prezzo unitario è più elevato rispetto a quello di uno stampo di produzione a più cavità, ma l’investimento iniziale è di gran lunga inferiore. Il nostro Guida ai costi dello stampaggio a iniezione mostra cosa determina quel dato.
Qual è il tempo di consegna tipico per una produzione in piccoli volumi?
I campioni T1 vengono solitamente consegnati circa tre settimane dopo l'approvazione del DFM per un pezzo semplice. La maggior parte delle produzioni a basso volume prevede invece la spedizione dei pezzi da 7 a 15 giorni dopo l'approvazione dello stampo. La complessità del pezzo, la disponibilità della resina e la qualità dello stampo possono influire su tali tempistiche. Confermeremo una data definitiva non appena avremo ricevuto i vostri file 3D e le quantità richieste.
Qual è il vostro quantitativo minimo d'ordine (MOQ) per lo stampaggio a iniezione di piccoli volumi?
Il MOQ tipico va da 100 a 500 pezzi. Il numero esatto dipende dalle dimensioni del componente, dalla resina, dalle specifiche estetiche e dal tipo di stampo. Un piccolo alloggiamento in ABS realizzato con uno stampo prototipo può partire da un numero minimo. Un componente di grandi dimensioni rinforzato con fibra di vetro realizzato con uno stampo a ponte parte invece da un numero più elevato.
Qual è la soluzione migliore: prototipo, modello ponte o attrezzatura di produzione?
Scegliete gli stampi prototipali quando il progetto è ancora in fase di sviluppo. Scegliete gli stampi ponte per i lotti pilota o le prime vendite. Passate agli stampi di produzione una volta che il progetto è definitivo e la domanda è chiara. Se avete dubbi, inviateci il file e vi consiglieremo la soluzione più adatta.
È possibile utilizzare in seguito uno stampo a basso volume per la produzione?
Spesso sì. Uno stampo P20 può continuare a funzionare mentre la domanda aumenta. L’alluminio è adatto a tirature più brevi e a resine non caricate. Quando il volume supera la capacità dello stampo morbido, realizziamo uno stampo di produzione basato sullo stesso progetto collaudato.
Quali materiali è possibile utilizzare per la produzione in piccole serie?
Lavoriamo la maggior parte delle materie plastiche di uso comune e tecniche: ABS, PC, PP, PA6 e PA66, POM, PMMA, PBT e miscele rinforzate con fibra di vetro. Il carico, la temperatura, il contatto con sostanze chimiche, la finitura e l’impiego finale determinano il tipo di materiale da utilizzare. Indicateci a quali sollecitazioni deve resistere il componente e vi proporremo due o tre opzioni.
Sei pronto a dare il via al tuo progetto a basso volume?
Hai un file CAD e ti stai chiedendo se la produzione in piccole serie sia adatta al tuo pezzo? Inviacelo. Ti diremo quale soluzione è più adatta, e la risposta è gratuita.
Richiedi una valutazione DFM gratuita e un preventivo →Non ci sono ancora disegni? Raccontaci del tuo ruolo.
