Diretamente da fábrica · Huangyan, China
Moldagem por injeção na China
A moldagem por injeção de plástico na China compensa quando o volume da encomenda atinge entre 3 000 e 10 000 peças. Abaixo desse volume, é difícil recuperar o investimento nas ferramentas. Acima desse valor, os preços unitários descem rapidamente. A Topworks constrói os moldes e opera as prensas em Huangyan, pelo que compra diretamente à fábrica, e não a uma empresa comercial. Um único contrato abrange a análise de DFM, os protótipos, as ferramentas, a produção e a entrega à sua porta.
Muitos compradores estrangeiros acabam por pagar a mais porque um intermediário inflaciona o orçamento e subcontrata o trabalho a uma oficina de segunda categoria. Nós fabricamos todos os moldes que produzimos na nossa própria oficina de ferramentas. Isso reduz o seu custo inicial e o seu prazo de entrega. Também pode incluir conjuntos com várias peças ou moldes da mesma família numa única ordem de compra. Cada peça adicional fica, assim, isenta da respetiva taxa de configuração.

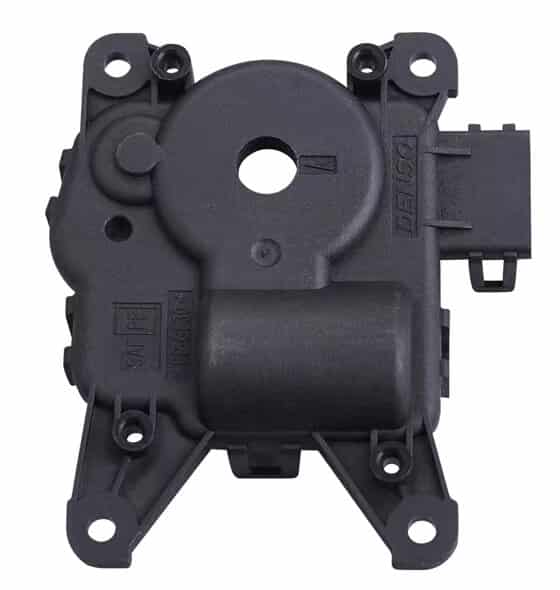
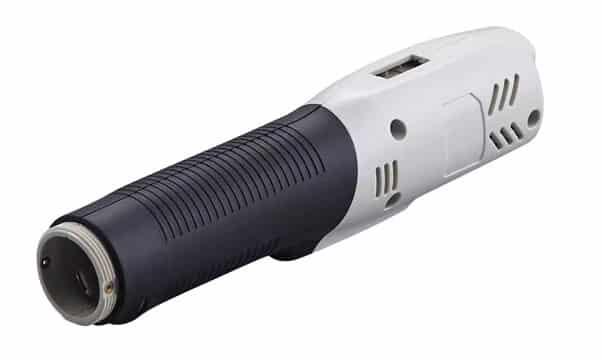
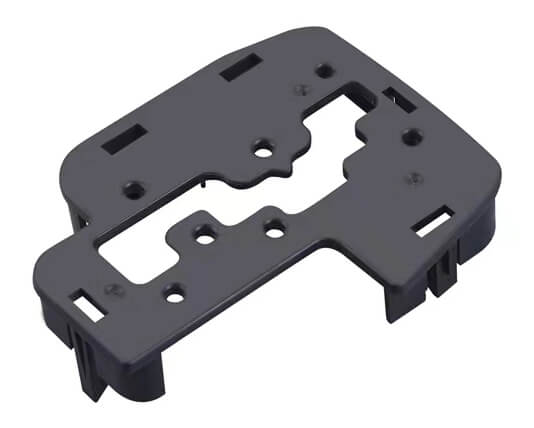
Quando a moldagem por injeção de plástico na China compensa
A moldagem por injeção proporciona o custo unitário final mais baixo quando o volume atinge entre 3 000 e 10 000 peças. As matrizes de aço exigem um investimento inicial de capital. Os ciclos rápidos das prensas fazem com que o preço unitário fique muito abaixo do da impressão 3D ou do CNC. É essa diferença que permite às marcas de consumo e aos fabricantes industriais (OEM) manter as margens em grande escala.
3 000–10 000 unidades: Volume de equilíbrio típico em que a amortização do molde se torna mais vantajosa do que a usinagem ou a impressão.
300–1 200 bar: Intervalo típico de pressão de injeção para peças comerciais densas e com resultados repetíveis.
180T – 1800 T: Intervalo de força de fixação nas nossas 15 prensas de injeção.
1 g – 10 kg: Gama de pesos das peças que moldamos na produção.
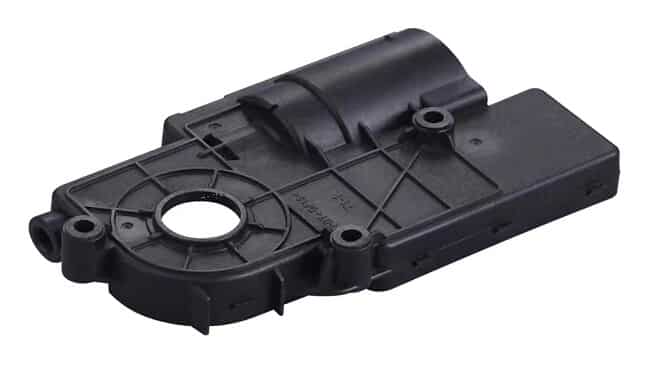
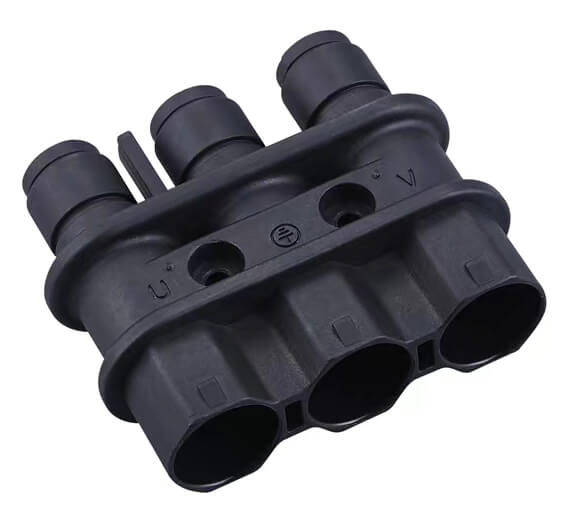
Moldamos componentes automóveis, caixas para equipamentos médicos, peças para eletrodomésticos e bens de consumo. Disponibilizamos resinas de uso geral e de engenharia com correspondência de cores Pantone. As classes mais comuns incluem ABS, policarbonato, PA6 e PA66, PMMA e PPS. Não sabe qual é o mais adequado? Comece por consultar o nosso guia de seleção de materiais plásticos.
Garrafa oca ou depósito? Compare os orçamentos com os nossos peças moldadas por sopro. Precisa de um revestimento macio colado a uma peça rígida? Consulte a nossa sobremoldagem trabalho, o que elimina uma etapa de montagem manual.
Quando se deve adiar a produção de ferramentas de corte: Para quantidades inferiores a cerca de 3 000 peças, o investimento em ferramentas fixas raramente compensa. O mesmo se aplica a um projeto que ainda sofre alterações todos os meses. As ferramentas CNC ou de ponte protegem melhor o seu investimento. Consulte o nosso moldagem por injeção de baixo volume opções. Indique-nos primeiro o seu volume anual pretendido e nós apresentaremos uma proposta com a opção mais rentável.
O que abrange o nosso serviço de moldagem por injeção na China
As principais marcas de veículos e eletrodomésticos raramente fabricam internamente todos os subconjuntos de plástico. A subcontratação a um especialista permite libertar o seu capital. Continua a manter um controlo rigoroso sobre o ajuste e a conformidade.
O nosso serviço de moldagem por injeção na China funciona de três formas:
- Nova ferramenta e produção. Concebemos e fabricamos o molde e, em seguida, produzimos as suas peças com ele. Os detalhes relativos ao equipamento de produção encontram-se no nosso ferramentas de moldagem por injeção página.
- Produção com o seu molde atual. Envie-nos a ferramenta. Nós inspecionamo-la, reparamo-la se for necessário e fazemos um teste antes da produção. Leia o nosso lista de verificação para a transferência de moldes primeiro.
- Moldagem e acabamento. Montagem, embalagem e envio DDP num único contrato, com uma única equipa responsável.
Quando envia um pedido de cotação, um gestor de projeto mapeia todas as etapas, desde a encomenda do aço até ao envio T1. Indique-nos como a peça é instalada e a que tipo de calor ou carga está sujeita no terreno. Esse contexto impede-nos de apresentar uma cotação para um molde com especificações excessivas de que não necessita.
Ciclo de moldagem por injeção – Passo a passo
Observe um ciclo completo numa máquina e numa secção de moldagem e, em seguida, altere a espessura da parede, a resina e o tamanho da peça para ver como o tempo de ciclo varia. Passe o cursor ou toque em qualquer número no desenho.
1. Fechamento do molde
A prensa desloca a metade B para a frente, abranda antes de as metades se tocarem (proteção do molde) e, em seguida, aplica a força total de prensagem.
- Velocidade de fecho: rápida, depois lenta, para proteger o molde
- Pressão e tempo de proteção contra o bolor
- Força de fixação: ~2-8 t por cm² de área projetada
A ter em atenção: Linha de separação danificada se uma peça for deixada no molde; rebarba se a tonelagem for demasiado baixa.
Tempo de arrefecimento a partir de tc = s² / (π²α) · ln[(4/π)(Tderreter − Tmolde)/(Tejetar − Tmolde)], sendo s = espessura máxima da parede e valores típicos da resina. Os restantes tempos de fase são estimativas típicas com base no tamanho da peça. Os ciclos reais dependem do molde, do esquema de arrefecimento e da máquina – utilize estes valores apenas para uma estimativa inicial do orçamento.
Aprovação de orçamentos e controlo de custos
Um modelo 3D pode parecer adequado no ecrã e, mesmo assim, implicar custos adicionais relacionados com deslizadores ou elevadores. Analise a impressão com os nossos engenheiros de orçamentação numa fase inicial. Isso permite eliminar etapas desnecessárias do processo de moldagem antes de fixar o orçamento.
Durante a elaboração do orçamento, analisamos as suas especificações funcionais, normas de tolerância dimensional e requisitos estéticos. As tolerâncias padrão muito restritas aplicadas a características internas ocultas aumentam o tempo de maquinagem e de inspeção. Não trazem qualquer benefício comercial.
Considere os ficheiros CAD iniciais como provisórios até receber o nosso feedback sobre a redução de custos. Documentamos todas as alterações sugeridas, incluindo linhas de separação, localização dos pontos de injeção e ajustes na inclinação das peças. As suas equipas de engenharia e compras ficam com um registo escrito claro.
Nunca cobramos por alterações técnicas inesperadas a meio do processo de fabrico. O corte do aço só começa depois de aprovar os desenhos finais em 2D/3D, o esquema do molde e o orçamento fixo.
Prototipagem para reduzir os riscos associados ao seu equipamento de produção

Alterar uma impressão 3D custa alguns dólares. Soldar e voltar a usinar aço temperado custa milhares e leva semanas. Um protótipo funcional permite que a sua equipa verifique o ajuste, a resistência à queda e o desempenho térmico antes de avançar com o equipamento de produção.
Assim que os seus compradores e engenheiros aprovarem o protótipo, fixamos o desenho de produção e reservamos o tempo de impressão. As suas amostras T1 corresponderão, assim, às especificações aprovadas logo na primeira tiragem.
Reduzir o custo das peças com o DFM
A produção dentro do prazo e do orçamento é definida antes do arranque da fresadora CNC. Cada encomenda inclui uma auditoria gratuita de «Design for Manufacturability» (DFM) e uma verificação do fluxo de material no molde. Aqui está Como funciona a nossa análise de DFM.
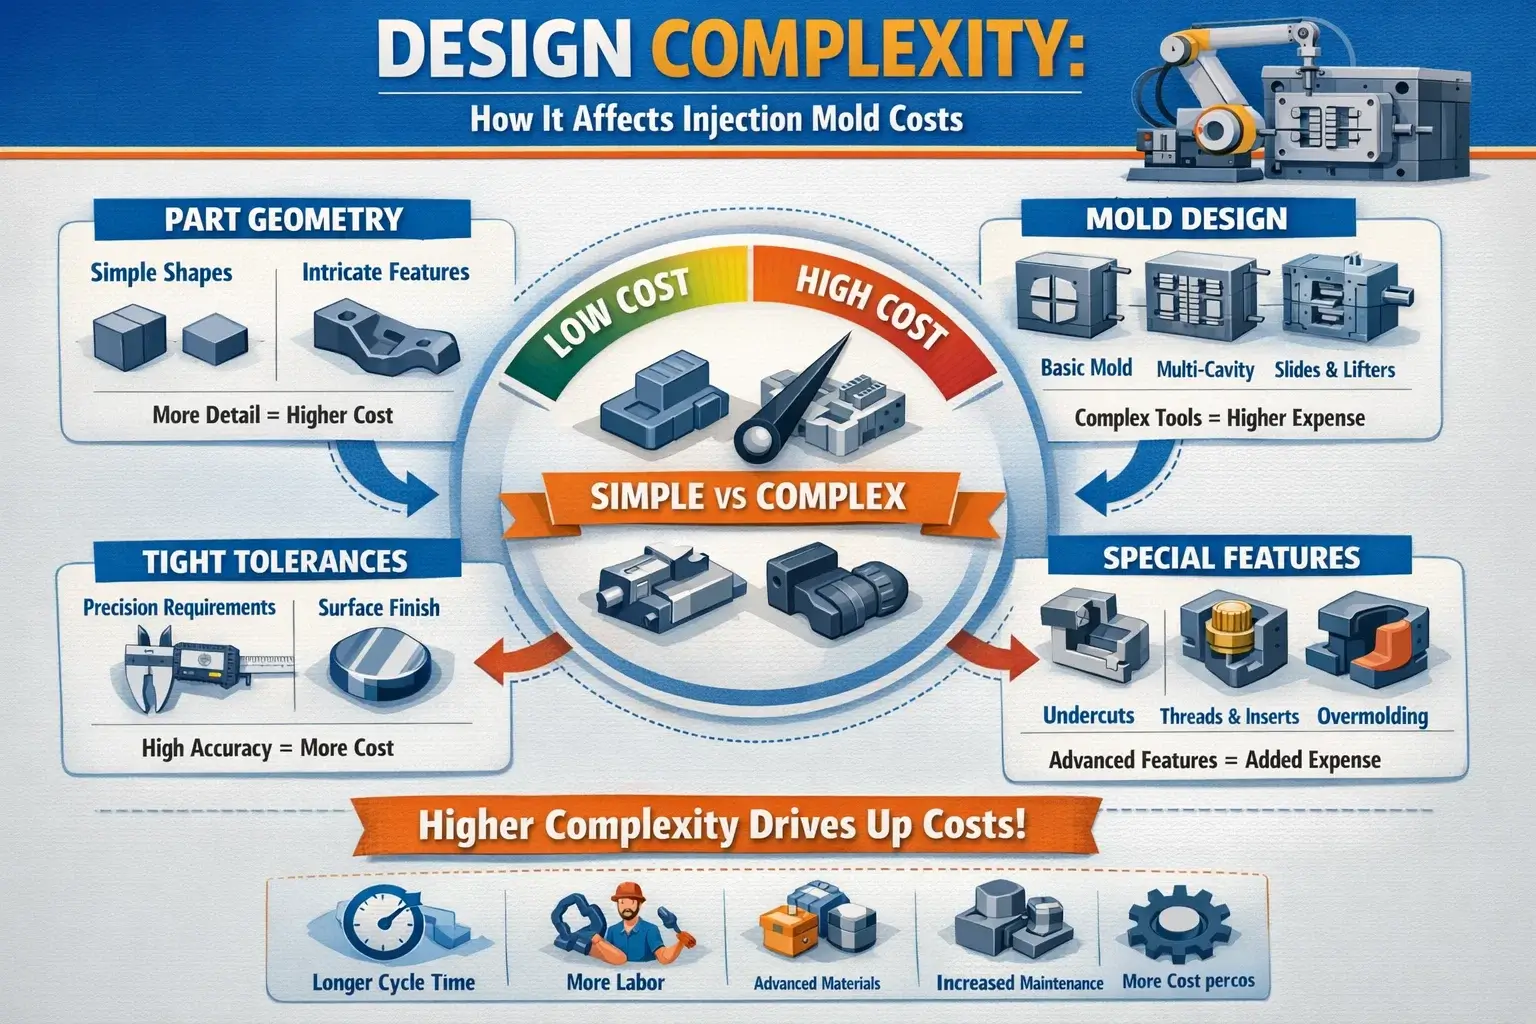
A definição da espessura da parede, do ângulo de desbaste e das proporções das nervuras no ecrã evita ciclos de retrabalho T1 e reduz o peso da peça. O nosso conceção de peças de plástico as regras mostram como pequenas alterações geométricas reduzem custo do molde de injecção.
Parâmetros de referência rápida do DFM
| Característica de design | Valor recomendado / Intervalo | Notas |
|---|---|---|
| Espessura da parede (geral) | 0,8-3,0 mm | PP 1,2–3,0 mm; ABS 1,2–3,5 mm; PC 1,0–3,0 mm |
| Variação da espessura da parede | ±25% do valor nominal | Se este valor for excedido, isso provoca uma contração diferencial e deformações |
| Espessura das nervuras | 40–60% de espessura da parede | Utilize a extremidade inferior (40%) para minimizar as marcas de afundamento |
| Altura das costelas | ≤ 2,5–3 × espessura da parede | As costelas mais altas aumentam os requisitos de força de ejeção |
| Filete de costela | R ≈ 0,25–0,4 × espessura da parede | Reduz a concentração de tensões |
| Esboço — superfície exterior geral | 0.5–1° | Mínimo para uma ejeção suave |
| Esboço — superfície interna da cavidade profunda | 1-2° | Aumento com a profundidade |
| Rascunho — superfície texturada / com veios | 1–3° | Uma textura mais grossa requer um ângulo maior |
| Versão preliminar — alto brilho / espelhado | 0.25–0.5° | Requer um excelente polimento da superfície |
| Espessura da parede exterior do Boss | 40–60% da parede circundante | Evita a formação de marcas de afundamento na zona do ressalto |
| Raio de filete interior | R ≥ 0,25–0,5 × espessura da parede | Raio maior para encaixes a pressão e peças transparentes |
| Diâmetro do canal de arrefecimento | φ 8–14 mm | 8–10 mm para moldes pequenos/médios; 12–16 mm para moldes grandes |
| Distância entre o centro do canal de arrefecimento e a superfície | 1,5–2 × o diâmetro do canal | Normalmente, 15–20 mm para canais de φ10 mm |
| Distância entre os centros dos canais de arrefecimento | 2–3 × o diâmetro do canal | Normalmente, 40–60 mm |
| Diâmetro do canal de alimentação | 4–8 mm (moldes pequenos/médios) | Moldes grandes: 6–10 mm |
| Diâmetro do rolo | 4–7 mm (normalmente) | Ligeiramente mais pequeno do que o sprue |
| Diâmetro do orifício de fixação — peças pequenas | 0,8–1,5 mm | Materiais com enchimento de GF: aumento de ~10% |
| Diâmetro do orifício de fixação — peças de grandes dimensões | 1,5–2,5 mm | Ajustar em função da viscosidade da resina |
| Profundidade da abertura de ventilação | 0,02–0,05 mm | Depende do material; evita o efeito diesel |
Regra prática no mundo dos negócios: Paredes uniformes reduzem tanto o consumo de resina como o tempo de prensagem. Se a sua peça tiver uma saliência espessa ou uma orelha de montagem, coloque o ponto de injeção nessa zona mais espessa. Evite que as linhas de soldadura fiquem nas superfícies estéticas para evitar o desperdício.
O que determina o preço da sua peça

Enchimento → Compressão / Compactação → Manutenção da pressão → Arrefecimento
Quando se contrata um serviço de moldagem por injeção, paga-se pelo peso da resina mais o tempo de utilização da máquina. Cada ciclo passa por quatro fases. O arrefecimento demora entre 50% e 70% do tempo total. Para ver exemplos práticos, consulte o nosso guia sobre custo da moldagem por injeção por peça, ou faça os seus próprios cálculos no calculadora de tempo de ciclo.
| Fase do processo | Parâmetro-chave | Intervalo típico |
|---|---|---|
| Enchimento | Pressão de injeção | 300–1 200 bar |
| Enchimento | Temperatura do molde (termoplásticos) | 10–120 °C (até 200 °C para resinas de alto desempenho) |
| Pressão de retenção | Duração | Até a porta ficar bloqueada; depende do processo |
| Refrigeração | Percentagem do ciclo total | 50–70% de tempo de ciclo |
| Utilização do material de filmagem | Resinas gerais | 20–80% do disparo máximo da máquina |
| Utilização do material de filmagem | Resinas de engenharia | 30–50% do disparo máximo da máquina |
| Temperatura da água de arrefecimento vs. temperatura do molde | Delta | 5–10 °C abaixo da temperatura do molde |
| Caudal de água de refrigeração (por circuito) | Típico | 15–30 L/min; Re ≥ 10 000 para fluxo turbulento |
| Temperatura do molde — ABS | Temperatura da câmara | 40–80 °C |
| Temperatura do molde — PC | Temperatura da câmara | 80–110 °C |
| Temperatura do molde — PP | Temperatura da câmara | 20–70 °C |
| Temperatura do molde — PA 6/66 | Temperatura da câmara | 60–100 °C |
O tempo de arrefecimento aumenta proporcionalmente ao quadrado da espessura da parede. Se uma parede de 2 mm arrefecer em 10 segundos, uma parede de 4 mm demora cerca de 40 segundos. Retirar o núcleo das paredes espessas e utilizar linhas de arrefecimento turbulentas é a forma mais rápida de reduzir o preço unitário.
Controlo de Qualidade e Prevenção de Defeitos
As elevadas taxas de rejeição prejudicam a rentabilidade da unidade e atrasam os contentores. Não cobramos pela triagem interminável. Os nossos engenheiros de processo definem uma janela de prensagem estável na fase T1 e, em seguida, utilizam esta matriz para eliminar os defeitos na origem.
Cada peça nova recebe um relatório dimensional T1. As dimensões críticas são verificadas numa CMM. São recolhidas amostras dos lotes de produção de acordo com o AQL ___ antes da embalagem.
| Defeito | Causa provável | Correção na primeira linha |
|---|---|---|
| Marcas de afundamento / vazios | Parede ou saliência demasiado espessa; pressão de fixação insuficiente | Reduzir a espessura da nervura/saliência para 40–60% da parede; aumentar a pressão de retenção e o tempo |
| Tiro curto | Porta demasiado pequena; comprimento de fluxo excessivo | Abrir a porta de injeção para 1,2–1,6 mm; adicionar uma porta de injeção auxiliar para secções finas de fluxo prolongado |
| Página de guerra | Variação da espessura da parede > ±25%; arrefecimento irregular | Uniformizar a espessura da parede; equilibrar os circuitos de arrefecimento; ajustar a pressão de manutenção |
| Linhas de soldadura | Várias frentes de fusão que se encontram a baixa temperatura | Aumentar a temperatura do molde; aumentar a velocidade de injeção; ventilar na zona da soldadura |
| Aderência na cavidade | Puxão insuficiente; pressão de injeção excessiva | Adicionar corrente de ar (mín. 0,5° em superfícies lisas); reduzir a pressão de injeção e de manutenção |
| Flash | Força de fixação demasiado baixa; aberturas de ventilação obstruídas | Verificar a área projetada em relação à força de fixação; limpar as aberturas de ventilação; reduzir a pressão de injeção |
| Marcas de queimadura (efeito diesel) | Ar retido na zona do último enchimento | Adicionar orifícios de ventilação (0,02–0,05 mm de profundidade) nas extremidades do enchimento; reduzir a velocidade de injeção no final do enchimento |
Para um diagnóstico mais aprofundado, consulte o nosso guia de defeitos de moldagem por injeção, ou experimente o guia interativo de resolução de problemas no nosso página de ferramentas de moldagem.
Propriedade e manutenção das ferramentas
O seu molde é um ativo de capital. É proprietário do 100%, o molde que adquiriu. Quando realizamos a sua produção, a manutenção preventiva e as verificações das peças de desgaste estão incluídas. Registamos cada injeção e cada intervalo de manutenção, para que o molde continue a produzir peças limpas e sem rebarbas.
Está a utilizar um molde de exportação na sua própria fábrica? Descarregue o nosso Procedimento Operacional Padrão (SOP) para a manutenção de moldes para a vossa oficina de ferramentas. A escolha do tipo de aço adequado ao volume de produção ao longo do ciclo de vida evita também que paguem pelo H13 quando o P20 é suficiente. O nosso normas relativas ao aço para moldes e às ferramentas A tabela indica qual a classificação correspondente a cada execução.
Por que razão os compradores transferem a produção de moldagem por injeção para a China
O preço dá início à conversa, mas não é tudo. A moldagem por injeção na China funciona quando três fatores se alinham. É necessário conhecer os preços reais de fábrica e ter uma cadeia de abastecimento próxima da máquina de moldagem. Também é necessário ter alguém do seu lado a gerir os riscos.
A nossa fábrica está localizada em Huangyan, um dos principais centros de produção de moldes e resinas da China. Adquirimos PP, ABS, PS, PE, PVC, PC e PA a preços de fábrica locais. O aço para moldes, os canais quentes e as peças padrão provêm de fornecedores situados a uma curta distância de carro. Esta proximidade permite que as reparações e substituições de ferramentas sejam rápidas. Aqui está por que é que a Huangyan produz os moldes mais rapidamente.
| Fator | China, diretamente da fábrica | Fabricante de moldes nacionais (EUA / UE) |
|---|---|---|
| Preço do equipamento de moldagem | Normalmente, é muito mais baixo para o mesmo tipo de aço e norma | Taxas mais elevadas de mão-de-obra e de usinagem |
| Preço unitário em função do volume | Custo mais baixo da resina e por hora de prensagem | Mais caro, mas sem frete marítimo |
| Prazo de entrega total | Produção mais frete marítimo ou aéreo | Tempo de trânsito mais curto, mas, muitas vezes, fila de ferramentas mais longa |
| Direito aduaneiro | Depende do código HS e das tarifas em vigor | Nenhum |
| Risco principal | Margem de lucro das empresas comerciais, deterioração da qualidade, comunicação | Custo e capacidade |
Os riscos são controláveis se souber onde se escondem. Comece por consultar estes guias:
- Contratação de serviços de moldagem por injeção na China, o manual de orientações de ponta a ponta.
- Fabricante vs. empresa comercializadora, e como distingui-los.
- Sinais de alerta na contratação de serviços de moldagem por injeção na China.
- Custos ocultos na moldagem por injeção na China, desde o transporte de mercadorias até ao retrabalho.
- Código HS 8480.71 vs 3926.90, para que os moldes e as peças passem pela alfândega na velocidade adequada.
- Como escolher um fornecedor de moldagem por injeção na China.
Por que razão os compradores escolhem a Topworks
As equipas de compras que procuram serviços de moldagem por injeção de plástico na China querem três coisas: peças que cumpram as especificações, respostas rápidas em inglês e preços justos, incluindo os custos de importação. Fundei a Topworks em 2006 em Huangyan, Taizhou, a cidade chinesa dos moldes. Quase vinte anos depois, continuamos a fabricar os nossos próprios moldes e a operar as nossas próprias prensas.
A rapidez protege a sua janela de lançamento. As peças protótipo chegam à sua secretária em cerca de 7 dias. Assim que uma ferramenta de produção estiver concluída, as amostras T1 são enviadas no prazo de 7 dias, para que possa verificar o ajuste antes dos seus concorrentes.
Ao comparar orçamentos chineses, pergunte quem é o proprietário das máquinas CNC e das prensas. As empresas comerciais acrescentam 20% a 40% e ocultam a verdadeira fábrica. Na Topworks, uma única equipa de engenharia e produção gere o seu projeto desde o primeiro ficheiro STEP até à entrega FOB ou DDP. Quer que o molde e as peças sejam fabricados de acordo com o seu próprio projeto? Consulte o nosso projetos de moldes e moldagem personalizados.
Perguntas mais frequentes
A partir de que volume é que a moldagem por injeção se torna rentável?
A moldagem por injeção atinge normalmente o ponto de equilíbrio entre 3 000 e 10 000 peças, dependendo da complexidade da peça e do custo do molde. Uma peça simples num molde P20 de cavidade única atinge o ponto de equilíbrio por volta das 3 000 unidades. Carcaças complexas com ferramentas H13 de múltiplas corrediças requerem mais de 10 000 peças. Acima das 100 000 unidades, este processo apresenta o preço unitário mais baixo de todos os processos de transformação de plástico.
Qual é a vossa quantidade mínima de encomenda (MOQ) para peças moldadas por injeção?
No caso de um molde já existente, a quantidade mínima de encomenda (MOQ) é normalmente de 500 a 1 000 peças por ciclo de produção. Para quantidades mais pequenas, os nossos moldes para pequenos volumes e protótipos começam em cerca de 100 peças.
É possível realizar a produção utilizando um molde que já temos?
Sim. Inspecionamos a ferramenta que nos é entregue, reparamo-la ou reajustamo-la, se necessário, e realizamos um teste antes do início da produção. A propriedade do molde pertence-lhe na íntegra.
Quanto tempo demora a produção após a aprovação T1?
As primeiras encomendas de produção são enviadas cerca de 7 dias após a aprovação do T1. As encomendas repetidas são enviadas cerca de 10 dias após a emissão da ordem de compra, acrescidos do tempo de transporte.
Como é que controlam a qualidade nas séries de produção?
Cada peça nova recebe um relatório dimensional T1, com as dimensões críticas verificadas numa CMM. Os lotes de produção são submetidos a amostragem de acordo com o AQL ___ antes da embalagem.
Que espessura de parede devo prever no projeto de peças moldadas por injeção?
Mantenha as espessuras das paredes entre 0,8 mm e 3,0 mm para a maioria dos termoplásticos (PP 1,2–3,0 mm; ABS 1,2–3,5 mm; PC 1,0–3,0 mm). Mantenha a variação dentro de ±25% em toda a peça. As paredes uniformes arrefecem mais rapidamente e utilizam menos resina, o que reduz o custo unitário da peça e evita marcas de afundamento.
Fazem envios para todo o mundo e em que condições?
Sim. Enviamos para os EUA, a UE, o Reino Unido, o Canadá, a Austrália e outros países, nas condições FOB, CIF ou DDP. O pagamento padrão consiste num adiantamento de 50% e no pagamento do restante 50% antes do envio.
Está pronto para solicitar um orçamento para o seu projeto de moldagem por injeção?
Envie os seus ficheiros CAD 3D, o volume pretendido e as especificações da resina. Os nossos engenheiros enviar-lhe-ão, no prazo de 24 horas, uma análise DFM gratuita e um orçamento detalhado relativo às ferramentas e ao preço unitário.
Solicite um orçamento gratuito →
Ainda não há desenhos? Fala-nos sobre o teu papel e vamos ajudá-lo a definir as especificações.
