Schematische Darstellung des Vakuumgussverfahrens von Topworks Kunststoffform
Kleinserien · Rapid Tooling · Huangyan, China
Kleinserien-Spritzguss in China
Unter Kleinserien-Spritzguss versteht man echte Kunststoffteile in kleinen Stückzahlen, in der Regel 100 bis 10.000 Stück. Sie werden auf einem weichen oder halbharten Werkzeug statt auf einem Stahlwerkzeug für die Serienfertigung geformt. So entfallen die meisten Werkzeugkosten. Sie erhalten Teile aus genau dem Kunststoff, den Ihr Kunde später in den Händen halten wird – und das Wochen früher, als es ein Serienproduktionsprogramm zulässt. Auf dieser Seite erfahren Sie, wie das funktioniert, wovon die Kosten abhängen, wo die Grenzen liegen und warum so viele Einkäufer diese Aufträge in China abwickeln.

100–10.000 Stück: Der Bereich, in den die meisten unserer Aufträge mit geringen Stückzahlen fallen.
Aluminium oder P20: Typischer Werkzeugstahl für Kleinserien, häufig als Einsätze in einem Master-Formschuh.
Etwa 3 Wochen: Typische Zeit bis zur ersten T1-Probe bei einem unkomplizierten Teil.
100–500 Stück: Typische Mindestbestellmenge, abhängig von der Teilegröße, dem Kunststoff und dem Werkzeugweg.
14 Pressen, 80–1.000 Tonnen: Von einem 30 g schweren Handgerätgehäuse bis hin zu einer 2 kg schweren Halterung für den Automobilbereich.
Kleinserienfertigung, CNC oder 3D-Druck?
Die Menge ist dabei ausschlaggebend. Stellen Sie den Schieberegler auf Ihre Losgröße ein und sehen Sie, wie sich die einzelnen Prozesse hinsichtlich Machbarkeit und Stückkosten darstellen.
| Menge | Die übliche beste Route |
|---|---|
| 1-20 Stück | 3D-Druck für Konzept- und Passformprüfungen |
| 20-100 Stück | 3D-Druck, CNC oder Vakuumguss |
| 100-1.000 Stück | CNC oder ein Spritzgusswerkzeug für kleine Stückzahlen |
| 1.000-10.000 Stück | Spritzguss in kleinen Stückzahlen |
| 10.000+ Stück | Serien-Spritzguss |
Bei Stückzahlen unter etwa 100 lohnt sich eine Form nur selten. Beim Vakuumguss lassen sich in diesem Bereich Teile herstellen, die fast so aussehen wie aus einer Silikonform.
Siehe unsere 3D-Druck und Vakuumguss Dienstleistung oder vergleichen Sie alle drei in 3D-Druck vs. CNC vs. Vakuumguss.
Unser Spritzguss-Service für Kleinserien
Wir führen Spritzguss in Kleinserien für Kunden aus den Bereichen Automobilindustrie, Medizintechnik, Unterhaltungselektronik und Industrieausrüstung durch. Die meisten Kleinserienaufträge umfassen zwischen 100 und 10.000 Teile. Vom ersten Angebot bis zur letzten Lieferung betreut derselbe Ingenieur Ihr Projekt.
Senden Sie uns Ihre 3D-CAD-Datei, sobald sie fertig ist, und wir senden Ihnen ein kostenloses Angebot mit DFM-Feedback zurück. STEP und X_T eignen sich am besten, aber auch Parasolid funktioniert.
Unsere Ingenieure prüfen jeden Entwurf, bevor wir mit dem Stahlschnitt beginnen. Sie überprüfen Entformungsschrägen, Wandstärken, Angusspositionen und Schließflächen. Wir weisen auf alles hin, was zu Einfall, Gratbildung oder Verformungen führen könnte, solange die Behebung noch kostengünstig ist.
Der Materialauswahl widmen wir ebenso viel Aufmerksamkeit. Teilen Sie uns mit, welche Anforderungen das Bauteil erfüllen muss. Wir unterbreiten Ihnen dann zwei oder drei Kunststoffoptionen und erläutern die jeweiligen Vor- und Nachteile. UV-Belastung, Brandschutzklasse, Kontakt mit Chemikalien und Fallhöhe sind ausschlaggebend für unsere Empfehlung. Unsere Leitfaden zur Materialauswahl behandelt die Grundlagen.
Was die Form selbst betrifft, passen wir Stahlsorte und Aufbau an Ihre Stückzahl und Ihr Toleranzband an. Die meisten Kleinserien werden mit P20 oder Aluminiumeinsätzen in einem Master-Schuh gefertigt.
Benötigen Sie ein physisches Bauteil, bevor wir die Form fertigen? Entscheiden Sie sich für 3D-Druck oder CNC-Bearbeitung für das Erstmuster auf unserer schneller Prototyp Linie. Dieser Schritt deckt Designprobleme auf, solange Korrekturen noch wenig kosten.
Wir arbeiten mit flexiblen Arbeitsplänen und richten bei Zeitdruck eine zweite oder dritte Schicht ein. Die Fertigungshalle verfügt über 14 Spritzgussmaschinen mit einer Schließkraft von 80 bis 1.000 Tonnen. Damit decken wir das Spektrum von 30-g-Gehäusen für Handgeräte bis hin zu 2-kg-Halterungen für die Automobilindustrie ab. Auch Teile aus mehreren Materialien können in kleinen Stückzahlen über unsere Umspritzen Arbeiten, einschließlich Einlegeteil- und 2K-Spritzguss.
Was versteht man unter Spritzguss in Kleinserien?
Unter dem Begriff „Spritzguss in kleinen Stückzahlen“ versteht man die Produktion von Kunststoffteilen in kleinen Serien mit einer weicheren, kostengünstigeren Form – in der Regel aus Aluminium oder P20 – in Losgrößen unter 10.000 Stück. Dabei muss man Abstriche bei der Lebensdauer der Form machen. Dafür gewinnt man an Geschwindigkeit und spart erheblich bei den Werkzeugkosten.

Dieses Geschäftsfeld eignet sich für Prototypen, Vorserien, Überbrückungsproduktion und Produkte mit kurzer Lebensdauer. Die Grenze ist dabei fließend. Die meisten Betriebe, einschließlich unseres, betrachten alles unter 1.000 Teilen eindeutig als Kleinserie. Bei Stückzahlen von 1.000 bis etwa 10.000 hängt die Entscheidung von der Zykluszeit, den Kunststoffkosten und der Lebensdauer des Designs ab.
Käufer schätzen es aus einem Grund: Der Weg vom CAD-Entwurf bis zu versandfertigen Teilen wird kürzer, und alle Optionen bleiben offen. Wenn sich die ersten 500 Stück verkaufen, läuft die Form weiter. Wenn nicht, hat man keine Zehntausende in gehärteten Stahl investiert.
Kleinserien-Spritzguss: Wo er sich lohnt
In bestimmten Situationen geht die Rechnung auf. Hier zeigt sich, dass sich das Spritzgießen kleiner Stückzahlen lohnt.
Brücke zwischen Prototypenentwicklung und Serienfertigung
Ein 3D-gedrucktes Teil bestätigt die Geometrie. Es gibt jedoch keinen Aufschluss darüber, wie sich das Harz unter realem Einspritzdruck und bei Schrumpfung verhält. Eine Form für Kleinserien schließt diese Lücke. Sie erhalten Teile in der tatsächlichen Qualität von ABS, PC oder PP. Sie prüfen Passform, Oberflächenbeschaffenheit, Gewicht und Montage an dem Kunststoff, den Ihr Kunde in den Händen halten wird. Die meisten Produktteams entdecken hier mindestens ein Montageproblem, das beim 3D-Druck nicht erkennbar war.
Niedrige Mindestbeträge reduzieren Ihr Liquiditätsrisiko
Sie benötigen keine 100.000 Teile, um auf den Markt zu kommen. Sie benötigen nur genug, um den Markt zu testen. Eine Aluminium- oder P20-Form mit einer Kavität kostet nur einen Bruchteil eines gehärteten Mehrfachwerkzeugs. Die Stückkosten sind zwar höher, aber der anfängliche Kapitalaufwand ist deutlich geringer, und die Teile sind innerhalb weniger Wochen lieferbar. Bei den meisten Produkten in der Frühphase ist dieser Kompromiss einem niedrigeren Stückpreis vorzuziehen.
Schnell neue Märkte erschließen
Wenn Sie in eine neue Region expandieren, wissen Sie zunächst noch nicht, welche SKU sich verkaufen wird. Dank Kleinserienfertigung erhalten Sie echte Produkte für eine Messe, einen Pilotkunden oder einen regionalen Test. Die Wartezeit für die Werkzeugherstellung verkürzt sich von Monaten auf Wochen.
Kurze Produktlebenszyklen
Manche Teile werden in zwei Jahren nicht mehr auf dem Markt sein. Gehäuse für Unterhaltungselektronik, Saisonartikel und Gadgets in limitierter Auflage haben alle eine kurze Lebensdauer. Der Bau einer robusten Form für eine Million Abgüsse bei einer Auflage von 5.000 Stück ist reine Geldverschwendung. Wenn die Artikelnummer ausläuft, bleibt man ohne in den Büchern verbuchte versunkene Werkzeugkosten zurück.
Das Design kann sich noch ändern
Aluminium und P20 sind unempfindlich. Ein weiches Werkzeug können wir innerhalb weniger Tage schweißen oder nachschneiden. Bei gehärtetem H13 kann dieselbe Änderung einen neuen Einsatz und eine Woche EDM-Zeit bedeuten. Wenn sich Ihr Entwurf noch in der Entwicklung befindet, fertigen Sie zunächst eine Form für kleine Stückzahlen an. Legen Sie die Geometrie anhand der tatsächlichen Teile fest und fräsen Sie das Serienwerkzeug dann in einem Durchgang.
Versteckte Probleme frühzeitig erkennen
Kurze Spritzwege in der Nähe dünner Rippen, Einsinken hinter einer Erhebung, Blasenbildung an einer Absperrstelle, die Sie für dicht gehalten haben. All das lässt sich in CAD nicht erkennen. Es zeigt sich erst bei T1. Wenn man solche Fehler mit einem Prototypenwerkzeug entdeckt, kostet das weitaus weniger als bei einem Serienwerkzeug. Wenn eine Rippe dicker gemacht oder ein Anguss versetzt werden muss, haben Sie noch Spielraum, um das zu korrigieren.
Weitere Fälle finden Sie unter Die Vorteile von Kleinserien aus Kunststoff und Wie das Spritzgießen in kleinen Stückzahlen Start-ups hilft.
Werkzeuge für den Schnellspritzguss: Aluminium, P20 oder Bridge
Bei den meisten Kleinserien sind Aluminiumeinsätze oder P20-Formnester besser geeignet als gehärteter Stahl. Sie lassen sich schneller bearbeiten und polieren, und die Fräser halten bei weichem Metall länger. Sie benötigen keine Standzeit von 500.000 Schuss. Sie benötigen 5.000 bis 50.000.
| Schnellwerkzeug | Optimale Passform | Änderungen am Design | Achten Sie auf |
|---|---|---|---|
| Aluminium-Einsätze in einem Hauptschuh | Unter ~1.000 Teilen, ungefüllte Harze | In wenigen Tagen schweißen oder nachschneiden | Glasfaserverstärktes Harz und Hebevorrichtungen führen zu schnellem Verschleiß |
| P20-Brückenwerkzeug mit einer Kavität | ~1.000–10.000 Teile, seitliche Betätigungen erforderlich | In wenigen Tagen schweißen oder nachschneiden | Lässt sich langsamer schneiden als Aluminium |
| Gehärtetes H13-Fertigungswerkzeug | Über 10.000 Teile, glasfaserverstärkte Kunststoffe | Neuer Einsatz plus Elektroerosion, etwa eine Woche | Höchste Kosten und längste Bauzeit |
Die 1.000-Stück-Marke ist ein grober Richtwert. Unterhalb dieser Marke ist Aluminium fast immer die richtige Wahl. Zwischen 1.000 und 10.000 entscheidet der Kunststoff, da glasfaserverstärktes Nylon Aluminium schneller abträgt als ABS. Ab 10.000 macht sich der Einsatz von P20 oder H13 bezahlt. Es gibt keine offizielle Regel. Die 1.000er-Marke ist lediglich der Punkt, an dem die Rechnung in der Regel den Ausschlag gibt.
Bevor Sie Aluminium als reines Prototypenmaterial abschreiben, lesen Sie Mythen rund um die Formbau-Technologie bei Aluminiumwerkzeugen. Bei gehärteten Sorten vergleichen Sie diese in P20 vs. 718H vs. H13 vs. S136.
- Die Anschaffungskosten sinken, da ein kleines Werkzeug aus Aluminium oder P20 eine gehärtete Mehrfachform ersetzt.
- Die ersten Teile treffen früher ein; bei den meisten Aufträgen liegen die T1-Muster in etwa drei Wochen vor.
- Man gießt die echte Harzsorte ein, keine Drucknachbildung.
- Konstruktionsänderungen bleiben kostengünstig, da sich „Soft-Tools“ ohne größeren Nacharbeitsaufwand verschweißen und nachschneiden lassen.
- Eine Kleinserie lässt sich zwischen größeren Aufträgen einplanen, ohne den Betrieb zu unterbrechen.
Schnellspritzguss für die Prototypenentwicklung
Ein Prototypenwerkzeug dient einem einzigen Zweck: Es dient dazu, ein echtes Spritzgussmuster des Bauteils herzustellen – kein perfektes.
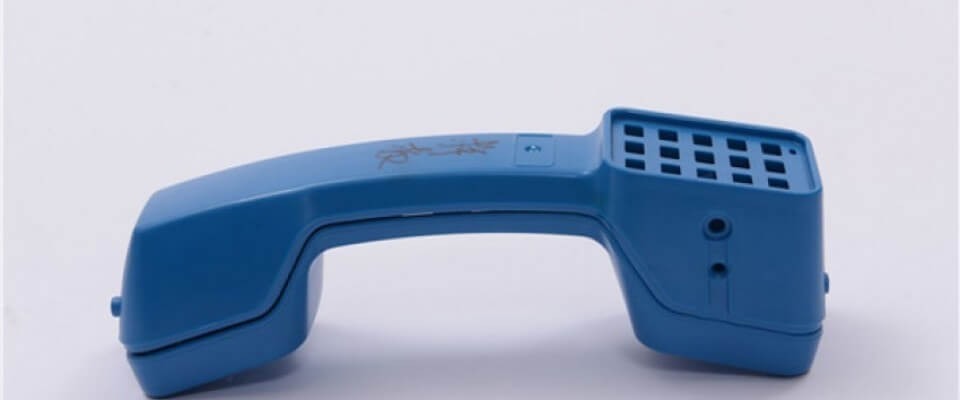
Formteile verraten Ihnen Dinge, die gedruckte Muster nicht zeigen können. Schrumpfung, Fließspuren, Einfallstellen in der Nähe dicker Abschnitte und das Verhalten der Angussstelle zeigen sich nur unter realen Spritzgussbedingungen.
Ein Prototypenwerkzeug kostet oft weniger als eine umfangreiche Strömungssimulationsstudie und liefert Ihnen ein Bauteil, das Sie in der Hand halten können. Als Formmaterial kommen Weichstahl, Aluminium oder in manchen Fällen sogar Epoxidharz in Frage. Alles, was die Geometrie unter realem Druck und bei Schmelztemperatur beibehält, ist geeignet.
Verzichten Sie auf alles, was Sie nicht benötigen. Verzichten Sie auf enge Toleranzen bei nicht funktionalen Oberflächen. Verzichten Sie auf das Polieren, es sei denn, es handelt sich um ein kosmetisches Bauteil. Kühlkanäle können warten, wenn das Bauteil klein ist und die Presse zwischen den Zyklen pausieren kann.
Auswerferstifte können an der Trennfuge manchmal dem Luftstrom nachgeben. Für kleine Gehäuse unter 80 mm haben wir auf diese Weise Funktionsmuster versandt. Gewinde können auf lose Einsätze gespritzt werden, die zusammen mit dem Teil austreten und von Hand abgeschraubt werden können.
Lose Einsätze ersetzen bei einem Prototypenwerkzeug auch seitlich wirkende Kerne oder Stößel. Der Einsatz sitzt im Formhohlraum, und das Teil wird um ihn herum geformt. Der Bediener zieht beides gemeinsam heraus. Der Zyklus läuft langsamer ab, aber das Werkzeug kostet deutlich weniger.
Wenn ein Detail zu filigran ist, um es zu gießen, lassen Sie es weg und bearbeiten Sie es anschließend maschinell. Ein gebohrtes Loch oder ein gefräster Schlitz ist besser als eine seitliche Bewegung, die Sie in zwei Monaten verwerfen werden.
Prototypenwerkstätten verwenden häufig einen Master-Formschuh mit austauschbaren Einsätzen. Ein Rahmen dient für mehrere Formnester. Wir hatten bereits Kunden, die innerhalb eines Jahres 12 verschiedene Teile mit einem einzigen Formschuh gefertigt haben. Der Anguss ist in der Regel ein einfacher Anguss oder ein Kurzkantanguss, der nach dem Auswerfen von Hand abgeschnitten wird.
Das Schnellspritzgussverfahren
CAD + Stückzahl → Kostenlose DFM-Prüfung → Rapid-Tooling (Aluminium oder P20) → T1-Muster → Kleinserie → Skalierung oder Einstellung
Ein Schnellprojekt durchläuft dieselben Phasen wie ein Serienauftrag, nur mit einem kleineren Werkzeug und kürzeren Zyklen. Sobald das Werkzeug auf der Presse montiert ist, durchläuft jeder Schuss denselben vierstufigen Zyklus:
| Schritt | Was passiert? |
|---|---|
| Klemmen | Die Formhälften schließen unter der Schließkraft, bevor sich der Kunststoff bewegt. Die Schließkraft muss größer sein als der Einspritzdruck, der die Form aufdrückt, sonst entstehen bei jedem Schuss Grate. |
| Einspritzung | Die Pellets schmelzen im beheizten Zylinder. Die Schnecke dosiert die Menge und fördert die Schmelze unter hohem Druck in den Formraum. |
| Kühlung | Die Schmelze erstarrt von der Formwand nach innen hin. Die Abkühlzeit hängt von der Wandstärke, dem Kunststoff und der Formtemperatur ab und nimmt den größten Teil des Zyklus ein. |
| Auswurf | Die Form öffnet sich, und Auswerferstifte drücken das Teil heraus. Bei einem sauberen Werkzeug mit guter Kühlung dauert der Zyklus für Teile in Gehäusegröße nur wenige Sekunden. |

Möchten Sie eine Schätzung der Zykluszeit für Ihr Bauteil? Probieren Sie unseren Rechner für Spritzgießzyklen.
Warum sollte man in China Spritzguss in kleinen Stückzahlen betreiben?
Käufer, die Spritzguss in kleinen Stückzahlen in China vergleichen, wägen in der Regel zwei Faktoren gegeneinander ab: den Stückpreis und die Werkzeugkosten. Bei Letzteren hat China einen größeren Vorteil als bei Ersterem. Die Kosten für das Kunststoffgranulat sind überall in etwa gleich. Bei den Werkzeugen ist das jedoch nicht der Fall.
Eine Form besteht größtenteils aus Bearbeitungsstunden, Werkstattarbeit und Stahl. In China sind Bearbeitungsstunden und Werkstattarbeit weitaus kostengünstiger als in den USA oder Europa. Ein P20- oder Aluminiumwerkzeug mit einer Kavität, dessen Anschaffung zu westlichen Preisen kaum zu rechtfertigen ist, wird hier zu einer einfachen Entscheidung. Wo das Geld hingeht, erfahren Sie hier Aufschlüsselung der Kosten für chinesische Formen.
P20 und Aluminiumbleche werden von chinesischen Stahllieferanten in Standardgrößen vorrätig gehalten. Die Fertigung von Werkzeugen in kleinen Stückzahlen beginnt mit Blechen aus dem Lagerbestand – ohne Sonderbestellung und ohne Wartezeit. H13 bleibt für Aufträge reserviert, bei denen diese Härte erforderlich ist.
Chinesische Formenbauer arbeiten in der Regel rund um die Uhr. Bei einem einfachen Bauteil ist eine T1-Musterfertigung in etwa drei Wochen üblich, ohne Eilzuschlag.
Zeitzonen bereiten Erstkäufern mehr Sorgen, als sie sollten. Die Lösung liegt im Ablauf, nicht in der Geografie. Ein Ingenieur ist vom Angebot bis zum Versand für Ihre Akte verantwortlich. Fragen werden auf Englisch anhand von kommentierten CAD-Zeichnungen beantwortet, nicht mit einzeiligen Antworten.
So vergleichen Sie Spritzgussunternehmen für kleine Stückzahlen
Das Risiko in China besteht darin, das falsche Geschäft auszuwählen – nicht das Land. Prüfen Sie vier Dinge, bevor Sie sich festlegen:
- Gehören ihnen die Druckmaschinen und die Werkzeugbauabteilung, oder verkaufen sie die von anderen weiter? Siehe Hersteller vs. Handelsunternehmen.
- Verwenden sie Aluminium- oder Master-Shoe-Werkzeuge, oder berechnen sie jeden Auftrag als Serienstahl?
- Werden in dem Angebot Werkzeugstahl, die Anzahl der Kavitäten und das T1-Datum angegeben?
- Können sie das gleiche Bauteil in die Serienfertigung überführen, wenn das Volumen steigt?
Eine umfassendere Auswahlliste finden Sie unter Ein Vergleich der führenden chinesischen Formenbauer.
Konstruktionstipps für Teile mit geringen Stückzahlen
Schon durch einige wenige Entwurfsentscheidungen lässt sich echtes Geld sparen, noch bevor wir mit dem Schneiden des Stahls beginnen. Der Entwurf für eine Aluminiumform unterscheidet sich ein wenig vom Entwurf für H13.
Halten Sie die Konstruktion einfach und vermeiden Sie nach Möglichkeit Hubelemente und seitliche Bewegungen. Aluminium ist weich, und wiederholte Bewegungen der Hubelemente führen zu schnellem Verschleiß. Wenn eine seitliche Bewegung unvermeidbar ist, wechseln Sie das Werkzeug auf P20.
Der Entformungswinkel ist wichtiger, als die meisten Käufer erwarten. Ohne ihn bleibt das Bauteil beim Auswerfen hängen. Streben Sie bei vertikalen Flächen mindestens 0,5 Grad an; zwei bis drei Grad sind besser. Strukturierte Oberflächen benötigen einen größeren Winkel, manchmal 5 Grad oder mehr.
Die Wandstärke ist der nächste wichtige Faktor. Dicker bedeutet nicht gleich stabiler. Dicke Wände kühlen ungleichmäßig ab, was zu einer Absackung an der Außenseite und zu Spannungen im Inneren führt. Bei den meisten Thermoplasten sollten die Wandstärken zwischen 1,0 mm und 3,5 mm liegen und einheitlich sein. Hohl einen dicken Vorsprung aus, anstatt ihn massiv zu belassen.
Verzichten Sie auf eine kosmetische Politur, es sei denn, das Bauteil ist für den Endnutzer sichtbar. Eine handpolierte SPI-A1-Oberfläche verlängert die Bearbeitungszeit um mehrere Tage. Wenn das Bauteil in einem Gehäuse verbaut wird, reicht SPI B oder C völlig aus. Unsere Leitfaden zur Oberflächenbeschaffenheit zeigt, was die einzelnen Noten bedeuten.
Die vollständige Checkliste finden Sie unter So funktioniert unsere DFM-Prüfung, oder das 101 Tipps für den Spritzguss in kleinen Stückzahlen.
Von der Kleinserie zur Massenproduktion
Vollgehärtete Werkzeuge machen sich erst bei Hunderttausenden identischer Teile bezahlt. Wenn Sie diese Stückzahl nicht benötigen, sollten Sie nicht für dieses Werkzeug bezahlen. Brückenwerkzeuge und Aluminiumformen schließen diese Lücke.
Dieser schrittweise Ansatz kommt vor allem bei Hardware-Start-ups, Pilotprojekten für Medizinprodukte, Ersatzteilen für die Automobilbranche und kleinen Verbrauchermarken zum Einsatz. Zunächst wird das Design an einem Prototypen aus Weichmetall getestet, anschließend erfolgt die Skalierung auf Serienstahl. Das Serienwerkzeug wird in unserem Spritzgusswerkzeuge Seite sowie vollständige Durchläufe auf unserem Spritzguss in China Seite.
Ausführliche Informationen zur Übergabe finden Sie unter Vom Prototyp zur Serienfertigung und Skalierung von der Kleinserienfertigung zur Massenproduktion.
Von der Entwurfsprüfung bis zur abschließenden Qualitätskontrolle betreut derselbe Projektleiter Ihr Projekt. Einkäufer unterschätzen dies oft. Die Geschwindigkeit der Kommunikation ist wichtiger als das günstigste Angebot.
Häufig gestellte Fragen zum Spritzgießen in kleinen Stückzahlen
Schnellkurs-Tipp: Bitte senden Sie uns 3D- und 2D-Dateien, die geplante Stückzahl, das Harz, die Oberflächenausführung, die Toleranzen und die Prüfvorgaben. Das ist alles, was wir benötigen, um Ihnen ohne langes Hin und Her ein Angebot zu unterbreiten.
Wie viel kostet das Spritzgießen in kleinen Stückzahlen?
Einfache Prototypenwerkzeuge aus Aluminium oder P20 sind bereits ab etwa $1.500 erhältlich. Die Kosten steigen mit der Größe des Teils, den Nebenbewegungen und der Oberflächenbeschaffenheit. Der Stückpreis liegt höher als bei einem Serienwerkzeug mit mehreren Kavitäten, aber Ihr Anfangsinvestitionsaufwand ist deutlich geringer. Unser Kostenübersicht für Spritzguss zeigt, worauf diese Zahl zurückzuführen ist.
Wie lang ist die typische Vorlaufzeit bei der Kleinserienfertigung?
Bei einfachen Bauteilen treffen die T1-Muster in der Regel etwa drei Wochen nach der DFM-Freigabe ein. Bei den meisten Kleinserien werden die Teile dann 7 bis 15 Tage nach der Freigabe der Form versandt. Die Komplexität des Bauteils, die Verfügbarkeit des Kunststoffs und die Qualität der Form beeinflussen diesen Zeitrahmen. Wir bestätigen einen festen Termin, sobald uns Ihre 3D-Dateien und die Stückzahlen vorliegen.
Wie hoch ist Ihre Mindestbestellmenge für den Spritzguss in kleinen Stückzahlen?
Die übliche Mindestbestellmenge liegt zwischen 100 und 500 Stück. Die genaue Stückzahl hängt von der Größe des Bauteils, dem Kunststoff, den optischen Anforderungen und dem Werkzeugbauverfahren ab. Ein kleines ABS-Gehäuse, das mit einem Prototypenwerkzeug gefertigt wird, kann bereits am unteren Ende der Skala liegen. Ein großes, glasfaserverstärktes Bauteil, das mit einem Brückenwerkzeug gefertigt wird, liegt hingegen höher.
Was ist besser: Prototyp, Zwischenform oder Serienwerkzeug?
Entscheiden Sie sich für Prototypenwerkzeuge, solange sich das Design noch in der Entwicklung befindet. Wählen Sie Übergangswerkzeuge für Pilotchargen oder erste Verkaufsmengen. Wechseln Sie zu Serienwerkzeugen, sobald das Design feststeht und die Nachfrage absehbar ist. Wenn Sie sich unsicher sind, senden Sie uns die Datei zu – wir empfehlen Ihnen dann eine geeignete Option.
Kann eine Form für kleine Stückzahlen später für die Serienfertigung verwendet werden?
Oftmals ja. Ein P20-Brückenwerkzeug kann weiterlaufen, während die Nachfrage steigt. Aluminium eignet sich für kleinere Auflagen und ungefüllte Kunststoffe. Wenn das Volumen die Kapazität des weichen Werkzeugs übersteigt, fertigen wir ein Serienwerkzeug nach demselben bewährten Design.
Welche Materialien können Sie für die Kleinserienfertigung verarbeiten?
Wir verarbeiten die meisten Standard- und technische Kunststoffe: ABS, PC, PP, PA6 und PA66, POM, PMMA, PBT sowie glasfaserverstärkte Mischungen. Belastungsbedingungen, Temperatur, Kontakt mit Chemikalien, Oberflächenbeschaffenheit und Verwendungszweck bestimmen die Wahl des geeigneten Materials. Teilen Sie uns mit, welchen Anforderungen das Bauteil standhalten muss, und wir werden die Auswahl auf zwei oder drei Optionen eingrenzen.
Sind Sie bereit, Ihr Projekt mit geringen Stückzahlen zu starten?
Sie haben eine CAD-Datei und fragen sich, ob die Kleinserienfertigung für Ihr Bauteil geeignet ist? Schicken Sie sie uns einfach zu. Wir sagen Ihnen, welche Variante passt – und diese Auskunft ist kostenlos.
Holen Sie sich eine kostenlose DFM-Prüfung und ein Angebot →Noch keine Zeichnungen? Erzählen Sie uns etwas über Ihre Rolle.
