


Der ultimative Leitfaden zur Vereinfachung des Designprozesses für neue Produktentwickler
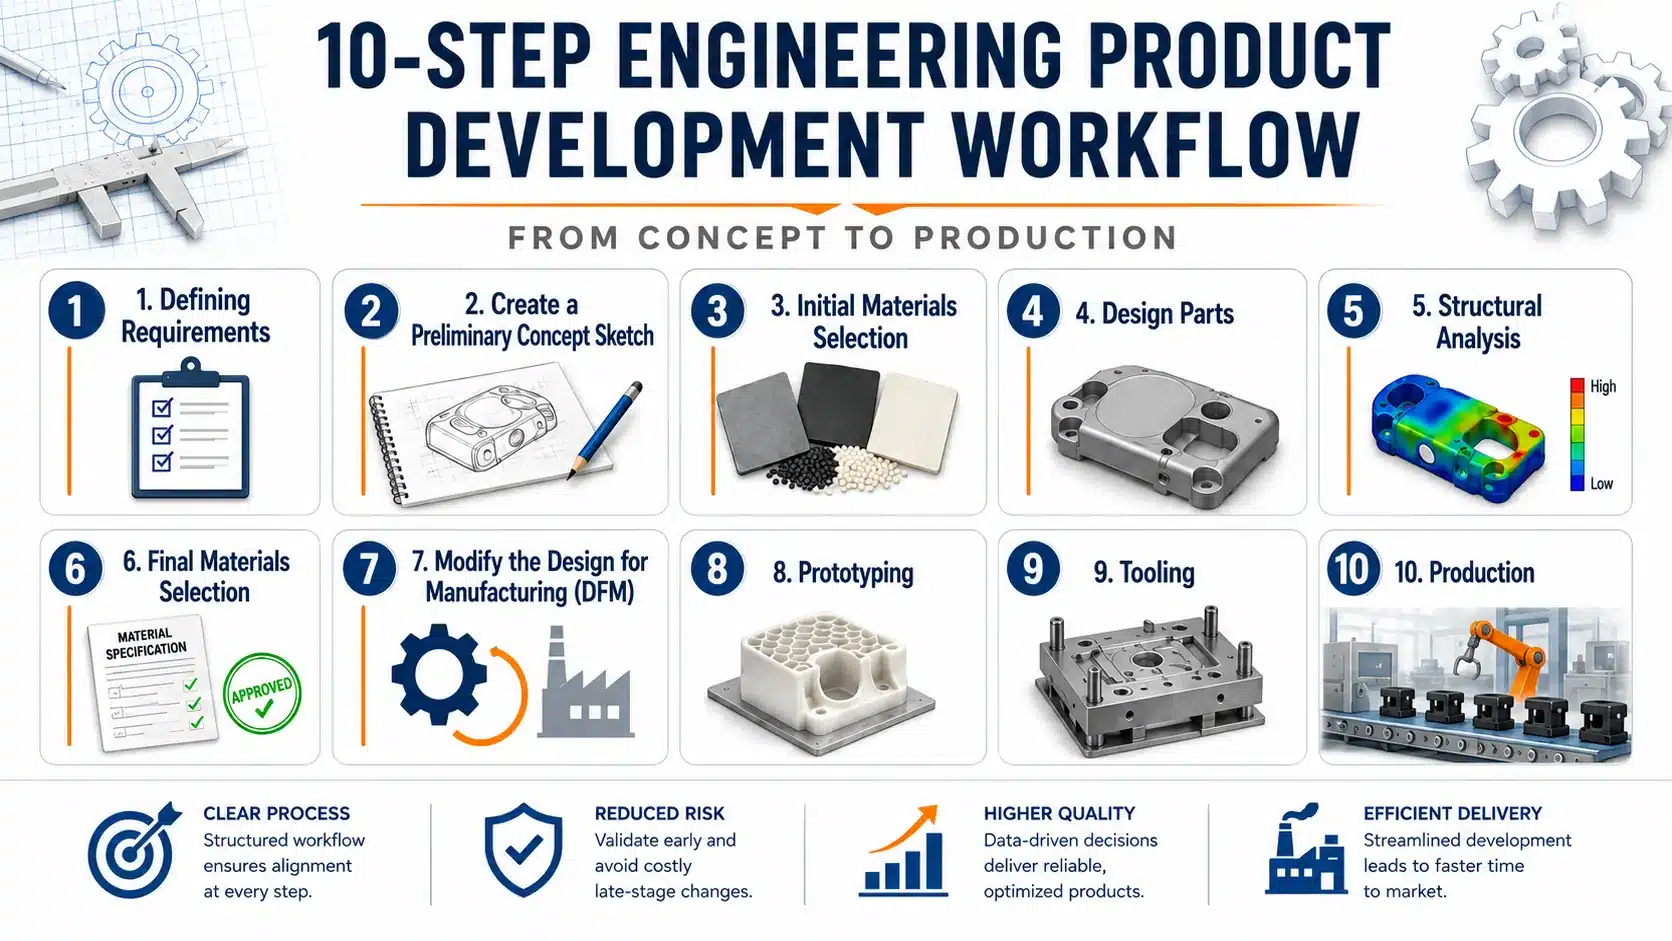
Die Entwicklung eines neuen Produkts ist eine ebenso spannende wie anspruchsvolle Aufgabe. Ganz gleich, ob Sie ein erfahrener Designer oder ein neuer Produktentwickler sind – der Weg vom Konzept bis zur Produktion erfordert Präzision und eine gut strukturierte Vorgehensweise. Die Entwurfsprozess lässt sich in 10 wichtige Schritte unterteilen, die alle entscheidend dazu beitragen, dass Ihr Produkt sowohl funktionsfähig als auch herstellbar ist. Wenn Sie diese Schritte verstehen und befolgen, können Sie Ihren Arbeitsablauf optimieren und kostspielige Fehler vermeiden. Schauen wir uns diese Schritte einmal im Detail an.
10-stufiger Arbeitsablauf für die Produktentwicklung
Anforderungen definieren
Legen Sie Funktion, Lastfälle, Betriebsumgebung, gesetzliche Vorgaben, Stückzahl und die Kostenobergrenze fest, bevor mit der Konstruktion begonnen wird. Unklare Spezifikationen führen in dieser Phase zu kostspieligen Nacharbeiten in der Werkzeugbauphase.
Kopieren Sie den folgenden Code und fügen Sie ihn ein. Dadurch wird dieser Workflow auf Ihrer Website eingebettet und ein kleiner Verweis auf uns hinzugefügt.
1. Definition der Anforderungen
Der erste und wichtigste Schritt bei jedem Designprojekt ist die Definition der Anforderungen. In dieser Phase werden die Hauptfunktion des Produkts, der Zielmarkt und die Bedürfnisse der Nutzer ermittelt. Ein detailliertes Anforderungsprofil dient als Leitfaden für den Designprozess und sorgt dafür, dass alle Beteiligten auf dem gleichen Stand sind.
Wenn Sie beispielsweise ein neues Produkt aus dem Bereich der Unterhaltungselektronik entwerfen, sollten Sie Faktoren wie Größe, Gewicht und Akkulaufzeit berücksichtigen. Je konkreter Sie dabei vorgehen, desto leichter wird es, Ihre Designentscheidungen auf die Ziele des Produkts abzustimmen. Es ist wichtig, einen offenen Kommunikationskanal mit allen Beteiligten aufrechtzuerhalten, da deren Feedback dazu beitragen kann, die Produktvision zu verfeinern und Funktionen zu definieren, die das Produkt auf dem Markt von anderen abheben. Viele Entwickler beziehen sich auf ein Bericht Investitionsprozess um die Erwartungen in der Anfangsphase besser zu erfüllen.
2. Erstellen Sie eine vorläufige Konzeptskizze
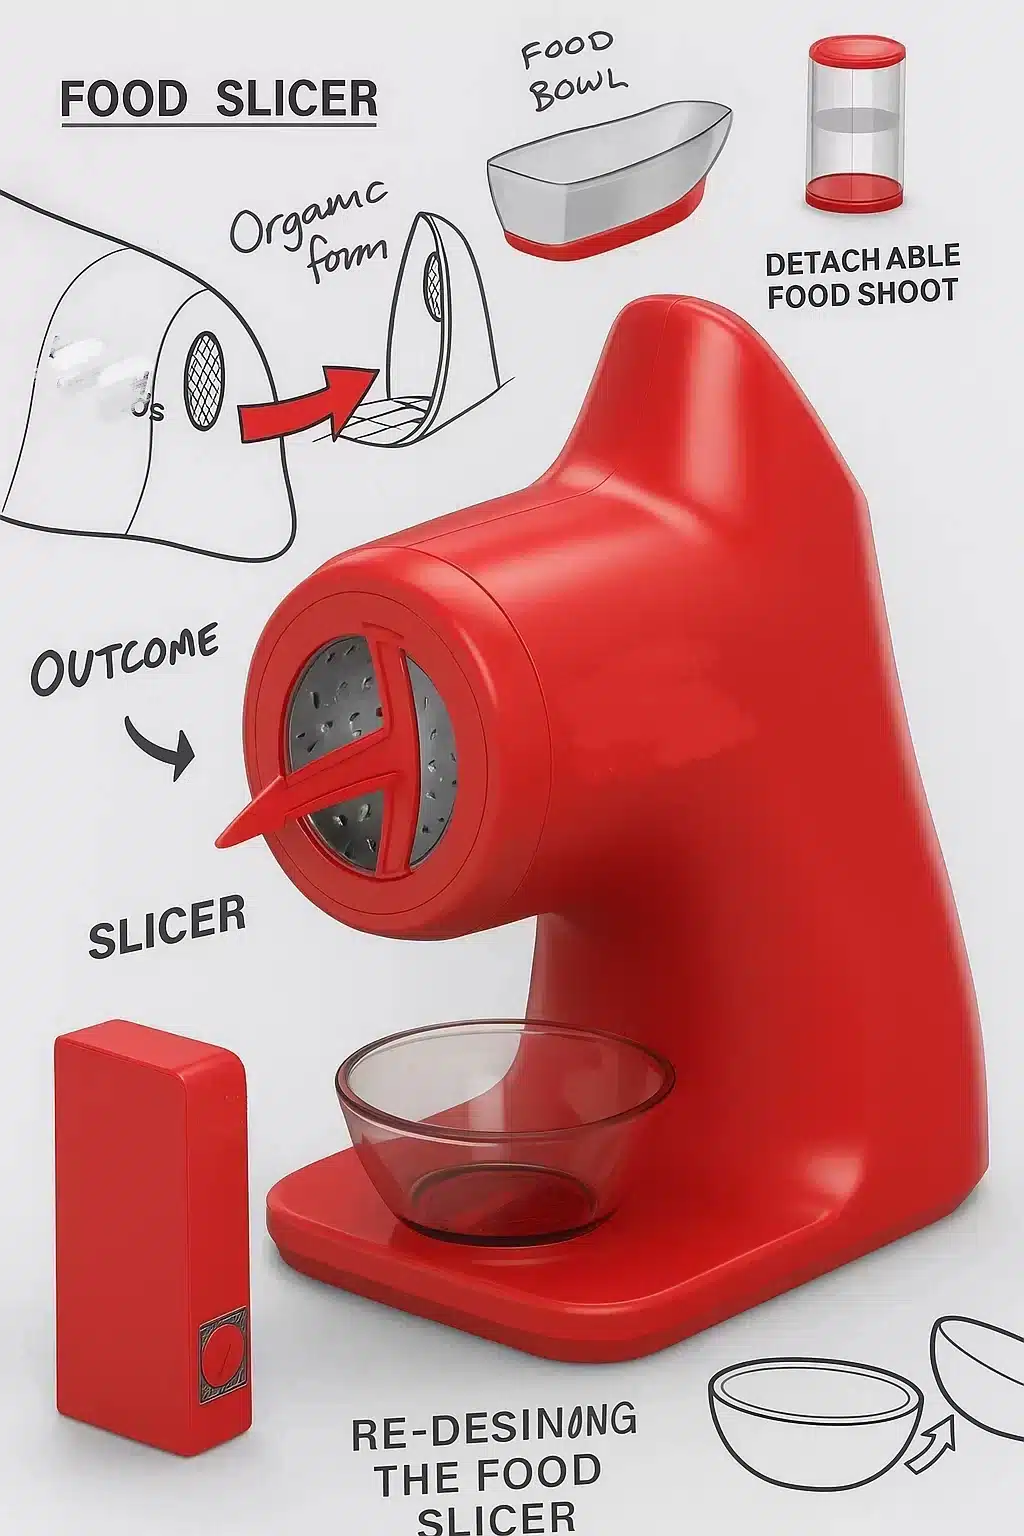
Sobald Sie die Produktanforderungen definiert haben, ist es an der Zeit, visuell zu denken. Die Erstellung einer vorläufigen Konzeptskizze ist oft der erste Schritt in der Designphase. In dieser Phase muss Ihre Skizze noch nicht präzise sein – es reicht eine grobe Darstellung, die dabei hilft, Ihre Vision zu vermitteln. Diese Skizze dient als Hilfsmittel, um potenzielle Probleme frühzeitig zu erkennen. Für tiefere Einblicke in die Ideenfindungsphase lesen Sie unseren Leitfaden zum Thema vom Konzept zur Massenproduktion.
Wenn Sie beispielsweise ein Gehäuse für ein elektronisches Gerät entwerfen, kann eine grobe Skizze verdeutlichen, ob die internen Komponenten zusammenpassen und ob genügend Platz für die Wärmeableitung vorhanden ist. Die Skizze hilft Ihnen dabei, Probleme zu erkennen, die in abstrakten Beschreibungen möglicherweise nicht offensichtlich sind. Sobald das Konzept feststeht, kann es zu detaillierteren Entwürfen und 3D-Modellierungen führen.
3. Erste Materialauswahl
In dieser Phase müssen Sie sich Gedanken über die Materialien machen, die Sie für das Endprodukt verwenden werden. Die Materialauswahl ist nicht nur für die Funktionalität und Haltbarkeit entscheidend, sondern auch für die Herstellbarkeit. Verschiedene Materialien bieten unterschiedliche Vorteile, wie beispielsweise Festigkeit, Flexibilität, Hitzebeständigkeit und einfache Formbarkeit. Mehr darüber erfahren Sie unter thermoplastische Eigenschaften aus Autoritätsquellen wie Wikipedia.
Wenn Sie beispielsweise ein Produkt mit einem Kunststoffgehäuse entwerfen, werden Sie wahrscheinlich spritzgießfähige Thermoplaste wie ABS (Acrylnitril-Butadien-Styrol) oder Polycarbonat verwenden. ABS wird oft aufgrund seiner Festigkeit, Schlagzähigkeit und einfachen Verarbeitbarkeit im Spritzgussverfahren gewählt, was es ideal für Gehäuse in der Unterhaltungselektronik macht. Das Verständnis der Materialeigenschaften hilft Ihnen bei Ihren Konstruktionsentscheidungen – wie dick sollten die Wandstärken sein? Wird das Material wiederholter Beanspruchung standhalten können? Diese Fragen leiten Ihre Entscheidungen bereits in einer frühen Phase des Konstruktionsprozesses.
| Material Name | Abk. | Gemeinsame Anwendungen |
|---|---|---|
| Allzweck-Polystyrol | PS | Lampenschirme, Instrumentengehäuse, Spielzeug usw. |
| Teflon, PFA | Teflon/PFA | Chemische Armaturen, mechanische Teile |
| ETFE | ETFE | Chemische Armaturen, mechanische Teile |
| Acrylnitril-Butadien-Styrol | ABS | Instrumentengehäuse, Haushaltswaren, modernes Spielzeug |
| Acrylnitril Styrol | AS(SAN) | Tägliche transparente Behälter |
| Acrylnitril Styrol-Acrylat | ASA | Außenmöbel, Außenspiegelgehäuse für Autos |
| Butadien Styrol | BS(BDS) | Spezialverpackungen, Lebensmittelbehälter, Kugelschreiber |
| Celluloseacetat | CA | Werkzeuggriffe, Behälter, etc. |
| Zellulosenitrat | CN | Brillengestelle, Spielzeug usw. |
| Chlorierte Polyether | PENTON | Ersatz für rostfreien Stahl |
| Chloriertes Polyethylen | CPE | Baumaterialien, Rohr- und Kabelisolierung |
| Chloriertes Polypropylen | PPC | Dinge des täglichen Bedarfs, Elektrogeräte |
| Ethyl-Zellulose | EC | Werkzeuggriffe, Sportartikel, etc. |
| Ethylen-Propylen-Copolymer | FFP | Radar-Isolierung, Hochfrequenzinstrumente |
| Ethylen-Vinylacetat | EVA | Sohlen, Filme, Dinge des täglichen Bedarfs |
| Hochdichtes Polyethylen | HDPE | Verpackungen, Eimer, Spielzeug |
| Hochschlagfestes Polystyrol | HIPS | Haushaltswaren, elektrische Bauteile |
| Polyethylen niedriger Dichte | LDPE | Verpackungsbeutel, Plastikblumen, Draht |
| Methylmethacrylat-Butadien | MMB | Maschinengestell, täglicher Bedarf |
| Poly(Butylenterephthalat) | PBT | Elektronische Steckverbinder, Automobilteile |
| Poly(ethylenterephthalat) | PET | Lager, Ketten, Zahnräder, Bänder, usw. |
| Poly(vinylchlorid) | PVC | Rohre, Drahtisolierung, Abdichtung usw. |
| Polyamid-1010 | PA-1010 | Seile, Rohre, Getriebe, mechanische Teile |
| Polyamid-6 | PA-6 | Lager, Zahnräder, Schläuche, Dinge des täglichen Bedarfs |
| Polyamid-66 | PA-66 | Maschinen, Kraftfahrzeuge, elektrische Geräte |
| Polyamid-9 | PA-9 | Mechanische Teile, Pumpe, Kabelmantel |
| Polycarbonat | PC | Transparente Teile, stoßfeste Teile |
| Polychlortrifluorethylen | PCTFE | Transparenter Spiegel, Armaturen |
| Polyethersulfon | PES | Elektro-, Flugzeug- und Automobilteile |
| Polymethylmethacrylat | PMMA | Lampenschirm, Windschutzscheibe, Instrumentenkasten |
| Polymethylmethacrylat-Styrol | MMS | Transparente Produkte mit hoher Belastung |
| Polyoxymethylen (POM) | POM | Abriebfestigkeit, mechanisches Getriebe, Lager |
| Polypropylen | PP | Packtaschen, Verpackungen, Dinge des täglichen Bedarfs |
| Polysulfon | PSU(PSF) | Elektrische Teile, Flugzeugteile |
| Polytetrafluorethylen | PTFE | Radar-Isolierung, Hochfrequenz-Komponenten |
4. Teile gestalten
Nachdem Sie Ihre Materialauswahl getroffen haben, ist es an der Zeit, die Teile zu entwerfen, aus denen Ihr Produkt bestehen wird. Dieser Schritt ist entscheidend, da sich jedes Material anders verhält. Die Art und Weise, wie sich ein Thermoplast wie Polyethylen bei Erwärmung ausdehnt, unterscheidet sich erheblich vom Verhalten von Metallen. Die Verwendung eines Konstruktionsprinzipien für Kunststoffteile Rahmenprogramm ist hier sehr zu empfehlen.
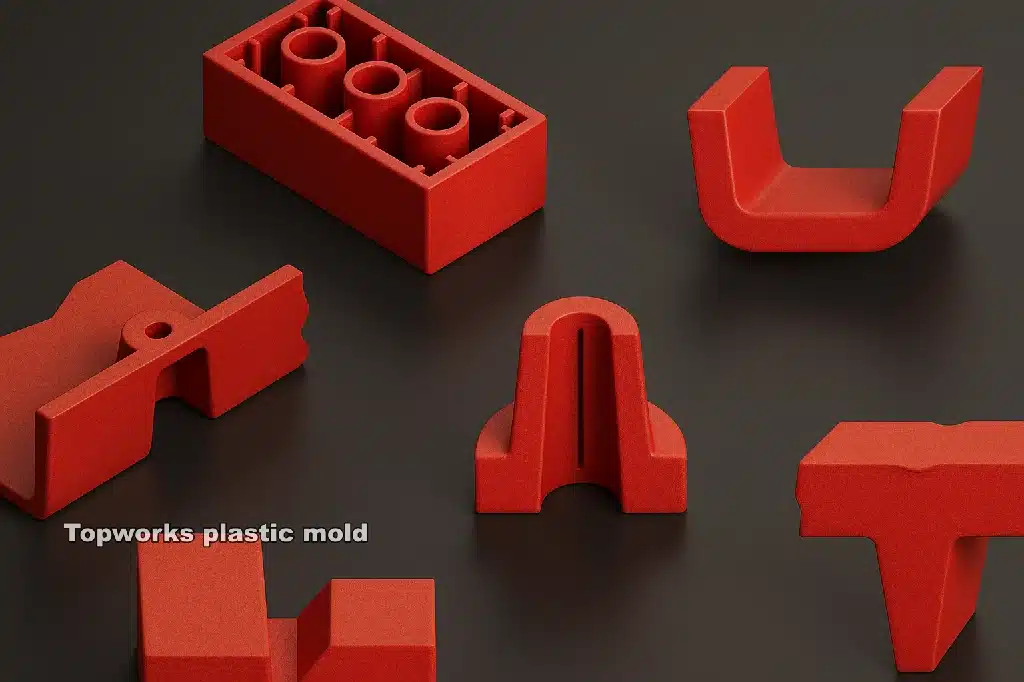
Beim Spritzgießen muss beispielsweise die Schrumpfung des Materials während des Abkühlens bei der Konstruktion berücksichtigt werden. Wenn Sie dies nicht berücksichtigen, kann es zu verzogenen oder verformten Bauteilen kommen. Es hat sich bewährt, Merkmale wie Entformungsschrägen in die Konstruktion einzubeziehen, die das Entnehmen des Teils aus der Form erleichtern. Je besser Sie die Konstruktion auf die Materialeigenschaften abstimmen, desto einfacher und kostengünstiger wird der Fertigungsprozess.
5. Strukturelle Analyse
Konstruktion für den Spritzguss
Acht Punkte, die darüber entscheiden, ob Ihr Bauteil sauber geformt wird oder ob es während seiner gesamten Lebensdauer mit dem Werkzeug „kämpft“.
Die Wandstärke bestimmt den gesamten Arbeitsablauf
Die Wandstärke bestimmt die Zykluszeit, die Einfallstellen, die Verformung und den Fülldruck. Die Abkühlzeit steigt mit dem Quadrat der Wandstärke. Verdoppelt man die Wandstärke, vervierfacht sich die Verweildauer des Teils im Werkzeug in etwa.
Die zweite Regel ist genauso wichtig: Die Mauer muss stehen bleiben einheitlich. Kunststoff schrumpft beim Abkühlen. Ein dicker Bereich kühlt zuletzt ab, schrumpft auch nach dem Erstarren des Angusses weiter und zieht die Oberfläche nach innen. Das ist eine Einfallstelle. Ist die Oberfläche steif genug, um dem entgegenzuwirken, reißt die Schrumpfung stattdessen einen Hohlraum im Inneren auf.
Halten Sie die Nennwandstärke über das gesamte Bauteil hinweg innerhalb von ±10% ein. Ist eine Änderung unvermeidbar, so sollte die Stufe weniger als 25% der Nennwandstärke betragen und über eine Länge von mindestens 3× der Wandstärke verjüngt werden. Die Wand darf niemals mit einer rechtwinkligen Schulter abgestuft werden.
Die Abkühlzeit ist eine Schätzung erster Ordnung, die auf der eindimensionalen Plattenlösung basiert. Dabei werden das Einfrieren des Angusses, Heißkanaleffekte und die Anordnung der Formkühlung nicht berücksichtigt. Betrachten Sie diese Angabe als Vergleichshilfe und nicht als verbindliches Angebot.
Die Steifigkeit wird durch die Rippen gewährleistet, nicht durch dickere Wände.
Die Biegesteifigkeit ist proportional zur dritten Potenz der Höhe. Eine Rippe, die dreimal so hoch ist wie die Wand, sorgt für eine weitaus höhere Steifigkeit als eine Verdopplung der Wandstärke und kostet fast keine Zykluszeit. Dies ist die Maßnahme mit dem größten Nutzen bei der Konstruktion von Kunststoffteilen.
Der Haken liegt an der Rippenwurzel. Dort, wo die Rippe auf die Wand trifft, sammelt sich Material an. Diese lokale Verdickung kühlt als Letzte ab und zieht eine Vertiefung auf die Oberfläche direkt gegenüber der Rippe.
Bodenstärke 0,5–0,6 × Wandstärke bei amorphen Kunststoffen, 0,4–0,5 × bei halbkristallinen Kunststoffen mit hoher Schrumpfung. Höhe bis zu 3 × Wandstärke. Entformungsschräge 0,5–1,5° pro Seite. Wurzelradius 0,25–0,5 × Wandstärke. Abstand mindestens 2 × Wandstärke, damit der Stahl zwischen den Rippen noch abkühlen kann.
Drei Lösungsansätze, geordnet nach den Kosten: Die Rippe aus der Sichtfläche entfernen, die gegenüberliegende Fläche durch eine Textur oder eine Formrille aufbrechen oder die Wand hinter der Rippe aushöhlen, damit sich die Masse ausgleicht. Das Hinzufügen von Haltedruck verdeckt lediglich kleine Vertiefungen und führt stattdessen oft zu zusätzlicher Belastung.
Durch die Ziehkraft kann das Teil den Stahl verlassen
Ein Spritzgussteil schrumpft auf den Kern. Anschließend wird es durch Auswerferstifte vom Kern abgeschoben. Ohne Konus zieht das Teil über die gesamte Tiefe des Kerns und weist dabei Abriebspuren, Spannungsweißfärbung oder einen Wandriss auf. Durch die Entformungsschräge wird dieser Gleitkontakt in eine sofortige Freigabe umgewandelt.
Die Oberflächenstruktur verschlimmert das Problem noch. Eine gekörnte Oberfläche besteht aus unzähligen winzigen Hinterschneidungen. Pro 0,025 mm Strukturtiefe ist zusätzlich zur Grundanforderung ein Entformungswinkel von etwa 1,5° erforderlich.
0,5° ist der praktische Mindestwert für eine polierte vertikale Oberfläche. 1–2° ist der übliche Standardwert. 3° eignet sich für eine feine Maserung, 5° und mehr für eine grobe. Tiefe Rippen und hohe Kerne erfordern mindestens 0,5° pro Seite, selbst wenn in der Zeichnung angegeben ist, dass die Oberfläche kritisch ist. Absperrflächen und Dichtflächen bilden eine Ausnahme; hier ist eine schriftliche Vereinbarung erforderlich, bevor der Stahl geschnitten wird.
Scharfe Innenecken sind Spannungskonzentratoren
Eine scharfe Innenecke bündelt die Spannungen, behindert den Materialfluss und führt zu einer lokalen Überhitzung im Stahl. An dieser Stelle brechen die Teile bei Falltests zudem als Erstes. Das Einarbeiten eines Radius ist in der Konstruktionsphase kostenlos, nach der Fertigung des Werkzeugs jedoch kostspielig.
Die folgende Grafik zeigt die klassische Spannungskonzentrationskurve. Unterhalb von R/T = 0,3 steigt der Faktor steil an. Oberhalb von R/T = 0,6 erzielt man fast keinen Gewinn mehr, und es kommt zu einer Zunahme der Masse, die die Festigkeit verringert.
Außenradius = Innenradius + Wandstärke. Wenn Sie das so machen, bleibt die Materialstärke in der Ecke gleich der Nennwandstärke. Verwenden Sie überall denselben Innenradius, damit die Poliermaschine nur einen Kugelfräser statt fünf einsetzt.
Schraubendreher: stark genug, um eine Schraube zu halten, und dünn genug, um nicht einzusinken
Ein Vorsprung ist eine zu einem Rohr gerollte Rippe. Alle Regeln für Rippen gelten auch hier, dazu kommen noch zwei weitere. Die Wand des Vorsprungs muss im Verhältnis zur Nennwand dünn bleiben, und der Vorsprung darf nicht direkt an einer Seitenwand anliegen, da sich sonst die beiden Massen zu einem einzigen dicken Klumpen verbinden.
Entfernen Sie den Vorsprung an der Trennfuge, damit die Wandstärke gleichmäßig bleibt. Geben Sie dem Kern ein Entformungswinkel von 0,25–0,5°, da er sich sonst nicht lösen lässt. Der Vorsprung sollte mindestens eine Wandstärke von der Seitenwand abstehen und mit einem Verstärkungsflansch verbunden werden. Halten Sie die Gewindetiefe auf das 2–2,5-Fache des Schraubendurchmessers ein und fügen Sie an der Öffnung eine Senkung hinzu, damit die Schraube gerade einrastet und die Oberseite des Vorsprungs nicht splittert.
Jede Hinterschneidung erfordert ein bewegliches Teil im Werkzeug
Die kostengünstigste Form öffnet sich in eine Richtung, und das Teil fällt heraus. Alles, was das Teil festhält, erfordert einen Schieber, einen Heber, einen zusammenklappbaren Kern oder eine Abschraubvorrichtung. Jede dieser Komponenten verursacht zusätzliche Kosten, verlängert die Zykluszeit, hinterlässt eine Sichtnaht am Teil und stellt ein zusätzliches Bauteil dar, das bei 200.000 Schuss ausfallen kann.
Wählen Sie die Funktionen aus, die Ihr Bauteil tatsächlich benötigt. Im Fenster wird zusammengefasst, welche Funktionen sie für das Werkzeug haben.
Viele Hinterschneidungen lassen sich durch eine kleine Änderung beseitigen. Fügen Sie auf der gegenüberliegenden Seite eine Durchgangsbohrung hinzu, damit ein Kernstift das Merkmal beim geraden Ziehen formen kann. Verschieben Sie die Trennlinie auf eine Formbruchstelle. Teilen Sie ein Teil in zwei Teile auf und verschweißen oder verbinden Sie diese. Verwandeln Sie einen starren Schnappverschluss in eine flache Ausbuchtung, über die ein flexibles Harz gestülpt werden kann. Jede dieser Maßnahmen ist vor der Angebotsanfrage eine Stunde CAD-Arbeit wert.
Das Gate bestimmt, wo die schwachen Leitungen ankommen
Die Schmelze tritt am Anguss ein und strömt nach außen. Wo sich zwei Fließfronten treffen, bilden sie eine Schweißnaht. Diese Naht kann 20–60% schwächer sein als das Grundmaterial, und bei einem glasfaserverstärkten Kunststoff ist dies noch ausgeprägter, da die Fasern parallel zur Naht verlaufen und nicht quer dazu.
Klicken Sie auf eine beliebige Stelle der Platte, um den Einlauf zu verschieben, und beobachten Sie, wie sich das Füllmuster verändert. Durch die Öffnungen wird der Fluss aufgeteilt, und hinter jedem Loch entsteht eine Schweißnaht.
Klicken Sie auf die Platte, um das Tor zu platzieren.
Auswahl eines Tor-Typs
| Tor | Automatische Entsperrung | Überbleibsel | Am besten für | Achten Sie auf |
|---|---|---|---|---|
| Kante / Seite | Nein | Abgeschnittener Knubbel | Flache Teile, der Großteil der Werkzeuge | Manuelles Zuschneiden verursacht zusätzlichen Arbeitsaufwand |
| U-Boot (Tunnel) | Ja | Stiftmarkierung, verdeckt | Kleine bis mittelgroße Teile | Hohe Scherbeanspruchung, nicht für gefüllte oder spröde Kunststoffe geeignet |
| Heißer Tipp / Nadelverschluss | Ja | Kleine Vertiefung oder flach | Zierteile, kein Angussabfall | Höchste Werkzeugkosten, erfordert eine Steuerung |
| Direkter Anguss | Nein | Große Narbe | Dicke Teile mit einem Hohlraum | Unter dem Tor versinken, langes Abkühlen |
| Fan | Nein | Breiter, besetzter Rand | Breite, flache Platten, geringe Verzerrung | Benötigt eine Befestigungsvorrichtung |
| Diaphragma | Nein | Ring an der Bohrung | Runde Teile, bei denen Rundlaufgenauigkeit erforderlich ist | Nachbearbeitung |
Wo kann ein Gussränderüberhang akzeptiert werden? Welche Oberfläche ist kosmetisch relevant, sodass die Schweißnaht von dieser entfernt werden muss? Liegt der längste Fließweg für dieses Harz an dieser Wand im zulässigen Bereich? Beantworten Sie diese Fragen, und die Füllanalyse bestätigt in der Regel Ihre bereits getroffene Wahl.
Zuerst der Schwund, dann die Toleranz
Die Formkavität wird größer als das Bauteil ausgeschnitten. Wie viel größer, hängt vom Kunststoff, der Wandstärke, dem Nachdruck und der Fließrichtung ab. Halbkristalline Kunststoffe schrumpfen zwei- bis viermal stärker als amorphe, und Glasfasern bewirken eine gerichtete Schrumpfung.
Deshalb kann eine Toleranz, die bei Aluminium gang und gäbe ist, bei PP unmöglich sein. Fordern Sie enge Toleranzwerte nur dort an, wo die Funktion dies erfordert, und geben Sie an, von welchem Bezugspunkt aus gemessen wird.
Der Druck und die Haltezeit beeinflussen die Schrumpfung stärker als alle anderen Einstellungen. An zweiter Stelle steht die Formtemperatur, gefolgt von der Wandstärke. Ein Teil, das direkt nach dem Pressvorgang gemessen wird, entspricht nicht dem Teil, das Sie 48 Stunden später erhalten, insbesondere bei PA und POM. Legen Sie Ihren Prüfzeitraum fest und vermerken Sie ihn in der Zeichnung.
Die angegebenen Werte orientieren sich an den allgemeinen Vorgaben der SPI und der DIN 16742 für Standard- und Feintoleranzklassen. Nutzen Sie diese Werte, um eine Zeichnung frühzeitig auf ihre Plausibilität zu überprüfen. Eine endgültige Aussage zur Fertigungsfähigkeit ergibt sich aus der Formflussanalyse und dem Erstmusterbericht.
Selbsttest
Acht Fragen aus den obigen Abschnitten. Die Antworten ergeben sich im Laufe der Bearbeitung von selbst.
Die Strukturanalyse ist einer der wichtigsten Schritte im Entwurfsprozess. Ohne sie kann Ihr Produkt unter realen Bedingungen versagen, was zu kostspieligen Rückrufaktionen, Verzögerungen oder sogar einem beschädigten Markenruf führen kann. Das Ziel besteht darin, vorherzusagen und zu analysieren, wie sich das Produkt verhält, wenn es verschiedenen Kräften, Umgebungsbedingungen und Spannungen ausgesetzt ist. Für komplexe Geometrien, Finite-Elemente-Analyse (FEA) ist der Industriestandard für die Überprüfung.
Bei der Konstruktion eines Kunststoffteils im Spritzgussverfahren ist beispielsweise die strukturelle Integrität des Materials von entscheidender Bedeutung. Bestimmte Werkstoffe wie Polypropylen (PP) verhalten sich unter Belastung möglicherweise anders als Werkstoffe wie Polycarbonat (PC), das wesentlich steifer und langlebiger ist. Mithilfe von FEA-Software (Finite-Elemente-Analyse) können Ingenieure simulieren, wie das Bauteil auf Druck, Temperaturänderungen und mechanische Kräfte reagiert. Die FEA hilft dabei, Schwachstellen in Ihrer Konstruktion zu identifizieren, wie zum Beispiel potenzielle Versagensstellen oder Bereiche, die unter Hitze oder Belastung zum Verziehen neigen. Diese Analyse ist besonders wichtig für Produkte, die einer starken Beanspruchung oder extremen Bedingungen ausgesetzt sind, wie zum Beispiel Automobilteile oder Elektronikgeräte für den Außenbereich.
Außerdem wird in Spritzgießen, müssen Konstrukteure die Abkühlung und das Schrumpfen der Werkstoffe berücksichtigen. Wenn die Konstruktion nicht ausreichend auf das Schrumpfverhalten der Werkstoffe beim Abkühlen abgestimmt ist, kann es bei dem Produkt zu Maßabweichungen, Verformungen oder Rissen kommen. So kühlen beispielsweise Bauteile mit dickem Querschnitt möglicherweise unterschiedlich schnell ab, was zu Spannungen führt, die im Laufe der Zeit zu einem Versagen führen können. Durch die Durchführung einer Strukturanalyse können Sie diese Risiken mindern und sicherstellen, dass Ihr Produkt langfristig robust und zuverlässig ist.
6. Auswahl der endgültigen Materialien
Im Zuge der Weiterentwicklung Ihres Entwurfs ist es nun an der Zeit, die Materialauswahl endgültig festzulegen. Inzwischen sollten Sie ein klareres Bild davon haben, welches Material hinsichtlich Kosten, Leistung und Herstellbarkeit am besten zu den Anforderungen Ihres Produkts passt. Diese Entscheidung kann nach weiteren Tests, Simulationen oder Rücksprachen mit Lieferanten getroffen werden. Zur Ermittlung der Kosten können Sie unseren Kostenrechner für intelligente Spritzgussformen.
Wenn Sie beispielsweise ein Medizinprodukt entwickeln, das sterilisiert werden muss, könnten Sie sich für ein Material wie PEEK (Polyetheretherketon) entscheiden, das für seine hervorragende Hitze- und Chemikalienbeständigkeit bekannt ist. Wenn Sie hingegen ein Einwegverpackungsprodukt entwickeln, könnte ein kostengünstigeres Material wie PET (Polyethylenterephthalat) geeignet sein.
7. Ändern Sie den Entwurf für die Fertigung (DFM)
Design for Manufacturing (DFM) ist der Prozess der Optimierung Ihres Entwurfs, um dessen Fertigung einfacher, kostengünstiger und effizienter zu gestalten. Dies ist ein unverzichtbarer Schritt für alle, die den Übergang vom Prototyp zur Serienfertigung anstreben, da dadurch sichergestellt wird, dass das Produkt ohne nennenswerte Verzögerungen oder unerwartete Kosten hergestellt werden kann. Überprüfung Bewährte DFM-Verfahren kann Ihren Zeitplan erheblich verkürzen.
Der DFM-Prozess umfasst die Analyse aller Aspekte des Entwurfs, um potenzielle Probleme zu ermitteln, die während der Produktion auftreten könnten. Im Falle des Spritzgießens könnte dies bedeuten, dass Teile vereinfacht werden, um die Komplexität der Form zu verringern. Wenn der Entwurf beispielsweise tiefe Hinterschneidungen oder komplexe Geometrien aufweist, die das Auswerfen des Teils aus der Form erschweren, könnten diese Merkmale geändert oder ganz eliminiert werden.
Ein gutes Beispiel für DFM beim Spritzgießen ist die Verwendung von Entformungswinkeln. Ohne Entformungsschrägen (leichte Schrägen an den Seiten des Formhohlraums) könnte das Formteil in der Form stecken bleiben, was zusätzlichen Arbeitsaufwand oder Werkzeuge erfordert, um es zu entfernen. Entformungsschrägen von etwa 1 bis 2 Grad werden häufig verwendet, um das Auswerfen zu erleichtern. Zusätzlich zu den Entformungswinkeln werden während des DFM-Prozesses auch die Anschnitt- und Angusssysteme (die den Fluss des geschmolzenen Materials in die Form leiten) optimiert. Durch die strategische Platzierung der Anschnitte und die Gewährleistung eines gleichmäßigen Materialflusses können die Hersteller die Zykluszeiten und den Materialabfall reduzieren, was wiederum die Produktionskosten senkt.
Ein weiterer wichtiger Aspekt des DFM ist die Anzahl der Teile. Je weniger Teile ein Produkt hat, desto einfacher und kostengünstiger ist es zu fertigen. Die Konsolidierung von Komponenten, wo dies möglich ist, oder der Entwurf von multifunktionalen Teilen kann dazu beitragen, die Herstellungszeit, die Komplexität der Werkzeuge und die Montagekosten zu reduzieren. Letztlich geht es beim DFM darum, das richtige Gleichgewicht zwischen Designkomplexität, Herstellbarkeit und Kosteneffizienz zu finden.
8. Prototyping
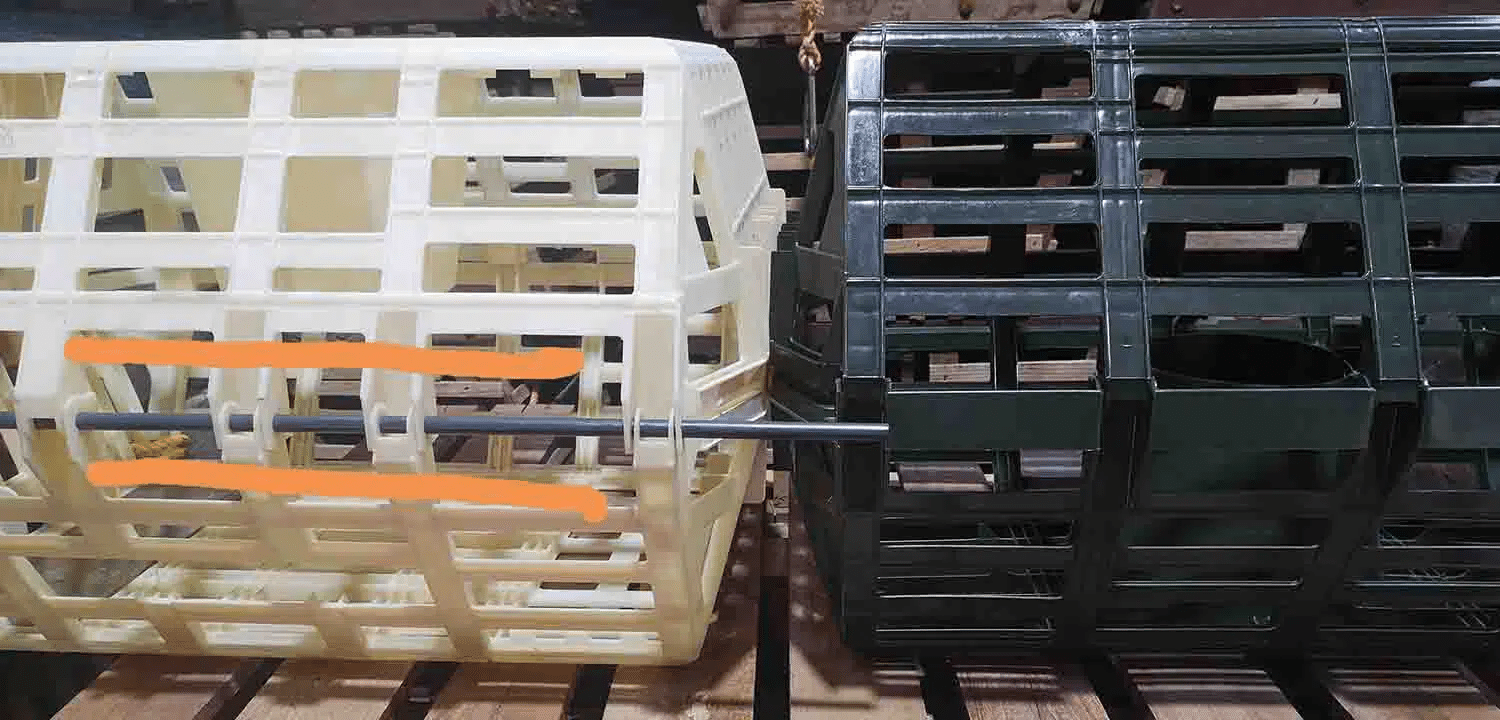
Beim Prototyping geht es ans Eingemachte. Bis zu diesem Zeitpunkt existiert Ihr Entwurf nur als Idee oder digitale Datei. Der Prototyp ist die erste Gelegenheit, Ihren Entwurf in der realen Welt zu sehen und zu erleben. Dies ist ein unschätzbarer Schritt, um Probleme zu identifizieren, die während der Entwurfsphase möglicherweise nicht erkennbar waren, und um sicherzustellen, dass Ihr Entwurf wie beabsichtigt funktioniert, bevor die Serienproduktion anläuft. Für Tests in der Frühphase beginnen viele mit Tipps zum Prototyping für Anfänger.
Bei Spritzgussprodukten umfasst die Prototypenentwicklung häufig die Herstellung einer Form für eine limitierte Auflage, mit der eine kleine Charge von Bauteilen produziert wird. Diese Bauteile werden anschließend auf Funktionalität, Passgenauigkeit und Oberflächenqualität geprüft. Diese Phase bietet die Möglichkeit, die Leistung des Produkts unter realen Bedingungen zu bewerten, einschließlich seiner Festigkeit, der einfachen Montage und der Benutzererfahrung. Wenn Sie an einem Konsumprodukt arbeiten, wie beispielsweise einer neuen Handyhülle, möchten Sie möglicherweise auch die haptischen Eigenschaften testen – wie liegt das Produkt in der Hand? Ist es zu sperrig, zu glatt oder unangenehm in der Handhabung?
In einigen Fällen, schneller Prototypenbau Zur Herstellung eines Prototyps kommen Verfahren wie der 3D-Druck zum Einsatz. Zwar lassen sich mit 3D-gedruckten Prototypen Form und Passgenauigkeit eines Entwurfs schnell veranschaulichen, doch geben sie in der Regel weder die Materialeigenschaften noch die Produktionsprozesse des Spritzgussverfahrens wieder. Dennoch können 3D-gedruckte Modelle wertvolle Erkenntnisse über notwendige Designanpassungen liefern, bevor teurere Formen angefertigt werden.
Das Prototyping bietet auch die Möglichkeit, den Montageprozess zu verfeinern. Lassen sich alle Teile leicht zusammenbauen? Gibt es eine einfachere Möglichkeit, sie zu verbinden? Sind Anpassungen in Bezug auf die Toleranzen der Teile erforderlich? Das Testen mit einem Prototyp hilft, diese kleinen, aber wichtigen Probleme aufzudecken, die bei der Massenproduktion zu größeren Problemen führen könnten.
9. Werkzeugbau
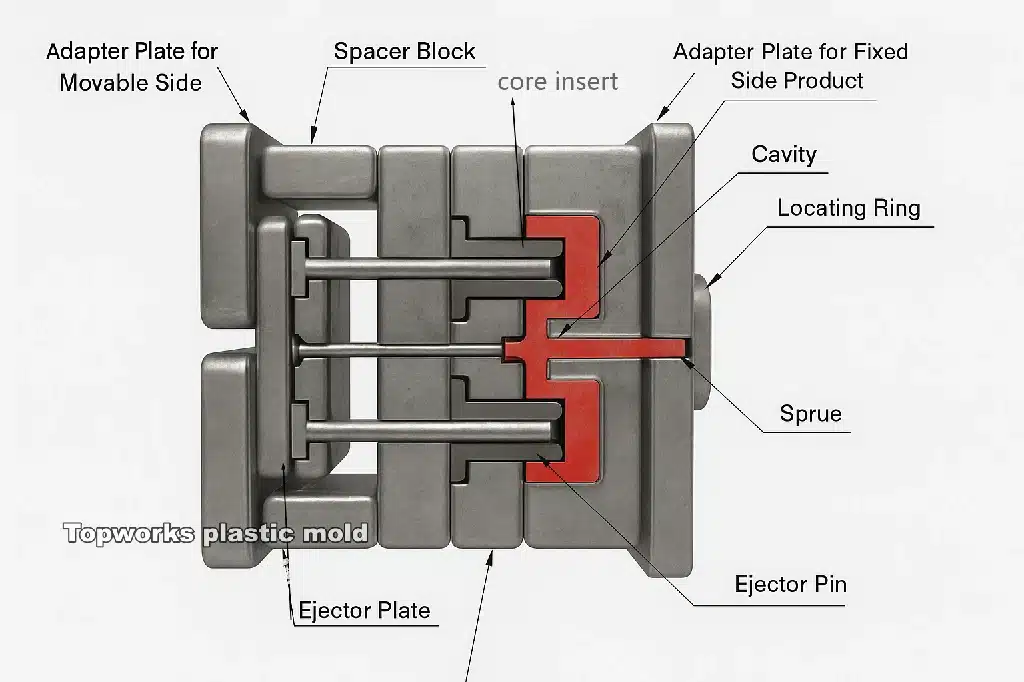
Der Werkzeugbau ist wohl eine der teuersten und zeitaufwändigsten Phasen der Produktentwicklung. In diesem Schritt werden die Formen oder Werkzeuge erstellt, mit denen Ihr Produkt in großen Stückzahlen produziert werden soll. Der Werkzeugbau umfasst die Herstellung präziser Formen für das Spritzgießen, den Druckguss oder andere Fertigungsverfahren und schafft die Voraussetzungen für die Massenproduktion.
Die Herstellung der richtigen Werkzeuge ist entscheidend für den Erfolg des Fertigungsprozesses Ihres Produkts. Sind die Werkzeuge ungenau oder schlecht konstruiert, kann dies zu Mängeln wie einer schlechten Oberflächengüte, Maßabweichungen oder übermäßig langen Zykluszeiten führen. Beim Spritzgießen ist die Herstellung der Form eine hochspezialisierte Aufgabe, die erfahrene Ingenieure und Maschinenbauer erfordert. Beim Formenkonstruktionsprozess werden die Anzahl der Kavitäten (wie viele identische Teile gleichzeitig hergestellt werden können), die Angusssysteme (wie das geschmolzene Material in die Form gelangt) und die Kühlkanäle (zur Temperaturregelung und zur Gewährleistung einer gleichmäßigen Kühlung) berücksichtigt.
Der Werkzeugbau beginnt häufig mit der Prototypenentwicklung der Form selbst, wobei Testformen hergestellt werden, um die Konstruktion zu überprüfen und eventuelle Probleme zu erkennen, bevor die Serienproduktion anläuft. Sobald die Form fertig ist, wird sie getestet, um sicherzustellen, dass sie in der Lage ist, gleichbleibend hochwertige Teile ohne übermäßigen Verschleiß zu produzieren. Wenn Sie beispielsweise ein Bauteil für ein Automobilanwendung, … benötigen Sie Werkzeuge, die große Stückzahlen bewältigen können, ohne dass dabei die Präzision beeinträchtigt wird. In der Regel werden diese Werkzeuge aus gehärtetem Stahl gefertigt, damit sie dem Druck zahlreicher Spritzgießzyklen standhalten.
Es ist wichtig zu beachten, dass die Werkzeugkosten einen wesentlichen Teil der Gesamtfertigungskosten ausmachen und dass diese Kosten je nach Komplexität des Produktdesigns variieren können. Komplexe Merkmale, wie beispielsweise Mehrfachformen, verursachen zwar höhere Herstellungskosten, führen jedoch zu kürzeren Zykluszeiten und niedrigeren Stückkosten. Darüber hinaus kann eine schlecht konstruierte Form oder eine Form, die häufige Wartungsarbeiten erfordert, zu Verzögerungen in der Produktion oder erhöhten Ausschussquoten führen, was letztendlich die Produktionskosten in die Höhe treibt.
10. Produktion
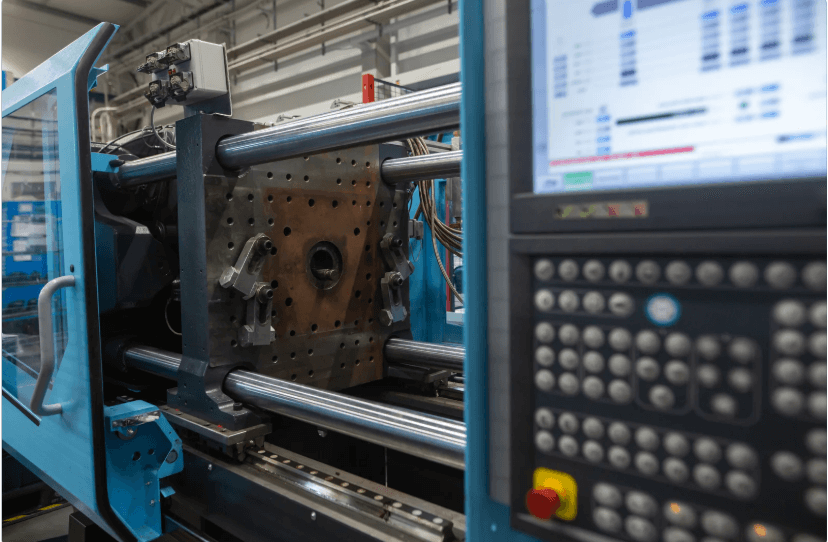
Schließlich kommen wir zur Produktionsphase, in der Ihr Produkt in großen Mengen hergestellt wird. Während der Produktion ist die Qualitätskontrolle entscheidend. Bei Spritzgussteilen bedeutet dies, dass jede Charge auf Fehler wie kurze Schüsse (unvollständige Füllung), Verformungen oder Einfallstellen (Oberflächenfehler aufgrund der Abkühlung) geprüft wird.
An dieser Stelle treten Sie wahrscheinlich in einen kontinuierlichen Feedback-Kreislauf mit dem Fertigungsteam ein, um sicherzustellen, dass der Prozess planmäßig verläuft. Wenn Sie alle vorherigen Schritte sorgfältig befolgt haben, sollte die Produktionsphase reibungslos verlaufen. Doch auch dann ist eine regelmäßige Überwachung unerlässlich, um die Qualität und Integrität jeder Charge zu gewährleisten. Weitere Informationen zu betrieblichen Standards finden Sie auf unserer Blog für tägliche Updates.
Zusammenfassend lässt sich sagen, dass eine erfolgreiche Produktentwicklung ein Prozess ist, der eine sorgfältige Planung und gewissenhafte Umsetzung erfordert. Von der Definition Ihrer Anforderungen bis zur endgültigen Produktion spielt jeder Schritt im Designprozess eine entscheidende Rolle, um sicherzustellen, dass Ihr Produkt nicht nur den Kundenbedürfnissen entspricht, sondern auch herstellbar und kosteneffizient ist. Wenn Sie diese 10 wichtigen Schritte befolgen, legen Sie den Grundstein für Ihren Erfolg und vermeiden häufige Fallstricke, die die Produktentwicklung zum Scheitern bringen können. Nehmen Sie jeden Schritt ernst, dann sind Sie auf dem besten Weg, Ihre Ideen in die Realität umzusetzen.
