Direttamente dalla fabbrica · Huangyan, Cina
Stampaggio a iniezione in Cina
Lo stampaggio a iniezione di materie plastiche in Cina diventa conveniente quando il volume degli ordini raggiunge i 3.000-10.000 pezzi. Al di sotto di tale soglia, è difficile ammortizzare i costi degli stampi. Al di sopra, i prezzi unitari calano rapidamente. Topworks realizza gli stampi e gestisce le presse a Huangyan, quindi acquisti direttamente dalla fabbrica, non da una società commerciale. Un unico contratto copre la revisione DFM, i prototipi, la realizzazione degli stampi, la produzione e la consegna a domicilio.
Molti acquirenti stranieri pagano più del dovuto perché un intermediario gonfia il preventivo e subappalta il lavoro a un'officina di seconda categoria. Noi lavoriamo a macchina ogni stampo che produciamo nella nostra officina attrezzeria. Questo riduce i costi iniziali e i tempi di consegna. È inoltre possibile includere assemblaggi composti da più parti o stampi della stessa famiglia in un unico ordine di acquisto. Per ogni parte aggiuntiva si evita così il pagamento di una tariffa di configurazione separata.

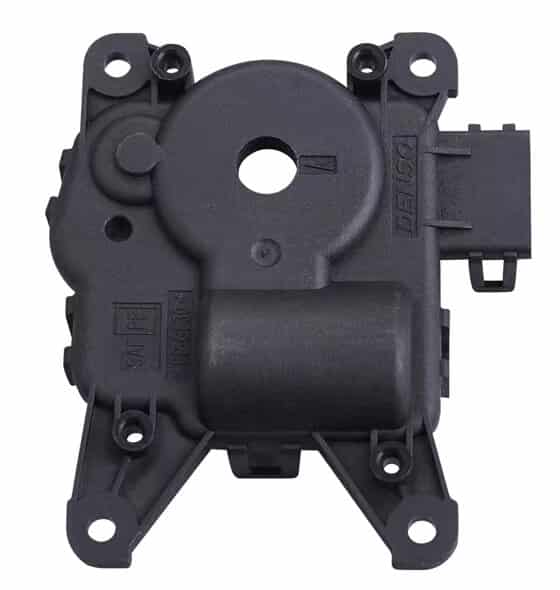
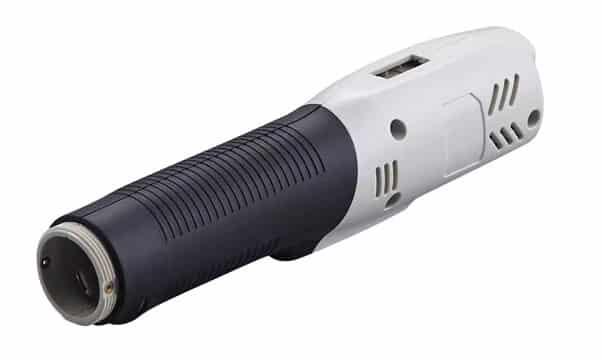
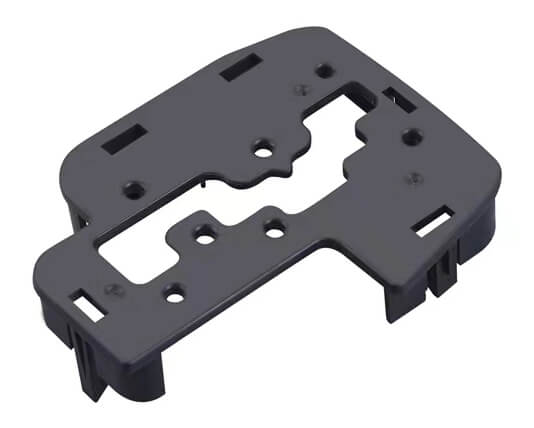
Quando lo stampaggio a iniezione di materie plastiche in Cina è redditizio
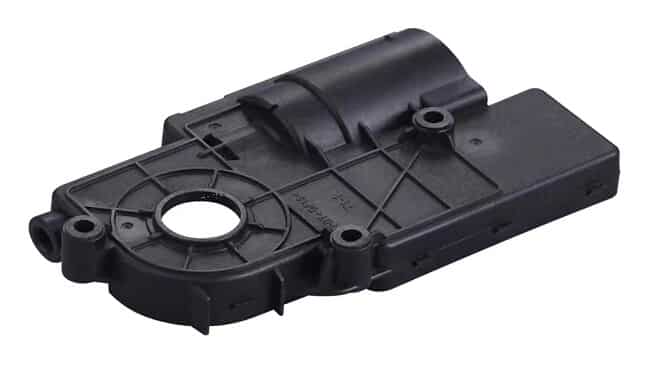
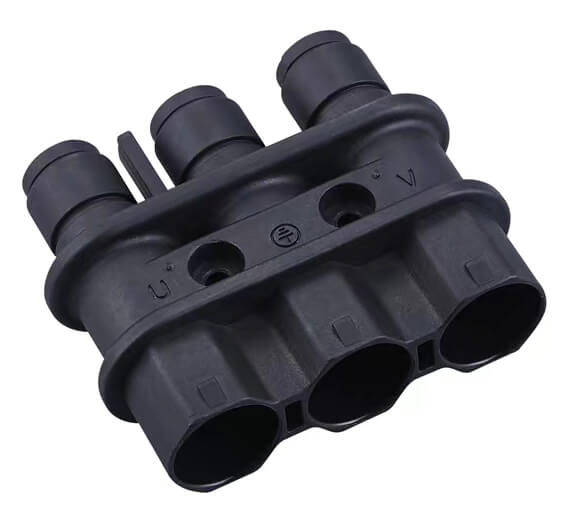
Lo stampaggio a iniezione garantisce il costo unitario finale più basso quando il volume raggiunge i 3.000-10.000 pezzi. Gli stampi in acciaio richiedono un investimento iniziale. I cicli di pressatura rapidi consentono poi di portare il prezzo unitario ben al di sotto di quello della stampa 3D o della lavorazione CNC. È proprio grazie a questo divario che i marchi di consumo e gli OEM industriali riescono a mantenere i margini su larga scala.
3.000–10.000 pezzi: Volume di pareggio tipico in cui l'ammortamento dello stampo risulta più vantaggioso rispetto alla lavorazione meccanica o alla stampa.
300–1.200 bar: Intervallo tipico di pressione di iniezione per pezzi commerciali compatti e riproducibili.
180 t – 1.800 t: Intervallo di forza di serraggio delle nostre 15 presse a iniezione.
1 g – 10 kg: Intervallo di peso dei pezzi che produciamo in serie.
Produciamo componenti per il settore automobilistico, alloggiamenti per dispositivi medici, parti per elettrodomestici e beni di consumo. Offriamo resine standard e tecniche con corrispondenza cromatica Pantone. Tra i tipi più comuni figurano ABS, policarbonato, PA6 e PA66, PMMA e PPS. Non sai quale scegliere? Inizia con il nostro Guida alla scelta dei materiali plastici.
Bottiglia vuota o serbatoio? Confronta i preventivi con i nostri parti soffiate. Hai bisogno di un rivestimento morbido da applicare su una parte rigida? Dai un’occhiata alla nostra sovrastampaggio operazione che elimina una fase di assemblaggio manuale.
Quando è opportuno rimandare la realizzazione di attrezzature fisse: Per quantità inferiori a circa 3.000 pezzi, gli stampi fissi raramente si ripagano. Lo stesso vale per un progetto che cambia ancora ogni mese. Gli stampi CNC o a ponte proteggono meglio il vostro investimento. Consultate la nostra stampaggio a iniezione a basso volume Opzioni. Inviateci innanzitutto il volume annuo previsto e vi proporremo la soluzione più redditizia.
Cosa comprende il nostro servizio di stampaggio a iniezione in Cina
I principali marchi di veicoli ed elettrodomestici raramente producono internamente tutti i sottogruppi in plastica. Affidarsi a un fornitore specializzato consente di liberare capitale. Si mantiene comunque uno stretto controllo sulla compatibilità e sulla conformità.
Il nostro servizio di stampaggio a iniezione in Cina si articola in tre modalità:
- Nuovo strumento e produzione. Progettiamo e realizziamo lo stampo, quindi produciamo i vostri pezzi utilizzando lo stesso. I dettagli relativi alle attrezzature sono disponibili sul nostro stampi per stampaggio a iniezione pagina.
- Produzione utilizzando lo stampo già in vostro possesso. Spediteci l'attrezzo. Lo ispezioneremo, lo ripareremo se necessario ed effettueremo una prova prima della produzione. Leggete il nostro Lista di controllo per il trasferimento degli stampi prima di tutto.
- Stampaggio e finitura. Montaggio, imballaggio e spedizione DDP in un unico contratto, con un unico team responsabile.
Quando inviate una richiesta di preventivo, un project manager definisce ogni fase chiave del processo, dall’ordine dell’acciaio alla spedizione T1. Indicateci come viene installato il componente e a quali temperature o carichi è sottoposto in campo. Queste informazioni ci impediscono di proporvi uno stampo sovradimensionato di cui non avete bisogno.
Ciclo di stampaggio a iniezione – Passo dopo passo
Osserva un ciclo completo su una macchina e una sezione dello stampo, quindi modifica lo spessore della parete, la resina e le dimensioni del pezzo per vedere come varia la durata del ciclo. Passa il mouse o tocca un numero qualsiasi sul disegno.
1. Chiusura dello stampo
Il dispositivo di serraggio sposta in avanti la metà B, rallenta prima che le due metà entrino in contatto (protezione dello stampo), quindi applica la forza di serraggio massima.
- Velocità di chiusura: veloce, poi lenta per proteggere lo stampo
- Pressione e tempo di protezione contro la muffa
- Forza di serraggio: ~2-8 t per cm² di area proiettata
Da tenere d'occhio: Linea di divisione danneggiata se un pezzo viene lasciato nello stampo; bava se la forza di chiusura è insufficiente.
Tempo di raffreddamento a partire da tc = s² / (π²α) · ln[(4/π)(Tsciogliersi − Tstampo)/(Tespellere − Tstampo)], dove s = spessore massimo della parete e valori tipici della resina. Gli altri tempi di fase sono stime tipiche basate sulle dimensioni del pezzo. I cicli effettivi dipendono dallo stampo, dal sistema di raffreddamento e dalla macchina: utilizzare questi dati solo a scopo di preventivazione iniziale.
Approvazione dei preventivi e controllo dei costi
Un modello 3D può sembrare perfetto sullo schermo, ma comportare comunque costi aggiuntivi per cursori o sollevatori. È consigliabile sottoporre la stampa all’esame dei nostri tecnici addetti alla preventivazione sin dalle prime fasi. In questo modo è possibile eliminare le operazioni di stampaggio superflue prima di fissare il budget.
Durante la preparazione del preventivo verifichiamo le vostre specifiche funzionali, norme relative alle tolleranze dimensionali e i requisiti estetici. Le tolleranze predefinite molto strette sulle caratteristiche interne nascoste comportano un aumento delle ore di lavorazione e di controllo. Dal punto di vista commerciale, non apportano alcun vantaggio.
Considerate i primi file CAD come provvisori fino a quando non riceverete il nostro feedback sulla riduzione dei costi. Documentiamo ogni modifica suggerita, comprese le linee di divisione, la posizione dei punti di iniezione e le modifiche alle angolazioni di sformo. I vostri team di progettazione e acquisti riceveranno una documentazione scritta chiara e completa.
Non applichiamo mai costi aggiuntivi per modifiche tecniche impreviste durante la fase di costruzione. Il taglio dell’acciaio inizia solo dopo l’approvazione da parte vostra dei disegni finali in 2D/3D, del layout dello stampo e del preventivo definitivo.
Prototipazione per ridurre i rischi legati alla produzione degli stampi

Modificare una stampa 3D costa pochi dollari. La saldatura e la rilavorazione dell’acciaio temprato costano migliaia di dollari e richiedono settimane. Un prototipo funzionale consente al tuo team di verificare l’adattabilità, la resistenza alle cadute e le prestazioni termiche prima di procedere con la realizzazione degli stampi di produzione.
Una volta che i vostri acquirenti e i vostri ingegneri avranno approvato il prototipo, fisseremo il disegno di produzione e prenoteremo il tempo di stampa. I vostri campioni T1 rispetteranno quindi le specifiche approvate già dal primo ciclo di produzione.
Riduzione dei costi dei componenti grazie al DFM
La produzione nel rispetto dei tempi e del budget viene definita prima dell’avvio della fresatrice CNC. Ogni ordine include una verifica gratuita della progettabilità per la produzione (DFM) e un controllo Moldflow. Ecco Come funziona la nostra valutazione DFM.
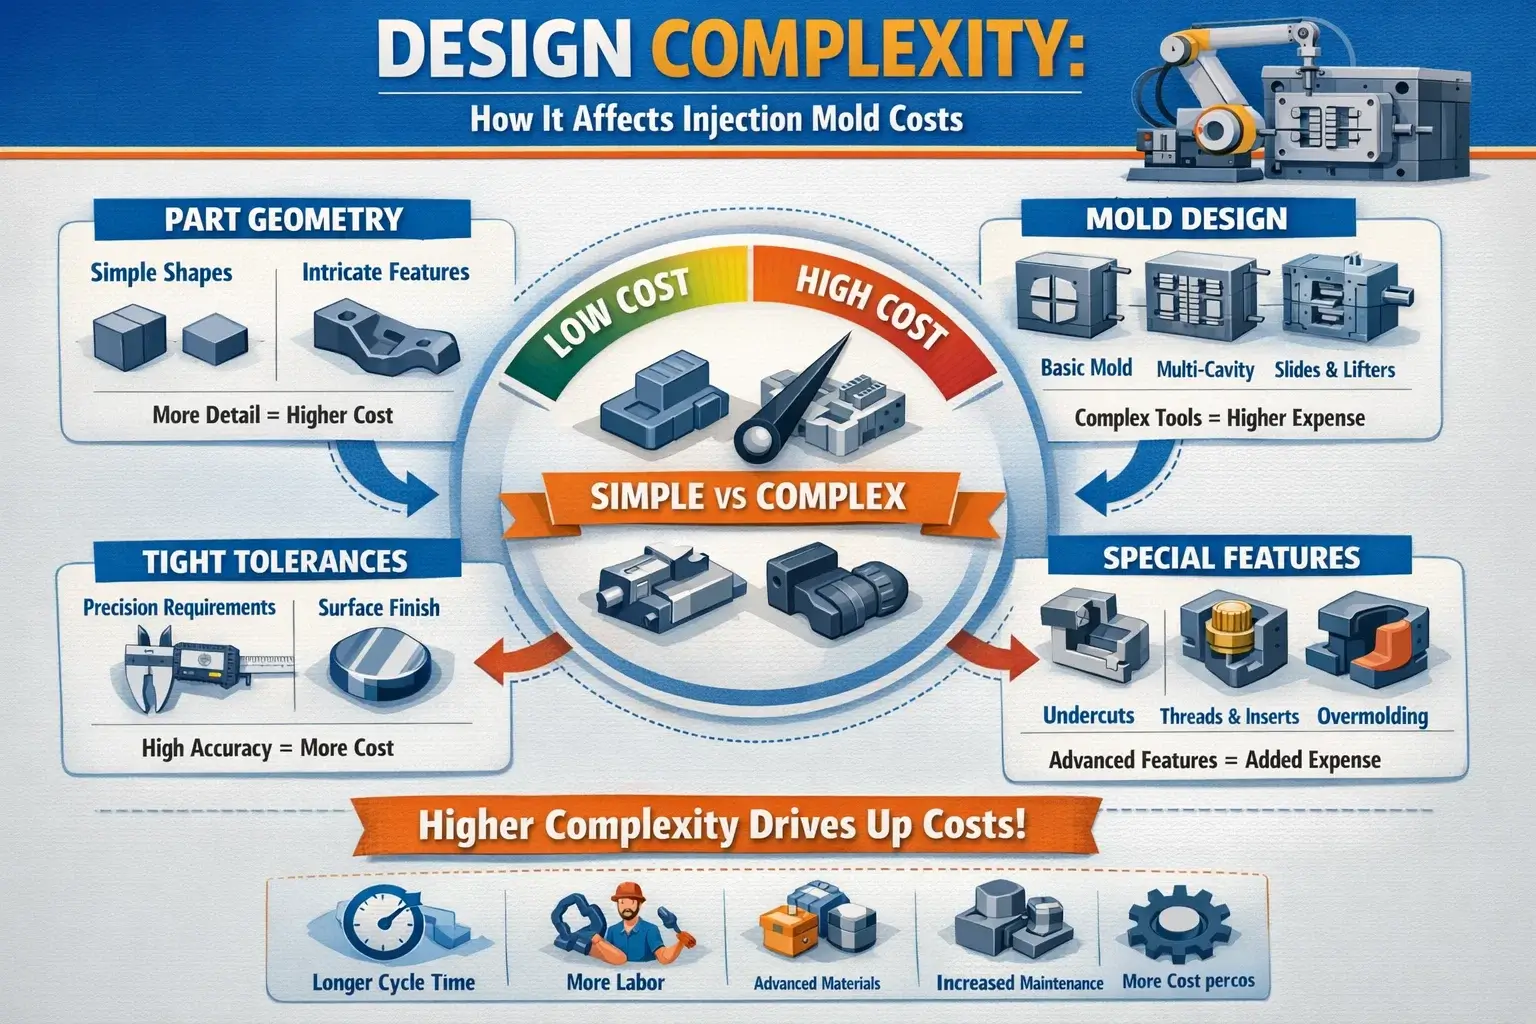
Impostare sullo schermo lo spessore delle pareti, l’angolazione di sformo e i rapporti delle nervature consente di evitare cicli di rilavorazione T1 e di ridurre il peso del pezzo. Il nostro progettazione di parti in plastica le regole mostrano come piccole modifiche geometriche possano ridurre costo dello stampo a iniezione.
Parametri di riferimento rapido DFM
| Caratteristica di progettazione | Valore / Intervallo consigliato | Note |
|---|---|---|
| Spessore delle pareti (in generale) | 0,8-3,0 mm | PP 1,2–3,0 mm; ABS 1,2–3,5 mm; PC 1,0–3,0 mm |
| Variazione dello spessore delle pareti | ±25% del valore nominale | Il superamento di tale limite provoca un restringimento differenziale e una deformazione |
| Spessore della nervatura | 40–60% di spessore della parete | Utilizzare l'estremità inferiore (40%) per ridurre al minimo i segni di affossamento |
| Altezza della nervatura | ≤ 2,5–3 × spessore della parete | Le nervature più alte aumentano i requisiti relativi alla forza di espulsione |
| Filetto di costata | R ≈ 0,25–0,4 × spessore della parete | Riduce la concentrazione delle sollecitazioni |
| Bozza — superficie esterna generale | 0.5–1° | Valore minimo per un'espulsione regolare |
| Bozza — superficie interna della cavità profonda | 1–2° | Aumenta con la profondità |
| Bozza — superficie ruvida / con venature | 1–3° | Una grana più grossa richiede un angolo maggiore |
| Bozza — lucido / a specchio | 0.25–0.5° | Richiede un'eccellente lucidatura superficiale |
| Spessore della parete esterna del Boss | 40–60% della parete circostante | Previene la formazione di avvallamenti in corrispondenza del bossolo |
| Raggio interno del raccordo | R ≥ 0,25–0,5 × spessore della parete | Raggio maggiore per i collegamenti a scatto e le parti trasparenti |
| Diametro del canale di raffreddamento | φ 8–14 mm | 8–10 mm per stampi di piccole e medie dimensioni; 12–16 mm per quelli di grandi dimensioni |
| Distanza dal centro del canale di raffreddamento alla superficie | 1,5–2 × il diametro del canale | In genere 15–20 mm per canali da φ10 mm |
| Distanza tra i centri dei canali di raffreddamento | 2–3 volte il diametro del canale | In genere 40–60 mm |
| Diametro del canale di colata | 4–8 mm (stampi piccoli/medi) | Stampi di grandi dimensioni: 6–10 mm |
| Diametro del rullo | 4–7 mm (valore tipico) | Leggermente più piccolo di uno sprue |
| Diametro del pin gate — pezzi di piccole dimensioni | 0,8–1,5 mm | Materiali contenenti GF: aumento di circa 10% |
| Diametro del pin gate — pezzi di grandi dimensioni | 1,5–2,5 mm | Adeguare in base alla viscosità della resina |
| Profondità della presa d'aria | 0,02–0,05 mm | Dipende dal materiale; previene l'effetto diesel |
Regola empirica nel mondo degli affari: Le pareti uniformi riducono sia il consumo di resina che il tempo di stampaggio. Se il pezzo presenta un risalto o un'aletta di montaggio spessa, posizionare il punto di iniezione in quella zona più spessa. Evitare che le linee di saldatura si trovino sulle superfici estetiche per evitare scarti.
Cosa determina il prezzo dei tuoi ricambi

Riempimento → Compressione / Compattazione → Mantenimento della pressione → Raffreddamento
Quando si acquista un servizio di stampaggio a iniezione, si paga il peso della resina più il tempo macchina. Ogni ciclo si articola in quattro fasi. Il raffreddamento richiede da 50% a 70% del tempo totale. Per alcuni esempi pratici, consulta la nostra guida su costo di stampaggio a iniezione per pezzo, oppure prova a fare i tuoi calcoli nel calcolatore del tempo di ciclo.
| Fase del processo | Parametro chiave | Gamma tipica |
|---|---|---|
| Riempimento | Pressione di iniezione | 300–1.200 bar |
| Riempimento | Temperatura dello stampo (termoplastici) | 10–120 °C (fino a 200 °C per le resine ad alte prestazioni) |
| Pressione di mantenimento | Durata | Fino al blocco del gate; dipende dal processo |
| Raffreddamento | Percentuale sul ciclo totale | 50–70% del tempo di ciclo |
| Utilizzo del materiale di ripresa | Resine generiche | 20–80%: numero massimo di colpi della macchina |
| Utilizzo del materiale di ripresa | Resine tecniche | 30–50%: colpo massimo della macchina |
| Temperatura dell'acqua di raffreddamento rispetto alla temperatura dello stampo | Delta | 5–10 °C al di sotto della temperatura dello stampo |
| Portata dell'acqua di raffreddamento (per circuito) | Tipico | 15–30 L/min; Re ≥ 10.000 per flusso turbolento |
| Temperatura dello stampo — ABS | Temperatura della cavità | 40–80 °C |
| Temperatura dello stampo — PC | Temperatura della cavità | 80–110 °C |
| Temperatura dello stampo — PP | Temperatura della cavità | 20–70 °C |
| Temperatura dello stampo — PA 6/66 | Temperatura della cavità | 60–100 °C |
Il tempo di raffreddamento aumenta con il quadrato dello spessore della parete. Se una parete di 2 mm si raffredda in 10 secondi, una parete di 4 mm impiega circa 40 secondi. Svuotare le pareti spesse e realizzare linee di raffreddamento turbolente è il modo più veloce per ridurre il costo unitario.
Controllo qualità e prevenzione dei difetti
Alti tassi di scarti compromettono la redditività dell'unità e causano ritardi nella consegna dei container. Non vi addebitiamo costi per operazioni di smistamento senza fine. I nostri ingegneri di processo definiscono una finestra di pressatura stabile in fase T1, quindi utilizzano questa matrice per eliminare i difetti alla fonte.
Ogni nuovo componente viene corredato da un rapporto dimensionale T1. Le quote critiche vengono controllate su una macchina di misura a coordinate (CMM). I lotti di produzione vengono sottoposti a campionamento secondo l'AQL ___ prima dell'imballaggio.
| Difetto | Probabile causa | Correzione di prima linea |
|---|---|---|
| Segni di cedimento / vuoti | Parete o sporgenza troppo spesse; pressione di tenuta insufficiente | Ridurre lo spessore delle nervature/sporgenze a 40–60% dello spessore della parete; aumentare la pressione di mantenimento e il tempo |
| Breve ripresa | Portata troppo ridotta; lunghezza del flusso eccessiva | Aprire il canale di colata a 1,2–1,6 mm; aggiungere un canale di colata ausiliario per le sezioni sottili a flusso lungo |
| Curvatura | Variazione dello spessore della parete > ±25%; raffreddamento non uniforme | Uniformare lo spessore delle pareti; bilanciare i circuiti di raffreddamento; regolare la pressione di mantenimento |
| Linee di saldatura | Fronte di fusione multipli che si incontrano a bassa temperatura | Aumentare la temperatura dello stampo; aumentare la velocità di iniezione; sfiatare in corrispondenza del punto di saldatura |
| Incollaggio nella cavità | Tiro insufficiente; pressione di iniezione eccessiva | Aggiungere un'aspirazione (min. 0,5° su superfici lisce); ridurre la pressione di iniezione e di mantenimento |
| Flash | Forza di serraggio troppo bassa; prese d'aria ostruite | Verificare il rapporto tra area di proiezione e forza di chiusura; pulire le prese d’aria; ridurre la pressione di iniezione |
| Segni di bruciatura (effetto diesel) | Aria intrappolata nella zona dell'ultimo riempimento | Aggiungere fori di sfiato (profondità 0,02–0,05 mm) alle estremità del riempimento; ridurre la velocità di iniezione al termine del riempimento |
Per una diagnosi più approfondita, consulta la nostra Guida ai difetti dello stampaggio a iniezione, oppure prova lo strumento interattivo per la risoluzione dei problemi sul nostro sito pagina degli strumenti di stampaggio.
Proprietà e manutenzione degli strumenti
Il vostro stampo è un bene patrimoniale. Siete proprietari del modello 100% che avete acquistato. Quando gestiamo la vostra produzione, la manutenzione preventiva e i controlli delle parti soggette a usura sono inclusi. Registriamo ogni ciclo di stampaggio e ogni intervallo di manutenzione, in modo che lo stampo continui a produrre pezzi puliti e privi di bave.
Utilizzate uno stampo per l'esportazione nel vostro stabilimento? Scaricate il nostro Procedura operativa standard (SOP) per la manutenzione degli stampi per la vostra officina di utensili. Scegliere il tipo di acciaio in base al volume di produzione vi evita anche di pagare per l’H13 quando basta il P20. Il nostro Acciai per stampi e norme relative agli utensili La tabella indica quale grado corrisponde a ciascuna serie.
Perché gli acquirenti trasferiscono la produzione di stampaggio a iniezione in Cina
Il prezzo è il punto di partenza della trattativa, ma non è tutto. Lo stampaggio a iniezione in Cina funziona quando tre fattori si allineano. Servono prezzi di fabbrica reali e una catena di approvvigionamento vicina alla pressa. Inoltre, è necessario avere qualcuno che gestisca i rischi per conto vostro.
Il nostro stabilimento si trova a Huangyan, uno dei principali centri cinesi per la produzione di stampi e resine. Acquistiamo PP, ABS, PS, PE, PVC, PC e PA ai prezzi di fabbrica locali. L’acciaio per stampi, i canali caldi e i componenti standard provengono da fornitori situati a breve distanza in auto. Questa concentrazione di risorse garantisce rapidità nelle riparazioni e nelle sostituzioni degli stampi. Ecco perché Huangyan produce gli stampi più rapidamente.
| Fattore | Cina, vendita diretta dalla fabbrica | Stampatore nazionale (USA / UE) |
|---|---|---|
| Prezzo degli utensili | Di solito è molto più basso a parità di acciaio e standard | Costi di manodopera e di lavorazione più elevati |
| Prezzo unitario in base al volume | Costi inferiori della resina e per ora di pressatura | Più alto, ma senza trasporto marittimo |
| Tempo di consegna totale | Produzione più trasporto via mare o via aerea | Tempi di transito più brevi, ma spesso code più lunghe per gli strumenti |
| Dazio all'importazione | Dipende dal codice HS e dalle tariffe vigenti | Nessuno |
| Rischio principale | Margine commerciale, calo della qualità, comunicazione | Costo e capacità |
I rischi sono gestibili se sai dove si nascondono. Inizia con queste guide:
- Acquistare servizi di stampaggio a iniezione in Cina, la guida completa.
- Produttore contro società commerciale, e come distinguerli.
- Segnali di allarme da tenere in considerazione quando ci si affida a fornitori di stampaggio a iniezione in Cina.
- Costi nascosti nello stampaggio a iniezione in Cina, dal trasporto merci alla rilavorazione.
- Codice HS 8480.71 rispetto al codice 3926.90, in modo che gli stampi e i componenti vengano sdoganati secondo le tempistiche previste.
- Come scegliere un fornitore cinese di stampaggio a iniezione.
Perché gli acquirenti scelgono Topworks
I team di approvvigionamento che si occupano di stampaggio a iniezione di materie plastiche in Cina cercano tre cose: componenti conformi alle specifiche, risposte rapide in inglese e prezzi "landed" trasparenti. Ho fondato Topworks nel 2006 a Huangyan, Taizhou, la "città degli stampi" della Cina. A distanza di quasi vent'anni, continuiamo a costruire i nostri stampi e a gestire le nostre presse.
La rapidità garantisce la tua finestra di lancio. I prototipi ti vengono consegnati in circa 7 giorni. Una volta completato lo stampo di produzione, i campioni T1 vengono spediti entro 7 giorni, così potrai verificarne l'adattabilità prima dei tuoi concorrenti.
Quando confronti i preventivi cinesi, chiedi chi possiede le macchine CNC e le presse. Le società commerciali aggiungono un margine che va dal 20% al 40% e nascondono la vera fabbrica. Da Topworks, un unico team di ingegneri e addetti alla produzione gestisce il tuo progetto dal primo file STEP fino alla consegna FOB o DDP. Desiderate che lo stampo e i componenti siano realizzati secondo il vostro progetto? Consultate la nostra progetti di stampi personalizzati e stampaggio.
Domande frequenti
A partire da quale volume lo stampaggio a iniezione diventa economicamente vantaggioso?
Lo stampaggio a iniezione raggiunge solitamente il punto di pareggio tra i 3.000 e i 10.000 pezzi, a seconda della complessità del componente e del costo degli stampi. Un pezzo semplice in uno stampo P20 a cavità singola raggiunge il punto di pareggio intorno alle 3.000 unità. Gli alloggiamenti complessi con stampi H13 a più slitte richiedono oltre 10.000 pezzi. Oltre le 100.000 unità, questo processo offre il prezzo unitario più basso rispetto a qualsiasi altro processo di lavorazione della plastica.
Qual è il vostro quantitativo minimo d'ordine (MOQ) per i componenti stampati a iniezione?
Per uno stampo già esistente, il quantitativo minimo ordinabile (MOQ) è solitamente compreso tra 500 e 1.000 pezzi per ciclo di produzione. Per quantità inferiori, i nostri stampi per piccoli volumi e prototipi partono da circa 100 pezzi.
È possibile avviare la produzione utilizzando uno stampo che già possediamo?
Sì. Ispezioniamo lo stampo in arrivo, lo ripariamo o lo riadattiamo se necessario ed effettuiamo una prova prima della produzione. La proprietà dello stampo rimane interamente vostra.
Quanto tempo richiede la produzione dopo l'approvazione T1?
I primi ordini di produzione vengono spediti circa 7 giorni dopo l'approvazione del T1. Gli ordini ripetuti vengono spediti circa 10 giorni dopo l'emissione dell'ordine di acquisto, più i tempi di transito.
Come gestite il controllo qualità durante i cicli di produzione?
Ogni nuovo componente viene corredato da un rapporto dimensionale T1, con le quote critiche verificate su CMM. I lotti di produzione vengono sottoposti a campionamento secondo l'AQL ___ prima dell'imballaggio.
Quale spessore delle pareti devo prevedere nella progettazione dei componenti stampati a iniezione?
Per la maggior parte dei termoplastici, mantenere lo spessore delle pareti compreso tra 0,8 mm e 3,0 mm (PP 1,2–3,0 mm; ABS 1,2–3,5 mm; PC 1,0–3,0 mm). Mantenere la variazione entro ±25% su tutta la parte. Le pareti uniformi si raffreddano più rapidamente e richiedono meno resina, il che riduce il costo unitario del pezzo e previene la formazione di impronte di affossamento.
Effettuate spedizioni in tutto il mondo e a quali condizioni?
Sì. Effettuiamo spedizioni negli Stati Uniti, nell’Unione Europea, nel Regno Unito, in Canada, in Australia e in altri paesi secondo le condizioni FOB, CIF o DDP. Le modalità di pagamento standard prevedono un acconto pari a 50% e il saldo di 50% prima della spedizione.
Sei pronto a richiedere un preventivo per il tuo progetto di stampaggio a iniezione?
Inviateci i vostri file CAD 3D, il volume desiderato e le specifiche della resina. I nostri ingegneri vi forniranno entro 24 ore una valutazione gratuita della producibilità (DFM) e un preventivo dettagliato relativo agli stampi e al prezzo unitario.
Richiedi un preventivo gratuito →
Non ci sono ancora disegni? Raccontaci del tuo ruolo e ti aiuteremo a definirne le specifiche.
