


Guida ai costi · 2026
Costo dello stampaggio a iniezione: prezzo per pezzo, costo dello stampo e TCO
Il costo dello stampaggio a iniezione non è un unico numero. È un prezzo dello stampo una tantum più un prezzo per pezzo che si paga a ogni ordine. Con l'aumentare dei volumi, il prezzo per pezzo diventa di solito la voce più rilevante. Questa guida mostra come calcolare il costo dello stampaggio a iniezione per pezzo, quali fattori lo influenzano, i costi nascosti che la maggior parte dei preventivi omette e come confrontare i fornitori sul costo totale di proprietà (TCO), non sul prezzo di facciata.
Risposta breve: i pezzi stampati di solito costano da pochi centesimi a qualche dollaro ciascuno, più uno stampo una tantum di circa $1.500–80.000. Il prezzo del vostro pezzo è resina + tempo di pressa + manodopera + scarti + attrezzaggio ammortizzato. Ad alti volumi, il tempo ciclo e gli scarti decidono chi è davvero più conveniente.
👉 Scaricate la checklist RFQ · 👉 Caricate il vostro disegno per un preventivo di costo · 👉 Stimate il costo del vostro stampo
Quanto costa lo stampaggio a iniezione?
Consideratelo su tre livelli:
- Costo dello stampo (una tantum). Pagato in anticipo. Determina la stabilità a lungo termine: tempo ciclo, tasso di scarto, manutenzione e vita utile dello stampo.
- Costo del pezzo (ricorrente). Pagato a ogni lotto di produzione. Con la crescita dei volumi, di solito diventa la quota maggiore della spesa totale.
- TCO (ciò che conta davvero). TCO = costo dello stampo + costo pezzo × volume + fermo macchina + scarti + rischio di modifiche ingegneristiche.
Quattro fattori aumentano il costo totale più rapidamente una volta avviata la produzione:
- Deriva del tempo ciclo. A tempo di ciclo ciò che sembra a posto in fase di prova può peggiorare in produzione a causa di squilibri di raffreddamento, problemi di estrazione o di una finestra di processo instabile. Piccoli aumenti diventano costosi su larga scala.
- Scarti e rilavorazioni.Difetti raramente emergono nel preventivo. Sprecano resina, tempo macchina, manodopera e ispezioni, e ritardano le consegne.
- Tonnellaggio della pressa sovradimensionato. Un sistema di alimentazione o un layout inadeguati possono richiedere una pressa più grande, il che aumenta la tariffa oraria.
- Fermi per manutenzione. Acciai di qualità inferiore, un trattamento termico debole o azioni eccessivamente complesse comportano più arresti.
Conclusione per l'acquirente: se due fornitori quotano prezzi simili per il pezzo ma uno è in grado di dimostrare un tempo ciclo stabile, scarti ridotti e una manutenzione prevedibile, quel fornitore di solito offre il TCO più basso, anche con un prezzo dello stampo più alto.
Ottenete un preventivo per lo stampaggio a iniezione
Inserite qui sotto il vostro componente e il volume per una stima rapida. Consideratela un valore di pianificazione. Per un'offerta vincolante è necessario il vostro file 3D.
Calcolatore dei costi di stampaggio a iniezione
Stima dei costi dello stampo e del prezzo unitario per i pezzi stampati a iniezione in plastica ABS, PC, PP, Nylon e POM.
CALCOLATORE DEI COSTI DI STAMPAGGIO A INIEZIONE
Stima dell'attrezzaggio dello stampo + prezzo unitario - L'offerta finale richiede la revisione del DFM
Come calcolare il costo dello stampaggio a iniezione per pezzo
Il costo per componente nello stampaggio a iniezione (detto anche costo per unità o prezzo per pezzo) è composto da cinque voci:
Resina + Tempo di pressa + Accantonamento scarto + Costo dello stampo ammortizzato + Imballaggio / operazioni secondarie
- Resina = (peso del componente + quota canale di colata) × prezzo della resina per kg.
- Tempo pressa = (tempo ciclo ÷ cavità) × tariffa oraria pressa.
- Accantonamento scarto = (resina + tempo pressa) ÷ (1 − tasso di scarto), meno l'originale.
- Costo dello stampo ammortizzato = prezzo dello stampo ÷ pezzi che si prevede di produrre con esso.
- Imballaggio e operazioni secondarie = assemblaggio, stampa, insacchettamento, etichette.
Esempio pratico: analisi dei costi dello stampaggio a iniezione
Dati esemplificativi, non le nostre tariffe. Inserite i vostri numeri: un alloggiamento in ABS da 40 g, stampo a canale freddo a 2 cavità (canale da 8 g per iniezione), ABS a 2,00 $/kg, ciclo di 30 secondi, pressa a 20 $/ora, scarti del 2%, uno stampo da 12.000 $ ammortizzato su 100.000 pezzi e 0,01 $ di imballaggio.
| Elemento di costo | Calcolo | Costo per pezzo |
|---|---|---|
| Resina | (40 g + 4 g di canale di colata) × $2,00/kg | $0.088 |
| Tempo pressa | (30 s ÷ 2) × 20 $/h | $0.083 |
| Accantonamento scarto | 2% su resina + tempo di pressa | $0.004 |
| Costo dello stampo ammortizzato | $12.000 ÷ 100.000 pezzi | $0.120 |
| Imballaggio | Sacco e cartone | $0.010 |
| Totale | $0.305 |
Osservate la voce attrezzaggio. A 100.000 pezzi è il costo singolo più elevato. Distribuendo lo stesso stampo su 1.000.000 di pezzi, scende a $0,012, portando il totale a circa $0,197. Ecco perché il volume determina lo stampo e lo stampo determina il prezzo del pezzo.
Desiderate calcolare i vostri numeri? Utilizzate il nostro calcolatore del prezzo per pezzo e calcolatore del tempo di ciclo.
Costo dello stampaggio a iniezione plastica per pezzo: fattori chiave
Il costo del pezzo è ricorrente. Nel ciclo di vita di un programma spesso supera il prezzo dello stampo, e le piccole inefficienze si accumulano a ogni ciclo.
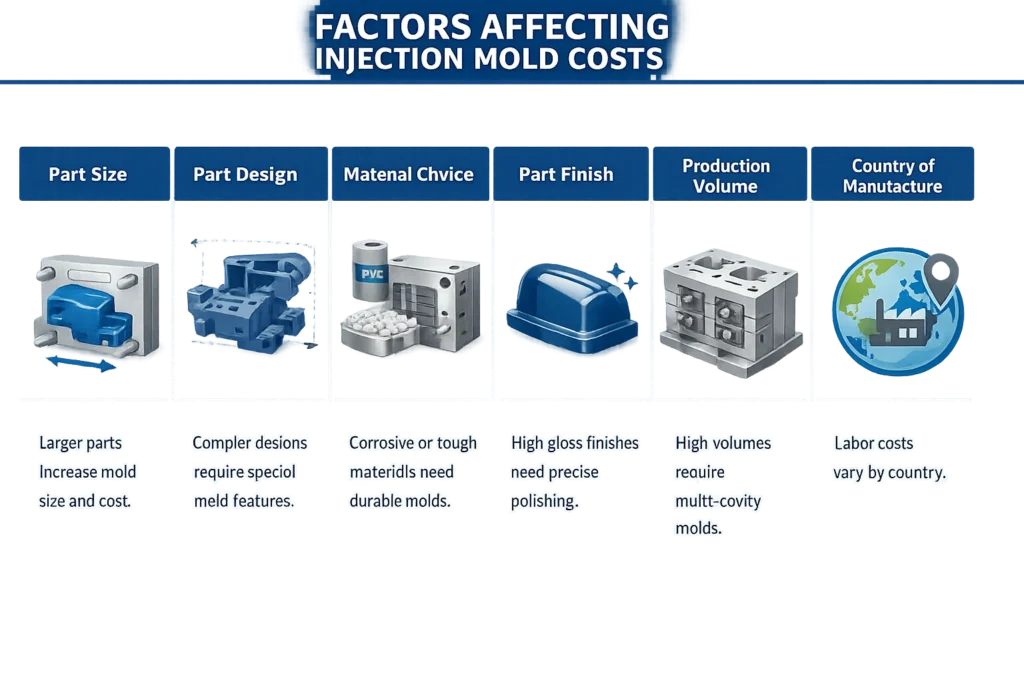
- Tipo e peso del materiale. Il prezzo della resina, la densità e il peso del pezzo determinano la voce materiale. Ridurre spessore della parete o eliminare la massa in eccesso la abbassa per l'intero programma.
- Tempo ciclo. Determina quanti pezzi produce una pressa all'ora. Uno o due secondi in più si accumulano rapidamente su centinaia di migliaia di cicli.
- Dimensione della pressa. Le presse più grandi costano di più all'ora. Un layout inefficiente può imporre una pressa sovradimensionata senza aggiungere alcun valore.
- Manodopera e automazione. Il carico manuale, la rifilatura o l'ispezione aggiungono costo e variabilità. Automazione riduce il costo unitario su larga scala, ma richiede una pianificazione preventiva.
- Tasso di scarto. Lavorazione instabile, raffreddamento insufficiente o estrazione irregolare generano pezzi difettosi. Lo scarto è un costo invisibile che si moltiplica con i volumi.
- Numero di cavità. Più cavità distribuiscono il tempo di pressa su un maggior numero di pezzi. Lo stampo costa di più, ma ogni pezzo costa meno.
Considerazione fondamentale: uno stampo più economico può ridurre il costo dello stampo, ma se comporta tempi ciclo più lunghi, più scarti o produzione instabile, rende i pezzi più costosi per anni.
Il costo dello stampo in breve
Il costo dello stampo è un investimento una tantum, tipicamente da 1.500 a 80.000 $ a seconda delle dimensioni del pezzo, del numero di cavità, dell'acciaio e degli azionamenti laterali. Si paga una sola volta, ma determina il tempo ciclo, il tasso di scarto e la manutenzione per tutta la vita del programma. Un preventivo più basso per lo stampo spesso nasconde acciai più leggeri, raffreddamento meno efficiente o validazione omessa. Per le fasce di prezzo, una ripartizione dei costi e un estimatore gratuito, consultate il nostro articolo completo Guida ai costi dello stampaggio a iniezione.
Costo totale di proprietà (TCO) nello stampaggio a iniezione
Giudicare solo in base al prezzo dello stampo o al prezzo del pezzo è fuorviante. Il dato reale è il TCO: il costo totale di produzione del pezzo lungo tutto il suo ciclo di vita.
Ecco lo stesso esempio di calcolo, confrontato tra due fornitori su 1.000.000 di pezzi:
| Fornitore A | Fornitore B | |
|---|---|---|
| Prezzo dello stampo | $10,000 | $12,000 |
| Tempo di ciclo | 32 s | 30 s |
| Tasso di scarto | 3% | 2% |
| Costo per pezzo | $0.202 | $0.197 |
| Totale su 1.000.000 di pezzi | ≈ $202.400 | ≈ $196.800 |
Il fornitore A sembra costare $2.000 in meno il primo giorno. Due secondi in più e un punto percentuale in più di scarti costano circa $5.500 in più sull'intera produzione. Vince il fornitore B, e il divario cresce con i volumi.
Cosa include il TCO
- Costo dello stampo: Progettazione dello stampo, acciaio, lavorazione meccanica e validazione.
- Costo ricorrente del pezzo: resina, tempo ciclo, tariffa oraria della pressa, manodopera e scarti a ogni produzione.
- Perdite operative: fermi macchina, rilavorazioni, modifiche di processo e manutenzione frequente.
- Rischio: consegne in ritardo, oscillazioni qualitative e interruzioni di fornitura che non compaiono mai in un preventivo.
Perché il TCO conta più del prezzo unitario
Uno stampo che costa un po' di più all'inizio spesso garantisce un ciclo più breve e costante, meno scarti, una pressa più piccola e un costo prevedibile nel lungo periodo. Uno stampo economico, privo di un raffreddamento adeguato, di acciai idonei o di validazione, può far lievitare i costi anno dopo anno. Il preventivo più economico raramente produce il costo totale più basso.
Come confrontare i preventivi dei fornitori utilizzando il TCO
Non chiedete “chi è il più economico?”. Chiedete “chi è il più prevedibile?“. Utilizzate questa lista di controllo:
- Il tempo ciclo è validato con un report di prova, una finestra stabile e un raffreddamento bilanciato?
- Quale tasso di scarto è previsto in produzione in serie?
- Per quale vita utile dello stampo, in cicli, è costruito l'attrezzo?
- Quale validazione è inclusa: campioni, report dimensionali, documenti in stile PPAP?
- Quali sono il piano di manutenzione, i pezzi di ricambio, i tempi di consegna e l'ambito della garanzia?
Suggerimento: se un fornitore non è in grado di spiegare chiaramente il tempo ciclo, il tasso di scarto e la vita utile dello stampo, il preventivo è incompleto.
Costo dello stampaggio a iniezione in Cina: franco destino, non franco fabbrica
Un preventivo dalla Cina è solitamente espresso in termini ex-works o FOB. Il costo effettivo del componente è quello "landed": prezzo del componente più nolo, assicurazione, dazi, commissioni di intermediazione e spese portuali. Per i componenti leggeri e di alto valore, il nolo è contenuto. Per quelli ingombranti e di basso valore, invece, può eguagliare il prezzo stesso del componente.
- Verificare il codice HS corretto. Gli stampi e i pezzi stampati sono classificati in modo diverso; si veda HS 8480.71 rispetto a 3926.90.
- Le tariffe doganali e i dazi supplementari sono soggetti a variazioni. Verificate le aliquote attuali con il vostro agente doganale prima di confrontare i fornitori.
- Simulatelo con lo strumento di calcolo del costo totale di importazione disponibile sul nostro strumenti di stampaggio interattivi .
- Per avere un quadro più completo, leggete Come gestire i costi quando si acquista dalla Cina.
Per un esempio completo in cui le spese di trasporto, i dazi e le spese di ispezione vengono aggiunti riga per riga, si veda l'articolo acquistare stampaggio a iniezione dalla Cina: costo sbarcato e condizioni.
Idee per ridurre i costi dello stampaggio a iniezione
La maggior parte dei risparmi sui costi deriva dalla progettazione e dai processi, non dal mettere sotto pressione il fornitore.
- Ridurre la durata del ciclo. Il raffreddamento rappresenta solitamente la fase più lunga del ciclo. Pareti più sottili e uniformi e condotti di raffreddamento ben posizionati ne riducono la durata.
- Scegliete la resina in modo strategico. Scegliete il grado più economico che soddisfi le specifiche. Chiedete se è accettabile l'uso di materiale rimacinato o riciclato.
- Utilizzare materiali di riempimento nei punti in cui la resistenza non è fondamentale. I riempitivi minerali, come il carbonato di calcio o il talco, possono ridurre il costo dei materiali e conferire maggiore rigidità.
- Adattare le dimensioni delle cavità. Un numero maggiore di cavità distribuisce il tempo di pressa su un numero maggiore di pezzi. Adeguate il numero al vostro volume annuale effettivo.
- Automatizzate le operazioni ripetitive. Il prelievo automatizzato, la rimozione automatica dei residui e l'ispezione in linea riducono la manodopera e le variazioni.
- Semplificate il pezzo. Un numero inferiore di sottosquadri comporta un minor numero di operazioni, cicli più brevi e una minore manutenzione.
- Ridurre gli scarti. Una finestra di processo convalidata e il rilevamento precoce dei difetti garantiscono la qualità di ogni lotto.
- Per le piccole tirature, utilizzare stampi pilota. Per quantità inferiori a circa 1.000 pezzi, uno stampo in alluminio o a ponte risulta spesso più conveniente nel complesso. Vedete stampaggio a iniezione a basso volume.
Per approfondire l'argomento, leggete la nostra guida su riduzione del costo totale dei componenti.
Cosa ci serve per preparare un preventivo accurato per lo stampaggio a iniezione
Per ottenere un preventivo affidabile non bastano le dimensioni del pezzo o una foto. Questi dati ci consentono di stimare i costi dello stampo, il tempo di ciclo, il rischio di scarti e la stabilità, in modo che possiate confrontare i fornitori in base al costo totale di proprietà (TCO). Vedi anche Come prepariamo un preventivo.
- File 3D (STEP o IGES) più un disegno 2D. Indicare le quote critiche, i piani di riferimento e gli accoppiamenti funzionali. Se non si dispone ancora di un disegno completo, è sufficiente un PDF con le annotazioni.
- Materiale, colore e additivi. GF, classificazione FR, UV. Se ne avete uno, indicateci il marchio e il grado che preferite, ad esempio SABIC, DuPont o RTP Company.
- Volume annuo e durata del programma. Questi fattori determinano il numero di cavità, l'acciaio, il canale caldo e l'automazione.
- Zone di tolleranza e facce estetiche. Indicate in quali casi l’aspetto è importante e in quali no.
- Esigenze di assemblaggio. Inserti, saldature, viti, fissaggio a caldo o altre operazioni successive allo stampaggio.
- Norme relative all'imballaggio, all'etichettatura e al controllo. FAI, obiettivi CPK o rapporti in stile PPAP, indicati fin dall'inizio.
Informazioni facoltative ma utili: data di consegna prevista, quantità dei campioni, eventuali problemi relativi ai componenti o agli stampi esistenti e alle condizioni ambientali di utilizzo (calore, raggi UV, sostanze chimiche). Verificare Logica relativa al quantitativo minimo d'ordine (MOQ) e ai tempi di consegna prima di stabilire un programma.
Mappa di lettura del Cost Hub
Usate questa mappa per approfondire l'argomento. Le pagine di livello A vi aiutano a costruire il vostro modello di costi, quelle di livello B spiegano perché i preventivi variano, mentre quelle di livello C trattano l'approvvigionamento dalla Cina.
A-Level (modello dei costi di base)
Guida ai costi degli stampi a iniezione
Fasce di prezzo, ripartizione dei costi e uno strumento gratuito per il calcolo dei costi degli stampi.
Fattori che determinano un prezzo accurato nello stampaggio a iniezione
Standardizzare i dati in ingresso in modo che i preventivi dei fornitori siano comparabili.
Come ottenere un preventivo accurato per lo stampaggio a iniezione in Cina
Ridurre le richieste di preventivi aggiuntivi e le lacune nascoste nell'ambito di applicazione.
Scheda di preventivo per la rimozione della Stampo
Un foglio di preventivo dettagliato per gli ingegneri incaricati di redigere i preventivi.
Calcolatore del prezzo del pezzo per lo stampaggio a iniezione
Trasformare le ipotesi di processo in un prezzo unitario di riferimento.
Calcolatore del ciclo di stampaggio a iniezione
Il tempo di ciclo è un moltiplicatore nascosto quando i volumi sono elevati.
Suggerimento: Avete solo 10 minuti? Leggete A1 → A2 → A5.
Livello B (Perché i preventivi variano)
Perché i preventivi per la rimozione della Stampo possono variare del doppio
Le trappole più comuni nelle citazioni.
Soluzioni convenienti per stampi per involucri di batterie
Decisioni relative alle attrezzature basate sui costi relative a un componente OEM reale.
C-Level (Contesto di approvvigionamento in Cina)
Come gestire i costi quando si acquistano stampi dalla Cina
Una guida incentrata sui costi per l'approvvigionamento in Cina.
Centro per il controllo dei rischi nell'approvvigionamento dalla Cina
La selezione dei fornitori e il quadro completo di controllo dei rischi.
Domande frequenti
Quanto costa lo stampaggio a iniezione della plastica?
I costi sono due. Lo stampo rappresenta un costo una tantum, solitamente compreso tra 1.500 e 80.000 dollari. Ogni pezzo stampato costa poi da pochi centesimi a pochi dollari, a seconda della resina, del peso del pezzo, del tempo di ciclo, del numero di cavità e del volume. Inviateci un file 3D per ricevere un preventivo definitivo.
Come si calcola il costo dello stampaggio a iniezione per singolo pezzo?
Aggiungere il costo della resina (peso del pezzo più quota del canale di colata × prezzo al kg), il tempo pressa (tempo ciclo ÷ numero di cavità × tariffa oraria), una quota per scarti, l'ammortamento degli stampi (prezzo dello stampo ÷ numero previsto di pezzi) e le operazioni di imballaggio o secondarie. Il volume è il fattore che incide maggiormente, poiché consente di ripartire il costo dello stampo.
Quali sono i principali fattori che determinano il costo dei componenti stampati a iniezione?
Consumo di materiale, tempo di ciclo, dimensioni della pressa e tariffa oraria, manodopera e livello di automazione, nonché percentuale di scarti. Nei programmi ad alto volume, piccole differenze nel tempo di ciclo e nella percentuale di scarti determinano i maggiori divari di costo a lungo termine tra i fornitori.
In che modo il volume annuo influisce sulla scelta dello stampo più adatto e sulla strategia di prezzo?
Il volume determina il numero di cavità, il tipo di acciaio, il sistema a canale caldo o freddo e il grado di automazione. A volumi più elevati, il costo ricorrente dei pezzi diventa predominante, quindi ottimizzare il tempo di ciclo e la stabilità è più vantaggioso che cercare un preventivo più economico per lo stampo.
Il costo degli stampi è davvero una spesa una tantum?
Si tratta di un costo una tantum, ma che incide sui costi a lungo termine. La scelta dell'acciaio e la progettazione del raffreddamento, dello sfiato e dell'estrazione determinano la stabilità del tempo di ciclo, gli scarti, i tempi di fermo macchina e la durata dello stampo, fattori che incidono tutti sul costo totale di proprietà.
Come si verificano la durata del ciclo e la stabilità del processo?
Attraverso prove di produzione con una finestra di processo stabile, un raffreddamento bilanciato e controlli di ripetibilità su numerosi cicli. Un fornitore competente è in grado di spiegare quali sono i fattori che limitano il ciclo (raffreddamento, espulsione, materiale o punto di iniezione) e di condividere i dati relativi alle prove.
Quale tasso di scarti dovrebbero aspettarsi gli acquirenti in condizioni di produzione stabile?
Dipende dalla geometria, dal materiale, dagli standard estetici e dalla stabilità del processo. Il fornitore dovrebbe indicare un tasso di scarti target, specificare i principali rischi, quali lo squilibrio di raffreddamento, lo sfiato, la deformazione da espulsione o la deriva dimensionale, e spiegare in che modo ciascuno di essi viene controllato.
Canale caldo vs canale freddo: in che modo influisce sul costo totale?
Un canale caldo aumenta il costo dello stampo, ma riduce gli sprechi di materiale e stabilizza il ciclo, che abbassa il prezzo unitario in caso di grandi volumi. Un canale freddo è più economico inizialmente, ma comporta maggiori sprechi di materiale e può richiedere manodopera per la rifinitura.
Lo stampaggio a iniezione in Cina risulta più conveniente una volta aggiunte le spese di trasporto e i dazi?
Spesso sì, soprattutto per gli stampi e per i componenti con volumi reali. Confrontate il costo franco destino, non il prezzo franco fabbrica: aggiungete le spese di trasporto, l'assicurazione, i dazi, le commissioni dell'intermediario e le spese portuali. I componenti ingombranti e di scarso valore sono quelli che riducono maggiormente il divario.
Richiedi un preventivo dettagliato per i componenti e gli stampi
Inviateci il vostro file 3D, il volume annuale e la resina. Vi forniremo una valutazione DFM gratuita con l'indicazione dettagliata dei costi dello stampo, dei tempi di ciclo, delle stime sugli scarti e del prezzo unitario, in modo che possiate confrontare il costo totale di proprietà (TCO).
Richiedete un preventivo gratuito →