


La guida definitiva alla semplificazione del processo di progettazione per gli sviluppatori di nuovi prodotti
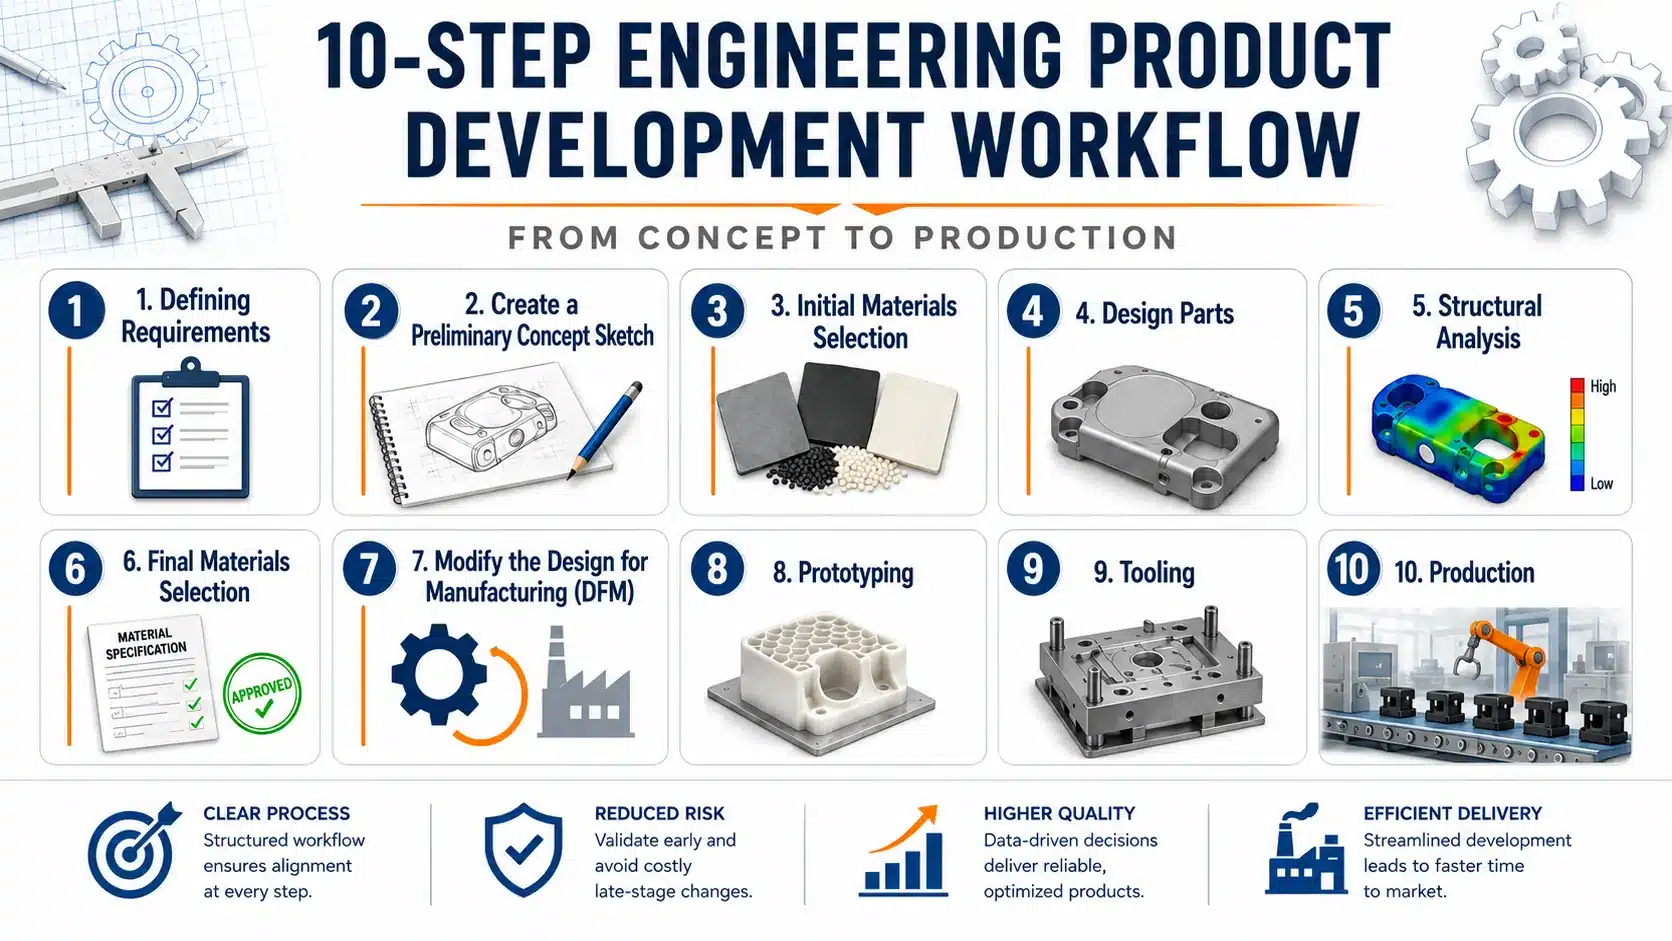
Creare un nuovo prodotto è un’impresa al tempo stesso entusiasmante e impegnativa. Che tu sia un designer esperto o uno sviluppatore alle prime armi, il percorso dall’idea alla produzione richiede precisione e un approccio ben organizzato. Il processo di progettazione può essere suddiviso in 10 fasi fondamentali, ciascuna delle quali è essenziale per garantire che il vostro prodotto sia sia funzionale che realizzabile. Comprendendo e seguendo queste fasi, potrete ottimizzare il vostro flusso di lavoro ed evitare errori costosi lungo il percorso. Esaminiamo queste fasi in dettaglio.
Flusso di lavoro in 10 fasi per lo sviluppo dei prodotti
Definizione dei requisiti
Prima di procedere con qualsiasi disegno, è necessario definire con precisione la funzione, i casi di carico, l’ambiente operativo, i requisiti normativi, il volume e il limite massimo di costo. Specifiche vaghe in questa fase si traducono in costose rielaborazioni nella fase di produzione degli stampi.
Copia e incolla il codice qui sotto. In questo modo, il flusso di lavoro verrà integrato nel tuo sito e verrà incluso un piccolo link di attribuzione che rimanda al nostro sito.
1. Definizione dei requisiti
Il primo e più importante passo in qualsiasi progetto di design è la definizione dei requisiti. Questa fase prevede l’individuazione della funzione principale del prodotto, del mercato di riferimento e delle esigenze degli utenti. Una serie dettagliata di requisiti guida il processo di progettazione e garantisce che tutti siano sulla stessa lunghezza d’onda.
Ad esempio, quando si progetta un nuovo prodotto di elettronica di consumo, si potrebbero prendere in considerazione fattori quali le dimensioni, il peso e la durata della batteria. Più si è precisi, più sarà facile allineare le decisioni di progettazione agli obiettivi del prodotto. È importante mantenere un dialogo aperto con tutte le parti interessate, poiché il loro feedback può aiutare a perfezionare la visione del prodotto e a definire le caratteristiche che lo distingueranno sul mercato. Molti sviluppatori fanno riferimento a un rapporto processo di investimento per gestire meglio le aspettative dei primi anni di vita.
2. Creare uno schizzo concettuale preliminare
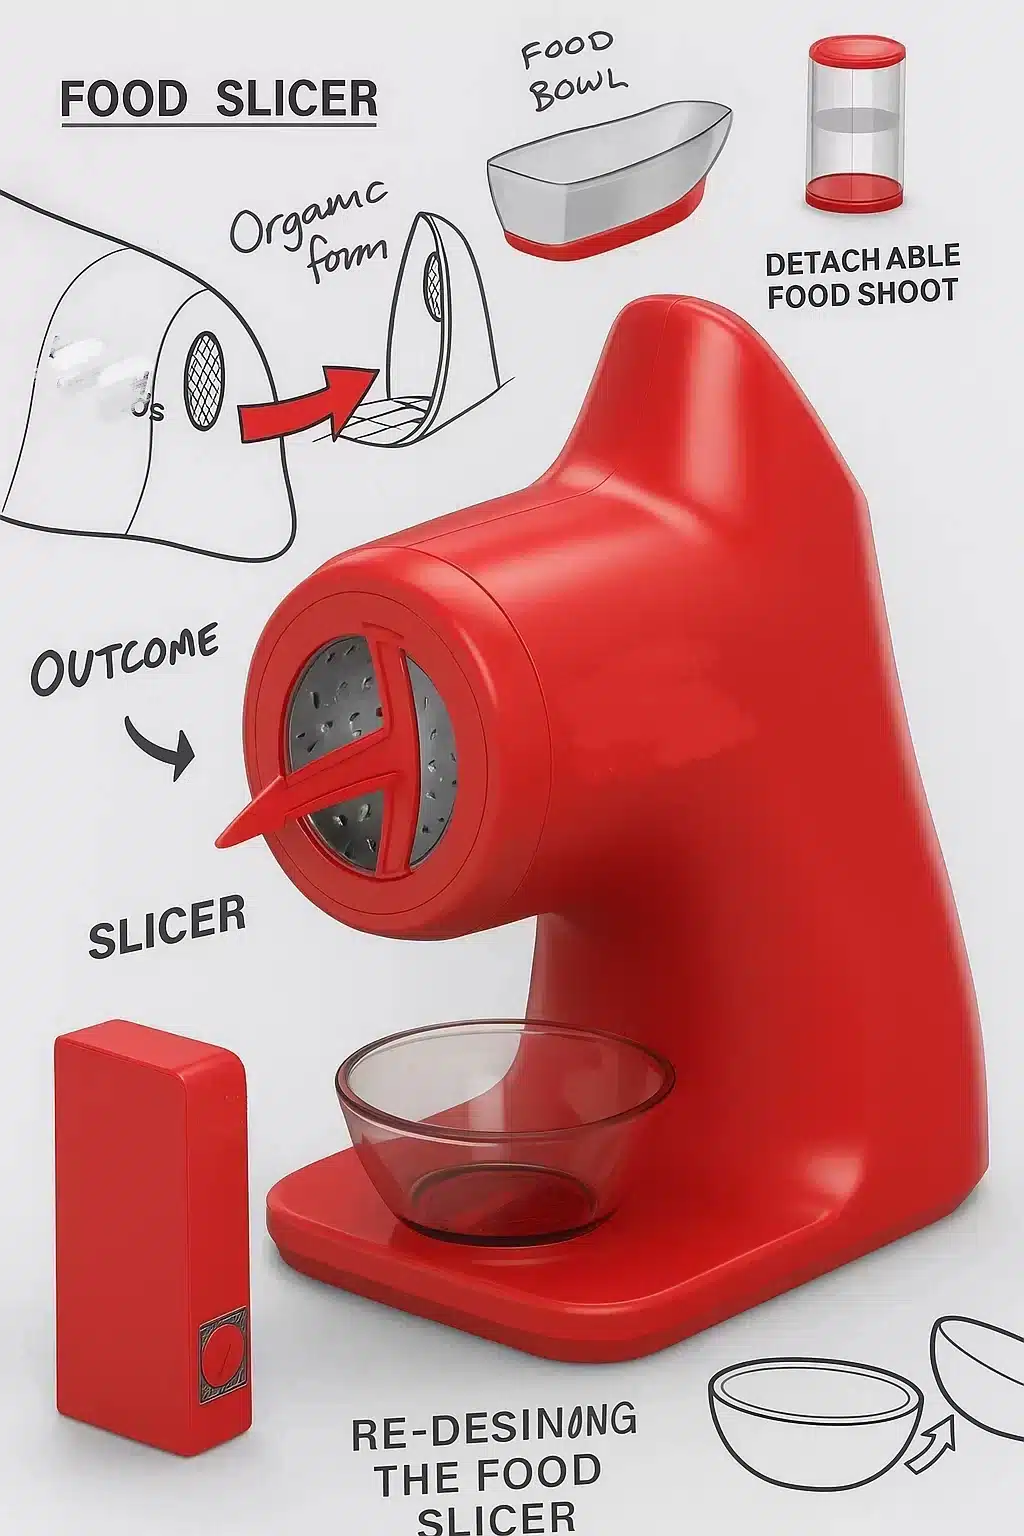
Una volta definiti i requisiti del prodotto, è il momento di iniziare a pensare in termini visivi. La creazione di uno schizzo concettuale preliminare è spesso il primo passo della fase di progettazione. In questa fase, lo schizzo non deve essere preciso: basta una rappresentazione approssimativa che aiuti a comunicare la tua visione. Questo schizzo funge da strumento per individuare potenziali problemi sin dalle prime fasi. Per approfondire la fase di ideazione, consulta la nostra guida su dal concetto alla produzione di massa.
Ad esempio, se stai progettando un alloggiamento per un dispositivo elettronico, uno schizzo di massima può mettere in evidenza se i componenti interni si incastreranno tra loro e se c’è spazio sufficiente per la dissipazione del calore. Lo schizzo ti aiuta a individuare problemi che potrebbero non risultare evidenti nelle descrizioni astratte. Una volta che il concetto è ben definito, si può passare a progetti più dettagliati e alla modellazione 3D.
3. Selezione iniziale dei materiali
In questa fase, è necessario valutare i materiali da utilizzare nel prodotto finale. La scelta dei materiali è fondamentale non solo per la funzionalità e la durata, ma anche per la producibilità. Materiali diversi offrono vantaggi diversi, quali resistenza, flessibilità, resistenza al calore e facilità di stampaggio. Per saperne di più su proprietà termoplastiche da risorse autorevoli come Wikipedia.
Se state progettando un prodotto con un involucro in plastica, ad esempio, probabilmente utilizzerete termoplastiche stampabili a iniezione come l’ABS (acrilonitrile-butadiene-stirene) o il policarbonato. L’ABS viene spesso scelto per la sua robustezza, la resistenza agli urti e la facilità di stampaggio a iniezione, caratteristiche che lo rendono ideale per gli involucri dei dispositivi elettronici di consumo. Comprendere le proprietà dei materiali aiuta a prendere decisioni informate in fase di progettazione: quale deve essere lo spessore delle pareti? Il materiale sarà in grado di resistere a un uso ripetuto? Queste domande guidano le vostre decisioni nelle prime fasi del processo di progettazione.
| Nome del materiale | Abbr. | Applicazioni comuni |
|---|---|---|
| Polistirene per uso generale | PS | Paralume, alloggiamento di strumenti, giocattoli, ecc. |
| Teflon, PFA | Teflon/PFA | Raccordi chimici, parti meccaniche |
| ETFE | ETFE | Raccordi chimici, parti meccaniche |
| Acrilonitrile Butadiene Stirene | ABS | Custodia per strumenti, articoli per la casa, giocattoli avanzati |
| Acrilonitrile Stirene | AS(SAN) | Contenitori trasparenti giornalieri |
| Acrilonitrile Acrilato di stirene | ASA | Mobili da esterno, alloggiamento dello specchietto esterno dell'auto |
| Butadiene Stirene | LAUREA (BDS) | Imballaggi speciali, contenitori per alimenti, penne |
| Acetato di cellulosa | CA | Maniglie di utensili, contenitori, ecc. |
| Nitrato di cellulosa | CN | Montature per occhiali, giocattoli, ecc. |
| Polieteri clorurati | PENTONE | Sostituto dell'acciaio inossidabile |
| Polietilene clorurato | CPE | Materiali da costruzione, isolamento di tubi e cavi |
| Polipropilene clorurato | PPC | Beni di prima necessità, elettrodomestici |
| Cellulosa etilica | CE | Impugnatura di utensili, articoli sportivi, ecc. |
| Copolimero etilene-propilene | FFP | Isolamento radar, strumenti ad alta frequenza |
| Acetato di etilene e vinile | EVA | Suole, pellicole, beni di prima necessità |
| Polietilene ad alta densità | HDPE | Imballaggi, secchi, giocattoli |
| Polistirene ad alto impatto | HIPS | Articoli per la casa, componenti elettrici |
| Polietilene a bassa densità | LDPE | Sacchetti da imballaggio, fiori di plastica, filo metallico |
| Metacrilato di metile-butadiene | MMB | Telaio della macchina, necessità quotidiane |
| Poli(Butilene Tereftalare) | PBT | Connettori elettronici, componenti per autoveicoli |
| Poli(etilene tereftalare) | PET | Cuscinetti, catene, ingranaggi, nastri, ecc. |
| Poli(cloruro di vinile) | PVC | Isolamento di tubi e fili, sigillatura, ecc. |
| Poliammide-1010 | PA-1010 | Corda, tubo, ingranaggi, parti meccaniche |
| Poliammide-6 | PA-6 | Cuscinetti, ingranaggi, tubazioni, beni di prima necessità |
| Poliammide-66 | PA-66 | Macchinari, automobili, apparecchiature elettriche |
| Poliammide-9 | PA-9 | Parti meccaniche, pompa, rivestimento del cavo |
| Policarbonato | PC | Parti trasparenti, parti resistenti agli urti |
| Policlorotrifluoroetilene | PCTFE | Specchio trasparente, raccordi per valvole |
| Polietersolfone | PES | Parti elettriche, aeronautiche e automobilistiche |
| Polimetilmetacrilato | PMMA | Paralume, parabrezza, custodia degli strumenti |
| Polimetilmetacrilato-stirene | MMS | Prodotti trasparenti con carico pesante |
| Poliossimetilene (POM) | POM | Resistenza all'abrasione, ingranaggi meccanici, cuscinetti |
| Polipropilene | PP | Borsa da imballaggio, imballaggio, necessità quotidiane |
| Polisolfone | PSU(PSF) | Parti elettriche, parti di aeromobili |
| Politetrafluoroetilene | PTFE | Isolamento radar, componenti ad alta frequenza |
4. Parti di design
Una volta scelta la tipologia di materiale, è il momento di progettare i componenti che andranno a costituire il prodotto. Questa fase è fondamentale perché ogni materiale si comporta in modo diverso. Il modo in cui un termoplastico come il polietilene si espande quando viene riscaldato è ben diverso dal comportamento dei metalli. Utilizzando un principi di progettazione per parti in plastica Il framework è altamente raccomandato in questo caso.
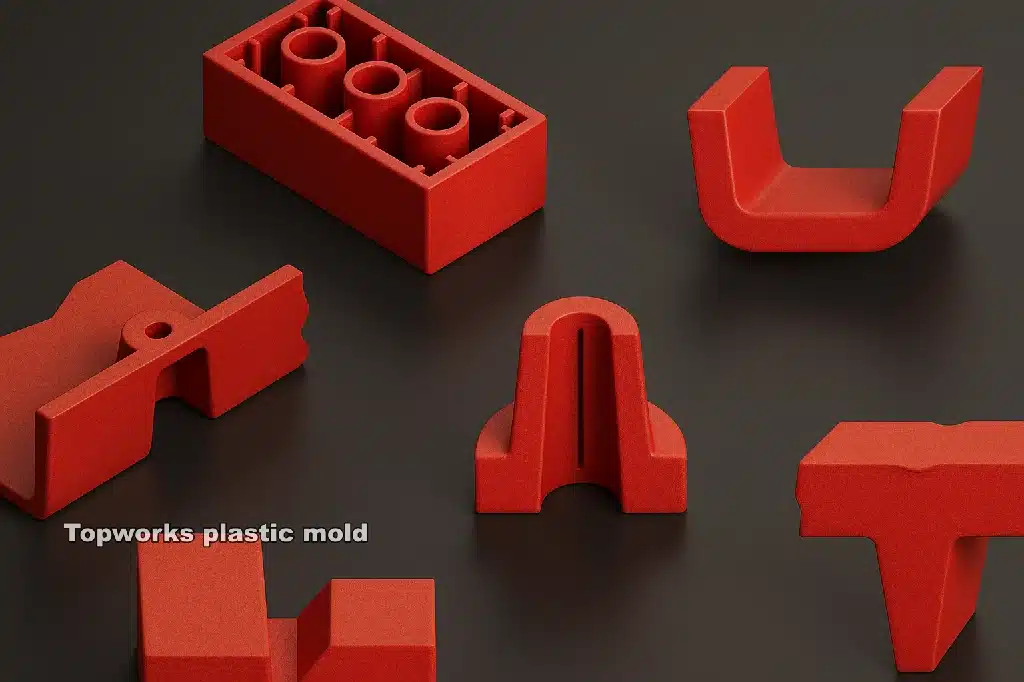
Nello stampaggio a iniezione, ad esempio, la progettazione deve tenere conto del ritiro del materiale durante il raffreddamento. Se non si tiene conto di questo fattore, si potrebbero ottenere pezzi deformati o di forma irregolare. Una buona pratica consiste nell’includere nel progetto elementi quali gli angoli di sformo, che facilitano l’estrazione del pezzo dallo stampo. Quanto più il progetto sarà in linea con le proprietà del materiale, tanto più il processo di produzione risulterà semplice ed economico.
5. Analisi strutturale
Progettazione per lo stampaggio a iniezione
Otto controlli che determinano se il tuo pezzo verrà stampato senza problemi o se darà filo da torcere allo stampo per tutta la sua durata.
Lo spessore delle pareti è il fattore determinante per l'intero lavoro
Lo spessore delle pareti determina la durata del ciclo, la formazione di avvallamenti, la deformazione e la pressione di riempimento. Il tempo di raffreddamento aumenta con il quadrato dello spessore delle pareti. Raddoppiando lo spessore delle pareti, il tempo di permanenza del pezzo nello stampo aumenta all’incirca di quattro volte.
Anche la seconda regola è altrettanto importante: mantenere il muro uniforme. La plastica si restringe raffreddandosi. Una zona più spessa si raffredda per ultima, continua a restringersi anche dopo che il punto di iniezione si è solidificato e tira verso l’interno la superficie. Questo fenomeno è noto come “segno di affossamento”. Se lo strato esterno è sufficientemente rigido da opporre resistenza, il restringimento provoca invece la formazione di una cavità all’interno.
Mantenere lo spessore nominale della parete entro ±10% su tutta la parte. Qualora fosse inevitabile apportare una modifica, mantenere il gradino al di sotto di 25% rispetto allo spessore nominale della parete e smussarlo su una lunghezza pari ad almeno 3 volte lo spessore della parete. Non realizzare mai gradini sulla parete con spalla squadrata.
Il tempo di raffreddamento è una stima di primo ordine ricavata dalla soluzione unidimensionale della piastra. Non tiene conto del congelamento del gate, degli effetti del canale caldo e della configurazione del sistema di raffreddamento dello stampo. Consideratelo uno strumento di confronto, non un preventivo.
La rigidità deriva dalle nervature, non dalle pareti più spesse
La rigidità alla flessione è proporzionale al cubo dell’altezza. Una nervatura alta 3 volte l’altezza della parete aumenta la rigidità molto di più rispetto al semplice raddoppio dello spessore della parete, senza comportare quasi alcun aumento del tempo di ciclo. Si tratta della singola misura più efficace nella progettazione di componenti in plastica.
Il problema sta nella radice della nervatura. Nel punto in cui la nervatura incontra la parete, si accumula una massa di materiale. Quel punto di maggiore spessore si raffredda per ultimo e crea un’impronta sulla superficie visibile, proprio di fronte alla nervatura.
Spessore della base: 0,5–0,6× lo spessore della parete per le resine amorfe, 0,4–0,5× per le resine semicristalline ad alto ritiro. Altezza fino a 3× lo spessore della parete. Inclinazione di sformo: 0,5–1,5° per lato. Raggio di base 0,25–0,5× lo spessore della parete. Distanza minima pari ad almeno 2× lo spessore della parete, in modo che l’acciaio tra le nervature possa comunque raffreddarsi.
Tre soluzioni, in ordine di costo: spostare la nervatura dalla superficie a vista, spezzare la superficie opposta con una texture o una scanalatura stilistica, oppure svuotare la parete dietro la nervatura in modo da bilanciare la massa. Aumentare la pressione di tenuta nasconde solo piccoli avvallamenti e spesso aggiunge invece tensione.
È la forza di aspirazione che permette al pezzo di staccarsi dall'acciaio
Un pezzo stampato si restringe attorno all'anima. I perni di espulsione lo spingono quindi fuori. In assenza di conicità, il pezzo striscia lungo l'intera profondità dell'anima, provocando rigature, sbiancamento da sollecitazione o la lacerazione della parete. L'angolazione di sformo trasforma quel contatto scorrevole in un rilascio immediato.
La struttura del materiale peggiora la situazione. Una superficie granulosa è costituita da una serie di minuscoli sottosquadri. Ogni 0,025 mm di profondità della struttura richiede circa 1,5° di angolazione di sformo in più rispetto al requisito di base.
0,5° è il limite minimo pratico per una superficie verticale lucidata. 1–2° è il valore predefinito standard. 3° è adatto a una grana fine, mentre 5° e oltre a una grana grossa. Le nervature profonde e i nuclei alti richiedono almeno 0,5° per lato anche quando il disegno indica che la superficie è critica. Le facce di chiusura e le superfici di tenuta costituiscono un’eccezione e richiedono un accordo scritto prima del taglio dell’acciaio.
Gli angoli interni acuti sono punti di concentrazione delle sollecitazioni
Un angolo interno acuto concentra le sollecitazioni, ostacola il flusso e crea un punto di surriscaldamento locale nell’acciaio. È inoltre il punto in cui i componenti si rompono per primi nelle prove di caduta. L’aggiunta di un raggio non comporta alcun costo in fase di progettazione, ma risulta onerosa una volta che lo stampo è stato realizzato.
Il grafico riportato di seguito rappresenta la classica curva di concentrazione delle sollecitazioni. Al di sotto di R/T = 0,3 il fattore aumenta rapidamente. Al di sopra di R/T = 0,6 non si ottiene quasi alcun vantaggio e si inizia ad aggiungere massa che affonda.
Raggio esterno = raggio interno + spessore della parete. In questo modo, lo spessore del materiale in corrispondenza dell'angolo rimane uguale allo spessore nominale della parete. Utilizza lo stesso raggio interno ovunque, in modo che la levigatrice utilizzi una sola fresa sferica anziché cinque.
Tappi: abbastanza resistenti da trattenere una vite, abbastanza sottili da non affondare
Un boss è una costola arrotolata a formare un tubo. Valgono tutte le regole relative alle costole, più altre due. La parete del boss deve rimanere sottile rispetto alla parete nominale, e il boss non deve poggiare direttamente contro una parete laterale, altrimenti le due masse si fondono in un unico blocco spesso.
Rimuovere il nucleo dal rilievo lungo la linea di divisione in modo che la parete rimanga uniforme. Applicare al nucleo un’inclinazione di 0,25–0,5°, altrimenti non si staccherà. Posizionare il boss a una distanza dalla parete laterale pari ad almeno uno spessore della parete e fissarlo con un rinforzo. Mantenere l’innesto della filettatura a 2–2,5 volte il diametro della vite e aggiungere una svasatura all’imboccatura in modo che la vite entri dritta e la parte superiore del boss non si spacchi.
Ogni sottosquadro comporta l'aggiunta di un elemento mobile nell'utensile
Lo stampo più economico si apre in un'unica direzione e il pezzo fuoriesce. Qualsiasi sistema che trattenga il pezzo richiede una slitta, un sollevatore, un'anima retrattile o un'unità di svitamento. Ciascuno di questi elementi aumenta i costi, allunga il tempo di ciclo, lascia un segno sul pezzo e aggiunge un componente che può guastarsi dopo 200.000 cicli.
Scegli le funzionalità di cui il tuo pezzo ha effettivamente bisogno. Il pannello elenca tutte le funzioni che queste aggiungono all'utensile.
Molti sottosquadri scompaiono con una piccola modifica. Aggiungere un foro passante sulla faccia opposta in modo che un perno centrale possa formare la caratteristica con trazione diritta. Spostare la linea di divisione su una linea di separazione estetica. Dividere una parte in due e saldarle o fissarle con clip. Trasformare un incastro rigido in un risalto poco profondo che una resina flessibile possa ricoprire. Ciascuna di queste modifiche richiede un'ora di lavoro al CAD prima della richiesta di preventivo.
Il gate determina dove finiscono le linee deboli
Il materiale fuso entra dal punto di iniezione e si espande verso l’esterno. Nel punto in cui i due fronti di flusso si incontrano, si forma una linea di saldatura. Tale linea può essere più debole del materiale circostante di un fattore compreso tra 20 e 60%; nel caso di una resina rinforzata con fibra di vetro, la situazione è ancora peggiore, poiché le fibre sono disposte parallelamente alla linea anziché trasversalmente rispetto ad essa.
Clicca in un punto qualsiasi della piastra per spostare la paratoia e osserva come cambia lo schema di riempimento. Le aperture dividono il flusso e creano una linea di saldatura a valle di ogni foro.
Clicca sulla piastra per posizionare il cancello.
Scelta del tipo di cancello
| Cancello | Disattivazione automatica del gate | Vestigia | Il migliore per | Attenzione a |
|---|---|---|---|---|
| Bordo / lato | No | Nodo rifilato | Parti piatte, la maggior parte degli utensili | La rifinitura manuale comporta un aumento della manodopera |
| Sottomarino (tunnel) | Sì | Segno di fissaggio, nascosto | Parti di piccole e medie dimensioni | Elevato taglio, non adatto a resine caricate o fragili |
| Consiglio utile / valvola di chiusura | Sì | Piccola fossetta o superficie piatta | Parti cosmetiche, senza scarti di canale di colata | Costo dell'utensile molto elevato, richiede un controller |
| Canale di colata diretto | No | Grande cicatrice | Pezzi spessi a cavità singola | Affondare sotto il cancello, lungo raffreddamento |
| Ventilatore | No | Bordo rifinito largo | Pannelli larghi e piatti, con poca deformazione | È necessario un dispositivo di rifilatura |
| Diaframma | No | Anello sul foro | Parti tonde che richiedono concentricità | Lavorazione secondaria |
Dove è possibile inserire un residuo di gate? Qual è la superficie estetica, in modo da evitare che la linea di saldatura vi si trovi sopra? Il percorso di flusso più lungo è raggiungibile per questa resina con questo spessore di parete? Rispondete a queste domande e l’analisi di riempimento di solito confermerà la vostra scelta.
Prima il restringimento, poi la tolleranza
La cavità viene ricavata con dimensioni maggiori rispetto al pezzo. Di quanto siano maggiori dipende dalla resina, dallo spessore delle pareti, dalla pressione di mantenimento e dalla direzione del flusso. Le resine semicristalline subiscono un ritiro da due a quattro volte superiore rispetto a quelle amorfe, mentre la fibra di vetro rende il ritiro direzionale.
Ecco perché una tolleranza che è normale per l'alluminio può risultare impossibile nel PP. Richiedete tolleranze strette solo dove la funzione lo richiede e specificate rispetto a quale riferimento vengono misurate.
La pressione e il tempo di mantenimento influiscono sul ritiro più di qualsiasi altra impostazione. Segue la temperatura dello stampo, poi lo spessore delle pareti. Un pezzo misurato appena uscito dallo stampo non è lo stesso che si ottiene 48 ore dopo, specialmente nel caso del PA e del POM. Stabilite i parametri di controllo e indicateli sul disegno.
I valori indicati seguono le linee guida generali dello SPI e della norma DIN 16742 relative ai gradi di tolleranza standard e di precisione. Utilizzateli per effettuare una verifica preliminare della correttezza di un disegno. La dichiarazione definitiva di idoneità deriva dallo studio del flusso nello stampo e dal rapporto sul primo articolo.
Autovalutazione
Otto domande tratte dalle sezioni precedenti. Le risposte si chiariscono man mano che si procede.
L'analisi strutturale è una delle fasi più critiche del processo di progettazione. Senza di essa, il prodotto può finire per cedere in condizioni reali, con il rischio di costosi richiami, ritardi o persino di danneggiare la reputazione del marchio. L'obiettivo è prevedere e analizzare il comportamento del prodotto quando viene sottoposto a varie forze, condizioni ambientali e sollecitazioni. Per geometrie complesse, Analisi agli elementi finiti (FEA) è lo standard di settore per la verifica.
Ad esempio, nella progettazione di un componente in plastica stampato a iniezione, l’integrità strutturale del materiale è fondamentale. Alcuni materiali, come il polipropilene (PP), potrebbero comportarsi in modo diverso sotto sforzo rispetto a materiali come il policarbonato (PC), che è molto più rigido e resistente. Utilizzando un software di analisi agli elementi finiti (FEA), gli ingegneri possono simulare come il componente reagirà alla pressione, alle variazioni di temperatura e alle forze meccaniche. La FEA aiuta a identificare i punti deboli del progetto, come potenziali punti di rottura o aree soggette a deformazione a causa del calore o delle sollecitazioni. Questa analisi è particolarmente importante per i prodotti destinati a un uso intensivo o a condizioni estreme, come i componenti automobilistici o i dispositivi elettronici per uso esterno.
Inoltre, in stampaggio a iniezione, i progettisti devono tenere conto del raffreddamento e del ritiro dei materiali. Se il progetto non tiene adeguatamente conto del modo in cui i materiali si contraggono durante il raffreddamento, il prodotto potrebbe presentare irregolarità dimensionali, deformazioni o crepe. Ad esempio, i componenti con sezioni trasversali spesse possono raffreddarsi a velocità diverse, generando sollecitazioni che potrebbero causare cedimenti nel tempo. Effettuando un’analisi strutturale, è possibile mitigare questi rischi, garantendo che il prodotto sia robusto e affidabile nel lungo periodo.
6. Selezione finale dei materiali
Man mano che il tuo progetto prende forma, è giunto il momento di definire la scelta dei materiali. A questo punto, dovresti avere un’idea più chiara di quale materiale si adatti meglio alle esigenze del tuo prodotto in termini di costo, prestazioni e producibilità. Questa decisione potrebbe essere presa dopo ulteriori test, simulazioni o consultazioni con i fornitori. Per aiutarti a determinare i costi, puoi utilizzare il nostro Calcolatore del costo dello stampo a iniezione intelligente.
Ad esempio, se state progettando un dispositivo medico che richiede la sterilizzazione, potreste optare per un materiale come il PEEK (polietere etere chetone), noto per la sua eccellente resistenza al calore e alle sostanze chimiche. D'altra parte, se state progettando un prodotto di imballaggio monouso, potrebbe essere più indicato un materiale più economico come il PET (polietilene tereftalato).
7. Modificare la progettazione per la produzione (DFM)
Il Design for Manufacturing (DFM) è il processo di ottimizzazione del progetto al fine di renderne la produzione più semplice, più conveniente ed efficiente. Si tratta di una fase fondamentale per chiunque intenda passare dalla fase di prototipo a quella di produzione, poiché contribuisce a garantire che il prodotto possa essere realizzato senza ritardi significativi o costi imprevisti. Revisione Migliori pratiche di DFM può accorciare notevolmente i tempi.
Il processo DFM prevede l'analisi di ogni aspetto del progetto per identificare i potenziali problemi che potrebbero sorgere durante la produzione. Nel caso dello stampaggio a iniezione, ciò potrebbe comportare la semplificazione delle parti per ridurre la complessità dello stampo. Ad esempio, se il progetto presenta profondi sottosquadri o geometrie complesse che rendono difficile l'espulsione del pezzo dallo stampo, queste caratteristiche possono essere modificate o eliminate del tutto.
Un buon esempio di DFM nello stampaggio a iniezione è l'uso degli angoli di sformo. Senza angoli di sformo (leggere pendenze sui lati della cavità dello stampo), il pezzo stampato potrebbe rimanere bloccato nello stampo, richiedendo ulteriore manodopera o attrezzature per rimuoverlo. Gli angoli di sformo di circa 1 o 2 gradi sono spesso utilizzati per facilitare l'espulsione. Oltre agli angoli di sformo, durante il processo di DFM vengono ottimizzati anche i sistemi di cancelli e guide (che dirigono il flusso di materiale fuso nello stampo). Posizionando strategicamente le porte e garantendo un flusso uniforme di materiale, i produttori possono ridurre i tempi di ciclo e gli scarti di materiale, abbassando così i costi di produzione.
Un'altra importante considerazione DFM è il numero di pezzi. Meno parti ha un prodotto, più facile e meno costoso è produrlo. Il consolidamento dei componenti, ove possibile, o la progettazione di parti multifunzionali possono contribuire a ridurre i tempi di produzione, la complessità degli strumenti e i costi di assemblaggio. In definitiva, la DFM consiste nel trovare il giusto equilibrio tra complessità del progetto, producibilità ed efficienza dei costi.
8. Prototipazione
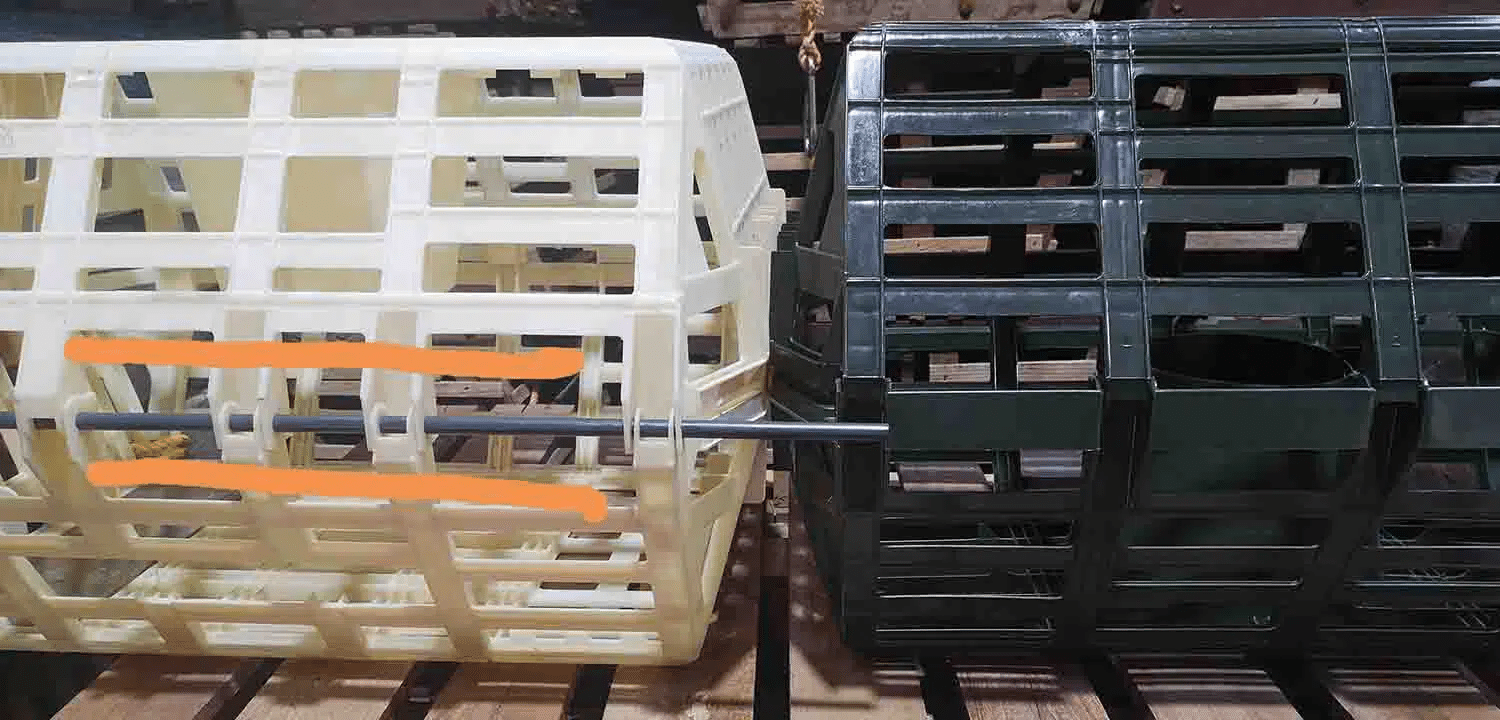
La prototipazione è il momento in cui si passa dalle parole ai fatti. Fino a questa fase, il vostro progetto esiste solo come idea o file digitale. Il prototipo vi permette di vedere e toccare con mano il vostro progetto per la prima volta nel mondo reale. Si tratta di una fase fondamentale per individuare eventuali problemi che potrebbero non essere emersi durante la fase di progettazione e per verificare che il progetto funzioni come previsto prima di passare alla produzione su larga scala. Per i test iniziali, molti iniziano con Consigli di prototipazione per i principianti.
Per i prodotti stampati a iniezione, la prototipazione comporta spesso la creazione di uno stampo a tiratura limitata che viene utilizzato per produrre un piccolo lotto di componenti. Questi componenti vengono poi testati in termini di funzionalità, adattabilità e finitura. Questa fase offre l’opportunità di valutare le prestazioni del prodotto in condizioni reali, tra cui la sua resistenza, la facilità di assemblaggio e l’esperienza utente. Se state lavorando a un prodotto di consumo, come una nuova custodia per cellulare, potreste anche voler testarne le qualità tattili: come si presenta il prodotto al tatto? È troppo ingombrante, troppo scivoloso o scomodo da usare?
In alcuni casi, prototipazione rapida Per realizzare un prototipo si ricorre a tecniche come la stampa 3D. Sebbene i prototipi stampati in 3D consentano di visualizzare rapidamente la forma e l’adattabilità di un progetto, in genere non riproducono le proprietà dei materiali né i processi di produzione tipici dello stampaggio a iniezione. Tuttavia, i modelli stampati in 3D possono fornire indicazioni preziose sulle modifiche progettuali necessarie prima di realizzare stampi più costosi.
La prototipazione offre anche l'opportunità di perfezionare il processo di assemblaggio. È possibile assemblare facilmente tutte le parti? Esiste un modo più semplice per collegarli? Sono necessari aggiustamenti in termini di tolleranze dei pezzi? I test con un prototipo aiutano a scoprire questi piccoli ma significativi problemi che potrebbero portare a problemi più grandi durante la produzione di massa.
9. Utensili
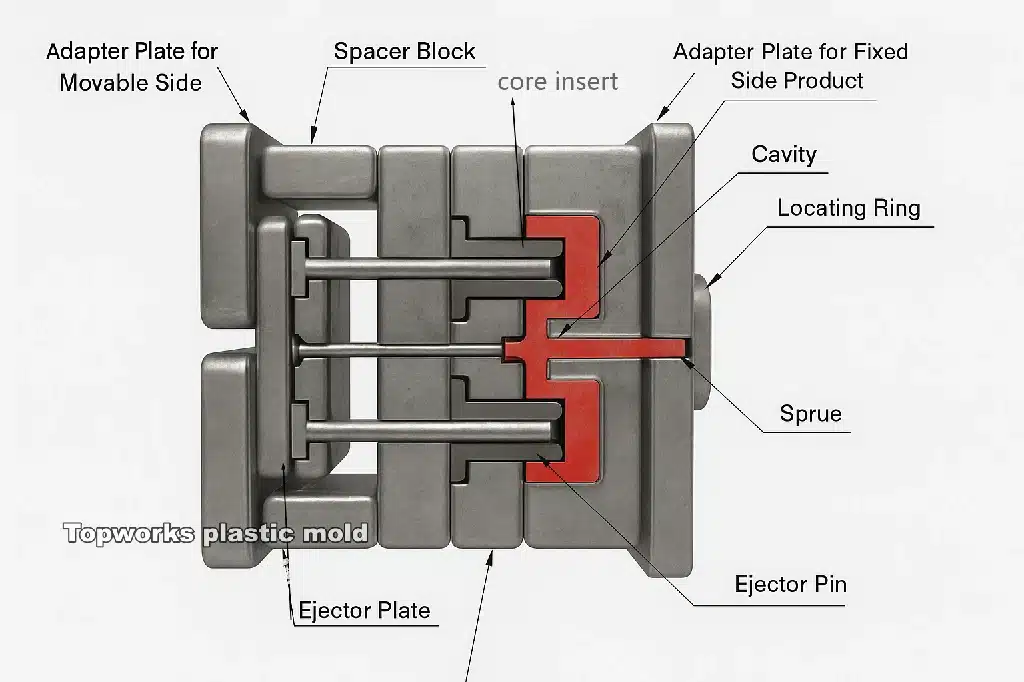
L'attrezzaggio è probabilmente una delle fasi più costose e lunghe dello sviluppo di un prodotto. Questa fase prevede la creazione degli stampi o degli strumenti che verranno utilizzati per produrre il prodotto in grandi quantità. Il processo di attrezzaggio prevede la creazione di stampi precisi per lo stampaggio a iniezione, la pressofusione o altre tecniche di produzione, e pone le basi per la produzione di massa.
La realizzazione degli stampi adeguati è fondamentale per il successo del processo di produzione del vostro prodotto. Se gli stampi sono imprecisi o progettati in modo inadeguato, potrebbero causare difetti quali una finitura superficiale scadente, imprecisioni dimensionali o tempi di ciclo eccessivi. Nel caso dello stampaggio a iniezione, la realizzazione dello stampo è un’attività altamente specializzata che richiede ingegneri e operatori meccanici esperti. Il processo di progettazione dello stampo tiene conto del numero di cavità (quante parti identiche possono essere prodotte contemporaneamente), dei sistemi di iniezione (come il materiale fuso entra nello stampo) e dei canali di raffreddamento (per controllare la temperatura e garantire un raffreddamento uniforme).
Il processo di realizzazione degli stampi inizia spesso con la prototipazione dello stampo stesso, creando stampi di prova per verificare il progetto e individuare eventuali problemi prima che abbia inizio la produzione su larga scala. Una volta pronto, lo stampo viene sottoposto a collaudi per garantire che sia in grado di produrre pezzi uniformi e di alta qualità senza un’usura eccessiva. Ad esempio, se si sta progettando un componente per un applicazione automobilistica, occorreranno utensili in grado di gestire volumi elevati senza compromettere la precisione. In genere, questi utensili sono realizzati in acciaio temprato per resistere alla pressione di numerosi cicli di iniezione.
È importante notare che i costi degli stampi rappresentano una parte significativa del costo complessivo di produzione e che tali costi possono variare a seconda della complessità del progetto del prodotto. Caratteristiche complesse, come gli stampi a più cavità, possono comportare costi di produzione più elevati, ma determinano tempi di ciclo più rapidi e costi unitari inferiori. Inoltre, se gli stampi sono progettati in modo inadeguato o richiedono una manutenzione frequente, ciò potrebbe causare ritardi nella produzione o un aumento dei tassi di scarto, il che, in ultima analisi, fa aumentare il costo di produzione.
10. La produzione
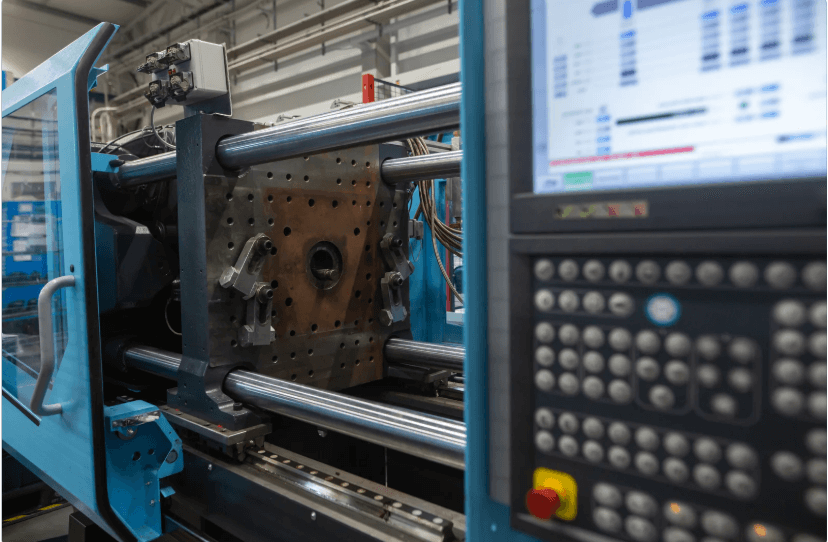
Infine, arriviamo alla fase di produzione, dove il vostro prodotto prende vita in grandi quantità. Durante la produzione, il controllo della qualità è fondamentale. Per i pezzi stampati a iniezione, ciò significa controllare ogni lotto per verificare la presenza di eventuali difetti, come ad esempio la presenza di colpi corti (riempimento incompleto), la deformazione o i segni di affondamento (imperfezioni della superficie dovute al raffreddamento).
A questo punto, probabilmente entrerete in un ciclo continuo di feedback con il team di produzione, per garantire che il processo proceda secondo i piani. Se avete seguito attentamente tutti i passaggi precedenti, la fase di produzione dovrebbe svolgersi senza intoppi. Tuttavia, anche in questo caso, un monitoraggio regolare è essenziale per mantenere la qualità e l’integrità di ogni lotto. Per ulteriori informazioni sugli standard operativi, visitate il nostro blog per gli aggiornamenti quotidiani.
In conclusione, lo sviluppo di un prodotto di successo è un percorso che richiede una pianificazione meticolosa e un’attenta esecuzione. Dalla definizione dei requisiti alla produzione finale, ogni fase del processo di progettazione svolge un ruolo fondamentale nel garantire che il prodotto non solo soddisfi le esigenze dei clienti, ma sia anche realizzabile dal punto di vista produttivo ed economicamente vantaggioso. Seguendo questi 10 passaggi chiave, vi metterete sulle basi giuste per il successo ed eviterete le insidie più comuni che possono compromettere lo sviluppo del prodotto. Prendete sul serio ogni fase e sarete sulla buona strada per trasformare le vostre idee in realtà.
