Directamente de fábrica · Huangyan, China
Moldeo por inyección en China
El moldeo por inyección de plástico en China resulta rentable cuando el volumen de tu pedido alcanza entre 3.000 y 10.000 unidades. Por debajo de esa cifra, es difícil amortizar el coste del utillaje. Por encima, los precios unitarios bajan rápidamente. Topworks fabrica los moldes y maneja las prensas en Huangyan, por lo que compras directamente a la fábrica, no a una empresa comercializadora. Un único contrato cubre la revisión del diseño para la fabricación (DFM), los prototipos, el utillaje, la producción y la entrega a domicilio.
Muchos compradores extranjeros pagan de más porque un intermediario infla el presupuesto y subcontrata el trabajo a un taller de poca monta. Fabricamos todos los moldes que producimos en nuestro propio taller de herramientas. Esto reduce tanto el coste inicial como el plazo de entrega. Además, puedes incluir conjuntos de varias piezas o familias de moldes en una misma orden de compra. De este modo, cada pieza adicional se ahorra su propia tarifa de preparación.
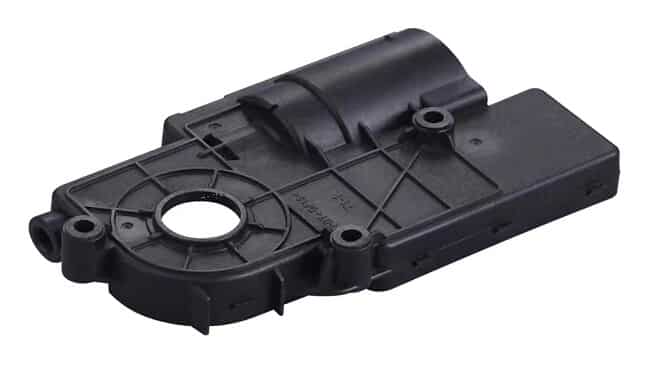

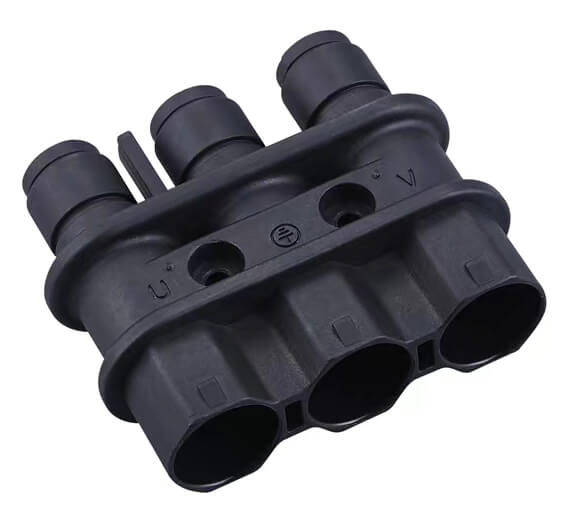
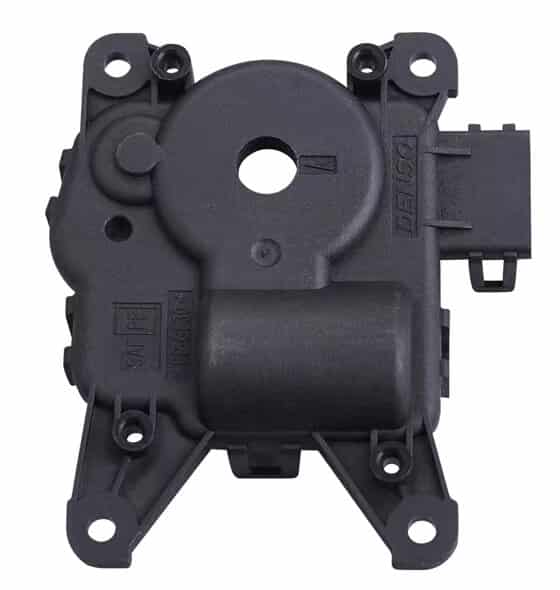
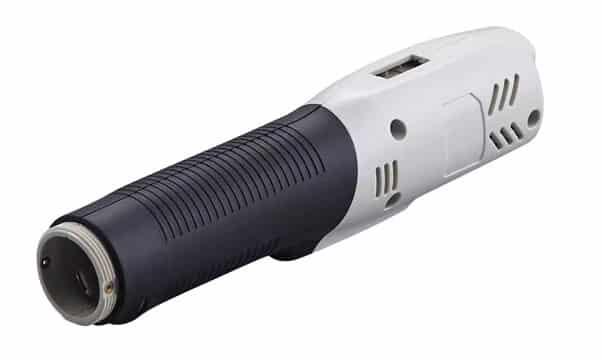
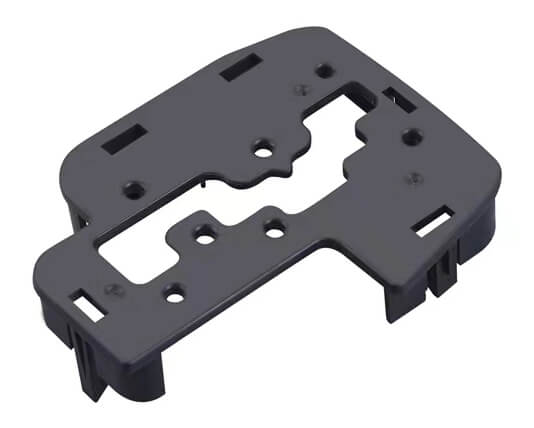
Cuándo resulta rentable el moldeo por inyección de plástico en China
El moldeo por inyección ofrece el coste total por unidad más bajo una vez que el volumen alcanza entre 3.000 y 10.000 piezas. El utillaje de acero requiere una inversión inicial de capital. Los ciclos rápidos de la prensa reducen el precio por pieza muy por debajo del de la impresión 3D o el CNC. Esa diferencia es la que permite a las marcas de consumo y a los fabricantes de equipos originales (OEM) industriales mantener sus márgenes a gran escala.
Entre 3.000 y 10.000 unidades: Volumen de equilibrio típico en el que la amortización del molde resulta más rentable que el mecanizado o la impresión.
300–1.200 bar: Rango de presión de inyección habitual para piezas comerciales densas y reproducibles.
180 T – 1 800 T: Rango de fuerza de sujeción de nuestras 15 prensas de inyección.
1 g – 10 kg: Rango de peso de las piezas que moldeamos en producción.
Fabricamos por moldeo componentes para el sector de la automoción, carcasas para dispositivos médicos, piezas para electrodomésticos y bienes de consumo. Ofrecemos resinas básicas y de ingeniería con correspondencia de colores Pantone. Entre los grados más habituales se incluyen: ABS, policarbonato, PA6 y PA66, PMMA y PPS. ¿No sabes cuál te conviene? Empieza por nuestro Guía para la selección de materiales plásticos.
¿Botella hueca o depósito? Compara presupuestos con nuestra piezas moldeadas por soplado. ¿Necesitas un agarre blando unido a una pieza rígida? Echa un vistazo a nuestro sobremoldeo proceso que elimina una fase de montaje manual.
Cuándo es mejor posponer la fabricación de utillaje fijo: Por debajo de unas 3.000 unidades, las matrices fijas rara vez resultan rentables. Lo mismo ocurre con un diseño que sigue cambiando cada mes. Las matrices CNC o de puente protegen mejor tu inversión. Consulta nuestra moldeo por inyección de bajo volumen Opciones. Envíanos primero tu volumen anual previsto y te propondremos la opción más rentable.
Qué incluye nuestro servicio de moldeo por inyección en China
Las principales marcas de vehículos y electrodomésticos rara vez fabrican internamente todos los subconjuntos de plástico. Subcontratar a un especialista te permite liberar capital. Además, sigues manteniendo un estricto control sobre el ajuste y el cumplimiento de las normas.
Nuestro servicio de moldeo por inyección en China se ofrece de tres formas:
- Nueva herramienta y producción. Diseñamos y fabricamos el molde y, a continuación, producimos tus piezas con él. Los detalles del utillaje se encuentran en nuestro moldes de inyección página.
- Fabricación con tu molde actual. Envíanos la herramienta. La inspeccionamos, la reacondicionamos si es necesario y realizamos una prueba antes de la producción. Lee nuestro Lista de comprobación para la transferencia de moldes primero.
- Moldeado y acabado. Montaje, embalaje y envío DDP en un único contrato, con un único equipo responsable.
Cuando envías una solicitud de presupuesto, un gestor de proyectos planifica cada fase del proyecto, desde el pedido de acero hasta el envío T1. Indícanos cómo se instala la pieza y a qué temperaturas o cargas se ve sometida en el campo. Esa información nos evita ofrecerte un molde sobredimensionado que no necesitas.
Ciclo de moldeo por inyección: paso a paso
Observa un ciclo completo en una máquina y una sección del molde; a continuación, modifica el grosor de la pared, la resina y el tamaño de la pieza para ver cómo varía la duración del ciclo. Pasa el cursor o pulsa sobre cualquier número del dibujo.
1. Cierre del molde
La prensa desplaza la mitad B hacia delante, reduce la velocidad antes de que las mitades entren en contacto (protección del molde) y, a continuación, aplica toda la fuerza de prensado.
- Velocidad de cierre: rápida, luego lenta para proteger el molde
- Presión y tiempo de protección contra el moho
- Fuerza de sujeción: ~2-8 t por cm² de superficie proyectada
A tener en cuenta: La línea de separación puede resultar dañada si se deja una pieza en el molde; pueden producirse rebabas si la presión es demasiado baja.
Tiempo de enfriamiento a partir de tc = s² / (π²α) · ln[(4/π)(Tderretirse − Tmolde)/(Texpulsar − Tmolde)], donde s = espesor máximo de la pared y valores típicos de la resina. Los demás tiempos de fase son estimaciones típicas en función del tamaño de la pieza. Los ciclos reales dependen del molde, del sistema de refrigeración y de la máquina; utilice estos datos únicamente para una estimación presupuestaria inicial.
Aprobación de presupuestos y control de costes
Un modelo 3D puede parecer correcto en pantalla y, aun así, generar costes adicionales por deslizadores o elevadores. Revisa el diseño de impresión con nuestros ingenieros de presupuestos lo antes posible. Así se eliminan las acciones innecesarias del molde antes de cerrar el presupuesto.
Durante la elaboración del presupuesto, revisamos tus especificaciones funcionales, normas de tolerancia dimensional y requisitos estéticos. Las estrictas tolerancias predeterminadas en las características internas ocultas aumentan las horas de mecanizado e inspección. No te reportan ningún beneficio comercial.
Considera los archivos CAD iniciales como provisionales hasta que recibas nuestros comentarios sobre la reducción de costes. Documentamos cada cambio sugerido, incluidas las líneas de separación, la ubicación de las entradas de fundición y los ajustes en el ángulo de desmoldeo. Tus equipos de ingeniería y compras dispondrán de un historial escrito claro.
Nunca cobramos por cambios técnicos imprevistos que surjan durante la fabricación. El corte del acero no comienza hasta que usted haya dado el visto bueno a los planos definitivos en 2D y 3D, al diseño del molde y al presupuesto cerrado.
Creación de prototipos para reducir los riesgos en la fabricación de utillaje

Modificar una impresión 3D cuesta unos pocos dólares. Soldar y volver a mecanizar acero endurecido cuesta miles de dólares y lleva semanas. Un prototipo funcional permite a tu equipo comprobar el ajuste, la resistencia a las caídas y el comportamiento térmico antes de comprometerte con las herramientas de producción.
Una vez que tus compradores e ingenieros aprueben el prototipo, fijamos el diseño de producción y reservamos el tiempo de impresión. De este modo, tus muestras T1 se ajustarán a las especificaciones aprobadas ya desde la primera tirada.
Reducción del coste de las piezas mediante el diseño para la fabricación (DFM)
La producción dentro de los plazos y del presupuesto se decide antes de que comience el fresado CNC. Cada pedido incluye una auditoría gratuita de «Diseño para la fabricabilidad» (DFM) y una comprobación de Moldflow. Aquí tienes Cómo funciona nuestra revisión de DFM.
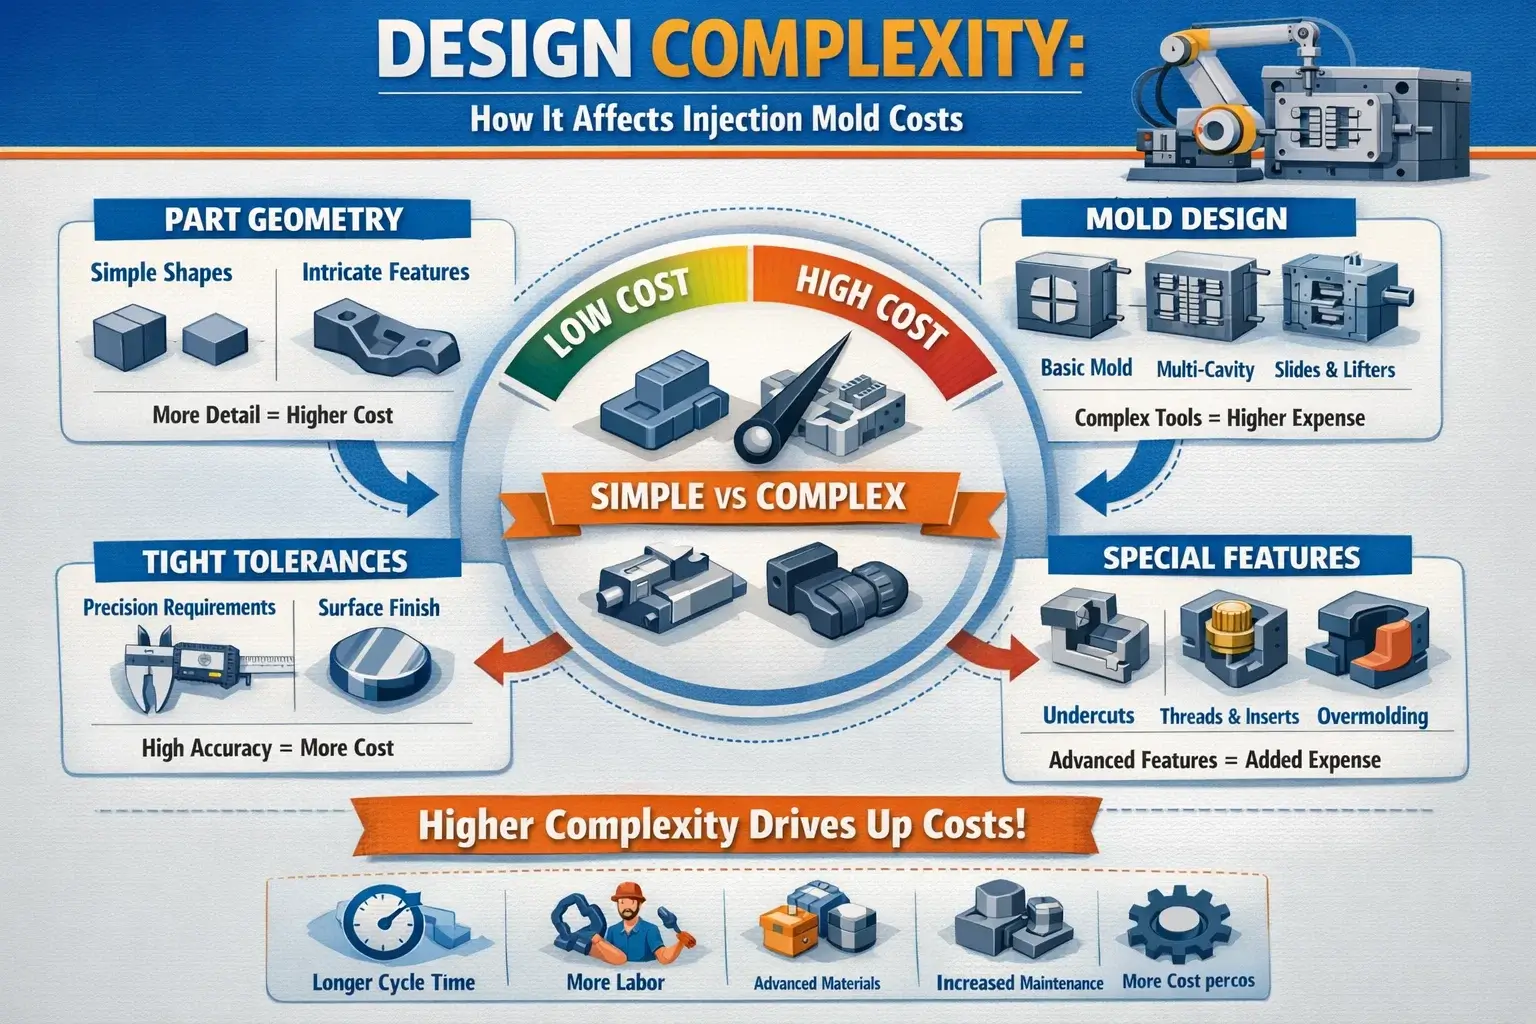
Establecer en pantalla el espesor de las paredes, el ángulo de desmoldeo y las relaciones de las nervaduras evita los bucles de reelaboración T1 y reduce el peso de la pieza. Nuestro diseño de piezas de plástico Las reglas muestran cómo las pequeñas modificaciones geométricas reducen coste del molde de inyección.
Parámetros de referencia rápida de DFM
| Característica de diseño | Valor recomendado / Rango | Notas |
|---|---|---|
| Espesor de la pared (general) | 0,8-3,0 mm | PP: 1,2–3,0 mm; ABS: 1,2–3,5 mm; PC: 1,0–3,0 mm |
| Variación del espesor de la pared | ±251 TP3T del valor nominal | Si se supera este límite, se produce una contracción diferencial y una deformación. |
| Grosor de la costilla | 40–60% de espesor de pared | Utiliza el extremo inferior (40%) para minimizar las marcas de hundimiento |
| Altura de la costilla | ≤ 2,5–3 × el espesor de la pared | Las costillas más altas aumentan los requisitos de fuerza de eyección |
| Filete de costilla | R ≈ 0,25–0,4 × espesor de la pared | Reduce la concentración de tensiones |
| Borrador — superficie exterior general | 0.5–1° | Mínimo para una expulsión fluida |
| Borrador — superficie interior de una cavidad profunda | 1–2° | Aumenta con la profundidad |
| Borrador — superficie con textura / veteada | 1–3° | Cuanto más gruesa sea la textura, mayor deberá ser el ángulo. |
| Borrador — alto brillo / espejo | 0.25–0.5° | Requiere un pulido excelente de la superficie |
| Espesor de la pared exterior del casquillo | 40–60% de la pared circundante | Evita la aparición de marcas de hundimiento en la zona del saliente |
| Radio del redondeo interior | R ≥ 0,25–0,5 × espesor de la pared | Radio mayor para las uniones a presión y las piezas transparentes |
| Diámetro del canal de refrigeración | φ 8–14 mm | 8–10 mm para moldes pequeños y medianos; 12–16 mm para moldes grandes |
| Distancia entre el centro del canal de refrigeración y la superficie | 1,5–2 × el diámetro del canal | Normalmente, entre 15 y 20 mm para canales de φ10 mm |
| Distancia entre centros de los canales de refrigeración | 2–3 veces el diámetro del canal | Normalmente, entre 40 y 60 mm |
| Diámetro del bebedero | 4–8 mm (moldes pequeños/medianos) | Moldes grandes: 6–10 mm |
| Diámetro del rodillo | 4–7 mm (típico) | Un poco más pequeño que un sprue |
| Diámetro de la compuerta de inserción — piezas pequeñas | 0,8–1,5 mm | Materiales con relleno de GF: aumento de ~10% |
| Diámetro de la compuerta de inserción — piezas grandes | 1,5–2,5 mm | Ajustar en función de la viscosidad de la resina |
| Profundidad de la rejilla de ventilación | 0,02–0,05 mm | Depende del material; evita el «efecto diésel» |
Regla general en el ámbito comercial: Las paredes uniformes reducen tanto el consumo de resina como el tiempo de prensado. Si tu pieza tiene un saliente grueso o una oreja de montaje, coloca la entrada de inyección en esa zona de mayor grosor. Mantén las líneas de soldadura alejadas de las superficies estéticas para evitar desechos.
¿Qué determina el precio de tu pieza?

Llenado → Compresión / Empaquetado → Mantenimiento de la presión → Enfriamiento
Al contratar un servicio de moldeo por inyección, se paga por el peso de la resina más el tiempo de máquina. Cada ciclo consta de cuatro fases. El enfriamiento ocupa entre 50% y 70% del tiempo total. Para ver ejemplos prácticos, consulta nuestra guía sobre coste por pieza del moldeo por inyección, o haz tus propios cálculos en el calculadora de tiempo de ciclo.
| Fase del proceso | Parámetro clave | Alcance típico |
|---|---|---|
| Relleno | Presión de inyección | 300–1 200 bar |
| Relleno | Temperatura del molde (termoplásticos) | 10–120 °C (hasta 200 °C para resinas de alto rendimiento) |
| Presión de mantenimiento | Duración | Hasta que la puerta se bloquee; depende del proceso |
| Refrigeración | Porcentaje del ciclo total | 50–70% de tiempo de ciclo |
| Aprovechamiento del material de tiro | Resinas generales | 20–80%: disparo máximo de la máquina |
| Aprovechamiento del material de tiro | Resinas técnicas | 30–50% de la carrera máxima de la máquina |
| Temperatura del agua de refrigeración frente a la temperatura del molde | Delta | Entre 5 y 10 °C por debajo de la temperatura del molde |
| Caudal de agua de refrigeración (por circuito) | Típico | 15–30 L/min; Re ≥ 10 000 para flujo turbulento |
| Temperatura del molde — ABS | Temperatura de la cámara | 40–80 °C |
| Temperatura del molde — PC | Temperatura de la cámara | 80–110 °C |
| Temperatura del molde — PP | Temperatura de la cámara | 20–70 °C |
| Temperatura del molde — PA 6/66 | Temperatura de la cámara | 60–100 °C |
El tiempo de enfriamiento aumenta con el cuadrado del espesor de la pared. Si una pared de 2 mm se enfría en 10 segundos, una de 4 mm tarda aproximadamente 40 segundos. Perforar las paredes gruesas y utilizar conductos de enfriamiento turbulentos es la forma más rápida de reducir el precio por pieza.
Control de calidad y prevención de defectos
Las altas tasas de desechos perjudican la rentabilidad de la unidad y retrasan la producción de contenedores. No te cobramos por una clasificación interminable. Nuestros ingenieros de procesos establecen un intervalo de prensado estable en T1 y, a continuación, utilizan esta matriz para eliminar los defectos en el origen.
Cada pieza nueva se acompaña de un informe dimensional T1. Las dimensiones críticas se comprueban en una máquina de medición por coordenadas (CMM). Se toma una muestra de los lotes de producción según el AQL ___ antes del embalaje.
| Defecto | Causa probable | Corrección de primera línea |
|---|---|---|
| Marcas de hundimiento / huecos | Pared o saliente demasiado gruesos; presión de sujeción insuficiente | Reducir el espesor de las nervaduras/salientes a 40–60% del espesor de la pared; aumentar la presión de sujeción y el tiempo de sujeción |
| Tiro corto | La compuerta es demasiado pequeña; longitud de flujo excesiva | Abrir la entrada entre 1,2 y 1,6 mm; añadir una entrada auxiliar para las secciones delgadas de flujo prolongado |
| Alabeo | Variación del espesor de la pared > ±25%; enfriamiento desigual | Unificar el espesor de las paredes; equilibrar los circuitos de refrigeración; ajustar la presión de mantenimiento |
| Líneas de soldadura | Varios frentes de fusión que convergen a baja temperatura | Aumentar la temperatura del molde; aumentar la velocidad de inyección; purgar en la zona de soldadura |
| Se queda pegado en la cavidad | Sución insuficiente; presión de inyección excesiva | Aumentar la inclinación (mín. 0,5° en superficies lisas); reducir la presión de inyección y de mantenimiento |
| Flash | La fuerza de sujeción es demasiado baja; los orificios de ventilación están obstruidos | Comprueba la relación entre el área proyectada y la fuerza de sujeción; limpia los orificios de ventilación; reduce la presión de inyección |
| Marcas de quemadura (efecto diésel) | Aire atrapado en la zona del último llenado | Añadir orificios de ventilación (0,02-0,05 mm de profundidad) en los extremos del relleno; reducir la velocidad de inyección al final del relleno |
Para obtener un diagnóstico más detallado, consulta nuestra Guía sobre defectos en el moldeo por inyección, o prueba la guía interactiva de resolución de problemas en nuestra página de herramientas de moldeo.
Propiedad y mantenimiento de las herramientas
Tu molde es un activo fijo. Eres propietario del 100% del utillaje que has pagado. Cuando nos encargamos de tu producción, se incluyen el mantenimiento preventivo y las revisiones de las piezas de desgaste. Registramos cada inyección y cada intervalo de mantenimiento, para que el utillaje siga fabricando piezas limpias y sin rebabas.
¿Fabricas un molde para exportación en tu propia planta? Descarga nuestro Procedimiento operativo estándar (SOP) para el mantenimiento de moldes para tu taller de herramientas. Adaptar el tipo de acero al volumen de producción a lo largo de su vida útil también te evita pagar por H13 cuando basta con P20. Nuestro Normas sobre acero para moldes y utillaje La tabla muestra qué grado corresponde a cada serie.
Por qué los compradores trasladan la fabricación por moldeo por inyección a China
El precio es el punto de partida de la conversación, pero no lo es todo. El moldeo por inyección en China funciona cuando se dan tres condiciones. Se necesitan precios reales de fábrica y una cadena de suministro cercana a la máquina de moldeo. También se necesita a alguien que gestione los riesgos de tu parte.
Nuestra planta está situada en Huangyan, uno de los principales centros de producción de moldes y resinas de China. Adquirimos PP, ABS, PS, PE, PVC, PC y PA a precios de fábrica locales. El acero para moldes, los canales calientes y las piezas estándar proceden de proveedores situados a poca distancia en coche. Esa proximidad permite que las reparaciones y los cambios de herramientas se realicen con rapidez. Aquí tienes Por qué Huangyan fabrica los moldes más rápido.
| Factor | China, directamente de fábrica | Fabricante nacional de moldes (EE. UU. / UE) |
|---|---|---|
| Precio del utillaje | Normalmente es mucho más bajo para el mismo acero y la misma norma | Tarifas más elevadas de mano de obra y mecanizado |
| Precio unitario por volumen | Menor coste de la resina y por hora de prensado | Más caro, pero sin transporte marítimo |
| Plazo de entrega total | Producción más transporte marítimo o aéreo | Tiempo de tránsito más corto, pero a menudo con colas más largas para las herramientas |
| Derecho de importación | Depende del código HS y de los aranceles vigentes | Ninguno |
| Riesgo principal | Margen comercial, deterioro de la calidad, comunicación | Coste y capacidad |
Los riesgos son manejables si sabes dónde se esconden. Empieza por estas guías:
- Contratación de servicios de moldeo por inyección en China, la guía completa.
- Fabricante frente a empresa comercializadora, y cómo distinguirlos.
- Señales de alerta a la hora de contratar servicios de moldeo por inyección en China.
- Costes ocultos en el moldeo por inyección en China, desde el transporte de mercancías hasta la reelaboración.
- Código HS 8480.71 frente a 3926.90, de modo que los moldes y las piezas pasen por la aduana con la rapidez adecuada.
- Cómo elegir un proveedor de moldeo por inyección en China.
Por qué los compradores eligen Topworks
Los equipos de compras que buscan proveedores de moldeo por inyección de plástico en China buscan tres cosas: piezas que cumplan con las especificaciones, respuestas rápidas en inglés y precios «landed» transparentes. Fundé Topworks en 2006 en Huangyan, Taizhou, la ciudad china del moldeo. Casi veinte años después, seguimos fabricando nuestros propios moldes y manejando nuestras propias prensas.
La rapidez protege tu ventana de lanzamiento. Las piezas prototipo llegan a tu mesa en unos 7 días. Una vez terminada la herramienta de producción, las muestras T1 se envían en un plazo de 7 días, para que puedas comprobar el ajuste antes que tus competidores.
Cuando compares presupuestos chinos, pregunta quién es el propietario de las máquinas CNC y las prensas. Las empresas comerciales añaden un margen de entre el 20% y el 40% y ocultan quién es el verdadero fabricante. En Topworks, un único equipo de ingeniería y producción se encarga de tu proyecto desde el primer archivo STEP hasta la entrega FOB o DDP. ¿Quieres que el molde y las piezas se fabriquen según tu propio diseño? Consulta nuestra proyectos de moldes y moldeo a medida.
Preguntas frecuentes
¿A partir de qué volumen resulta rentable el moldeo por inyección?
El moldeo por inyección suele alcanzar el umbral de rentabilidad entre 3.000 y 10.000 piezas, dependiendo de la complejidad de la pieza y del coste del utillaje. Una pieza sencilla en un molde P20 de una sola cavidad alcanza el umbral de rentabilidad en torno a las 3.000 unidades. Las carcasas complejas con utillaje H13 de múltiples correderas requieren más de 10.000 piezas. A partir de las 100.000 unidades, ofrece el precio unitario más bajo de todos los procesos de transformación del plástico.
¿Cuál es vuestro pedido mínimo (MOQ) para las piezas moldeadas por inyección?
En el caso de un molde ya existente, el pedido mínimo suele ser de entre 500 y 1.000 unidades por tirada. Para cantidades más pequeñas, nuestros moldes de bajo volumen y de prototipos parten de unas 100 piezas.
¿Podéis llevar a cabo la producción con un molde que ya tenemos?
Sí. Inspeccionamos el utillaje que recibimos, lo reparamos o reacondicionamos cuando es necesario y realizamos una prueba antes de la producción. Usted conserva la plena propiedad del molde.
¿Cuánto tiempo tarda la producción una vez obtenida la aprobación T1?
Los primeros pedidos de producción se envían aproximadamente 7 días después de la aprobación de T1. Los pedidos repetidos se envían aproximadamente 10 días después de la orden de compra, más el tiempo de tránsito.
¿Cómo se controla la calidad en las series de producción?
Cada pieza nueva se acompaña de un informe dimensional T1, en el que se comprueban las dimensiones críticas en una máquina de medición por coordenadas (CMM). Antes del embalaje, se toman muestras de los lotes de producción según el AQL ___.
¿Qué espesor de pared debo prever al diseñar piezas moldeadas por inyección?
Mantén el grosor de las paredes entre 0,8 mm y 3,0 mm para la mayoría de los termoplásticos (PP: 1,2–3,0 mm; ABS: 1,2–3,5 mm; PC: 1,0–3,0 mm). Mantenga la variación dentro de un margen de ±25% en toda la pieza. Las paredes uniformes se enfrían más rápido y consumen menos resina, lo que reduce el precio unitario y evita las marcas de hundimiento.
¿Realizan envíos a todo el mundo? ¿Y en qué condiciones?
Sí. Realizamos envíos a EE. UU., la UE, el Reino Unido, Canadá, Australia y otros países en condiciones FOB, CIF o DDP. La forma de pago habitual es un anticipo del 50% y el 50% restante antes del envío.
¿Estás listo para solicitar un presupuesto para tu proyecto de moldeo por inyección?
Envíanos tus archivos CAD en 3D, el volumen deseado y las especificaciones de la resina. Nuestros ingenieros te enviarán, en un plazo de 24 horas, un análisis gratuito de DFM y un presupuesto detallado de los moldes y los precios unitarios.
Solicita un presupuesto gratuito →
¿Aún no hay planos? Cuéntanos algo sobre tu papel y te ayudaremos a definir las especificaciones.
