Direkt ab Werk · Huangyan, China
Spritzguss in China
Der Kunststoffspritzguss in China lohnt sich, sobald Ihr Auftragsvolumen 3.000 bis 10.000 Stück erreicht. Unterhalb dieser Menge lassen sich die Werkzeugkosten nur schwer amortisieren. Oberhalb dieser Menge sinken die Stückpreise rapide. Topworks fertigt die Formen und betreibt die Spritzgussmaschinen in Huangyan, sodass Sie direkt vom Hersteller und nicht über eine Handelsgesellschaft beziehen. Ein einziger Vertrag umfasst die DFM-Prüfung, Prototypen, den Werkzeugbau, die Produktion und die Lieferung direkt zu Ihnen.
Viele Käufer aus dem Ausland zahlen zu viel, weil ein Zwischenhändler den Kostenvoranschlag aufbläht und die Arbeit an eine Hinterhofwerkstatt weitervermittelt. Wir fertigen jede Form, die wir produzieren, in unserer eigenen Werkzeugbauabteilung. Das senkt Ihre Vorlaufkosten und verkürzt Ihre Lieferzeit. Sie können außerdem mehrteilige Baugruppen oder Formfamilien in einer einzigen Bestellung zusammenfassen. Für jedes weitere Teil entfällt dann die jeweilige Rüstgebühr.

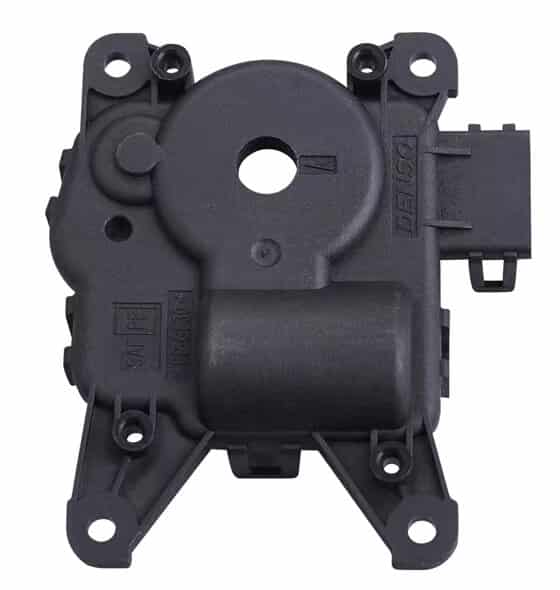
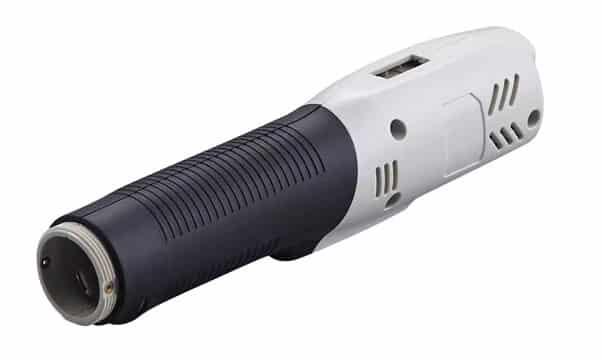
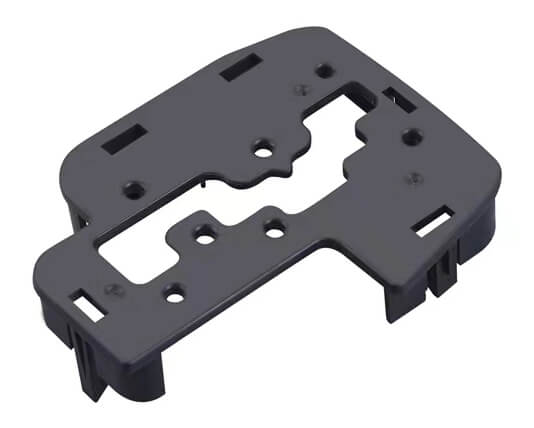
Wenn sich der Kunststoffspritzguss in China lohnt
Beim Spritzguss sind die Gesamtkosten pro Einheit am niedrigsten, sobald die Stückzahl 3.000 bis 10.000 Stück erreicht. Stahlformen erfordern einen Vorab-Kapitalaufwand. Durch schnelle Presszyklen sinkt der Stückpreis dann deutlich unter das Niveau des 3D-Drucks oder der CNC-Bearbeitung. Dank dieser Differenz können Konsumgütermarken und industrielle OEMs ihre Margen bei großen Stückzahlen aufrechterhalten.
3.000–10.000 Stück: Typische Gewinnschwelle, ab der sich die Amortisation der Form gegenüber der Bearbeitung oder dem Druck auszahlt.
300–1.200 bar: Typischer Einspritzdruckbereich für dichte, reproduzierbare Serienbauteile.
180 t – 1.800 t: Schließkraftbereich unserer 15 Spritzgießmaschinen.
1 g – 10 kg: Gewichtsbereich der Teile, die wir in der Produktion formen.
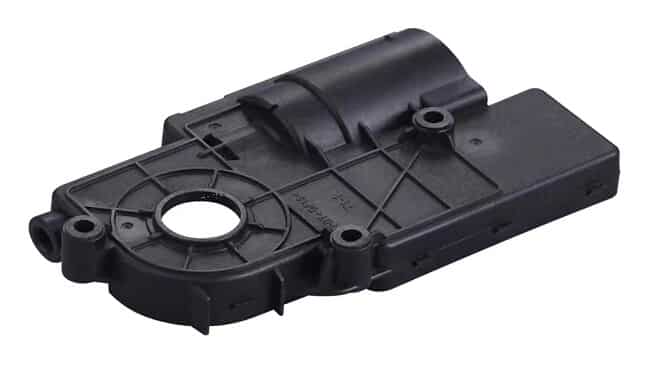
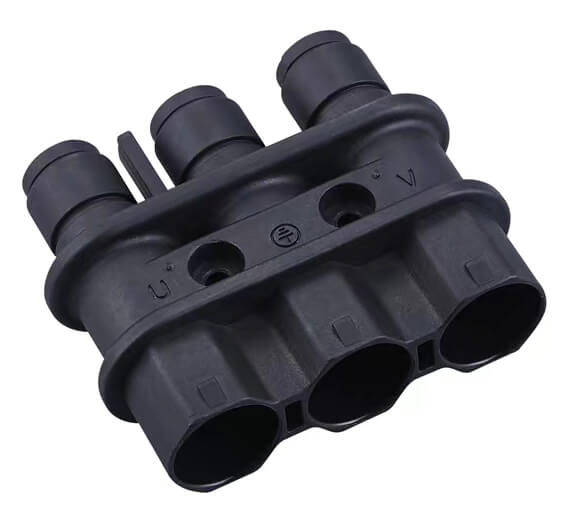
Wir spritzen Automobilkomponenten, Gehäuse für medizinische Geräte, Teile für Haushaltsgeräte und Konsumgüter. Sie erhalten Standard- und technische Kunststoffe mit Pantone-Farbanpassung. Zu den gängigen Typen gehören ABS, Polycarbonat, PA6 und PA66, PMMA und PPS. Sie sind sich nicht sicher, welches Modell das richtige ist? Beginnen Sie mit unserem Leitfaden zur Auswahl von Kunststoffen.
Hohlflasche oder Tank? Vergleichen Sie Ihre Budgets mit unseren Blasformteile. Benötigen Sie einen weichen Griff, der an einem starren Teil befestigt ist? Sehen Sie sich unser Umspritzen Arbeit, wodurch ein manueller Montageschritt entfällt.
Wann man mit der Herstellung von Festwerkzeugen noch warten sollte: Bei Stückzahlen unter etwa 3.000 lohnt sich der Einsatz von Festwerkzeugen selten. Das Gleiche gilt für ein Design, das sich noch jeden Monat ändert. CNC- oder Brückenwerkzeuge schonen Ihr Budget besser. Siehe unsere Spritzgießen von Kleinserien Optionen. Teilen Sie uns zunächst Ihr angestrebtes Jahresvolumen mit, und wir unterbreiten Ihnen ein Angebot für den rentabelsten Weg.
Was unser Spritzguss-Service in China umfasst
Große Fahrzeug- und Haushaltsgerätemarken fertigen selten alle Kunststoff-Baugruppen selbst. Durch die Vergabe an einen Spezialisten setzen Sie Kapital frei. Dabei behalten Sie weiterhin die volle Kontrolle über Passgenauigkeit und Konformität.
Unser Spritzguss-Service in China umfasst drei Bereiche:
- Neues Werkzeug sowie Produktion. Wir entwerfen und fertigen die Form und produzieren anschließend Ihre Teile damit. Die Details zur Werkzeugausstattung finden Sie auf unserer Spritzgusswerkzeuge Seite.
- Fertigung mit Ihrer bestehenden Form. Schicken Sie uns das Werkzeug zu. Wir prüfen es, überholen es bei Bedarf und führen vor der Serienfertigung einen Testlauf durch. Lesen Sie unsere Checkliste für den Formwechsel Erstens.
- Formgebung und Endbearbeitung. Montage, Verpackung und DDP-Versand in einem Vertrag, wobei ein einziges Team die Verantwortung trägt.
Wenn Sie eine Angebotsanfrage senden, erfasst ein Projektmanager jeden Meilenstein von der Stahlbestellung bis zum T1-Versand. Teilen Sie uns mit, wie das Bauteil eingebaut wird und welchen Temperaturen bzw. Belastungen es im Einsatz ausgesetzt ist. Dank dieser Informationen vermeiden wir es, Ihnen eine überdimensionierte Form anzubieten, die Sie gar nicht benötigen.
Spritzgießzyklus – Schritt für Schritt
Beobachten Sie einen vollständigen Zyklus an einer Maschine und einem Formabschnitt und ändern Sie anschließend die Wandstärke, das Harz und die Teilegröße, um zu sehen, wie sich die Zykluszeit verändert. Bewegen Sie den Mauszeiger über eine beliebige Zahl in der Zeichnung oder tippen Sie darauf.
1. Form schließen
Die Klemme bewegt die B-Hälfte nach vorne, verlangsamt die Bewegung, bevor sich die Hälften berühren (Formschutz), und baut dann die volle Klemmkraft auf.
- Schließgeschwindigkeit: schnell, dann langsam zum Schutz der Form
- Druck und Zeit zum Schutz vor Schimmelbildung
- Klemmkraft: ~2–8 t pro cm² Projektionsfläche
Achten Sie auf: Beschädigte Trennfuge, wenn ein Teil in der Form zurückbleibt; Gratbildung, wenn die Presskraft zu gering ist.
Abkühlzeit ab tc = s² / (π²α) · ln[(4/π)(Tschmelzen − TForm)/(Tauswerfen − TForm)], wobei s = maximale Wandstärke und typische Harzwerte. Andere Phasenzeiten sind typische Schätzwerte, die sich nach der Bauteilgröße richten. Die tatsächlichen Zykluszeiten hängen von der Form, dem Kühlkonzept und der Maschine ab – verwenden Sie diese Angaben daher nur für eine vorläufige Kostenkalkulation.
Angebotsfreigabe und Kostenkontrolle
Ein 3D-Modell kann auf dem Bildschirm gut aussehen und dennoch Mehrkosten für Schieber oder Heber verursachen. Lassen Sie den Druckentwurf frühzeitig von unseren Kalkulationsingenieuren prüfen. So lassen sich unnötige Formvorgänge vermeiden, bevor Sie das Budget festlegen.
Bei der Angebotserstellung prüfen wir Ihre funktionalen Spezifikationen, Normen für Maßtoleranzen sowie kosmetische Anforderungen. Enge Standardtoleranzen bei verborgenen inneren Merkmalen verlängern die Bearbeitungs- und Prüfzeiten. Wirtschaftlich bringen sie Ihnen keinen Gewinn.
Betrachten Sie die ersten CAD-Dateien bitte als vorläufig, bis Sie unser Feedback zur Kostensenkung erhalten haben. Wir dokumentieren jede vorgeschlagene Änderung, einschließlich Trennlinien, Angussstellen und Anpassungen der Formschrägen. Ihre Konstruktions- und Einkaufsteams erhalten so eine lückenlose Dokumentation.
Für unerwartete technische Änderungen während der Fertigung berechnen wir keinerlei zusätzliche Kosten. Mit dem Stahlschnitt wird erst begonnen, nachdem Sie die endgültigen 2D-/3D-Zeichnungen, den Formenplan und das verbindliche Angebot freigegeben haben.
Prototypenentwicklung zur Risikominimierung bei der Werkzeugherstellung

Eine Änderung an einem 3D-Druck kostet nur ein paar Dollar. Das Schweißen und die Nachbearbeitung von gehärtetem Stahl kosten Tausende und dauern Wochen. Mit einem funktionsfähigen Prototyp kann Ihr Team Passform, Sturzfestigkeit und Wärmebeständigkeit prüfen, bevor Sie sich für die Fertigungswerkzeuge entscheiden.
Sobald Ihre Einkäufer und Ingenieure den Prototyp freigegeben haben, legen wir die Produktionsvorlage fest und buchen die Druckzeit. Ihre T1-Muster entsprechen dann bereits im ersten Durchlauf den genehmigten Spezifikationen.
Senkung der Teilekosten durch DFM
Die termingerechte und budgetgerechte Fertigung wird bereits vor dem Start der CNC-Fräse festgelegt. Jeder Auftrag umfasst eine kostenlose Prüfung der Fertigungsfreundlichkeit (DFM) sowie eine Moldflow-Prüfung. Hier ist So funktioniert unsere DFM-Prüfung.
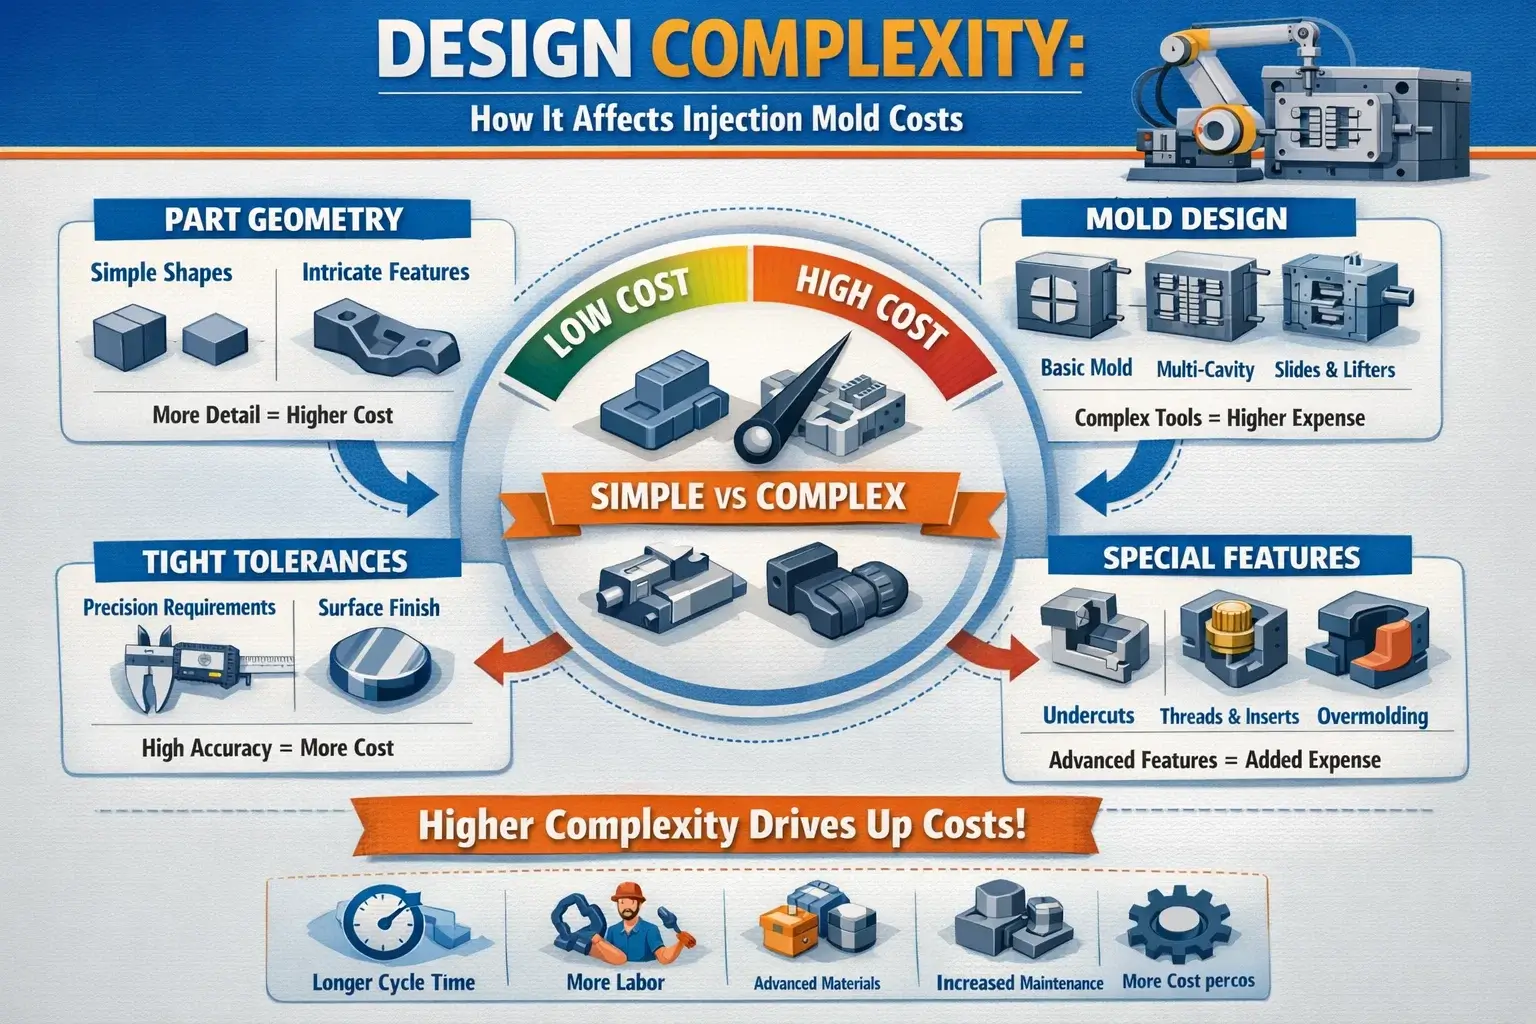
Durch die Festlegung von Wandstärke, Entformungsschräge und Rippenverhältnissen auf dem Bildschirm lassen sich T1-Nachbearbeitungsschleifen vermeiden und das Teilegewicht senken. Unser Kunststoffteil-Design Die Regeln zeigen, wie sich kleine Änderungen an der Geometrie auswirken Spritzgussformkosten.
DFM-Schnellübersicht: Parameter
| Konstruktionsmerkmal | Empfohlener Wert / Bereich | Anmerkungen |
|---|---|---|
| Wandstärke (allgemein) | 0,8-3,0 mm | PP 1,2–3,0 mm; ABS 1,2–3,5 mm; PC 1,0–3,0 mm |
| Schwankungen der Wandstärke | ±25% des Nennwerts | Wird dieser Wert überschritten, kommt es zu ungleichmäßiger Schrumpfung und Verformung. |
| Dicke der Rippen | 40–60% Wandstärke | Verwenden Sie das untere Ende (40%), um Einfallstellen zu minimieren |
| Höhe der Rippe | ≤ 2,5–3 × Wandstärke | Höhere Rippen erhöhen die Anforderungen an die Ausstoßkraft |
| Rippen-Wurzel-Filet | R ≈ 0,25–0,4 × Wandstärke | Reduziert die Spannungskonzentration |
| Entwurf – allgemeine Außenfläche | 0.5–1° | Mindestwert für einen reibungslosen Auswurf |
| Entwurf – Innenfläche einer tiefen Kavität | 1-2° | Mit zunehmender Tiefe ansteigen |
| Entwurf – strukturierte / gemaserte Oberfläche | 1–3° | Eine gröbere Struktur erfordert einen größeren Winkel |
| Entwurf – Hochglanz / Spiegelglanz | 0.25–0.5° | Erfordert eine hervorragende Oberflächenpolitur |
| Dicke der Außenwand des Bosses | 40–60% der umgebenden Wand | Verhindert Einfallstellen an der Ausbuchtung |
| Innenrundungsradius | R ≥ 0,25–0,5 × Wandstärke | Größerer Radius für Steckverbindungen und transparente Teile |
| Durchmesser des Kühlkanals | φ 8–14 mm | 8–10 mm für kleine/mittlere Formen; 12–16 mm für große |
| Abstand zwischen der Mitte des Kühlkanals und der Oberfläche | 1,5–2 × Kanaldurchmesser | In der Regel 15–20 mm bei Kanälen mit einem Durchmesser von 10 mm |
| Abstand zwischen den Mittelpunkten der Kühlkanäle | 2–3 × Kanaldurchmesser | In der Regel 40–60 mm |
| Angussdurchmesser | 4–8 mm (kleine/mittlere Formen) | Große Formen: 6–10 mm |
| Laufraddurchmesser | 4–7 mm (typisch) | Etwas kleiner als ein Sprue |
| Durchmesser des Stiftkanals – Kleinteile | 0,8–1,5 mm | Mit GF gefüllte Werkstoffe: Anstieg um ~10% |
| Durchmesser des Stiftschlitzes – große Teile | 1,5–2,5 mm | Anpassung an die Viskosität des Harzes |
| Entlüftungstiefe | 0,02–0,05 mm | Materialabhängig; verhindert den Diesel-Effekt |
Faustregel im Geschäftsleben: Gleichmäßige Wandstärken reduzieren sowohl den Harzverbrauch als auch die Presszeit. Wenn Ihr Bauteil einen dicken Vorsprung oder eine Befestigungslasche aufweist, führen Sie den Anguss in diesen Bereich mit größerer Wandstärke. Vermeiden Sie Schweißnähte auf den Sichtflächen, um Ausschuss zu vermeiden.
Was bestimmt den Preis Ihres Teils?

Befüllung → Verdichtung / Verpressung → Druckhaltung → Kühlung
Beim Kauf von Spritzgussleistungen zahlen Sie für das Kunststoffgewicht zuzüglich der Maschinenzeit. Jeder Zyklus durchläuft vier Phasen. Die Abkühlung nimmt 50% bis 70% der Gesamtzeit in Anspruch. Konkrete Beispiele finden Sie in unserem Leitfaden zu Kosten pro Teil beim Spritzgießen, oder führen Sie Ihre eigenen Berechnungen in der Zykluszeit-Rechner.
| Prozessphase | Schlüsselparameter | Typischer Bereich |
|---|---|---|
| Füllen | Einspritzdruck | 300–1.200 bar |
| Füllen | Formtemperatur (Thermoplaste) | 10–120 °C (bis zu 200 °C bei Hochleistungsharzen) |
| Nachdruck | Dauer | Bis das Gate einfriert; prozessabhängig |
| Kühlung | Anteil am Gesamtzyklus | 50–70% der Zykluszeit |
| Materialausnutzung | Allgemeine Harze | 20–80% der maximalen Schusszahl der Maschine |
| Materialausnutzung | Technische Kunststoffe | 30–50% – maximale Schusszahl der Maschine |
| Kühlwassertemperatur im Vergleich zur Formtemperatur | Delta | 5–10 °C unter der Formtemperatur |
| Kühlwasserdurchfluss (pro Kreislauf) | Typisch | 15–30 l/min; Re ≥ 10.000 bei turbulenter Strömung |
| Formtemperatur – ABS | Kammer-Temperatur | 40–80 °C |
| Formtemperatur — PC | Kammer-Temperatur | 80–110 °C |
| Formtemperatur — PP | Kammer-Temperatur | 20–70 °C |
| Formtemperatur — PA 6/66 | Kammer-Temperatur | 60–100 °C |
Die Abkühlzeit steigt mit dem Quadrat der Wandstärke. Wenn eine 2-mm-Wand in 10 Sekunden abkühlt, dauert es bei einer 4-mm-Wand etwa 40 Sekunden. Das Aushöhlen dicker Wände und der Einbau turbulenter Kühlleitungen sind der schnellste Weg, um Ihren Stückpreis zu senken.
Qualitätskontrolle und Fehlervermeidung
Hohe Ausschussquoten beeinträchtigen die Wirtschaftlichkeit der Anlage und verzögern die Containerauslieferung. Wir stellen Ihnen keine Kosten für endloses Sortieren in Rechnung. Unsere Verfahrenstechniker legen bei T1 ein stabiles Pressfenster fest und nutzen diese Matrix anschließend, um Fehler bereits an der Quelle zu beseitigen.
Für jedes neue Teil wird ein T1-Maßbericht erstellt. Kritische Maße werden auf einer Koordinatenmessmaschine (CMM) geprüft. Vor dem Verpacken werden Stichproben aus den Produktionschargen gemäß AQL ___ entnommen.
| Defekt | Mögliche Ursache | Korrektur in der ersten Zeile |
|---|---|---|
| Einsinkstellen / Hohlräume | Wand oder Vorsprung zu dick; unzureichender Haltedruck | Die Dicke der Rippen/Vorsprünge auf 40–60% der Wandstärke reduzieren; den Halte-Druck und die Haltezeit erhöhen |
| Kurzer Schuss | Das Ventil ist zu klein; die Strömungslänge ist zu groß | Anguss auf 1,2–1,6 mm öffnen; bei dünnen, langgestreckten Abschnitten einen Zusatzanguss anbringen |
| Verzug | Wanddickenabweichung > ±25%; ungleichmäßige Abkühlung | Wandstärke angleichen; Kühlkreisläufe ausgleichen; Haltedruck einstellen |
| Schweißlinien | Mehrere Schmelzfronten, die sich bei niedriger Temperatur treffen | Formtemperatur erhöhen; Einspritzgeschwindigkeit erhöhen; an der Schweißstelle entlüften |
| Im Hohlraum festsitzen | Unzureichender Unterdruck; zu hoher Einspritzdruck | Zug hinzufügen (mindestens 0,5° auf glatten Oberflächen); Einspritz- und Halte-Druck reduzieren |
| Blitzlicht | Klemmkraft zu gering; Entlüftungsöffnungen verstopft | Projektionsfläche und Spannkraft vergleichen; Lüftungsöffnungen reinigen; Einspritzdruck reduzieren |
| Verbrennungsspuren (Diesel-Effekt) | Luftblasen im Bereich der letzten Befüllung | An den Enden der Füllung Entlüftungskanäle (Tiefe 0,02–0,05 mm) anbringen; die Einspritzgeschwindigkeit am Ende der Füllung verringern |
Für eine eingehendere Diagnose lesen Sie bitte unseren Leitfaden für Spritzgießfehler, oder probieren Sie den interaktiven Fehlerbehebungsassistenten auf unserer Seite „Formwerkzeuge“.
Werkzeugbesitz und -wartung
Ihre Form ist ein Anlagevermögen. Sie sind Eigentümer des Werkzeugs 100%, für das Sie bezahlt haben. Wenn wir Ihre Produktion übernehmen, sind vorbeugende Wartungsmaßnahmen und die Überprüfung der Verschleißteile im Preis inbegriffen. Wir protokollieren jeden Schuss und jedes Wartungsintervall, damit das Werkzeug weiterhin saubere, gratfreie Teile produziert.
Sie fertigen eine Exportform in Ihrem eigenen Werk? Laden Sie unser Standardarbeitsanweisung zur Wartung von Formen für Ihre Werkzeugbauwerkstatt. Durch die Abstimmung der Stahlsorte auf das Gesamtvolumen vermeiden Sie zudem, dass Sie für H13 bezahlen, wenn P20 ausreicht. Unser Normen für Formstahl und Werkzeugbau Die Tabelle zeigt, welche Note zu welchem Durchgang gehört.
Warum Käufer ihre Spritzgussproduktion nach China verlagern
Der Preis ist zwar der Ausgangspunkt, aber er ist nicht alles. Spritzguss in China funktioniert nur, wenn drei Faktoren zusammenkommen. Sie benötigen echte Fabrikpreise und eine Lieferkette in der Nähe der Spritzgussmaschine. Außerdem brauchen Sie jemanden, der auf Ihrer Seite das Risiko steuert.
Unser Werk befindet sich in Huangyan, einem der wichtigsten Zentren Chinas für Formenbau und Kunststoffherstellung. Wir beziehen PP, ABS, PS, PE, PVC, PC und PA zu lokalen Herstellerpreisen. Formstahl, Heißkanäle und Standardteile stammen von Lieferanten, die nur eine kurze Autofahrt entfernt sind. Dank dieser Nähe lassen sich Werkzeugreparaturen und -wechsel zügig durchführen. Hier ist Warum Huangyan Formen schneller fertigstellt.
| Faktor | China, direkt ab Werk | Inländischer Spritzgießer (USA / EU) |
|---|---|---|
| Werkzeugpreis | In der Regel deutlich niedriger bei gleichem Stahl und gleicher Norm | Höhere Arbeits- und Bearbeitungskosten |
| Stückpreis bei Abnahme größerer Mengen | Geringere Kosten für Harz und Pressstunden | Höher, aber keine Seefracht |
| Gesamtdurchlaufzeit | Produktion plus See- oder Luftfracht | Kürzere Durchlaufzeit, oft längere Warteschlange bei den Werkzeugen |
| Einfuhrzoll | Hängt vom HS-Code und den aktuellen Zöllen ab | Keine |
| Hauptrisiko | Handelsaufschlag, Qualitätsabweichung, Kommunikation | Kosten und Kapazität |
Die Risiken sind beherrschbar, wenn man weiß, wo sie lauern. Beginnen Sie mit diesen Anleitungen:
- Beauftragung von Spritzgussdienstleistungen in China, das umfassende Leitfaden.
- Hersteller vs. Handelsunternehmen, und wie man sie voneinander unterscheidet.
- Warnsignale bei der Beschaffung von Spritzgussteilen in China.
- Versteckte Kosten im chinesischen Spritzguss, von der Fracht bis zur Nachbearbeitung.
- HS-Code 8480.71 gegenüber 3926.90, damit Formen und Teile zollrechtlich ordnungsgemäß abgefertigt werden.
- So wählen Sie einen Lieferanten für Spritzguss in China aus.
Warum sich Käufer für Topworks entscheiden
Einkaufsteams, die in China Kunststoffspritzgussteile beschaffen, legen Wert auf drei Dinge: Teile, die den Spezifikationen entsprechen, schnelle Antworten auf Englisch und ehrliche Preise inklusive aller Kosten bis zur Lieferung. Ich habe Topworks 2006 in Huangyan, Taizhou – Chinas „Stadt der Formen“ – gegründet. Fast zwanzig Jahre später fertigen wir immer noch unsere eigenen Formen und betreiben unsere eigenen Spritzgussmaschinen.
Schnelligkeit sichert Ihnen Ihr Markteinführungsfenster. Prototypenteile liegen innerhalb von etwa 7 Tagen auf Ihrem Schreibtisch. Sobald ein Serienwerkzeug fertiggestellt ist, werden die T1-Muster innerhalb von 7 Tagen versandt, sodass Sie die Passgenauigkeit prüfen können, bevor es Ihre Mitbewerber tun.
Wenn Sie chinesische Angebote vergleichen, fragen Sie nach, wem die CNC-Maschinen und die Pressen gehören. Handelsunternehmen schlagen 20% bis 40% auf und verschleiern so die tatsächliche Produktionsstätte. Bei Topworks betreut ein einziges Team aus Ingenieuren und Produktionsmitarbeitern Ihr Projekt von der ersten STEP-Datei bis zur Lieferung auf FOB- oder DDP-Basis. Möchten Sie, dass die Form und die Teile nach Ihrem eigenen Entwurf gefertigt werden? Sehen Sie sich unser Maßgefertigte Formen und Spritzgussprojekte.
Häufig gestellte Fragen
Ab welchem Produktionsvolumen ist das Spritzgießen wirtschaftlich?
Beim Spritzguss wird die Rentabilitätsschwelle in der Regel bei einer Stückzahl zwischen 3.000 und 10.000 erreicht, abhängig von der Komplexität des Bauteils und den Werkzeugkosten. Ein einfaches Bauteil in einer P20-Form mit einer Kavität macht sich bereits ab etwa 3.000 Stück rentabel. Komplexe Gehäuse mit H13-Werkzeugen mit mehreren Schlitten erfordern mehr als 10.000 Stück. Ab 100.000 Stück bietet dieses Verfahren den niedrigsten Stückpreis aller Kunststoffverarbeitungsverfahren.
Wie hoch ist Ihre Mindestbestellmenge für Spritzgussteile?
Bei einer bestehenden Form beträgt die Mindestbestellmenge in der Regel 500–1.000 Stück pro Produktionslauf. Für kleinere Stückzahlen beginnen unsere Formen für Kleinserien und Prototypen bei etwa 100 Teilen.
Können Sie die Produktion mit einer Form durchführen, die wir bereits besitzen?
Ja. Wir prüfen das angelieferte Werkzeug, reparieren oder überarbeiten es bei Bedarf und führen vor Produktionsbeginn einen Testlauf durch. Das Eigentum an der Form verbleibt vollständig bei Ihnen.
Wie lange dauert die Produktion nach der T1-Freigabe?
Erste Produktionsaufträge werden etwa 7 Tage nach Freigabe von T1 versandt. Nachbestellungen werden etwa 10 Tage nach Eingang Ihrer Bestellung versandt, zuzüglich der Lieferzeit.
Wie stellen Sie die Qualitätssicherung bei Serienproduktionen sicher?
Für jedes neue Teil wird ein T1-Maßbericht erstellt, wobei die kritischen Maße auf einer Koordinatenmessmaschine (CMM) geprüft werden. Vor dem Verpacken werden Stichproben aus den Produktionschargen gemäß AQL ___ entnommen.
Welche Wandstärke sollte ich bei Spritzgussteilen vorsehen?
Halten Sie bei den meisten Thermoplasten Wandstärken zwischen 0,8 mm und 3,0 mm ein (PP 1,2–3,0 mm; ABS 1,2–3,5 mm; PC 1,0–3,0 mm). Halten Sie die Abweichungen über das gesamte Bauteil hinweg innerhalb von ±25% ein. Gleichmäßige Wandstärken kühlen schneller ab und verbrauchen weniger Kunststoff, was Ihren Stückpreis senkt und Einfallstellen verhindert.
Versenden Sie weltweit, und zu welchen Bedingungen?
Ja. Wir versenden in die USA, die EU, nach Großbritannien, Kanada, Australien und in weitere Länder zu FOB-, CIF- oder DDP-Bedingungen. Die übliche Zahlungsweise ist eine Anzahlung in Höhe von 50% und der Restbetrag in Höhe von 50% vor dem Versand.
Möchten Sie ein Angebot für Ihr Spritzgussprojekt einholen?
Senden Sie uns Ihre 3D-CAD-Dateien, das Zielvolumen und die Harzspezifikationen. Unsere Ingenieure erstellen innerhalb von 24 Stunden eine kostenlose DFM-Prüfung sowie ein detailliertes Angebot für die Werkzeugkosten und Stückpreise.
Kostenloses Angebot anfordern →
Noch keine Zeichnungen? Erzählen Sie uns etwas über Ihre Rolle und wir helfen Ihnen bei der Konfiguration.
