


Leitfaden zur Beschaffung in China
Unter Kleinserien-Spritzguss in China versteht man echte Kunststoffteile in kleinen Stückzahlen, in der Regel 100 bis 10.000 Stück, die mit einem weichen oder halbharten Werkzeug anstelle von Stahlwerkzeugen für die Serienfertigung geformt werden. So entfallen die meisten Werkzeugkosten. Sie erhalten Teile aus genau dem Kunststoff, den Ihr Kunde später in den Händen halten wird – und das Wochen früher, als es ein Serienproduktionsprogramm zulässt. Dieser Leitfaden erklärt, wie der Prozess funktioniert, welche Faktoren die Kosten beeinflussen und wo die Grenzen liegen. Außerdem wird erläutert, warum so viele Einkäufer diese Aufträge in China abwickeln.

Fertigungslogik-Simulator
Vergleichen Sie 3D-Druck, CNC-Bearbeitung und Spritzgießen auf der Grundlage von Produktionsmenge und Designkomplexität.
100
1k
10k
100k
$0.00
Leitfaden für Mengenentscheidungen
Prototyp / Konzepttest
Prototyp oder Kleinserie
CNC- oder Kleinserien-Option
Formgebung in kleinen Stückzahlen möglich
Vorteil des Spritzgießens
Was Topworks im Bereich des Spritzguss mit geringen Stückzahlen anbietet
Wir führen Spritzguss in kleinen Stückzahlen für Kunden aus den Bereichen Automobilindustrie, Medizintechnik, Unterhaltungselektronik und Industrieausrüstung durch. Die meisten Kleinserienaufträge umfassen zwischen 100 und 10.000 Teile.
Wenn Sie nur eine Handvoll Muster benötigen, ist unsere Prototypenfertigung der schnellere Weg. Vom ersten Angebot bis zur letzten Lieferung betreut derselbe Ingenieur Ihr Projekt.
Senden Sie uns Ihre 3D-CAD-Datei, sobald sie fertig ist, und wir senden Ihnen ein kostenloses Angebot mit DFM-Feedback zurück. STEP und X_T sind am besten geeignet, aber auch Parasolid funktioniert.
Unsere Ingenieure prüfen jeden Entwurf auf DFM, bevor wir mit dem Stahlschnitt beginnen, und kontrollieren dabei Entformungsschrägen, Wandstärken, Angusspositionen und Schließflächen. Wir kennzeichnen alles, was zu Einfallstellen, Gratbildung oder Verformungen führen könnte, solange die Behebung noch kostengünstig ist. Der Materialauswahl wird ebenso viel Aufmerksamkeit gewidmet.
Wenn Sie sich nicht sicher sind, welches Harz Sie wählen sollen, teilen Sie uns bitte mit, welche Anforderungen das Bauteil erfüllen muss. Wir werden Ihnen dann zwei oder drei Harzoptionen sowie die jeweiligen Vor- und Nachteile vorstellen. UV-Belastung, Brandschutzklasse, Kontakt mit Chemikalien und Fallhöhe sind ausschlaggebend für unsere Empfehlung.
Was die Form selbst betrifft, stimmen wir Stahlsorte und Aufbau auf Ihre Schusszahl und Ihr Toleranzband ab. Aluminium, P20 und H13 kommen jeweils in bestimmten Bereichen zum Einsatz. Bei den meisten Kleinserien werden P20 oder Aluminiumeinsätze in einem Master-Schuh verwendet.
Benötigen Sie ein physisches Bauteil, bevor wir die Form fertigen? Entscheiden Sie sich für den 3D-Druck oder die CNC-Bearbeitung für das Erstmuster. In dieser Phase lassen sich Konstruktionsprobleme erkennen, solange deren Behebung noch wenig kostet.
Wir arbeiten mit flexiblen Arbeitszeiten und richten bei Zeitdruck eine zweite oder dritte Schicht ein. Die Fertigung verfügt über 14 Spritzgussmaschinen mit einer Schließkraft von 80 bis 1.000 Tonnen. Damit lassen sich sowohl 30-Gramm-Gehäuse für Handgeräte als auch 2-Kilogramm-Halterungen für die Automobilindustrie herstellen.
Kleinserien-Spritzguss: Was ist das?
Unter dem Begriff „Spritzguss in kleinen Stückzahlen“ versteht man die Produktion von Kunststoffteilen in kleinen Serien mit einer weicheren, kostengünstigeren Form – in der Regel aus Aluminium oder P20 – in Losgrößen unter 10.000 Stück. Dabei muss man Abstriche bei der Lebensdauer der Form machen. Dafür gewinnt man an Geschwindigkeit und spart erheblich bei den Werkzeugkosten.

Dieses Geschäftsfeld eignet sich für Prototypen, Vorserien, Überbrückungsproduktion und Produkte mit kurzer Lebensdauer. Die Abgrenzung ist fließend. Die meisten Betriebe, einschließlich unseres, betrachten alles unter 1.000 Teilen eindeutig als Kleinserie. Bei Stückzahlen von 1.000 bis etwa 10.000 hängt die Entscheidung von der Zykluszeit, den Kunststoffkosten und der Lebensdauer des Designs ab.
Käufer schätzen es aus einem Grund: Der Weg vom CAD-Entwurf bis zu versandfertigen Teilen wird kürzer, und alle Optionen bleiben offen. Wenn sich die ersten 500 Stück verkaufen, läuft die Form weiter. Wenn nicht, hat man keine Zehntausende in gehärteten Stahl investiert.
Allgemeine Hintergrundinformationen zur Kunststoffherstellung finden Sie unter Branchenverband „PLASTICS“ veröffentlicht Branchenressourcen.
Warum sich der Spritzguss in kleinen Stückzahlen für die richtige Anwendung lohnt
In bestimmten Situationen geht die Rechnung auf. Hier sehen wir, wie sich das auszahlt.
Brücke zwischen Prototypenentwicklung und Serienfertigung
Ein 3D-gedrucktes Teil belegt die Geometrie. Es belegt jedoch nicht, wie sich das Kunststoffmaterial unter realem Einspritzdruck und bei Schrumpfung verhält. Diese Lücke füllt eine Kleinserienform. Sie erhalten Teile aus echtem ABS, PC oder PP. Sie prüfen Passform, Oberflächenbeschaffenheit, Gewicht und Montage an genau dem Kunststoff, den Ihr Kunde später in den Händen halten wird. Die meisten Produktteams entdecken in dieser Phase mindestens ein Montageproblem, das beim 3D-Druck nicht erkennbar war. Es ist besser, dies jetzt zu entdecken, als erst, nachdem ein Werkzeug aus gehärtetem Stahl bereits gefertigt wurde.
Niedrige Mindestbeträge reduzieren Ihr Liquiditätsrisiko
Sie benötigen keine 100.000 Teile, um auf den Markt zu kommen. Sie benötigen nur genug, um den Markt zu testen. Eine Aluminium- oder P20-Form mit einer Kavität kostet nur einen Bruchteil eines Werkzeugs aus gehärtetem Stahl mit mehreren Kavitäten, auch wenn die Stückkosten höher ausfallen. Der anfängliche Kapitalaufwand ist deutlich geringer, und die Teile sind innerhalb weniger Wochen lieferbar. Bei den meisten Produkten in der Frühphase ist dieser Kompromiss einem niedrigeren Stückpreis vorzuziehen.
Schnell neue Märkte erschließen
Wenn Sie in eine neue Region oder Branche einsteigen, wissen Sie noch nicht, welche SKU sich verkaufen wird. Durch die Kleinserienfertigung erhalten Sie echte Produkte für eine Messe, einen Pilotkunden oder einen regionalen Markttest. Die Wartezeit für den Werkzeugbau verkürzt sich von Monaten auf Wochen. Der Druck umfasst Auflagen unter 50 Stück. Der Spritzguss in Kleinserien deckt Auflagen von 100 bis zu mehreren Tausend ab. Ab dieser Menge spricht man von Werkzeugen für die Serienfertigung.
Kurze Produktlebenszyklen
Manche Teile werden in zwei Jahren nicht mehr auf dem Markt sein. Gehäuse für Unterhaltungselektronik, Saisonartikel, Werbeartikel und Gadgets in limitierter Auflage haben alle eine kurze Lebensdauer. Der Bau einer robusten Form für eine Million Formteile bei einer Auflage von 5.000 Stück ist reine Geldverschwendung. Eine Form für kleine Stückzahlen passt sich genau an die tatsächlich benötigte Stückzahl an. Wenn die Artikelnummer ausläuft, haben Sie keine versunkenen Werkzeugkosten in der Bilanz.
Das Design kann sich noch ändern
Aluminium und P20 sind nachsichtig. Ein weiches Werkzeug lässt sich innerhalb weniger Tage schweißen oder nachschneiden. Der Einbau von Schneideinsätzen geht ebenso schnell. Bei gehärtetem H13 kann derselbe Wechsel einen neuen Schneideinsatz und eine Woche EDM-Zeit bedeuten. Wenn Ihr Entwurf noch nicht endgültig feststeht, fertigen Sie zunächst eine Form in kleiner Stückzahl an. Führen Sie Iterationen an echten Teilen durch und fertigen Sie das Serienwerkzeug erst, sobald die Geometrie feststeht.
Versteckte Probleme frühzeitig erkennen
Kleine Fehlstellen in der Nähe dünner Rippen, Vertiefungen auf der Rückseite eines Vorsprungs, Grate an einer Abschmeltstelle, die man für dicht gehalten hat. Nichts davon ist im CAD zu erkennen. Es zeigt sich erst bei T1. Wenn man zunächst ein Werkzeug für kleine Stückzahlen einsetzt, entdeckt man solche Fehler bereits an einem noch weichen Werkstück. Ein Serienwerkzeug würde ein Vielfaches kosten. Wenn die Rippe dicker werden muss, der Anguss versetzt werden muss oder die Trennlinie verschoben werden muss, hast du immer noch Spielraum, um das zu korrigieren.
Bei typischen Kleinserien können Sie mit einer ersten T1-Musterlieferung in etwa drei Wochen rechnen. Ein Fertigungswerkzeug aus gehärtetem Stahl benötigt mehrere Wochen länger.
Warum sollte man Aufträge mit geringen Stückzahlen in China ausführen?
Käufer, die nach Spritzgusslösungen für kleine Stückzahlen in China suchen, vergleichen in der Regel zwei Zahlen: den Stückpreis und die Werkzeugkosten. Bei Letzteren hat China einen größeren Vorteil als bei Ersterem. Die Kosten für den Kunststoff sind überall in etwa gleich. Bei den Werkzeugen ist das jedoch nicht der Fall.
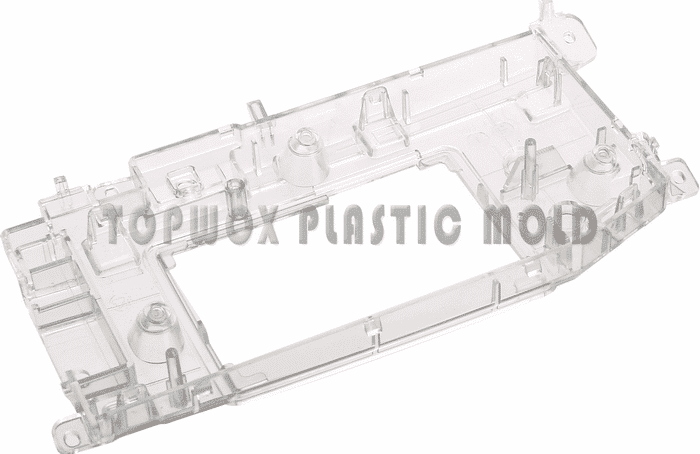
Eine Form besteht größtenteils aus Bearbeitungsstunden, Werkstattarbeit und Stahl. In China kosten Bearbeitungsstunden und Werkstattarbeit weitaus weniger als in den USA oder Europa. Das verändert die Kalkulation bei Soft-Tooling-Lösungen. Ein P20- oder Aluminiumwerkzeug mit einer Kavität, dessen Anschaffung sich bei westlichen Werkstattpreisen kaum rechtfertigen ließe, wird hier zu einer einfachen Entscheidung. Einzelheiten dazu, wohin das Geld fließt, finden Sie hier Aufschlüsselung der Kosten für chinesische Formen.
P20 und Aluminiumbleche werden von chinesischen Stahllieferanten in Standardgrößen vorrätig gehalten. Die Fertigung von Werkzeugen in kleinen Stückzahlen beginnt mit Blechen aus dem Lager. Es sind keine Sonderbestellungen erforderlich, und es entsteht keine Wartezeit auf Material. H13 wird ausschließlich für Aufträge reserviert, bei denen diese Härte erforderlich ist, und nicht standardmäßig verwendet.
Chinesische Formenbauer arbeiten in der Regel rund um die Uhr. Wenn der Termin drängt, richten wir eine zweite oder dritte Schicht ein. Ein T1-Muster in etwa drei Wochen ist bei einem einfachen Teil normal, dafür fällt kein Eilzuschlag an.
Zeitzonen bereiten Erstkäufern mehr Sorgen, als sie sollten. Die Lösung liegt im Prozess, nicht in der Geografie. Ein Ingenieur ist vom Angebot bis zum Versand für Ihre Akte verantwortlich. Jedes Design durchläuft eine kostenlose DFM-Prüfung, bevor der Stahl zugeschnitten wird. Fragen werden auf Englisch anhand von kommentierten CAD-Zeichnungen beantwortet, nicht mit einzeiligen Antworten.
Das Risiko in China besteht darin, den falschen Anbieter auszuwählen – nicht das Land. Vergleichen Sie die Anbieter hinsichtlich Zertifizierungen, Ausstattung, Exportbilanz und Referenzen, bevor Sie sich festlegen, und prüfen Sie Ein Vergleich der führenden chinesischen Formenbauer. Beginnen Sie mit einem Werkzeug für kleine Stückzahlen, bevor Sie sich für Serienstahl entscheiden.
Prototypenformen für den Spritzguss in Kleinserien
Ein Prototypenwerkzeug dient einem einzigen Zweck: Es dient dazu, ein echtes Spritzgussmuster des Bauteils herzustellen – kein perfektes.
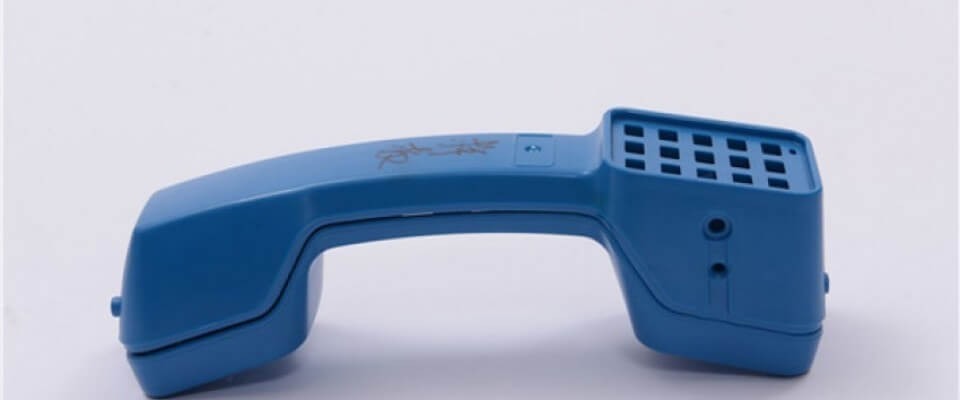
Formteile liefern Ihnen Informationen, die maschinell bearbeitete oder gedruckte Muster nicht liefern können. Schrumpfung, Fließspuren, Einfallstellen in der Nähe dicker Wandstärken und das Verhalten der Angussstelle zeigen sich erst unter realen Spritzgussbedingungen.
Ein Prototypenwerkzeug kostet oft weniger als eine umfangreiche Strömungssimulationsstudie und liefert Ihnen ein Bauteil, das Sie in der Hand halten können. Als Formmaterial kommen Weichstahl, Aluminium oder in manchen Fällen sogar Epoxidharz in Frage. Alles, was die Geometrie unter realem Einspritzdruck und bei realer Schmelztemperatur beibehält, ist geeignet.
Verzichten Sie auf enge Toleranzen bei nicht funktionalen Oberflächen. Auf die Politur kann verzichtet werden, es sei denn, das Teil dient optischen Zwecken. Kühlkanäle können warten, wenn das Teil klein ist und Sie zwischen den Schüssen eine Pause einlegen können.
Auswerferstifte können an der Trennfuge gelegentlich Luft durchlassen. Für kleine Gehäuse unter 80 mm haben wir auf diese Weise Funktionsmuster ausgeliefert. Gewinde können mit losen Einsätzen geformt werden, die zusammen mit dem Teil austreten und von Hand herausgeschraubt werden können.
Lose Einsätze ersetzen bei einem Prototypenwerkzeug auch seitlich wirkende Kerne oder Stößel. Der Einsatz sitzt im Formhohlraum, und das Teil wird um ihn herum geformt. Der Bediener zieht beides gemeinsam heraus. Der Zyklus läuft langsamer ab, aber das Werkzeug kostet deutlich weniger.
Wenn ein Detail zu filigran ist, um es zu gießen, lassen Sie es weg und bearbeiten Sie es nach dem Gießen maschinell. Ein gebohrtes Loch oder ein gefräster Schlitz ist besser als eine seitliche Bewegung, die Sie in zwei Monaten ohnehin verwerfen werden.
Betriebe, die Prototypen fertigen, verwenden häufig eine Masterform mit austauschbaren Einsätzen. Ein Rahmen dient für mehrere Formnester. Wir hatten bereits Kunden, die über einen Zeitraum von einem Jahr 12 verschiedene Teile mit einer einzigen Form hergestellt haben. Der Anguss ist in der Regel ein einfacher Anguss oder ein Kurzkantanguss, der nach dem Auswerfen von Hand abgeschnitten wird.
Um einen detaillierten Überblick darüber zu erhalten, was mit Aluminiumwerkzeugen möglich ist und was nicht, Der Artikel von „MoldMaking Technology“ über Mythen rund um den Aluminiumwerkzeugbau sollte man lesen, bevor man Aluminium als reines Prototypenmaterial abschreibt.
| Schritt | Was passiert? |
|---|---|
| Klemmen | Die Formhälften schließen unter hoher Schließkraft, bevor sich der Kunststoff überhaupt bewegt. Die Schließkraft muss größer sein als der Einspritzdruck, der die Form aufdrückt, sonst entstehen bei jedem Schuss Grate. |
| Einspritzung | Die Granulate werden in den Zylinder eingefüllt und durch beheizte Zonen befördert. Die hin- und herlaufende Schnecke schmilzt das Granulat und dosiert es. Sobald die Spritzgröße eingestellt und die Form verriegelt ist, wird die Schmelze unter hohem Druck in den Formhohlraum gepresst. |
| Kühlung | Die Schmelze beginnt in dem Moment zu erstarren, in dem sie die Formwand berührt. Das Bauteil nimmt während des Erstarrens seine endgültige Form an. Die Abkühlzeit hängt von der Wandstärke, dem Kunststoff und der Formtemperatur ab und macht bei den meisten Bauteilen den größten Anteil der Zykluszeit aus. |
| Auswurf | Die Form öffnet sich, und die Auswerferstifte drücken das Teil heraus. Die Schnecke beginnt mit der Dosierung des nächsten Schusses. Die Form schließt sich wieder, und der Zyklus wiederholt sich. Bei einem sauberen Werkzeug mit guter Kühlung werden Teile in Gehäusegröße innerhalb von wenigen zehn Sekunden gefertigt. |

Beim Spritzguss werden identische Teile in großem Maßstab und in gleichbleibender Qualität hergestellt. Der Kompromiss hat sich nie geändert: Formen aus gehärtetem Stahl verursachen zunächst erhebliche Kosten, machen sich aber über Hunderttausende von Spritzvorgängen hinweg bezahlt. Immer mehr Käufer wünschen sich mittlerweile Kleinserien und maßgeschneiderte Artikel mit schnelleren Iterationszyklen. Der Spritzguss in kleinen Stückzahlen wurde genau für diesen Bedarf entwickelt.
Die tatsächlichen Vorteile des Spritzgießens in kleinen Stückzahlen
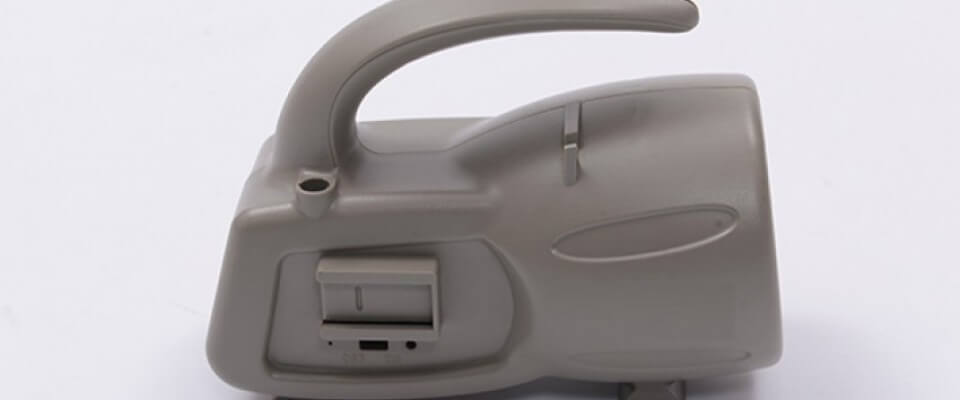
Bei den meisten Kleinserien sind Aluminiumeinsätze oder P20-Formnester besser geeignet als gehärteter Stahl. Sie lassen sich schneller bearbeiten und polieren, und die Fräser halten bei weichem Metall länger. Sie benötigen keine Standzeit von 500.000 Schuss. Sie benötigen 5.000 bis 50.000.
Durch diesen Austausch lassen sich Werkzeugkosten und wochenlange Vorlaufzeiten einsparen.
Die 1.000-Stück-Marke ist der grobe Richtwert. Unterhalb von 1.000 ist Aluminium fast immer die richtige Wahl. Zwischen 1.000 und 10.000 entscheidet der Kunststoff. Glasfaserverstärktes Nylon zersetzt Aluminium schneller als ABS. Ab 10.000 Stück macht sich der Einsatz von P20 oder H13 bezahlt.
Es gibt keine offizielle Regel; die 1.000er-Marke ist lediglich der Punkt, an dem die Rechnung in der Regel kippt.
Die Markteinführungszeit ist der andere entscheidende Faktor. Während ein Mitbewerber auf ein ausgereiftes Werkzeug wartet, werden mit Ihrer Form für Kleinserien bereits Teile produziert. Das bedeutet einen Vorsprung von mehreren Wochen beim Umsatz.
- Die Anschaffungskosten sinken, da eine kleinere, einfachere Form aus Aluminium oder P20 ein Mehrfachformwerkzeug aus gehärtetem Stahl ersetzt.
- Die ersten Teile treffen früher ein: Bei den meisten Aufträgen liegen die T1-Muster in etwa drei Wochen vor, manchmal sogar noch schneller.
- Man gießt die echte Harzsorte ein, keine Drucknachbildung.
- Konstruktionsänderungen bleiben kostengünstig, da sich Soft-Tools ohne größeren Nacharbeitsaufwand verschweißen und nachschneiden lassen.
- Eine Kleinserie lässt sich zwischen größeren Aufträgen einplanen, ohne den Betrieb zu unterbrechen.
Zum Hintergrund des Prozesses:, „Plastics Technology“ veröffentlicht Verarbeitungsleitfäden die Grundlagen der Formgebung behandeln.
Konstruktionstipps für Teile mit geringen Stückzahlen

Schon durch einige wenige Entwurfsentscheidungen lässt sich echtes Geld sparen, noch bevor wir mit dem Schneiden des Stahls beginnen. Der Entwurf für eine Aluminiumform unterscheidet sich ein wenig vom Entwurf für H13.
Halten Sie die Konstruktion einfach und vermeiden Sie nach Möglichkeit Hubelemente und seitliche Bewegungen. Aluminium ist weich, und wiederholte Bewegungen der Hubelemente führen zu schnellem Verschleiß. Wenn eine seitliche Bewegung unvermeidbar ist, wechseln Sie das Werkzeug auf P20.
Der Entformungswinkel ist wichtiger, als die meisten Käufer erwarten. Ohne Entformungswinkel bleibt das Bauteil beim Auswerfen hängen. Streben Sie bei vertikalen Flächen mindestens 0,5 Grad an. Zwei bis drei Grad sind besser. Strukturierte Oberflächen benötigen mehr, manchmal 5 Grad oder mehr. Ein Entformungswinkel von null Grad im CAD führt zu Schleifspuren und Kratzern sowie zu einem Werkzeug, das nach jedem Durchlauf poliert werden muss.
Die Wandstärke ist der nächste wichtige Faktor. Dicker bedeutet nicht gleich stabiler, da dicke Wände ungleichmäßig abkühlen, was zu einer Absackung an der Außenseite und zu Spannungen im Inneren führt. Bei den meisten Thermoplasten sollten die Wandstärken zwischen 1,0 mm und 3,5 mm liegen und so gleichmäßig wie möglich sein. Ein dicker Vorsprung sollte ausgehöhlt und nicht massiv belassen werden.
Verzichten Sie auf eine kosmetische Politur, es sei denn, das Bauteil ist für den Endverbraucher sichtbar. Eine handpolierte SPI-A1-Oberfläche verlängert die Bearbeitungszeit um mehrere Tage. Befindet sich das Bauteil in einem Gehäuse, ist eine SPI-B- oder SPI-C-Oberfläche völlig ausreichend. Diese eine Frage frühzeitig zu stellen, hat Kunden bereits Tausende an Werkzeugkosten eingespart.
FAQs zur Kleinserienproduktion
Tipp für ein schnelles Angebot: Senden Sie uns 3D- und 2D-Dateien, die geplante Stückzahl, die Kunststoffspezifikation, die Sichtflächen, die Toleranzen und die Prüfanforderungen. Das ist alles, was wir benötigen, um Ihnen ohne langes Hin und Her ein Angebot zu unterbreiten.
Wie lange ist die typische Vorlaufzeit für die Kleinserienproduktion?
Bei den meisten Kleinserien werden die Teile 7 bis 15 Tage nach Freigabe der Form ausgeliefert. Die Komplexität der Teile, die Verfügbarkeit des Kunststoffs und die Qualität der Form beeinflussen diesen Zeitrahmen. Prototypenformen sind am schnellsten fertiggestellt, während Zwischen- und Serienformen mehr Zeit in Anspruch nehmen. Wir bestätigen einen festen Termin im Rahmen der Angebotsprüfung, sobald uns Ihre 3D-Dateien und die Stückzahlen vorliegen.
Wie hoch ist Ihr MOQ für Kleinserien-Spritzgießen?
Die übliche Mindestbestellmenge liegt bei 100 bis 500 Stück. Die genaue Stückzahl hängt von der Größe des Bauteils, dem Kunststoff, den optischen Anforderungen und der Werkzeugfertigung ab. Ein kleines ABS-Gehäuse, das mit einem Prototypenwerkzeug gefertigt wird, kann bereits am unteren Ende der Skala liegen. Ein großes, glasfaserverstärktes Bauteil, das mit einem Brückenwerkzeug gefertigt wird, liegt hingegen höher. Senden Sie uns die CAD-Daten, dann ermitteln wir die tatsächliche Mindestbestellmenge für Ihr Bauteil.
Welche Werkzeugstrategie ist die beste: Prototyp, Überbrückungswerkzeug oder Produktionswerkzeug?
Entscheiden Sie sich für Prototypenwerkzeuge, solange sich das Design noch in der Entwicklung befindet. Wählen Sie Übergangswerkzeuge für Pilotchargen oder erste Verkaufserlöse. Wechseln Sie zu Serienwerkzeugen, sobald das Design feststeht und die Nachfrage absehbar ist. Budget, Iterationsgeschwindigkeit und Risikotoleranz entscheiden darüber, welcher Weg der richtige ist. Wenn Sie sich unsicher sind, senden Sie uns die Datei, und wir empfehlen Ihnen eine Lösung.
Welche Materialien können Sie für die Kleinserienproduktion verwenden?
Wir verarbeiten die meisten Standard- und technischen Kunststoffe: ABS, PC, PP, PA6 und PA66, POM, PMMA, PBT sowie glasfaserverstärkte Mischungen. Die Auswahl richtet sich nach Ihren Vorgaben. Belastungen, Temperatur, Kontakt mit Chemikalien, Oberflächenbeschaffenheit und Endanwendung fließen dabei allesamt mit ein. Sagen Sie uns, welchen Belastungen das Bauteil standhalten muss, und wir werden die Auswahl auf zwei oder drei Typen eingrenzen.
Wann sich der Spritzguss in kleinen Stückzahlen lohnt
Werkzeuge aus durchgehärtetem Stahl machen sich erst bei Hunderttausenden identischer Teile bezahlt. Die Rechnung geht auf, wenn ein Produktionswerkzeug über Jahre hinweg große Stückzahlen fertigt.
Wenn Sie diese Stückzahl nicht benötigen, zahlen Sie nicht für dieses Werkzeug. Brückenwerkzeuge und Aluminiumformen schließen diese Lücke. Sie erhalten serienreife Teile aus echtem Kunststoff, ohne sich auf ein vollständiges Werkzeug festlegen zu müssen. Dieses Muster beobachten wir vor allem bei Hardware-Start-ups, Pilotprojekten für Medizinprodukte, Ersatzteilen für den Automobil-Aftermarket und kleinen Verbrauchermarken. Dieser schrittweise Ansatz ist typisch für die meisten Spritzgussprogramme in China mit geringen Stückzahlen. Testen Sie das Design zunächst mit einem Weichwerkzeug und skalieren Sie es dann auf die Serienfertigung mit Stahlwerkzeugen.
Von der Entwurfsprüfung bis zur abschließenden Qualitätskontrolle betreut derselbe Projektleiter Ihr Projekt. Einkäufer unterschätzen dies oft, doch die Geschwindigkeit der Kommunikation ist wichtiger als das günstigste Angebot.
Wenn Sie eine CAD-Datei haben und sich fragen, ob eine Kleinserienfertigung für Ihr Bauteil geeignet ist, schicken Sie sie uns einfach zu. Wir sagen Ihnen ganz offen, welche Vorgehensweise die richtige ist – und diese Auskunft ist kostenlos.
- Adresse: Stadt Huangyan, Mold, CN 318020
- Telefon: +86 159-6865-2523
- E-Mail: sales@plasticmoulds.net
Sind Sie bereit, Ihr Projekt mit geringen Stückzahlen zu starten?
When you need high volumes, our kunststoffspritzguss china services run full production tooling. For multi-material parts, our Umspritzen covers insert molding and 2K molding.
