Schéma de moulage sous vide par Moule en plastique Topworks
Petites séries · Outillage rapide · Huangyan, Chine
Moulage par injection en petites séries en Chine
Le moulage par injection à faible volume permet de produire des pièces en plastique réelles en petites séries, généralement comprises entre 100 et 10 000 pièces. Elles sont moulées à l'aide d'un moule souple ou semi-rigide, plutôt qu'à l'aide d'un moule en acier destiné à la production à grande échelle. Vous évitez ainsi la majeure partie des coûts liés à l'outillage. Vous obtenez des pièces dans la résine même que votre client tiendra entre ses mains, plusieurs semaines avant les délais imposés par un programme de production classique. Cette page explique comment cela fonctionne, quels sont les facteurs qui déterminent le coût, quelles sont les limites de cette technique, et pourquoi tant d'acheteurs font réaliser ces commandes en Chine.

100 à 10 000 pièces : La fourchette dans laquelle s'inscrivent la plupart de nos commandes de faible volume.
Aluminium ou P20 : Acier à outils couramment utilisé pour les petites séries, souvent sous forme d’inserts dans un sabot de moule maître.
Environ 3 semaines : Délai habituel avant le premier échantillon T1 pour une pièce simple.
100 à 500 pièces : Commande minimale habituelle, en fonction de la taille de la pièce, de la résine et du parcours d'usinage.
14 presses, de 80 à 1 000 tonnes : D'un boîtier portable de 30 g à un support automobile de 2 kg.
Moulage en petite série, usinage CNC ou impression 3D ?
C'est surtout la quantité qui fait la différence. Déplacez le curseur jusqu'à la taille de votre lot et observez les résultats obtenus pour chaque processus en termes de faisabilité et de coût unitaire.
| Quantité | Itinéraire habituel recommandé |
|---|---|
| 1-20 pièces | L'impression 3D pour la validation des concepts et des ajustements |
| 20-100 pièces | Impression 3D, usinage CNC ou moulage sous vide |
| 100-1 000 pièces | Usinage CNC ou moule d'injection pour petites séries |
| 1 000 à 10 000 pièces | Moulage par injection à faible volume |
| 10 000+ pièces | Moulage par injection en série |
En dessous d'une centaine de pièces, un moule est rarement rentable. Dans cette fourchette, le moulage sous vide permet d'obtenir des pièces de qualité quasi équivalente à celles moulées à partir d'un moule en silicone.
Consultez notre Impression 3D et moulage sous vide service, ou comparer les trois dans Impression 3D, usinage CNC et moulage sous vide : comparaison.
Notre service de moulage par injection en petites séries
Nous proposons des services de moulage par injection en petites séries pour des clients issus des secteurs de l'automobile, du médical, de l'électronique grand public et des équipements industriels. La plupart des commandes en petites séries portent sur un nombre de pièces compris entre 100 et 10 000. Du premier devis à la dernière expédition, un seul et même ingénieur est en charge de votre dossier.
Envoyez-nous vos fichiers CAO 3D dès qu'ils sont prêts, et nous vous ferons parvenir un devis gratuit accompagné de nos commentaires sur la fabricabilité (DFM). Les formats STEP et X_T sont les plus adaptés, mais Parasolid fonctionne également.
Nos ingénieurs examinent chaque plan avant que nous ne procédions à la découpe de l'acier. Ils vérifient les angles de dépouille, l'épaisseur des parois, l'emplacement des entrées de coulée et les faces de fermeture. Nous signalons tout ce qui pourrait entraîner un affaissement, des bavures ou un gauchissement, tant que les corrections sont encore peu coûteuses.
Le choix des matériaux fait l'objet de la même attention. Indiquez-nous les exigences fonctionnelles de la pièce. Nous vous proposerons alors deux ou trois options de résine, ainsi que les compromis entre chacune d'elles. L'exposition aux UV, la résistance au feu, le contact avec des produits chimiques et la hauteur de chute déterminent notre recommandation. Notre guide de choix des matériaux aborde les notions de base.
En ce qui concerne le moule lui-même, nous adaptons l'acier et la structure en fonction de votre nombre de pièces moulées et de votre plage de tolérance. La plupart des commandes à faible volume sont réalisées avec du P20 ou des inserts en aluminium dans un sabot maître.
Vous avez besoin d'une pièce physique avant de réaliser le moule ? Optez pour l'impression 3D ou l'usinage CNC pour le premier exemplaire sur notre prototype rapide étape. Cette étape permet de détecter les problèmes de conception à un stade où les corrections ne coûtent encore que peu.
Nous proposons des horaires flexibles et ajoutons une deuxième ou une troisième équipe lorsque les délais sont serrés. L'usine dispose de 14 presses à injection d'une force de serrage comprise entre 80 et 1 000 tonnes. Cela permet de produire aussi bien un boîtier d'appareil portable de 30 g qu'un support automobile de 2 kg. Les pièces multimatières peuvent également être fabriquées en petites séries, grâce à notre surmoulage travaux, notamment le moulage par insertion et le moulage 2K.
Qu'est-ce que le moulage par injection à faible volume ?
Le moulage par injection à faible volume consiste à produire des pièces en plastique en petites séries à l'aide d'un moule plus souple et moins coûteux, généralement en aluminium ou en P20, pour des lots inférieurs à 10 000 pièces. On sacrifie la durée de vie du moule, mais on gagne en rapidité et on réduit considérablement le coût de l'outillage.

Ce type de commande convient aux prototypes, aux séries pilotes, à la production de transition et aux produits à durée de vie courte. La limite est floue. La plupart des ateliers, y compris le nôtre, considèrent clairement comme un faible volume toute commande inférieure à 1 000 pièces. Entre 1 000 et environ 10 000 pièces, la décision dépend du temps de cycle, du coût de la résine et de la durée de vie prévue du modèle.
Les acheteurs l'apprécient pour une raison simple : le processus menant de la CAO aux pièces prêtes à être expédiées est raccourci, tout en laissant toutes les options ouvertes. Si les 500 premières pièces se vendent, le moule continue de fonctionner. Dans le cas contraire, vous n'avez pas investi des dizaines de milliers dans de l'acier trempé.
Le moulage par injection en petites séries : quand cela en vaut la peine
Les calculs s'avèrent justes dans certaines situations spécifiques. C'est là que le moulage par injection en petites séries s'avère rentable.
Un pont entre le prototypage et la production en série
Une pièce imprimée en 3D permet de vérifier la géométrie. Elle ne permet toutefois pas de déterminer comment la résine se comporte sous la pression réelle d’injection et en cas de retrait. Un moule à faible volume comble cette lacune. Vous obtenez des pièces dans la qualité réelle de l’ABS, du PC ou du PP. Vous testez l’ajustement, la finition, le poids et l’assemblage sur le plastique que votre client tiendra entre ses mains. La plupart des équipes produit détectent ici au moins un problème d’assemblage que l’impression n’avait jamais révélé.
Des seuils minimaux bas réduisent votre exposition en liquidités
Vous n’avez pas besoin de 100 000 pièces pour vous lancer. Il vous en faut juste assez pour tester le marché. Un moule à une cavité en aluminium ou en P20 coûte une fraction du prix d’un outil trempé à plusieurs cavités. Le coût unitaire est certes plus élevé, mais l’investissement initial est bien moindre, et les pièces sont livrées en quelques semaines. Pour la plupart des produits en phase de lancement, ce compromis l'emporte sur un prix unitaire plus bas.
Pénétrez rapidement de nouveaux marchés
Lorsque vous vous lancez sur un nouveau marché, vous ne savez pas encore quels références se vendront le mieux. Le moulage en petite série vous permet de disposer de produits concrets pour un salon professionnel, un client pilote ou un test régional. Le délai d'attente pour la fabrication des moules passe de plusieurs mois à quelques semaines.
Cycles de vie courts des produits
Certaines pièces ne seront plus disponibles sur le marché d'ici deux ans. Les boîtiers d'appareils électroniques grand public, les articles saisonniers et les gadgets en série limitée se renouvellent très rapidement. Construire un moule renforcé prévu pour un million de pièces pour une série de 5 000 unités revient à gaspiller de l'argent. Lorsque la référence est retirée du marché, vous n'avez aucun coût d'outillage irrécupérable à comptabiliser.
La conception peut encore évoluer
L'aluminium et le P20 sont des matériaux tolérants. Nous pouvons souder ou réusiner un outil non trempé en quelques jours. Sur du H13 trempé, la même modification peut nécessiter une nouvelle plaquette et une semaine d'usinage par électroérosion. Si votre conception n'est pas encore définitive, commencez par réaliser un moule pour un petit volume. Validez la géométrie sur des pièces réelles, puis usinez l'outil de production en une seule fois.
Détectez les problèmes cachés dès leur apparition
Les projections courtes près des nervures fines, celles qui s'enfoncent derrière un renflement, celles qui apparaissent au niveau d'une fermeture que vous pensiez étanche. Rien de tout cela n'apparaît dans la CAO. Cela se voit lors du T1. Détecter ces problèmes sur un outil d'essai coûte bien moins cher que sur un outil de production. Si une nervure doit être épaissie ou si une entrée doit être déplacée, vous avez encore la marge nécessaire pour y remédier.
Pour découvrir d'autres cas, consultez les avantages des produits en plastique fabriqués en petites séries et En quoi le moulage par injection à faible volume aide les start-ups.
Outillage pour le moulage par injection rapide : aluminium, P20 ou pont
Pour la plupart des productions à faible volume, les inserts en aluminium ou les cavités en P20 s'avèrent plus performants que l'acier trempé. Leur usinage et leur polissage sont plus rapides, et les outils de coupe durent plus longtemps sur un métal tendre. Vous n'avez pas besoin d'une durée de vie de l'outil de 500 000 coups. Vous avez besoin d'une durée de vie comprise entre 5 000 et 50 000 coups.
| Outil rapide | Le choix le plus adapté | Modifications de conception | Attention à |
|---|---|---|---|
| Inserts en aluminium dans un sabot-maître | Moins de 1 000 pièces, résines non chargées | Soudage ou nouvelle découpe en quelques jours | La résine renforcée de fibre de verre et les poussoirs s'usent rapidement |
| Outil à pont à cavité unique P20 | ~1 000 à 10 000 pièces, actions secondaires requises | Soudage ou nouvelle découpe en quelques jours | Plus difficile à découper que l'aluminium |
| Outil de production en acier H13 trempé | Plus de 10 000 pièces, résines renforcées de verre | Nouvel insert et électroérosion, environ une semaine | Coût le plus élevé et durée de construction la plus longue |
La barre des 1 000 pièces constitue un seuil approximatif. En dessous, l'aluminium est presque toujours le choix le plus judicieux. Entre 1 000 et 10 000, c’est la résine qui fait la différence, car le nylon renforcé de verre use l’aluminium plus rapidement que l’ABS. Au-delà de 10 000, le P20 ou le H13 commence à s’avérer rentable. Il n’existe pas de règle officielle. Le seuil des 1 000 pièces correspond simplement au point où le calcul devient généralement plus avantageux.
Avant de considérer l'aluminium comme un matériau réservé aux prototypes, lisez Mythes sur la technologie de fabrication de moules pour l'outillage en aluminium. Pour les nuances trempées, comparez-les dans P20 vs 718H vs H13 vs S136.
- Le coût initial diminue, car un petit outil en aluminium ou en P20 remplace un moule trempé à plusieurs cavités.
- Les premières pièces sont livrées plus rapidement : les échantillons T1 sont disponibles dans environ trois semaines pour la plupart des commandes.
- Vous moulez directement dans la résine de qualité industrielle, et non pas dans une version d'impression approximative.
- Les modifications de conception restent peu coûteuses, car les outils souples permettent de souder et de découper à nouveau sans nécessiter de retouches importantes.
- Une petite série s'insère entre des commandes plus importantes sans interrompre le fonctionnement de l'atelier.
Moulage par injection rapide pour le prototypage
Un moule prototype n'existe que pour une seule raison : il permet de produire un véritable échantillon moulé par injection de la pièce, et non un échantillon parfait.
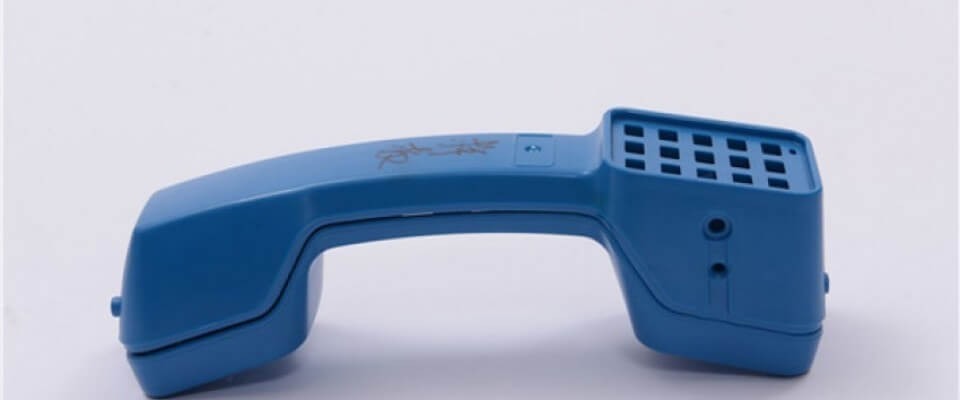
Les échantillons moulés fournissent des informations que les échantillons imprimés ne peuvent pas révéler. Le retrait, les lignes d'écoulement, les creux près des sections épaisses et le comportement de l'entrée ne se manifestent que dans des conditions réelles d'injection.
Un prototype coûte souvent moins cher qu'une longue étude de simulation d'écoulement, et il vous permet d'obtenir une pièce que vous pouvez tenir en main. Le matériau du moule peut être de l'acier doux, de l'aluminium ou même, dans certains cas, de la résine époxy. Tout matériau capable de conserver sa géométrie sous une pression réelle et à la température de fusion convient.
Éliminez ce qui n'est pas nécessaire. Renoncez aux tolérances serrées sur les surfaces non fonctionnelles. Ne procédez pas au polissage, sauf si la pièce est destinée à un usage esthétique. Les canaux de refroidissement peuvent attendre si la pièce est petite et si la presse peut marquer une pause entre chaque cycle.
Les broches d'éjection peuvent parfois céder sous l'effet du soufflage d'air au niveau de la ligne de joint. Nous avons déjà expédié des échantillons fonctionnels de cette manière pour de petits boîtiers de moins de 80 mm. Les filetages peuvent être moulés sur des inserts amovibles qui sortent avec la pièce et se dévissent à la main.
Les inserts amovibles remplacent également les noyaux à action latérale ou les poussoirs sur un moule prototype. L'insert est placé dans la cavité et la pièce se forme autour de celui-ci. L'opérateur retire les deux éléments ensemble. Le cycle est plus lent, mais le moule coûte nettement moins cher.
Si un élément est trop complexe pour être moulé, ne l'intégrez pas et usinez-le par la suite. Un trou percé ou une rainure fraisée vaut mieux qu'un mécanisme latéral que vous devrez jeter au rebut au bout de deux mois.
Les ateliers de prototypage utilisent souvent un sabot de moulage maître équipé d'inserts interchangeables. Un seul cadre permet de réaliser plusieurs cavités. Certains de nos clients ont déjà produit 12 pièces différentes à partir d'un seul sabot en l'espace d'un an. L'entrée de matière est généralement une simple tige d'alimentation ou une entrée sur le bord court, qui est découpée à la main après l'éjection.
Le procédé de moulage par injection rapide
CAO + quantités → DFM gratuit → Outillage rapide (aluminium ou P20) → Échantillons T1 → Petite série → Augmentation de la production ou arrêt
Un projet en production rapide suit les mêmes étapes qu’un travail de production classique, mais avec un moule plus petit et des cycles plus courts. Une fois le moule installé sur la presse, chaque moulage suit le même cycle en quatre étapes :
| Étape | Que se passe-t-il ? |
|---|---|
| Serrage | Les deux moitiés du moule se referment sous l'effet de la force de serrage avant que la matière plastique ne commence à s'écouler. La force de serrage doit être supérieure à la pression d'injection qui tend à ouvrir le moule, sinon chaque moulage présente des bavures. |
| Injection | Les granulés fondent dans le cylindre chauffé. La vis dose le mélange et l'injecte sous haute pression dans la cavité. |
| Refroidissement | La matière fondue se solidifie en partant de la paroi de la cavité vers l'intérieur. La durée de refroidissement dépend de l'épaisseur de la paroi, de la résine et de la température du moule, et représente la plus grande partie du cycle. |
| Ejection | Le moule s'ouvre et les broches d'éjection poussent la pièce vers l'extérieur. Sur un moule propre et bien refroidi, les pièces de la taille d'un boîtier sont produites en quelques dizaines de secondes. |

Vous souhaitez obtenir une estimation du temps de cycle de votre pièce ? Essayez notre calculateur de cycle de moulage par injection.
Pourquoi opter pour le moulage par injection à faible volume en Chine ?
Les acheteurs qui comparent les offres de moulage par injection en petites séries en Chine prennent généralement en compte deux éléments : le prix unitaire et le coût des outillages. La Chine l'emporte davantage sur le second point que sur le premier. Le prix de la résine est à peu près le même partout. Ce n'est pas le cas du moule.
Un moule, c'est avant tout des heures d'usinage, du travail d'atelier et de l'acier. En Chine, les heures d'usinage et le travail d'atelier coûtent bien moins cher qu'aux États-Unis ou en Europe. Un moule à une cavité en P20 ou en aluminium, difficile à justifier aux tarifs occidentaux, devient ici un choix évident. Pour savoir où va l'argent, consultez ceci répartition des coûts des moules en Chine.
Les fournisseurs d'acier chinois proposent en stock des plaques en P20 et en aluminium aux dimensions standard. La fabrication d'un outil en petite série peut démarrer directement à partir d'une plaque disponible en stock, sans commande spéciale ni délai d'attente. L'acier H13 est réservé aux applications nécessitant une dureté élevée.
Les ateliers de moulage chinois fonctionnent généralement 24 heures sur 24. Pour une pièce simple, il est courant de recevoir un échantillon T1 en trois semaines environ, sans supplément pour urgence.
Les fuseaux horaires inquiètent davantage les nouveaux acheteurs qu'ils ne le devraient. La solution réside dans le processus, et non dans la géographie. Un ingénieur est responsable de votre dossier, du devis à l'expédition. Les questions reçoivent des réponses en anglais accompagnées de plans CAO annotés, et non de réponses d'une seule ligne.
Comment comparer les entreprises spécialisées dans le moulage par injection à faible volume
En Chine, le risque réside dans le choix d'une mauvaise entreprise, et non dans celui du pays. Vérifiez quatre points avant de vous engager :
- Sont-ils propriétaires des presses et de l'atelier d'outillage, ou revendent-ils ceux d'un tiers ? Voir fabricant ou société commerciale.
- Utilisent-ils des outillages en aluminium ou à sabot principal, ou établissent-ils leurs devis pour chaque commande en se basant sur l'acier de série ?
- Vont-ils préciser dans le devis le type d'acier à outils, le nombre de cavités et la date T1 ?
- Peuvent-ils transférer cette même pièce vers l'outillage de série lorsque le volume de production augmente ?
Pour consulter une liste plus complète, voir Comparaison entre les principaux fabricants de moules chinois.
Conseils de conception pour les pièces produites en petites séries
Quelques choix de conception permettent de réaliser de réelles économies avant même de se lancer dans l'usinage de l'acier. La conception d'un moule en aluminium n'est pas tout à fait la même chose que celle d'un moule en H13.
Privilégiez la simplicité de la pièce et évitez autant que possible les mouvements de levage et les actions latérales. L'aluminium est un matériau tendre, et les mouvements répétés des dispositifs de levage l'usent rapidement. Si une action latérale est inévitable, passez l'outil en position P20.
Le dépouille est plus important que ne le pensent la plupart des acheteurs. Sans lui, la pièce s'accroche lors de l'éjection. Prévoyez au moins 0,5 degré sur les faces verticales ; deux à trois degrés, c'est encore mieux. Les surfaces texturées nécessitent un dépouille plus important, parfois de 5 degrés ou plus.
L'épaisseur des parois constitue le prochain levier important. Une paroi plus épaisse n'est pas nécessairement plus résistante. Les parois épaisses se refroidissent de manière inégale, ce qui provoque un affaissement à l'extérieur et des contraintes à l'intérieur. Pour la plupart des thermoplastiques, maintenez l'épaisseur des parois entre 1,0 mm et 3,5 mm et veillez à ce qu'elle soit uniforme. Creusez un bossage épais plutôt que de le laisser plein.
Évitez le polissage esthétique, sauf si la pièce est visible par l'utilisateur final. Une finition SPI A1 polie à la main ajoute plusieurs jours de travail en atelier. Si la pièce est intégrée dans un boîtier, une finition SPI B ou C convient parfaitement. Notre Guide des finitions de surface explique la signification de chaque note.
Pour consulter la liste de contrôle complète, voir Comment se déroule notre analyse DFM ?, ou le 101 conseils pour le moulage par injection en petites séries.
De la production en petite série à la production de masse
Les outillages entièrement trempés sont rentables à partir de plusieurs centaines de milliers de pièces identiques. Si vous n’avez pas besoin d’un tel volume, ne payez pas pour cet outillage. Les outillages intermédiaires et les moules en aluminium comblent cette lacune.
C'est surtout chez les start-ups spécialisées dans le matériel informatique, les projets pilotes de dispositifs médicaux, les pièces de rechange automobiles et les petites marques grand public que l'on observe cette approche par étapes. Il s'agit de valider la conception à l'aide d'un outil de pré-production, puis de passer à l'acier de production. L'outil de production est abordé dans notre outillage de moulage par injection page, ainsi que des séries complètes sur notre le moulage par injection en Chine page.
Pour plus de détails sur la passation de pouvoir, consultez passer du prototype à la production et passage d'une production à faible volume à une production de masse.
De la revue de conception jusqu'au contrôle qualité final, c'est toujours le même chef de projet qui suit votre dossier. Les acheteurs sous-estiment souvent cet aspect. La rapidité de communication est plus importante que le devis le moins cher.
Foire aux questions sur le moulage par injection à faible volume
Conseil de citation rapide : Envoyez-nous les fichiers 3D et 2D, la quantité souhaitée, le type de résine, les faces esthétiques, les tolérances et les exigences en matière de contrôle qualité. C'est tout ce dont nous avons besoin pour vous établir un devis sans échanges supplémentaires.
Combien coûte le moulage par injection en petites séries ?
Le prix des outils prototypes simples en aluminium ou en P20 commence à environ $1 500. Le coût augmente en fonction de la taille de la pièce, des actions latérales et de la finition. Le prix unitaire est plus élevé que pour un outil de production à plusieurs cavités, mais votre investissement initial est bien moindre. Notre Guide des coûts du moulage par injection montre ce qui explique ce chiffre.
Quel est le délai de livraison habituel pour une production en petite série ?
Pour une pièce simple, les échantillons T1 sont généralement livrés environ trois semaines après la validation du DFM. Pour la plupart des productions en petites séries, les pièces sont ensuite expédiées entre 7 et 15 jours après la validation du moule. La complexité de la pièce, la disponibilité de la résine et la qualité de l'outillage peuvent modifier ce délai. Nous vous confirmerons une date définitive dès que nous aurons reçu vos fichiers 3D et vos quantités.
Quelle est votre quantité minimale de commande (MOQ) pour le moulage par injection en petites séries ?
La quantité minimale de commande (MOQ) est généralement comprise entre 100 et 500 pièces. Le nombre exact dépend de la taille de la pièce, de la résine utilisée, des spécifications esthétiques et du processus de fabrication. Un petit boîtier en ABS fabriqué à l'aide d'un moule prototype peut se situer dans la fourchette basse. Une grande pièce renforcée de fibre de verre fabriquée à l'aide d'un moule intermédiaire se situe quant à elle dans la fourchette haute.
Qu'est-ce qui est le mieux : un prototype, un outillage de transition ou un outillage de série ?
Optez pour un outillage prototype tant que la conception est encore en cours d'évolution. Choisissez un outillage intermédiaire pour les lots pilotes ou les premières ventes. Passez à l'outillage de production une fois que la conception est finalisée et que la demande est clairement établie. En cas de doute, envoyez-nous le fichier et nous vous conseillerons une solution.
Un moule destiné à la production en petite série peut-il être utilisé ultérieurement pour la production ?
Souvent, oui. Un outil de transition P20 peut continuer à fonctionner à mesure que la demande augmente. L'aluminium convient aux petites séries et aux résines non chargées. Lorsque le volume dépasse les capacités de l'outil provisoire, nous fabriquons un outil de production à partir du même modèle qui a fait ses preuves.
Quels matériaux pouvez-vous utiliser pour une production en petites séries ?
Nous travaillons avec la plupart des plastiques de grande consommation et techniques : ABS, PC, PP, PA6 et PA66, POM, PMMA, PBT et mélanges renforcés de verre. La charge, la température, le contact avec des produits chimiques, la finition et l'utilisation finale déterminent le type de matière. Indiquez-nous les contraintes auxquelles la pièce doit résister et nous réduirons le choix à deux ou trois options.
Prêt à vous lancer dans votre projet à faible volume ?
Vous avez un fichier CAO et vous vous demandez si la production en petite série convient à votre pièce ? Envoyez-le-nous. Nous vous indiquerons la solution la plus adaptée, et ce conseil est gratuit.
Obtenez gratuitement une analyse DFM et un devis →Pas encore de croquis ? Parlez-nous de votre rôle.
