Vente directe d'usine · Huangyan, Chine
Le moulage par injection en Chine
Le moulage par injection de plastique en Chine devient rentable dès que votre volume de commande atteint 3 000 à 10 000 pièces. En dessous de ce seuil, il est difficile d’amortir le coût des moules. Au-delà, le prix unitaire baisse rapidement. Topworks fabrique les moules et exploite les presses à Huangyan ; vous achetez donc directement à l’usine, et non auprès d’une société de négoce. Un seul contrat couvre l’étude de la fabricabilité (DFM), les prototypes, la fabrication des moules, la production et la livraison à votre porte.
De nombreux acheteurs étrangers paient trop cher parce qu’un intermédiaire gonfle le devis et sous-traite le travail à un atelier de second ordre. Nous usinons chaque moule que nous produisons dans notre propre atelier d’outillage. Cela réduit vos coûts initiaux et vos délais de livraison. Vous pouvez également regrouper des assemblages composés de plusieurs pièces ou des familles de moules sur un seul bon de commande. Chaque pièce supplémentaire vous évite alors de payer des frais de mise en place supplémentaires.
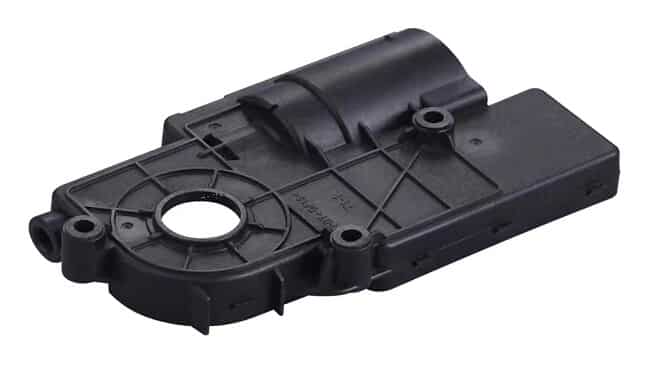

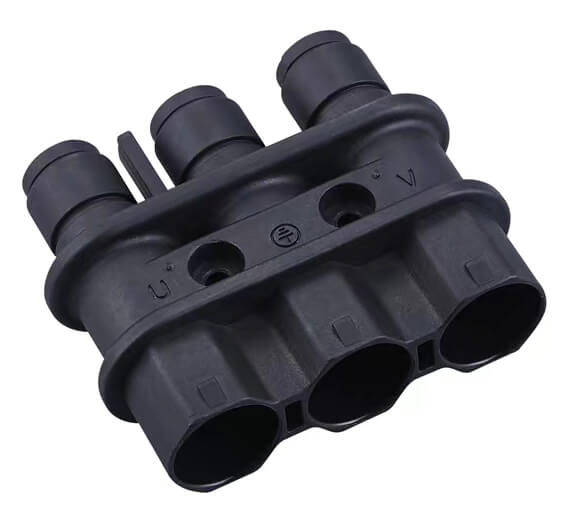
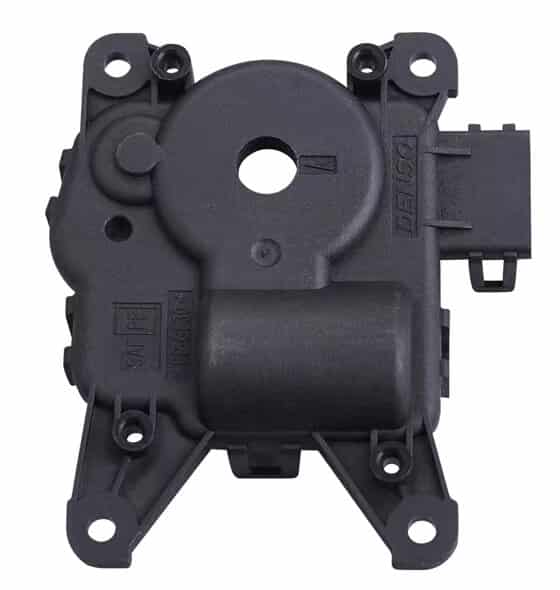
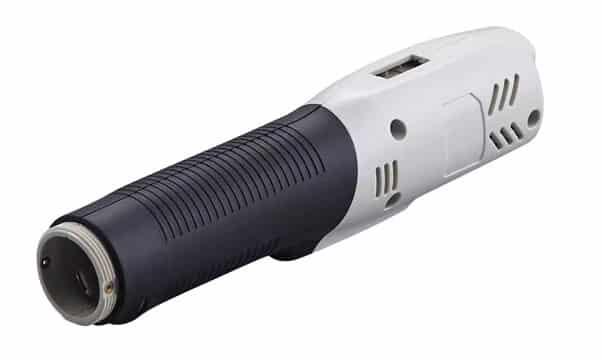
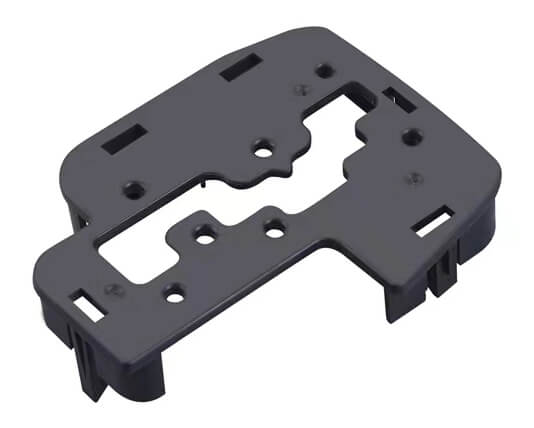
Quand le moulage par injection plastique en Chine s'avère rentable
Le moulage par injection offre le coût unitaire le plus bas dès lors que le volume atteint 3 000 à 10 000 pièces. La fabrication d’outillages en acier nécessite un investissement initial. Les cycles de moulage rapides permettent ensuite de ramener le prix unitaire bien en dessous de celui de l’impression 3D ou de l’usinage CNC. C’est grâce à cet écart que les marques grand public et les équipementiers industriels parviennent à maintenir leurs marges à grande échelle.
3 000 à 10 000 pièces : Volume de rentabilité type à partir duquel l'amortissement du moule devient plus avantageux que l'usinage ou l'impression.
300 à 1 200 bars : Plage de pression d'injection typique pour la fabrication de pièces commerciales denses et reproductibles.
180 T – 1 800 T : Plage de force de serrage de nos 15 presses à injection.
1 g – 10 kg : Plage de poids des pièces que nous moulons en production.
Nous moulons des composants automobiles, des boîtiers médicaux, des pièces d'appareils électroménagers et des biens de consommation. Nous vous proposons des résines standard et techniques avec correspondance des couleurs Pantone. Parmi les grades courants, on trouve notamment : ABS, polycarbonate, PA6 et PA66, PMMA et PPS. Vous ne savez pas lequel choisir ? Commencez par notre Guide de sélection des matières plastiques.
Bouteille creuse ou réservoir ? Comparez les budgets par rapport à notre pièces moulées par soufflage. Vous avez besoin d'une poignée souple à fixer sur une pièce rigide ? Découvrez notre surmoulage ce qui permet d'éliminer une étape d'assemblage manuelle.
Quand éviter de recourir à l'outillage fixe : En dessous d'environ 3 000 pièces, les outillages fixes sont rarement rentables. Il en va de même pour un modèle qui évolue encore chaque mois. Les outillages CNC ou à pont permettent de mieux préserver votre trésorerie. Consultez notre moulage par injection à faible volume options. Indiquez-nous d'abord votre volume annuel cible et nous vous proposerons la solution la plus rentable.
Ce que couvre notre service de moulage par injection en Chine
Les grandes marques d'automobiles et d'électroménager moulent rarement tous leurs sous-ensembles en plastique en interne. Le recours à un sous-traitant spécialisé vous permet de libérer votre capital. Vous conservez néanmoins un contrôle rigoureux sur l'ajustement et la conformité.
Notre service de moulage par injection en Chine s'articule autour de trois axes :
- Nouvel outil et production. Nous concevons et fabriquons le moule, puis nous y produisons vos pièces. Les détails relatifs à l'outillage figurent sur notre outillage de moulage par injection page.
- Fabrication à partir de votre moule existant. Envoyez-nous l'outil. Nous l'inspectons, le remettons en état si nécessaire et effectuons un essai avant la mise en production. Consultez notre Liste de contrôle pour le transfert de moules d'abord.
- Moulage et finition. Assemblage, conditionnement et expédition DDP dans le cadre d'un seul contrat, avec une seule équipe responsable.
Lorsque vous envoyez une demande de devis, un chef de projet répertorie toutes les étapes clés, de la commande d'acier à l'expédition T1. Indiquez-nous comment la pièce s'installe et à quelles températures ou charges elle sera soumise sur le terrain. Ces informations nous évitent de vous proposer un moule surdimensionné dont vous n'avez pas besoin.
Cycle de moulage par injection – Étape par étape
Observez un cycle complet sur une machine et une section de moule, puis modifiez l'épaisseur de paroi, la résine et la taille de la pièce pour voir comment le temps de cycle évolue. Passez la souris ou appuyez sur n'importe quel chiffre du dessin.
1. Fermeture du moule
La pince fait avancer la moitié B, ralentit avant que les deux moitiés ne se touchent (protection du moule), puis développe toute sa force de serrage.
- Vitesse de fermeture : rapide, puis lente pour protéger le moule
- Pression et durée de traitement antifongique
- Force de serrage : environ 2 à 8 tonnes par cm² de surface projetée
À surveiller : La ligne de joint peut être endommagée si une pièce reste dans le moule ; des bavures peuvent apparaître si la force de fermeture est insuffisante.
Temps de refroidissement à partir de tc = s² / (π²α) · ln[(4/π)(Tfondre − Tmoule)/(Téjecter − Tmoule)], où s correspond à l'épaisseur maximale de la paroi et aux valeurs types de la résine. Les autres durées d'étape sont des estimations types en fonction de la taille de la pièce. Les cycles réels dépendent du moule, du système de refroidissement et de la machine ; ces données ne doivent être utilisées qu'à des fins d'estimation préliminaire du budget.
Validation des devis et maîtrise des coûts
Un modèle 3D peut sembler correct à l'écran tout en entraînant des surcoûts liés aux glissières ou aux élévateurs. Vérifiez dès que possible la pièce à imprimer avec nos ingénieurs chargés des devis. Cela permet d'éliminer les opérations de moulage superflues avant de finaliser le budget.
Lors de l'élaboration du devis, nous vérifions vos spécifications fonctionnelles, normes de tolérance dimensionnelle et les exigences esthétiques. Les tolérances par défaut très strictes sur les éléments internes cachés allongent les temps d'usinage et de contrôle. Elles ne vous rapportent rien sur le plan commercial.
Considérez les fichiers CAO initiaux comme provisoires jusqu'à ce que vous receviez nos recommandations visant à réduire les coûts. Nous consignons chaque modification suggérée, notamment les lignes de joint, l'emplacement des points d'injection et les ajustements de dépouille. Vos équipes d'ingénierie et d'achats disposent ainsi d'une trace écrite claire.
Nous ne facturons jamais les modifications techniques imprévues intervenant en cours de fabrication. La découpe de l'acier ne commence qu'après votre validation des plans 2D/3D définitifs, du schéma du moule et du devis ferme.
Le prototypage pour réduire les risques liés à votre outillage

Modifier une impression 3D ne coûte que quelques dollars. Souder et réusiner de l'acier trempé coûte des milliers de dollars et prend plusieurs semaines. Un prototype fonctionnel permet à votre équipe de vérifier l'ajustement, la résistance aux chutes et les performances thermiques avant de vous engager dans la fabrication des outils de production.
Une fois que vos acheteurs et vos ingénieurs ont validé le prototype, nous finalisons le plan de production et réservons le temps de presse. Vos échantillons T1 sont alors conformes aux spécifications validées dès le premier tirage.
Réduire le coût des pièces grâce à la conception pour la fabrication (DFM)
Le respect des délais et du budget est défini avant même que la fraiseuse CNC ne démarre. Chaque commande comprend un audit gratuit de conception pour la fabricabilité (DFM) et une vérification Moldflow. Voici Comment se déroule notre analyse DFM ?.
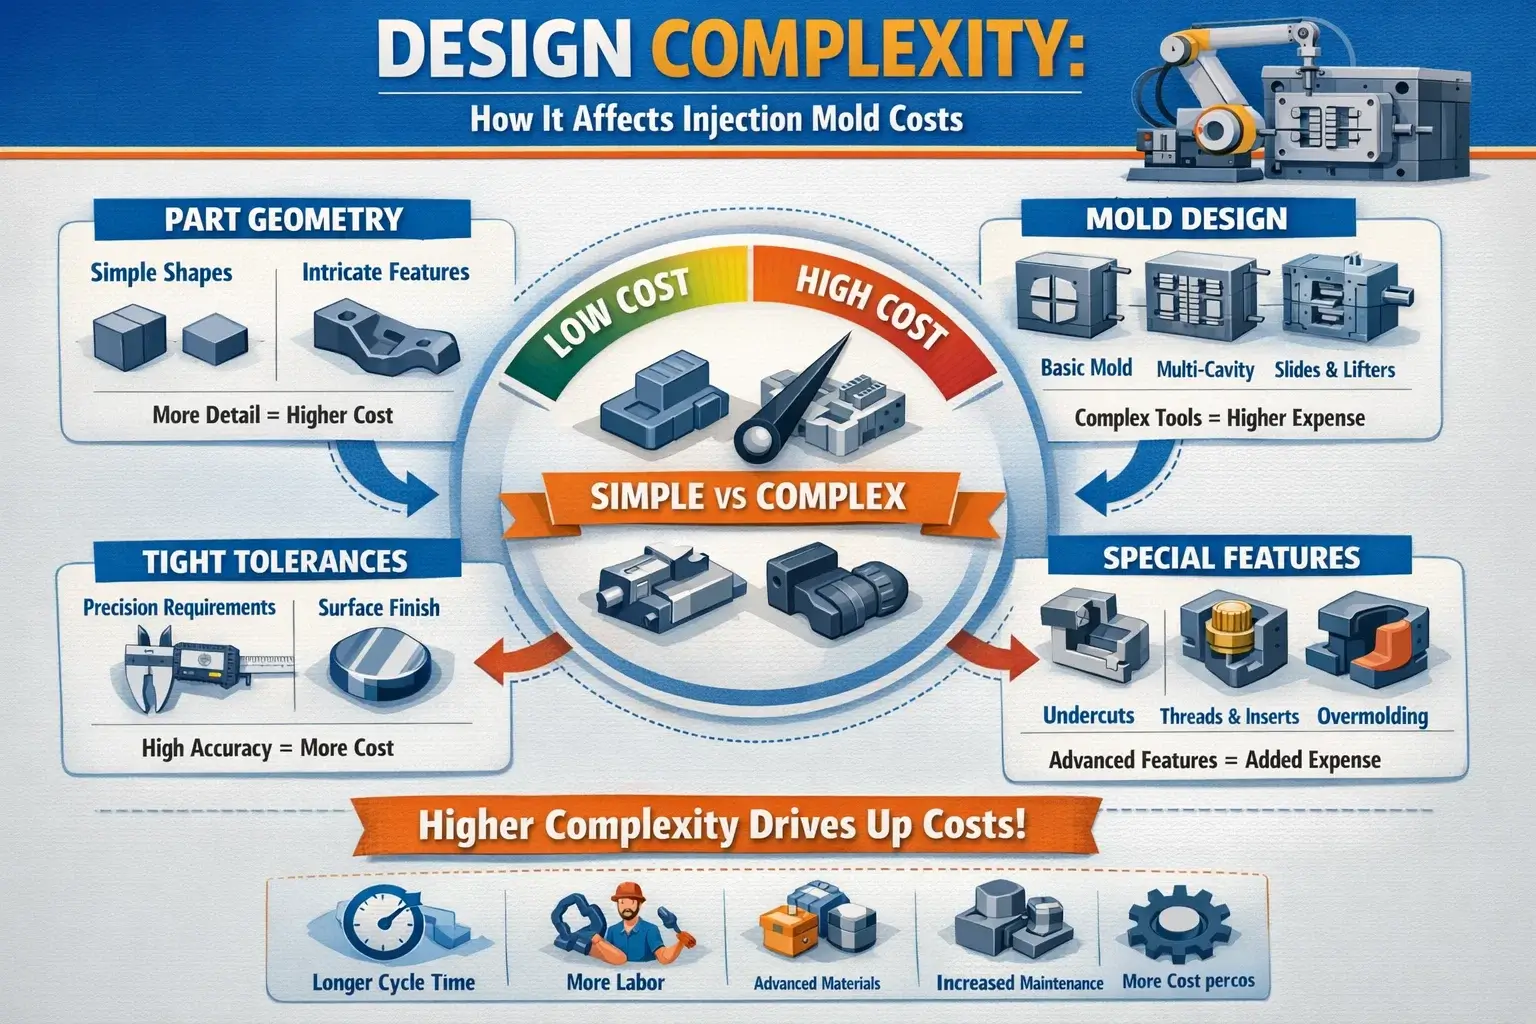
La définition à l'écran de l'épaisseur des parois, du déport et des rapports de nervures permet d'éviter les boucles de retouche T1 et de réduire le poids des pièces. Notre conception de pièces en plastique Les règles montrent comment de petites modifications géométriques réduisent coût des moules à injection.
Paramètres de référence rapide pour la conception pour la fabrication (DFM)
| Caractéristique de conception | Valeur / Plage recommandée | Remarques |
|---|---|---|
| Épaisseur de paroi (généralités) | 0,8-3,0 mm | PP : 1,2 à 3,0 mm ; ABS : 1,2 à 3,5 mm ; PC : 1,0 à 3,0 mm |
| Variation de l'épaisseur de la paroi | ±251 TP3T de valeur nominale | Si cette valeur est dépassée, cela entraîne un retrait inégal et un gauchissement. |
| Epaisseur de la nervure | 40–60% d'épaisseur de paroi | Utilisez l'extrémité inférieure (40%) pour réduire au maximum les marques d'affaissement |
| Hauteur des côtes | ≤ 2,5–3 × l'épaisseur de la paroi | Des nervures plus hautes augmentent la force d'éjection requise |
| Filet de côtes | R ≈ 0,25–0,4 × épaisseur de la paroi | Réduit la concentration des contraintes |
| Ébauche — surface extérieure générale | 0.5–1° | Valeur minimale pour une éjection en douceur |
| Ébauche — surface interne d'une cavité profonde | 1-2° | Augmentation en fonction de la profondeur |
| Brouillon — surface texturée / grainée | 1–3° | Une texture plus grossière nécessite un angle plus grand |
| Brut — très brillant / miroir | 0.25–0.5° | Nécessite un excellent polissage de surface |
| Épaisseur de la paroi extérieure du bossage | 40–60% du mur d'enceinte | Empêche la formation de creux au niveau du bossage |
| Rayon de congé intérieur | R ≥ 0,25–0,5 × épaisseur de la paroi | Rayon plus grand pour les assemblages par encliquetage et les pièces transparentes |
| Diamètre du canal de refroidissement | φ 8 à 14 mm | 8 à 10 mm pour les moules de petite et moyenne taille ; 12 à 16 mm pour les grands moules |
| Distance entre le centre du canal de refroidissement et la surface | 1,5 à 2 fois le diamètre du canal | Généralement entre 15 et 20 mm pour des canaux de φ10 mm |
| Distance entre les centres des canaux de refroidissement | 2 à 3 fois le diamètre du canal | Généralement entre 40 et 60 mm |
| Diamètre de la tige de coulée | 4 à 8 mm (moules petits/moyens) | Grands moulages : 6 à 10 mm |
| Diamètre du rouleau | 4 à 7 mm (valeur typique) | Légèrement plus petit qu'un sprue |
| Diamètre de la porte à broche — petites pièces | 0,8 à 1,5 mm | Matériaux chargés en GF : augmentation d'environ 10% |
| Diamètre de la porte à broche — pièces de grande taille | 1,5 à 2,5 mm | Tenir compte de la viscosité de la résine |
| Profondeur de l'évent | 0,02–0,05 mm | Dépend du matériau ; empêche l'effet diesel |
Règle empirique dans le domaine commercial : Des parois uniformes permettent de réduire à la fois la quantité de résine utilisée et la durée de moulage. Si votre pièce comporte un bossage ou une patte de fixation épaisse, placez l'entrée de matière dans cette zone épaisse. Évitez de placer les lignes de soudure sur les faces esthétiques afin d'éviter les rebuts.
Qu'est-ce qui détermine le prix de vos pièces ?

Remplissage → Compression / Tassage → Maintien de la pression → Refroidissement
Lorsque vous achetez un service de moulage par injection, vous payez le poids de la résine ainsi que le temps machine. Chaque cycle se déroule en quatre phases. Le refroidissement prend entre 50% et 70% du temps total. Pour des exemples concrets, consultez notre guide sur coût de moulage par injection par pièce, ou effectuez vos propres calculs dans le Calculateur de temps de cycle.
| Phase du processus | Paramètre clé | Gamme typique |
|---|---|---|
| Remplissage | Pression d'injection | 300 à 1 200 bars |
| Remplissage | Température du moule (thermoplastiques) | 10–120 °C (jusqu’à 200 °C pour les résines haute performance) |
| Pression de maintien | Durée de l'accord | Jusqu’à ce que la porte se bloque ; dépend du processus |
| Refroidissement | Part du cycle total | 50–70% de durée de cycle |
| Taux d'utilisation des pièces brutes | Résines générales | 20–80% : course maximale de la machine |
| Taux d'utilisation des pièces brutes | Résines techniques | 30–50% : course maximale de la machine |
| Température de l'eau de refroidissement par rapport à la température du moule | Delta | 5 à 10 °C en dessous de la température du moule |
| Débit d'eau de refroidissement (par circuit) | Typique | 15 à 30 L/min ; Re ≥ 10 000 pour un écoulement turbulent |
| Température du moule — ABS | Température de la chambre | 40 à 80 °C |
| Température du moule — PC | Température de la chambre | 80–110 °C |
| Température du moule — PP | Température de la chambre | 20–70 °C |
| Température du moule — PA 6/66 | Température de la chambre | 60–100 °C |
Le temps de refroidissement augmente proportionnellement au carré de l'épaisseur de la paroi. Si un mur de 2 mm se refroidit en 10 secondes, un mur de 4 mm mettra environ 40 secondes. Creuser des alésages dans les murs épais et installer des conduites de refroidissement à écoulement turbulent constituent le moyen le plus rapide de réduire le coût unitaire de vos pièces.
Contrôle qualité et prévention des défauts
Des taux de rebut élevés nuisent à la rentabilité unitaire et entraînent des retards dans la livraison des conteneurs. Nous ne vous facturons pas les opérations de tri interminables. Nos ingénieurs de procédés définissent une plage de pression stable au niveau T1, puis utilisent cette matrice pour éliminer les défauts à la source.
Chaque nouvelle pièce fait l'objet d'un rapport dimensionnel T1. Les cotes critiques sont contrôlées sur une machine à mesurer par coordonnées (CMM). Les lots de production font l'objet d'un échantillonnage selon un niveau de qualité acceptable (AQL) de ___ avant l'emballage.
| Défaut | Cause probable | Correction de première ligne |
|---|---|---|
| Marques d'affaissement / vides | Paroi ou bossage trop épais ; pression de maintien insuffisante | Réduire l'épaisseur des nervures/bossages à 40–60% de l'épaisseur de la paroi ; augmenter la pression de maintien et la durée |
| Coup court | Vanne trop petite ; longueur d'écoulement excessive | Régler l'ouverture de la porte entre 1,2 et 1,6 mm ; ajouter une porte auxiliaire pour les sections fines à écoulement long |
| L'arrêt de travail | Variation de l'épaisseur de la paroi > ±25% ; refroidissement irrégulier | Uniformiser l'épaisseur des parois ; équilibrer les circuits de refroidissement ; régler la pression de maintien |
| Lignes de soudure | Plusieurs fronts de fusion se rejoignant à basse température | Augmenter la température du moule ; augmenter la vitesse d'injection ; purger au niveau du point de soudure |
| Collage dans la cavité | Tirage insuffisant ; pression d'injection excessive | Ajouter un courant d'air (min. 0,5° sur les surfaces lisses) ; réduire la pression de maintien d'injection |
| Flash | Force de serrage trop faible ; évents obstrués | Vérifier le rapport entre la surface projetée et la force de serrage ; nettoyer les orifices d'aération ; réduire la pression d'injection |
| Traces de brûlure (effet diesel) | Air emprisonné dans la zone du dernier remplissage | Ajouter des évents (profondeur : 0,02 à 0,05 mm) aux extrémités du remplissage ; réduire la vitesse d'injection à la fin du remplissage |
Pour un diagnostic plus approfondi, consultez notre guide des défauts du moulage par injection, ou essayez l'outil interactif de dépannage des défauts disponible sur notre Page consacrée aux outils de moulage.
Propriété et entretien des outils
Votre moule est un actif immobilisé. Vous êtes propriétaire du moule 100% que vous avez acheté. Lorsque nous assurons votre production, la maintenance préventive et les contrôles des pièces d'usure sont inclus. Nous enregistrons chaque cycle de moulage et chaque intervalle d'entretien, afin que le moule continue à produire des pièces nettes et sans bavures.
Vous utilisez un moule destiné à l'exportation dans votre propre usine ? Téléchargez notre Procédure opérationnelle standard (SOP) relative à l'entretien des moules pour votre atelier d'outillage. En adaptant la nuance d'acier au volume de production prévu, vous évitez également de payer le prix du H13 alors que le P20 suffit. Notre Normes relatives à l'acier à moules et à l'outillage Le tableau indique quelle note correspond à chaque série.
Pourquoi les acheteurs délocalisent-ils leur production de moulage par injection en Chine ?
Le prix est le point de départ de la discussion, mais ce n’est pas tout. Le moulage par injection en Chine fonctionne lorsque trois conditions sont réunies. Il faut disposer de tarifs d’usine réels et d’une chaîne d’approvisionnement proche de la presse. Il faut également quelqu’un qui gère les risques de votre côté.
Notre usine est implantée à Huangyan, l'un des principaux pôles chinois spécialisés dans les moules et les résines. Nous achetons du PP, de l'ABS, du PS, du PE, du PVC, du PC et du PA aux prix pratiqués par les usines locales. L'acier à moules, les canaux chauds et les pièces standard proviennent de fournisseurs situés à quelques minutes en voiture. Cette proximité permet d'assurer la rapidité des réparations et des changements d'outillage. Voici Pourquoi Huangyan accélère la production de ses moules ?.
| Facteur | Chine, vente directe d'usine | Mouliste national (États-Unis / UE) |
|---|---|---|
| Prix de l'outillage | Généralement bien moins cher pour le même acier et la même norme | Hausse des coûts de main-d'œuvre et d'usinage |
| Prix unitaire en fonction du volume | Réduction du coût de la résine et du coût horaire de pressage | Plus cher, mais sans frais de transport maritime |
| Délai total de livraison | Production, plus transport maritime ou aérien | Temps de transit plus court, mais file d'attente pour les outils souvent plus longue |
| Droits d'importation | Cela dépend du code SH et des droits de douane en vigueur | Aucun |
| Risque principal | Marge commerciale, baisse de la qualité, communication | Coût et capacité |
Les risques sont gérables si vous savez où ils se cachent. Commencez par consulter ces guides :
- Acheter des services de moulage par injection en Chine, le guide pratique de bout en bout.
- Fabricant ou société commerciale ?, et comment les distinguer.
- Signaux d'alerte à prendre en compte lors du recours à la sous-traitance en moulage par injection en Chine.
- Les coûts cachés du moulage par injection en Chine, du transport de marchandises à la remise en état.
- Code SH 8480.71 par rapport au code SH 3926.90, afin que les moules et les pièces passent la douane au rythme prévu.
- Comment choisir un fournisseur chinois spécialisé dans le moulage par injection.
Pourquoi les acheteurs choisissent Topworks
Les équipes d'approvisionnement qui recherchent des services de moulage par injection plastique en Chine attendent trois choses : des pièces conformes aux spécifications, des réponses rapides en anglais et des prix « clé en main » transparents. J'ai fondé Topworks en 2006 à Huangyan, près de Taizhou, la « ville des moules » chinoise. Près de vingt ans plus tard, nous continuons à fabriquer nos propres moules et à exploiter nos propres presses.
La rapidité vous permet de préserver votre fenêtre de lancement. Les pièces de prototype vous sont livrées en 7 jours environ. Une fois l'outillage de production terminé, les échantillons T1 sont expédiés sous 7 jours, ce qui vous permet de vérifier l'ajustement avant vos concurrents.
Lorsque vous comparez des devis chinois, demandez à qui appartiennent les machines CNC et les presses. Les sociétés commerciales ajoutent 20% à 40% et dissimulent l’identité de la véritable usine. Chez Topworks, une seule et même équipe d’ingénierie et de production gère votre projet, du premier fichier STEP jusqu’à la livraison FOB ou DDP. Vous souhaitez que le moule et les pièces soient fabriqués selon vos propres plans ? Consultez notre projets de moules sur mesure et de moulage.
Questions fréquemment posées
À partir de quel volume le moulage par injection devient-il rentable ?
Le moulage par injection atteint généralement le seuil de rentabilité entre 3 000 et 10 000 pièces, en fonction de la complexité de la pièce et du coût de l'outillage. Une pièce simple moulée dans un moule P20 à une seule cavité atteint le seuil de rentabilité vers 3 000 unités. Les boîtiers complexes nécessitant un outillage H13 à plusieurs glissières requièrent plus de 10 000 pièces. Au-delà de 100 000 unités, ce procédé offre le prix unitaire le plus bas de tous les procédés de transformation des plastiques.
Quelle est votre quantité minimale de commande (MOQ) pour les pièces moulées par injection ?
Pour un moule existant, la quantité minimale de commande (MOQ) est généralement comprise entre 500 et 1 000 pièces par cycle de production. Pour les quantités plus faibles, nos moules destinés à la production en petites séries et au prototypage permettent de produire à partir d'environ 100 pièces.
Pouvez-vous lancer la production à partir d'un moule que nous possédons déjà ?
Oui. Nous inspectons le moule qui nous est livré, nous le réparons ou le remettons en état si nécessaire, puis nous effectuons un essai avant le lancement de la production. Vous conservez la pleine propriété du moule.
Combien de temps dure la production après l'approbation T1 ?
Les premières commandes sont expédiées environ 7 jours après la validation du T1. Les commandes suivantes sont expédiées environ 10 jours après la date de votre bon de commande, auxquels s'ajoute le délai de livraison.
Comment assurez-vous le contrôle qualité lors des séries de production ?
Chaque nouvelle pièce fait l'objet d'un rapport dimensionnel T1, les cotes critiques étant contrôlées sur une machine à mesurer tridimensionnelle (CMM). Les lots de production font l'objet d'un échantillonnage selon un niveau de qualité admissible (AQL) de ___ avant leur conditionnement.
Quelle épaisseur de paroi dois-je prévoir pour les pièces moulées par injection ?
Pour la plupart des thermoplastiques, maintenez l'épaisseur des parois entre 0,8 mm et 3,0 mm (PP : 1,2–3,0 mm ; ABS : 1,2–3,5 mm ; PC : 1,0–3,0 mm). Veillez à ce que l'écart ne dépasse pas ±25% sur l'ensemble de la pièce. Des parois uniformes refroidissent plus rapidement et nécessitent moins de résine, ce qui réduit le coût unitaire de vos pièces et évite l'apparition de marques d'affaissement.
Livrez-vous dans le monde entier, et à quelles conditions ?
Oui. Nous expédions vers les États-Unis, l'Union européenne, le Royaume-Uni, le Canada, l'Australie et d'autres pays selon les conditions FOB, CIF ou DDP. Les modalités de paiement standard prévoient un acompte de 50% et le solde de 50% avant l'expédition.
Prêt à demander un devis pour votre projet de moulage par injection ?
Envoyez-nous vos fichiers CAO 3D, le volume souhaité et les spécifications de la résine. Nos ingénieurs vous fourniront, dans les 24 heures, une analyse DFM gratuite ainsi qu'un devis détaillé comprenant les coûts d'outillage et les prix unitaires.
Pas encore de croquis ? Parlez-nous de votre rôle et nous vous aiderons à définir ses caractéristiques techniques.
