Kostenübersicht für Schimmelbeseitigung · 2026
Kosten für Spritzguss: Was Sie in China tatsächlich bezahlen
Ein Spritzgusswerkzeug aus China kostet zwischen etwa $1.500 und $80.000. Diese Spanne hängt nicht von den Lohnkosten ab, sondern vom technischen Aufwand. Ein Ein-Kavitäten-Werkzeug für ein kleines Bauteil liegt am unteren Ende der Skala. Ein großes, gehärtetes Mehrfachwerkzeug mit Heißkanal und Hubvorrichtungen bildet das obere Ende der Skala. Die Anzahl der Kavitäten, die Stahlsorte, die Oberflächenbeschaffenheit, die Toleranzen und die Nebenvorrichtungen beeinflussen den Preis weitaus stärker als die Löhne es jemals tun würden. Dieser Leitfaden zeigt die Kosten einer Spritzgussform nach Werkzeugtyp auf, wo das Geld hingeht und wie man ein Angebot liest.
Kurze Antwort: Die meisten von uns hergestellten Kunststoffspritzgussformen kosten $1.500–80.000. Einfache Ein-Kavitäten-Werkzeuge sind bereits ab etwa $1.500 erhältlich. Mittlere Serienwerkzeuge mit mehreren Kavitäten kosten in der Regel $15.000–30.000. Große Heißkanalwerkzeuge erreichen Preise von $50.000–80.000. Die Fertigungszeit beträgt in der Regel 35–55 Tage ab DFM-Freigabe.
Wie viel kostet ein Spritzgusswerkzeug?
Die ehrliche Antwort lautet: zunächst eine Preisspanne, dann ein Angebot. Genau hier liegen die meisten Werkzeuge in unserer Werkstatt in Huangyan. Nutzen Sie diese Angaben, um Ihr Budget zu überprüfen, aber nicht, um ein eigenes Angebot zu ersetzen.
Beispiele für Spritzgusskosten nach Werkzeugtyp
| Werkzeugtyp | Typisches Beispiel | Typische Kosten (USD) |
|---|---|---|
| Einfache Einzelformkammer, keine Seitenbewegungen | Kleine Kappe, Klammer oder Abdeckung | $ 1.500–5.000 |
| Mittelgroßes Werkzeug, 1–2 Kavitäten, einige Nebenbewegungen | Elektronikgehäuse, Griff | $ 5.000–15.000 |
| Mittelgroßes Serienwerkzeug mit mehreren Kavitäten | Teil für den Fahrzeuginnenraum | $ 15.000–30.000 |
| Fertigungswerkzeug für Großserien oder Heißkanalverfahren | Stoßstange, Geräteblende | $30.000–80.000 |
Dies sind nur Richtwerte, kein Angebot. Die tatsächlichen Zahlen richten sich nach Ihrer Geometrie, dem verwendeten Stahl und der Anzahl der Hohlräume.
Warum weichen die Angebote für ein und dasselbe Teil um $3.000 voneinander ab? In der Regel handelt es sich nicht um dieselben Werkzeuge. In einem Angebot wird P20 verwendet, im anderen H13. Das eine hat zwei Kavitäten, das andere vier. Das eine verfügt über einen Heißkanal. Vergleichen Sie die technischen Datenblätter, nicht die Endpreise. Mehr dazu in Warum die Preise für Formen variieren.
Kostenrechner für Spritzgussformen
Wählen Sie die Teilegröße, die Anzahl der Kavitäten, den Komplexitätsgrad, den Stahl, den Anguss und die Oberflächenbeschaffenheit aus. Der Kostenrechner gibt einen einmaligen Preisrahmen für die Werkzeugherstellung an und vergleicht die Preise in China mit denen in Nordamerika und Europa.
Du weißt nicht, was du eingeben sollst? Die meisten Einkäufer schätzen die Wandstärke und das Volumen nur grob ab. Gehen Sie es doch einmal andersherum an: Sagen Sie uns, wozu das Bauteil dient, und wir ermitteln Größe, Material und Werkzeugbedarf. Das dauert etwa fünf Minuten und endet mit einem Datenblatt, das Sie an jeden beliebigen Lieferanten schicken können. Meine Spezifikation ausarbeiten →
Kostenaufschlüsselung beim Spritzguss: Wohin das Geld fließt
Eine Form besteht größtenteils aus Stahl, Maschinenstunden und fachmännischer Handarbeit. So setzt sich ein typisches Angebot zusammen:
| Kostenposition | Typischer Anteil am Preis der Form |
|---|---|
| Stahl und Formunterbau | 20–35% |
| Zerspanung (CNC, Elektroerosion, Gravur) | 25-40% |
| Anpassung und Montage (Werkbankarbeiten) | 15–20% |
| Formenbau | 5-10% |
| Steuern und Gewinn | 20–30% |
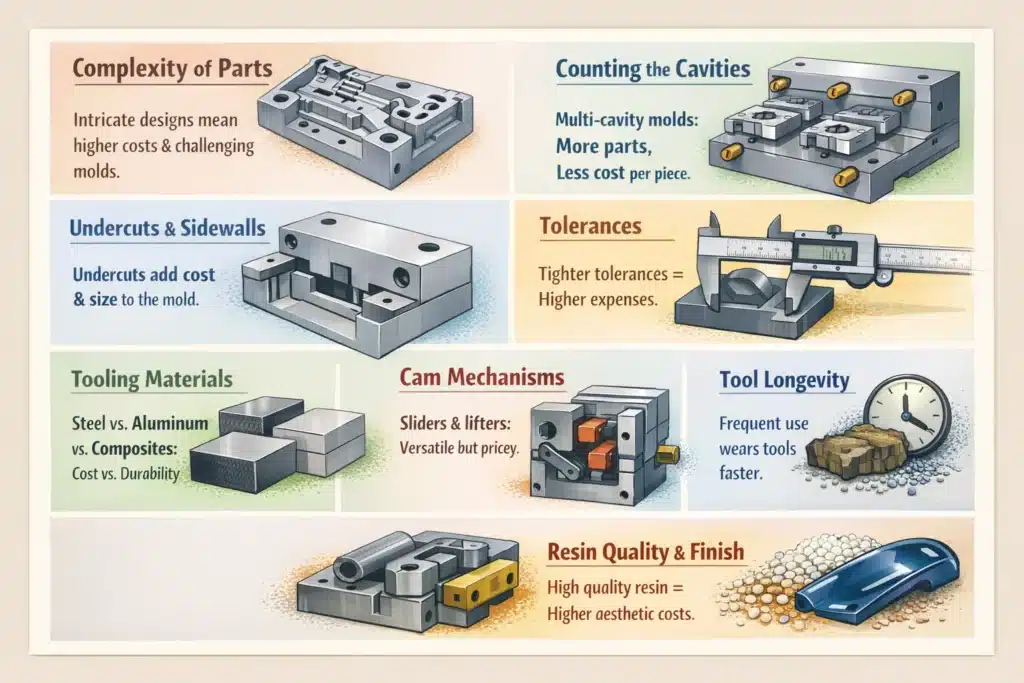
Die Bearbeitung ist der wichtigste Hebel. Jeder Schieber, jeder Stößel und jede tiefe Rippe bedeutet zusätzliche CNC- und EDM-Stunden. Deshalb sparen Konstruktionsänderungen vor dem Schneiden des Stahls mehr ein als jeder Rabatt, den man später aushandeln kann.
Was beeinflusst die Kosten für Kunststoffspritzgussformen?
Der Großteil der Differenz zwischen zwei Angeboten lässt sich auf etwa sieben technische Einsätze zurückführen. Vergleichen Sie jedes Angebot anhand dieser Kriterien und nicht miteinander.
Teileabmessungen und Umhüllende. Größeres Bauteil, größere Grundfläche, mehr Stahl, der geschnitten werden muss. Die Größe bestimmt auch die Presskraft. Das kann die Wirtschaftlichkeit des gesamten Programms beeinflussen, noch bevor auch nur ein einziger Chip hergestellt wurde.
Geometrie und Hinterschneidungen. Jedes Unterschnitt bringt dir einen Heber oder einen Schieber ein. Jeder davon fügt oft $500 oder mehr hinzu, vergrößert die Form und verursacht zusätzliche Verschleißstellen. Innengewinde bringen dir eine Abschraubvorrichtung ein. Ich habe schon erlebt, dass eine Änderung um 2 mm an einem Schnappelement eine ganze Seitenbewegung zunichte gemacht hat. Deshalb DFM-Feedback hat sich bereits amortisiert, noch bevor der erste Stahlschnitt erfolgt.
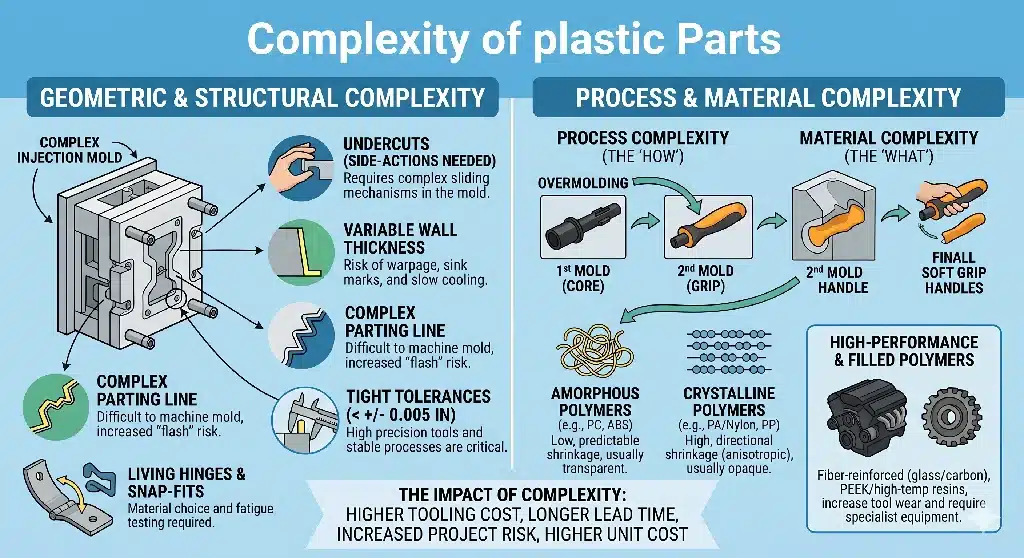
Kavitation. Die Anzahl der Kavitäten richtet sich nach dem Jahresvolumen und der angestrebten Zykluszeit. Es handelt sich dabei nicht um eine Frage der Präferenz. Mehr Kavitäten bedeuten eine größere Grundfläche und eine präzisere Auswuchtung, sodass das Werkzeug zunächst höhere Anschaffungskosten verursacht. Diese Kosten verteilen sich jedoch auf weitaus mehr Teile, wodurch der Stückpreis sinkt. Wählt man in die eine oder andere Richtung falsch, zahlt man zu viel.
Kunststoff und Werkzeugstahl. Das Werkstoffmaterial bestimmt, welcher Stahl verwendet wird. Glasfaserverstärkte Werkstoffe zerkauen weichen Stahl und erfordern gehärtete Werkzeuge. PVC, POM und flammhemmende Compounds greifen ungeeigneten Stahl an und erfordern den Einsatz von Edelstahl oder eine Oberflächenbehandlung. Stahlsorte Regelt die garantierte Schussanzahl, sodass diese auf das Volumen abgestimmt ist und nicht geschätzt wird.
Oberflächenbeschaffenheit. Für hochglänzende optische Oberflächen sind hochwertiger Stahl und Handpolieren erforderlich. Für Strukturen ist eine Ätzung notwendig. Beides ist mit zusätzlichem Arbeitsaufwand verbunden. Oberfläche ist eine der Baureihen, bei denen man am leichtesten zu hoch dimensioniert. Fragen Sie sich, was das Bauteil leisten muss, und nicht, was auf einer Zeichnung beeindruckend aussieht.
Toleranzen. Enge, häufig zu prüfende Maße erhöhen die Bearbeitungszeit und den Prüfaufwand. Sie erfordern zudem eine ausgewogene Kühlung, damit das Verziehen innerhalb der Toleranzen bleibt. Zählen Sie die funktionskritischen Maße auf Ihrer Zeichnung. Diese Zahl ist ein direkter Kostenfaktor. Lesen Sie dazu unseren Hinweis unter Formtoleranzen.
Kühlung, Anguss und Komponenten. Gut Kühlung und die Anordnung der Angüsse verkürzt den Zyklus und stabilisiert die Qualität. Eine Zeitersparnis von 4 Sekunden bei einem Programm mit einer Million Schuss ist bares Geld. Die Marken der Heißkanäle und Auswerfer beeinflussen sowohl den Preis als auch die Reparaturfreundlichkeit des Werkzeugs nach drei Jahren. Auch die Wandstärke und die Wahl des Angusses spielen eine Rolle; siehe Wie sich Wandstärke und Angussstellen auf die Formkosten auswirken.
| Kostentreiber | Was davon in der Form betroffen ist | Auswirkungen auf die Werkzeugkosten | Auswirkung auf die Stückkosten |
|---|---|---|---|
| Teileabmessungen / Umriss | Formaufspannfläche, Stahlvolumen, Schließkraft | Je größer, desto höher | Grob gesagt neutral |
| Geometrie / Hinterschneidungen | Hebevorrichtungen, Schiebevorrichtungen, Abschraubvorrichtungen | Höher | Höher (Zyklus, Wartung) |
| Anzahl der Hohlräume | Grundfläche, Auswuchtung, Präzision | Höher | Geringer (Kostenverteilung auf mehr Teile) |
| Werkzeugstahlsorte | Härte, Korrosionsbeständigkeit, Lebensdauer | Höher | Geringere Gesamtkosten über die gesamte Lebensdauer (weniger Reparaturen) |
| Harz (abrasiv / korrosiv) | Erforderlicher Stahl und Oberflächenbehandlung | Höher | Unterschiedlich |
| Oberflächengüte | Auswahl des Stahls, Arbeitsaufwand für das Polieren oder Ätzen | Höher | Grob gesagt neutral |
| Toleranzband | Bearbeitungsgenauigkeit, Prüfung, Kühlung | Höher | Grob gesagt neutral |
| Werkzeugtyp (2-Platten- / 3-Platten- / Heißkanal-Werkzeug) | Führungsschiene und Angusssystem | Heißkanal höher | Heißkanal unten (kein Angussabfall) |
| Kühlkonzept | Kanäle, Leitbleche, konforme Kühlung | Höher | Niedriger (kürzerer Zyklus) |
Kostenvergleich zwischen Aluminium- und Stahl-Spritzgussformen
Eine Aluminium-Spritzgussform ist kostengünstiger und schneidet schneller als eine aus Stahl. Außerdem leitet sie Wärme gut, sodass kurze Zykluszeiten möglich sind. Der Nachteil ist der Verschleiß. Aluminium eignet sich für Prototypen, Kleinserien und ungefüllte Kunststoffe. Bei glasfaserverstärkten Typen und wiederholten Heberbewegungen stößt es jedoch an seine Grenzen.
Stahl ist zwar in der Anschaffung teurer, hält aber deutlich länger. Die vorgehärteten Sorten P20 und 718H sind die Arbeitspferde für den Großteil der Produktion. Der gehärtete Stahl H13 und der rostfreie Stahl S136 eignen sich für große Stückzahlen, abrasive oder korrosive Kunststoffe sowie für Spiegeloberflächen.
- Unter 1.000 Teilen: Aluminium ist fast immer die kostengünstigere Gesamtlösung.
- 1.000–10.000 Teile: Aluminium oder P20, je nach Harz und Seitenkräften.
- Über 10.000 Teile: P20, 718H oder H13 machen sich schon bald bezahlt.
Für Kleinauflagen siehe unser Spritzgießen von Kleinserien Optionen. Auf unserer Website werden Stahlsorten verglichen. Spritzgusswerkzeuge Seite und in P20 vs. 718H vs. H13 vs. S136.
Zwei-Platten-Verfahren vs. Drei-Platten-Verfahren vs. Heißkanalverfahren: Wohin fließt das Geld?
Dies ist der deutlichste Fall, in dem das günstigste Angebot für Werkzeuge nicht gleichbedeutend mit dem günstigsten Programm ist.
A Zweiplatten-Kaltkanalwerkzeug ist am kostengünstigsten in der Herstellung. Außerdem fällt bei jedem Schuss ein Läufer an. Dieser Läufer ist Schrott, sofern man ihn nicht nachschleift, und wird in der Regel von einem Bediener aussortiert. Der Arbeitsaufwand steigt. Die Zykluszeit verlängert sich.
Ein Dreifach-Platten- oder Heißkanal Das Werkzeug ist in der Anschaffung teurer. Es führt automatisch die Entformung durch, entfernt den Großteil des Angussabfalls und läuft vollautomatisch. Bei einer Großserienfertigung macht sich der höhere Werkzeugpreis durch niedrigere Stückkosten und weniger Kunststoffabfall bezahlt.
Die Rentabilitätsschwelle hängt vom Jahresvolumen, vom Stückwert und vom Kunststoffpreis pro Kilogramm ab. Aus diesem Grund werden Kavitationsparameter und Werkzeugtyp gemeinsam mit dem Spritzgießer festgelegt und nicht allein von der Beschaffung vorgegeben. Wenn Ihr Lieferant diese Berechnungen nicht mit Ihnen durchführt, haben Sie Ihre Antwort.
Zweiplatten- vs. Dreiplatten-Form
Dasselbe Teil mit zwei Kavitäten, beide Formen geschlossen. Bewegen Sie den Mauszeiger über ein Teil oder eine Nummer oder tippen Sie darauf.
Kosten für Spritzguss in China im Vergleich zu den USA
Chinesische Werkzeuge werden in der Regel deutlich günstiger angeboten als vergleichbare Werkzeuge aus den USA oder Europa. Die Bearbeitungsstunden und die Kosten für die Arbeit am Werkbank sind hier weitaus geringer, und Stahl sowie Standardteile sind nur eine kurze Autofahrt von der Werkstatt entfernt. Der tatsächliche Preisunterschied hängt von der Komplexität, der Stahlspezifikation und der Art der Fertigung des Werkzeugs ab. Führen Sie den obigen Kostenrechner durch und wählen Sie dabei jede Region aus, um die Preisspanne für Ihr Werkzeug zu ermitteln. Wir gehen in 7 Fakten zu den Werkzeugkosten in China im Vergleich zu den USA.
Warum das günstigste Angebot selten die günstigste Form ist
Die Falle besteht darin, die in der Überschrift genannten Einsparungen als das gesamte Bild zu betrachten. Ein Zitat wird auf vorhersehbare Weise gekürzt:
- Wird der Stahl unterdimensioniert, entspricht ein “Serienwerkzeug” in Wirklichkeit nur Prototypenqualität. Es kommt früh zu Rissen.
- Wenn Sie die Kühlung zu schwach dimensionieren, müssen Sie sich während der gesamten Laufzeit des Programms mit langen Zyklen und Verformungen abfinden.
- Überspringen Mold-Flow-Simulation, und die Mängel treten erst nach dem Schneiden des Stahls zutage.
- Verwendet man Komponenten von Drittanbietern, dauert die Beschaffung von Ersatzteilen sechs Wochen.
Nichts davon geht aus dem Listenpreis hervor. All das zeigt sich erst später. Zwei Angebote für “dieselbe Form” können sich auf zwei unterschiedliche Werkzeuge beziehen. Ein ehrlicher Vergleich basiert ausschließlich auf einem vergleichbaren Datenblatt: Stahlsorte, garantierte Schusszahl, Kavitation, Oberflächenbeschaffenheit und namentlich genannte Komponentenmarken. Siehe unsere Leitfaden zu Warnsignalen und wie man Vergleich von Spritzgussangeboten aus China.
So senken Sie Ihre Kosten für Spritzgussformen
Die größten Einsparungen lassen sich vor dem Schneiden des Stahls erzielen, nicht erst bei den anschließenden Verhandlungen.
- Führen Sie DFM und Mold-Flow frühzeitig durch. Gleichmäßige Wandstärken, großzügige Freistände und entfernbare Hinterschneidungen können jeweils eine seitliche Kraftwirkung beseitigen.
- Passen Sie die Kavitation an das tatsächliche Volumen an. Bezahlen Sie nicht für Kapazitäten, die Sie niemals nutzen werden. Schränken Sie ein Programm, das skalierbar sein muss, nicht ein.
- Stahlspezifikation im Vergleich zur erwarteten Schusszahl. Wenn Sie ein Teil mit geringer Stückzahl überdimensionieren, verschwenden Sie Geld. Wenn Sie ein Teil mit hoher Stückzahl unterdimensionieren, ist das Werkzeug verschlissen, bevor sich die Investition amortisiert hat.
- Zieh nur das fest, worauf es ankommt. Halten Sie enge Toleranzen und hochwertige Oberflächen nur dort ein, wo das Bauteil sie benötigt.
- Geometrie vereinfachen. Flache Ausläufe und einfache Formen lassen sich leichter bearbeiten, prüfen und warten.
- Komponenten standardisieren. Die genannten Heißkanal- und Auswerfermarken halten Ersatzteile vorrätig, sodass das Werkzeug überall einsatzbereit bleibt.
- Verwenden Sie für kleine, zueinander gehörende Teile eine Familienform. Ein Werkzeug, eine Einstellung, mehrere Teile pro Schuss.
Möglichkeiten zur Senkung der Stückkosten, wie beispielsweise durch Verkürzung der Taktzeit, Automatisierung und Reduzierung des Ausschusses, werden in unserem Kosten pro Teil beim Spritzgießen Leitfaden.
Was Sie für einen genauen Kostenvoranschlag für Formen einsenden sollten
Überlassen Sie den Werkzeugkauf nicht allein der Beschaffungsabteilung. Einige dieser Entscheidungen haben technische Auswirkungen, die ein Einkaufsteam nicht abwägen kann. Legen Sie die Spezifikationen vor der Angebotsanfrage fest, damit alle Lieferanten dasselbe Werkzeug kalkulieren.
- 2D-Zeichnungen und 3D-CAD-Dateien (STEP oder IGES)
- Harz sowie etwaige Füllstoffe oder flammhemmende Additive
- Jahres- und Gesamtvolumen sowie erforderliche Lebensdauer der Form in Schusszahlen
- Kritische Toleranzen und ihre Werte
- Oberflächenausführung: Glanz, Struktur und dekorative Oberflächen
- Bevorzugte Kavitationsart und Werkzeugtyp (2-Platten-, 3-Platten-, Heißkanal)
- Anforderungen an Stahlsorten und Marken von Bauteilen
- Gate-Beschränkungen und Zielzykluszeit
- Ein Musterteil, falls Sie eines haben
Sobald dies festgelegt ist, können zwei Angebote endlich auf gleicher Basis verglichen werden. Beginnen Sie mit unserem Vorlage für eine Angebotsanfrage zum Spritzguss.
Formkosten im Vergleich zu Teilekosten
Die Kosten für die Form sind eine einmalige Investition. Die Teilekosten sind der Betrag, den Sie pro Stück bei jeder Bestellung zahlen: Kunststoff, Presszeit, Arbeitskosten, Ausschuss und Frachtkosten. Eine günstigere Form kann die Teilekosten über Jahre hinweg in die Höhe treiben. Ein teureres Mehrfachwerkzeug kann sie hingegen senken.
Beurteilen Sie ein Angebot für eine Form daher anhand der Gesamtkosten bei Ihrem tatsächlichen Jahresvolumen. Was die Stückkosten angeht, lesen Sie unseren Leitfaden zu Kosten pro Teil beim Spritzgießen. Ist Ihr Budget knapp? Siehe Wie sich kleine Unternehmen Werkzeuge leisten können.
Häufig gestellte Fragen
Wie viel kostet ein Spritzgusswerkzeug in China?
Die meisten Formen, die wir herstellen, kosten $1.500–80.000. Ein einfaches Ein-Kavitäten-Werkzeug für ein kleines Bauteil kostet ab etwa $1.500. Ein mittelgroßes Serienwerkzeug mit mehreren Kavitäten kostet in der Regel $15.000–30.000. Große Heißkanalwerkzeuge können $50.000–80.000 erreichen. Für ein verbindliches Angebot benötigen wir eine Zeichnung oder eine 3D-Datei.
Wie viel kostet eine Kunststoffform für ein kleines Bauteil?
Ein kleines Teil ohne Hinterschneidungen in einem Ein-Kavitäten-Werkzeug kostet in der Regel $1.500–5.000. Seitenantriebe, zusätzliche Kavitäten, gehärteter Stahl oder eine Hochglanzoberfläche treiben den Preis weiter in die Höhe.
Warum sind die Preise für Formen aus China niedriger als die westlicher Anbieter?
Vor allem niedrigere Kosten für die Bearbeitung und die Arbeit in der Werkstatt sowie ein umfangreiches lokales Angebot an Stahl und Standardteilen. Die Arbeitskosten allein sollten nicht ausschlaggebend für die Kaufentscheidung sein. Die Stahlsorte, die Verarbeitungsqualität und die Standzeit der Werkzeuge haben einen weitaus größeren Einfluss auf die Gesamtkosten.
Ist ein günstigeres Angebot für eine Form immer das bessere Angebot?
Nein. Ein niedrigeres Angebot bedeutet oft dünneren Stahl, eine zu schwache Kühlung, den Verzicht auf eine Formflussanalyse oder Komponenten von No-Name-Herstellern. Diese Einsparungen rächen sich später in Form von Ausfallzeiten, Ausschuss und Reparaturen. Vergleichen Sie vergleichbare Spezifikationen, nicht die Preisangaben auf den ersten Blick.
Wie groß ist der Kostenunterschied zwischen Zwei-Platten-, Drei-Platten- und Heißkanal-Werkzeugen?
Ein Kaltkanalwerkzeug mit zwei Platten ist am kostengünstigsten in der Herstellung, verursacht jedoch Angussabfälle und erfordert in der Regel einen Bediener. Werkzeuge mit drei Platten und Heißkanalwerkzeuge verursachen höhere Anschaffungskosten. Sie entgatten automatisch, reduzieren den Angussabfall und ermöglichen eine Automatisierung. Bei großen Stückzahlen macht sich der höhere Werkzeugpreis in der Regel durch niedrigere Stückkosten bezahlt.
Wie viele Kavitäten sollte meine Form haben?
Passen Sie die Anzahl der Kavitäten an das Jahresvolumen und die angestrebte Zykluszeit an. Mehr Kavitäten erhöhen zwar die Werkzeugkosten, senken aber den Stückpreis. Zu viele oder zu wenige Kavitäten sind ein häufiger Grund dafür, dass Käufer zu viel bezahlen. Legen Sie dies gemeinsam mit dem Spritzgießer fest.
Ist eine Aluminium-Spritzgussform günstiger als eine aus Stahl?
Ja, gleich vorweg: Aluminium lässt sich schneller bearbeiten und ist kostengünstiger, was sich besonders für Prototypen und Kleinserien eignet. Es nutzt sich jedoch schneller ab, insbesondere bei glasfaserverstärkten Kunststoffen. Ab einer Stückzahl von etwa 10.000 Teilen sind die Gesamtkosten mit einem Stahlwerkzeug in der Regel geringer.
Wie lange dauert die Herstellung einer Spritzgussform?
In der Regel 35–55 Tage ab Freigabe der Fertigungszeichnung. Bei einfachen Werkzeugen kann es schneller gehen. Große Heißkanalwerkzeuge mit mehreren Kavitäten benötigen mehr Zeit.
Gehört mir die Form, nachdem ich sie bezahlt habe?
Ja. Wenn Sie die Kosten für das Werkzeug übernehmen, gehört Ihnen das Werkzeug 100%, und Sie können es bei Bedarf an einen anderen Spritzgießer weitergeben.
Fordern Sie ein detailliertes Angebot für eine Form an
Senden Sie uns Ihre Teilezeichnung oder 3D-Datei. Wir senden Ihnen ein Angebot zurück, in dem die Stahlsorte, die Kavitation, der Werkzeugtyp und die garantierte Schusszahl genau aufgeführt sind. Vergleichen Sie es mit anderen Anbietern.
Angebot für Formen anfordern →