Guía de precios del moho · 2026
Coste del molde de inyección: lo que realmente pagas en China
Un molde de inyección procedente de China cuesta entre $1.500 y $80.000 aproximadamente. Esta diferencia no se debe a los costes de mano de obra, sino al alcance de la ingeniería. En el extremo inferior se encuentra un molde de una sola cavidad para una pieza pequeña. En el extremo superior se encuentra un molde grande de múltiples cavidades, de acero endurecido, con canal caliente y elevadores. El número de cavidades, el tipo de acero, el acabado, la tolerancia y los mecanismos auxiliares influyen en el precio mucho más que los salarios. Esta guía muestra el coste de un molde de inyección según el tipo de herramienta, en qué se invierte el dinero y cómo interpretar un presupuesto.
Respuesta rápida: La mayoría de los moldes de inyección de plástico que fabricamos cuestan entre $1.500 y 80.000. Los moldes sencillos de una sola cavidad parten de unos $1.500. Los moldes de producción medianos de múltiples cavidades suelen oscilar entre $15 000 y 30 000. Los moldes grandes de canal caliente alcanzan entre $50 000 y 80 000. El plazo de fabricación suele ser de 35 a 55 días a partir de la aprobación del diseño para la fabricación (DFM).
¿Cuánto cuesta un molde de inyección?
La respuesta sincera es un rango de precios y, a continuación, un presupuesto. Aquí es donde se sitúan la mayoría de las herramientas que llegan a nuestro taller de Huangyan. Úsalo para comprobar que el presupuesto es razonable, no para sustituir el presupuesto que tú mismo hayas elaborado.
Ejemplos de costes de moldeo por inyección según el tipo de herramienta
| Tipo de herramienta | Ejemplo típico | Coste habitual (USD) |
|---|---|---|
| Sencillo, de una sola cavidad, sin acciones laterales | Tapón pequeño, clip o tapa | $ 1.500–5.000 |
| Molde de tamaño medio, 1-2 cavidades, con algunas acciones laterales | Carcasa de los componentes electrónicos, asa | $ 5.000–15.000 |
| Molde de producción mediano de múltiples cavidades | Pieza para el interior de un vehículo | $ 15 000–30 000 |
| Molde de producción de gran tamaño o con canal caliente | Parachoques, panel de electrodomésticos | $ 30 000–80 000 |
Se trata de rangos orientativos, no de un presupuesto. La geometría, el acero y el número de cavidades son los factores que determinan la cifra real.
¿Por qué una misma pieza recibe presupuestos con una diferencia de $3.000? Normalmente, las herramientas no son las mismas. En un presupuesto se utiliza P20 y en el otro, H13. Uno tiene dos cavidades y el otro, cuatro. Uno cuenta con un canal caliente. Compara las fichas técnicas, no los precios finales. Más información al respecto en Por qué varían los precios de los moldes.
Calculadora de costes de moldes de inyección
Selecciona el tamaño de la pieza, el número de cavidades, la complejidad, el acero, el canal de inyección y el acabado. La herramienta de cálculo muestra un rango de precios único para el utillaje y compara los precios de China con los de Norteamérica y Europa.
¿No sabes qué escribir? La mayoría de los compradores calculan a ojo el grosor de las paredes y el volumen. Hazlo al revés: dinos para qué sirve la pieza y nosotros calcularemos las dimensiones, el material y las herramientas necesarias. Tarda unos cinco minutos y al final obtendrás una ficha técnica que podrás enviar a cualquier proveedor. Elaborar mis especificaciones →
Desglose de los costes del moldeo por inyección: en qué se gasta el dinero
Un molde se compone principalmente de acero, horas de máquina y trabajo manual especializado. Así es como se desglosa un presupuesto típico:
| Partida de costes | Porcentaje habitual del precio del molde |
|---|---|
| Acero y base del molde | 20–35% |
| Mecanizado (CNC, electroerosión, grabado) | 25–40% |
| Ajuste y montaje (trabajo en banco) | 15–20% |
| Diseño de moldes | 5–10% |
| Impuestos y beneficios | 20–30% |
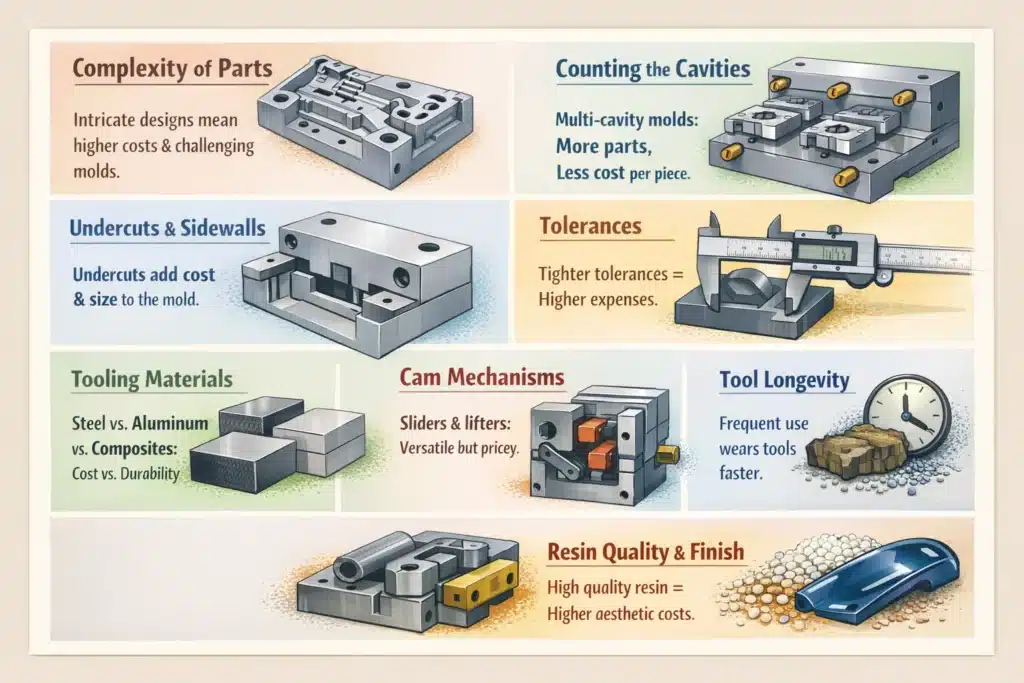
El mecanizado es el factor más determinante. Cada deslizador, elevador y nervadura profunda supone más horas de mecanizado CNC y electroerosión. Por eso, los cambios en el diseño antes de cortar el acero suponen un ahorro mayor que cualquier descuento que se pueda negociar posteriormente.
Qué factores influyen en el coste de los moldes de inyección de plástico
La mayor parte de la diferencia entre dos presupuestos se reduce a unas siete consultas técnicas. Compara cada presupuesto con estas consultas, no entre sí.
Tamaño de la pieza y envolvente. Una pieza más grande, una base más grande, más acero que cortar. El tamaño también determina el tonelaje de la prensa. Eso puede alterar la rentabilidad de todo el programa antes incluso de que se fabrique una sola pieza.
Geometría y socavados. Cada socavar te permiten añadir un elevador o un deslizador. Cada uno suele sumar $500 o más, aumenta el tamaño del molde y añade puntos de desgaste. Las roscas internas te permiten añadir una unidad de desenroscado. He visto cómo un cambio de 2 mm en una característica de encaje a presión eliminaba toda una acción lateral. Por eso Comentarios sobre el DFM se amortiza antes incluso de empezar a cortar el acero.
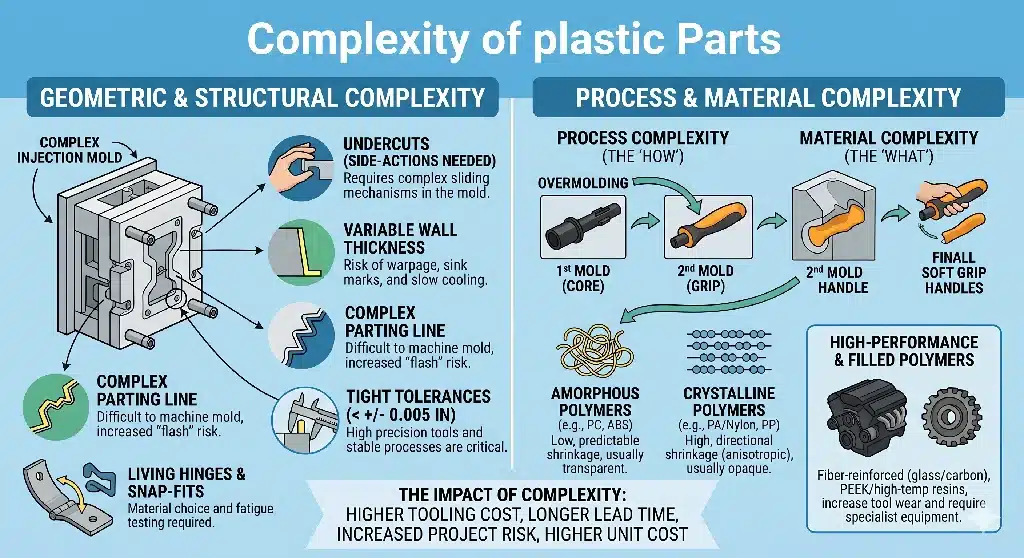
Cavitación. El número de cavidades depende del volumen anual y del tiempo de ciclo previsto. No es una cuestión de preferencia. Un mayor número de cavidades implica una base más grande y un equilibrado más preciso, por lo que el molde tiene un coste inicial más elevado. Sin embargo, ese coste se reparte entre un número mucho mayor de piezas, por lo que el precio unitario se reduce. Si te equivocas en cualquier sentido, acabarás pagando de más.
Resina y acero para herramientas. El material de la pieza determina el tipo de acero que hay que utilizar. Los grados reforzados con fibra de vidrio corroen el acero blando y requieren herramientas endurecidas. El PVC, el POM y los compuestos ignífugos provocan picaduras en el acero inadecuado y exigen el uso de acero inoxidable o un tratamiento superficial. Calidad del acero regula el número de disparos garantizados, por lo que se ajusta al volumen, no se calcula a ojo.
Acabado superficial. Las superficies ópticas de alto brillo requieren acero de primera calidad y un pulido a mano. Las texturas requieren un grabado. Ambas cosas suponen más trabajo. Acabado Es una de las líneas en las que es más fácil sobredimensionar las especificaciones. Pregúntate qué debe hacer la pieza, no qué queda mejor en un plano.
Tolerancias. Las dimensiones ajustadas, que se comprueban con frecuencia, aumentan el tiempo de mecanizado y la mano de obra dedicada a la inspección. Además, obligan a aplicar una refrigeración equilibrada para que la deformación se mantenga dentro de las especificaciones. Cuenta las dimensiones críticas para el funcionamiento que aparecen en tu plano. Ese número es un factor directo que influye en los costes. Consulta nuestra nota sobre tolerancias de moldeo.
Refrigeración, canalización y componentes. Bien refrigeración y la ubicación de la entrada acortan el ciclo y estabilizan la calidad. Un ahorro de 4 segundos en un programa de un millón de piezas supone mucho dinero. Las marcas de los canales calientes y los expulsores influyen tanto en el precio como en la facilidad para reparar el molde al cabo de tres años. El espesor de la pared y la elección de la entrada también son importantes; véase Cómo influyen el espesor de las paredes y las entradas de material en el coste del molde.
| Factor de coste | A qué partes del molde afecta | Repercusión en el coste de las herramientas | Repercusión en el coste unitario de las piezas |
|---|---|---|---|
| Tamaño de la pieza / envolvente | Tamaño de la base del molde, volumen de acero, tonelaje de cierre | Aumenta con el tamaño | Más o menos neutral |
| Geometría / socavados | Elevadores, deslizadores, unidades de desenroscado | Más alto | Superior (ciclo, mantenimiento) |
| Recuento de cavidades | Tamaño de la base, equilibrado, precisión | Más alto | Menor (el coste se reparte entre más piezas) |
| Calidad de acero para herramientas | Dureza, resistencia a la corrosión, vida útil | Más alto | Menor desgaste a lo largo de la vida útil (menos reparaciones) |
| Resina (abrasiva / corrosiva) | Acero y tratamiento superficial requeridos | Más alto | Varía |
| Acabado superficial | Elección del acero, mano de obra de pulido o grabado | Más alto | Más o menos neutral |
| Banda de tolerancia | Precisión en el mecanizado, inspección, refrigeración | Más alto | Más o menos neutral |
| Tipo de herramienta (2 placas / 3 placas / canal caliente) | Sistema de canaletas y compuertas | Canal caliente más alto | Parte inferior del canal caliente (sin residuos del canal) |
| Diseño del sistema de refrigeración | Canales, deflectores, refrigeración conformada | Más alto | Inferior (ciclo más corto) |
Coste de los moldes de inyección de aluminio frente al de acero
Un molde de inyección de aluminio es más barato y corta más rápido que uno de acero. Además, conduce bien el calor, por lo que los ciclos pueden ser cortos. La contrapartida es el desgaste. El aluminio es adecuado para prototipos, tiradas de transición y resinas sin relleno. Sin embargo, presenta dificultades con los grados rellenos de fibra de vidrio y con la acción repetida del elevador.
El acero tiene un coste inicial más elevado, pero dura mucho más tiempo. Los aceros preendurecidos P20 y 718H son los más utilizados en la mayor parte de la producción. El acero endurecido H13 y el acero inoxidable S136 se emplean para resinas de gran volumen, abrasivas o corrosivas, así como para acabados de espejo.
- Menos de unas 1.000 piezas: El aluminio suele ser casi siempre la opción más económica en total.
- Entre 1.000 y 10.000 unidades: aluminio o P20, dependiendo de la resina y de las acciones laterales.
- Más de 10 000 piezas: El P20, el 718H o el H13 empiezan a amortizarse.
Para tiradas cortas, consulta nuestra moldeo por inyección de bajo volumen opciones. En nuestra página se comparan los tipos de acero moldes de inyección página y en P20 frente a 718H frente a H13 frente a S136.
Dos placas frente a tres placas frente a canal caliente: dónde va a parar el dinero
Este es el ejemplo más claro de que el presupuesto de utillaje más barato no es sinónimo del programa más barato.
A matriz de dos placas con canal frío Es la opción más barata de fabricar. Además, en cada ciclo se produce una pieza defectuosa. Esa pieza no sirve para nada a menos que se vuelva a rectificar, y normalmente un operario se encarga de separarla. La mano de obra aumenta. El tiempo de ciclo aumenta.
Un sistema de tres placas o canal caliente El molde tiene un coste inicial más elevado. Realiza el desmoldado automáticamente, elimina la mayor parte de los residuos de los canales de inyección y funciona de forma totalmente automatizada. En una producción de gran volumen, el mayor coste del molde se amortiza gracias a un menor coste unitario y a un menor desperdicio de resina.
El umbral de rentabilidad depende del volumen anual, el valor de la pieza y el precio de la resina por kilo. Por eso, la cavitación y el tipo de molde se deciden junto con el moldeador, y no los especifica únicamente el departamento de compras. Si tu proveedor no está dispuesto a hacer esos cálculos contigo, ahí tienes la respuesta.
Molde de dos placas frente a molde de tres placas
La misma pieza de dos cavidades, con ambos moldes cerrados. Pasa el cursor por encima o pulsa sobre cualquier pieza o número.
Coste del moldeo por inyección en China frente a EE. UU.
Los precios de las herramientas chinas suelen ser bastante inferiores a los de herramientas similares de EE. UU. o Europa. Las horas de mecanizado y el trabajo de banco cuestan mucho menos aquí, y el acero y las piezas estándar se encuentran a poca distancia en coche del taller. La diferencia real varía en función de la complejidad, las especificaciones del acero y la forma en que se fabrica realmente la herramienta. Utiliza la calculadora de presupuestos anterior seleccionando cada región para ver la diferencia de precios para tu herramienta. Lo desglosamos con más detalle en 7 verdades sobre los costes de fabricación de herramientas en China frente a EE. UU..
Por qué el presupuesto más barato rara vez corresponde al molde más barato
El error está en considerar que el titular, que destaca el ahorro, refleja la situación completa. Una cita se recorta de formas previsibles:
- Si no se cumple con las especificaciones del acero, una herramienta de “producción” es, en realidad, de calidad prototípica. Se agrieta prematuramente.
- Si no se dimensiona adecuadamente el sistema de refrigeración, habrá que soportar ciclos largos y deformaciones durante toda la vida útil del programa.
- Saltar simulación de flujo de molde, y los defectos se aprecian una vez cortado el acero.
- Si se utilizan componentes de otras marcas, las piezas de recambio tardan seis semanas en llegar.
Nada de esto se refleja en el precio de referencia. Todo ello se aprecia más adelante. Dos presupuestos para “el mismo molde” pueden referirse a dos herramientas diferentes. La única comparación honesta es aquella que utiliza una ficha técnica comparativa: tipo de acero, número de disparos garantizado, cavitación, acabado y marcas específicas de los componentes. Consulta nuestra Guía sobre señales de alerta y cómo comparar ofertas de moldeo por inyección de China.
Cómo reducir el coste del moldeo por inyección
Los mayores ahorros se consiguen antes de cortar el acero, no en la negociación posterior.
- Realiza el análisis de fabricabilidad (DFM) y el análisis de flujo del molde (Mold-Flow) en una fase temprana. Las paredes uniformes, el generoso rebaje y los socavados extraíbles pueden eliminar, por separado, una acción lateral.
- Adapta la cavitación al volumen real. No pagues por una capacidad que nunca vas a utilizar. No pongas un límite a un programa que necesita ampliarse.
- Acero según especificaciones frente al número previsto de disparos. Si se sobredimensionan las especificaciones de una pieza de bajo volumen, se malgasta dinero. Si se subdimensionan las especificaciones de una pieza de alto volumen, la herramienta se estropea antes de que se amortice.
- Ajusta solo lo que importa. Mantén tolerancias estrictas y acabados de primera calidad solo donde la pieza lo requiera.
- Simplifica la geometría. Las superficies planas y los elementos sencillos son más fáciles de cortar, inspeccionar y mantener.
- Estandarizar los componentes. Las marcas de canales calientes y eyectores mencionadas disponen de repuestos, por lo que el molde puede seguir utilizándose en cualquier lugar.
- Utiliza un molde familiar para las piezas pequeñas relacionadas. Una herramienta, una configuración, varias piezas por toma.
En nuestro documento se tratan diversas formas de reducir el coste por pieza, como el tiempo de ciclo, la automatización y los desechos, entre otras. coste por pieza del moldeo por inyección guía.
Qué hay que enviar para obtener un presupuesto preciso sobre el moho
No dejes que el departamento de compras se encargue en exclusiva de la adquisición de herramientas. Varias de estas decisiones tienen implicaciones técnicas que un equipo de compras no puede evaluar. Define las especificaciones antes de la solicitud de presupuesto, para que todos los proveedores calculen el precio de la misma herramienta.
- Planos en 2D y archivos CAD en 3D (STEP o IGES)
- Resina, además de cualquier material de relleno o aditivo ignífugo
- Volumen anual y total, y vida útil requerida del molde en inyecciones
- Tolerancias críticas y sus valores
- Acabado superficial: brillante, texturizado y estético
- Tipo de cavitación y de herramienta preferidos (2 placas, 3 placas, canal caliente)
- Expectativas respecto al tipo de acero y la marca de los componentes
- Restricciones en las puertas y tiempo de ciclo objetivo
- Una pieza de muestra, si tienes alguna
Una vez aclarado esto, por fin se pueden comparar dos presupuestos en igualdad de condiciones. Empecemos por nuestro Plantilla de solicitud de presupuesto para moldeo por inyección.
Coste del molde frente al coste de la pieza
El coste del molde es una inversión única. El coste de la pieza es lo que se paga por unidad en cada pedido: resina, tiempo de prensado, mano de obra, desechos y transporte. Un molde más barato puede encarecer el coste de la pieza durante años. Un molde de múltiples cavidades, aunque más caro, puede reducirlo.
Así pues, evalúa un presupuesto de molde en función del coste total según tu volumen anual real. En cuanto al coste por pieza, consulta nuestra guía sobre coste por pieza del moldeo por inyección. ¿Tienes un presupuesto ajustado? Echa un vistazo a Cómo pueden las pequeñas empresas permitirse la adquisición de utillaje.
Preguntas frecuentes
¿Cuánto cuesta un molde de inyección en China?
La mayoría de los moldes que fabricamos cuestan entre $1.500 y 80.000. Un molde sencillo de una sola cavidad para una pieza pequeña cuesta a partir de unos $1.500. Un molde de producción mediano de múltiples cavidades suele costar entre $15 000 y 30 000. Los moldes grandes de canal caliente pueden alcanzar un coste de entre $50 000 y 80 000. Para obtener un presupuesto definitivo, es necesario un plano o un archivo 3D.
¿Cuánto cuesta un molde de plástico para una pieza pequeña?
Una pieza pequeña sin muescas, en un molde de una sola cavidad, suele costar entre $1.500 y 5.000. Las acciones laterales, las cavidades adicionales, el acero endurecido o un acabado de alto brillo encarecen el precio.
¿Por qué los precios de los moldes chinos son más bajos que los de los proveedores occidentales?
Principalmente, unos costes de mecanizado y mano de obra en taller más bajos, además de una amplia oferta local de acero y piezas estandarizadas. El coste de la mano de obra por sí solo no debería ser el factor decisivo a la hora de comprar. El tipo de acero, la calidad de fabricación y la vida útil de las herramientas influyen mucho más en el coste total.
¿Un presupuesto de moldes más barato es siempre una mejor oferta?
No. Un presupuesto más bajo suele implicar acero de menor calidad, un sistema de refrigeración insuficiente, la omisión del análisis de flujo en el molde o el uso de componentes de marcas desconocidas. Esos ahorros se traducen en tiempos de inactividad, material de desecho y reparaciones. Compara especificaciones equivalentes, no los precios que aparecen en los titulares.
¿Cuál es la diferencia de coste entre los moldes de dos placas, de tres placas y de canal caliente?
Un molde de dos placas con canal frío es el más económico de fabricar, pero genera residuos del canal y suele requerir un operario. Los moldes de tres placas y de canal caliente tienen un coste inicial mayor. Realizan el desmoldado automáticamente, reducen los residuos del canal y permiten la automatización. En tiradas de gran volumen, el mayor coste del molde suele amortizarse gracias al menor coste unitario.
¿Cuántas cavidades debe tener mi molde?
Adapta el número de cavidades al volumen anual y al tiempo de ciclo deseado. Un mayor número de cavidades aumenta el coste del utillaje, pero reduce el precio unitario. Un número excesivo o insuficiente es una de las razones más habituales por las que los compradores pagan de más. Decídelo junto con el fabricante de moldes.
¿Es más barato un molde de inyección de aluminio que uno de acero?
Sí, desde el principio. El aluminio permite un corte más rápido y es más económico, lo que resulta adecuado para prototipos y tiradas cortas. Sin embargo, se desgasta más rápido, sobre todo con resinas reforzadas con fibra de vidrio. A partir de unas 10.000 piezas, un molde de acero suele suponer un coste total menor.
¿Cuánto tiempo se tarda en fabricar un molde de inyección?
Normalmente, entre 35 y 55 días a partir de la aprobación del DFM. Los moldes sencillos pueden tardar menos. Los moldes grandes de canal caliente con múltiples cavidades tardan más.
¿El molde pasa a ser de mi propiedad una vez que lo haya pagado?
Sí. Si pagas por el utillaje, eres propietario del 100% y puedes trasladarlo a otra empresa de moldeo si alguna vez lo necesitas.
Solicita un presupuesto detallado para un molde
Envíanos el plano de tu pieza o el archivo 3D. Te enviaremos un presupuesto en el que se especificarán el tipo de acero, la cavitación, el tipo de herramienta y el número de disparos garantizado. Compáralo con el de cualquier otro proveedor.
Solicita un presupuesto para la eliminación de moho →