


Guia de Custos · 2026
Custo de Moldagem por Injeção: Preço por Peça, Ferramentas e TCO
O custo de moldagem por injeção não é um único número. É um preço único do molde mais um preço por peça que paga em cada encomenda. À medida que o volume cresce, o preço por peça torna-se habitualmente o valor mais elevado. Este guia mostra como calcular o custo de moldagem por injeção por peça, o que o influencia, os custos ocultos que a maioria dos orçamentos omite e como comparar fornecedores com base no custo total de propriedade (TCO), e não no preço de destaque.
Resposta rápida: as peças moldadas costumam custar entre alguns cêntimos e alguns dólares cada, mais um molde único de cerca de $1.500–80.000. O preço da sua peça é resina + tempo de prensagem + mão de obra + refugo + ferramenta amortizada. Em grandes volumes, o tempo de ciclo e o refugo decidem quem é realmente mais barato.
👉 Descarregue a lista de verificação do RFQ · 👉 Carregue o seu desenho para uma estimativa de custos · 👉 Estime o custo do seu molde
Quanto custa a moldagem por injeção?
Pense nisto em três camadas:
- Custo do molde (único). Pago antecipadamente. Determina a estabilidade a longo prazo: tempo de ciclo, taxa de rejeição, manutenção e vida útil do molde.
- Custo da peça (recorrente). Pago em cada execução. À medida que o volume cresce, normalmente torna-se a maior parcela do gasto total.
- TCO (o que realmente importa). TCO = ferramenta + custo da peça × volume + tempo de inatividade + refugo + risco de alteração de engenharia.
Quatro fatores fazem o custo total subir mais rapidamente assim que a produção começa:
- Deriva do tempo de ciclo. A tempo de ciclo que parece bom no ensaio pode agravar-se em produção devido a desequilíbrios de arrefecimento, problemas de extração ou uma janela de processo instável. Pequenos aumentos tornam-se dispendiosos à escala.
- Refugo e retrabalho.Defeitos raramente aparecem no orçamento. Desperdiçam resina, tempo de prensagem, mão de obra e inspeção, e atrasam as entregas.
- Tonelagem da prensa sobredimensionada. A má posição do ataque ou da disposição das cavidades pode obrigar a uma prensa maior, o que aumenta o custo horário.
- Paragens de manutenção. Aço de baixa qualidade, tratamento térmico insuficiente ou mecanismos demasiado complexos traduzem-se em mais paragens.
Conclusão para o comprador: se dois fornecedores apresentarem preços de peças semelhantes, mas um conseguir comprovar um tempo de ciclo estável, baixa taxa de refugo e manutenção previsível, esse fornecedor normalmente proporciona o TCO mais baixo, mesmo com um preço de ferramenta mais elevado.
Obtenha uma estimativa de custo de moldagem por injeção
Introduza a sua peça e o volume abaixo para obter uma estimativa rápida. Considere-a um valor de planeamento. Uma cotação firme requer o seu ficheiro 3D.
Calculadora de custos de moldagem por injeção
Estimar o custo do molde e o preço por unidade para peças moldadas por injeção de plástico ABS, PC, PP, Nylon e POM
CALCULADORA DE CUSTOS DE MOLDAGEM POR INJECÇÃO
Estimativa das ferramentas do molde + preço unitário - A cotação final requer uma revisão DFM
Como calcular o custo de moldagem por injeção por peça
O custo de moldagem por injeção por peça (também designado por custo por unidade ou preço por peça) é composto por cinco parcelas:
Resina + Tempo de prensagem + Margem para refugo + Custo do molde amortizado + Embalagem / operações secundárias
- Resina = (peso da peça + quota do canal de alimentação) × preço da resina por kg.
- Tempo de prensagem = (tempo de ciclo ÷ cavidades) × custo horário da prensa.
- Margem para refugo = (resina + tempo de prensagem) ÷ (1 − taxa de rejeição), menos o valor original.
- Custo do molde amortizado = preço do molde ÷ peças que espera produzir com ele.
- Embalagem e operações secundárias = montagem, impressão, ensacamento, etiquetas.
Exemplo prático: decomposição dos custos de moldagem por injeção
Valores ilustrativos, não são as nossas tarifas. Substitua pelos seus próprios números: uma carcaça de ABS de 40 g, molde de 2 cavidades com canal frio (8 g de canal por injeção), ABS a 2,00 $/kg, ciclo de 30 segundos, prensa a 20 $/hora, 2% de refugo, um molde de 12 000 $ amortizado ao longo de 100 000 peças e 0,01 $ de embalagem.
| Elemento de custo | Cálculo | Custo por peça |
|---|---|---|
| Resina | (40 g + 4 g de canal de alimentação) × $2,00/kg | $0.088 |
| Tempo de prensagem | (30 s ÷ 2) × 20 $/h | $0.083 |
| Margem para refugo | 2% sobre a resina + tempo de prensagem | $0.004 |
| Custo do molde amortizado | 12 000 $ ÷ 100 000 peças | $0.120 |
| Embalagem | Saco e caixa de cartão | $0.010 |
| Total | $0.305 |
Repare na linha de ferramentas. A 100 000 peças, este é o maior custo individual. Se o mesmo molde for utilizado para 1 000 000 de peças, o custo desce para 0,012 dólares, reduzindo o total para cerca de 0,197 dólares. É por isso que o volume determina o molde e o molde determina o preço da peça.
Pretende calcular os seus próprios valores? Utilize o nosso calculadora de preço por peça e calculadora de tempo de ciclo.
Custo de moldagem por injeção de plástico por peça: fatores determinantes
O custo da peça é recorrente. Ao longo da vida de um programa, excede frequentemente o preço do molde, e pequenas ineficiências acumulam-se a cada injeção.
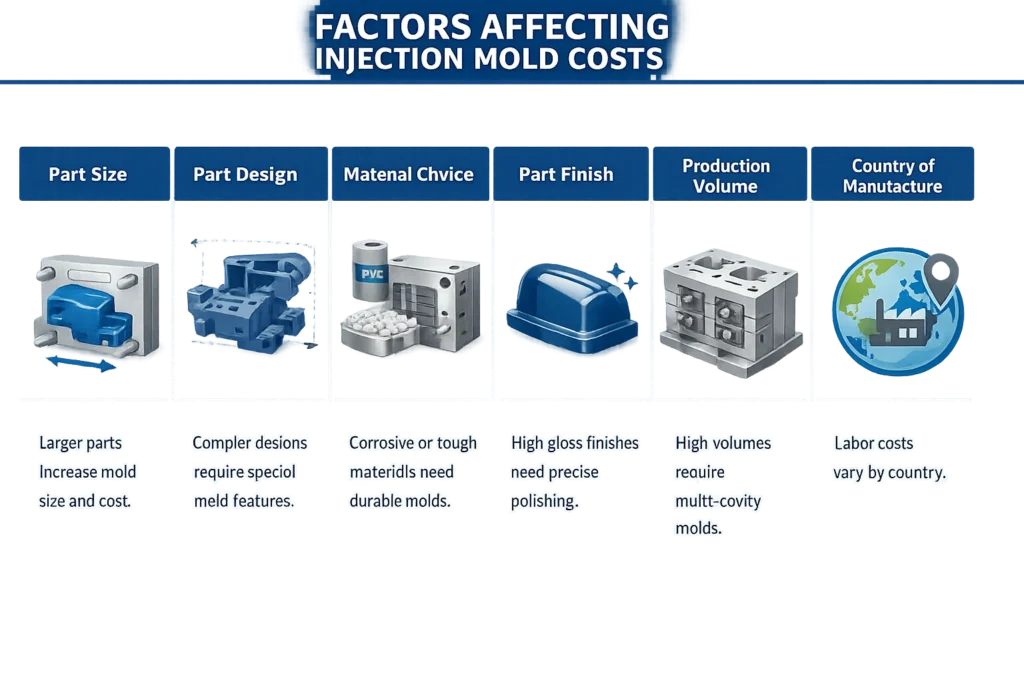
- Tipo e peso do material. O preço da resina, a densidade e o peso da peça determinam a rubrica de material. Reduzir espessura da parede ou remover massa excedente diminui-a para todo o programa.
- Tempo de ciclo. Determina quantas peças uma prensa produz por hora. Um ou dois segundos extra acumulam-se rapidamente ao longo de centenas de milhares de ciclos.
- Dimensão da prensa. Prensas maiores custam mais por hora. Uma disposição deficiente pode obrigar a uma prensa sobredimensionada sem acrescentar qualquer valor.
- Mão de obra e automatização. O carregamento manual, a aparagem ou a inspeção acrescentam custo e variação. Automatização reduz o custo unitário em escala, mas exige planeamento prévio.
- Taxa de rejeição. O processamento instável, o arrefecimento deficiente ou a extração irregular geram rejeições. A taxa de rejeição é um custo invisível que se acumula em volume.
- Número de cavidades. Mais cavidades dividem o tempo de prensagem por mais peças. O molde custa mais, mas cada peça custa menos.
Observação crítica: um molde mais barato pode reduzir o custo do molde, mas se originar ciclos mais longos, mais rejeição ou produção instável, torna as peças mais caras durante anos.
O custo do molde em resumo
O custo do molde é um investimento único, que varia normalmente entre 1 500 e 80 000 dólares, dependendo do tamanho da peça, do número de cavidades, do tipo de aço e dos mecanismos laterais. É pago uma única vez, mas determina o tempo de ciclo, a taxa de rejeição e a manutenção ao longo de toda a vida útil do programa. Uma cotação mais baixa para o molde esconde frequentemente a utilização de aço de menor qualidade, um sistema de arrefecimento menos eficaz ou a omissão da validação. Para conhecer as faixas de preços, uma discriminação de custos e aceder a uma ferramenta de estimativa gratuita, leia o nosso artigo completo guia de custos de moldagem por injeção.
Custo Total de Propriedade (TCO) na Moldagem por Injeção
Avaliar apenas o preço do molde ou o preço da peça é enganador. O valor real é o TCO: o custo total de produção da peça ao longo de todo o seu ciclo de vida.
Eis o mesmo exemplo prático, comparando dois fornecedores com base em 1 000 000 de peças:
| Fornecedor A | Fornecedor B | |
|---|---|---|
| Preço do molde | $10,000 | $12,000 |
| Duração do ciclo | 32 s | 30 s |
| Taxa de rejeição | 3% | 2% |
| Custo por peça | $0.202 | $0.197 |
| Total para 1 000 000 de peças | ≈ 202 400 dólares | ≈ 196 800 dólares |
O fornecedor A parece ser 2 000 dólares mais barato no primeiro dia. Dois segundos adicionais e um ponto adicional de refugo custam cerca de 5 500 dólares a mais ao longo da produção. O fornecedor B sai vencedor, e a diferença aumenta com o volume.
O que o TCO inclui
- Custo do molde: concepção de moldes, aço, maquinagem e validação.
- Custo da peça recorrente: resina, tempo de ciclo, custo horário da prensa, mão de obra e refugo em cada ciclo de produção.
- Perdas operacionais: tempo de inatividade, retrabalho, ajustes nos processos e manutenção frequente.
- Risco: atrasos nas entregas, variações de qualidade e interrupções no abastecimento que nunca constam numa cotação.
Por que é que o TCO é mais importante do que o preço unitário
Um molde que custa um pouco mais à partida proporciona, muitas vezes, um ciclo mais curto e mais regular, menos refugo, uma prensa mais pequena e custos previsíveis a longo prazo. Um molde barato, sem arrefecimento, aço ou validação adequados, pode fazer com que os custos aumentem ano após ano. O orçamento mais barato raramente resulta no custo total mais baixo.
Como comparar propostas de fornecedores utilizando o TCO
Não pergunte “quem é que tem os preços mais baixos?”. Pergunte “Quem é o mais previsível?“. Utilize esta lista de verificação:
- O tempo de ciclo foi validado com um relatório de ensaio, uma janela de processo e um arrefecimento equilibrado?
- Qual é a taxa de rejeição prevista na produção em série?
- Qual é a vida útil do molde, em número de injeções?
- Que tipo de validação está incluída: amostras, relatórios dimensionais, documentos do tipo PPAP?
- Quais são o plano de manutenção, as peças sobressalentes, os prazos de entrega e o âmbito da garantia?
Dica: Se um fornecedor não conseguir explicar claramente o tempo de ciclo, a taxa de rejeição e a vida útil do molde, o orçamento está incompleto.
Custo da moldagem por injeção na China: custo de entrega, não preço à saída da fábrica
Uma cotação da China é normalmente ex-works ou FOB. O custo real da peça é o valor total à chegada: preço da peça mais frete, seguro, direitos aduaneiros, comissões de corretagem e taxas portuárias. No caso de peças leves e de elevado valor, o frete é reduzido. No caso de peças volumosas e de baixo valor, pode chegar a equiparar-se ao próprio preço da peça.
- Verifique o código HS correto. Os moldes e as peças moldadas são classificados de forma diferente; consulte HS 8480.71 vs 3926.90.
- As taxas aduaneiras e as sobretaxas estão sujeitas a alterações. Verifique as taxas atuais junto do seu despachante aduaneiro antes de comparar fornecedores.
- Simule isso com a ferramenta de cálculo do custo total de importação disponível no nosso ferramentas de moldagem interativas .
- Para ter uma visão mais abrangente, leia Como gerir os custos ao comprar na China.
Para ver um exemplo completo, com os custos de frete, direitos aduaneiros e inspeção adicionados linha a linha, consulte comprar moldagem por injeção na China: custo final e condições.
Ideias para reduzir os custos de moldagem por injeção
A maior parte das poupanças nos custos das peças provém da concepção e do processo, e não de pressionar o fornecedor.
- Reduzir o tempo de ciclo. O arrefecimento representa normalmente a maior parte do ciclo. Paredes mais finas e uniformes e linhas de arrefecimento bem posicionadas encurtam esse tempo.
- Escolha a resina de forma estratégica. Escolha o grau mais barato que cumpra as especificações. Pergunte se é aceitável a utilização de material triturado ou reciclado.
- Utilize materiais de enchimento nos locais onde a resistência não seja essencial. Os enchimentos minerais, como o carbonato de cálcio ou o talco, podem reduzir o custo dos materiais e conferir rigidez.
- Ajustar o tamanho das cavidades. Quanto mais cavidades houver, mais o tempo de prensagem se distribui por mais peças. Faça corresponder a contagem ao seu volume anual real.
- Automatizar etapas repetitivas. A recolha por robô, a remoção automática do ataque e a inspeção em linha reduzem a mão de obra e a variação.
- Simplifique a peça. Menos contra-saídas significam menos operações, ciclos mais curtos e menos manutenção.
- Reduzir o refugo. Uma janela de processo validada e a deteção precoce de defeitos garantem a qualidade de cada lote.
- Utilize ferramentas de ponte para séries pequenas. Para quantidades inferiores a cerca de 1 000 peças, uma ferramenta de alumínio ou de ponte é, muitas vezes, mais económica no geral. Ver moldagem por injeção de baixo volume.
Para uma análise mais aprofundada, leia o nosso guia sobre reduzir o custo total das peças.
O que precisamos para elaborar um orçamento preciso de moldagem por injeção
Para elaborar um orçamento fiável, não basta apenas o tamanho da peça ou uma fotografia. Esses dados permitem-nos estimar as ferramentas necessárias, o tempo de ciclo, o risco de rejeição e a estabilidade, para que possa comparar fornecedores com base no custo total de propriedade (TCO). Ver também como elaboramos um orçamento.
- Ficheiro 3D (STEP ou IGES) e um desenho 2D. Indique as dimensões críticas, os pontos de referência e os ajustes funcionais. Se ainda não tiver um desenho completo, basta um PDF com as marcações.
- Material, cor e aditivos. GF, classificação FR, UV. Indique uma marca e um tipo de preferência, se tiver, como por exemplo SABIC, DuPont ou Empresa RTP.
- Volume anual e duração do programa. Estas opções definem o número de cavidades, o tipo de aço, o sistema de canais quentes e a automação.
- Zonas de tolerância e faces cosméticas. Identifique em que situações a aparência é importante e em que situações não o é.
- Necessidades de montagem. Inserções, soldadura, parafusos, fixação por calor ou outras etapas posteriores à moldagem.
- Normas de embalagem, rotulagem e inspeção. FAI, metas de CPK ou relatórios do tipo PPAP, indicados desde o início.
Opcional, mas útil: data prevista de entrega, quantidade de amostras, eventuais problemas com peças ou moldes existentes e o ambiente de funcionamento (calor, raios UV, produtos químicos). Verificar Lógica relativa à quantidade mínima de encomenda (MOQ) e ao prazo de entrega antes de definir um horário.
Mapa de leitura do Cost Hub
Utilize este mapa para aprofundar o tema. As páginas de nível A ajudam-no a construir o seu modelo de custos, as de nível B explicam por que razão as cotações variam e as de nível C abordam o abastecimento na China.
Nível A (Modelo de Custos Básicos)
Guia de Custos de Moldagem por Injeção
Faixas de preços, discriminação de custos e uma ferramenta gratuita de estimativa de custos de moldes.
Fatores que influenciam a fixação de preços precisos na moldagem por injeção
Padronizar os dados de entrada para que as cotações dos fornecedores se tornem comparáveis.
Como obter um orçamento preciso para moldagem por injeção na China
Reduzir a necessidade de novas cotações e lacunas ocultas no âmbito do projeto.
Ficha de Orçamento de Moldes
Uma ficha de orçamento detalhada para engenheiros que elaboram orçamentos.
Calculadora de preço por peça de moldagem por injeção
Transformar os pressupostos do processo num preço unitário de referência.
Calculadora do ciclo de moldagem por injeção
O tempo de ciclo é um multiplicador oculto quando o volume é elevado.
Dica: Só tem 10 minutos? Leia A1 → A2 → A5.
Nível B (Por que é que as cotações variam)
Por que é que os orçamentos para a remoção de Molde variam até duas vezes
As armadilhas mais comuns nas cotações.
Soluções económicas para moldes de caixas de baterias
Decisões relativas ao equipamento de produção, baseadas nos custos, numa peça original do fabricante (OEM).
Nível C (Contexto de abastecimento na China)
Como gerir os custos na compra de moldes da China
Um guia centrado nos custos para o abastecimento na China.
Centro de Controlo de Riscos de Abastecimento na China
A seleção de fornecedores e o quadro completo de controlo de riscos.
Perguntas Mais Frequentes
Quanto custa a moldagem por injeção de plástico?
Existem dois custos. O molde representa um custo único, que varia normalmente entre 1 500 e 80 000 dólares. Cada peça moldada custa, por sua vez, entre alguns cêntimos e alguns dólares, dependendo da resina, do peso da peça, do tempo de ciclo, do número de cavidades e do volume. Envie um ficheiro 3D para obter um valor exato.
Como é que se calcula o custo da moldagem por injeção por peça?
Acrescente o custo da resina (peso da peça mais a parte correspondente ao canal de alimentação × preço por kg), o tempo de prensagem (tempo de ciclo ÷ número de cavidades × tarifa horária), uma margem para refugo, o custo amortizado do molde (preço do molde ÷ número previsto de peças) e as operações de embalagem ou secundárias. O volume é o fator que mais influencia, uma vez que distribui o custo do molde.
Quais são os principais fatores que influenciam o custo das peças moldadas por injeção?
Consumo de material, tempo de ciclo, dimensão da prensa e tarifa horária, mão de obra e nível de automatização, e taxa de refugo. Em programas de grande volume, pequenas diferenças no tempo de ciclo e no refugo geram as maiores diferenças de custos a longo prazo entre fornecedores.
De que forma o volume anual influencia a melhor estratégia de moldagem e de preços?
O volume determina o número de cavidades, o tipo de aço, o sistema de canais quentes ou frios e o nível de automatização. Em volumes mais elevados, o custo recorrente das peças assume um papel preponderante, pelo que otimizar o tempo de ciclo e a estabilidade é mais vantajoso do que procurar um orçamento mais barato para o molde.
O custo do molde é realmente um custo único?
É um custo que se paga uma única vez, mas que influencia os custos a longo prazo. A concepção do aço, do arrefecimento, da saída de gases e da extração determina a estabilidade do tempo de ciclo, o refugo, o tempo de inatividade e a vida útil do molde, fatores que, em conjunto, influenciam o custo total de propriedade.
Como é que se verifica o tempo de ciclo e a estabilidade do processo?
Através de ensaios com uma janela de processo estável, arrefecimento equilibrado e verificações de repetibilidade ao longo de várias injeções. Um fornecedor competente pode explicar o que limita o ciclo (arrefecimento, extração, material ou ataque) e partilhar os registos dos ensaios.
Que taxa de refugo devem os compradores esperar numa produção estável?
Depende da geometria, do material, das normas estéticas e da estabilidade do processo. O fornecedor deve indicar uma taxa-alvo de rejeição, identificar os principais riscos, tais como desequilíbrio no arrefecimento, saída de gases, deformação por extração ou desvio dimensional, e explicar como cada um deles é controlado.
Canal quente vs. canal frio: como é que isso afeta o custo total?
Um canal quente aumenta o custo do molde, mas reduz o desperdício de resina e estabiliza o ciclo, o que diminui o preço unitário em grandes volumes. Um canal frio é mais barato inicialmente, mas desperdiça mais resina e pode exigir trabalho de aparagem.
A moldagem por injeção na China fica mais barata depois de adicionados os custos de frete e os direitos aduaneiros?
Muitas vezes, sim, especialmente no que diz respeito a ferramentas e a peças com um volume significativo. Compare o custo total de importação, e não o preço à saída da fábrica: acrescente os custos de frete, seguro, direitos aduaneiros, comissões de despachante e taxas portuárias. São as peças volumosas e de baixo valor que mais reduzem essa diferença.
Obtenha um orçamento detalhado por item para peças e ferramentas
Envie o seu ficheiro 3D, o volume anual e o tipo de resina. Nós fornecemos-lhe uma análise DFM gratuita, com os custos de ferramentas, o tempo de ciclo, as estimativas de refugo e o preço unitário detalhados, para que possa comparar o custo total de propriedade (TCO).
Solicite um orçamento gratuito →