Guida ai costi delle formatture · 2026
Costo dello stampo a iniezione: quanto si paga effettivamente in Cina
Uno stampo a iniezione proveniente dalla Cina costa da circa $1.500 a $80.000. Questa forbice di prezzi non dipende dai costi della manodopera, ma dalla complessità ingegneristica. Uno stampo a cavità singola per un pezzo di piccole dimensioni si colloca nella fascia più bassa. All’estremità superiore si trova invece uno stampo di grandi dimensioni, multicavità, temprato, dotato di canale caldo e sollevatori. Il numero di cavità, il tipo di acciaio, la finitura, le tolleranze e i movimenti laterali incidono sul prezzo molto più di quanto non facciano mai i salari. Questa guida illustra il costo di uno stampo a iniezione in base al tipo di stampo, a come vengono ripartiti i costi e a come interpretare un preventivo.
Risposta breve: La maggior parte degli stampi a iniezione in plastica che realizziamo costa da $1.500 a 80.000. Gli stampi semplici a cavità singola partono da circa $1.500. Gli stampi di produzione medi a più cavità hanno solitamente un costo compreso tra $15.000 e 30.000. Gli stampi di grandi dimensioni con canale caldo raggiungono un costo compreso tra $50.000 e 80.000. Il tempo di realizzazione è in genere di 35–55 giorni dall’approvazione del DFM.
Quanto costa uno stampo a iniezione?
La risposta onesta è prima un intervallo di valori, poi un preventivo. È proprio qui che si collocano la maggior parte degli strumenti nel nostro negozio di Huangyan. Usatelo per verificare la plausibilità di un budget, non per sostituire un preventivo da voi stesso elaborato.
Esempi di costi degli stampi a iniezione in base al tipo di stampo
| Tipo di utensile | Esempio tipico | Costo tipico (USD) |
|---|---|---|
| Semplice, a cavità singola, senza azioni laterali | Tappo piccolo, clip o coperchio | $ 1.500–5.000 |
| Utensile di medie dimensioni, 1–2 cavità, poche azioni laterali | Alloggiamento elettronico, maniglia | $ 5.000–15.000 |
| Stampo di produzione medio a più cavità | Componente per interni di autoveicoli | $ 15.000–30.000 |
| Stampo di produzione con canale caldo o di grandi dimensioni | Paraurti, pannello per elettrodomestici | $ 30.000–80.000 |
Si tratta di intervalli di prezzo indicativi, non di un preventivo. Il numero effettivo dipende dalla geometria, dal tipo di acciaio e dal numero di cavità.
Perché per lo stesso componente si ottengono preventivi con una differenza di $3.000? Di solito gli utensili non sono gli stessi. Un preventivo prevede l’uso di P20, l’altro di H13. Uno ha due cavità, l’altro quattro. Uno prevede un canale caldo. Confrontate le schede tecniche, non i prezzi finali. Maggiori informazioni al riguardo in perché i prezzi della muffa variano.
Strumento di stima dei costi degli stampi a iniezione
Selezionare le dimensioni del pezzo, il numero di cavità, il grado di complessità, il tipo di acciaio, il canale di colata e la finitura. Il sistema di preventivazione fornisce un intervallo di costo una tantum per gli stampi e confronta i prezzi in Cina con quelli del Nord America e dell’Europa.
Non sai cosa scrivere? La maggior parte degli acquirenti fa delle stime approssimative sullo spessore delle pareti e sul volume. Procedi al contrario: descrivici la funzione del componente e noi calcoleremo le dimensioni, il materiale e gli utensili necessari. Ci vogliono circa cinque minuti e alla fine otterrai una scheda tecnica che potrai inviare a qualsiasi fornitore. Elaborare le mie specifiche →
Analisi dettagliata dei costi dello stampaggio a iniezione: dove vanno a finire i soldi
Uno stampo è costituito principalmente da acciaio, ore di lavorazione al tornio e lavoro di precisione in officina. Ecco come si articola un preventivo tipico:
| Voce di costo | Quota tipica del prezzo dello stampo |
|---|---|
| Acciaio e base dello stampo | 20–35% |
| Lavorazioni meccaniche (CNC, elettroerosione, incisione) | 25–40% |
| Montaggio e assemblaggio (lavori al banco) | 15–20% |
| Design dello stampo | 5–10% |
| Imposte e utili | 20–30% |
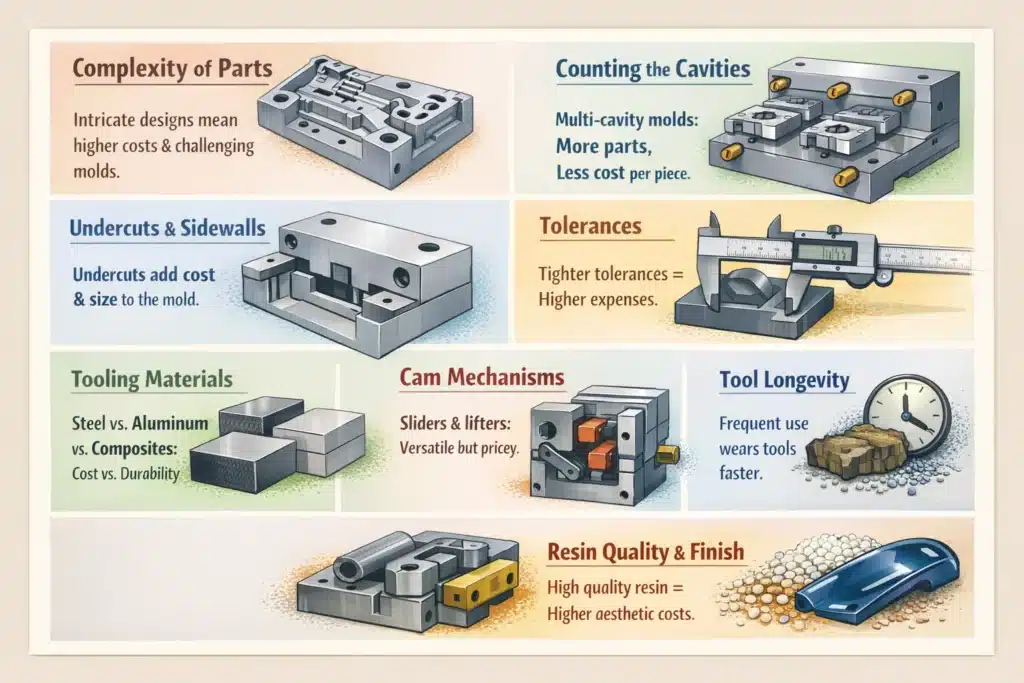
La lavorazione meccanica è il fattore più determinante. Ogni cursore, sollevatore e nervatura profonda comporta un aumento delle ore di lavorazione CNC e EDM. Ecco perché le modifiche progettuali apportate prima del taglio dell’acciaio consentono di risparmiare più di qualsiasi sconto che si possa negoziare in seguito.
Cosa determina il costo degli stampi a iniezione per la plastica
La differenza tra due preventivi si riduce, nella maggior parte dei casi, a circa sette interventi tecnici. Confrontate ciascun preventivo con questi, non tra di loro.
Dimensioni del pezzo e ingombro. Pezzi più grandi, basi più grandi, più acciaio da tagliare. Le dimensioni determinano anche il tonnellaggio della pressa. Questo può incidere sull’economia dell’intero programma prima ancora che venga prodotto un singolo chip.
Geometria e sottosquadri. Ogni sottotaglio ti permette di aggiungere un sollevatore o uno slider. Ognuno di essi spesso aggiunge $500 o più, ingrandisce lo stampo e aggiunge punti di usura. Le filettature interne ti permettono di aggiungere un’unità di svitamento. Ho visto come una modifica di 2 mm a una funzione a scatto abbia eliminato un’intera azione laterale. Ecco perché Feedback sul DFM si ripaga da solo prima ancora che si inizi a tagliare l'acciaio.
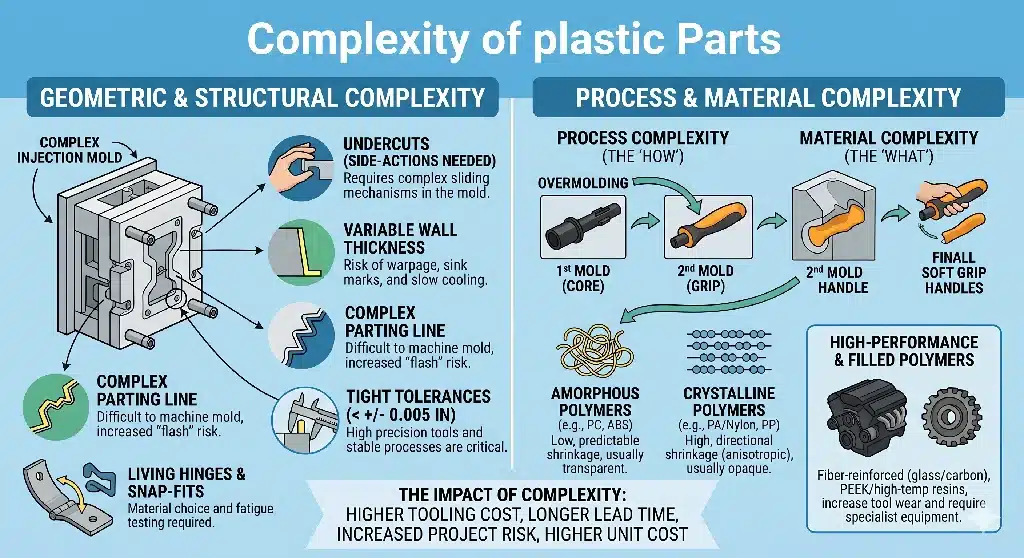
Cavitazione. Il numero di cavità dipende dal volume annuale e dal tempo di ciclo previsto. Non è una questione di preferenze. Un numero maggiore di cavità comporta una base più ampia e un bilanciamento più preciso, quindi lo stampo ha un costo iniziale più elevato. Tale costo si ripartisce su un numero molto maggiore di pezzi, quindi il prezzo unitario diminuisce. Se si fa la scelta sbagliata in entrambi i casi, si finisce per pagare più del dovuto.
Resina e acciaio per utensili. È il materiale del pezzo a determinare la scelta dell'acciaio. Le leghe rinforzate con fibra di vetro consumano rapidamente l'acciaio tenero e richiedono utensili temprati. Il PVC, il POM e i composti ignifughi corrodono l'acciaio non adatto e richiedono l'uso di acciaio inossidabile o un trattamento superficiale. Tipo di acciaio regola il numero garantito di colpi, quindi viene adeguato al volume, non stimato.
Finitura superficiale. Le superfici ottiche a lucentezza elevata richiedono acciaio di prima qualità e una lucidatura a mano. Le texture richiedono l'incisione. Entrambe le operazioni comportano un maggiore impiego di manodopera. Finitura è una delle linee più soggette a un eccesso di specificazioni. Chiedetevi cosa deve fare il componente, non cosa possa sembrare impressionante su un disegno.
Tolleranze. Le quote strette, soggette a controlli frequenti, aumentano i tempi di lavorazione e la manodopera necessaria per le ispezioni. Inoltre, richiedono un raffreddamento bilanciato affinché la deformazione rimanga entro i limiti specificati. Contate le quote critiche per il funzionamento presenti sul vostro disegno tecnico. Quel numero è un fattore che incide direttamente sui costi. Consultate la nostra nota su tolleranze di stampaggio.
Raffreddamento, sistema di colata e componenti. Buono raffreddamento e il posizionamento dei punti di iniezione riduce i tempi di ciclo e stabilizza la qualità. Un risparmio di 4 secondi su un programma da un milione di pezzi si traduce in un guadagno concreto. Le marche dei canali caldi e degli espulsori influenzano sia il prezzo che la facilità di riparazione dello stampo dopo tre anni di utilizzo. Anche lo spessore delle pareti e la scelta dei punti di iniezione sono fattori importanti; vedi In che modo lo spessore delle pareti e i punti di iniezione influiscono sul costo dello stampo.
| Fattore di costo | Cosa influenza all'interno dello stampo | Impatto sui costi di attrezzaggio | Impatto sul costo unitario dei componenti |
|---|---|---|---|
| Dimensioni del pezzo / ingombro | Dimensioni della base dello stampo, volume dell'acciaio, tonnellaggio di chiusura | Aumenta con la taglia | Più o meno neutrale |
| Geometria / sottosquadri | Sollevatori, cursori, unità di svitamento | Più alto | Superiore (ciclo, manutenzione) |
| Numero di cavità | Dimensioni della base, bilanciamento, precisione | Più alto | Inferiore (costo ripartito su un numero maggiore di parti) |
| Tipo di acciaio per utensili | Durezza, resistenza alla corrosione, durata | Più alto | Costi inferiori nel corso della vita utile (meno riparazioni) |
| Resina (abrasiva / corrosiva) | Acciaio richiesto e trattamento superficiale | Più alto | Varia |
| Finitura superficiale | Scelta dell'acciaio, lavorazione di lucidatura o incisione | Più alto | Più o meno neutrale |
| Intervallo di tolleranza | Precisione di lavorazione, controllo, raffreddamento | Più alto | Più o meno neutrale |
| Tipo di stampo (a 2 piastre / a 3 piastre / a canale caldo) | Sistema di scorrimento e di chiusura | Canale caldo più in alto | Parte inferiore del canale caldo (senza residui di materiale) |
| Progettazione del sistema di raffreddamento | Canali, deflettori, raffreddamento conformazionale | Più alto | Inferiore (ciclo più breve) |
Costo degli stampi a iniezione in alluminio rispetto a quelli in acciaio
Uno stampo a iniezione in alluminio costa meno e taglia più velocemente rispetto a quello in acciaio. Inoltre, conduce bene il calore, consentendo cicli più brevi. Il compromesso è l’usura. L’alluminio è adatto a prototipi, piccole serie e resine non caricate. Ha invece difficoltà con i gradi caricati con fibra di vetro e con l’azione ripetuta del pistone.
L'acciaio ha un costo iniziale più elevato, ma dura molto più a lungo. I tipi P20 e 718H pre-temprati sono i più utilizzati nella maggior parte dei processi di produzione. L'H13 temprato e l'S136 inossidabile sono indicati per resine ad alto volume, abrasive o corrosive e per finiture a specchio.
- Con meno di circa 1.000 componenti: L'alluminio è quasi sempre la soluzione più economica in termini complessivi.
- Da 1.000 a 10.000 pezzi: alluminio o P20, a seconda della resina e delle azioni laterali.
- Oltre 10.000 pezzi: Il P20, il 718H o l'H13 iniziano a ripagarsi da soli.
Per le tirature limitate, consulta la nostra stampaggio a iniezione a basso volume opzioni. I tipi di acciaio vengono messi a confronto sul nostro stampi per stampaggio a iniezione pagina e in P20 vs 718H vs H13 vs S136.
A due piastre, a tre piastre o a canale caldo: dove finiscono i soldi
Questo è il caso più evidente in cui il preventivo più economico per gli stampi non corrisponde al programma più conveniente.
A stampo a due piastre con canale freddo è la più economica da realizzare. Inoltre, ad ogni colpo rilascia un pezzo grezzo. Quel pezzo grezzo è da scartare a meno che non venga rilavorato, e di solito un operatore si occupa di separarlo. La manodopera aumenta. Il ciclo aumenta.
A tre piastre o corridore a caldo Lo stampo ha un costo iniziale più elevato. Esegue automaticamente la rimozione dei canali di colata, elimina la maggior parte degli scarti dei canali di colata e funziona in modo completamente automatizzato. Su una produzione ad alto volume, il costo più elevato dello stampo viene ammortizzato grazie al minor costo unitario e alla riduzione degli scarti di resina.
Il punto di pareggio dipende dal volume annuale, dal valore dei componenti e dal prezzo della resina al chilo. Ecco perché la cavitazione e il tipo di stampo vengono decisi insieme allo stampatore e non specificati esclusivamente dall’ufficio acquisti. Se il vostro fornitore non è disposto a fare questi calcoli insieme a voi, la risposta è proprio questa.
Stampo a due piastre vs stampo a tre piastre
Stesso pezzo a due cavità, entrambi gli stampi chiusi. Passa il mouse o tocca un pezzo o un numero qualsiasi.
Costo degli stampi a iniezione in Cina rispetto agli Stati Uniti
I costi degli utensili cinesi sono solitamente ben inferiori a quelli di utensili simili prodotti negli Stati Uniti o in Europa. Le ore di lavorazione meccanica e i costi di lavorazione al banco sono molto più bassi qui, e l’acciaio e i componenti standard sono disponibili a breve distanza in auto dall’officina. Il divario reale varia a seconda della complessità, delle specifiche dell’acciaio e di come l’utensile viene effettivamente costruito. Utilizza il calcolatore di preventivi qui sopra selezionando ciascuna regione per vedere la forbice di prezzo relativa al tuo utensile. Approfondiamo ulteriormente l’argomento in 7 verità sui costi degli utensili in Cina rispetto agli Stati Uniti.
Perché il preventivo più economico raramente corrisponde al prodotto più economico
L'errore sta nel considerare il risparmio indicato nel titolo come il quadro completo della situazione. Una citazione viene troncata in modi prevedibili:
- Se si utilizza acciaio di qualità inferiore a quella prevista, uno stampo “di produzione” risulta in realtà di livello prototipale. Si rompe prematuramente.
- Se si sottodimensiona il sistema di raffreddamento, si dovrà fare i conti con cicli lunghi e deformazioni per tutta la durata del programma.
- Salta simulazione Mold-Flow, e i difetti si manifestano dopo il taglio dell'acciaio.
- Se si utilizzano componenti non originali, ci vogliono sei settimane per procurarsi i pezzi di ricambio.
Nulla di tutto ciò traspare dal prezzo indicato. Tutto si rivela solo in seguito. Due preventivi per “lo stesso stampo” possono riferirsi a due utensili diversi. L’unico confronto onesto si basa su una scheda tecnica comparabile: tipo di acciaio, numero di colpi garantito, cavitazione, finitura e marche specifiche dei componenti. Consulta la nostra Guida ai segnali di allarme e come confronta i preventivi per lo stampaggio a iniezione dalla Cina.
Come ridurre i costi degli stampi a iniezione
I risparmi maggiori si ottengono prima del taglio dell’acciaio, non durante la trattativa successiva.
- Eseguire le analisi DFM e Mold-Flow nelle prime fasi del progetto. Pareti uniformi, un’ampia inclinazione e sottosquadri rimovibili possono, ciascuno a sé stante, eliminare un’azione laterale.
- Adeguare la cavitazione al volume effettivo. Non pagare per una capacità che non userai mai. Non porre limiti a un programma che deve poter crescere.
- Acciaio speciale in funzione del numero previsto di colpi. Se si definiscono specifiche eccessive per un pezzo prodotto in piccole quantità, si spreca denaro. Se invece si definiscono specifiche insufficienti per un pezzo prodotto in grandi quantità, l’attrezzatura si usura prima di aver ammortizzato il costo.
- Stringi solo ciò che conta. Garantire tolleranze strette e finiture di alta qualità solo dove il pezzo lo richiede.
- Semplifica la geometria. Le superfici piane e le caratteristiche semplici sono più facili da tagliare, ispezionare e sottoporre a manutenzione.
- Standardizzare i componenti. I marchi di canali caldi ed espulsori citati garantiscono la disponibilità dei ricambi, in modo che lo stampo possa essere riparato ovunque.
- Per i piccoli componenti correlati, usa uno stampo comune. Un unico utensile, un'unica regolazione, più pezzi per ogni ciclo.
I modi per ridurre il costo unitario, quali il tempo di ciclo, l’automazione e gli scarti, sono trattati nel nostro costo di stampaggio a iniezione per pezzo guida.
Cosa fornire per ottenere un preventivo accurato per la rimozione della muffa
Non affidate l’acquisto degli utensili esclusivamente al reparto acquisti. Molte di queste scelte comportano implicazioni tecniche che un team di acquisti non è in grado di valutare. Definite le specifiche prima della richiesta di offerta, in modo che tutti i fornitori presentino un preventivo per lo stesso utensile.
- Disegni 2D e file CAD 3D (STEP o IGES)
- Resina, oltre a eventuali riempitivi o additivi ignifughi
- Volume annuo e complessivo, e durata richiesta dello stampo in colate
- Tolleranze critiche e relativi valori
- Finitura superficiale: lucida, ruvida e decorativa
- Tipo di cavitazione e di stampo preferito (a 2 piastre, a 3 piastre, a canale caldo)
- Requisiti relativi al tipo di acciaio e alla marca dei componenti
- Restrizioni relative ai gate e tempo di ciclo previsto
- Un pezzo campione, se ne avete uno
Una volta chiarito questo punto, è finalmente possibile confrontare due preventivi a parità di condizioni. Partiamo dal nostro Modello di richiesta di preventivo per lo stampaggio a iniezione.
Costo dello stampo vs costo del pezzo
Il costo dello stampo è un investimento una tantum. Il costo del pezzo è quello che si paga per ogni singolo pezzo, ad ogni ordine: resina, tempo di stampaggio, manodopera, scarti e spese di trasporto. Uno stampo più economico può far aumentare il costo del pezzo per anni. Uno stampo multicavità più costoso può invece ridurlo.
Valutate quindi un preventivo per uno stampo in base al costo totale calcolato sul vostro volume annuale effettivo. Per quanto riguarda il costo unitario, consultate la nostra guida su costo di stampaggio a iniezione per pezzo. Hai un budget limitato? Dai un'occhiata a Come le piccole imprese possono permettersi gli strumenti di produzione.
Domande frequenti
Quanto costa uno stampo a iniezione in Cina?
La maggior parte degli stampi che realizziamo costa da $1.500 a 80.000. Uno stampo semplice a cavità singola per un pezzo di piccole dimensioni parte da circa $1.500. Uno stampo di produzione medio a più cavità costa solitamente tra $15.000 e 30.000. Gli stampi di grandi dimensioni con canale caldo possono arrivare a costare tra $50.000 e 80.000. Per un preventivo definitivo è necessario fornire un disegno o un file 3D.
Quanto costa uno stampo in plastica per un pezzo di piccole dimensioni?
Un pezzo di piccole dimensioni senza sottosquadri, realizzato con uno stampo a cavità singola, costa solitamente $1.500–5.000. Azioni laterali, cavità aggiuntive, acciaio temprato o una finitura lucida ne aumentano il costo.
Perché i prezzi degli stampi cinesi sono inferiori a quelli dei fornitori occidentali?
Principalmente costi di lavorazione e manodopera in officina più bassi, oltre a una vasta disponibilità locale di acciaio e componenti standard. Il costo della manodopera da solo non dovrebbe determinare la scelta di acquisto. Il tipo di acciaio, la qualità costruttiva e la durata degli utensili incidono molto di più sul costo totale.
Un preventivo per uno stampo più economico è sempre un affare migliore?
No. Un preventivo più basso spesso implica l’uso di acciaio di qualità inferiore, un sistema di raffreddamento sottodimensionato, la mancata simulazione del flusso nello stampo o componenti di marche non riconosciute. Questi risparmi si traducono in tempi di inattività, scarti e riparazioni. Confrontate le specifiche corrispondenti, non i prezzi di facciata.
Qual è la differenza di costo tra gli stampi a due piastre, a tre piastre e a canale caldo?
Uno stampo a due piastre con canale freddo è il più economico da realizzare, ma produce scarti dal canale di colata e di solito richiede la presenza di un operatore. Gli stampi a tre piastre e quelli con canale caldo hanno un costo iniziale maggiore. Questi ultimi effettuano il taglio automatico dei residui, riducono gli scarti dal canale di colata e consentono l’automazione. Nelle produzioni ad alto volume, il costo più elevato dello stampo viene solitamente ammortizzato grazie al minor costo unitario del pezzo.
Quante cavità dovrebbe avere il mio stampo?
Adattare il numero di cavità al volume annuale e al tempo di ciclo previsto. Un numero maggiore di cavità aumenta i costi di stampaggio ma riduce il prezzo unitario. Un numero eccessivo o insufficiente è una delle cause più comuni per cui gli acquirenti pagano più del dovuto. Decidere insieme allo stampatore.
Uno stampo a iniezione in alluminio è più economico di uno in acciaio?
Sì, in linea di massima. L’alluminio consente una lavorazione più rapida e ha un costo inferiore, il che lo rende adatto alla realizzazione di prototipi e piccole serie. Si usura più rapidamente, soprattutto con le resine rinforzate con fibra di vetro. A partire da circa 10.000 pezzi, uno stampo in acciaio garantisce solitamente un costo totale inferiore.
Quanto tempo ci vuole per realizzare uno stampo a iniezione?
In genere 35–55 giorni dall’approvazione del DFM. Gli stampi semplici possono richiedere tempi più brevi. Gli stampi a canale caldo con più cavità di grandi dimensioni richiedono più tempo.
Una volta pagato lo stampo, ne divento proprietario?
Sì. Se paghi gli stampi, ne sei proprietario al 100% e, se mai ne avessi bisogno, puoi trasferirli a un altro stampatore.
Richiedi un preventivo dettagliato per uno stampo
Inviateci il disegno del vostro componente o il file 3D. Vi invieremo un preventivo in cui saranno specificati il tipo di acciaio, la cavitazione, il tipo di utensile e il numero di colpi garantito. Confrontatelo con qualsiasi altra offerta.
Richiedi un preventivo per la formatura →