
Leitfaden zur Beschaffung in China
So wählen Sie im Jahr 2026 Lieferanten für Spritzguss in China aus
Um Lieferanten für Spritzguss in China auszuwählen, sollten Sie vor der Bezahlung der Stahlkosten die tatsächliche Formenkompetenz, die Ehrlichkeit bei der Angebotsabgabe, die Qualitätskontrollunterlagen und das Verhalten bei Erstmusterlieferungen (T1) prüfen. Dies deckt den gesamten Prozess ab – von der Anfrage über die Risikokontrolle bis hin zur Mustererstellung, dem Formenbau, der Lieferung und der stabilen Serienproduktion.
Auf Alibaba dauert es nur zehn Minuten, einen chinesischen Spritzgusslieferanten zu finden. Die Herausforderung besteht darin, einen zu finden, der zu Ihrem Bauteil, Ihren Toleranzen und Ihrem Produktionsvolumen passt. China dominiert seit zehn Jahren die Spritzgussindustrie, daher ist eine lange Liste von Anbietern nie das Problem.
Dieser Leitfaden stützt sich auf Erkenntnisse aus dem Lieferkettenmanagement, auf Spezifikationen für den Formenbau sowie auf langjährige Erfahrungen in der Beschaffung innerhalb der Branche.
Nachdem Sie den Text gelesen haben, sollten Sie in der Lage sein:
- Wie man einen kompetenten Lieferanten von einem schwachen unterscheidet
- Erkennen Sie, ob es sich bei einem Angebot um ein echtes Angebot oder um einen Lockvogelpreis handelt
- Wählen Sie die richtige Art von Lieferant für Ihr Produkt und Ihr Absatzvolumen aus
- Vermeiden Sie die üblichen Fehler im Zusammenhang mit Formen, Materialien und der Massenproduktion
- Lieferanten anhand einer festgelegten Checkliste unter Verwendung vorgefertigter Vorlagen prüfen
- Entwickeln Sie ein System zur Auswahl chinesischer Spritzguss-Zulieferer, das Ihr Team wiederverwenden kann
Teil 1 – Warum es so schwierig ist, den richtigen Lieferanten für Spritzguss in China zu finden
Die Auswahl eines Spritzgussanbieters in China scheint auf dem Papier ganz einfach zu sein. Preise vergleichen, ein paar Muster prüfen, einen Bekannten fragen, bei Alibaba stöbern, den Auftrag erteilen.
So läuft es selten.
Die Wahl des Lieferanten entscheidet mehr als jeder andere Schritt im Projekt über Erfolgsquote, Ausbeute, Lieferzeit und Endgewinn. In diesem Abschnitt wird erläutert, warum Einkäufer immer wieder in dieselben Fallen tappen und warum selbst etablierte Lieferanten immer noch scheitern. Außerdem wird die Niedrigpreis-Falle behandelt und erklärt, warum Einkäufer aus dem Ausland – mehr noch als lokale Einkäufer – den Schwierigkeitsgrad der Formgebung eines Bauteils falsch einschätzen.
1. Häufige Probleme bei der Beschaffung bei chinesischen Spritzgusslieferanten
Wahrscheinlich bist du schon auf mindestens eines davon gestoßen.
1.1 Man bekommt nie einen Eindruck von der tatsächlichen Leistungsfähigkeit der Fabrik
Nur sehr wenige chinesische Spritzgussbetriebe würden einem Neukunden Folgendes sagen:
- “Wir haben keine Erfahrung mit Bauteilen auf Ihrem Niveau.”
- “Unsere Formenbaukapazitäten reichen dafür nicht aus.”
- “Wir haben einen niedrigen Preis angeboten, weil wir Ihre Anforderungen an die Genauigkeit nicht verstanden haben.”
- “Wir haben noch nie transparente Teile in medizinischer Qualität hergestellt.”
- “Wir können keine Toleranz von ±0,02 mm einhalten.”
Was man stattdessen hört, ist Folgendes.
“Das schaffen wir. Kein Problem. Ganz einfach.”
Die Gründe sind sowohl kultureller als auch wirtschaftlicher Natur. In vielen chinesischen Fabriken:
- Einen Kunden abzuweisen, fühlt sich wie ein Misserfolg an
- Die Ordnung zu verlieren, ist die größere Angst
- Zuversicht geht in blinden Optimismus über
- Die Leute gehen davon aus, dass das Problem später gelöst werden kann, sobald die Form vorliegt
- Niemand hat bisher wirklich herausgefunden, was der Kunde braucht.
Die erste Runde von E-Mails gibt also so gut wie keinen Aufschluss darüber, ob die Fabrik Ihr Bauteil versteht.
1.2 Käufer aus dem Ausland können den tatsächlichen Unterschied in der Formqualität nicht erkennen
Viele ausländische Käufer gehen davon aus, dass eine Form einfach nur eine Form ist.
Das ist nicht der Fall. Die Güteklasse bestimmt die Lebensdauer und die Genauigkeit, und der Preis richtet sich danach, wie dieser Vergleich für ein Spritzgussform zeigt. Die Bezeichnungen L1–L4 dienen hier als Kurzform. Die Verband der Kunststoffindustrie veröffentlicht eigene formale Formklassen.
| Formqualität | Anwendung | Leben (Aufnahmen) | Genauigkeit | Preisunterschied |
|---|---|---|---|---|
| L1 | Einfache Gehäuse, Spielzeug | <50.000 | Niedrig | Günstig |
| L2 | Industrieteile, allgemeine Konsumgüter | 100.000–300.000 | Mittel | Mittel |
| L3 | Autoteile, Bauteile | >500.000 | Hoch | Hoch |
| L4 | Medizinische Teile, transparente Teile, Präzisionsteile | >1 Mio. | Sehr hoch | Sehr hoch |
Die meisten Fehler in dieser Tabelle treten an einer Stelle auf. Der Käufer benötigte L3, doch das Werk lieferte L1. Niemand erklärte den Unterschied, und manchmal wusste das Werk selbst nichts davon.
Du dachtest, du hättest ein Schnäppchen gemacht. Tatsächlich hast du aber nur eine billige Form gekauft, die nicht lange halten wird.
1.3 Der Hersteller wird Ihnen nicht sagen, dass das Teil schwer herzustellen ist
Für Sie ist es ein einfaches Kunststoffteil. Der Ingenieur, der sich Ihre Unterlagen ansieht, denkt vielleicht etwas anderes:
- “Für diese Aussparungen und seitlichen Löcher werden Schieber oder Heber benötigt.”
- “Diese Wand ist zu dünn, um sie zu verputzen.”
- “Dieser dicke Abschnitt wird sich verziehen, wenn wir keine Kühlleitungen einbauen.”
- “Wir können diese Toleranz nicht aufrechterhalten.”
- “Das Design selbst weist einen Fehler auf.”
Das sagen sie selten laut. Manche befürchten, dass Sie den Auftrag woanders vergeben. Manche gehen davon aus, dass sie das Problem nach T1 beheben werden. Manche erkennen die Schwierigkeit wirklich nicht – und das ist der gefährlichste Fall.
Schließlich erhält man eines oder mehrere der folgenden Ergebnisse:
- Keine brauchbare Probe
- Proben, die voller Probleme zurückkommen
- Hohe NG-Raten
- Teile, die sich nicht zusammenbauen lassen
- Die tatsächlichen Kosten liegen 2–3 Mal höher als im Angebot angegeben
1.4 Die Niedrigpreis-Falle führt zu Verzögerungen und Qualitätsmängeln
Das ist die Falle, in die ausländische Käufer am häufigsten tappen. Ein Angebot liegt 30–50% unter den anderen, und man hat das Gefühl, einen Gewinn erzielt zu haben. In der Praxis kann der Hersteller mit diesem Budget jedoch keine gute Form herstellen. Also greift er auf minderwertigen Stahl und billigeren Kunststoff zurück.
Dann kommen die Rechnungen in einer anderen Form:
- Die Lebensdauer der Form beträgt letztlich nur 1/5 des angegebenen Wertes
- Die Ausfallraten pro Charge liegen zwischen 10 und 40%
- Die Zyklen dauern lange, weil das Kühlkonzept mangelhaft ist
- Die Form wird jeden Monat angepasst.
- Jede Produktionscharge erfordert Nacharbeit
- Das Projekt kommt einfach nicht zur Ruhe
Das günstigste Angebot ist oft das teuerste.
1.5 Die Kommunikation aus der Ferne führt immer wieder zu Missverständnissen
Chinesische Spritzgussbetriebe kommen mit CAD-Zeichnungen, Standardanforderungen an die Bearbeitung und einfachen Konstruktionen gut zurecht. Die Anforderungen im Ausland gehen jedoch oft darüber hinaus:
- Internationale Prüfnormen
- UL-Zertifizierung
- UV-Beständigkeit
- Toleranzkumulierung bei der Montage
- Konstruktiver Spielraum für zukünftige Produktversionen
- Risiken in der Lieferkette und das Erlebnis des Endnutzers
Diese Punkte werden in der ersten Runde fast immer übersprungen. Die übliche Abfolge sieht folgendermaßen aus.
Fehlerhafte Konstruktion → Überarbeitung des Bauteils → Anpassung der Form → 1–4 Monate Verzögerung
Oder das Produkt erreicht einfach nie seinen ursprünglichen Standard.
1.6 Die tatsächliche Situation zeigt sich erst Monate später
Fast jeder Käufer hat schon einmal eine ähnliche Abfolge von Ereignissen erlebt:
- Monat 1: Alles in Ordnung
- Monat 2: Bei der Probe gibt es ein kleines Problem
- Monat 3: “Du hast dein Designproblem.”
In der Mitte des Projekts fängt man an, Dinge zu lernen, die zu Beginn niemand erwähnt hat:
- Die Druckmaschinen sind veraltet.
- Es gibt nicht genug Techniker.
- Sie gehören nicht zu den Vorzugskunden.
- Der Shop ist mit preisgünstigen Bestellungen überlastet.
- Es gibt keinen professionellen Projektmanager.
- Niemand versteht deine Teile wirklich.
- Ihr Auftrag wurde stillschweigend an ein anderes Werk weitervergeben.
Dann ist es zu spät, die Fabrik zu wechseln.
2. Passen Sie den Fabriktyp an Ihr Bauteil an
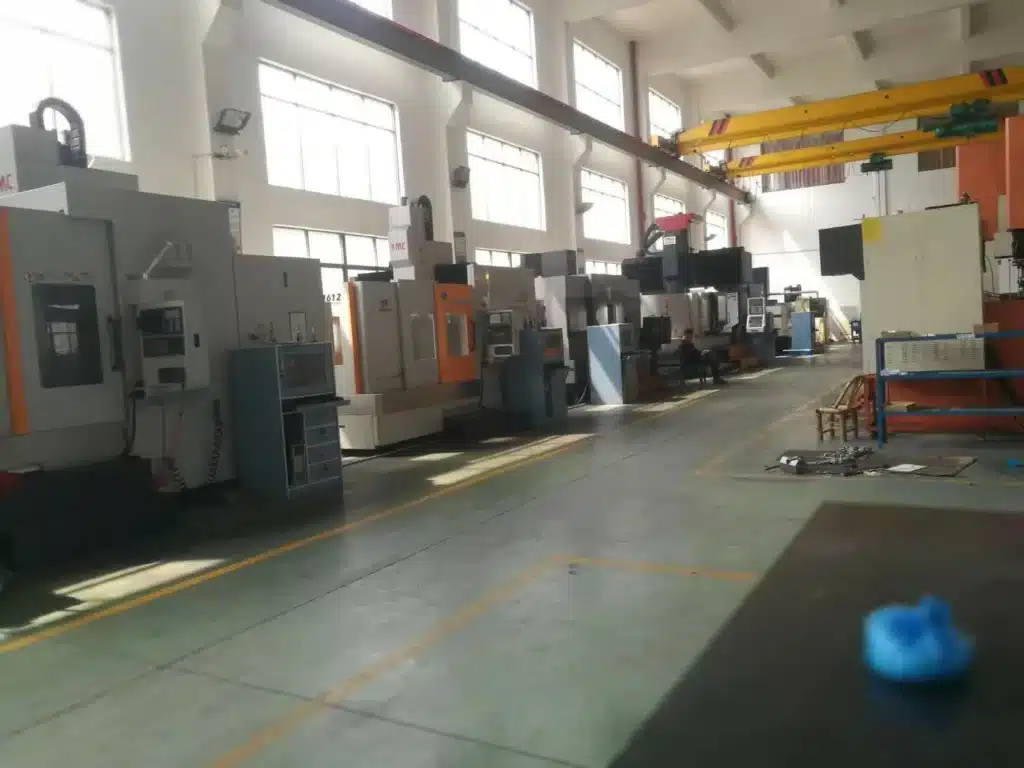
Das ist der Punkt, den die meisten ausländischen Unternehmen übersehen.
Chinas Spritzgussbetriebe lassen sich je nach Leistungsfähigkeit und Größe in fünf verschiedene Kategorien einteilen. Wählt man den falschen Typ, liegt die Wahrscheinlichkeit eines Projektmisserfolgs bei fast 80%.
Dies sind die Typen, denen Sie am häufigsten begegnen werden:
| Typ | Maßstab / Einrichtung | Fähigkeiten und Eigenschaften | Vorteile | Nachteile / Risiken | Am besten für | Nicht geeignet für |
|---|---|---|---|---|---|---|
| Kleiner Maßstab (am günstigsten, am wenigsten zuverlässig) | 10–20 Mitarbeiter; 4–12 veraltete Spritzgießmaschinen; keine Formflussanalyse; keine Ingenieure | Extrem günstige Angebote; geeignet für Spielzeug, kleine Gehäuse und Teile mit geringer Präzision | Niedrigste Kosten | Kein Qualitätsmanagementsystem; kein Projektmanagement; häufige Lieferverzögerungen | Kostengünstige Teile in kleinen Stückzahlen | Konstruktionsteile, transparente Teile, Präzisionsteile |
| Mittelgroß | 20–100 Spritzgießmaschinen; komplettes Ingenieurteam; hauseigene Formenkonstruktion | Stellt die meisten Industrieteile und Komponenten für die Unterhaltungselektronik her | Umfassende Funktionen; im Allgemeinen stabil | Leistungsfähigkeit und Qualität variieren stark; eine sorgfältige Bewertung ist erforderlich | Etwa 90% ausländische Käufer | - |
| Integrierte Formenbauwerkstatt + Spritzguss (Gesamtsieger) | Stärke bei der Prüfung von Bauteilkonstruktionen; fertigt komplexe Formen; erkennt Risiken frühzeitig; stabile Serienfertigung | Bewältigt enge Toleranzen, Hinterschneidungen, dünne Wände, komplexe Strukturen und hohe ästhetische Anforderungen | Durchgängige Kontrolle; solides Risikomanagement; konsistente Massenproduktion | Die Preise liegen in der Regel über denen üblicher mittelgroßer Geschäfte | Produkte mit hohen Anforderungen und Serienfertigung | - |
| Hersteller von Präzisionsformen der Spitzenklasse (Automobilindustrie/Medizintechnik) | ±0,02 mm; transparente Teile; optische PC-Teile; Mehrfachformen; komplexe Heißkanalsysteme | Höchste Präzision und ästhetische Kontrolle | Äußerst gleichbleibende Qualität | Höhere Preise; strengere Lieferfristen und Kommunikationsdisziplin | Automobilindustrie, Medizintechnik, Optik, Hochpräzisionsteile | - |
| Handelsunternehmen (gemischte Ergebnisse) | Sichere Kommunikation auf Englisch; Projektmanagement; Lieferantenprüfung | Bridges als Einkäufer und Hersteller entlang der gesamten Lieferkette | Bessere Kommunikation; reibungsloserer Projektablauf | Höhere Gesamtkosten; der falsche Händler kann schlimmer sein als gar kein Händler | Erstkäufer; Teams ohne technische Ressourcen oder lokale Lieferkettenressourcen | - |
Für die meisten Industrieteile ist ein mittelgroßer Betrieb oder ein integriertes Werkzeug- und Spritzgusswerk die richtige Wahl. Ein Handelsunternehmen erzielt seine Marge nur dann, wenn niemand auf Ihrer Seite einen DFM-Bericht lesen kann.
3. Was schiefgeht, wenn man den falschen Lieferanten wählt
Jedes dieser Probleme kann die Projektdauer um 3 bis 9 Monate verlängern oder das Projekt sogar gänzlich zum Scheitern bringen.
3.1 Fehler bei der Formkonstruktion
Konstruktionsfehler äußern sich in Formteilen, die sich nicht aus der Form lösen lassen, ungleichmäßiger Abkühlung, zu dünnen Wandstärken, starken Auswerfermarkierungen sowie Schrumpfung oder Verzug. Bei T1 deutet ein im Formhohlraum festsitzendes Formteil in der Regel auf Probleme mit dem Entformungswinkel oder der Glättung hin, nicht auf die Presse.

3.2 Falsches Material
Es gibt vier Arten von Materialproblemen: recyceltes Harz, Harz, dessen Qualität unter der spezifizierten liegt, Harz ohne jegliche Markenangabe sowie instabile Färbung.
Die Teile bekommen dann unter Belastung Risse, weisen Fingerabdrücke auf, verfärben sich oder altern vorzeitig.
❗Zwei Fehlerfälle
Fall 1: Materialersatz
Die Prototypen bestanden alle Tests. Bei der Serienfertigung ersetzte der Zulieferer PC durch ABS, um den Zeitplan einzuhalten. Auf Fotos sahen die Teile zwar gleich aus, doch sie fielen bei den Schlagprüfungen durch, sodass 2.000 Sätze verschrottet werden mussten. Das Zertifikat (COA) stimmte nicht mit den Chargenetiketten überein. Der Lieferant hatte die beiden Kunststoffe als gleichwertig behandelt. Zu den Verlusten zählten die Kosten für die Nachbearbeitung der Formen sowie die Strafen des Kunden wegen verspäteter Lieferung.
Fall 2: Überhöhte Lebensdauer der Form
Im Angebot waren 300.000 Spritzgusszyklen zugesagt worden. Bei etwa 80.000 begannen Blitzbildung und Maßabweichungen. Die Wartungsunterlagen waren unvollständig, und die Werkstatt polierte ständig die Angusskanäle, nur um die Teileproduktion aufrechtzuerhalten. Die Produktionslinien fielen alle zwei Wochen aus, und die Ausbeute sank auf 92%. Die Aufträge wurden auf ein Ausweichwerk verlagert, was zusätzliche Logistik- und Umrüstkosten verursachte.
Ein so früh auftretender Blitz bei einem Werkzeug, das für 300.000 Schuss ausgelegt ist, deutet in der Regel auf weichen Stahl oder verschlissene Absperrventile hin. Das Polieren der Angüsse behebt keines von beiden.
3.3 Kostensenkung bei der Formherstellung
Zu den üblichen Einsparungen zählen weniger Kühlkanäle, weniger Auswerferstifte, Stahl, der nicht den Spezifikationen entspricht, der Verzicht auf eine Wärmebehandlung sowie ein billiges Heißkanalsystem. Für all diese Einsparungen zahlen Sie später mit einer kürzeren Lebensdauer der Form, langsameren Zyklen, höheren Ausschussquoten und höheren Produktionskosten.
Fehlende Kühlkanäle lassen sich auf Fotos kaum erkennen. Fordern Sie den Kühlplan im Formentwurf an, bevor mit dem Schneiden des Stahls begonnen wird.
3.4 Schwankende Qualität in der Serienfertigung
Eine instabile Produktion lässt sich in der Regel auf die Fähigkeiten des Bedienpersonals, veraltete Spritzgießmaschinen, nicht standardisierte Prozessparameter und eine lückenhafte Rohstoffkontrolle zurückführen. Wenn das Einstellprotokoll nur im Kopf eines einzigen Technikers gespeichert ist, geht die Qualität Ihrer Teile mit ihm aus dem Haus.
3.5 Qualitätsschwankungen zwischen Mustern und Serienproduktion
Muster werden oft auf neuen Maschinen mit hochwertigem Kunststoff auf einer Presse gefertigt, die vom besten Techniker feinjustiert wurde. Die Serienproduktion wird dann auf Standardmaschinen und kostengünstigeres Material verlagert. Die Einstellungen weichen ab, weil niemand mehr so genau darauf achtet.
3.6 Zulieferer und Unterauftragnehmer
Das kommt äußerst häufig vor. Ein Werk, dessen Kapazitäten nicht ausreichen oder das eine komplexe Konstruktion nicht bewältigen kann, vergibt den Auftrag an einen günstigeren externen Dienstleister. Man wird selten darüber informiert.
Die Fabrik, die Sie sehen, ist nicht die eigentliche Produktionsstätte.
Bitten Sie darum, Ihre Form während der Bearbeitung in einem Videoanruf zu sehen. Wenn man sie Ihnen nicht zeigen kann, gehen Sie davon aus, dass sie sich woanders befindet.
3.7 Probleme mit Montagetoleranzen
Sie können davon ausgehen, dass die Spritzgussfabrik diese Punkte versteht:
- Kumulative Toleranzen (Stack-up)
- Montagespiele
- Schrumpfunterschiede zwischen verschiedenen Materialien
- Maßänderung nach dem Formen
Viele Fabriken verstehen sie überhaupt nicht.
3.8 Fehlendes Projektmanagement
Ohne einen Projektleiter gehen technische Zeichnungen unter. Toleranzen, Materialien und konstruktive Details bleiben unbestätigt. Liefertermine werden zu reinen Vermutungen.
3.9 Mangelhafte Kommunikation
Selbst so einfache Anweisungen wie diese werden falsch interpretiert:
- “Oberflächenbeschaffenheit: MT11010”
- “Toleranz: ±0,05 mm”
- “Erfordert lebensmittelechtes Material”
Tragen Sie jede einzelne davon in die Zeichnung ein und bestätigen Sie sie jeweils schriftlich. Eine Spezifikation, die nur in einem E-Mail-Verlauf existiert, geht zwischen Vertrieb und Werkzeugbau verloren.
Beurteilen Sie chinesische Spritzgussanbieter daher anhand eines Systems und nicht anhand des Preises, von Mustern oder Bewertungen auf Google oder Alibaba. Diese Kriterien geben Aufschluss darüber, wie ein Projekt tatsächlich verlaufen wird:
- Technische Kompetenz und Erfahrung im Formenbau
- Passend zur strukturellen Komplexität Ihres Bauteils
- Materialkenntnisse
- Projektmanagement
- Technische Kommunikation
- Fähigkeit zur Qualitätskontrolle
- Transparenz in der Fertigung
- Potenzial für eine dauerhafte Partnerschaft
Teil 2 – Bewertung von Spritzgusslieferanten in China
Sie benötigen eine Bewertungsmethode, die Sie in jedem Werk auf dieselbe Weise anwenden können. Ohne eine solche Methode wird die Entscheidung wieder vom Preis und vom Bauchgefühl bestimmt, und so gehen durch Fehler und Nacharbeit Gelder verloren.
1. Einrichtung eines Lieferantenauswahlverfahrens
Ein komplexes Beschaffungsprojekt umfasst fünf Schritte.
1. Erstauswahl
Suchen Sie nach Kandidaten bei Alibaba, auf Messen, über Empfehlungen und in internationalen Lieferkettennetzwerken. Überprüfen Sie die Gewerbeanmeldung, ISO/TS-Zertifikate und Referenzprojekte wichtiger Kunden. Schließen Sie alle Kandidaten aus, die in dieser Phase eindeutig nicht in Frage kommen.
2. Kompetenzbewertung
- Die technischen Kompetenzen umfassen DFM (Design for Manufacturing), Mold-Flow-Analyse, Formenbau und Materialhandhabung.
- Zur Ausstattung gehören Pressen mit einer bestimmten Tonnage, CNC-Maschinen, EDM-Anlagen und eine Koordinatenmessmaschine (CMM).
- Achten Sie beim Qualitätssystem auf IQC, IPQC, FQC, OQC, FAI und CPK.
3. Angebotsbewertung
Bitten Sie um eine Aufschlüsselung der Kosten für die Form und des Stückpreises für die Spritzgussteile. Rechnen Sie dann die versteckten Kosten hinzu, darunter Materialaufschläge, Nacharbeit sowie Verzögerungen bei Logistik und Kommunikation. Ein Angebot, das deutlich unter den anderen liegt, landet ganz unten auf dem Stapel.
4. Probenvalidierung
T1-Muster (Erstversion) → T2-Muster (nach Rückmeldung überarbeitet) → Serienvorlauf (Kleinserie)
5. Bewertung des Potenzials für eine langfristige Zusammenarbeit
- Wie schnell das Werk reagiert
- Ob die Ingenieure ein Problem klar erklären können
- Liefergenauigkeitsrate
- Projektmanagement
- Risikokontrolle
- Echte Bereitschaft zur langjährigen Zusammenarbeit, nicht nur ein einzelner Auftrag
2. Vorauswahl: Wie man die Rentabilität einer Fabrik schnell einschätzt
Dies sind die Anzeigen, die Sie zuerst überprüfen sollten:
| Indikator | Prüfverfahren | Anmerkungen |
|---|---|---|
| Unternehmensqualifikation | Tianyancha / Alibaba / Messematerialien | Bitte bestätigen Sie, dass Spritzguss und Formenbau zum Geschäftsfeld gehören. |
| Gründungsjahr | Offizielle Informationen zur Anmeldung | In der Regel werden Bewerber mit mehr als 5 Jahren Berufserfahrung bevorzugt. |
| Mitarbeiterzahl | Vor Ort/Per Video | Ein Werk mit 50 bis 500 Mitarbeitern deckt den Großteil des Produktionsbedarfs ab. |
| Tonnage der Spritzgießmaschine | Video/Fabrikmaterialien | Muss zur Struktur und Größe Ihres Bauteils passen. |
| Formfähigkeit | Formgehäuse, Formstahl, Formnester | Prüfen Sie, ob sie bereits ähnliche komplexe Teile hergestellt haben |
| ISO/TS-Zertifizierung | Echtheit des Zertifikats überprüfen | Es gibt gefälschte Zertifikate; überprüfen Sie diese vor Ort oder per Video |
Bei der Vorauswahl müssen lediglich offensichtliche ungeeignete Bewerber aussortiert werden, sodass 10–15 Kandidaten übrig bleiben. Bei Zertifikaten sollte man den Geltungsbereich lesen und nicht nur auf das Logo achten. Ein ISO 9001 Ein Zertifikat, das sich auf den Handel bezieht, sagt nichts über das Formen aus.
3. Bewertung der technischen Leistungsfähigkeit
3.1 Technische Kompetenzen
- Schicken sie ein Entwurf für die Fertigung (DFM) Bericht mit dem Zitat?
- Laufen sie? Moldflow-Analyse, oder versprechen das nur?
- Können sie die Wandstärke, Entformungsschrägen und Trennlinien an Ihrem tatsächlichen Bauteil anpassen?
- Haben sie schon einmal komplexe Formen mit Heißkanälen und Schiebern gebaut?
- Wissen sie, wie sich PP, ABS, PC, PA66 und POM im Formprozess unterschiedlich verhalten?
- Werden sie ein alternatives Material vorschlagen, wenn das von Ihnen gewählte nicht gut passt?
Ein echter DFM-Bericht kennzeichnet Probleme in Ihrer Geometrie anhand von Screenshots. Ein allgemeiner Bericht listet lediglich Konstruktionsregeln auf, die Sie auf jeder beliebigen Website finden könnten. Wenn Sie Fragen zu Anschlüssen oder Wänden zunächst einer Plausibilitätsprüfung unterziehen möchten, bietet unser Interaktive Spritzgusswerkzeuge im Browser ausführen.
3.2 Möglichkeiten im Bereich Formenbau
- Können Sie die Stahlsorte und deren Herkunft überprüfen?
- Reicht die versprochene Lebensdauer der Form für Ihr Produktionsvolumen aus?
- Welche Genauigkeit weisen ihre EDM- und CNC-Maschinen auf?
- Was deckt die Schimmelgarantie eigentlich ab?
- Sind die Anordnungen der Heißkanäle, Auswerfer und Entlüftungen sinnvoll?
- Ist die Lieferzeit für die Form realistisch oder nur das, was Sie gerne hören wollten?
3.3 Leistungsmerkmale der Ausrüstung
- Passt die Presskapazität zu Ihrer Bauteilgröße und -struktur?
- Wie regeln sie Heißkanäle und den Ausgleich bei Mehrfachformen?
- Können sie das Polieren, Sprühen, Siebdrucken und die Montage im eigenen Haus durchführen?
- Verfügen sie über eine Koordinatenmessmaschine und optische Prüfgeräte?
- Wie ausgereift sind ihre MES- und ERP-Systeme?
Empfehlung
Bitten Sie um eine Live-Video-Führung und sehen Sie sich an, wie eine Presse Ihr Bauteil herstellt. Bilder und Broschüren beweisen nichts.
4. Angebotsbewertung: Aufschlüsselung des Preises und Vermeidung von Niedrigpreisfallen
Teile jedes Zitat in seine Bestandteile auf:
Formkosten = Stahl + Formunterteil + CNC/EDM + Konstruktion + Montage + Gewinn
Stückpreis = Material + Spritzgusszyklus + Arbeitskosten + Nachbearbeitung + Verpackung + Ausschuss
4.1 Versteckte Kosten
- Materialkennzeichnung, wie sie häufig bei transparenten Bauteilen und technischen Kunststoffen anzutreffen ist
- Gebühren für die Modifizierung von Formen
- Überarbeitung zur Behebung von Fehlern
- Logistik und Tarife
- Verzögerungen aufgrund von Missverständnissen oder Übersetzungsproblemen
4.2 Wie man Billigfallen vermeidet
Ein Angebot, das deutlich unter dem Marktpreis liegt – beispielsweise rund 30% niedriger –, ist ein Warnsignal. Wahrscheinlich wurde bei der Form, dem Stahl oder dem Heißkanal an der Qualität gespart. Eine zu kleine Presse verlängert die Zykluszeit und vergrößert die Toleranzschwankungen der Teile. Und ein Betrieb ohne Qualitätssicherung gleicht den Unterschied durch Nacharbeit aus.
Wenn Sie Angebote einholen, lassen Sie sich die Stahlsorten, die Arbeitsstunden und die voraussichtliche Lebensdauer der Form schriftlich bestätigen. Ein Lieferant, der diese Angaben nicht im Einzelnen aufführt, hat etwas zu verbergen.
5. Stichprobenprüfung (T1 → T2 → kleine Charge)
5.1 T1-Probe
Überprüfen Sie bei T1 die Maße anhand der Zeichnung und sehen Sie sich das Erscheinungsbild und die Oberflächenbeschaffenheit genau an. Messen Sie Schrumpfung und Verzug erst, nachdem sich die Teile stabilisiert haben, und nicht direkt nach dem Pressvorgang.
5.2 T2-Probe
Die Form wird auf der Grundlage der T1-Ergebnisse angepasst. Anschließend werden die Maße und die Funktion erneut überprüft.
5.3 Kleine Chargen
- Bestätigt, dass die Serienproduktion stabil läuft
- Zeigt die tatsächliche Fehlerquote an
- Farbgenauigkeit
- Glanzgrad über die gesamte Länge
Führen Sie immer einen kleinen Testlauf mit mindestens 50–200 Stück vor der Serienproduktion. Dies ist der einzige echte Test, ob die Fabrik den Produktionsprozess reproduzieren kann.
6. Potenzial für eine langfristige Zusammenarbeit
Technisches Können ist nur die halbe Miete. Beobachten Sie, wie sich das Werk in diesen Punkten verhält:
| Bewertung | Beobachtung |
|---|---|
| Reaktionsgeschwindigkeit | Reaktionszeit per E-Mail, WeChat, Skype und WhatsApp. |
| Technische Fähigkeiten | Fähigkeit, komplexe Konstruktionen und Toleranzvorgaben zu verstehen |
| Liefergenauigkeit | Frühere Bestellungen und kleine Testproduktionen prüfen |
| Projektmanagement | Engagierte Mitarbeiter, die jede Produktionsphase begleiten |
| Risikokontrolle | Wie sie mit Formwechseln, Materialnachschub und Nacharbeit umgehen |
| Bereitschaft zur langfristigen Zusammenarbeit | Unterzeichnung von Vertraulichkeitsvereinbarungen (NDA) und Verträgen über das Eigentumsrecht an Formen |
Ein langfristiger Partner ist fast immer besser als ein kurzfristiger Niedrigpreis.
7. Technische Dokumente verstehen
Vier Dokumente sagen mehr über ein Werk aus als jeder Verkaufsbesuch. Falls eines davon für Sie neu ist, bietet unser Lernzentrum für Spritzguss erläutert jedes einzelne.
1. Moldflow-Analysebericht
Achten Sie auf Schweißnähte, Schrumpfspuren, Blasenbildung und die Gleichmäßigkeit der Abkühlung. Dieser Bericht gibt Aufschluss darüber, ob die Formkonstruktion sinnvoll ist. Eine Schweißnaht an einer Sichtfläche lässt sich jetzt weitaus kostengünstiger verlegen als nach dem ersten Durchlauf (T1).
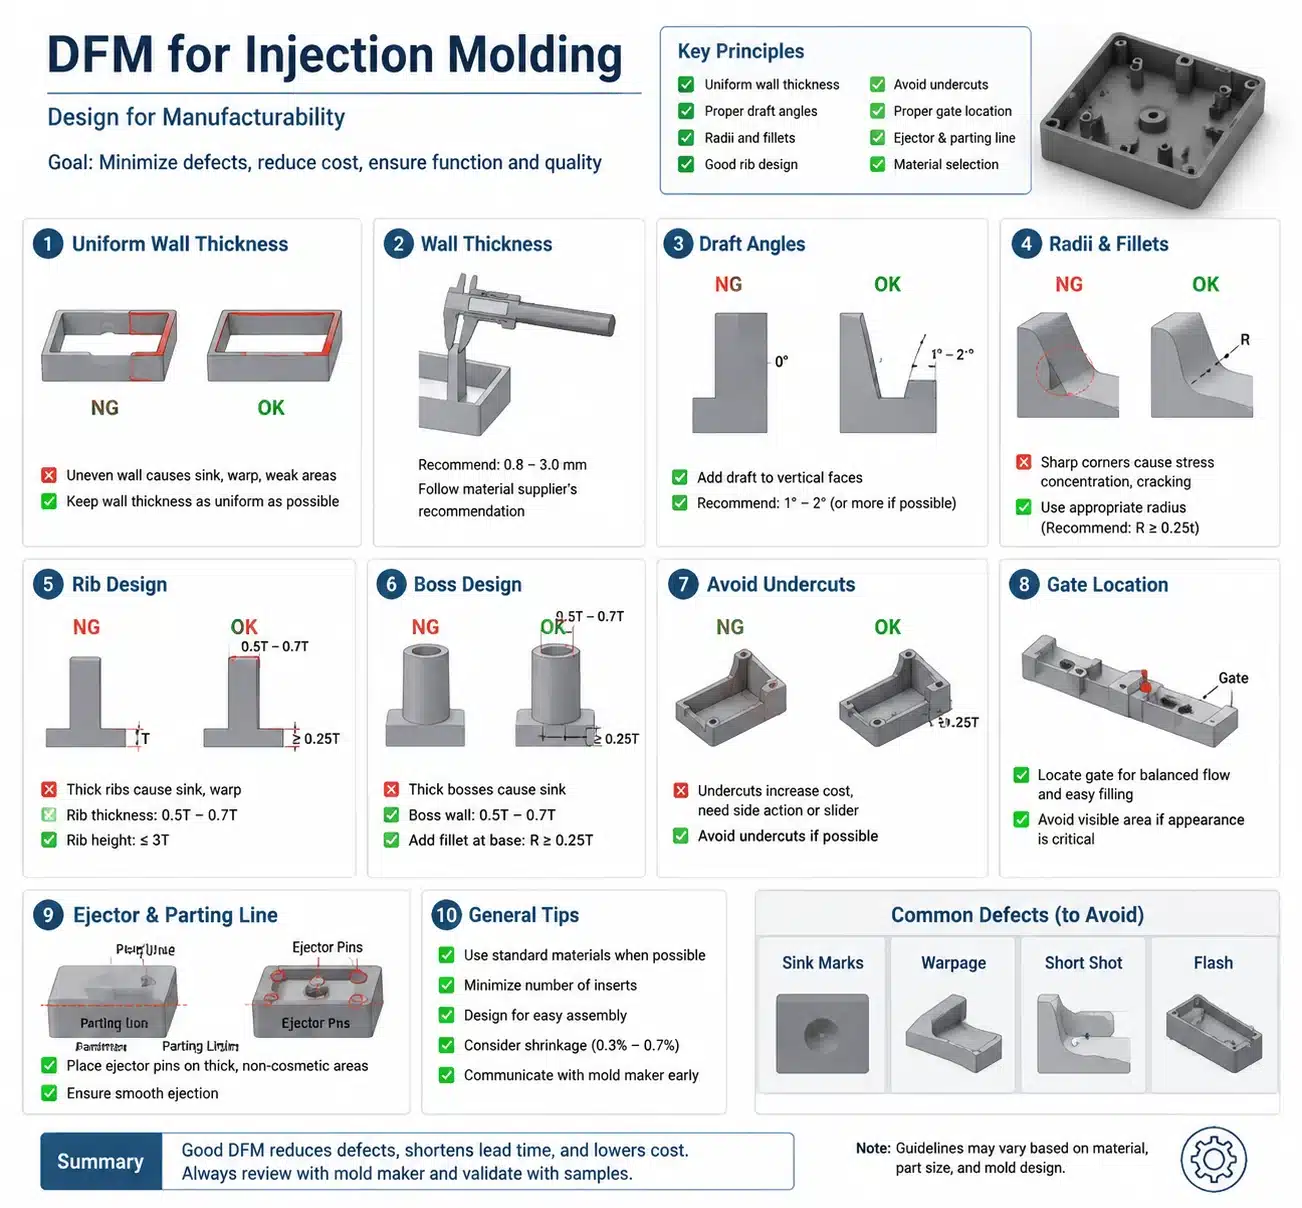
2. DFM-Bericht (Design for Manufacturing)
- Wandstärke
- Entwurfswinkel
- Radien
- Toleranz
Anhand dessen lässt sich beurteilen, ob das Teil tatsächlich gemäß der Zeichnung gefertigt werden kann.
3. Beispiel für einen Prüfbericht
Dieser Abschnitt befasst sich mit Maßabweichungen, Toleranzen, Werkstoffeigenschaften, Oberflächenbeschaffenheit und Farbe. Er gibt Aufschluss darüber, was der Hersteller tatsächlich leisten kann; lesen Sie daher zunächst die Zeilen, in denen Toleranzen überschritten wurden.
4. Prüfbericht der Koordinatenmessmaschine (CMM)
Überprüfen Sie die kritischen Maße und die Toleranzen der Passbohrungen. Wenn diese Werte von Probe zu Probe schwanken, lässt sich die Serienfertigung nicht kontrollieren.
8. Systematische Bewertung
Beispiel für einen Werksfragebogen (gebrauchsfertig)
- Wie viele Spritzgießmaschinen betreiben Sie, und wie hoch ist die Schließkraft der einzelnen Maschinen?
- Wie sieht Ihre Fertigungskapazität im Bereich Formenbau aus? Welche Stähle verwenden Sie, und welche Lebensdauer erwarten Sie?
- Bieten Sie DFM- oder Moldflow-Analysen an?
- Verfügen Sie über IQC-, IPQC-, FQC-, OQC-, FAI- oder CPK-Prozesse?
- Wie lange beträgt bei Ihnen in der Regel die Vorlaufzeit für die Formenherstellung? Wie gehen Sie mit Verzögerungen um?
- Gibt es eine Begrenzung hinsichtlich der Änderungen an den Beispielen?
- Könnten Sie einen Testlauf mit einer kleinen Charge durchführen?
- Sind Sie bereit, eine Vertraulichkeitsvereinbarung zu unterzeichnen?
- Wie lauten Ihre Bedingungen für den Besitz von Formen?
- Können Sie uns Referenzen oder Fallstudien früherer Kunden zur Verfügung stellen?
Beispiel für eine Checkliste zur Qualitätskontrolle
- Optische Mängel: Verformungen, Blasen, Kratzer
- Maße: kritische Maße im Vergleich zur Toleranz
- Materialien: Farbe, Glanz, Zertifizierungen
- Formen: Auswerferabdrücke, Schrumpfspuren, Trennfugen
- Chargenstabilität: Abmessungen, Gewicht, Fehlerquoten
Senden Sie den Fragebogen an alle in die engere Wahl gekommenen Fabriken und bewerten Sie die Antworten anhand der Checkliste. Der Vergleich von fünf Lieferanten dauert dann einen Nachmittag.
9. Wissenschaftliches Verfahren zur Lieferantenbewertung
Wenn Sie diesen Prozess durchlaufen, scheiden die meisten unseriösen Lieferanten bereits aus, bevor Sie eine Anzahlung leisten. Niedrige Preise und Formfallen werden in der Angebotsaufschlüsselung sichtbar. Mangelnde technische Kompetenz und unzureichende Qualitätssysteme zeigen sich im DFM-Bericht und bei der Kleinserie. Die Machbarkeit der Massenproduktion wird anhand realer Teile nachgewiesen, nicht anhand von Versprechungen.
Eine Geheimhaltungsvereinbarung (NDA) oder eine Klausel zum Eigentumsrecht an den Formen ist ein stiller Test für die langfristigen Absichten. Ein Hersteller, der sich gegen beides sträubt, gibt damit einen Hinweis darauf, wie die Partnerschaft verlaufen würde. Was übrig bleibt, ist eine kurze Auswahlliste, aus der Sie anhand der Eignung auswählen können, wobei der Preis nur einer von mehreren Faktoren ist.
Teil 4 – Qualitätskontrolle und Produktionsstabilität
Ein kompetenter Lieferant ohne funktionierendes Qualitätskontrollsystem (QC) wird dennoch fehlerhafte Teile ausliefern. In diesem Abschnitt werden IQC, IPQC, FQC, OQC, FAI und CPK behandelt und erläutert, was in den einzelnen Phasen zu prüfen ist.
1. Warum die Qualitätskontrolle wichtiger ist als die Lieferantenauswahl
Die Auswahl einer guten Fabrik ist der erste Schritt. Die Massenproduktion birgt nach wie vor ein echtes Risiko:
- Die Muster sehen gut aus, doch die Serienchargen weisen Abweichungen auf.
- Die Rohstoffchargen unterscheiden sich in Eigenschaften wie Abmessungen, Farbe oder Festigkeit.
- Prozessparameter, die nie standardisiert wurden, führen zu Schrumpfung oder Verzug.
- Unzureichend geschulte Bediener verursachen optische Mängel.
- Durch den Verschleiß der Form verschieben sich die kritischen Maße allmählich außerhalb der Toleranzgrenzen.
Die Produktionsstabilität hängt von einer Kombination aus technischer Kompetenz, Qualitätskontrollprozessen, Standardarbeitsabläufen, Materialkontrolle und Formwartung ab. Auf lange Sicht sind die ersten Anzeichen von Verschleiß in der Regel Grate an den Abschneidekanten, lange bevor es zu Maßabweichungen kommt.
2. Gängige Qualitätskontrollverfahren in chinesischen Spritzgussbetrieben
Die meisten chinesischen Spritzgussbetriebe wenden diese Phasen an, wobei sie die im internationalen Beschaffungswesen gebräuchlichen englischen Abkürzungen verwenden:
| QC-Phase | Vollständiger Name | Kernziel |
|---|---|---|
| IQC | Eingangsqualitätskontrolle | Prüfung von Rohstoffen, Hilfsstoffen und zugekauften Bauteilen |
| IPQC | Qualitätskontrolle während des Produktionsprozesses | Überwachung kritischer Maße und Prozessparameter während der Produktion |
| FQC | Abschließende Qualitätskontrolle | Endkontrolle der fertigen Produkte vor dem Versand |
| OQC | Ausgangskontrolle | Prüfung von Verpackung, Menge, Funktion und Aussehen vor dem Versand |
| FAI | Erstmusterprüfung | Überprüft das erste Produkt hinsichtlich der Konstruktionsanforderungen für Form und Prozess |
| CPK | Prozessfähigkeitsindex | Misst die Prozessfähigkeit und die Chargenstabilität |
Richtig und strukturiert durchgeführt Die Qualitätskontrolle stellt sicher, dass jede Phase Jeder Produktionsschritt verfügt über einen eigenen Kontrollpunkt. Probleme werden so bereits an ihrer Entstehungsstelle erkannt.
2.1 IQC – Eingangsqualitätskontrolle
Die Eingangskontrolle (IQC) stellt sicher, dass Rohstoffe und zugekaufte Bauteile den Spezifikationen entsprechen, bevor sie in die Presse gelangen. Die Prüfer überprüfen:
- Werkstoffsorte, Lieferant und Chargennummer
- Farbe, Glanz und mechanische Eigenschaften
- Mischungsverhältnisse von Bewehrung und Zusatzstoffen
- Integrität und Größe der Pellets
- Chemische oder physikalische Prüfungen, falls erforderlich
Mangelhaftes Harz bringt den gesamten nachgelagerten Prozess aus dem Gleichgewicht. Die Eingangskontrolle (IQC) ist die erste Verteidigungslinie und im Vergleich zur Verschrottung einer Charge kostengünstig.
2.2 IPQC – In-Prozess-Qualitätskontrolle
IPQC deckt Probleme bereits während des Produktionslaufs auf, bevor eine gesamte Charge aussortiert wird. Die Prüfer entnehmen pro Charge 1 bis 5 Teile, um kritische Maße zu überprüfen. Sie überwachen Temperatur, Druck, Haltezeit und Abkühlzeit an der Presse sowie die Formtemperatur und den Zyklus. Außerdem stellen sie sicher, dass die Bediener bei kritischen Schritten die Standardarbeitsanweisung (SOP) befolgen, und achten auf Verformungen, Schrumpfspuren und Blasen.
2.3 FQC – Abschließende Qualitätskontrolle
Die Qualitätskontrolle (FQC) stellt sicher, dass jedes Produkt vor dem Versand den Spezifikationen entspricht.
- Optik: auf Kratzer, Blasen und Verformungen geprüft
- Kritische Maße, gemessen mit einer Koordinatenmessmaschine (CMM) oder einem Messschieber
- Funktionsprüfungen wie Montage, Haltbarkeit und Drehmoment
- Verpackung, Packungsinhalt, Etiketten und Schutz vor elektrostatischer Aufladung
Eine Stichprobenprüfung allein reicht hier nicht aus. Die FQC sollte 100% kritischer Maße abdecken, wenn Sie eine Konsistenz gewährleisten möchten, auf die sich Ihre Kunden verlassen können.
2.4 OQC – Ausgangskontrolle
Die OQC ist die letzte Kontrolle, bevor die Teile das Werk verlassen. Dabei werden die Verpackungsmenge, das Aussehen, die Funktion und die Unversehrtheit der Verpackung erneut überprüft. Außerdem werden die Versanddokumente kontrolliert, in der Regel das COC, das Sicherheitsdatenblatt (MSDS), die Packliste und der Prüfbericht. Viele Kundenbeschwerden lassen sich auf die Unterlagen oder die Verpackung zurückführen, nicht auf die Teile selbst.
2.5 FAI – Erstmusterprüfung
Die FAI überprüft vor Beginn der Serienfertigung, ob Form, Verfahren und Parameter korrekt sind. Das Erstmuster wird mit der Zeichnung oder der 3D-Datei verglichen, und alle kritischen Maße werden vermessen. Die Lebensdauer der Form und die Toleranzen werden überprüft. Anschließend gibt der Kunde die Muster frei.
Viele Billigfabriken verzichten auf die FAI. Allein diese Abkürzung ist für einen Großteil der Produktionspannen verantwortlich, zu deren Behebung ich hinzugezogen werde.
2.6 CPK – Prozessfähigkeitsindex
Der CPK-Wert gibt an, ob der Prozess kritische Toleranzen über einen längeren Zeitraum hinweg einhalten kann. Hersteller geben in der Regel die Werte Cp und Cpk an, meist in Bezug auf Bohrungspositionen, Wandstärken und Baumaße. Anhand dieser statistischen Kennzahlen lässt sich erkennen, ob der Prozess optimiert werden muss. Kunden aus der Automobil-, Medizin- und Optikbranche betrachten den CPK-Wert als verbindliche Vorgabe.
Ein Werk ohne CPK-Daten hat keine Möglichkeit, Maßabweichungen in der Serienfertigung zu kontrollieren.
3. Überprüfung der Qualitätssicherungskapazitäten des Werks
Beginnen Sie mit den Unterlagen. Fordern Sie die Dokumente zum Qualitätskontrollprozess an, überprüfen Sie, ob für jeden Schritt eine Standardarbeitsanweisung (SOP) vorliegt, und vergewissern Sie sich, dass für jede Phase eine namentlich benannte Person verantwortlich ist.
Anschließend findet das Audit vor Ort oder per Videokonferenz statt:
- Sehen Sie sich die IQC-Stichprobenprüfung des eingehenden Materials an
- Überprüfen Sie, wie IPQC-Proben während eines laufenden Durchlaufs entnommen werden
- Lesen Sie die FQC-Aufzeichnungen, nicht nur die leeren Formulare.
- Beachten Sie die OQC-Verpackung
- FAI-Berichte und Daten zu Kleinserien anfordern und deren Vollständigkeit und Echtheit überprüfen
- Chargendaten mit statistischen Aufzeichnungen abgleichen
Führen Sie abschließend einen Testlauf durch. Eine kleine Charge von 50–200 Stück mit einer Stichprobenprüfung nach 5–10% oder einer 100%-Prüfung kritischer Maße sagt mehr aus als jedes Audit. Achten Sie auf die Nacharbeitsquoten und Standardabweichungen in den Ergebnissen. Audits vor Ort in Kombination mit realen Daten sind der Schlüssel zur Vorhersage einer stabilen Serienproduktion.
4. Der gesamte Umsetzungsprozess vom Prototyp bis zur Serienfertigung
4.1 Probenphase
- T1 prüft, ob das Werk das Teil überhaupt formen kann.
- T2 überprüft die modifizierten Proben.
- Die Beteiligten unterzeichnen die Musterbestätigung.
- Mit einer kleinen Testcharge von 50 bis 200 Stück wird die Produktionsfähigkeit geprüft.
- Für diese Charge werden vollständige IQC-, IPQC- und FQC-Prüfungen durchgeführt.
- CPK- und Ausbeutewerte werden anhand der Norm überprüft.
Unser Fallstudie: Form für 20-Liter-Farbeimer verfolgt den Weg eines echten Werkzeugs auf diesem Weg, von T1 bis zur Serienfertigung.
4.2 Vorbereitungen vor der Serienfertigung
- Vergewissern Sie sich, dass die Form gewartet wurde und einsatzbereit ist.
- Schulen Sie die Zugführer in den kritischen Abläufen.
- Standardwerte für Temperatur, Druck, Abkühlzeit und Ausstoßgeschwindigkeit sperren.
- Überprüfen Sie, ob die Materialcharge den Spezifikationen entspricht.
4.3 Serienproduktionsphase
- Entnehmen Sie aus jeder Charge Proben zur Überprüfung der kritischen Maße.
- Führen Sie eine vollständige FQC-Prüfung durch.
- OQC führt vor dem Versand eine abschließende Prüfung durch.
- Alle Qualitätskontrolldaten erfassen und archivieren.
4.4 Langfristige Qualitätsüberwachung
- Planen Sie die Lebensdauer der Form und legen Sie die Wartungsintervalle entsprechend fest.
- Aktualisieren Sie die Prozessparameter, sobald Produktionsdaten eingehen.
- Überprüfen Sie regelmäßig Ihre Materiallieferanten.
- Sammeln Sie Kundenfeedback und lassen Sie es in den Prozess einfließen.
5. Praktische Hilfsmittel und Vorlagen
Diese Vorlagen machen die Qualitätskontrolle messbar und überprüfbar:
- Checkliste für die Qualitätskontrolle (Maße, Aussehen, Funktion)
- Vorlage für die Erstmusterprüfung (FAI)
- Stabilitätsprotokoll für eine Charge (Cpk-Berechnung)
- Analyseblatt zu Nacharbeit und Fehlerquote
Worauf man vor der Freigabe der Serienproduktion bestehen sollte
Sollte ein Lieferant bei einem dieser Punkte Einwände erheben, betrachten Sie dies als Kompetenzlücke und nicht als Verhandlungsposition.
- Die gesamte Qualitätskontrollkette aus IQC, IPQC, FQC, OQC, FAI und CPK, mit einsehbaren Aufzeichnungen.
- Ein Testlauf in kleiner Stückzahl vor der Serienfertigung. So lassen sich Probleme erkennen, solange sie noch kostengünstig zu beheben sind.
- Erfasste Prozessdaten, sodass Abweichungen bereits in den Zahlen erkennbar sind, bevor sie sich in Beschwerden niederschlagen.
- Ein Wartungsplan für die Formen und eine dokumentierte Materialkontrolle.
- Ein Preis, der all das widerspiegelt. Echte Qualitätssicherung ist mehr wert als ein günstiges Angebot.
Part 5 — Long-Term Collaboration
Sobald ein Lieferant die Stichprobenprüfung bestanden hat, geht es darum, die Qualität aufrechtzuerhalten. Eine Fabrik, die Ihre Teile, Ihre Toleranzen und Ihre Besonderheiten bereits kennt, gewinnt von Jahr zu Jahr an Wert. Ein Wechsel setzt all das wieder auf Null.
1. Der Wert einer langfristigen Zusammenarbeit
Die Auswahl eines Lieferanten ist eine strategische Entscheidung und keine einmalige Transaktion.
- Langjährige Geschäftsbeziehungen bieten Spielraum für Verhandlungen über günstigere Preise und Zahlungsbedingungen.
- Die Nacharbeit nimmt ab, sobald die Fabrik sich mit Ihren Produkten und Prozessen vertraut gemacht hat.
- Eilaufträge, Werkzeugwechsel und Sondermaterialanfragen werden schneller bearbeitet.
- Vertrauen senkt das Risiko von Engpässen bei kritischen Komponenten.
- Ein engagierter Lieferant wird sich an Konstruktionsänderungen, der Materialauswahl und Prozessverbesserungen beteiligen.
Der niedrigste Anfangspreis entspricht selten den niedrigsten Gesamtkosten.
2. Wesentliche Elemente des Lieferantenmanagements
2.1 Vertrags- und Vereinbarungsmanagement
- Eine Geheimhaltungsvereinbarung, die Formdesigns, Rezepturen und Prozessdokumente abdeckt, damit Ihr geistiges Eigentum geschützt bleibt.
- Klauseln zum Eigentumsrecht an Formen, in denen auch die Instandhaltung, die Abschreibung und die Vorgehensweise am Ende der Lebensdauer geregelt sind.
- Lieferbedingungen (FOB / CIF / DDP), die keinen Spielraum für Diskussionen über Versandkosten lassen.
- Qualitätsbedingungen, in denen QC-Standards und Anforderungen an Erstmuster sowie Fehlerquoten, Nacharbeitskosten und Entschädigungen festgelegt sind.
- Ratenzahlungen zu T0 (Vertragsunterzeichnung), T1 (Fertigstellung der Form) und vor Beginn der Serienproduktion. Zahlen Sie niemals den gesamten Betrag im Voraus.
Das Eigentumsrecht an den Formen ist die Klausel, deren Auslassung Käufer am meisten bereuen. Ohne diese Klausel wird die spätere Verlagerung Ihrer Werkzeuge in ein anderes Werk zu einer Verhandlung, die Sie verlieren werden.
2.2 KPI und Leistungsmanagement
Beurteilen Sie die Leistung Ihrer Lieferanten anhand von Zahlen, nicht anhand von Eindrücken:
| KPI-Kennzahl | Beschreibung | Messverfahren |
|---|---|---|
| Pünktlichkeitsquote | Pünktlichkeit der Lieferungen | Tatsächlicher Liefertermin im Vergleich zum geplanten Liefertermin |
| Rendite | Produktqualität beim ersten Durchlauf | Nacharbeitsquote und Prüfergebnisse |
| Technische Antwort | Geschwindigkeit bei der Lösung technischer Probleme | Durchschnittliche Antwortzeit |
| Kommunikationseffizienz | Reaktionsgeschwindigkeit bei E-Mail, WeChat und Skype | Durchschnittliche Antwortzeit |
| Qualitätsbeanstandungen | Von Kunden oder intern festgestellte Probleme | Anzahl der Reklamationen pro 1000 Stück |
Überprüfen Sie die KPIs vierteljährlich oder zweimal im Jahr. Verknüpfen Sie die Ergebnisse mit der Preisgestaltung und den Vertragsbedingungen, sonst wird die Überprüfung zu einer reinen Formalität.
2.3 Risikoteilungsmechanismus
Schadensfälle durch Schimmelbefall müssen als Erstes geklärt werden. Der Hersteller sollte für erhebliche Schäden aufkommen, die über den normalen Verschleiß hinausgehen. Ihr Unternehmen stellt die Materialien oder die Verfahrensanweisungen bereit, die der Hersteller benötigt.
Die Materialpreise unterliegen Schwankungen. Im Vertrag sollten genehmigte Aufwertungen und Alternativen sowie die angemessene Aufteilung von Preisschwankungen genau festgelegt werden.
Für Eilaufträge sind eigene Konditionen erforderlich. Vereinbaren Sie im Voraus Eilzuschläge oder vorrangige Produktionstermine und halten Sie schriftlich fest, wer für was verantwortlich ist.
Wenn beide Seiten einen Teil des Risikos tragen, haben beide Seiten ein Interesse daran, dass das Projekt gelingt. Diese Übereinstimmung ist es, die eine Partnerschaft stabil hält.
3. Bewährte Verfahren für die Beschaffung im Ausland und die Kommunikation mit Lieferanten
3.1 Projektmanagement
Benennen Sie einen Projektmanager auf Ihrer Seite, der die Gesamtverantwortung für den gesamten Prozess übernimmt. Diese Person ist für die Kommunikation, die Fortschrittsüberwachung und die Archivierung der Unterlagen zuständig. Legen Sie Meilensteine für jede Phase fest: Entwurf, Formenbau, Muster und Serienfertigung.
3.2 Pflege der Beziehungen zu den Herstellern
- Führen Sie regelmäßig Videokonferenzen oder Besprechungen vor Ort durch
- Beziehen Sie den Lieferanten in die Form- und Musterprüfungen ein
- Gib schnell Feedback, auch wenn etwas gut gelaufen ist
- Belohnen Sie gute Leistungen mit Vorrang bei der Auftragsvergabe oder Mengenrabatten
3.3 Zusammenarbeit bei Prozessen und Gestaltung
- DFMEA-Berichte (Design Failure Mode and Effects Analysis) und DFM-Berichte in beide Richtungen austauschen.
- Bitten Sie den Hersteller, Verbesserungsvorschläge zu unterbreiten, die er auch tatsächlich umsetzen kann.
- Testen Sie jede Verbesserung zunächst an Mustern oder einer kleinen Charge, bevor Sie sie flächendeckend einführen.
Eine wechselseitige Kommunikation verhindert die meisten Silos und Missverständnisse, die Projekte zum Scheitern bringen. Mir ist eine unangenehme Frage eines Lieferanten am ersten Tag lieber als eine Überraschung am T1.
4. Kontinuierliche Optimierung der Lieferkette
Eine langfristige Zusammenarbeit sollte die Lieferkette selbst verbessern und nicht nur zur Verlängerung des Vertrags führen:
- Arbeiten Sie mit dem Werk und dessen Harzlieferanten zusammen, um stabile Materialquellen zu sichern, und sorgen Sie durch ein einheitliches Chargenmanagement für geringere Schwankungen.
- Planen Sie die Wartung, Schmierung und Reinigung der Formen und überwachen Sie deren Lebensdauer, um den Zeitpunkt für einen Austausch vorherzusagen. Formenbau-Technologie veröffentlicht praktische Anleitungen zu Wartungsroutinen.
- Vereinbaren Sie Produktionspläne für Spitzenzeiten und besprechen Sie die Modernisierung oder Erweiterung der Anlagen.
- Erstellen Sie eine Qualitätskontrolldatenbank und überprüfen Sie in festgelegten Abständen die Toleranzen, Nacharbeitsquoten und Reklamationen.
5. Wo man anfangen sollte, wenn man nur drei Dinge ändern möchte
Stellen Sie zunächst sicher, dass der Vertrag korrekt abgefasst ist. Dazu gehören eine Vertraulichkeitsvereinbarung, die Regelung der Eigentumsrechte an den Formen sowie Qualitätsklauseln.
Messen Sie anschließend die Leistung des Lieferanten anhand von KPIs und verknüpfen Sie die Ergebnisse mit Belohnungen und Sanktionen. Stellen Sie dann sicher, dass ein namentlich benannter Projektmanager regelmäßige Besprechungen durchführt, bei denen auf beiden Seiten transparentes Feedback gegeben wird.
Danach folgt die Risikoteilung bei Formen, Materialien und Eilaufträgen. Ebenso wie die kontinuierliche Arbeit an der Materialkontrolle, der Formwartung sowie den Kapazitäts- und Qualitätsdaten. All dies lässt sich nicht durch kurzfristig niedrige Preise erkaufen. Eine stabile Lieferkette basiert auf einer Kombination aus Preis, Qualität, Geschwindigkeit und Vertrauen.
Bevor Sie Ihre erste Angebotsanfrage versenden
Senden Sie dieselbe 3D-Datei an Ihre beiden aussichtsreichsten Kandidaten und bitten Sie um einen DFM-Bericht, bevor Sie Preisangebote einholen. Der Anbieter, der Fragen zu Ihren Entformungsschrägen und Toleranzen stellt, ist in der Regel derjenige, für den es sich lohnt, mehr zu bezahlen.
Möchten Sie die Meinung eines Ingenieurs zu einem Angebot oder einem DFM-Bericht eines chinesischen Spritzgussanbieters einholen, bevor Sie sich festlegen?
Kontakt aufnehmenTo turn this checklist into a quote, start with our Spritzgießen in China service.

