Guia de Custos de Moldes · 2026
Custo do molde por injeção: o que se paga realmente na China
Um molde de injeção proveniente da China custa entre cerca de $1 500 e $80 000. Esta variação não se deve aos custos de mão-de-obra, mas sim ao âmbito do trabalho de engenharia. Um molde de cavidade única para uma peça pequena situa-se no extremo inferior. No topo da tabela encontra-se uma grande ferramenta de múltiplas cavidades, de aço temperado, com canal quente e elevadores. O número de cavidades, o tipo de aço, o acabamento, a tolerância e as ações laterais influenciam o preço muito mais do que os salários alguma vez o farão. Este guia apresenta o custo de um molde de injeção por tipo de ferramenta, onde o dinheiro é investido e como interpretar um orçamento.
Resposta rápida: A maioria dos moldes de injeção de plástico que fabricamos custa entre $1.500 e 80.000. Os moldes simples de cavidade única custam a partir de cerca de $1.500. As ferramentas de produção médias com múltiplas cavidades custam normalmente entre $15 000 e 30 000. As ferramentas grandes com canal quente atingem valores entre $50 000 e 80 000. O tempo de fabrico é normalmente de 35 a 55 dias a partir da aprovação do DFM.
Quanto custa um molde de injeção?
A resposta sincera é um intervalo de valores, seguido de um orçamento. É aqui que a maioria das ferramentas acaba por chegar na nossa oficina em Huangyan. Utilize-a para verificar se o orçamento faz sentido, e não para substituir um orçamento que tenha elaborado por conta própria.
Exemplos de custos de moldagem por injeção por tipo de ferramenta
| Tipo de ferramenta | Exemplo típico | Custo típico (USD) |
|---|---|---|
| Simples, de cavidade única, sem ações laterais | Tampa pequena, clipe ou cobertura | $ 1 500–5 000 |
| Ferramenta de dimensão média, 1–2 cavidades, algumas ações laterais | Caixa de componentes eletrónicos, pega | $ 5 000–15 000 |
| Molde de produção de média dimensão com várias cavidades | Peça para o interior de automóveis | $ 15 000–30 000 |
| Molde de produção de grande dimensão ou com canal quente | Pára-choques, painel de aparelhos | $ 30 000–80 000 |
São faixas de estimativa, não um orçamento. A sua geometria, o tipo de aço e o número de cavidades determinam o valor real.
Por que é que uma mesma peça recebe orçamentos com uma diferença de $3.000? Normalmente, as ferramentas não são as mesmas. Um orçamento utiliza P20, o outro H13. Um tem duas cavidades, o outro quatro. Um tem um canal quente. Compare as fichas técnicas, não os valores finais. Mais informações sobre isto em por que razão os preços dos moldes variam.
Calculadora de custos de moldagem por injeção
Selecione o tamanho da peça, o número de cavidades, a complexidade, o tipo de aço, o canal de alimentação e o acabamento. O estimador apresenta uma gama de preços única para o ferramentas e compara os preços da China com os da América do Norte e da Europa.
Não sabe bem o que escrever? A maioria dos compradores faz estimativas quanto à espessura das paredes e ao volume. Faça o contrário: diga-nos qual é a função da peça e nós calculamos as dimensões, o material e as ferramentas necessárias. Demora cerca de cinco minutos e resulta numa ficha técnica que pode enviar a qualquer fornecedor. Elaborar as minhas especificações →
Discriminação dos custos do molde de injeção: para onde vai o dinheiro
Um molde é, na sua maioria, aço, horas de máquina e trabalho manual especializado. Eis como se divide um orçamento típico:
| Rubrica de custos | Percentagem habitual do preço do molde |
|---|---|
| Aço e base do molde | 20–35% |
| Maquinação (CNC, EDM, gravação) | 25–40% |
| Ajuste e montagem (trabalho em bancada) | 15–20% |
| Conceção do molde | 5-10% |
| Impostos e lucros | 20–30% |
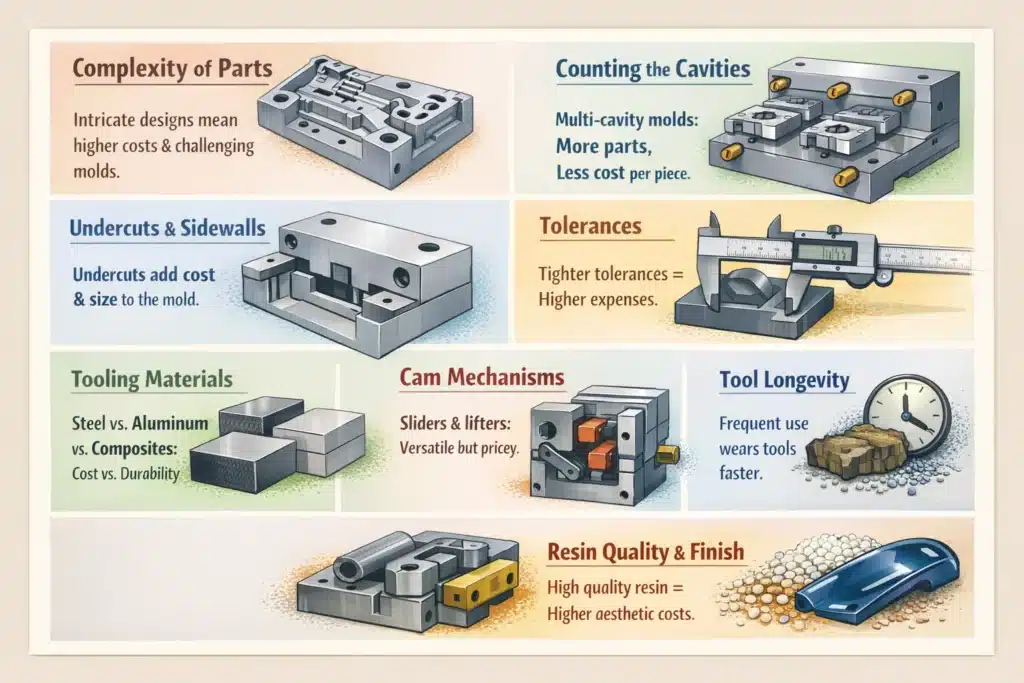
A maquinação é o fator mais determinante. Cada corrediça, elevador e nervura profunda aumenta o tempo de trabalho em máquinas CNC e de eletroerosão. É por isso que as alterações ao projeto antes do corte do aço permitem poupar mais do que qualquer desconto que se possa negociar posteriormente.
O que influencia o custo dos moldes de injeção de plástico
A maior parte da diferença entre dois orçamentos resume-se a cerca de sete consultas de engenharia. Analise cada orçamento em função destas consultas, e não comparando-os entre si.
Dimensões da peça e envelope. Peça maior, base maior, mais aço para cortar. O tamanho também determina a tonelagem da prensa. Isso pode alterar a viabilidade económica de todo o programa antes mesmo de se fabricar uma única pastilha.
Geometria e recortes. Todos os subcotar permite-lhe adquirir um elevador ou um deslizador. Cada um deles costuma adicionar $500 ou mais, aumenta o tamanho do molde e acrescenta pontos de desgaste. As roscas internas permitem-lhe adquirir uma unidade de desaparafusamento. Já vi uma alteração de 2 mm numa característica de encaixe eliminar toda uma ação lateral. É por isso que Comentários sobre o DFM paga-se a si próprio antes mesmo de se começar a cortar o aço.
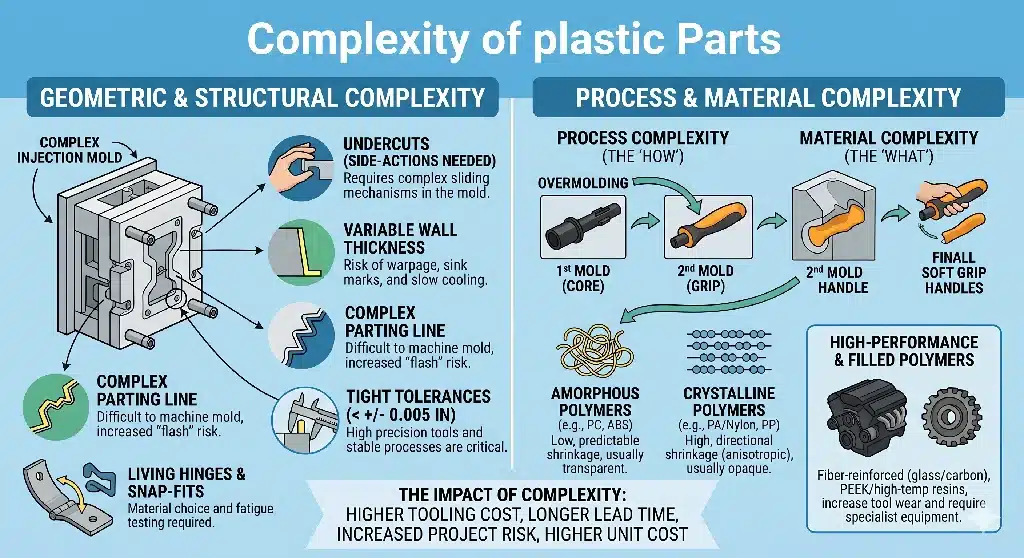
Cavitação. O número de cavidades depende do volume anual e do tempo de ciclo pretendido. Não se trata de uma questão de preferência. Um maior número de cavidades implica uma base mais ampla e um equilíbrio mais rigoroso, pelo que o molde tem um custo inicial mais elevado. Esse custo é repartido por um número muito maior de peças, pelo que o preço unitário diminui. Se se fizer a escolha errada, seja num sentido ou noutro, acaba-se por pagar a mais.
Resina e aço para ferramentas. O material da peça determina o tipo de aço a utilizar. As variedades reforçadas com fibra de vidro corroem o aço macio e exigem ferramentas endurecidas. O PVC, o POM e os compostos ignífugos corroem o aço inadequado e exigem aço inoxidável ou um tratamento de superfície. Tipo de aço regula o número garantido de disparos, pelo que este é ajustado ao volume, e não estimado.
Acabamento da superfície. As superfícies óticas de alto brilho requerem aço de alta qualidade e polimento manual. As texturas requerem gravação. Ambas as operações implicam mais trabalho. Acabamento é uma das linhas em que é mais fácil exagerar nas especificações. Pergunte o que a peça tem de fazer, e não o que fica impressionante num desenho.
Tolerâncias. As dimensões rigorosas e sujeitas a verificações frequentes aumentam o tempo de maquinagem e o trabalho de inspeção. Além disso, exigem um arrefecimento equilibrado para que a deformação se mantenha dentro das especificações. Conte as dimensões críticas para o funcionamento indicadas no seu desenho técnico. Esse número é um fator direto de custo. Consulte a nossa nota sobre tolerâncias de moldagem.
Arrefecimento, canais de injeção e componentes. Bom arrefecimento e a localização da entrada de material encurtam o ciclo e estabilizam a qualidade. Uma redução de 4 segundos num programa de um milhão de peças traduz-se em dinheiro concreto. As marcas dos canais quentes e dos ejetores influenciam tanto o preço como a facilidade de reparação do molde ao fim de três anos. A espessura da parede e a escolha da entrada de material também são importantes; ver Como a espessura das paredes e as entradas de material afetam o custo do molde.
| Fator de custo | O que isso afeta no molde | Impacto no custo das ferramentas | Impacto no custo unitário das peças |
|---|---|---|---|
| Dimensões da peça / envelope | Dimensões da base do molde, volume de aço, tonelagem de pressão | Maior com o tamanho | Mais ou menos neutro |
| Geometria / contra-cortes | Elevadores, deslizadores, unidades de desaparafusamento | Mais alto | Superior (ciclo, manutenção) |
| Contagem de cavidades | Dimensão da base, equilíbrio, precisão | Mais alto | Mais baixo (custo repartido por mais peças) |
| Tipo de aço para ferramentas | Dureza, resistência à corrosão, vida útil | Mais alto | Custo mais baixo ao longo da vida útil (menos reparações) |
| Resina (abrasiva / corrosiva) | Aço e tratamento de superfície exigidos | Mais alto | Varia |
| Acabamento da superfície | Escolha do aço, trabalho de polimento ou gravação | Mais alto | Mais ou menos neutro |
| Faixa de tolerância | Precisão de maquinagem, inspeção, arrefecimento | Mais alto | Mais ou menos neutro |
| Tipo de ferramenta (2 placas / 3 placas / canal quente) | Sistema de canaletas e de distribuição | Canal quente mais alto | Parte inferior do canal quente (sem resíduos do canal) |
| Conceção do sistema de refrigeração | Canais, defletores, arrefecimento conformacional | Mais alto | Inferior (ciclo mais curto) |
Custo dos moldes de injeção de alumínio vs. aço
Um molde de injeção de alumínio custa menos e corta mais rapidamente do que o de aço. Além disso, conduz bem o calor, pelo que os ciclos podem ser curtos. A desvantagem é o desgaste. O alumínio é adequado para protótipos, séries de transição e resinas sem enchimento. Tem dificuldades com resinas reforçadas com fibra de vidro e com a ação repetida do elevador.
O aço tem um custo inicial mais elevado, mas dura muito mais tempo. Os aços pré-têmperos P20 e 718H são os mais utilizados na maior parte da produção. O H13 têmperado e o S136 inoxidável são adequados para resinas de alto volume, abrasivas ou corrosivas, bem como para acabamentos espelhados.
- Com menos de cerca de 1 000 peças: O alumínio é quase sempre a opção mais económica no total.
- 1 000–10 000 peças: alumínio ou P20, dependendo da resina e das ações laterais.
- Mais de 10 000 peças: O P20, o 718H ou o H13 começam a compensar o investimento.
Para tiragens pequenas, consulte o nosso moldagem por injeção de baixo volume opções. As classes de aço são comparadas no nosso ferramentas de moldagem por injeção página e em P20 vs 718H vs H13 vs S136.
Duas placas vs. três placas vs. canal quente: para onde vai o dinheiro
Este é o caso mais evidente em que o orçamento mais barato para o equipamento de trabalho não corresponde ao programa mais barato.
A matriz de duas placas com canal frio é a mais barata de construir. Além disso, produz um resíduo em cada ciclo. Esse resíduo é lixo, a menos que seja triturado novamente, e, normalmente, um operador tem de o separar. A mão-de-obra aumenta. O tempo de ciclo aumenta.
Um de três placas ou canal quente A matriz tem um custo inicial mais elevado. Realiza o desmoldagem automática, remove a maior parte dos resíduos dos canais de alimentação e funciona de forma totalmente automatizada. Numa produção de grande volume, o preço mais elevado da matriz compensa-se através de um custo unitário mais baixo e de menos resina desperdiçada.
O ponto de equilíbrio depende do volume anual, do valor da peça e do preço da resina por quilo. É por isso que a cavitação e o tipo de ferramenta são decididos em conjunto com o moldador, não sendo especificados apenas pelo departamento de compras. Se o seu fornecedor não estiver disposto a fazer esses cálculos consigo, aí está a sua resposta.
Molde de duas placas vs. molde de três placas
A mesma peça de duas cavidades, com ambos os moldes fechados. Passe o cursor ou toque em qualquer peça ou número.
Custo do moldagem por injeção na China em comparação com os EUA
As ferramentas chinesas costumam ter preços bem inferiores aos das ferramentas equivalentes dos EUA ou da Europa. As horas de maquinagem e o trabalho de bancada custam muito menos aqui, e o aço e as peças padrão encontram-se a uma curta distância de carro da oficina. A diferença real varia consoante a complexidade, as especificações do aço e a forma como a ferramenta é efetivamente construída. Utilize a ferramenta de estimativa acima, selecionando cada região, para ver a variação de preços para a sua ferramenta. Analisamos isto mais detalhadamente em 7 verdades sobre os custos de ferramentas na China e nos EUA.
Por que razão o orçamento mais barato raramente corresponde ao molde mais barato
O problema é considerar a poupança mencionada no título como se fosse o quadro completo. Uma citação é cortada de formas previsíveis:
- Se o aço não tiver as especificações adequadas, uma ferramenta de “produção” acaba por ser, na realidade, de qualidade protótipo. Acaba por rachar prematuramente.
- Se o arrefecimento for insuficiente, terá de conviver com ciclos longos e deformações durante toda a vida útil do programa.
- Ignorar simulação de fluxo de moldagem, e os defeitos só se tornam visíveis depois de o aço ter sido cortado.
- Se utilizar componentes de outras marcas, a aquisição das peças sobressalentes demora seis semanas.
Nada disto transparece no preço anunciado. Tudo isto só se revela mais tarde. Duas cotações para “o mesmo molde” podem referir-se a duas ferramentas diferentes. A única comparação honesta é aquela que utiliza uma ficha técnica correspondente: tipo de aço, número garantido de injeções, cavitação, acabamento e marcas específicas dos componentes. Consulte o nosso guia de sinais de alerta e como comparar cotações de moldagem por injeção da China.
Como reduzir os custos do seu molde de injeção
As maiores poupanças ocorrem antes do corte do aço, e não na negociação posterior.
- Execute as análises de DFM e Mold-Flow numa fase inicial. Paredes uniformes, um rascunho generoso e recortes removíveis podem, cada um deles, eliminar uma ação lateral.
- Ajustar a cavitação ao volume real. Não pagues por capacidade que nunca vais utilizar. Não limites um programa que precise de ser escalável.
- Aço de especificação em função do número previsto de disparos. Se definir especificações excessivas para uma peça de baixo volume, estará a desperdiçar dinheiro. Se definir especificações insuficientes para uma peça de alto volume, a ferramenta ficará inutilizada antes de se amortizar.
- Aperte apenas o que é importante. Manter tolerâncias rigorosas e acabamentos de alta qualidade apenas onde a peça o exigir.
- Simplificar a geometria. As superfícies planas e os elementos simples são mais fáceis de cortar, inspecionar e manter.
- Padronizar os componentes. As marcas de canais quentes e ejetores aqui mencionadas mantêm peças sobressalentes disponíveis, para que a ferramenta possa ser reparada em qualquer lugar.
- Utilize um molde familiar para peças pequenas relacionadas. Uma ferramenta, uma configuração, várias peças por ciclo.
As formas de reduzir o custo por peça, tais como o tempo de ciclo, a automatização e o desperdício, são abordadas no nosso custo da moldagem por injeção por peça guia.
O que enviar para obter um orçamento preciso para a remoção de bolor
Não deixe a compra de ferramentas apenas a cargo do departamento de compras. Várias dessas escolhas têm implicações de engenharia que uma equipa de compras não consegue avaliar. Defina as especificações antes do pedido de cotação, para que todos os fornecedores apresentem preços para a mesma ferramenta.
- Desenhos em 2D e ficheiros CAD em 3D (STEP ou IGES)
- Resina, bem como quaisquer cargas ou aditivos retardadores de chamas
- Volume anual e total, e vida útil exigida do molde em injeções
- Tolerâncias críticas e os seus valores
- Acabamento da superfície: brilho, textura e acabamentos estéticos
- Tipo de cavitação e de ferramenta preferidos (2 placas, 3 placas, canal quente)
- Expectativas relativas ao tipo de aço e à marca dos componentes
- Restrições de portas e tempo de ciclo alvo
- Uma peça de amostra, se tiver uma
Com isto definido, é finalmente possível comparar duas cotações em igualdade de condições. Comece pela nossa Modelo de pedido de cotação para moldagem por injeção.
Custo do molde vs. custo da peça
O custo do molde é um investimento único. O custo da peça é o que se paga por unidade, em cada encomenda: resina, tempo de prensagem, mão-de-obra, resíduos e frete. Um molde mais barato pode aumentar o custo da peça durante anos. Uma ferramenta de múltiplas cavidades, mais cara, pode reduzi-lo.
Por isso, avalie um orçamento de moldes com base no custo total, tendo em conta o seu volume anual real. No que diz respeito ao custo por peça, consulte o nosso guia sobre custo da moldagem por injeção por peça. Tem um orçamento apertado? Veja como as pequenas empresas podem arcar com os custos do equipamento de produção.
Perguntas mais frequentes
Quanto custa um molde de injeção na China?
A maioria dos moldes que fabricamos custa entre $1 500 e 80 000. Um molde simples de cavidade única para uma peça pequena custa a partir de cerca de $1 500. Uma matriz de produção média com múltiplas cavidades custa normalmente entre $15 000 e 30 000. As grandes matrizes com canal quente podem atingir valores entre $50 000 e 80 000. É necessário um desenho ou um ficheiro 3D para obter um orçamento definitivo.
Quanto custa um molde de plástico para uma peça pequena?
Uma peça pequena sem recantos, numa matriz de cavidade única, custa normalmente $1,500–5,000. As ações laterais, as cavidades adicionais, o aço temperado ou um acabamento de alto brilho fazem com que o preço aumente.
Por que razão os preços dos moldes chineses são mais baixos do que os dos fornecedores ocidentais?
Principalmente custos mais baixos de maquinagem e de mão-de-obra em bancada, além de uma oferta local abundante de aço e peças normalizadas. O custo da mão-de-obra, por si só, não deve ser o fator decisivo na compra. O tipo de aço, a qualidade de fabrico e a vida útil das ferramentas têm um peso muito maior no custo total.
Será que um orçamento mais barato para um molde é sempre uma melhor opção?
Não. Um orçamento mais baixo significa, muitas vezes, aço de menor qualidade, sistema de arrefecimento insuficiente, omissão da simulação de fluxo no molde ou componentes de marcas desconhecidas. Essas poupanças acabam por se traduzir em tempo de inatividade, desperdício e reparações. Compare especificações equivalentes, não apenas os preços anunciados.
Qual é a diferença de custo entre as matrizes de duas placas, de três placas e de canal quente?
Uma matriz de duas placas com canal frio é a mais económica de fabricar, mas gera resíduos do canal e, normalmente, requer um operador. As matrizes de três placas e com canal quente têm um custo inicial mais elevado. Estas matrizes removem automaticamente as rebarbas, reduzem os resíduos do canal e permitem a automatização. Em produções de grande volume, o preço mais elevado da matriz costuma compensar-se através de um custo unitário mais baixo.
Quantas cavidades deve ter o meu molde?
Dimensionar a cavitação de acordo com o volume anual e o tempo de ciclo pretendido. Um maior número de cavidades aumenta o custo do molde, mas reduz o preço unitário. Um número excessivo ou insuficiente de cavidades é uma razão comum pela qual os compradores acabam por pagar a mais. Decida isso em conjunto com o fabricante de moldes.
Um molde de injeção de alumínio é mais barato do que um de aço?
Sim, para começar. O alumínio permite um corte mais rápido e tem um custo mais baixo, o que é adequado para protótipos e séries pequenas. No entanto, sofre desgaste mais rápido, especialmente com resinas reforçadas com fibra de vidro. A partir de cerca de 10 000 peças, uma matriz de aço costuma apresentar um custo total mais baixo.
Quanto tempo demora a construir um molde de injeção?
Normalmente, 35 a 55 dias a partir da aprovação do DFM. As matrizes simples podem ser mais rápidas. As matrizes grandes de canais quentes com várias cavidades demoram mais tempo.
O molde passa a ser meu depois de o pagar?
Sim. Se pagar pelo equipamento de moldagem, passa a ser o proprietário do modelo 100% e pode transferi-lo para outra empresa de moldagem, caso seja necessário.
Obtenha um orçamento detalhado para um molde
Envie o desenho da sua peça ou o ficheiro 3D. Enviamos-lhe um orçamento com o tipo de aço, a cavitação, o tipo de ferramenta e o número garantido de disparos claramente especificados. Compare-o com o de qualquer outro fornecedor.
Solicitar um orçamento para moldes →