Diagrama de fundición al vacío elaborado por Topworks Moldes de plástico
Tiradas cortas · Fabricación rápida de utillaje · Huangyan, China
Moldeo por inyección de bajo volumen en China
El moldeo por inyección de bajo volumen consiste en la fabricación de piezas de plástico reales en tiradas cortas, normalmente de entre 100 y 10 000 unidades. Se moldean utilizando un molde blando o semirrígido, en lugar de uno de acero para producción a gran escala. De este modo, se ahorra la mayor parte del coste del molde. Se obtienen piezas fabricadas con la misma resina que el cliente tendrá en sus manos, semanas antes de lo que permite un programa de producción. En esta página se explica cómo funciona, qué factores determinan el coste, cuáles son los límites y por qué tantos compradores encargan estos trabajos en China.

100–10 000 unidades: El rango en el que se enmarcan la mayoría de nuestros trabajos de bajo volumen.
Aluminio o P20: Acero para herramientas habitual en tiradas cortas, que suele utilizarse como insertos en una zapata de molde maestro.
Unas tres semanas: Tiempo habitual hasta la primera muestra T1 en una pieza sencilla.
100-500 unidades: Pedido mínimo habitual, en función del tamaño de la pieza, la resina y el recorrido del utillaje.
14 prensas, de 80 a 1.000 toneladas: Desde una carcasa portátil de 30 g hasta un soporte para automóvil de 2 kg.
¿Moldeo de bajo volumen, CNC o impresión 3D?
La cantidad es el factor decisivo. Mueve el control deslizante hasta el tamaño de tu lote y comprueba cómo se sitúan cada uno de los procesos en cuanto a viabilidad y coste unitario.
| Cantidad | La mejor ruta habitual |
|---|---|
| 1-20 unidades | Impresión 3D para la validación de conceptos y comprobaciones de ajuste |
| 20-100 unidades | Impresión 3D, CNC o fundición al vacío |
| 100-1.000 unidades | CNC o un molde de inyección de bajo volumen |
| 1.000-10.000 unidades | Moldeo por inyección de bajo volumen |
| Más de 10.000 unidades | Moldeo por inyección en serie |
Por debajo de unas 100 piezas, un molde rara vez resulta rentable. La fundición al vacío permite obtener piezas con un acabado casi igual al del molde a partir de un molde de silicona en ese rango.
Echa un vistazo a nuestro Impresión 3D y fundición al vacío servicio, o comparar los tres en Impresión 3D frente a CNC frente a fundición al vacío.
Nuestro servicio de moldeo por inyección de bajo volumen
Realizamos moldeo por inyección de bajo volumen para clientes de los sectores de la automoción, el sector médico, la electrónica de consumo y los equipos industriales. La mayoría de los encargos de tiradas cortas oscilan entre 100 y 10.000 piezas. Desde el primer presupuesto hasta el último envío, un mismo ingeniero se encarga de su proyecto.
Envíanos tu archivo CAD en 3D cuando esté listo y te enviaremos un presupuesto gratuito con comentarios sobre la fabricabilidad (DFM). Los formatos STEP y X_T son los más recomendables, aunque Parasolid también es válido.
Nuestros ingenieros revisan cada diseño antes de cortar el acero. Comprueban los ángulos de desmoldeo, el espesor de las paredes, la ubicación de la entrada de colada y las caras de cierre. Señalamos aquellos aspectos que podrían provocar hundimientos, rebabas o deformaciones, mientras aún resulte económico subsanarlos.
La elección de los materiales recibe la misma atención. Dinos qué funciones debe cumplir la pieza. Te presentaremos dos o tres opciones de resina y las ventajas e inconvenientes de cada una. La exposición a los rayos UV, la resistencia al fuego, el contacto con sustancias químicas y la altura de caída son los factores que determinan nuestra recomendación. Nuestra Guía para la selección de materiales aborda los conceptos básicos.
En cuanto al molde en sí, adaptamos el acero y la estructura a tu número de piezas y a tu margen de tolerancia. La mayoría de los trabajos de bajo volumen se realizan con P20 o con insertos de aluminio en una zapata maestra.
¿Necesitas una pieza física antes de fabricar el molde? Elige la impresión 3D o el mecanizado CNC para la primera pieza en nuestro prototipo rápido etapa. Esa etapa permite detectar problemas de diseño cuando las correcciones aún suponen un coste reducido.
Contamos con horarios flexibles y añadimos un segundo o tercer turno cuando los plazos son ajustados. La planta cuenta con 14 máquinas de inyección con una fuerza de cierre de entre 80 y 1.000 toneladas. Esto nos permite fabricar desde carcasas para dispositivos portátiles de 30 g hasta soportes para automóviles de 2 kg. Las piezas multimaterial también se pueden fabricar en tiradas cortas, gracias a nuestro sobremoldeo trabajos, incluyendo el moldeo con inserciones y el moldeo 2K.
¿Qué es el moldeo por inyección de bajo volumen?
El moldeo por inyección de bajo volumen consiste en la producción de piezas de plástico en series cortas utilizando un molde más blando y económico, normalmente de aluminio o P20, en lotes de menos de 10 000 unidades. Se sacrifica la vida útil del molde, pero se gana en rapidez y se reduce considerablemente el coste del utillaje.

Este tipo de producción es adecuado para prototipos, tiradas piloto, producción puente y productos de vida útil corta. La línea divisoria es difusa. La mayoría de los talleres, incluido el nuestro, consideran que cualquier pedido inferior a 1.000 piezas es claramente de bajo volumen. Entre 1.000 y unas 10.000 piezas, la decisión depende del tiempo de ciclo, del coste de la resina y de la vida útil del diseño.
A los compradores les gusta por una razón: el proceso desde el CAD hasta las piezas listas para su envío se acorta y se mantienen abiertas las opciones. Si se venden las primeras 500 unidades, el molde sigue en funcionamiento. Si no es así, no habrás invertido decenas de miles en acero templado.
Moldeo por inyección de tiradas cortas: cuándo sale a cuenta
Las cuentas salen en situaciones concretas. Es aquí donde vemos que el moldeo por inyección de series cortas resulta rentable.
Un puente entre la creación de prototipos y la producción en serie
Una pieza impresa en 3D verifica la geometría. No verifica cómo se comporta la resina bajo la presión real de inyección y la contracción. Un molde de bajo volumen cubre esa carencia. Se obtienen piezas con la calidad real del ABS, el PC o el PP. Se comprueban el ajuste, el acabado, el peso y el montaje con el plástico que el cliente va a tener en sus manos. La mayoría de los equipos de producto detectan aquí al menos un problema de montaje que la impresión nunca había revelado.
Los mínimos bajos reducen tu exposición al riesgo de liquidez
No necesitas 100 000 piezas para lanzar el producto. Necesitas las suficientes para probar el mercado. Un molde de aluminio o P20 de una sola cavidad cuesta una fracción de lo que cuesta un molde endurecido de múltiples cavidades. El coste por pieza es más elevado, pero la inversión inicial es mucho menor y las piezas se reciben en cuestión de semanas. Para la mayoría de los productos en fase inicial, esa relación es más ventajosa que un precio unitario más bajo.
Accede rápidamente a nuevos mercados
Al entrar en una nueva región, aún no sabes qué SKU se venderá mejor. El moldeo en series cortas te permite disponer de productos reales para una feria comercial, un cliente piloto o una prueba regional. El tiempo de espera para la fabricación de los moldes se reduce de meses a semanas.
Ciclos de vida cortos de los productos
Algunas piezas dejarán de estar disponibles en el mercado dentro de dos años. Las carcasas de los aparatos electrónicos de consumo, los artículos de temporada y los gadgets de tiradas limitadas se renuevan rápidamente. Fabricar un molde reforzado para un millón de piezas para una tirada de 5.000 unidades supone un derroche de dinero. Cuando se agota la referencia, te quedas sin costes de utillaje irrecuperables en las cuentas.
El diseño aún puede cambiar
El aluminio y el P20 son materiales flexibles. Podemos soldar o volver a cortar un utillaje blando en cuestión de días. En el caso del H13 endurecido, el mismo cambio puede suponer una nueva plaquita y una semana de tiempo de electroerosión. Si tu diseño aún está en fase de ajuste, empieza por fabricar un molde de bajo volumen. Fija la geometría en piezas reales y, a continuación, corta el utillaje de producción de una sola vez.
Detecta los problemas ocultos a tiempo
Disparos cortos cerca de nervaduras delgadas, que se hunden detrás de una protuberancia o que destellan en un cierre que creías sellado. Nada de esto se aprecia en el CAD. Se ve en T1. Detectarlo en una herramienta de prueba sale mucho más barato que en una herramienta de producción. Si hay que engrosar una nervadura o desplazar una entrada de material, aún tienes margen para solucionarlo.
Para conocer más casos, lee las ventajas de los plásticos de tiradas cortas y Cómo el moldeo por inyección de bajo volumen ayuda a las empresas emergentes.
Moldes para moldeo por inyección rápida: aluminio, P20 o puente
Para la mayoría de los trabajos de bajo volumen, los insertos de aluminio o las cavidades P20 son mejores que el acero templado. Se mecanizan y pulen más rápido, y las fresas duran más en metales blandos. No necesitas una vida útil del molde de 500.000 piezas. Necesitas entre 5.000 y 50.000.
| Herramienta rápida | El más adecuado | Cambios en el diseño | Ten cuidado con |
|---|---|---|---|
| Inserciones de aluminio en una zapata maestra | Menos de ~1.000 piezas, resinas sin relleno | Soldar o volver a cortar en cuestión de días | La resina reforzada con fibra de vidrio y los elevadores la desgastan rápidamente |
| Herramienta de puente de una cavidad P20 | ~1.000–10.000 piezas; se necesitan acciones secundarias | Soldar o volver a cortar en cuestión de días | Es más difícil de cortar que el aluminio |
| Herramienta de producción de acero H13 templado | Más de 10 000 piezas, resinas reforzadas con fibra de vidrio | Nuevo inserto más electroerosión, aproximadamente una semana | El más caro y el de mayor duración |
La cifra de 1.000 piezas es un límite aproximado. Por debajo de ella, el aluminio es casi siempre la mejor opción. Entre 1.000 y 10.000, la decisión depende del tipo de resina, ya que el nailon reforzado con fibra de vidrio desgasta el aluminio más rápido que el ABS. Por encima de 10.000, el P20 o el H13 empiezan a salir a cuenta. No existe ninguna regla oficial. La cifra de 1.000 es simplemente el punto en el que, por lo general, las cuentas se inclinan a favor de una u otra opción.
Antes de descartar el aluminio por considerarlo un material exclusivo para prototipos, lee Tecnología de fabricación de moldes: mitos sobre los moldes de aluminio. En el caso de los grados endurecidos, compáralos en P20 frente a 718H frente a H13 frente a S136.
- El coste inicial se reduce, ya que una pequeña herramienta de aluminio o P20 sustituye a un molde endurecido de múltiples cavidades.
- Las primeras piezas llegan antes: las muestras de la fase T1 se reciben en unas tres semanas en la mayoría de los encargos.
- Se moldea con resina de calidad real, no con una aproximación de impresión.
- Los cambios de diseño resultan económicos, ya que las herramientas de software permiten soldar y volver a cortar sin necesidad de grandes modificaciones.
- Una tirada corta se intercala entre encargos más grandes sin que el taller tenga que parar.
Moldeo por inyección rápido para la creación de prototipos
Un molde prototipo existe por una razón: produce una muestra real de la pieza fabricada por inyección, no una perfecta.
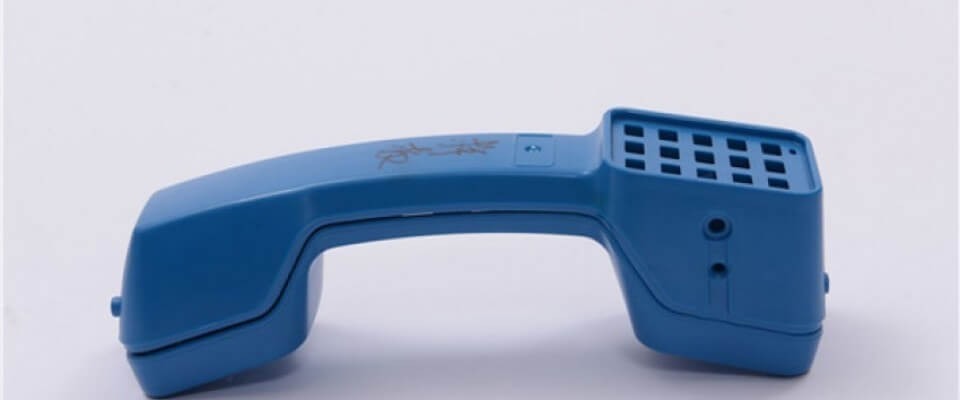
Las muestras moldeadas revelan aspectos que las muestras impresas no pueden mostrar. La contracción, las líneas de flujo, el hundimiento cerca de las secciones gruesas y el comportamiento de la entrada solo se aprecian en condiciones reales de inyección.
Una herramienta prototipo suele costar menos que un estudio exhaustivo de simulación de flujo y te proporciona una pieza que puedes tener en la mano. El material del molde puede ser acero dulce, aluminio o incluso resina epoxi en algunos casos. Cualquier material que mantenga la geometría bajo presión real y a la temperatura de fusión es válido.
Elimina lo que no necesites. Prescinde de tolerancias estrictas en las superficies no funcionales. Omite el pulido, a menos que la pieza sea de carácter estético. Los canales de refrigeración pueden esperar si la pieza es pequeña y la prensa puede hacer una pausa entre cada ciclo.
En ocasiones, los pasadores de expulsión pueden dar paso a un chorro de aire en la línea de separación. Hemos enviado muestras funcionales de esta forma para carcasas pequeñas de menos de 80 mm. Las roscas se pueden moldear en insertos sueltos que salen junto con la pieza y se desenroscan a mano.
Los insertos sueltos también sustituyen a los núcleos de acción lateral o a los elevadores en un molde prototipo. El inserto se coloca en la cavidad y la pieza se moldea a su alrededor. El operario extrae ambos a la vez. El ciclo es más lento, pero el molde resulta mucho más económico.
Si un detalle es demasiado complejo para moldearlo, omítelo y mecanízalo después. Es mejor un agujero taladrado o una ranura fresada que un mecanismo lateral que acabarás desechando en dos meses.
Los talleres de prototipos suelen utilizar una zapata de molde maestra con insertos intercambiables. Un solo marco sirve para muchas cavidades. Hemos tenido clientes que han fabricado 12 piezas diferentes con una sola zapata en un año. La entrada de material suele ser un simple bebedero o una entrada por el borde corto, que se recorta a mano tras la expulsión.
El proceso de moldeo por inyección rápida
CAD + cantidades → DFM gratuito → Moldes rápidos (aluminio o P20) → Muestras T1 → Tiradas cortas → Ampliar o detener
Un proyecto urgente pasa por las mismas fases que un trabajo de producción, solo que con un molde más pequeño y ciclos más cortos. Una vez que el molde está en la prensa, cada tirada sigue el mismo ciclo de cuatro pasos:
| Paso | ¿Qué pasa? |
|---|---|
| Sujeción | Las mitades del molde se cierran bajo la fuerza de sujeción antes de que se desplace el plástico. El tonelaje debe ser superior a la presión de inyección que empuja el molde para abrirlo; de lo contrario, cada inyección presentará rebabas. |
| Inyección | Los gránulos se funden en el cilindro calentado. El tornillo dosifica la cantidad y impulsa la masa fundida hacia la cavidad a alta presión. |
| Refrigeración | El material fundido se solidifica desde la pared de la cavidad hacia el interior. El tiempo de enfriamiento depende del espesor de la pared, de la resina y de la temperatura del molde, y es la fase que ocupa la mayor parte del ciclo. |
| Expulsión | El molde se abre y los pasadores de expulsión empujan la pieza hacia fuera. En un molde limpio y con una buena refrigeración, las piezas del tamaño de una carcasa se fabrican en unas decenas de segundos. |

¿Quieres una estimación del tiempo de ciclo de tu pieza? Prueba nuestro Calculadora del ciclo de moldeo por inyección.
¿Por qué optar por el moldeo por inyección de bajo volumen en China?
Los compradores que comparan opciones de moldeo por inyección de bajo volumen en China suelen tener en cuenta dos factores: el precio por unidad y el coste del utillaje. China sale ganando en el segundo más que en el primero. El coste de la resina es más o menos el mismo en todas partes. El del molde, en cambio, no.
Un molde se compone principalmente de horas de mecanizado, trabajo de taller y acero. En China, las horas de mecanizado y el trabajo de taller cuestan mucho menos que en Estados Unidos o Europa. Un molde de una sola cavidad de P20 o aluminio, cuya adquisición resulta difícil de justificar a los precios occidentales, se convierte aquí en una decisión fácil. Para saber en qué se invierte el dinero, consulta esto desglose de los costes de los moldes chinos.
Los proveedores de acero chinos disponen de P20 y chapas de aluminio en stock en medidas estándar. La fabricación de herramientas de bajo volumen se inicia a partir de chapas disponibles en stock, sin necesidad de pedidos especiales ni tiempos de espera. El H13 se reserva para trabajos que requieran esa dureza.
Los talleres de moldes chinos suelen funcionar las 24 horas del día. Es habitual que una muestra T1 esté lista en unas tres semanas si se trata de una pieza sencilla, sin recargo por urgencia.
Las diferencias horarias preocupan a los clientes que compran por primera vez más de lo que deberían. La solución está en el proceso, no en la geografía. Un ingeniero se encarga de tu expediente desde el presupuesto hasta el envío. Las preguntas se responden en inglés con planos CAD anotados, no con respuestas de una sola línea.
Cómo comparar empresas de moldeo por inyección de bajo volumen
El riesgo en China radica en elegir la tienda equivocada, no el país. Comprueba cuatro cosas antes de decidirte:
- ¿Son propietarios de las prensas y del taller de herramientas, o revenden las de otros? Ver fabricante frente a empresa comercializadora.
- ¿Utilizan utillaje de aluminio o de zapata maestra, o bien presupuestan cada trabajo como si fuera de acero de producción?
- ¿Indicarán en el presupuesto el tipo de acero para herramientas, el número de cavidades y la fecha T1?
- ¿Podrán trasladar esa misma pieza al utillaje de producción cuando aumente el volumen?
Para ver una lista más amplia de candidatos preseleccionados, consulta Comparativa entre los principales fabricantes de moldes de China.
Consejos de diseño para piezas de bajo volumen
Unas cuantas decisiones de diseño permiten ahorrar dinero de verdad antes de cortar el acero. Diseñar para un molde de aluminio no es exactamente lo mismo que diseñar para H13.
Procura que la pieza sea sencilla y evita los elevadores y los movimientos laterales siempre que puedas. El aluminio es blando, y el movimiento repetido del elevador lo desgasta rápidamente. Si no puedes evitar un movimiento lateral, cambia la herramienta a P20.
La inclinación es más importante de lo que la mayoría de los compradores creen. Sin ella, la pieza se atasca al expulsarla. Intenta que sea de al menos 0,5 grados en las caras verticales; lo ideal es entre dos y tres grados. Las superficies texturizadas necesitan una inclinación mayor, a veces de 5 grados o más.
El espesor de las paredes es el siguiente factor clave. Un mayor espesor no implica mayor resistencia. Las paredes gruesas se enfrían de forma desigual, lo que provoca hundimientos en el exterior y tensiones en el interior. En la mayoría de los termoplásticos, mantén el espesor de las paredes entre 1,0 mm y 3,5 mm y procura que sea uniforme. Retira el material del centro de un saliente grueso en lugar de dejarlo macizo.
Evita el pulido estético a menos que el usuario final vea la pieza. Un acabado SPI A1 pulido a mano añade varios días de tiempo de trabajo en el banco. Si la pieza va dentro de una carcasa, un acabado SPI B o C es suficiente. Nuestro Guía sobre acabados superficiales muestra qué significa cada nota.
Para consultar la lista de comprobación completa, véase Cómo funciona nuestra revisión de DFM, o el 101 consejos para el moldeo por inyección de bajo volumen.
De la producción a pequeña escala a la producción en serie
Las herramientas totalmente endurecidas se amortizan con la producción de cientos de miles de piezas idénticas. Si no necesitas ese volumen, no pagues por esa herramienta. Las herramientas puente y los moldes de aluminio cubren esa necesidad.
Este enfoque por etapas se observa sobre todo en startups de hardware, proyectos piloto de dispositivos médicos, recambios para el sector de la automoción y pequeñas marcas de consumo. Primero se comprueba el diseño en un molde de prueba y, a continuación, se pasa a la producción con acero. El molde de producción se trata en nuestro moldes de inyección página, y tiradas completas en nuestra moldeo por inyección en China página.
Para conocer los detalles del traspaso, lee del prototipo a la producción y paso de la producción a pequeña escala a la producción en serie.
Desde la revisión del diseño hasta el control de calidad final, el mismo responsable de proyecto se encarga de tu expediente. Los compradores suelen subestimar esto. La rapidez en la comunicación es más importante que el presupuesto más barato.
Preguntas frecuentes sobre el moldeo por inyección de bajo volumen
Consejo de cita rápida: Envíenos los archivos en 3D y 2D, la cantidad deseada, el tipo de resina, las caras estéticas, las tolerancias y los requisitos de inspección. Eso es todo lo que necesitamos para elaborar un presupuesto sin necesidad de intercambios de mensajes.
¿Cuánto cuesta el moldeo por inyección de bajo volumen?
Las herramientas prototipo sencillas de aluminio o P20 tienen un precio inicial de alrededor de $1.500. El coste aumenta en función del tamaño de la pieza, las acciones laterales y el acabado. El precio por pieza es más elevado que en una herramienta de producción de múltiples cavidades, pero la inversión inicial es mucho menor. Nuestra Guía de precios del moldeo por inyección muestra qué factores influyen en esa cifra.
¿Cuál es el plazo de entrega habitual para la producción de pequeños volúmenes?
Las muestras T1 suelen llegar unas tres semanas después de la aprobación del DFM en el caso de una pieza sencilla. La mayoría de las producciones de bajo volumen envían las piezas entre 7 y 15 días después de la aprobación del molde. La complejidad de la pieza, la disponibilidad de la resina y la calidad del molde pueden modificar ese plazo. Confirmaremos una fecha definitiva una vez que dispongamos de sus archivos 3D y de las cantidades.
¿Cuál es vuestro pedido mínimo (MOQ) para el moldeo por inyección de bajo volumen?
El pedido mínimo habitual oscila entre 100 y 500 unidades. La cantidad exacta depende del tamaño de la pieza, la resina, las especificaciones estéticas y el proceso de fabricación. Una carcasa pequeña de ABS fabricada con un molde prototipo puede situarse en el extremo inferior de ese rango. Una pieza grande rellena de fibra de vidrio fabricada con un molde puente se sitúa en el extremo superior.
¿Qué es mejor: el prototipo, el puente o el utillaje de producción?
Elige el utillaje prototipo mientras el diseño aún esté en fase de desarrollo. Elige el utillaje puente para los lotes piloto o las primeras ventas. Pasa al utillaje de producción una vez que el diseño esté cerrado y se conozca la demanda. Si tienes dudas, envíanos el archivo y te recomendaremos uno.
¿Se puede utilizar un molde de bajo volumen para la producción posterior?
A menudo, sí. Un molde puente P20 puede seguir funcionando mientras aumenta la demanda. El aluminio es adecuado para tiradas más cortas y resinas sin relleno. Cuando el volumen supera la capacidad del molde blando, fabricamos un molde de producción a partir del mismo diseño probado.
¿Qué materiales se pueden utilizar para la producción de bajo volumen?
Trabajamos con la mayoría de los plásticos básicos y de ingeniería: ABS, PC, PP, PA6 y PA66, POM, PMMA, PBT y mezclas reforzadas con fibra de vidrio. La carga, la temperatura, el contacto con sustancias químicas, el acabado y el uso final determinan el tipo de material. Dinos a qué condiciones debe resistir la pieza y te ofreceremos dos o tres opciones.
¿Estás listo para poner en marcha tu proyecto de bajo volumen?
¿Tienes un archivo CAD y te preguntas si la producción en pequeñas series es adecuada para tu pieza? Envíanoslo. Te diremos cuál es la mejor opción, y el asesoramiento es gratuito.
Consigue una revisión y un presupuesto gratuitos de DFM →¿Aún no hay planos? Cuéntanos algo sobre tu papel.
