Guide des prix des moules · 2026
Coût d'un moule d'injection : ce que vous payez réellement en Chine
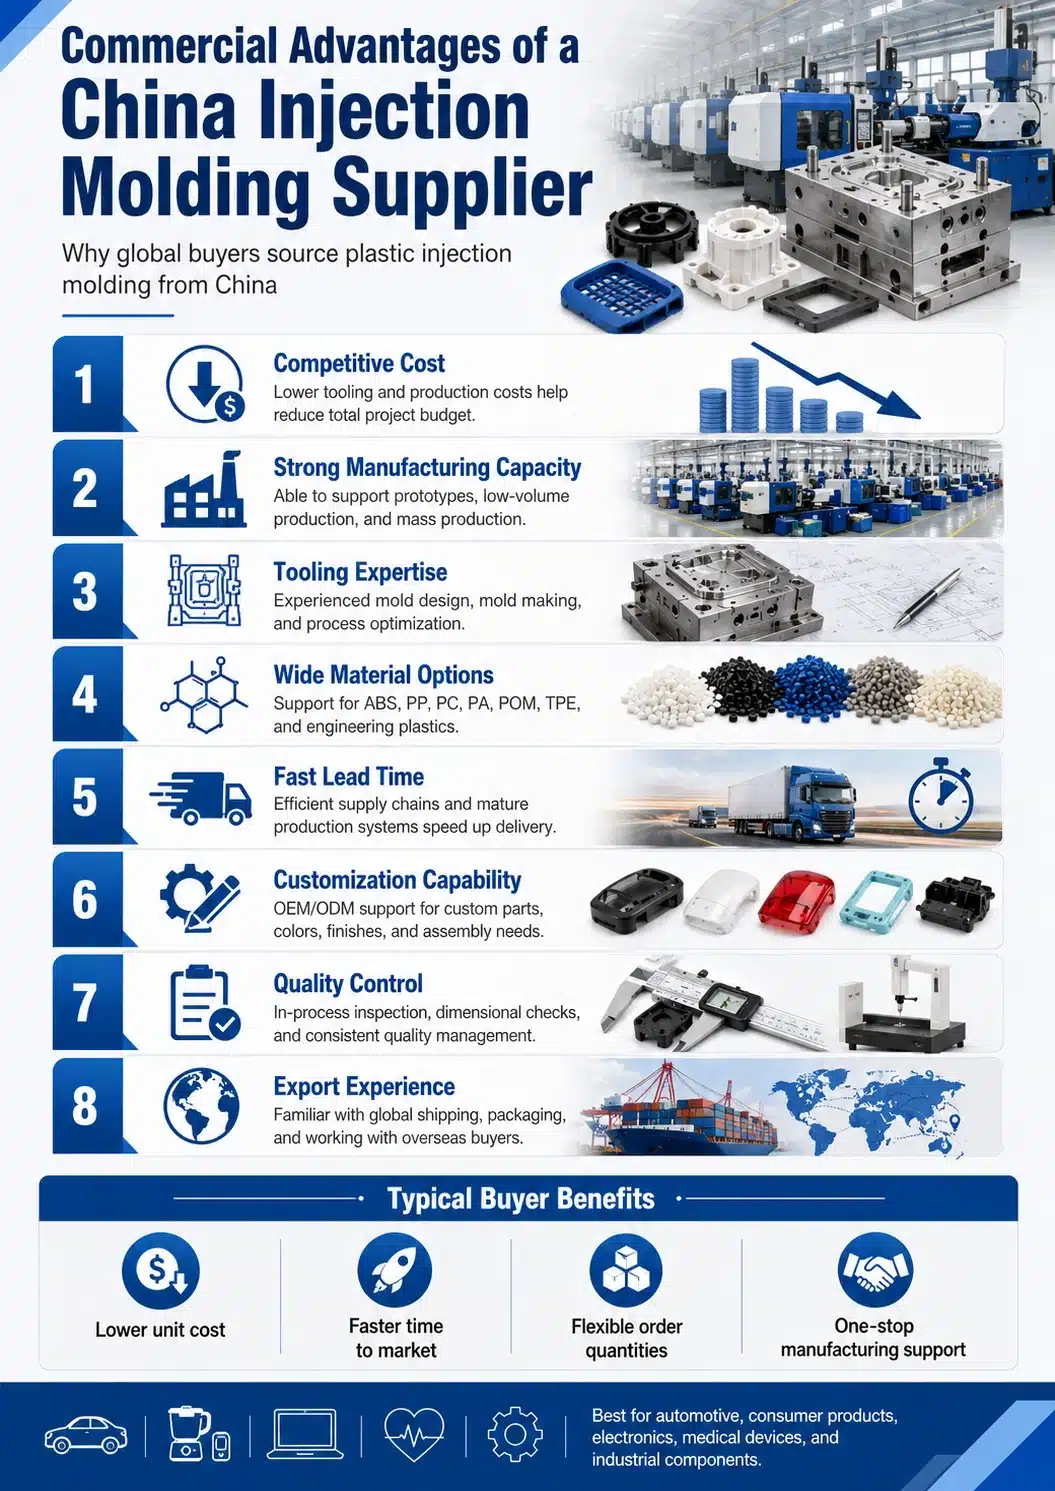
Un moule d'injection fabriqué en Chine coûte entre environ $1 500 et $80 000. Cet écart n'est pas lié aux coûts de main-d'œuvre, mais à l'ampleur des travaux d'ingénierie. Un moule à cavité unique destiné à une petite pièce se situe dans la fourchette la plus basse. Un grand moule trempé à plusieurs cavités, équipé d’un canal chaud et de vérins de levage, se situe dans le haut de la fourchette. Le nombre de cavités, la nuance d’acier, la finition, les tolérances et les actions latérales influencent le prix bien davantage que les salaires ne le feront jamais. Ce guide présente le coût d’un moule d’injection par type de moule, explique où va l’argent et comment interpréter un devis.
Réponse rapide : La plupart des moules d'injection plastique que nous fabriquons coûtent entre $1 500 et 80 000. Les moules simples à une seule cavité sont proposés à partir d'environ $1 500. Les outils de production de taille moyenne à plusieurs cavités coûtent généralement entre $15 000 et 30 000. Les grands outils à canaux chauds atteignent des prix compris entre $50 000 et 80 000. Le délai de fabrication est généralement de 35 à 55 jours à compter de la validation de la conception pour la fabrication (DFM).
Combien coûte un moule d'injection ?
La réponse honnête consiste à donner une fourchette de prix, puis un devis. C'est ainsi que fonctionnent la plupart des outils dans notre atelier de Huangyan. Utilisez-le pour vérifier la cohérence de votre budget, et non pour remplacer le devis que vous avez vous-même établi.
Exemples de coûts de moulage par injection selon le type de moule
| Type d'outil | Exemple typique | Coût moyen (USD) |
|---|---|---|
| Modèle simple à une seule cavité, sans actions latérales | Petit bouchon, clip ou capuchon | $ 1 500–5 000 |
| Outil de taille moyenne, 1 à 2 cavités, quelques actions latérales | Boîtier électronique, poignée | $ 5 000–15 000 |
| Moule de production de taille moyenne à plusieurs cavités | Pièce d'intérieur automobile | $ 15 000–30 000 |
| Moule de production à canaux principaux ou à canaux chauds | Pare-chocs, panneau de protection des appareils électroménagers | $ 30 000–80 000 |
Il s'agit d'une fourchette indicative, et non d'un devis. Le nombre exact dépendra de votre géométrie, du type d'acier utilisé et du nombre de cavités.
Pourquoi un même composant fait-il l'objet de devis dont les prix varient de $3 000 ? En général, les outils ne sont pas les mêmes. L'un utilise du P20, l'autre du H13. L'un comporte deux cavités, l'autre quatre. L'un est équipé d'un canal chaud. Comparez les fiches techniques, pas les prix finaux. Plus d'informations à ce sujet dans Pourquoi les prix des moules varient-ils ?.
Outil d'estimation des coûts de moulage par injection
Sélectionnez la taille de la pièce, le nombre de cavités, le niveau de complexité, l'acier, le canal d'injection et la finition. L'outil d'estimation affiche une fourchette de prix unique pour l'outillage et compare les tarifs pratiqués en Chine à ceux de l'Amérique du Nord et de l'Europe.
Vous ne savez pas quoi taper ? La plupart des acheteurs se contentent d'estimer l'épaisseur des parois et le volume. Procédez à l'inverse : expliquez-nous à quoi sert la pièce, et nous déterminerons ses dimensions, le matériau et l'outillage nécessaires. Cela prend environ cinq minutes et aboutit à une fiche technique que vous pourrez envoyer à n'importe quel fournisseur. Élaborer mon cahier des charges →
Décomposition des coûts du moulage par injection : où va l'argent ?
La fabrication d'un moule repose principalement sur l'acier, les heures-machine et le travail manuel qualifié. Voici comment se décompose généralement un devis :
| Poste de coûts | Part habituelle du prix des moules |
|---|---|
| Acier et socle de moule | 20–35% |
| Usinage (CNC, électroérosion, gravure) | 25–40% |
| Ajustage et assemblage (travaux d'atelier) | 15–20% |
| Conception du moule | 5-10% |
| Impôts et bénéfices | 20–30% |
L'usinage est le principal facteur déterminant. Chaque coulisseau, chaque poussoir et chaque nervure profonde entraîne une augmentation du nombre d'heures d'usinage CNC et d'électroérosion. C'est pourquoi les modifications apportées à la conception avant la découpe de l'acier permettent de réaliser des économies bien supérieures à toute remise que vous pourriez négocier par la suite.
Quels sont les facteurs qui influencent le coût d'un moule d'injection plastique ?
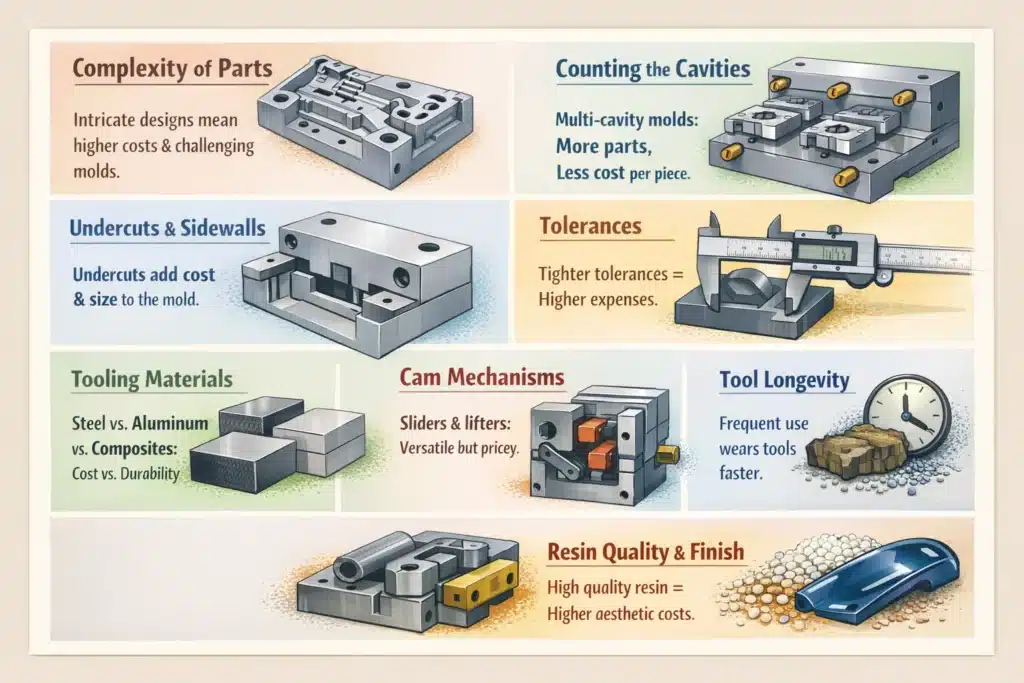
La différence entre deux devis se résume généralement à environ sept interventions techniques. Comparez chaque devis à ces interventions, et non pas les uns aux autres.
Dimensions de la pièce et enveloppe. Une pièce plus grande, une base plus large, davantage d'acier à découper. La taille détermine également la puissance de la presse. Cela peut modifier la rentabilité de l'ensemble du programme avant même qu'un seul composant ne soit fabriqué.
Géométrie et contre-dépouilles. Chaque découper vous permet d'ajouter un élévateur ou un coulisseau. Chacun d'entre eux ajoute souvent $500 ou plus, agrandit le moule et ajoute des points d'usure. Les filetages internes vous permettent d'ajouter un dispositif de dévissage. J'ai déjà vu une modification de 2 mm apportée à une fonction à enclenchement supprimer tout un mouvement latéral. C'est pourquoi Commentaires sur la conception pour la fabrication (DFM) se rentabilise avant même que l'acier ne soit découpé.
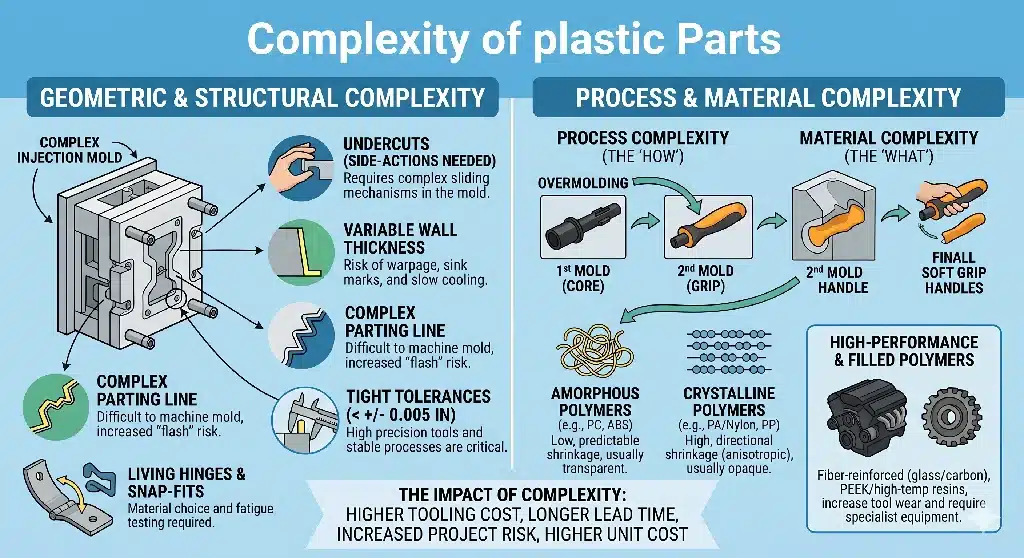
Cavitation. Le nombre de cavités dépend du volume annuel et du temps de cycle visé. Il ne s'agit pas d'une question de préférence. Un nombre plus élevé de cavités implique une base plus large et un équilibrage plus précis, ce qui augmente le coût initial du moule. Ce coût étant réparti sur un nombre bien plus important de pièces, le prix unitaire diminue. Si vous faites le mauvais choix, dans un sens comme dans l'autre, vous paierez trop cher.
Résine et acier à outils. C'est le matériau de la pièce qui dicte le choix de l'acier. Les nuances renforcées de verre rongeent l'acier tendre et nécessitent des outils trempés. Le PVC, le POM et les composés ignifugés attaquent l'acier inadapté et exigent l'utilisation d'acier inoxydable ou d'un traitement de surface. Nuance d'acier régit le nombre de tirs garantis ; celui-ci est donc adapté au volume, et non estimé.
Finition de surface. Les surfaces optiques ultra-brillantes nécessitent de l'acier de première qualité et un polissage à la main. Les textures nécessitent une gravure. Ces deux opérations impliquent un surcroît de main-d'œuvre. Finition C'est l'un des types de pièces où l'on a le plus tendance à surdimensionner. Demandez-vous ce que la pièce doit faire, et non ce qui fait bonne impression sur un dessin.
Tolérances. Des cotes serrées, faisant l'objet de contrôles fréquents, allongent le temps d'usinage et augmentent la charge de travail liée aux contrôles. Elles imposent également un refroidissement équilibré afin que le gauchissement reste dans les limites spécifiées. Comptez le nombre de cotes critiques pour le fonctionnement figurant sur votre plan. Ce chiffre est un facteur de coût direct. Consultez notre note sur tolérances de moulage.
Refroidissement, canaux de coulée et composants. Bon refroidissement et le placement des points d'injection permettent de raccourcir le cycle et de stabiliser la qualité. Un gain de 4 secondes sur un programme d'un million de pièces représente une somme non négligeable. Les marques de canaux chauds et d'éjecteurs influencent à la fois le prix et la facilité de réparation du moule au bout de trois ans. L'épaisseur des parois et le choix des points d'injection ont également leur importance ; voir Comment l'épaisseur des parois et les points d'injection influencent le coût du moule.
| Facteur de coût | Quels sont les effets sur le moule ? | Incidence sur le coût de l'outillage | Incidence sur le coût unitaire |
|---|---|---|---|
| Dimensions de la pièce / enveloppe | Dimensions de la base du moule, volume d'acier, force de serrage | Plus élevé avec la taille | À peu près neutre |
| Géométrie / contre-dépouilles | Dispositifs de levage, coulisseaux, dispositifs de dévissage | Plus élevé | Supérieur (cycle, maintenance) |
| Nombre de cavités | Dimensions de la base, équilibrage, précision | Plus élevé | Moins élevé (coût réparti sur un plus grand nombre de pièces) |
| Nuance d'acier à outils | Dureté, résistance à la corrosion, durée de vie | Plus élevé | Coût d'exploitation réduit (moins de réparations) |
| Résine (abrasive / corrosive) | Acier requis et traitement de surface | Plus élevé | Variable |
| Finition de la surface | Choix de l'acier, main-d'œuvre pour le polissage ou la gravure | Plus élevé | À peu près neutre |
| Bande de tolérance | Précision d'usinage, contrôle, refroidissement | Plus élevé | À peu près neutre |
| Type de moule (à 2 plaques / à 3 plaques / à canaux chauds) | Système de glissière et de guidage | Canal chaud plus haut | Partie inférieure du circuit chaud (sans chutes de canal) |
| Conception du système de refroidissement | Canaux, déflecteurs, refroidissement conformationnel | Plus élevé | Inférieur (cycle plus court) |
Coût des moules d'injection : aluminium ou acier ?
Un moule d'injection en aluminium coûte moins cher et permet une injection plus rapide que l'acier. Il présente également une bonne conductivité thermique, ce qui permet de réduire la durée des cycles. En contrepartie, il s'use plus rapidement. L'aluminium convient aux prototypes, aux petites séries et aux résines non chargées. Il présente toutefois des difficultés avec les grades chargés en fibre de verre et les mouvements répétés du vérin de levage.
L'acier représente un investissement initial plus élevé, mais sa durée de vie est bien plus longue. Les aciers pré-trempés P20 et 718H constituent les piliers de la plupart des processus de production. L'acier trempé H13 et l'acier inoxydable S136 sont utilisés pour les résines à haut volume, abrasives ou corrosives, ainsi que pour les finitions miroir.
- Moins de 1 000 pièces environ : L'aluminium revient presque toujours moins cher au total.
- 1 000 à 10 000 pièces : en aluminium ou en P20, selon la résine et les actions latérales.
- Plus de 10 000 pièces : Le P20, le 718H ou le H13 commence à s'amortir.
Pour les petits tirages, consultez notre moulage par injection à faible volume options. Les nuances d'acier sont comparées sur notre outillage de moulage par injection page et dans P20 vs 718H vs H13 vs S136.
Deux plaques, trois plaques ou canal chaud : où va l'argent ?
C'est l'exemple le plus flagrant qui montre que le devis d'outillage le moins cher ne correspond pas forcément au programme le moins cher.
A moule à deux plaques à canaux froids C'est la solution la moins coûteuse à mettre en place. Elle génère également une pièce défectueuse à chaque cycle. Cette pièce est bonne à jeter, à moins de la réusiner, et un opérateur doit généralement la trier. La main-d'œuvre augmente. Le temps de cycle augmente.
Un système à trois plaques ou coureur à chaud L'outillage coûte plus cher à l'achat. Il effectue automatiquement la découpe des grappes, élimine la majeure partie des chutes de canaux de coulée et fonctionne de manière entièrement automatisée. Sur une production à grand volume, le coût plus élevé de l'outillage est compensé par un coût unitaire réduit et un moindre gaspillage de résine.
Le seuil de rentabilité dépend du volume annuel, de la valeur des pièces et du prix de la résine au kilo. C'est pourquoi les paramètres de cavitation et le type d'outillage sont déterminés en concertation avec le mouleur, et non pas uniquement par le service des achats. Si votre fournisseur refuse de faire ces calculs avec vous, vous avez là votre réponse.
Moule à deux plaques ou à trois plaques
Même pièce à deux cavités, les deux moules sont fermés. Passez la souris ou appuyez sur n'importe quelle pièce ou numéro.
Coût du moulage par injection en Chine par rapport aux États-Unis
Les outils chinois sont généralement proposés à des prix bien inférieurs à ceux de leurs équivalents américains ou européens. Les heures d’usinage et les coûts de travail à l’établi sont bien moins élevés ici, et l’acier ainsi que les pièces standard sont disponibles à quelques minutes en voiture de l’atelier. L’écart réel varie en fonction de la complexité, des spécifications de l’acier et de la manière dont l’outil est réellement fabriqué. Utilisez l’estimateur ci-dessus en sélectionnant chaque région pour voir l’écart de prix pour votre outil. Nous détaillons davantage ces éléments dans 7 vérités sur les coûts d'outillage en Chine et aux États-Unis.
Pourquoi le devis le moins cher correspond rarement au moulage le moins cher
Le piège, c'est de considérer le titre comme reflétant toute la réalité. Une citation est souvent tronquée de manière prévisible :
- Si l'on choisit un acier de qualité insuffisante, un outil dit “ de série ” n'est en réalité qu'un prototype. Il se fissure rapidement.
- Si vous sous-dimensionnez le refroidissement, vous devrez composer avec des cycles longs et des déformations pendant toute la durée du programme.
- Passer simulation de l'écoulement dans le moule, et les défauts apparaissent une fois l'acier découpé.
- Si vous utilisez des composants d'autres marques, il faut compter six semaines pour se procurer les pièces de rechange.
Rien de tout cela n'apparaît dans le prix annoncé. Tout cela se révèle par la suite. Deux devis pour “ le même moule ” peuvent correspondre à deux outils différents. La seule comparaison honnête repose sur une fiche technique comparée : nuance d'acier, nombre de moulages garanti, cavitation, finition et marques des composants. Consultez notre Guide des signaux d'alerte et comment comparer les devis de moulage par injection de la Chine.
Comment réduire le coût de vos moules d'injection
C'est avant la découpe de l'acier que l'on réalise les plus grandes économies, et non lors des négociations qui suivent.
- Lancez les analyses DFM et Mold-Flow dès le début du projet. Des parois uniformes, un dégagement généreux et des contre-dépouilles amovibles peuvent chacun éliminer un mouvement latéral.
- Faire correspondre la cavitation au volume réel. Ne payez pas pour une capacité que vous n'utiliserez jamais. Ne limitez pas un programme qui doit pouvoir évoluer.
- Acier de spécification par rapport au nombre de tirs prévu. Si vous surdimensionnez une pièce produite en petite série, vous gaspillez de l'argent. Si vous sous-dimensionnez une pièce produite en grande série, l'outil sera hors d'usage avant d'avoir été amorti.
- Ne serrez que ce qui compte. Respectez des tolérances serrées et des finitions haut de gamme uniquement là où la pièce l'exige.
- Simplifier la géométrie. Les surfaces planes et les éléments simples sont plus faciles à usiner, à contrôler et à entretenir.
- Normaliser les composants. Les marques reconnues de canaux chauds et d'éjecteurs veillent à ce que les pièces de rechange soient disponibles, ce qui permet de maintenir le moule en état de marche partout.
- Utilisez un moule familial pour les petites pièces apparentées. Un seul outil, un seul réglage, plusieurs pièces par cycle.
Les moyens de réduire le coût unitaire, tels que la durée du cycle, l'automatisation et les rebuts, sont abordés dans notre coût de moulage par injection par pièce guide.
Informations à fournir pour obtenir un devis précis concernant le moulage
Ne confiez pas l'achat d'outils uniquement au service des achats. Plusieurs de ces choix ont des implications techniques qu'une équipe d'achat n'est pas en mesure d'évaluer. Définissez le cahier des charges avant l'appel d'offres, afin que tous les fournisseurs établissent leur devis sur la base du même outil.
- Dessins en 2D et fichiers CAO en 3D (STEP ou IGES)
- Résine, ainsi que toute charge ou tout additif ignifuge
- Volume annuel et total, et durée de vie requise du moule en nombre de moulages
- Tolérances critiques et leurs valeurs
- Finition de surface : brillant, texturé et finitions esthétiques
- Type de cavitation et de matrice privilégié (à 2 plaques, à 3 plaques, à canaux chauds)
- Exigences relatives à la nuance d'acier et à la marque des composants
- Restrictions au niveau des portes et temps de cycle cible
- Un échantillon de pièce, si vous en avez un
Une fois cela précisé, on peut enfin comparer deux devis sur un pied d'égalité. Commençons par notre Modèle de demande de devis pour le moulage par injection.
Coût du moule par rapport au coût de la pièce
Le coût du moule est un investissement ponctuel. Le coût unitaire correspond au montant que vous payez par pièce, à chaque commande : résine, temps de moulage, main-d'œuvre, rebuts et frais de transport. Un moule moins cher peut faire augmenter le coût unitaire pendant des années. Un moule à plusieurs cavités, plus onéreux, peut au contraire le réduire.
Évaluez donc un devis de moule en fonction du coût total correspondant à votre volume annuel réel. En ce qui concerne le coût unitaire, consultez notre guide sur coût de moulage par injection par pièce. Vous avez un budget serré ? Consultez Comment les petites entreprises peuvent-elles financer l'achat d'outillage ?.
Questions fréquemment posées
Combien coûte un moule d'injection en Chine ?
La plupart des moules que nous fabriquons coûtent entre $1 500 et 80 000. Un moule simple à une seule cavité pour une petite pièce coûte environ $1 500. Un moule de production moyen à plusieurs cavités coûte généralement entre $15 000 et 30 000. Les grands moules à canaux chauds peuvent atteindre $50 000 à 80 000. Un dessin ou un fichier 3D est nécessaire pour obtenir un devis définitif.
Combien coûte un moule en plastique pour une petite pièce ?
Une petite pièce sans contre-dépouilles, moulée dans un moule à cavité unique, coûte généralement entre 1 500 et 5 000. Les actions latérales, les cavités supplémentaires, l'acier trempé ou une finition brillante font grimper ce prix.
Pourquoi les prix des moules chinois sont-ils inférieurs à ceux des fournisseurs occidentaux ?
Principalement des coûts d'usinage et de main-d'œuvre en atelier plus faibles, ainsi qu'un approvisionnement local abondant en acier et en pièces standard. Le coût de la main-d'œuvre ne doit pas être le seul critère déterminant pour l'achat. La nuance d'acier, la qualité de fabrication et la durée de vie des outils ont une incidence bien plus importante sur le coût total.
Un devis moins cher pour un moule est-il toujours plus avantageux ?
Non. Un devis moins élevé est souvent synonyme d'acier de moindre qualité, d'un système de refroidissement sous-dimensionné, d'une simulation de moulage non réalisée ou de composants de marque inconnue. Ces économies se traduisent par des temps d'arrêt, des rebuts et des réparations. Comparez les spécifications équivalentes, et non les prix affichés.
Quelle est la différence de coût entre les moules à deux plaques, à trois plaques et à canaux chauds ?
Un moule à deux plaques avec canal froid est le moins cher à fabriquer, mais il génère des chutes de canal et nécessite généralement l'intervention d'un opérateur. Les moules à trois plaques et à canal chaud représentent un investissement initial plus élevé. Ils permettent un éjectage automatique des pièces, réduisent les chutes de canal et facilitent l'automatisation. Sur les séries à grand volume, le coût plus élevé du moule est généralement amorti par un coût unitaire moindre.
Combien de cavités mon moule doit-il comporter ?
Adaptez le nombre de cavités au volume annuel et au temps de cycle souhaité. Un nombre plus élevé de cavités augmente le coût de l'outillage mais réduit le prix unitaire. Un nombre trop élevé ou trop faible est souvent la raison pour laquelle les acheteurs paient trop cher. Prenez cette décision en concertation avec le mouliste.
Un moule d'injection en aluminium coûte-t-il moins cher qu'un moule en acier ?
Oui, d’emblée. L’aluminium permet un moulage plus rapide et coûte moins cher, ce qui convient aux prototypes et aux petites séries. Il s’use plus vite, notamment avec les résines renforcées de fibre de verre. Au-delà d’environ 10 000 pièces, un moule en acier offre généralement un coût total inférieur.
Combien de temps faut-il pour fabriquer un moule d'injection ?
En général, il faut compter entre 35 et 55 jours à compter de la validation du DFM. Les moules simples peuvent être réalisés plus rapidement. Les grands moules à canaux chauds à plusieurs cavités prennent plus de temps.
Est-ce que je deviens propriétaire du moule une fois que je l'ai payé ?
Oui. Si vous financez l'outillage, vous en êtes propriétaire à 100% et vous pouvez le transférer chez un autre mouleur si jamais vous en avez besoin.
Obtenez un devis détaillé pour un moule
Envoyez-nous le plan ou le fichier 3D de votre pièce. Nous vous renverrons un devis précisant la nuance d'acier, la cavitation, le type d'outil et le nombre de coups garanti. Comparez-le avec ceux de n'importe quel autre fournisseur.
Demander un devis pour un moule →