


Guía de costes · 2026
Coste del moldeo por inyección: precio por pieza, utillaje y TCO
El coste del moldeo por inyección no es una sola cifra. Es un precio único del molde más un precio por pieza que se paga en cada pedido. A medida que crece el volumen, el precio por pieza suele convertirse en la cifra más importante. Esta guía muestra cómo calcular el coste por pieza del moldeo por inyección, qué lo determina, los costes ocultos que la mayoría de las cotizaciones omiten y cómo comparar proveedores según el coste total de propiedad (TCO), y no según el precio de titular.
Respuesta rápida: las piezas moldeadas suelen costar desde unos céntimos hasta unos pocos dólares cada una, más un molde único de entre 1.500 y 80.000 USD aproximadamente. El precio de tu pieza es resina + tiempo de prensa + mano de obra + desperdicio + utillaje amortizado. En grandes volúmenes, el tiempo de ciclo y el desperdicio deciden quién es realmente más económico.
👉 Descargue la lista de verificación para la solicitud de cotización · 👉 Suba su plano para obtener una estimación de costes · 👉 Estime el coste de su molde
¿Cuánto cuesta el moldeo por inyección?
Piénsalo en tres capas:
- Coste del molde (pago único). Se paga por adelantado. Determina la estabilidad a largo plazo: tiempo de ciclo, tasa de rechazo, mantenimiento y vida útil del molde.
- Coste de la pieza (recurrente). Se paga en cada ciclo. A medida que crece el volumen, suele convertirse en la mayor parte del gasto total.
- TCO (lo que realmente importa). TCO = utillaje + coste de pieza × volumen + tiempo de inactividad + rechazos + riesgo de cambios de ingeniería.
Cuatro factores elevan el coste total más rápidamente una vez que comienza la producción:
- Deriva del tiempo de ciclo. A duración del ciclo que en la prueba parece correcto puede aumentar poco a poco en producción por un desequilibrio en la refrigeración, problemas de expulsión o una ventana de proceso inestable. Los pequeños incrementos se vuelven costosos a escala.
- Desechos y retrabajo.Defectos rara vez aparecen en la cotización. Desperdician resina, tiempo de prensa, mano de obra e inspección, y retrasan las entregas.
- Tonelaje de prensa sobredimensionado. Una mala ubicación o diseño de las entradas de inyección puede obligar a usar una prensa más grande, lo que eleva la tarifa por hora.
- Tiempo de inactividad por mantenimiento. Un acero de baja calidad, un tratamiento térmico deficiente o mecanismos demasiado complejos implican más paradas.
Conclusión para el comprador: si dos proveedores cotizan precios de pieza similares pero uno puede demostrar un tiempo de ciclo estable, poco rechazo y un mantenimiento predecible, ese proveedor suele ofrecer el TCO más bajo, incluso con un precio de utillaje más alto.
Obtenga una estimación del coste del moldeo por inyección
Introduzca su pieza y volumen a continuación para obtener una estimación rápida. Considérela una cifra orientativa. Para un presupuesto en firme necesitamos su archivo 3D.
Calculadora de costes de moldeo por inyección
Estimación del coste del utillaje de moldeo y del precio por unidad para piezas moldeadas por inyección de plástico ABS, PC, PP, nailon y POM.
CALCULADORA DE COSTES DE MOLDEO POR INYECCIÓN
Estimación del utillaje del molde + precio unitario - El presupuesto final requiere la revisión de DFM
Cómo calcular el coste del moldeo por inyección por pieza
El coste de moldeo por inyección por pieza (también llamado coste por unidad o precio por pieza) se compone de cinco partes:
Resina + Tiempo de prensa + Margen de desperdicio + Utillaje amortizado + Embalaje / operaciones secundarias
- Resina = (peso de la pieza + parte proporcional del canal de distribución) × precio de la resina por kg.
- Tiempo de prensa = (tiempo de ciclo ÷ cavidades) × tarifa horaria de prensa.
- Margen por tasa de rechazo = (resina + tiempo de prensa) ÷ (1 − tasa de rechazo), menos el original.
- Utillaje amortizado = precio del molde ÷ piezas que espera fabricar con él.
- Embalaje y operaciones secundarias = montaje, impresión, embolsado, etiquetas.
Ejemplo práctico: desglose de costes de moldeo por inyección
Datos ilustrativos, no son nuestras tarifas. Sustituye estos datos por los tuyos: una carcasa de ABS de 40 g, un molde de 2 cavidades con canal frío (8 g de canal por inyección), ABS a 2,00 $/kg, un ciclo de 30 segundos, una prensa a 20 $/hora, un 2 % de desechos, un molde de 12 000 $ amortizado en 100 000 piezas y 0,01 $ de embalaje.
| Elemento de coste | Cálculo | Coste por pieza |
|---|---|---|
| Resina | (40 g + 4 g de canal de distribución) × 2,00 $/kg | $0.088 |
| Tiempo de prensa | (30 s ÷ 2) × 20 $/h | $0.083 |
| Margen por tasa de rechazo | 2 % en resina + tiempo de prensa | $0.004 |
| Utillaje amortizado | 12.000 $ ÷ 100.000 piezas | $0.120 |
| Embalaje | Bolsa y caja de cartón | $0.010 |
| Total | $0.305 |
Fíjese en la línea de utillaje. Con 100.000 piezas es el mayor coste individual. Si se reparte el mismo molde entre 1.000.000 de piezas, baja a 0,012 $ y el total se sitúa en unos 0,197 $. Por eso el volumen determina el molde, y el molde determina el precio de la pieza.
¿Quieres hacer tus propios cálculos? Utilice nuestra calculadora de precio por pieza y calculadora de tiempo de ciclo.
Coste del moldeo por inyección de plástico por pieza: factores clave
El coste de la pieza es recurrente. A lo largo de la vida de un programa, a menudo supera el precio del molde, y las pequeñas ineficiencias se acumulan con cada ciclo.
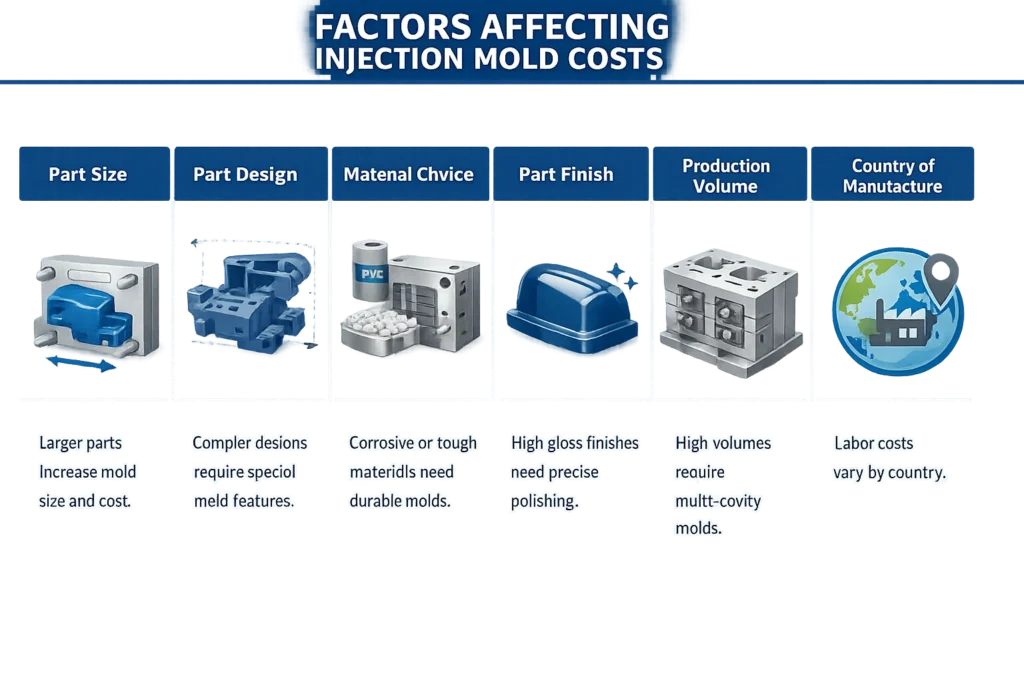
- Tipo y peso del material. El precio de la resina, la densidad y el peso de la pieza determinan la partida de material. Reducir espesor de pared o eliminar el exceso de masa la reduce para todo el programa.
- Tiempo de ciclo. Determina cuántas piezas produce una prensa por hora. Uno o dos segundos adicionales se acumulan rápidamente a lo largo de cientos de miles de ciclos.
- Tamaño de la prensa. Las prensas más grandes cuestan más por hora. Un diseño deficiente puede obligar a usar una prensa sobredimensionada sin aportar ningún valor.
- Mano de obra y automatización. La carga, el recorte o la inspección manuales añaden coste y variación. Automatización reduce el coste unitario a escala, pero requiere planificación previa.
- Tasa de rechazo. Un procesamiento inestable, una refrigeración deficiente o una expulsión desigual generan piezas rechazadas. El rechazo es un coste invisible que se multiplica con el volumen.
- Número de cavidades. Más cavidades reparten el tiempo de prensa entre más piezas. El molde cuesta más, pero cada pieza cuesta menos.
Información clave: un molde más barato puede reducir el coste del molde, pero si conlleva ciclos más largos, más rechazos o una producción inestable, encarece las piezas durante años.
El coste del molde en breve
El coste del molde es una inversión única, normalmente de 1.500 a 80.000 USD según el tamaño de la pieza, el número de cavidades, el acero y los accionamientos laterales. Se paga una sola vez, pero determina tu tiempo de ciclo, su tasa de rechazo y su mantenimiento durante toda la vida del programa. Un presupuesto de utillaje más bajo a menudo esconde aceros más ligeros, refrigeración más débil o una validación omitida. Para conocer las franjas de precios, un desglose de costes y un estimador gratuito, lea nuestro artículo completo guía de precios del moldeo por inyección.
Coste total de propiedad (TCO) en el moldeo por inyección
Juzgar solo por el precio del utillaje o el precio de la pieza resulta engañoso. La cifra real es el TCO: el coste total de producir la pieza a lo largo de toda su vida.
A continuación se muestra el mismo ejemplo práctico, comparado entre dos proveedores con 1.000.000 de piezas:
| Proveedor A | Proveedor B | |
|---|---|---|
| Precio del molde | $10,000 | $12,000 |
| Duración del ciclo | 32 s | 30 s |
| Tasa de rechazo | 3% | 2% |
| Coste por pieza | $0.202 | $0.197 |
| Total por 1.000.000 de piezas | ≈ $202.400 | ≈ $196.800 |
El proveedor A parece 2.000 $ más barato el primer día. Dos segundos adicionales y un punto adicional de rechazo cuestan unos 5.500 $ más a lo largo de la producción. Gana el proveedor B, y la diferencia crece con el volumen.
Qué incluye el TCO
- Coste del utillaje: diseño del molde, acero, mecanizado y validación.
- Coste recurrente de la pieza: resina, tiempo de ciclo, tarifa de prensa, mano de obra y rechazo en cada producción.
- Pérdidas operativas: tiempos de inactividad, retrabajos, ajustes de proceso y mantenimiento frecuente.
- Riesgo: entregas tardías, fluctuaciones de calidad e interrupciones de suministro que nunca aparecen en una cotización.
Por qué el TCO importa más que el precio unitario
Un molde que cuesta un poco más por adelantado a menudo ofrece un tiempo de ciclo más corto y estable, menos rechazo, una prensa más pequeña y un coste predecible a largo plazo. Un molde barato sin una refrigeración, un acero o una validación adecuados puede inflar el coste año tras año. La cotización más barata rara vez produce el coste total más bajo.
Cómo comparar presupuestos de proveedores utilizando el TCO
No pregunte “¿quién es el más barato?”. Pregunte “¿quién es el más predecible?“. Utilice esta lista de comprobación:
- ¿Está validado el tiempo de ciclo con un informe de prueba, una ventana estable y una refrigeración equilibrada?
- ¿Qué tasa de rechazo se espera en la producción en serie?
- ¿Para qué vida útil del molde, en ciclos, está diseñado el utillaje?
- ¿Qué validación se incluye: muestras, informes dimensionales, documentos tipo PPAP?
- ¿Cuáles son el plan de mantenimiento, las piezas de repuesto, los plazos de entrega y el alcance de la garantía?
Consejo: si un proveedor no puede explicar con claridad el tiempo de ciclo, la tasa de rechazo y la vida útil del molde, la cotización está incompleta.
Coste del moldeo por inyección en China: precio puesto en destino, no ex works
Los presupuestos de China suelen ser «ex works» o «FOB». El coste real de la pieza es el «landed»: el precio de la pieza más el flete, el seguro, los aranceles, los honorarios del agente y las tasas portuarias. En el caso de piezas ligeras y de gran valor, el flete es reducido. En el caso de piezas voluminosas y de escaso valor, puede llegar a equipararse al propio precio de la pieza.
- Comprueba que el código HS sea el correcto. Los moldes y las piezas moldeadas se clasifican de forma diferente; consulta HS 8480.71 frente a 3926.90.
- Los aranceles y los recargos aduaneros varían. Consulta las tarifas vigentes con tu agente de aduanas antes de comparar proveedores.
- Simúlalo con la herramienta de cálculo del coste total de importación disponible en nuestra herramientas de moldeo interactivas .
- Para tener una visión más amplia, lee Cómo gestionar los costes al comprar en China.
Para ver un ejemplo completo en el que se añaden, línea por línea, los gastos de transporte, los aranceles y los gastos de inspección, consulta comprar moldeo por inyección en China: coste en destino y condiciones.
Ideas para reducir el coste del moldeo por inyección
La mayor parte del ahorro en los costes de las piezas proviene del diseño y del proceso, no de presionar al proveedor.
- Reducir la duración del ciclo. La refrigeración suele representar la mayor parte del ciclo. Unas paredes más finas y uniformes, junto con unos conductos de refrigeración bien situados, acortan este ciclo.
- Elige la resina de forma estratégica. Elige el grado más barato que cumpla las especificaciones. Pregunta si se acepta material triturado o reciclado.
- Utiliza materiales de relleno en los puntos en los que la resistencia no sea fundamental. Los rellenos minerales, como el carbonato cálcico o el talco, pueden reducir el coste de los materiales y aportar rigidez.
- Ajustar el tamaño de las cavidades. Más cavidades reparten el tiempo de prensa entre más piezas. Adapta el recuento a tu volumen anual real.
- Automatiza los pasos repetitivos. La recogida automática por robot, la descolada automática y la inspección en línea reducen la mano de obra y las variaciones.
- Simplifica la pieza. Un menor número de contrasalidas se traduce en menos operaciones, ciclos más cortos y menos mantenimiento.
- Reducir los residuos. Una ventana de proceso validada y la detección precoz de defectos garantizan la calidad de cada lote.
- Utiliza utillaje blando para tiradas cortas. Para cantidades inferiores a unas 1.000 piezas, suele resultar más económico en general utilizar una herramienta de aluminio o de puente. Véase moldeo por inyección de bajo volumen..
Si quieres profundizar en el tema, lee nuestra guía sobre reducir el coste total de las piezas.
Qué necesitamos para elaborar un presupuesto preciso de moldeo por inyección
Para elaborar un presupuesto fiable se necesita algo más que las dimensiones de una pieza o una foto. Estos datos nos permiten estimar el utillaje necesario, el tiempo de ciclo, el riesgo de desechos y la estabilidad, para que puedas comparar proveedores en función del coste total de propiedad (TCO). Véase también Cómo elaboramos un presupuesto.
- Archivo 3D (STEP o IGES) y un dibujo en 2D. Indica las dimensiones críticas, los puntos de referencia y los ajustes funcionales. Si aún no dispones de un plano completo, basta con un PDF con las anotaciones correspondientes.
- Material, color y aditivos. GF, clasificación FR, UV. Indica tu marca y grado preferidos, si los tienes, como por ejemplo: SABIC, DuPont o RTP Company.
- Volumen anual y duración del programa. Estas opciones determinan el número de cavidades, el material (acero), el sistema de canal caliente y la automatización.
- Zonas de tolerancia y caras estéticas. Indica en qué casos la apariencia es importante y en cuáles no.
- Necesidades de montaje. Inserciones, soldaduras, tornillos, fijación térmica u otros pasos posteriores al moldeo.
- Normas de envasado, etiquetado e inspección. FAI, objetivos CPK o informes tipo PPAP, indicados desde el principio.
Opcional, pero útil: fecha de entrega prevista, cantidad de muestras, problemas existentes con las piezas o los moldes, y el entorno de funcionamiento (calor, rayos UV, productos químicos). Comprueba Lógica de la cantidad mínima de pedido (MOQ) y los plazos de entrega antes de fijar un horario.
Mapa de lectura del centro de costes
Utiliza este mapa para profundizar en el tema. Las páginas de nivel A te ayudan a elaborar tu modelo de costes, las de nivel B explican por qué varían los presupuestos y las de nivel C tratan sobre el abastecimiento en China.
Nivel A (modelo de costes básicos)
Guía de costes del moldeo por inyección
Rangos de precios, desglose de costes y un calculador gratuito del coste de los moldes.
Factores que influyen en la fijación de precios precisa en el moldeo por inyección
Estandarizar los datos de entrada para que los presupuestos de los proveedores sean comparables.
Cómo obtener un presupuesto preciso para el moldeo por inyección en China
Reducir la necesidad de volver a elaborar presupuestos y las lagunas ocultas en el alcance del proyecto.
Hoja de presupuesto de moldes
Una hoja de presupuesto de moldes por partidas para ingenieros que elaboran presupuestos.
Calculadora de precio por pieza de moldeo por inyección
Convertir las hipótesis del proceso en un precio unitario de referencia.
Calculadora del ciclo de moldeo por inyección
El tiempo de ciclo es un multiplicador oculto cuando el volumen es elevado.
Consejo: ¿Solo tienes 10 minutos? Lee A1 → A2 → A5.
Nivel B (Por qué varían las cotizaciones)
¿Por qué los presupuestos para la eliminación de Molde pueden variar hasta el doble?
Las trampas más habituales en las citas.
Soluciones rentables para moldes de carcasas de baterías
Decisiones sobre utillaje basadas en los costes en una pieza original de fabricante (OEM).
Nivel C (Contexto de abastecimiento en China)
Cómo gestionar los costes al comprar moldes en China
Una guía centrada en los costes para el abastecimiento en China.
Centro de control de riesgos en el abastecimiento en China
La selección de proveedores y el marco integral de control de riesgos.
Preguntas frecuentes
¿Cuánto cuesta el moldeo por inyección de plástico?
Hay dos tipos de costes. El molde supone un gasto único, que suele oscilar entre 1.500 y 80.000 dólares. Cada pieza moldeada cuesta entre unos céntimos y unos pocos dólares, dependiendo de la resina, el peso de la pieza, el tiempo de ciclo, el número de cavidades y el volumen. Envía un archivo 3D para obtener un presupuesto definitivo.
¿Cómo se calcula el coste por pieza del moldeo por inyección?
Añade el coste de la resina (peso de la pieza más la parte correspondiente al canal de inyección × precio por kg), el tiempo de prensado (tiempo de ciclo ÷ cavidades × tarifa por hora), un margen para los desechos, el coste amortizado del utillaje (precio del molde ÷ número de piezas previstas) y los costes de embalaje u operaciones secundarias. El volumen es el factor que más influye, ya que permite repartir el coste del molde.
¿Cuáles son los principales factores que influyen en el coste de las piezas moldeadas por inyección?
Consumo de material, tiempo de ciclo, tamaño de la prensa y tarifa por hora, mano de obra y nivel de automatización, y porcentaje de desechos. En los programas de gran volumen, pequeñas diferencias en el tiempo de ciclo y en el porcentaje de desechos generan las mayores diferencias de costes a largo plazo entre los proveedores.
¿Cómo influye el volumen anual en la mejor estrategia de fabricación y fijación de precios?
El volumen determina el número de cavidades, el tipo de acero, si se trata de un canal caliente o frío y el grado de automatización. A medida que aumentan los volúmenes, el coste recurrente de las piezas pasa a ser el factor dominante, por lo que resulta más rentable optimizar el tiempo de ciclo y la estabilidad que buscar un presupuesto de molde más barato.
¿El coste de los utillajes es realmente un gasto único?
Se paga una sola vez, pero determina los costes a largo plazo. El diseño del acero, la refrigeración, la ventilación y la expulsión determinan la estabilidad del tiempo de ciclo, los desechos, los tiempos de inactividad y la vida útil del molde, factores que influyen en el coste total de propiedad.
¿Cómo se comprueba la duración del ciclo y la estabilidad del proceso?
Mediante pruebas piloto con un margen de proceso estable, una refrigeración equilibrada y comprobaciones de repetibilidad en numerosas inyecciones. Un proveedor competente puede explicar qué factores limitan el ciclo (refrigeración, expulsión, material o sistema de inyección) y facilitar los registros de las pruebas.
¿Qué porcentaje de desechos deben esperar los compradores en condiciones de producción estable?
Depende de la geometría, el material, los requisitos estéticos y la estabilidad del proceso. El proveedor debe indicar un índice de desechos objetivo, señalar los principales riesgos —como el desequilibrio en el enfriamiento, la ventilación, la deformación por expulsión o la deriva dimensional— y explicar cómo se controla cada uno de ellos.
Canal caliente frente a canal frío: ¿cómo afecta esto al coste total?
Un canal caliente aumenta el coste del molde, pero reduce el desperdicio de material y estabiliza el ciclo, lo que abarató el precio unitario en la producción de grandes volúmenes. Un canal frío es más barato inicialmente, pero desperdicia más material y puede requerir mano de obra para el recorte.
¿Resulta más barato el moldeo por inyección en China una vez sumados los gastos de transporte y los aranceles?
A menudo, sí, sobre todo en el caso de las herramientas y las piezas de gran volumen. Hay que comparar el coste total a la llegada, no el precio franco fábrica: hay que sumar los gastos de transporte, el seguro, los aranceles, los honorarios del agente de aduanas y las tasas portuarias. Las piezas voluminosas y de escaso valor son las que más reducen la diferencia.
Solicita un presupuesto detallado por partida de piezas y utillaje
Envíanos tu archivo 3D, el volumen anual y el tipo de resina. Te proporcionaremos un análisis gratuito de DFM en el que se detallarán los costes de utillaje, el tiempo de ciclo, las estimaciones de desechos y el precio unitario, para que puedas comparar el coste total de propiedad (TCO).
Solicita un presupuesto gratuito →