



Plásticos de alta temperatura
A moldação por injeção de PEEK transforma o plástico processável por fusão mais resistente ao calor em peças complexas em volume de produção. A massa fundida atinge 360–400 °C. O próprio molde mantém-se a 160–200 °C, mais quente do que o ponto de fusão da maioria das resinas de uso corrente. Empresas sem cilindros de plastificação de alta temperatura, ferramentas aquecidas a óleo e uma disciplina rigorosa de secagem desperdiçam rapidamente resina dispendiosa. Este guia aborda as temperaturas, as classes, as regras de ferramentaria e os custos que determinam o sucesso de uma peça em PEEK.
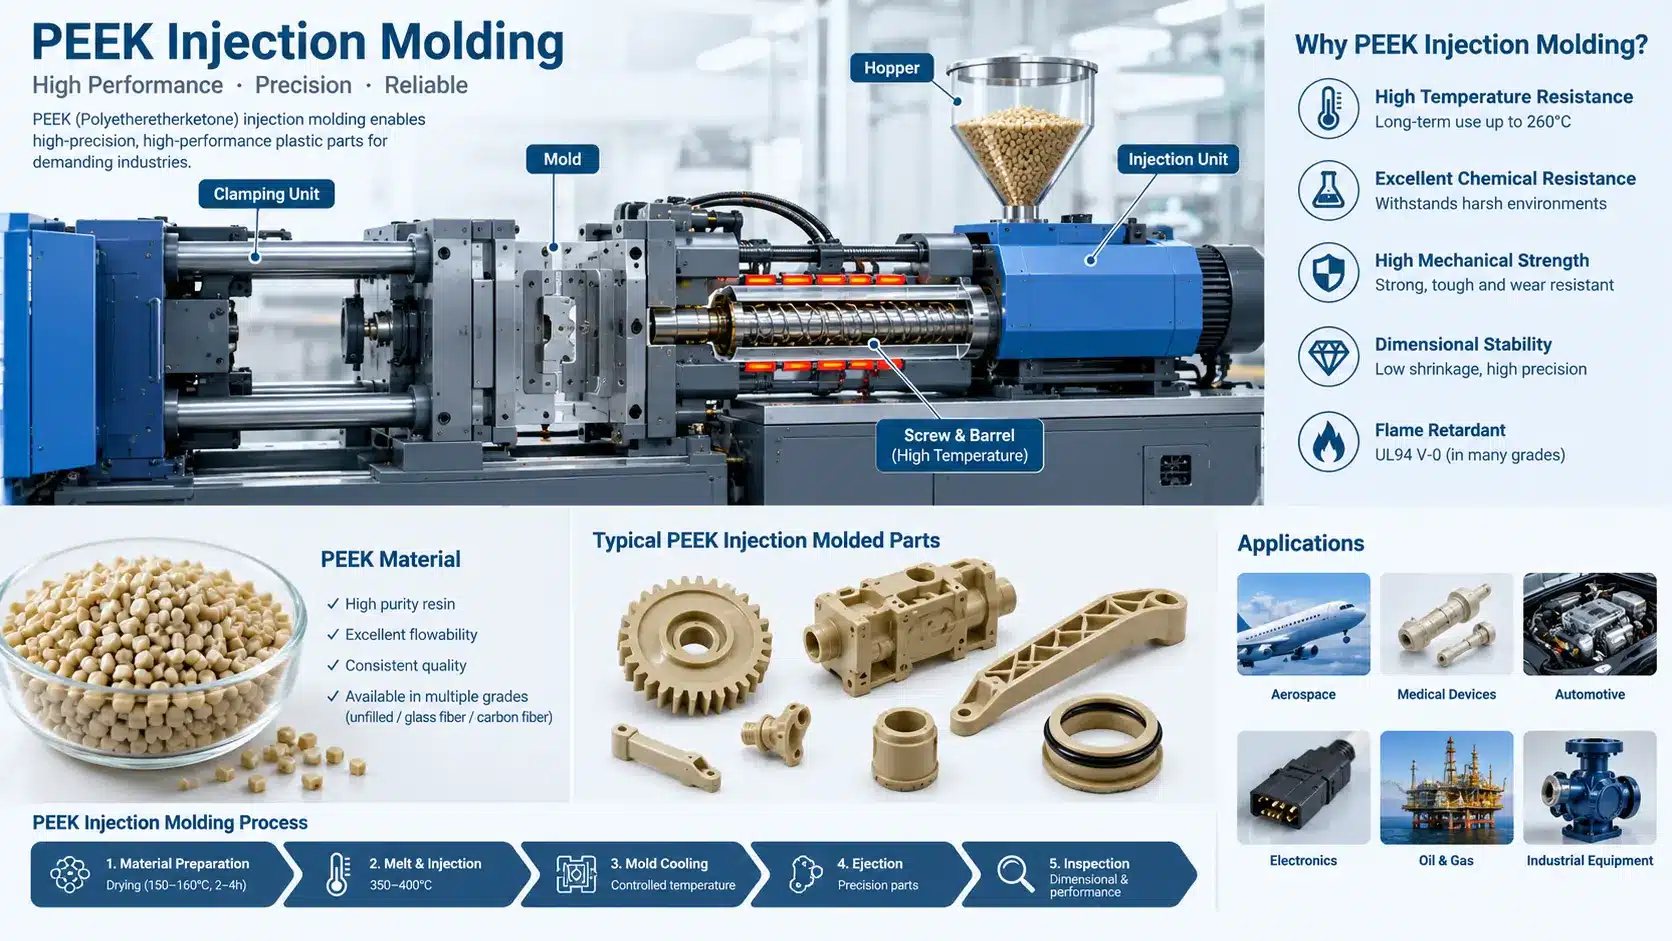
PEEK (poliéter-éter-cetona) — Resumo técnico: Ponto de fusão 343°C. Transição vítrea 143°C. Temperatura de serviço contínua até 250°C. Resistência à tração do material não reforçado cerca de 98 MPa. Resiste ao vapor, à água quente e à maioria dos produtos químicos industriais. É este perfil que leva os engenheiros a optar por este material quando os metais se revelam demasiado pesados e os outros plásticos fundem, fluem ou dissolvem.
- Família química: Poliariletercetona (PAEK), termoplástico semicristalino (cristalinidade alvo: 30–35%)
- Perfil térmico: Ponto de fusão 343°C (ISO 11357) | Transição vítrea (Tg) 143°C | Uso contínuo 250°C (UL 746B)
- Referência mecânica (não reforçado): Resistência à tração ~98 MPa (ISO 527) | Módulo de flexão ~4,0 GPa (ISO 178)
- Janela de moldagem: Massa fundida 360–400°C | Molde 160–200°C (aquecimento por óleo ou elétrico obrigatório) | Secagem a 150°C durante 3h (<0,02% de humidade)
- Norma de ferramentas: Aço temperado H13 ou S136 a 48–52 HRC | Ventilação superficial 0,01–0,02 mm
O que é o PEEK e por que é moldado
O PEEK é um polímero semicristalino da família das poliariletercetonas. A Victrex comercializou-o no início da década de 1980. Posteriormente, a Solvay e a Evonik lançaram as suas próprias variedades. Quatro décadas depois, continua a ocupar um dos lugares mais altos na pirâmide dos polímeros.
O material conquista esse lugar com uma combinação invulgar. Mantém a rigidez a temperaturas que amolecem o PPS ou o PEI. Resiste à hidrólise, pelo que a esterilização a vapor quase não o afeta. Quase nenhum solvente comum o ataca abaixo de 250°C. O comportamento ao desgaste aproxima-se mais de um plástico técnico com carga do que de uma resina pura.
Nada disso importa se a forma da peça entrar em conflito com o orçamento. Maquinar PEEK a partir de varão ou placa desperdiça a maior parte de um esboço muito dispendioso. A moldação por injeção inverte a matemática assim que o volume o justifica. O molde custa dinheiro a sério, mas cada injeção utiliza gramas de resina em vez de um bloco maquinado. A geometria complexa sai do molde com a forma final, incluindo roscas, bossas e molas de fixação.
O senão é a disciplina de processo. O PEEK não perdoa os atalhos que o ABS perdoaria. A resina húmida degrada-se no cilindro de plastificação. Um molde frio deixa uma pele amorfa que se torna quebradiça. Ataques subdimensionados provocam o afinamento por corte do fundido e deixam as secções espessas sem material. Cada secção abaixo remete para um desses modos de falha.
Temperaturas de moldação por injeção do PEEK
O controlo de temperatura é tudo com esta resina. A janela abaixo reflete a prática padrão para graus não carregados, como o Victrex 450G. Os graus carregados funcionam alguns graus mais quentes no bico.
| Parâmetro | Regulação típica | Porque é importante |
|---|---|---|
| Secagem | 150 °C durante 3 horas, até humidade inferior a 0,02% | O PEEK húmido sofre hidrólise à temperatura do fundido e perde massa molecular |
| Cilindro de plastificação, zona traseira | 350–360 °C | Alimenta os grânulos sem formação de pontes nem fusão prematura |
| Cilindro de plastificação, zonas intermédias | 365–385 °C | Produz uma massa fundida totalmente homogénea |
| Cilindro de plastificação, zona frontal e bico | 380–400 °C | Mantém a viscosidade suficientemente baixa para preencher paredes finas |
| Temperatura do molde | 160–200 °C | Promove a cristalinidade (30–35%), que determina a resistência e a resistência química |
| Temperatura de extração | Temperatura da peça abaixo de 200 °C | O PEEK mantém-se suficientemente rígido para ser ejetado sem deformação |
A linha da temperatura do molde merece uma segunda análise. Abaixo de cerca de 160 °C, a superfície solidifica antes de os cristais se formarem. As peças saem com uma pele acastanhada e translúcida. Essa pele indica uma camada amorfa, com menor resistência química e menor vida à fadiga. Observamos este defeito em amostras provenientes de oficinas que processaram PEEK num molde aquecido a água. Os controladores de água atingem no máximo cerca de 140 °C sob pressão. Simplesmente não conseguem manter um molde de PEEK à temperatura.
A cristalinidade é mensurável, não é uma questão de opinião. Um ensaio de DSC (Differential Scanning Calorimetry) numa peça de primeira amostra revela claramente o pico de cristalização. Solicite esse ensaio a qualquer transformador de PEEK. Uma oficina que não o consiga produzir está a adivinhar o seu próprio processo.
Graus de PEEK que os compradores realmente especificam
A escolha do grau influencia a contração, o desgaste e o preço mais do que qualquer parâmetro da máquina. Estes são os graus que aparecem repetidamente nos desenhos.
| Tipo de grau | Exemplos comuns | Contração (direção do fluxo) | Retração (transversal ao fluxo) | Utilização típica |
|---|---|---|---|---|
| Não reforçado | Victrex 450G, KetaSpire KT-820 | 1.0–1.5% | 1.2–1.6% | Peças técnicas de alta temperatura, isoladores elétricos |
| 30% com reforço de vidro | Victrex 450GL30, Evonik VESTAKEEP | 0.3–0.6% | 0.7–1.2% | Suportes estruturais, caixas, componentes de bombas |
| 30% de enchimento de carbono | Victrex 450CA30 | 0.2–0.5% | 0.5–0.9% | Peças aeroespaciais rígidas, dissipadoras de estática e resistentes ao desgaste |
| Tipo de rolamento (PTFE/grafite/carbono) | Victrex 450FC30 | 0.3–0.6% | 0.6–1.0% | Buchas de baixo atrito, vedantes dinâmicos, anéis de pressão |
Os graus de enchimento encolhem menos no sentido do fluxo e mais transversalmente a este. Essa anisotropia deforma as partes planas se a entrada de material estiver mal posicionada. Abordamos a resposta das ferramentas na secção sobre conceção de moldes, mais abaixo.
O PEEK de produção nacional chinesa tem evoluído rapidamente. Produtores como a Junhua vendem tipos sem enchimento a preços bem inferiores aos da Victrex. A consistência dos lotes ainda varia mais do que nas marcas europeias. No que diz respeito a suportes e caixas, a resina nacional costuma passar em todos os testes. No que diz respeito a aplicações aeroespaciais ou relacionadas com implantes, a maioria dos compradores opta pela Victrex ou pela Solvay e exige certificados de lote. A decisão deve basear-se nos dados dos testes, e não na origem do produto.
A distinção entre os diferentes graus de qualidade tem importância do ponto de vista comercial. O PEEK de grau para implantes médicos (como a resina em conformidade com a norma ASTM F2026) faz parte de uma cadeia de abastecimento distinta, com preços e documentação próprios. Os graus industriais padrão, mesmo os destinados a dispositivos médicos, não são utilizados em implantes. Se a sua peça entrar em contacto permanente com o corpo, indique-o no pedido de cotação.
Equipamento que distingue os verdadeiros transformadores de PEEK
Uma máquina de injeção padrão atinge um máximo de cerca de 300 °C no cilindro. O PEEK requer uma capacidade de 400 °C com controlo estável nesse limite máximo. Faça uma pergunta ao fornecedor logo no início: qual é a temperatura máxima do cilindro na máquina reservada para o seu trabalho? Uma resposta vaga põe fim à auditoria.
O sistema de aquecimento do molde é igualmente importante. As unidades de circulação de óleo e os sistemas de cartuchos elétricos mantêm uma temperatura entre 160 e 200 °C durante todo o turno. O seu funcionamento é mais dispendioso do que o das unidades de água. Algumas oficinas apresentam orçamentos para trabalhos em PEEK, mas depois utilizam discretamente o molde sem aquecimento para poupar na conta de aquecimento. As peças revelam essa prática logo na primeira análise por DSC.
Os materiais com enchimento acarretam um problema de desgaste. As fibras de vidro e de carbono desgastam os parafusos, cilindros e válvulas de retenção padrão. O trabalho de produção em PEEK requer conjuntos de cilindros endurecidos ou bimetálicos. Os componentes desgastados manifestam-se sob a forma de manchas pretas e peso de injeção inconsistente. Se uma oficina utilizar GL30 diariamente num parafuso de uso geral, pergunte com que frequência o reabilitam.
O kit de secagem completa o quadro. Um secador dessecante com um ponto de orvalho próximo dos −40 °C, além de um sistema de transporte selado até à tremonha. Os contentores «gaylord» abertos junto à prensa anulam quatro horas de secagem numa tarde húmida. Ao percorrer as instalações durante qualquer auditoria, observe primeiro a tremonha.
Regras de conceção do molde para PEEK
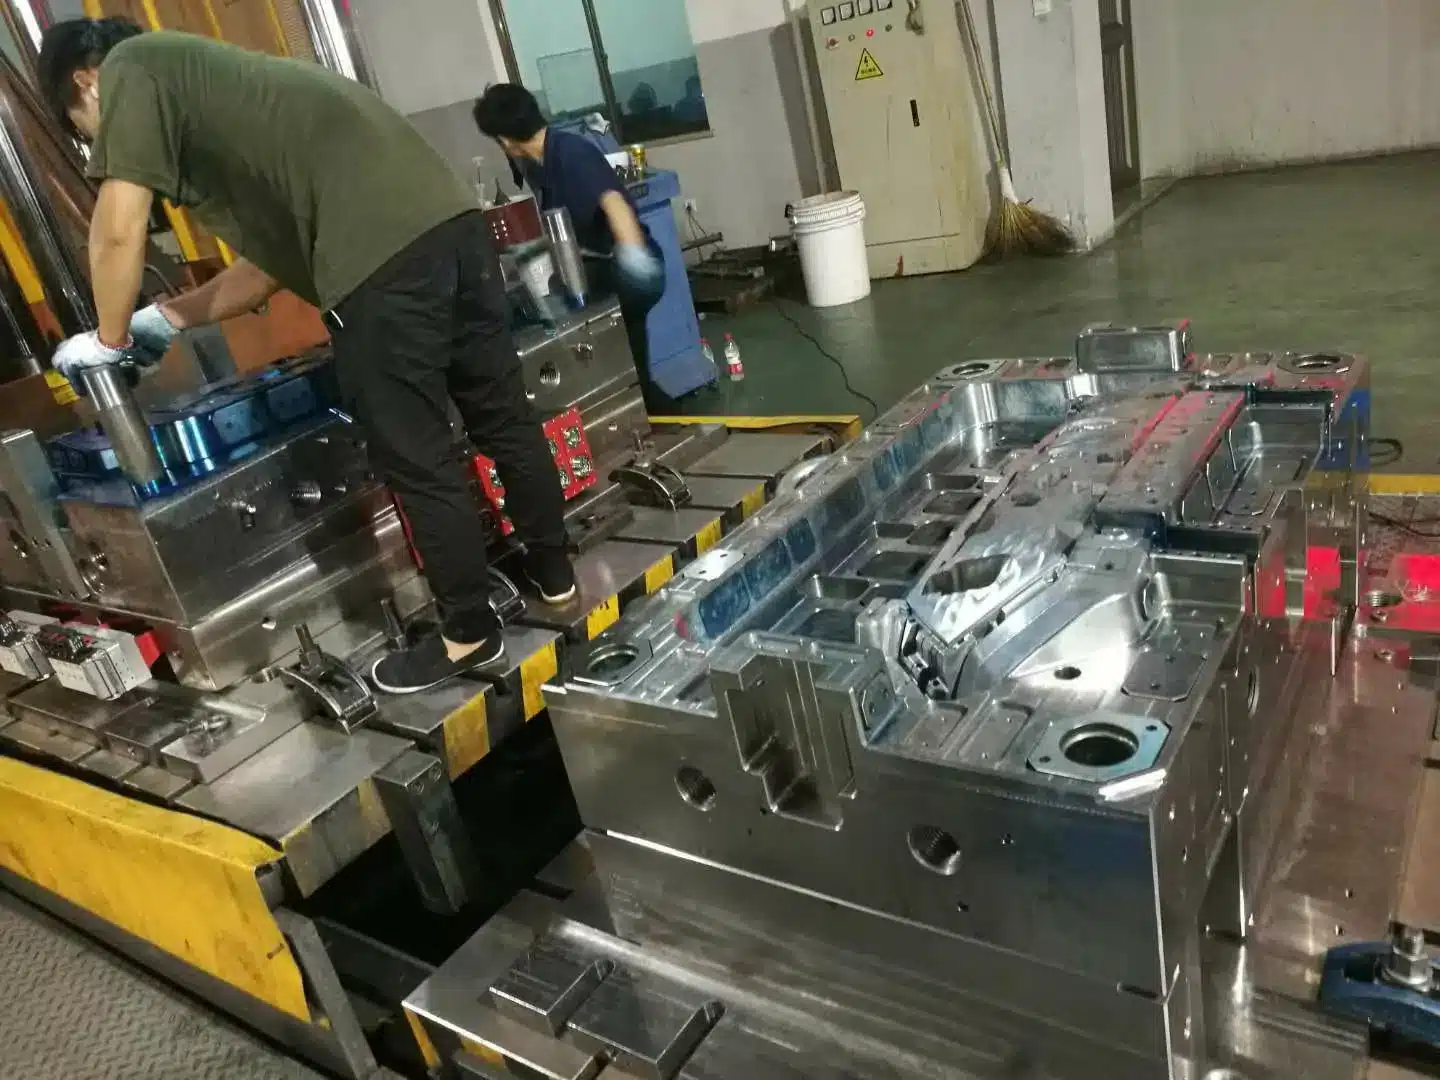
A fabricação de ferramentas para PEEK começa com o aço. Os moldes de produção utilizam aço H13 ou S136 temperado, com uma dureza de aproximadamente 48–52 HRC. O aço macio P20 pode resistir a ensaios com resina não carregada. As variedades com enchimento de vidro desgastam as entradas de injeção logo numa pequena série de produção. A erosão das entradas de injeção altera o equilíbrio do enchimento, e a peça desvia-se da tolerância de forma suficientemente lenta para passar despercebida.
As entradas de material são maiores do que os compradores esperam. O PEEK fundido é viscoso e a queda de pressão numa entrada pequena faz com que a cavidade fique sem material. As entradas do tipo «pin», que funcionam na perfeição no PC, provocam injeções incompletas e linhas de soldadura fracas neste caso. As entradas de borda e de aba adaptam-se à maioria das geometrias. As entradas de canal direto são adequadas para peças espessas e simples. A nossa páginas de ferramentas interativas mostrar como a escolha do Ataque influencia o custo e a qualidade.
Os canais de injeção dividem o material. Os canais frios desperdiçam resina, o que acarreta custos elevados em cada injeção, embora os resíduos permaneçam visíveis e possam ser contabilizados. Os canais quentes poupam material, mas mantêm o PEEK a 380 °C durante horas. A permanência prolongada degrada o polímero e manifesta-se sob a forma de riscas escuras. Para tiragens curtas e mudanças frequentes de tipo de material, preferimos os canais frios. Para programas estáveis e de grande volume, um canal quente de bico aberto bem concebido compensa o investimento.
A ventilação requer cuidado a estas temperaturas. As aberturas de ventilação são mais superficiais do que na prática habitual com resinas comuns, situando-se em cerca de 0,01–0,02 mm na superfície. As aberturas de ventilação mais profundas provocam flash, porque o material fundido as atinge antes de solidificar. O projeto de arrefecimento também difere. A ferramenta deve manter a temperatura de forma uniforme, pelo que a disposição dos aquecedores e as placas de isolamento cerâmico são mais importantes do que o caudal de água bruta. Um molde com uma variação de 15 °C na sua superfície transfere essa variação para a peça, resultando em empenamento.
Regras de conceção da peça que mantêm o PEEK moldável
A maioria das peças em PEEK apresenta paredes com espessura entre 1 mm e 4 mm. As paredes mais finas são preenchidas, mas a pressão necessária aumenta acentuadamente. As secções mais espessas arrefecem lentamente e ocultam vazios no núcleo. Um vazio no interior de uma superfície de vedação provoca uma falha em condições de utilização, e não na bancada de inspeção. Mantenha as paredes uniformes e retire os ressaltos volumosos do núcleo, em vez de deixar blocos sólidos.
Os cantos internos agudos concentram a tensão num material rígido e sensível a entalhes. Aplique raios internos de, pelo menos, 0,5 mm sempre que o projeto o permitir. Os cantos externos podem permanecer mais agudos. Um ângulo de desbaste de 1° de cada lado permite que a maioria das superfícies se solte facilmente. As superfícies polidas ou texturizadas requerem um ângulo de desbaste maior, tal como acontece com qualquer resina.
As nervuras respeitam as proporções habituais, correspondendo a cerca de 60% da espessura da parede adjacente. No caso do PEEK, existe a tentação de sobredimensionar as nervuras, uma vez que o material transmite uma sensação de alta qualidade. As nervuras sobredimensionadas provocam marcas de afundamento na superfície visível e retêm gás na base da nervura. A análise da concebção para a fabricabilidade deteta estes problemas antes de o aço ser cortado. No caso do PEEK, esse momento é crucial. As alterações no aço têm um custo mais elevado quando a ferramenta está endurecida e concebida para funcionar a 200 °C.
As roscas merecem uma menção. As roscas internas moldadas em PEEK funcionam, mas os perfis grossos resistem melhor do que os finos. As roscas finas em graus com enchimento lascam-se durante a ejeção. Muitos compradores moldam um furo liso e rosqueiam-no posteriormente. Essa abordagem híbrida acaba por ser, muitas vezes, mais vantajosa do que obrigar o molde a fazer tudo.
Tolerâncias e controlo da contração
O PEEK recompensa o fabricante de ferramentas que corta o aço de acordo com a contração medida, e não com a contração indicada na ficha técnica. As classes sem enchimento encolhem entre 1,0 % e 1,5 %, dependendo da espessura da parede e do processo. As classes com enchimento encolhem menos no sentido do fluxo e quase o dobro no sentido transversal. A medição do primeiro artigo numa ferramenta de teste determina os valores reais para a sua geometria.
No que diz respeito à tolerância alcançável, seja preciso na sua afirmação. ±0,05 mm é um valor realista para dimensões curtas e estáveis, com um processo controlado. Não é realista num comprimento de 200 mm num tipo de material reforçado com fibra de vidro. As oscilações de temperatura durante a utilização afetam o PEEK menos do que a maioria dos plásticos, o que ajuda. A anisotropia prejudica mais do que a expansão térmica nestes tamanhos.
A cristalinidade está intimamente ligada às dimensões. Uma peça moldada a 170 °C e outra moldada a 195 °C saem do mesmo molde com teores de cristais diferentes. As suas dimensões divergem durante qualquer exposição posterior ao calor (recozimento pós-moldagem). Fixe a temperatura do molde na ficha de processo. Trate-a como uma dimensão, não como uma preferência. Os compradores que compararem orçamentos devem perguntar a cada fornecedor qual a temperatura do molde em que o seu preço se baseia.
Moldação por injeção vs. maquinagem vs. moldação por compressão
Existem três processos que competem pela produção de peças em PEEK, e a resposta sincera depende do volume e da tolerância. A maquinagem destaca-se na produção de protótipos e lotes pequenos. Não há custos com ferramentas e as tolerâncias nas peças torneadas são superiores às da moldagem. O desperdício de matéria-prima é o preço a pagar. Uma junta maquinada pode consumir cinco vezes o seu peso final em barra de PEEK.
A moldagem por compressão é adequada para peças grandes e de formas simples, bem como para peças em bruto destinadas a posterior maquinagem. Os tempos de ciclo são longos e a geometria mantém-se básica. Raramente é uma opção competitiva para componentes pequenos e detalhados. A moldagem por injeção assume o protagonismo assim que o volume anual atinge alguns milhares de unidades. O custo das ferramentas amortiza-se, os tempos de ciclo descem para menos de um minuto e os detalhes são obtidos sem custos adicionais.
| Fator | Moldagem por injecção | Maquinação CNC | Moldagem por compressão |
|---|---|---|---|
| Melhor volume | Milhares ou mais (normalmente >1 000 unidades) | De uns a centenas | Centenas, formas simples |
| Geometria | Complexas, com formato final, paredes finas, clipes | Limitado pelo acesso da fresa | Anéis básicos, planos ou de parede espessa |
| Resíduos de materiais | Apenas resíduos de canal frio (ou nenhum resíduo com canal quente) | Elevada: até 80% do material em bruto transforma-se em aparas | Baixo a moderado |
| Tolerância mais rigorosa | ±0,05 mm em características estáveis | ±0,01 mm possível | Moderado (±0,15 mm+) |
| Custo inicial | Ferramenta de produção reforçada (5 000–25 000 $+) | Programação e dispositivos de fixação flexíveis | Ferramenta mais simples, custo de ciclo elevado |
Uma abordagem híbrida resulta bem para muitos programas. Usine as primeiras cinquenta peças a partir de peças em bruto enquanto o molde está a ser cortado. Valide o projeto em PEEK real. Depois, mude para a moldagem para a produção e continue a usinar peças de reposição. O custo da resina para essas cinquenta peças é menos oneroso do que ter de recortar duas vezes uma ferramenta endurecida.
Quanto custa a moldação por injeção de PEEK
A resina representa a maior parte do preço da peça. As qualidades padrão sem enchimento custam cerca de 100 dólares por kg. O Victrex 450G é normalmente comercializado a 120–150 dólares por kg, em lotes de 25 kg. Isso equivale a cerca de vinte vezes o preço do ABS. Uma peça de 40 gramas contém 5 dólares de polímero antes mesmo de a prensa iniciar o ciclo. Os resíduos do canal de alimentação, as perdas por secagem e as purgações de arranque acrescentam ainda mais ao custo.
A produção de ferramentas custa mais do que o trabalho de produção em série por três razões. O aço é endurecido e recebe um acabamento de qualidade superior. Os aquecedores, as placas de isolamento cerâmico e os equipamentos de controlo de temperatura acrescentam componentes. Além disso, o processo de testes demora mais tempo, porque cada alteração de parâmetro requer uma ferramenta estabilizada a 180 °C. Os compradores que compararem um orçamento de PEEK com um de PC para a mesma geometria devem esperar uma diferença significativa.
O volume altera significativamente a curva. A partir de 500 peças, as ferramentas representam a maior parte do custo do programa e a maquinação acaba por ser a opção mais vantajosa. A partir de 50 000 peças, a resina representa praticamente a totalidade do custo e o custo da prensa passa a ser insignificante. O ponto de transição para componentes pequenos típicos situa-se algures na casa dos milhares baixos. Analise ambos os números antes de tomar uma decisão. Uma abordagem estruturada Modelo de pedido de cotação para moldagem por injeção obriga todos os proponentes a respeitarem o mesmo âmbito, o que torna a comparação imparcial.
É na área das ferramentas que a China exerce maior influência. Os custos com mão-de-obra e usinagem fazem com que o preço de uma ferramenta em PEEK endurecido seja significativamente inferior ao praticado nos EUA ou na UE. A resina, adquirida aos mesmos fabricantes globais, custa aproximadamente o mesmo em todo o lado. Assim, a vantagem da China concentra-se nas ferramentas e na transformação, e não no material. É também aí que se deve centrar o esforço de auditoria.
Defeitos a que estamos atentos nas primeiras peças em PEEK
As injeções curtas surgem sempre que algo não está bem. A fusão a frio, um molde frio ou uma entrada de material demasiado pequena são todos fatores que as provocam. A solução varia de caso para caso, pelo que alterar duas variáveis ao mesmo tempo desperdiça um dia de testes.
As peças frágeis são um indício de cristalinidade. A peça parece estar completa, mas parte-se sob uma carga que um plástico comum suportaria. Verifique o registo da temperatura do molde antes de culpar o lote de resina. Em nove em cada dez casos, o molde funcionou a uma temperatura baixa (deixando uma camada marrom amorfa).
As linhas de soldadura enfraquecem o PEEK mais do que a maioria dos materiais. As frentes de fusão encontram-se com elevada viscosidade e não se unem bem. Nesta situação, a relocalização da entrada é mais eficaz do que o ajuste dos parâmetros. A relocalização da entrada implica um custo de tempo de produção uma única vez. Por outro lado, aceitar uma linha de soldadura fraca implica falhas em campo para sempre.
As cavidades escondem-se no interior de secções espessas. A qualidade da superfície não dá qualquer indício. É necessário cortar o primeiro artigo em secções ou submetê-lo a uma tomografia computadorizada antes de aprovar a ferramenta. As riscas escuras e as manchas pretas devem-se à degradação da resina ou ao desgaste do cilindro. Ambas são sinais de negligência no processo que irão agravar-se ao longo de uma série de produção, em vez de melhorarem.
Como avaliar um fabricante de moldação por injeção de PEEK
Cinco critérios permitem filtrar rapidamente o campo:
- Capacidade de temperatura do cilindro: Verifique se a máquina efetivamente reservada atinge os 400 °C com estabilidade PID em circuito fechado, expressa em graus.
- Método de aquecimento do molde: Verifique se existe circulação de óleo a alta temperatura ou aquecimento por cartucho elétrico capaz de manter uma temperatura entre 160 e 200 °C de forma contínua.
- Equipamento de secagem: Verifique se existe um secador dessecante com um ponto de orvalho de −40 °C e com um sistema de transporte selado que conduza diretamente para a tremonha.
- Verificação da cristalinidade do primeiro artigo: Pergunte se a aprovação da FAI inclui dados do teste de cristalinidade DSC, para além dos relatórios dimensionais da CMM.
- Rastreabilidade da resina: Exija certificados de lote originais (COA) para o tipo exato de Victrex, Solvay, Evonik ou de produção nacional especificado no seu desenho.
Informe-se também sobre o aço e as práticas de desgaste. Uma empresa séria especializada em PEEK responde com referências de tipos de aço e valores de dureza (como H13 ou S136 a 48–52 HRC e parafusos bimetálicos), e não com adjetivos. As nossas próprias ferramentas seguem a mesma lógica que aplicamos em toda a Moldagem por injeção de PPS e outros trabalhos a altas temperaturas. Estas disciplinas sobrepõem-se em grande medida. O processo de secagem, o aço endurecido e a contração medida determinam os resultados em ambos os materiais.
As questões relacionadas com a certificação exigem precisão. A norma ISO 9001 abrange o sistema de qualidade, e os seus requisitos baseiam-se no Site da ISO. Isso não certifica a peça que tem na mão. Para trabalhos sujeitos a regulamentação, pergunte quais são as normas que a oficina cumpriu efetivamente. Em seguida, solicite os registos de inspeção de um desses trabalhos, com as informações confidenciais ocultadas, se necessário. As oficinas com experiência apresentam-nos num dia.
Os fabricantes de resina publicam os seus próprios guias de processamento, e o Site da Victrex é a referência a partir da qual a maioria dos engenheiros começa. Compare a janela indicada por qualquer fornecedor com essa referência. Uma empresa que afirme ter sucesso com um ponto de fusão de 280 °C está a descrever um polímero diferente ou uma vida útil curta para as suas peças.
Onde as peças moldadas em PEEK justificam o seu preço
O setor aeroespacial utiliza o PEEK na fabricação de suportes, grampos e caixas elétricas que têm de resistir ao calor e à vibração. Permite uma redução de peso em comparação com os compostos de alumínio em toda a frota. As fábricas de semicondutores especificam-no para o manuseamento de pastilhas e anéis de retenção CMP. O material resiste aos produtos químicos utilizados nos processos e liberta poucas partículas quando as classes são bem escolhidas.
O setor médico divide-se em dois grupos. Os cabos, caixas e tabuleiros de instrumentos esterilizáveis utilizam resinas de qualidade industrial ou própria para dispositivos médicos. Estes suportam milhares de ciclos de autoclave sem rachar. Os componentes de implantes estão sujeitos a normas e tipos de resina distintos, tal como referido anteriormente.
O setor do petróleo e do gás utiliza vedantes em PEEK, anéis de apoio e assentos de válvulas em condições combinadas de pressão e temperatura. Os programas automóveis e de veículos elétricos utilizam-na em peças de desgaste da transmissão, engrenagens de bombas e conectores de alta tensão. Em todos os casos, o comprador paga pela durabilidade, não pela aparência. Ninguém escolhe esta resina para uma peça que tenha uma vida útil tranquila.
Perguntas mais frequentes
É possível moldar PEEK por injeção numa máquina normal?
Normalmente não. Os cilindros padrão raramente ultrapassam os 300 °C, enquanto o PEEK fundido requer 360–400 °C. O molde também precisa de ser aquecido a 160–200 °C, o que vai além das capacidades dos controladores à base de água. Uma máquina adequada dispõe de aquecedores de cilindro para altas temperaturas, isolamento e uma unidade de regulação da temperatura do molde a óleo ou elétrica. Solicite essas especificações por escrito antes de efetuar a encomenda.
Que temperaturas são necessárias para a moldagem por injeção de PEEK?
Seque a resina a 150 °C durante cerca de três horas, até atingir um teor de humidade inferior a 0,02%. Regule a temperatura do cilindro de 350 °C na parte traseira para 380–400 °C no bico. Mantenha o molde entre 160 e 200 °C. Essa temperatura do molde determina a cristalinidade. Uma temperatura mais baixa resulta numa camada superficial amorfa e em peças frágeis.
Quanto custa a resina PEEK?
As qualidades padrão sem enchimento custam cerca de 100 dólares por kg. O Victrex 450G é normalmente comercializado por cerca de 120–150 dólares por kg, em lotes de 25 kg. As qualidades com enchimento e as especiais têm um custo mais elevado. As qualidades do mercado interno chinês têm um custo inferior, mas apresentam uma maior variação entre lotes. A resina representa normalmente a maior parte do preço da peça acabada, pelo que a escolha da qualidade é também uma decisão comercial.
Que margem de retração deve ser prevista num molde de PEEK?
O PEEK sem enchimento encolhe cerca de 1,0–1,5%, dependendo da espessura da parede e das configurações do processo. As variedades com enchimento de vidro encolhem 0,3–0,6% no sentido do fluxo e mais na direção transversal. As variedades com enchimento de carbono apresentam um encolhimento ligeiramente inferior. Corte o aço para ferramentas de forma segura, sempre que possível. Em seguida, corrija as dimensões com base nas medições do primeiro artigo na sua geometria real.
Devo usinar ou moldar por injeção a minha peça em PEEK?
Protótipos usinados e lotes na ordem das centenas. Não há custos com ferramentas e as tolerâncias são mais rigorosas. Recorre-se à moldagem por injeção quando o volume anual atinge alguns milhares. A ferramenta compensa o investimento graças ao baixo desperdício e aos ciclos curtos. Muitos programas usinam as primeiras peças a partir de formas em bruto e, em seguida, passam à moldagem para produção sem mudar de material.
Quanto tempo dura um molde de PEEK?
A escolha do aço determina a resposta. O aço temperado H13 ou S136, com dureza entre 48 e 52 HRC, é adequado para materiais com enchimento e séries de produção prolongadas. O aço macio sofre desgaste nas entradas, especialmente com resina reforçada com fibra de vidro, e as dimensões sofrem desvios. Uma ferramenta endurecida e com manutenção adequada dura normalmente mais do que o ciclo de vida do produto. O estado das entradas de injeção é o primeiro ponto de desgaste a inspecionar em cada manutenção.
Qual é o prazo de execução realista para um programa de moldagem de PEEK?
A produção das ferramentas para um molde em PEEK endurecido demora normalmente entre quatro a oito semanas, dependendo da complexidade. As primeiras amostras são disponibilizadas cerca de uma semana após a conclusão das ferramentas. A aquisição da resina pode prolongar o prazo no caso de tipos menos comuns. Confirme atempadamente o tipo e o lote exatos, pois a falta do certificado da resina atrasa a expedição mais rapidamente do que qualquer problema com as máquinas.
Envie-nos o seu desenho ou ficheiro 3D em PEEK. Responderemos com uma análise de DFM, uma recomendação quanto ao tipo de aço e à qualidade, e um orçamento que distingue o custo do equipamento de produção do preço da peça. Obtenha uma análise DFM gratuita

