



Todo o conteúdo desta página está disponível como um recurso gratuito e interativo sobre moldagem por injeção — pronto a utilizar online e fácil de adicionar ao seu próprio site.
Explore um simulador do ciclo de moldagem por injeção de seis fases e ajuste parâmetros-chave, tais como a temperatura da massa fundida, a velocidade de injeção e a pressão de compactação, para ver em tempo real como estes afetam a qualidade da peça e os defeitos comuns de moldagem. Pode também consultar guias práticos e interativos que abordam a espessura das paredes, nervuras, saliências, ângulos de desmoldagem, pontos de injeção, disposições do sistema de arrefecimento e componentes essenciais do molde.
No que diz respeito à produção e ao cálculo de custos, o conjunto de ferramentas inclui uma calculadora da força de fixação, um estimador do custo total de importação e uma ferramenta de seleção de aço para moldes, além de um guia de resolução de problemas que abrange 17 defeitos comuns na moldagem por injeção e as suas possíveis causas.
Muitos destes recursos incluem também um código de incorporação pronto a usar. Basta copiar e colar o fragmento de código no seu site, blogue ou página do WordPress e disponibilizar aos seus visitantes ferramentas úteis de modelação, sem qualquer custo. É automaticamente incluído um pequeno link de crédito da Topworks, pelo que pode partilhar e incorporar qualquer ferramenta que se adapte às necessidades do seu público.
Canal de alimentação, canal de distribuição e porta de injeção — Animação do fluxo de material fundido
Incorpore esta animação no seu site
Utilização gratuita. Por favor, mantenha o link de crédito.
Concepção para moldagem por injeção — animado
7 regras · o que corre mal vs o que desenharCada cena utiliza o mesmo relógio em ambas as metades. À esquerda está a parte tal como os engenheiros costumam desenhá-la. À direita está a mesma função, modelada corretamente. Carrega no botão «Reproduzir» ou arrasta a linha do tempo para congelar qualquer momento.
O tempo de arrefecimento varia proporcionalmente ao quadrado da espessura. Uma massa de 8 mm (0,31 pol.) necessita de 7.1× demora mais tempo a congelar do que a parede de 3 mm (0,12 pol.) ao seu lado. A camada exterior solidifica-se primeiro e, em seguida, o núcleo afasta-se dela — pelo que se forma uma marca de afundamento no exterior, uma cavidade de vácuo no interior, ou ambas.
Manter uma parede nominal e manter todas as transições no interior ±10 %. Retire o excesso de material em qualquer parte mais espessa e compense a rigidez perdida com nervuras. Espessuras nominais típicas das paredes: ABS 2,0–3,0 mm (0,079–0,118 pol.), PP 1,5–3,0 mm (0,059–0,118 pol.), PC 2,0–3,5 mm (0,079–0,138 pol.).
Ponto-chave em termos de custos: o arrefecimento representa 60–80 % do ciclo. Reduzir a secção mais espessa de 8 mm para 3 mm pode encurtar um ciclo de 60 s para 25–30 s — numa produção de 100 000 peças, isso representa mais dinheiro do que o próprio molde.
Envie-nos um ficheiro STEP e iremos assinalar cada um destes sete elementos na sua peça — mapa de paredes, verificação do esboço, rácios das nervuras, plano das entradas de fundição e das linhas de soldadura — antes de se proceder ao corte do aço.
Obtenha uma análise DFM gratuitaEncaixe por saliência — Simulador interativo de montagem
Arraste o cursor ou clique em «Reproduzir». Altere a geometria e o material para ver a deformação, a força de deflexão e a força de montagem a atualizarem-se em tempo real.
O cantiléver encontra-se no seu estado livre, sem tensão. A parte B desloca-se em direção ao gancho ao longo do eixo de inserção.
Parâmetros de conceção
Resultados em direto
ε = 1,5·y·t / L² | P = b·t²·E·ε / (6L) | W = P·(μ + tanα) / (1 − μ·tanα). Consola reta, secção constante. Uma viga cónica (espessura na extremidade livre ≈ 0,5·raiz) permite, aproximadamente, 1,6 vezes a deflexão com a mesma deformação.
Diapositivo (à esquerda)
Levantador (à direita)
Ferramenta para ângulo de desmoldagem em moldagem por injeção
Defina o ângulo de desbaste, a profundidade, o acabamento da superfície e o tipo de característica. A ferramenta indica o ângulo de desbaste mínimo necessário, o aumento da espessura da parede ao longo da profundidade e o que acontece quando o núcleo é retirado.
| Acabamento da superfície | Calado mínimo típico | Âmbito de aplicação |
|---|
Os valores são pontos de partida para a conceção de peças. Regra geral para a profundidade da textura: cerca de 1° adicional de inclinação para cada 0,025 mm (0,001 pol.) de profundidade de gravação. Confirme o valor final com o seu fornecedor de texturas e com o seu fabricante de moldes.
Verificador de DFM para moldagem por injeção
Introduza as principais características da sua peça. Cada alteração reavalia a viabilidade de fabrico em relação às regras padrão de conceção para moldagem por injeção e indica-lhe o que deve corrigir antes de se iniciar o corte do aço.
A verificar…
Clique ou arraste qualquer campo de entrada à esquerda: o desenho destaca esse elemento e o seu valor.
Regras gerais retiradas de guias de conceção comuns de fornecedores de resina; as estimativas são meramente indicativas. Uma análise completa de DFM recorre aos seus dados CAD 3D e à simulação de fluxo no molde.
Ciclo de moldagem por injeção – Passo a passo
Observe um ciclo completo numa máquina e numa secção de moldagem e, em seguida, altere a espessura da parede, a resina e o tamanho da peça para ver como o tempo de ciclo varia. Passe o cursor ou toque em qualquer número no desenho.
1. Fechamento do molde
A prensa desloca a metade B para a frente, abranda antes de as metades se tocarem (proteção do molde) e, em seguida, aplica a força total de prensagem.
- Velocidade de fecho: rápida, depois lenta, para proteger o molde
- Pressão e tempo de proteção contra o Molde
- Força de fixação: ~2-8 t por cm² de área projetada
A ter em atenção: Linha de separação danificada se uma peça for deixada no molde; rebarba se a tonelagem for demasiado baixa.
Tempo de arrefecimento a partir de tc = s² / (π²α) · ln[(4/π)(Tderreter − Tmolde)/(Tejetar − Tmolde)], sendo s = espessura máxima da parede e valores típicos da resina. Os restantes tempos de fase são estimativas típicas com base no tamanho da peça. Os ciclos reais dependem do molde, do esquema de arrefecimento e da máquina – utilize estes valores apenas para uma estimativa inicial do orçamento.
Ciclo de moldagem rotacional – Passo a passo
Veja como o pó se transforma numa peça oca numa máquina de rotomoldagem do tipo carrossel, acompanhe a curva da temperatura interna do ar e altere a espessura da parede, a resina e o tamanho da peça para verificar o tempo de ciclo e a carga de pó. Passe o cursor ou toque em qualquer número no desenho.
1. Pó de carga
O molde aberto é enchido com uma quantidade pesada de pó, colocam-se os insertos e o molde é fechado e fixado.
- Peso da carga = área × espessura da parede × densidade
- Condição do agente desmoldante
- Insertos e tubo de ventilação colocados no lugar
A ter em atenção: Um peso incorreto da carga resulta em paredes finas ou grossas; uma abertura de ventilação entupida provoca explosões.
Estimativas típicas apenas para efeitos de planeamento. O tempo de estufagem é considerado como sendo de cerca de 3 min por mm de espessura da parede para polietileno num molde de chapa de aço, ajustado em função da resina e do material do molde; o tempo de arrefecimento é de cerca de 1,1 × o tempo de estufagem; o tempo de carga e descarga aumenta com o tamanho da peça. Os ciclos reais são definidos na máquina através da medição do PIAT com um registador de dados.
| Moldagem por rotação | Moldagem por sopro | Moldagem por injecção | |
|---|---|---|---|
| Tipo de peça | Peças grandes, ocas e de peça única | Garrafas e recipientes ocos | Peças sólidas, detalhes complexos |
| Gama de tamanhos | Tanques com capacidade até 50 000 L | De alguns ml a cerca de 1 000 L | Até cerca de 1-2 m |
| Pressão | Nenhum | Ar, cerca de 4-8 bar | Muito elevada, 500-1 500 bar |
| Custo das ferramentas | Mais baixo | Médio | Mais alto |
| Duração do ciclo | 20-60 min | Segundos a minutos | Segundos |
| Parede | Cantos uniformes, sem deformações e espessos | Mais fino nos cantos e nas pegas | Exatamente como foi concebido |
| Melhor volume | Baixa a média (10 a 1 000) | Elevado | Elevado |
| Produtos típicos | Reservatórios de água, caiaques, caixotes do lixo, barreiras de trânsito | Garrafas, bidões, tambores | Caixas, tampas, peças técnicas |
Ciclo de moldagem por extrusão e sopro – Passo a passo
Veja como é fabricada uma garrafa numa máquina de moldagem por extrusão e sopro com vaivém e, em seguida, altere a espessura da parede, a resina e o tamanho do recipiente para observar como o tempo de ciclo varia. Passe o cursor ou toque em qualquer número no desenho.
1. Extrusão de parisons
A extrusora empurra o material fundido através da cabeça de extrusão, formando um tubo oco que fica suspenso entre as metades abertas do molde.
- Temperatura de fusão e velocidade da extrusora
- Comprimento do parison e tempo de queda
- Programação do parison (perfil da espessura da parede)
A ter em atenção: Deformação ou ondulação do parison, parede irregular, marcas da matriz.
Apresentada como uma máquina de extrusão contínua com mecanismo de vaivém: a próxima pré-forma é extrudida enquanto a garrafa anterior é soprada e arrefecida, pelo que a fase 1 demora apenas o tempo que a extrusão ainda necessita após esse momento. O tempo de arrefecimento a partir de tc = (2s)² / (π²α) · ln[(4/π)(Tderreter − Tmolde)/(Tejetar − Tmolde)] (arrefecimento apenas pelo lado do molde, s = espessura da parede). Os restantes tempos são estimativas típicas – destinadas apenas à elaboração inicial do orçamento.
| Moldagem por extrusão e sopro (EBM) | Moldagem por Injeção e Sopro (IBM) | Moldagem por injeção, estiramento e sopro (ISBM) | |
|---|---|---|---|
| Pré-forma | Parison extrudido (tubo) | Pré-forma moldada por injeção numa haste de núcleo | Pré-forma moldada por injeção, esticada com uma haste |
| Produtos típicos | Garrafas com alças, bidões, tambores, cisternas, condutas | Pequenos frascos para uso médico e cosmético | Garrafas de PET para água e refrigerantes, frascos |
| Resinas principais | HDPE, PP, PVC, PETG | HDPE, PP, PS, PET | PET, PP |
| Precisão do pescoço | Bom (calibrado com pino de sopro) | Excelente (moldado por injeção) | Excelente (moldado por injeção) |
| Flash / sucata | Sim – tail e moil, reground | Nenhum | Nenhum |
| Gama de tamanhos | De alguns ml a mais de 1 000 L | Até cerca de 1 L | Até cerca de 10 L |
| Custo das ferramentas | Mais baixo | Mais alto | Mais alto |
Processo de moldagem a vácuo
Como um molde de silicone reproduz um modelo original em peças de poliuretano, em seis passos. Clique em «Reproduzir» ou selecione um passo. Passe o cursor ou toque em qualquer peça ou número.
Planeador de moldes de silicone
Um molde-mestre permite fazer vários moldes de silicone, pelo que só é necessário um segundo molde-mestre caso este se danifique.
Peças para máquinas de moldagem por injeção
Máquina hidráulica horizontal com sistema de fixação por alavanca. Molde fechado, bocal encaixado, secção parcial do cilindro e do parafuso. Passe o cursor ou toque em qualquer parte ou número.
Dicas de conceção para moldagem por injeção – 12 princípios essenciais
Referência interativa para projetistas de peças: escolha um tópico e, em seguida, arraste os controles deslizantes – a peça é redesenhada e as verificações do projeto são atualizadas em tempo real.
1. Espessura da parede
Mantenha a espessura nominal da parede o mais uniforme possível, dentro da gama de materiais indicada abaixo.
- Defina uma espessura nominal da parede e mantenha-a em todo o lado.
- Altere a espessura gradualmente: faça uma transição gradual ao longo de, pelo menos, 3 vezes a variação de espessura.
- Retire o material das áreas mais espessas, em vez de deixar plástico maciço.
- As paredes mais finas arrefecem mais depressa: o tempo de ciclo aumenta aproximadamente na proporção do quadrado da espessura da parede.
Espessura de parede recomendada por material
| Material | Mín. (mm) | Máx. (mm) | Alcance (pol.) |
|---|---|---|---|
| ABS | 1.1 | 3.6 | 0,043 – 0,142 |
| Acetal (POM) | 0.8 | 3.0 | 0,031 – 0,118 |
| Acrílico (PMMA) | 0.6 | 3.8 | 0,024 – 0,150 |
| LCP | 0.8 | 3.0 | 0,031 – 0,118 |
| Nylon (PA) | 0.8 | 2.9 | 0,031 – 0,114 |
| Policarbonato (PC) | 1.0 | 3.8 | 0,039 – 0,150 |
| Poliéster (PBT) | 0.6 | 3.2 | 0,024 – 0,126 |
| Polietileno (PE) | 0.8 | 5.1 | 0,031 – 0,201 |
| PPS | 0.5 | 4.6 | 0,020 – 0,181 |
| Polipropileno (PP) | 0.6 | 3.8 | 0,024 – 0,150 |
| Poliestireno (PS) | 0.9 | 3.8 | 0,035 – 0,150 |
| Poliuretano (PU) | 2.0 | 19.0 | 0,079 – 0,748 |
Intervalos práticos típicos. É possível utilizar espessuras menores para peças pequenas com fluxo curto; as secções mais espessas devem ser alveoladas.
Calculadora da profundidade da abertura de ventilação do molde
Escolha uma resina e determine a localização da abertura de ventilação – defina a profundidade inicial da abertura, o comprimento da base, a profundidade de alívio e a largura da abertura.
- O mais fundo possível sem flash. Comece com o valor indicado, faça um teste e, em seguida, aumente gradualmente até que apareça um clarão e, nessa altura, reduza a intensidade.
- Extremidade inferior do intervalo perto da porta e na base das costelas finas; de gama alta ao longo das vigas e em secções espessas.
- Comprimento do terreno cerca de 1–2 mm (nunca menos de ~0,8 mm). Encurte-o se notar queimaduras ou uma pressão de enchimento elevada.
- Canal de alívio imediatamente a seguir à superfície, com uma profundidade de, pelo menos, 10 vezes a profundidade do orifício e não inferior a cerca de 0,5 mm, com a mesma largura do orifício.
- Canais coletores As que se encontram mais afastadas necessitam de uma secção transversal pelo menos igual à de todas as saídas de ar que as alimentam (acrescente uma margem de 1,5 a 2 vezes).
- Purgue todos os pontos que foram preenchidos por último, todos os pontos de junção das linhas de soldadura, nervuras cegas e saliências (utilize pinos ou inserções ventiladas nesses locais) e as extremidades dos canais de injeção.
- Quanto mais largo, melhor – cerca de 6 mm nas peças pequenas e 12 mm nas grandes, para que a válvula de ventilação continue a funcionar caso a extremidade de enchimento se desloque.
| Material | Grupo | Profundidade da abertura de ventilação (mm) | Profundidade da abertura de ventilação (pol.) |
|---|---|---|---|
| PP (Polipropileno) | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PE (HDPE / LDPE) | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PA6 / PA66 (nylon) | Cristalino, líquido | 0,010 – 0,020 | 0,0004 – 0,0008 |
| PA + Fibra de vidro | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| POM (Acetal) | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PBT | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PET | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| TPE (SEBS / TPV) | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PPS | Viscosidade muito baixa | 0,005 – 0,012 | 0,0002 – 0,0005 |
| LCP | Viscosidade muito baixa | 0,005 – 0,012 | 0,0002 – 0,0005 |
| PS (GPPS / HIPS) | Amorfo, viscoso | 0,020 – 0,035 | 0,0008 – 0,0014 |
| ABS | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| SAN | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PC/ABS | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PVC (rígido) | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| TPU | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PC (policarbonato) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PMMA (acrílico) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PPO / PPE (Noryl) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PSU / PEI | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PEEK | Amorfo, viscoso | 0,025 – 0,050 | 0,0010 – 0,0020 |
Valores iniciais típicos para a área de ventilação primária. A inclinação, o índice de fluidez, os enchimentos, a temperatura do molde e a velocidade de injeção influenciam a profundidade correta – consulte sempre a ficha técnica do fornecedor da resina e confirme na primeira experiência com o molde.
Equilíbrio do corredor – Corredor único vs. Padrão em H vs. Equilíbrio artificial
Disposições de canais de 8 cavidades vistas a partir da linha de separação. Carregue em «Reproduzir» ou arraste o cursor para comparar a uniformidade com que se enchem; passe o cursor ou toque em qualquer peça ou número.
Guia de conceção do sistema de ejeção – Pinos, lâminas, mangas e placas de extração
Escolha um tipo de ejetor e, em seguida, passe o cursor ou toque em qualquer peça ou número.
| Pino ejetor | Ejetor de lâminas | Manga do ejetor | Placa extratora | |
|---|---|---|---|---|
| Use for | Most parts: flat areas, walls, ribs, corners | Thin deep ribs, narrow walls | Bosses, round cores, holes | Round thin-walled cups, caps, containers |
| Push area | Small round spot | Long narrow strip | Full ring around a boss | Whole rim of the part |
| Marks | Round witness marks | Thin line marks on rib ends | Ring mark on boss end | None on the cosmetic surface |
| Custo | Lowest, standard catalog parts | Higher, needs EDM slot | Medium, needs fixed core pin | Highest, extra plate and fits |
| Watch out | Small pins bend; high local stress | Fragile blade section | Thin sleeve walls wear | Mostly limited to round parts |
Two-Shot, Overmolding & Insert Molding – Interactive Guide
Pick a process, then hover or tap any part or number in the three steps.
| Two-Shot (2K) | Sobremoldagem | Moldagem por inserção | |
|---|---|---|---|
| Máquina | Two-barrel machine with rotary platen or core-back | Standard machine(s) | Standard or vertical machine |
| Ferramentaria | One complex 2K mold | Two simpler molds | One mold plus insert loading |
| Cycle | Shortest – both shots every cycle | Longest – two cycles plus transfer | One shot plus loading time |
| Melhor volume | Elevado | Low to medium | Any |
| Bond | Chemical + mechanical (warm substrate) | Mainly mechanical; chemical if materials match | Mechanical (knurls, grooves, undercuts) |
| Typical parts | Toothbrushes, tool grips, seals, buttons | Soft-touch grips, low-volume two-material parts | Threaded bosses, terminals, pins, bushings |
Mold Cooling Channels – Straight vs Baffle vs Bubbler
Three ways to bring cooling water to the part. Hover or tap any part or number.
Molde de duas placas vs. molde de três placas
A mesma peça de duas cavidades, com ambos os moldes fechados. Passe o cursor ou toque em qualquer peça ou número.
Open Tip (CTC) vs Valve Gate (VV) Hot Runner
Left: open thermal-tip nozzle. Right: valve-gate nozzle with cylinder and pin. Same manifold, same part. Hover or tap any part or number.
Hot Runner System – Cross-Section
Hot runner mold, closed position, 2 heated drops with direct gates. Hover or tap any part or number.
Family Mold — 2D Engineering Cross-Section
One tool, two different parts, one parting line — shown in the closed position. Hover or tap any component or number.
Scroll the drawing sideways to see the full mold.
Estrutura do molde de injeção – Secção transversal
Molde de duas placas, posição fechada, 2 cavidades. Passe o cursor ou toque em qualquer peça ou número.
Cross-section · mold closed · side undercut release
As the mold opens, the angle pin drives the slider outward, pulling the side core out of the hole before ejection
Cross-section · mold closed · internal undercut release
As the ejector plates rise, the lifter travels up and inward along its angle, pulling its head out of the undercut while the part is pushed off the core.
Cross-section · closed position · heated manifold, no cold runner
Melt stays molten to the gate — parts eject with no runner waste
2-Plate vs 3-Plate vs Hot Runner Mold
Pick a mold type and watch one full molding cycle in cross-section: injection, cooling, each parting line opening, ejection and what falls out of the mold. Then compare cost, scrap and cycle time, and let the selector suggest a structure for your part.
Cycle sequence
Click a step to jump to it.
Side-by-side comparison
| 2-Plate | 3-Plate | Canal quente | |
|---|---|---|---|
| Parting lines / openings | 1 | 2 parting lines, 3 opening strokes | 1 |
| Gate location | Part edge on the parting line (side, fan, tunnel/sub gate) | Almost anywhere on the cavity face (pin-point gates) | Almost anywhere (open nozzle or valve gate) |
| Runner scrap per shot | Sprue + runner | Sprue + runner + drops (usually the most) | None (cold sub-runner only in hybrid designs) |
| Degating | Manual cut, or automatic with tunnel gate | Automatic — gates snap off on opening | Not needed |
| Cycle time (typical) | Baseline | Slightly longer: longer stroke, thick runner must cool | Often 10–30% shorter: no runner to cool |
| Mold cost (typical) | Mais baixo | ≈ +15–30% vs 2-plate | ≈ +30–60%+; hot runner system adds roughly $2k–$30k+ by drop count |
| Machine needs | Padrão | More daylight / opening stroke | Temperature controller zones |
| Manutenção | Simples | Moderate: puller pins, latches, stop bolts | Highest: heaters, thermocouples, nozzle tips, leaks |
| Colour / material change | Rápido | Rápido | Slower — manifold must be purged |
| Melhor para | Low–medium volume, edge-gated parts, tight budgets | Centre- or multi-point gating on a cold-runner budget | High volume, cosmetic parts, expensive resins, multi-cavity |
Cost and cycle figures are typical ranges from our tooling projects, not quotes. Actual numbers depend on part size, cavitation, resin and the hot runner brand.
Which mold structure fits your part?
Answer five questions. The score updates instantly.
Not sure which structure your part needs?
Send us your 3D file. Our engineers will recommend the gate and runner layout with a free DFM review.
Fluxo de trabalho de desenvolvimento de produtos em 10 etapas
Definição dos requisitos
Defina a função, os casos de carga, o ambiente de funcionamento, os objetivos regulamentares, o volume e o limite máximo de custos antes de se iniciar qualquer trabalho de desenho. Especificações vagas nesta fase traduzem-se em retrabalhos dispendiosos na fase de fabrico de ferramentas.
Copie e cole o código abaixo. Este código incorpora este fluxo de trabalho no seu site e inclui um pequeno link de crédito com remissão para nós.
O ponto de injeção padrão na linha de separação, que alimenta a borda da peça. É fácil de maquinar e manter e adapta-se à maioria das geometrias, mas deixa uma marca visível e requer um corte de acabamento secundário.
Uma porta de borda alargada que se alarga em leque antes da cavidade. Distribui o material fundido por peças largas, planas ou óticas, de modo a reduzir a deformação, os jatos e a tensão — em troca de uma área maior a aparar.
O material fundido entra primeiro numa pequena aba de sacrifício e, em seguida, na peça. Isto evita que a tensão da porta e o jato de material afetem as superfícies estéticas; a aba é posteriormente cortada. É comum em peças finas, transparentes ou sujeitas a elevadas tensões.
Um pequeno canal de alimentação redondo utilizado em moldes de três placas. Desprende-se e separa-se automaticamente do canal de alimentação, deixando uma marca muito pequena e permitindo a alimentação central ou multiponto. Requer uma pressão de injeção mais elevada.
O canal de injeção penetra por baixo da linha de separação na lateral da peça. Trata-se de um sistema de autodesprenda — a peça separa-se do canal de injeção durante a ejeção, sem necessidade de aparar —, o que se adequa à produção automatizada e de grande volume.
Uma porta de túnel curva que se estende até superfícies ocultas ou internas, evitando que a marca da porta fique visível nas faces externas, mantendo-se ao mesmo tempo autolimpante. Requer um projeto cuidadoso e uma inserção consumível.
O canal de alimentação alimenta diretamente a cavidade, sem canal de distribuição — o que é ideal para peças únicas, grandes ou de embutimento profundo e para um fluxo intenso. Deixa uma marca de porta de alimentação de grandes dimensões que tem de ser maquinada e que pode causar tensão.
Um bico aquecido mantém o plástico fundido até à porta de injeção, pelo que não há desperdício no canal de injeção. Uma ponta quente deixa uma pequena porta térmica; uma porta de válvula utiliza um pino para uma porta limpa, sem marcas e com temporização precisa. Custo de moldagem mais elevado, ideal para grandes volumes.
Estrutura do molde de injeção
Guia interativo de engenharia - Clique nos marcadores para explorar os componentes
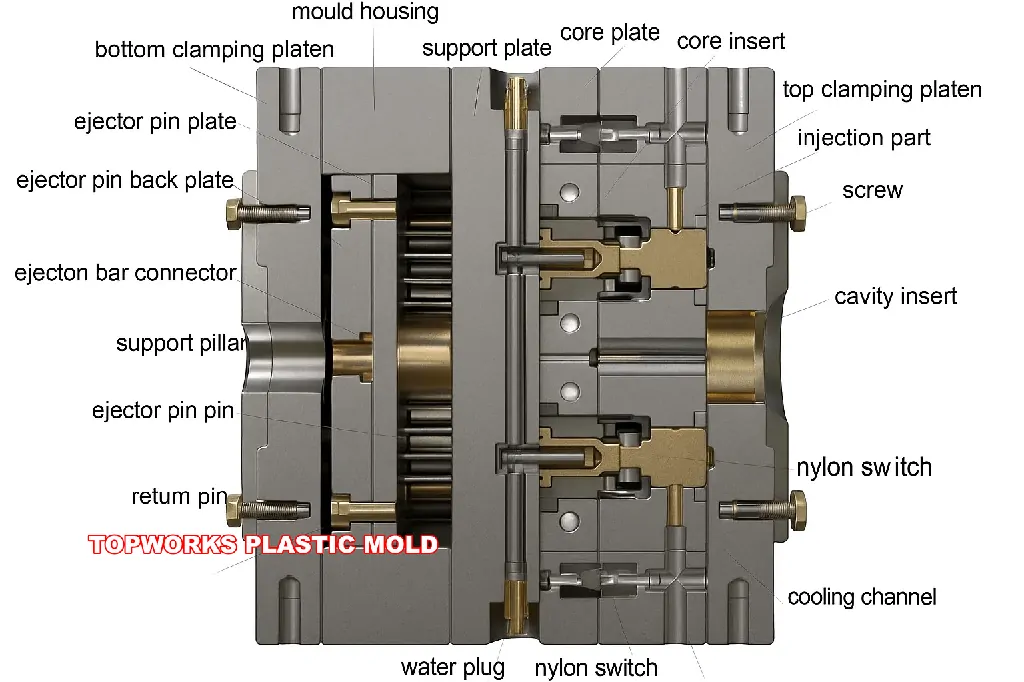
Selecione um componente do diagrama ou da lista para ver os detalhes técnicos.
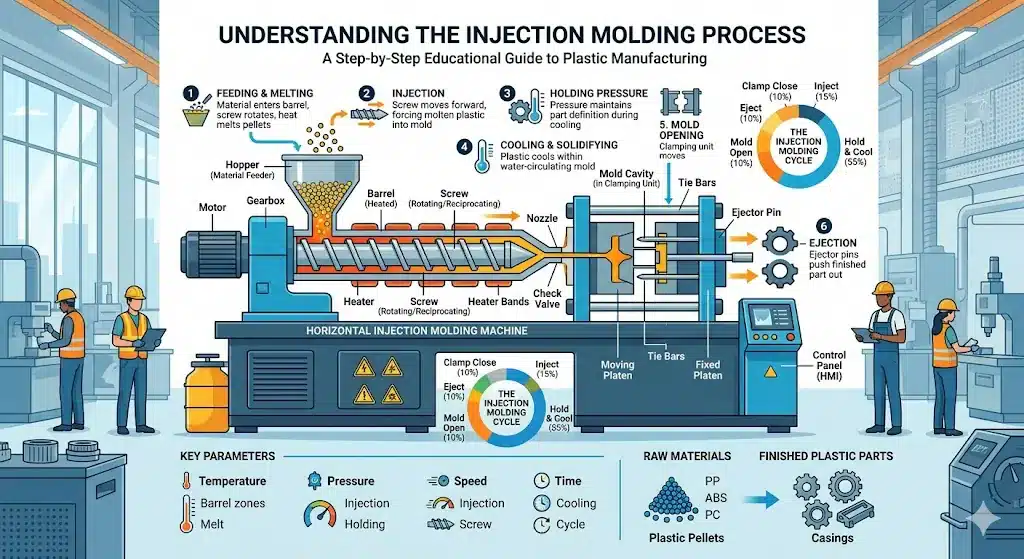
As seis fases da moldagem por injeção
- Fixação — As duas metades do molde são fechadas e bloqueadas pela unidade de fixação antes do início da injeção.
- Injecção — A resina fundida é injetada na cavidade do molde a uma velocidade e pressão controladas.
- Habitação (propriedade) — A pressão de retenção é mantida para compensar o encolhimento do material.
- Refrigeração — A peça solidifica-se no interior do molde; o tempo de arrefecimento depende da espessura da parede e da resina.
- Abertura do molde — A unidade de fixação retrai-se e as metades do molde separam-se.
- Ejecção — Os pinos ejetores empurram a peça acabada para fora da cavidade; o ciclo repete-se.
Clique em «Executar» para simular um ciclo de moldagem por injeção de precisão.
Injection Molding Process Simulator
Adjust parameters with sliders, see real-time effects on part quality and defects
Designing Bosses for Injection Molding
Interactive reference: boss anatomy, a live boss designer, boss types, screw details, defects and material guidelines. Hover or tap any number on the drawings.
| Boss wall t | 0.5–0.6 × T |
| Diâmetro exterior | ≈ 2 × screw d (2.5 × glass-filled) |
| Pilot hole | ≈ 0.8 × d (screw maker's chart) |
| Height H | ≤ 3 × OD; gussets above 2 × OD |
| Projeto | 0.5–1° per side, inside and out |
| Base fillet R | 0.25–0.5 × T |
| Thread engagement | 2–2.5 × d |
Why 0.5–0.6 × T? A boss wall as thick as the part wall cools much later than the wall around it; the late-shrinking plastic pulls the show face in (sink) and can leave voids inside.
- →Pilot hole from the screw maker's chart (about 0.8 × d)
- →Engagement 2–2.5 × d; hole deeper than the screw tip
- →0.5 mm chamfer or short counterbore at the entry
- →OD about 2 × d (2.5 × for glass-filled)
- →Hole size and taper from the insert maker's spec
- →Boss OD about 2 × insert OD
- →Hole deeper than the insert so displaced plastic has room
- →Uniform wall around the insert to limit hoop stress
- →Knurls or grooves on the insert for pull-out and torque
- →Pre-heat inserts to cut residual stress
- ✓Keep the boss wall at 50–60% of the nominal wall
- ✓Use gussets or ribs on tall bosses
- ✓Core the boss so it is a tube, not a solid post
- ✓Draft 0.5–1° inside and outside
- ✓Keep bosses away from outside corners
- ✓Radius the base 0.25–0.5 × T
- ✓Tie bosses near a side wall to it with a thin rib
- ✗Make the boss wall as thick as the part wall
- ✗Merge a boss straight into a side wall
- ✗Go above about 3 × OD unsupported
- ✗Leave bosses solid – they always sink
- ✗Space bosses closer than 2 × OD
- ✗Leave a sharp corner at the base
- ✗Skip draft – zero-draft bosses stick and scuff
| Parâmetro | Recomendado | Notas |
|---|---|---|
| Boss wall thickness | 0.5–0.6 × T | T = nominal part wall |
| Boss OD | ≈ 2 × screw d | 2.5 × for glass-filled |
| Pilot hole | ≈ 0.8 × d | Follow the screw maker’s chart |
| Altura | ≤ 3 × OD | Gussets above 2 × OD |
| Projeto | 0.5–1° per side | Inside and outside |
| Filete de base | 0.25–0.5 × T | Larger radii add mass at the root |
| Thread engagement | 2–2.5 × d | Hole deeper than the screw tip |
| Rib / gusset thickness | 0.5 × T | Thicker ribs sink |
| Boss to side wall | Rib-connected | Do not merge into the wall |
| Boss to boss | ≥ 2 × OD centre to centre | Avoids merged thick sections |
Simulador de lógica de fabrico
Adjust parameters to find the optimal production method.
🔎 How to Use This Calculator
- Select your resin — picks a reference cavity pressure range automatically.
- Adjust cavity pressure — fine-tune based on wall thickness and gate design.
- Set projected area — measure the largest shadow area of one cavity in cm².
- Choose your cavity layout — 1 to 16 cavities, or enter a custom count.
- Read the results — recommended tonnage, machine utilization gauge, and actionable alerts appear instantly.
Clamping Force & Machine Selection
Injection Molding Decision Tools
Estimate your real cost, pick a surface finish, and match the right mold steel. Figures are planning estimates — send a STEP file for an exact quote.
The quote is not the cost. Add duty, freight, and fees to see what a part really lands at.
SPI finish grades, from optical polish to heavy texture. Click a grade to see what it costs you.
Volume, resin, and finish decide the steel. Pick the wrong grade and you pay in rework or a dead tool.
Estimates for planning only. Final cost, finish, and steel depend on part geometry, tolerance, and volume.
1. Selecione a avaria que precisa de resolver
Principais componentes de um molde de injeção de plástico
- Núcleo e cavidade — dar forma à peça de plástico.
- Sistema de corredores — conduz o plástico fundido para a cavidade.
- Ataque — ponto de entrada por onde o plástico flui para a peça.
- Canais de arrefecimento — arrefecer o plástico de forma rápida e uniforme.
- Pinos ejectores — retirar a peça acabada do molde.
- Deslizador ou elevador — libertar os orifícios laterais e os recantos.
Cooling & Cycle Time Calculator
Cooling typically accounts for 70%–85% of the injection molding cycle. Cooling time is strongly governed by the square of the thickest wall thickness, making wall design and cooling-system performance critical to productivity and part cost.
Planning estimate based on a 1-D transient conduction, center-temperature model. The bare formula gives the theoretical minimum cooling time; the displayed value adds the chosen safety factor to approximate a real production setpoint. Cooling time follows the approximate wall-thickness-squared relationship, and cooling is typically 70%–85% of the molding cycle. Actual cycle time depends on geometry, material grade, crystallization behavior, mold design, cooling-channel layout, coolant temperature, flow regime, machine settings, and ejection requirements.
Injection Molding Resin Selector
Tell us what the part needs and we rank the common molding resins for you — ABS, PP, PC, PA, POM, PMMA and more — with a side-by-side comparison.
| Material | Stiffness | Heat | Impacto | Chemical | Custo | Limpo | Food | Match |
|---|
Ratings are relative guidance for typical unfilled grades — glass-filled, impact-modified, or specific certified grades differ. Cost ● = higher, ●●●●● = lowest. Confirm food-contact and flammability with the exact grade's datasheet.
Quanto custa um molde de injeção?
Estimate the one-time tooling cost of an injection mold from part size, cavity count, complexity, and steel — with a China vs. Western price comparison.
This is the one-time tooling cost — not the per-part price.
Get an exact mold quote — send your STEP file →Planning estimate only. A real mold quote depends on part geometry, tolerance, cavity layout, action count, steel, and runner system. Send a 3D file for a firm price.

