



Tutto il contenuto di questa pagina è disponibile come risorsa gratuita e interattiva sullo stampaggio a iniezione: pronta all’uso online e facile da integrare nel proprio sito web.
Esplora un simulatore del ciclo di stampaggio a iniezione in sei fasi e regola i parametri chiave, quali la temperatura del materiale fuso, la velocità di iniezione e la pressione di compattazione, per osservare in tempo reale come questi influenzano la qualità del pezzo e i difetti di stampaggio più comuni. Puoi inoltre consultare guide pratiche e interattive che trattano argomenti quali lo spessore delle pareti, le nervature, i rilievi, gli angoli di sformo, i punti di iniezione, la disposizione dei sistemi di raffreddamento e i componenti essenziali dello stampo.
Per quanto riguarda la produzione e il calcolo dei costi, il pacchetto di strumenti comprende un calcolatore della forza di serraggio, uno strumento di stima del costo totale all’arrivo e uno strumento di selezione dell’acciaio per stampi, oltre a una guida alla risoluzione dei problemi che illustra 17 difetti comuni dello stampaggio a iniezione e le loro potenziali cause.
Molte di queste risorse includono anche un codice di incorporamento pronto all'uso. Basta copiare e incollare il frammento di codice nel tuo sito web, blog o pagina WordPress per offrire ai tuoi visitatori utili strumenti di modellazione a costo zero. Viene automaticamente inserito un piccolo link di attribuzione a Topworks, quindi sei libero di condividere e incorporare qualsiasi strumento che soddisfi le esigenze del tuo pubblico.
Canale di colata, canale di alimentazione e punto di iniezione — Animazione del flusso di materiale fuso
Inserisci questa animazione nel tuo sito
Utilizzo gratuito. Si prega di mantenere il link di attribuzione.
Progettazione per lo stampaggio a iniezione — animazione
7 regole · cosa va storto vs cosa disegnareOgni scena utilizza lo stesso timer in entrambe le metà. A sinistra è riportata la parte così come viene solitamente disegnata dagli ingegneri. A destra è riportata la stessa funzione, modellata correttamente. Premi "play" oppure trascina la timeline per fermare l'immagine in qualsiasi momento.
Il tempo di raffreddamento varia proporzionalmente al quadrato dello spessore. Una massa di 8 mm (0,31 pollici) richiede 7.1× impiega più tempo a congelarsi rispetto alla parete di 3 mm (0,12 pollici) adiacente. La superficie si solidifica per prima, poi il nucleo si ritira da essa — così si forma un’impronta di affondamento all’esterno, una cavità di vuoto all’interno, o entrambe.
Mantenere una parete nominale e far sì che ogni transizione rimanga all’interno ±10 %. Svuotare le parti più spesse e compensare la rigidità persa con delle nervature. Spessori nominali tipici: ABS 2,0–3,0 mm (0,079–0,118 pollici), PP 1,5–3,0 mm (0,059–0,118 pollici), PC 2,0–3,5 mm (0,079–0,138 pollici).
Fattore di costo: il raffreddamento rappresenta il 60–80 % del ciclo. Riducendo lo spessore della sezione più spessa da 8 mm a 3 mm è possibile ridurre un ciclo di 60 secondi a 25–30 secondi: su 100.000 pezzi, il risparmio è superiore al costo dello stampo.
Inviateci un file STEP e provvederemo a contrassegnare ciascuno di questi sette elementi sul vostro pezzo — mappa delle pareti, controllo delle bozze, rapporti delle nervature, schema dei punti di colata e delle linee di saldatura — prima che l’acciaio venga tagliato.
Richiedi una valutazione DFM gratuitaCantilever Snap-Fit — Simulatore interattivo di assemblaggio
Trascina il cursore o premi "Riproduci". Modifica la geometria e il materiale per vedere l'aggiornamento in tempo reale della deformazione, della forza di deflessione e della forza di assemblaggio.
Il braccio a sbalzo si trova nel suo stato libero, non sottoposto a sollecitazioni. La parte B si sposta verso il gancio lungo l'asse di inserimento.
Parametri di progettazione
Risultati in tempo reale
ε = 1,5·y·t / L² | P = b·t²·E·ε / (6L) | W = P·(μ + tanα) / (1 − μ·tanα). Sbalzo rettilineo, sezione costante. Una trave rastremata (spessore all’estremità libera ≈ 0,5·radice) consente una deflessione circa 1,6 volte maggiore a parità di deformazione.
Diapositiva (a sinistra)
Sollevatore (a destra)
Strumento per l'angolo di sformo nello stampaggio a iniezione
Imposta il raggio di smussatura, la profondità, la finitura superficiale e il tipo di elemento. Lo strumento mostra il raggio di smussatura minimo necessario, di quanto la parete si espande rispetto alla profondità e cosa succede quando l'anima viene estratta.
| Finitura superficiale | Pescaggio minimo tipico | Ambito di applicazione |
|---|
I valori rappresentano i punti di partenza per la progettazione dei componenti. Regola empirica relativa alla profondità della texture: circa 1° in più di inclinazione per ogni 0,025 mm (0,001 pollici) di profondità di incisione. Verificate il valore definitivo con il vostro fornitore di texture e con il vostro costruttore di stampi.
Strumento di verifica DFM per lo stampaggio a iniezione
Inserisci le caratteristiche principali del tuo pezzo. Ogni modifica ricalcola la producibilità in base alle regole standard di progettazione per lo stampaggio a iniezione e ti indica cosa correggere prima che venga realizzato lo stampo.
Verifica in corso…
Clicca o trascina qualsiasi campo di immissione a sinistra: il disegno evidenzierà quella caratteristica e il relativo valore.
Linee guida generali tratte dalle guide di progettazione dei principali fornitori di resine; le stime sono indicative. Una revisione completa in ottica DFM (Design for Manufacturing) si avvale dei dati CAD 3D del cliente e della simulazione del flusso nello stampo.
Ciclo di stampaggio a iniezione – Passo dopo passo
Osserva un ciclo completo su una macchina e una sezione dello stampo, quindi modifica lo spessore della parete, la resina e le dimensioni del pezzo per vedere come varia la durata del ciclo. Passa il mouse o tocca un numero qualsiasi sul disegno.
1. Chiusura dello stampo
Il dispositivo di serraggio sposta in avanti la metà B, rallenta prima che le due metà entrino in contatto (protezione dello stampo), quindi applica la forza di serraggio massima.
- Velocità di chiusura: veloce, poi lenta per proteggere lo stampo
- Pressione e tempo di protezione contro la Stampo
- Forza di serraggio: ~2-8 t per cm² di area proiettata
Da tenere d'occhio: Linea di divisione danneggiata se un pezzo viene lasciato nello stampo; bava se la forza di chiusura è insufficiente.
Tempo di raffreddamento a partire da tc = s² / (π²α) · ln[(4/π)(Tsciogliersi − Tstampo)/(Tespellere − Tstampo)], dove s = spessore massimo della parete e valori tipici della resina. Gli altri tempi di fase sono stime tipiche basate sulle dimensioni del pezzo. I cicli effettivi dipendono dallo stampo, dal sistema di raffreddamento e dalla macchina: utilizzare questi dati solo a scopo di preventivazione iniziale.
Ciclo di stampaggio rotazionale – Passo dopo passo
Osserva come la polvere si trasforma in un pezzo cavo su una macchina per rotostampaggio a carosello, segui la curva della temperatura interna dell'aria e modifica lo spessore delle pareti, la resina e le dimensioni del pezzo per vedere il tempo di ciclo e la quantità di polvere. Passa il mouse o tocca un numero qualsiasi sul disegno.
1. Caricare la polvere
Lo stampo aperto viene riempito con una quantità pesata di polvere, vengono inseriti gli inserti e lo stampo viene chiuso e bloccato.
- Peso della carica = area × spessore × densità
- Stato dell'agente distaccante
- Inserti e tubo di sfiato in posizione
Da tenere d'occhio: Un peso errato della carica determina pareti troppo sottili o troppo spesse; uno sfiato ostruito provoca esplosioni.
Stime indicative, solo a scopo di pianificazione. Il tempo di stazionamento in forno è considerato pari a circa 3 min per mm di spessore della parete per il polietilene in uno stampo in lamiera d’acciaio, con adeguamenti in base alla resina e al materiale dello stampo; il tempo di raffreddamento è pari a circa 1,1 volte il tempo di stazionamento in forno; i tempi di carico e scarico aumentano con le dimensioni del pezzo. I cicli effettivi vengono impostati sulla macchina misurando il PIAT con un registratore di dati.
| Stampaggio rotazionale | Stampaggio a soffiaggio | Stampaggio a iniezione | |
|---|---|---|---|
| Tipo di parte | Grandi pezzi cavi realizzati in un unico pezzo | Bottiglie e contenitori cavi | Parti solide, dettagli complessi |
| Gamma di taglie | Serbatoi fino a 50.000 L | Da pochi ml a circa 1.000 L | Fino a circa 1-2 m |
| Pressione | Nessuno | Aria, circa 4-8 bar | Molto elevata, 500-1.500 bar |
| Costo degli utensili | Il più basso | Medio | Il più alto |
| Tempo di ciclo | 20-60 min | Da secondi a minuti | Secondi |
| Parete | Angoli uniformi, privi di tensioni e spessi | Più sottile agli angoli e alle impugnature | Esattamente come previsto |
| Volume ottimale | Da basso a medio (da 10 a 1.000) | Alto | Alto |
| Prodotti tipici | Serbatoi d'acqua, kayak, bidoni, barriere stradali | Bottiglie, taniche, fusti | Alloggiamenti, tappi, componenti tecnici |
Ciclo di estrusione-soffiaggio – Passo dopo passo
Guarda come viene prodotta una bottiglia su una macchina per estrusione-soffiaggio a navetta, quindi modifica lo spessore della parete, la resina e le dimensioni del contenitore per vedere come varia la durata del ciclo. Passa il mouse o tocca un numero qualsiasi sul disegno.
1. Estrusione di parison
L'estrusore spinge il materiale fuso attraverso la testa di estrusione, formando un tubo cavo che pende tra le due metà aperte dello stampo.
- Temperatura di fusione e velocità dell'estrusore
- Lunghezza del parison e tempo di caduta
- Programmazione del parison (profilo dello spessore delle pareti)
Da tenere d'occhio: Deformazione o arricciatura del parison, spessore irregolare delle pareti, segni di stampo.
Illustrata come macchina a navetta con estrusione continua: il parison successivo viene estruso mentre la bottiglia precedente viene soffiata e raffreddata, quindi la fase 1 richiede solo il tempo necessario all’estrusione dopo tale operazione. Tempo di raffreddamento da tc = (2s)² / (π²α) · ln[(4/π)(Tsciogliersi − Tstampo)/(Tespellere − Tstampo)] (raffreddamento solo dal lato dello stampo, s = spessore della parete). Gli altri tempi sono stime indicative, da utilizzare esclusivamente per una prima definizione del budget.
| Stampaggio per estrusione e soffiaggio (EBM) | Stampaggio a iniezione e soffiaggio (IBM) | Stampaggio a iniezione-stiramento-soffiaggio (ISBM) | |
|---|---|---|---|
| Preforma | Preforma estrusa (tubo) | Preforma stampata a iniezione su un'asta di anima | Preforma stampata a iniezione, stirata con un'asta |
| Prodotti tipici | Bottiglie con manici, taniche, fusti, serbatoi, condotti | Piccoli flaconi per uso medico e cosmetico | Bottiglie in PET per acqua e bevande analcoliche, barattoli |
| Resine principali | HDPE, PP, PVC, PETG | HDPE, PP, PS, PET | PET, PP |
| Precisione del collo | Buono (calibrato tramite ago di soffiaggio) | Eccellente (stampato a iniezione) | Eccellente (stampato a iniezione) |
| Flash / rottami | Sì – “tail and moil”, rielaborato | Nessuno | Nessuno |
| Gamma di taglie | Da pochi ml a oltre 1.000 L | Fino a circa 1 L | Fino a circa 10 L |
| Costo degli utensili | Il più basso | Più alto | Il più alto |
Processo di colata sotto vuoto
Come uno stampo in silicone riproduce un modello originale in pezzi di poliuretano, in sei passaggi. Premi "Play" o seleziona un passaggio. Passa il mouse o tocca un elemento o un numero qualsiasi.
Strumento per la progettazione di stampi in silicone
Da un modello master è possibile realizzare diversi stampi in silicone, quindi un secondo modello master è necessario solo nel caso in cui il primo si danneggi.
Componenti per presse a iniezione
Macchina idraulica orizzontale con chiusura a ginocchiera. Stampo chiuso, ugello in posizione, sezione parziale del cilindro e della vite. Passa il cursore o tocca una qualsiasi parte o un numero.
Consigli per la progettazione dello stampaggio a iniezione – 12 punti fondamentali
Guida interattiva per i progettisti di componenti: scegli un argomento, quindi trascina i cursori: il componente viene ridisegnato e i controlli di progettazione si aggiornano in tempo reale.
1. Spessore della parete
Mantenere lo spessore nominale il più uniforme possibile, entro i limiti indicati di seguito.
- Progetta una parete standard e mantienila in tutti i casi.
- Modificare lo spessore in modo graduale: ridurre lo spessore in modo progressivo su una lunghezza pari ad almeno 3 volte la variazione di spessore.
- Svuotare le parti più spesse invece di lasciare la plastica piena.
- Le pareti più sottili si raffreddano più velocemente: il tempo di ciclo aumenta all’incirca in proporzione al quadrato dello spessore della parete.
Spessore delle pareti consigliato in base al materiale
| Materiale | Min (mm) | Max (mm) | Portata (in) |
|---|---|---|---|
| ABS | 1.1 | 3.6 | 0,043 – 0,142 |
| Acetal (POM) | 0.8 | 3.0 | 0,031 – 0,118 |
| Acrilico (PMMA) | 0.6 | 3.8 | 0,024 – 0,150 |
| LCP | 0.8 | 3.0 | 0,031 – 0,118 |
| Nylon (PA) | 0.8 | 2.9 | 0,031 – 0,114 |
| Policarbonato (PC) | 1.0 | 3.8 | 0,039 – 0,150 |
| Poliestere (PBT) | 0.6 | 3.2 | 0,024 – 0,126 |
| Polietilene (PE) | 0.8 | 5.1 | 0,031 – 0,201 |
| PPS | 0.5 | 4.6 | 0,020 – 0,181 |
| Polipropilene (PP) | 0.6 | 3.8 | 0,024 – 0,150 |
| Polistirolo (PS) | 0.9 | 3.8 | 0,035 – 0,150 |
| Poliuretano (PU) | 2.0 | 19.0 | 0,079 – 0,748 |
Intervalli pratici tipici. Per i pezzi di piccole dimensioni con percorso di colata breve è possibile utilizzare uno spessore minore; le sezioni più spesse dovrebbero essere svuotate.
Calcolatore della profondità delle prese d'aria per stampi
Scegli una resina e stabilisci la posizione dello sfiato: definisci la profondità iniziale dello sfiato, la lunghezza della base, la profondità di scarico e la larghezza dello sfiato.
- Il più in profondità possibile senza flash. Inizia dal valore indicato, verifica il risultato, poi aumenta gradualmente fino a quando non si verifica il flash e riduci l'intensità.
- Fascia bassa della gamma vicino al cancello e alla base delle sottili nervature; di fascia alta lungo i binari e nelle sezioni più spesse.
- Lunghezza del terreno circa 1–2 mm (mai meno di ~0,8 mm). Accorciarlo se si notano segni di bruciatura o una pressione di riempimento elevata.
- Canale di scarico subito dopo il terreno, con una profondità pari ad almeno 10 volte quella del foro di sfiato e non inferiore a circa 0,5 mm, della stessa larghezza del foro di sfiato.
- Canali di raccolta più in là è necessaria una sezione trasversale almeno pari a quella di tutti i condotti di alimentazione che li alimentano (aggiungere un margine di 1,5–2 volte).
- Sfiata ogni punto riempito per ultimo, ogni punto di incontro delle linee di saldatura, le nervature cieche e i rilievi (in questi punti utilizzare perni o inserti forati), nonché le estremità dei canali di colata.
- Più ampio è meglio – circa 6 mm sui pezzi piccoli, 12 mm su quelli grandi, in modo che lo sfiato continui a funzionare anche se il punto di riempimento dovesse spostarsi.
| Materiale | Gruppo | Profondità della presa d'aria (mm) | Profondità della presa d'aria (in) |
|---|---|---|---|
| PP (polipropilene) | Cristallino, liquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PE (HDPE / LDPE) | Cristallino, liquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PA6 / PA66 (nylon) | Cristallino, liquido | 0,010 – 0,020 | 0,0004 – 0,0008 |
| PA + fibra di vetro | Cristallino, liquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| POM (Acetalica) | Cristallino, liquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PBT | Cristallino, liquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PET | Cristallino, liquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| TPE (SEBS / TPV) | Cristallino, liquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PPS | Viscosità molto bassa | 0,005 – 0,012 | 0,0002 – 0,0005 |
| LCP | Viscosità molto bassa | 0,005 – 0,012 | 0,0002 – 0,0005 |
| PS (GPPS / HIPS) | Amorfo, viscoso | 0,020 – 0,035 | 0,0008 – 0,0014 |
| ABS | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| SAN | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PC/ABS | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PVC (rigido) | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| TPU | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PC (policarbonato) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PMMA (acrilico) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PPO / PPE (Noryl) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PSU / PEI | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| SETTIMANA | Amorfo, viscoso | 0,025 – 0,050 | 0,0010 – 0,0020 |
Valori iniziali tipici per il canale di sfiato principale. L'inclinazione, la fluidità della massa fusa, i riempitivi, la temperatura dello stampo e la velocità di iniezione influiscono tutti sulla profondità corretta: consultare sempre la scheda tecnica del fornitore della resina e verificare il risultato durante la prima prova di stampaggio.
Bilanciamento delle guide – Guida singola vs schema a H vs equilibrio artificiale
Disposizioni dei canali di colata a 8 cavità viste dalla linea di divisione. Premi "Play" o trascina il cursore per confrontare l'uniformità di riempimento; passa il mouse o tocca una parte qualsiasi o un numero.
Guida alla progettazione dei sistemi di espulsione – Perni, lame, manicotti e piastre di espulsione
Scegli un tipo di espulsore, quindi passa il mouse o tocca una parte qualsiasi o un numero.
| Perno di espulsione | Espulsore della lama | Manicotto di espulsione | Piastra sfilatrice | |
|---|---|---|---|---|
| Utilizzo per | La maggior parte delle parti: superfici piane, pareti, nervature, angoli | Costolature sottili e profonde, pareti strette | Bossoli, anime tonde, fori | Tazze rotonde a pareti sottili, tappi, contenitori |
| Area di spinta | Piccola macchia rotonda | Striscia lunga e stretta | Anello completo attorno a un boss | L'intero bordo del pezzo |
| Punteggi | Segni di riferimento circolari | Sottili segni lineari alle estremità delle costole | Segno ad anello sull'estremità del bossolo | Nessuna a livello estetico |
| Costo | Parti standard da catalogo al prezzo più basso | Superiore, richiede uno slot EDM | Medio, richiede un perno con anima fissa | Il più alto, con piastra aggiuntiva e adatto a |
| Attenzione | I perni di piccole dimensioni si piegano; elevate sollecitazioni locali | Sezione della lama fragile | Usura delle pareti sottili dei manicotti | Si limita per lo più alle parti rotonde |
Stampaggio a due componenti, sovrastampaggio e stampaggio con inserti – Guida interattiva
Scegli un processo, quindi passa il mouse o tocca una qualsiasi parte o un numero nelle tre fasi.
| Inquadratura a due personaggi (2K) | Sovrastampaggio | Stampaggio a inserti | |
|---|---|---|---|
| Macchina | Macchina a doppio cilindro con piastra rotante o con anima e controforma | Macchina/e standard | Macchina standard o verticale |
| Utensili | Uno stampo complesso a 2K | Due stampi più semplici | Un stampo più caricamento dell'inserto |
| Ciclo | Il più breve – entrambe le iniezioni in ogni ciclo | Il più lungo: due cicli più il trasferimento | Un colpo più il tempo di ricarica |
| Volume ottimale | Alto | Da basso a medio | Qualsiasi |
| Obbligazione | Chimico + meccanico (substrato caldo) | Principalmente meccanica; chimica se i materiali sono compatibili | Meccaniche (zigrinature, scanalature, sottosquadri) |
| Componenti tipici | Spazzolini da denti, impugnature per utensili, guarnizioni, bottoni | Impugnature morbide al tatto, componenti a basso volume realizzati con due materiali diversi | Boccole filettate, terminali, perni, boccole |
Canali di raffreddamento degli stampi – Dritti, a deflettori e a bolle
Tre modi per convogliare l'acqua di raffreddamento sul pezzo. Passa il cursore o tocca un pezzo o un numero qualsiasi.
Stampo a due piastre vs stampo a tre piastre
Stesso pezzo a due cavità, entrambi gli stampi chiusi. Passa il mouse o tocca un pezzo o un numero qualsiasi.
Canale caldo a punta aperta (CTC) vs canale caldo a valvola (VV)
A sinistra: ugello a punta termica aperta. A destra: ugello con valvola di chiusura, cilindro e perno. Stesso collettore, stesso pezzo. Passa il mouse o tocca qualsiasi pezzo o numero.
Sistema a canale caldo – Sezione trasversale
Stampo a canale caldo, posizione chiusa, 2 cavità riscaldate con punti di iniezione diretti. Passa il mouse o tocca qualsiasi parte o numero.
Stampo per uso domestico — Sezione trasversale tecnica in 2D
Un unico utensile, due parti diverse, una linea di divisione — raffigurato in posizione chiusa. Passa il mouse o tocca un componente o un numero qualsiasi.
Scorri il disegno lateralmente per vedere lo stampo per intero.
Struttura dello stampo a iniezione – Sezione trasversale
Stampo a due piastre, posizione chiusa, 2 cavità. Passa il mouse o tocca una parte qualsiasi o un numero.
Sezione trasversale · stampo chiuso · sgancio con sottosquadro laterale
Quando lo stampo si apre, il perno angolare aziona il cursore verso l'esterno, estraendo l'anima laterale dal foro prima dell'espulsione
Sezione trasversale · stampo chiuso · sblocco del sottosquadro interno
Man mano che le piastre di espulsione si sollevano, il sollevatore si sposta verso l’alto e verso l’interno seguendo il proprio angolo, estraendo la propria testa dal sottosquadro mentre il pezzo viene spinto fuori dall’anima.
Sezione trasversale · posizione chiusa · collettore riscaldato, senza canale freddo
Il materiale fuso rimane allo stato fuso fino al canale di colata — i pezzi vengono espulsi senza scarti di canale di colata
Stampo a 2 piastre vs stampo a 3 piastre vs stampo a canale caldo
Scegli un tipo di stampo e osserva in sezione trasversale un ciclo completo di stampaggio: iniezione, raffreddamento, apertura di ciascuna linea di divisione, espulsione e ciò che fuoriesce dallo stampo. Quindi confronta costi, scarti e tempo di ciclo, e lascia che il selettore ti suggerisca una struttura per il tuo pezzo.
Sequenza di cicli
Clicca su una fase per passare direttamente a quella.
Confronto diretto
| A 2 piastre | A 3 piastre | Canale caldo | |
|---|---|---|---|
| Linee di separazione / aperture | 1 | 2 linee di separazione, 3 tratti di apertura | 1 |
| Posizione del cancello | Bordo del pezzo sulla linea di divisione (lato, ventaglio, tunnel/canale secondario) | Praticamente in qualsiasi punto della superficie della cavità (canali di colata puntiformi) | Praticamente ovunque (ugello aperto o valvola di chiusura) |
| Scarti di materiale di alimentazione per ogni ciclo | Canale di colata + canale di distribuzione | Canale di colata + canale di distribuzione + colate (di solito la quantità maggiore) | Nessuno (sub-runner a freddo solo nei modelli ibridi) |
| Separazione del punto di iniezione | Taglio manuale o automatico con cancello a tunnel | Automatico — i cancelli si sganciano all’apertura | Non necessario |
| Tempo di ciclo (tipico) | Valori di riferimento | Leggermente più lungo: corsa più lunga, il pattino più spesso deve raffreddarsi | Spesso più corto del 10–30%: non c’è il canale di raffreddamento |
| Costo dello stampo (tipico) | Il più basso | ≈ +15–30% rispetto al sistema a 2 piastre | ≈ +30–60%+; il sistema a canale caldo comporta un costo aggiuntivo di circa 2.000–30.000 dollari+ in base al numero di stampi |
| Requisiti della macchina | Standard | Più luce naturale / corsa di apertura | Zone del regolatore di temperatura |
| Manutenzione | Semplice | Moderato: perni di trazione, chiusure, bulloni di arresto | Rischi principali: riscaldatori, termocoppie, punte degli ugelli, perdite |
| Modifica del colore / del materiale | Veloce | Veloce | Più lento — è necessario spurgare il collettore |
| Il migliore per | Volumi medio-bassi, pezzi con bordi di stampaggio, budget limitati | Gating centrale o multipunto con un budget limitato per i canali freddi | Elevati volumi di produzione, componenti estetici, resine costose, stampi a più cavità |
I dati relativi ai costi e ai tempi di produzione sono valori indicativi tratti dai nostri progetti di stampi e non costituiscono preventivi. I valori effettivi dipendono dalle dimensioni del pezzo, dal numero di cavità, dalla resina e dalla marca del canale caldo.
Quale struttura dello stampo è più adatta al tuo pezzo?
Rispondi a cinque domande. Il punteggio si aggiorna immediatamente.
Non sai quale struttura è più adatta al tuo pezzo?
Inviateci il vostro file 3D. I nostri ingegneri vi consiglieranno la disposizione dei punti di iniezione e dei canali di colata con una revisione DFM gratuita.
Flusso di lavoro in 10 fasi per lo sviluppo dei prodotti
Definizione dei requisiti
Prima di procedere con qualsiasi disegno, è necessario definire con precisione la funzione, i casi di carico, l’ambiente operativo, i requisiti normativi, il volume e il limite massimo di costo. Specifiche vaghe in questa fase si traducono in costose rielaborazioni nella fase di produzione degli stampi.
Copia e incolla il codice qui sotto. In questo modo, il flusso di lavoro verrà integrato nel tuo sito e verrà incluso un piccolo link di attribuzione che rimanda al nostro sito.
Il punto di colata standard sulla linea di divisione, che alimenta il bordo del pezzo. Facile da lavorare e da mantenere, si adatta alla maggior parte delle geometrie, ma lascia un segno visibile e richiede una rifinitura secondaria.
Uno stampo con bordo allargato che si allarga a ventaglio prima della cavità. Distribuisce il materiale fuso su parti larghe, piatte o ottiche per ridurre deformazioni, fuoriuscite e tensioni — a scapito di un’area di rifilatura più ampia.
Il metallo fuso penetra prima in una piccola linguetta sacrificale, poi nel pezzo stesso. Ciò evita che le sollecitazioni del punto di colata e gli spruzzi danneggino le superfici estetiche; la linguetta viene successivamente rimossa. È una tecnica comunemente utilizzata per pezzi sottili, trasparenti o sottoposti a forti sollecitazioni.
Un minuscolo punto di iniezione circolare utilizzato negli stampi a 3 piastre. Si stacca e si separa autonomamente dal canale di colata, lasciando un segno molto piccolo e consentendo l’iniezione centrale o multipunto. Richiede una pressione di iniezione più elevata.
Il canale di colata scende sotto la linea di divisione, all’interno del fianco del pezzo. Si tratta di un sistema a sgancio automatico: il pezzo stacca il canale di colata al momento dell’espulsione senza necessità di rifilatura, il che lo rende adatto alla produzione automatizzata ad alto volume.
Una guida a tunnel curva che si estende fino a superfici nascoste o interne, evitando che il segno della guida rimanga sulle facce visibili pur garantendo l’autolubrificazione. Richiede una progettazione accurata e un inserto consumabile.
Il canale di colata alimenta direttamente la cavità senza canale di distribuzione: soluzione ideale per pezzi singoli, di grandi dimensioni o a imbutitura profonda, che richiedono un flusso forte. Lascia un segno di colata di grandi dimensioni che deve essere rimosso mediante lavorazione meccanica e può causare tensioni.
Un ugello riscaldato mantiene la plastica fusa fino al punto di iniezione, evitando così scarti nel canale di colata. Una punta calda lascia un piccolo punto di iniezione termico; un punto di iniezione a valvola utilizza un perno per ottenere un punto di iniezione pulito, privo di segni e con tempistica precisa. Costi di stampaggio più elevati; ideale per grandi volumi.
Struttura dello stampo a iniezione
Guida interattiva alla progettazione - Fare clic sui marcatori per esplorare i componenti
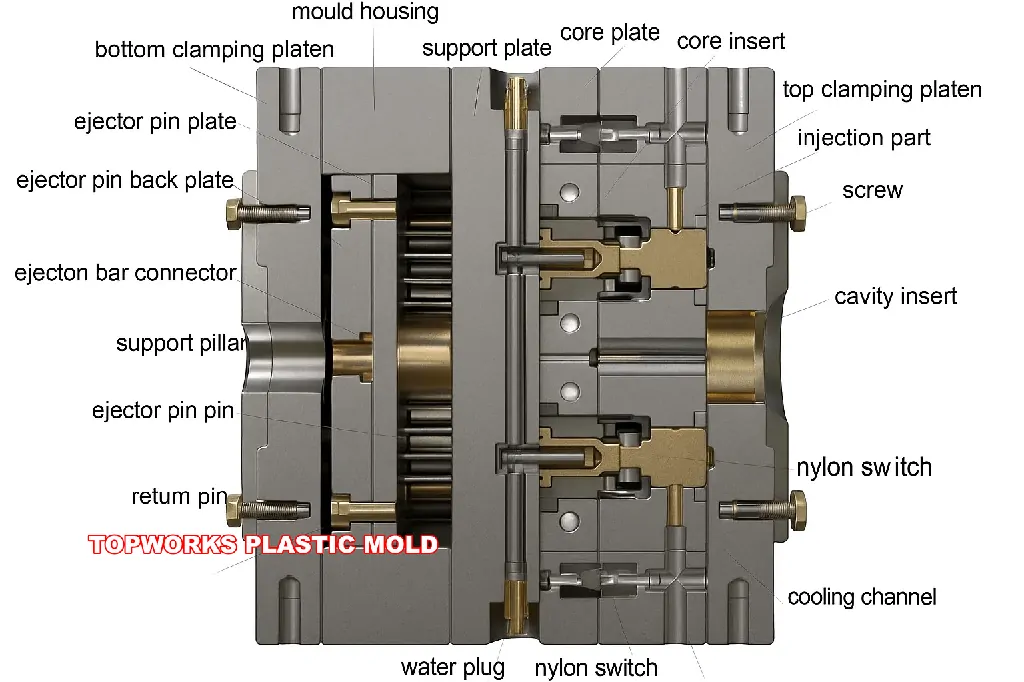
Selezionare un componente dal diagramma o dall'elenco per visualizzare i dettagli tecnici.
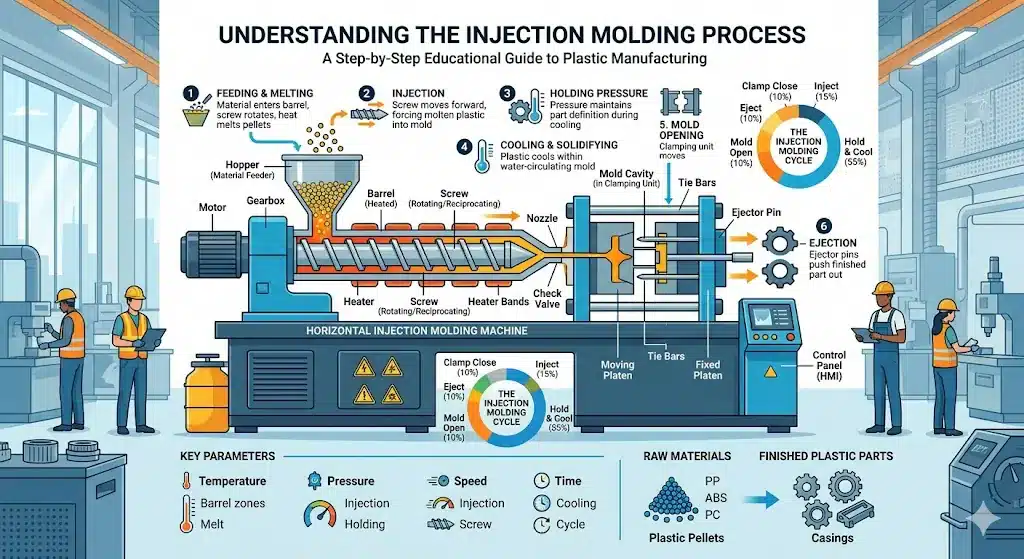
Le sei fasi dello stampaggio a iniezione
- Serraggio — Le due metà dello stampo vengono chiuse e bloccate dall'unità di serraggio prima dell'inizio dell'iniezione.
- Iniezione — La resina fusa viene iniettata nella cavità dello stampo a velocità e pressione controllate.
- Abitazione (proprietà) — La pressione di mantenimento viene mantenuta per compensare il ritiro del materiale.
- Raffreddamento — Il pezzo si solidifica all’interno dello stampo; il tempo di raffreddamento dipende dallo spessore delle pareti e dalla resina.
- Apertura dello stampo — L'unità di serraggio si ritira e le due metà dello stampo si separano.
- Espulsione — I perni di espulsione spingono il pezzo finito fuori dalla cavità; il ciclo si ripete.
Fare clic su "Esegui" per simulare un ciclo di stampaggio a iniezione di precisione.
Simulatore del processo di stampaggio a iniezione
Regola i parametri con i cursori e osserva gli effetti in tempo reale sulla qualità dei pezzi e sui difetti
Progettazione di matrici per lo stampaggio a iniezione
Riferimento interattivo: anatomia dei boss, strumento di progettazione dei boss in tempo reale, tipologie di boss, dettagli sulle viti, difetti e linee guida sui materiali. Passa il mouse o tocca un numero qualsiasi sui disegni.
| Boss wall t | 0,5–0,6 × T |
| Diametro esterno | ≈ 2 × vite d (2,5 × rinforzata con fibra di vetro) |
| Foro pilota | ≈ 0,8 × d (tabella del produttore di viti) |
| Altezza H | ≤ 3 × OD; rinforzi superiori a 2 × OD |
| Bozza | 0,5–1° per lato, sia all’interno che all’esterno |
| Raccordo di base R | 0,25–0,5 × T |
| Ingaggio della filettatura | 2–2,5 × d |
Perché 0,5–0,6 × T? Una parete spessa quanto quella del pezzo si raffredda molto più tardi rispetto alla parete circostante; la plastica che si contrae in ritardo tira verso l’interno la superficie di stampaggio (affossamento) e può lasciare delle cavità all’interno.
- →Foro pilota secondo la tabella del produttore delle viti (circa 0,8 × d)
- →Inserimento: 2–2,5 × d; foro più profondo della punta della vite
- →Smussatura di 0,5 mm o leggero svasatura all’ingresso
- →OD circa 2 × d (2,5 × per il vetro rinforzato)
- →Dimensioni del foro e conicità secondo le specifiche del produttore dell'inserto
- →Diametro esterno del mandrino circa 2 volte il diametro esterno dell'inserto
- →Foro più profondo dell’inserto, in modo che la plastica spostata abbia spazio a sufficienza
- →Parete uniforme attorno all'inserto per limitare la sollecitazione circonferenziale
- →Zigrinature o scanalature sull'inserto per facilitare l'estrazione e garantire la tenuta
- →Preriscaldare gli inserti per ridurre le tensioni residue
- ✓Mantenere lo spessore della parete del boss al 50–60% dello spessore nominale
- ✓Utilizzare rinforzi o nervature sui rilievi alti
- ✓Svuota il pezzo in modo che assuma la forma di un tubo, non di un montante pieno
- ✓Bozza 0,5–1° all’interno e all’esterno
- ✓Tenete i boss lontani dagli angoli esterni
- ✓Raggio della base: 0,25–0,5 × T
- ✓Fissare i perni in prossimità di una parete laterale mediante una nervatura sottile
- ✗Rendere la parete del boss dello stesso spessore della parete del pezzo
- ✗Inserire un boss direttamente in una parete laterale
- ✗Superare circa 3 volte il diametro esterno senza supporto
- ✗Lascia i boss solidi: affondano sempre
- ✗I boss spaziali più vicini di 2 × OD
- ✗Lascia un angolo ben definito alla base
- ✗Salta il profilo – i boss a profilo zero si incastrano e si graffiano
| Parametro | Consigliato | Note |
|---|---|---|
| Spessore della parete del Boss | 0,5–0,6 × T | T = spessore nominale della parete del componente |
| Boss OD | ≈ 2 × diametro della vite d | 2,5 × per quelli rinforzati con fibra di vetro |
| Foro pilota | ≈ 0,8 × d | Seguire la tabella fornita dal produttore delle viti |
| Altezza | ≤ 3 × OD | Rinforzi superiori a 2 × diametro esterno |
| Bozza | 0,5–1° per lato | All'interno e all'esterno |
| Filetto di base | 0,25–0,5 × T | Raggi più ampi aumentano la massa alla base |
| Ingaggio della filettatura | 2–2,5 × d | Foro più profondo della punta della vite |
| Spessore della nervatura / del rinforzo | 0,5 × T | Le nervature più spesse affondano |
| Dal boss alla parete laterale | Collegato alle costole | Non andare a sbattere contro il muro |
| Da capo a capo | ≥ 2 × OD da centro a centro | Evita le sezioni spesse unite |
Simulatore logico di produzione
Regolare i parametri per individuare il metodo di produzione ottimale.
🔎 Come utilizzare questo calcolatore
- Scegli la resina — seleziona automaticamente un intervallo di pressione della cavità di riferimento.
- Regolare la pressione nella cavità — regolare con precisione in base allo spessore della parete e alla forma del canale di colata.
- Imposta l'area di proiezione — misurare l’area dell’ombra più estesa di una cavità in cm².
- Scegli la disposizione delle cavità — Da 1 a 16 cavità, oppure inserire un numero personalizzato.
- Leggi i risultati — Il tonnellaggio consigliato, l'indicatore di utilizzo delle macchine e gli avvisi che richiedono un intervento vengono visualizzati immediatamente.
Forza di serraggio e scelta della macchina
Strumenti decisionali per lo stampaggio a iniezione
Calcola il costo effettivo, scegli la finitura superficiale e individua l'acciaio da stampo più adatto. Le cifre riportate sono stime di massima: invia un file STEP per ricevere un preventivo preciso.
Il prezzo indicato non è il costo totale. Aggiungete dazi, spese di trasporto e commissioni per capire a quanto ammonta effettivamente il costo di un pezzo.
Gradi di finitura SPI, dalla lucidatura ottica alla texture marcata. Clicca su un grado per scoprire il relativo costo.
Il volume, la resina e la finitura determinano il tipo di acciaio da utilizzare. Se si sceglie il tipo sbagliato, si rischia di dover rifare il lavoro o di rovinare l'utensile.
Stime a solo scopo di pianificazione. Il costo finale, le finiture e il tipo di acciaio dipendono dalla geometria dei pezzi, dalle tolleranze e dal volume.
1. Seleziona il difetto che devi risolvere
Componenti principali di uno stampo per iniezione di materie plastiche
- Maschio e cavità — determinano la forma del componente in plastica.
- Sistema Runner — convoglia la plastica fusa nella cavità.
- Punto di iniezione — punto di ingresso in cui la plastica entra nel pezzo.
- Canali di raffreddamento — raffreddare la plastica in modo rapido e uniforme.
- Perni di espulsione — estrarre il pezzo finito dallo stampo.
- Cursore o sollevatore — fori laterali e sottosquadri.
Calcolatore di raffreddamento e tempo di ciclo
Il raffreddamento rappresenta in genere il 70%–85% del ciclo di stampaggio a iniezione. Il tempo di raffreddamento dipende in larga misura dal quadrato dello spessore massimo della parete, rendendo la progettazione delle pareti e le prestazioni del sistema di raffreddamento fattori fondamentali per la produttività e il costo del pezzo.
Stima di progettazione basata su un modello di conduzione transitoria unidimensionale con temperatura al centro. La formula nuda fornisce il tempo di raffreddamento minimo teorico; il valore visualizzato aggiunge il fattore di sicurezza scelto per approssimare un setpoint di produzione reale. Il tempo di raffreddamento segue approssimativamente la relazione "spessore della parete al quadrato" e il raffreddamento rappresenta in genere il 70%–85% del ciclo di stampaggio. Il tempo di ciclo effettivo dipende dalla geometria, dal tipo di materiale, dal comportamento di cristallizzazione, dal design dello stampo, dalla disposizione dei canali di raffreddamento, dalla temperatura del refrigerante, dal regime di flusso, dalle impostazioni della macchina e dai requisiti di espulsione.
Selettore di resine per stampaggio a iniezione
Diteci quali sono i requisiti del componente e vi forniremo una classifica delle resine di stampaggio più comuni — ABS, PP, PC, PA, POM, PMMA e altre — con un confronto diretto.
| Materiale | Rigidità | Calore | Impatto | Chimica | Costo | Libero | Cibo | Partita |
|---|
Le classificazioni rappresentano indicazioni relative per i tipi standard non rinforzati; i tipi rinforzati con fibra di vetro, modificati per resistere agli urti o certificati specifici presentano caratteristiche diverse. Costo ● = più alto, ●●●●● = più basso. Verificare l’idoneità al contatto con gli alimenti e l’infiammabilità consultando la scheda tecnica del tipo specifico.
Quanto costa uno stampo a iniezione?
Stima il costo una tantum degli stampi per uno stampo a iniezione in base alle dimensioni del pezzo, al numero di cavità, alla complessità e al tipo di acciaio, con un confronto tra i prezzi in Cina e quelli occidentali.
Si tratta del costo una tantum per gli stampi, non del prezzo per pezzo.
Richiedi un preventivo preciso per lo stampo: invia il tuo file STEP →Si tratta solo di una stima preliminare. Il preventivo definitivo per lo stampo dipende dalla geometria del pezzo, dalle tolleranze, dalla disposizione delle cavità, dal numero di azioni, dal tipo di acciaio e dal sistema di canali di colata. Inviateci un file 3D per ricevere un preventivo definitivo.

