



Alle Inhalte auf dieser Seite stehen als kostenlose, interaktive Informationsquelle zum Thema Spritzguss zur Verfügung – sie sind online sofort einsatzbereit und lassen sich ganz einfach in Ihre eigene Website einbinden.
Entdecken Sie einen Simulator für den sechsstufigen Spritzgusszyklus und passen Sie wichtige Parameter wie Schmelztemperatur, Einspritzgeschwindigkeit und Nachdruck an, um in Echtzeit zu sehen, wie sich diese auf die Teilequalität und häufige Formfehler auswirken. Außerdem stehen Ihnen praktische, interaktive Anleitungen zu den Themen Wandstärke, Versteifungen, Vorsprünge, Entformungsschrägen, Angussstellen, Anordnung des Kühlsystems und wichtige Formkomponenten zur Verfügung.
Für die Produktion und Kalkulation umfasst das Toolkit einen Rechner für die Schließkraft, einen Kostenrechner für die Gesamtkosten bis zur Lieferung sowie ein Tool zur Auswahl von Formstahl und einen Leitfaden zur Fehlerbehebung, der 17 häufige Spritzgussfehler und deren mögliche Ursachen behandelt.
Viele dieser Ressourcen enthalten zudem einen gebrauchsfertigen Einbettungscode. Kopieren Sie den Code einfach und fügen Sie ihn in Ihre Website, Ihren Blog oder Ihre WordPress-Seite ein, um Ihren Besuchern kostenlos nützliche Formwerkzeuge zur Verfügung zu stellen. Ein kleiner Link mit einem Verweis auf Topworks wird automatisch eingefügt, sodass Sie jedes Tool, das den Bedürfnissen Ihrer Zielgruppe entspricht, gerne teilen und einbetten können.
Anguss, Angusskanal und Angussstelle – Animation des Schmelzflusses
Betten Sie diese Animation auf Ihrer Website ein
Die Nutzung ist kostenlos. Bitte behalten Sie den Quellenhinweis bei.
Konstruktion für den Spritzguss – animiert
7 Regeln · Was schiefgeht vs. Was man zeichnen sollteJede Szene läuft in beiden Hälften mit derselben Zeitleiste. Links ist die Darstellung, wie sie Ingenieure üblicherweise zeichnen. Rechts ist dieselbe Funktion, korrekt modelliert. Klicken Sie auf „Abspielen“ oder ziehen Sie die Zeitleiste, um einen beliebigen Moment anzuhalten.
Die Abkühlzeit ist proportional zum Quadrat der Dicke. Eine 8 mm (0,31 Zoll) dicke Masse benötigt 7.1× länger zum Erstarren braucht als die 3 mm (0,12 Zoll) dicke Wand daneben. Zuerst erstarrt die Außenhaut, dann zieht sich der Kern von ihr zurück – so entsteht außen eine Einfallstelle, innen ein Vakuumhohlraum oder beides.
Behalte eine nominelle Wand bei und führe alle Übergänge innerhalb dieser Wand durch ±10 %. Entfernen Sie alles, was dicker ist, und gleichen Sie den damit verbundenen Steifigkeitsverlust durch Versteifungsrippen aus. Typische Nennwandstärken: ABS 2,0–3,0 mm (0,079–0,118 Zoll), PP 1,5–3,0 mm (0,059–0,118 Zoll), PC 2,0–3,5 mm (0,079–0,138 Zoll).
Kostenfaktor: Die Kühlphase macht 60–80 % des Zyklus aus. Durch die Verringerung der dicksten Stelle von 8 mm auf 3 mm lässt sich ein 60-Sekunden-Zyklus auf 25–30 Sekunden verkürzen – bei 100.000 Teilen ist das mehr Geld wert als die Form selbst.
Senden Sie uns eine STEP-Datei, und wir werden jeden dieser sieben Punkte an Ihrem Bauteil kennzeichnen – Wandkarte, Entwurfsprüfung, Rippenverhältnisse, Anguss- und Schweißnahtplan –, bevor der Stahl zugeschnitten wird.
Holen Sie sich eine kostenlose DFM-PrüfungCantilever Snap-Fit – Interaktiver Montagesimulator
Ziehen Sie den Schieberegler oder klicken Sie auf „Abspielen“. Ändern Sie die Geometrie und das Material, um zu sehen, wie sich die Dehnung, die Durchbiegungskraft und die Montagekraft in Echtzeit ändern.
Der Ausleger befindet sich in seinem freien, spannungsfreien Zustand. Teil B bewegt sich entlang der Einführachse in Richtung des Hakens.
Auslegungsparameter
Live-Ergebnisse
ε = 1,5·y·t / L² | P = b·t²·E·ε / (6L) | W = P·(μ + tanα) / (1 − μ·tanα). Gerader Ausleger, konstanter Querschnitt. Ein sich verjüngender Träger (Dicke am freien Ende ≈ 0,5·√) ermöglicht bei gleicher Dehnung etwa das 1,6-Fache der Durchbiegung.
Folie (links)
Hebevorrichtung (rechts)
Werkzeug mit Entformungsschräge für den Spritzguss
Legen Sie den Entformungsschrägwinkel, die Tiefe, die Oberflächengüte und den Elementtyp fest. Das Tool zeigt Ihnen den erforderlichen Mindestentformungsschrägwinkel an, um wie viel die Wand über die Tiefe hinausragt und was passiert, wenn sich der Kern löst.
| Oberflächengüte | Typischer Mindesttiefgang | Geltungsbereich |
|---|
Die Werte dienen als Ausgangspunkt für die Konstruktion der Bauteile. Faustregel für die Texturtiefe: etwa 1° zusätzlicher Entformungswinkel pro 0,025 mm (0,001 Zoll) Ätztiefe. Klären Sie den endgültigen Wert mit Ihrem Texturlieferanten und Ihrem Formenbauer ab.
DFM-Prüfprogramm für den Spritzguss
Geben Sie die wichtigsten Merkmale Ihres Bauteils ein. Bei jeder Änderung wird die Herstellbarkeit anhand der Standardregeln für die Konstruktion von Spritzgussteilen neu bewertet, und Sie erfahren, was Sie korrigieren müssen, bevor die Formen hergestellt werden.
Wird überprüft…
Klicken oder ziehen Sie ein beliebiges Eingabefeld auf der linken Seite: Die Zeichnung hebt dieses Element und dessen Wert hervor.
Richtwerte aus gängigen Konstruktionsleitfäden von Kunststofflieferanten; die Angaben sind unverbindlich. Eine umfassende DFM-Prüfung erfolgt anhand Ihrer 3D-CAD-Daten sowie einer Mold-Flow-Simulation.
Spritzgießzyklus – Schritt für Schritt
Beobachten Sie einen vollständigen Zyklus an einer Maschine und einem Formabschnitt und ändern Sie anschließend die Wandstärke, das Harz und die Teilegröße, um zu sehen, wie sich die Zykluszeit verändert. Bewegen Sie den Mauszeiger über eine beliebige Zahl in der Zeichnung oder tippen Sie darauf.
1. Form schließen
Die Klemme bewegt die B-Hälfte nach vorne, verlangsamt die Bewegung, bevor sich die Hälften berühren (Formschutz), und baut dann die volle Klemmkraft auf.
- Schließgeschwindigkeit: schnell, dann langsam zum Schutz der Form
- Formschutzdruck und Formschutzzeit
- Klemmkraft: ~2–8 t pro cm² Projektionsfläche
Achten Sie auf: Beschädigte Trennfuge, wenn ein Teil in der Form zurückbleibt; Gratbildung, wenn die Presskraft zu gering ist.
Abkühlzeit ab tc = s² / (π²α) · ln[(4/π)(Tschmelzen − TForm)/(Tauswerfen − TForm)], wobei s = maximale Wandstärke und typische Harzwerte. Andere Phasenzeiten sind typische Schätzwerte, die sich nach der Bauteilgröße richten. Die tatsächlichen Zykluszeiten hängen von der Form, dem Kühlkonzept und der Maschine ab – verwenden Sie diese Angaben daher nur für eine vorläufige Kostenkalkulation.
Der Rotationsformungszyklus – Schritt für Schritt
Beobachten Sie, wie sich Pulver auf einer Karussell-Rotationsformmaschine in ein Hohlteil verwandelt, verfolgen Sie die Kurve der Innentemperatur und ändern Sie Wandstärke, Kunststoff und Teilegröße, um die Zykluszeit und die Pulvermenge zu ermitteln. Bewegen Sie den Mauszeiger über eine beliebige Zahl in der Zeichnung oder tippen Sie darauf.
1. Pulver einfüllen
In die geöffnete Form wird eine abgewogene Menge Pulver eingefüllt, die Einsätze werden eingesetzt, und die Form wird geschlossen.
- Ladungsgewicht = Fläche × Wandstärke × Dichte
- Zustand des Trennmittels
- Einsätze und Entlüftungsrohr sind angebracht
Achten Sie auf: Ein falsches Füllgewicht führt zu dünnen oder dicken Wänden; eine verstopfte Entlüftungsöffnung verursacht Ausbrüche.
Typische Schätzwerte, die nur zur Planung dienen. Die Ofenzeit wird für Polyethylen in einer Stahlblechform mit etwa 3 Minuten pro Millimeter Wandstärke angesetzt, angepasst an das Harz und das Formmaterial; die Abkühlzeit beträgt etwa das 1,1-Fache der Ofenzeit; der Aufwand für das Be- und Entladen steigt mit der Größe des Bauteils. Die tatsächlichen Zyklen werden an der Maschine durch Messung des PIAT-Werts mit einem Datenlogger festgelegt.
| Rotationsgießen | Blasformen | Spritzgießen | |
|---|---|---|---|
| Teil Typ | Große, hohle, einteilige Bauteile | Hohle Flaschen und Behälter | Massive Teile, komplexe Details |
| Größenauswahl | Tanks mit einem Fassungsvermögen von bis zu 50.000 Litern | Einige ml bis etwa 1.000 l | Bis zu etwa 1–2 m |
| Druck | Keine | Luft, ca. 4–8 bar | Sehr hoch, 500–1.500 bar |
| Werkzeugkosten | Niedrigster | Mittel | Höchste |
| Zykluszeit | 20–60 Min. | Sekunden bis Minuten | Sekunden |
| Wand | Gleichmäßige, spannungsfreie, dicke Ecken | An den Ecken und Griffen dünner | Genau wie vorgesehen |
| Optimale Lautstärke | Niedrig bis mittel (10er bis 1.000er) | Hoch | Hoch |
| Typische Produkte | Wassertanks, Kajaks, Mülltonnen, Absperrpfosten | Flaschen, Kanister, Fässer | Gehäuse, Kappen, technische Teile |
Extrusionsblasformverfahren – Schritt für Schritt
Sehen Sie sich an, wie eine Flasche auf einer Shuttle-Extrusionsblasformmaschine hergestellt wird, und ändern Sie anschließend die Wandstärke, den Kunststoff und die Behältergröße, um zu sehen, wie sich die Zykluszeit verändert. Bewegen Sie den Mauszeiger über eine beliebige Zahl in der Zeichnung oder tippen Sie darauf.
1. Vorformlingsextrusion
Der Extruder drückt die Schmelze durch den Düsenkopf und bildet so ein Hohlrohr, das zwischen den geöffneten Formhälften herabhängt.
- Schmelztemperatur und Extruderdrehzahl
- Vorformlinglänge und Fallzeit
- Programmierung des Vorformlings (Wanddickenprofil)
Achten Sie auf: Durchhängen oder Aufrollen des Vorformlings, ungleichmäßige Wandstärke, Formspuren.
Dargestellt als Shuttle-Maschine mit kontinuierlicher Extrusion: Der nächste Vorformling wird extrudiert, während die vorherige Flasche geblasen und gekühlt wird, sodass Phase 1 nur die Zeit in Anspruch nimmt, die die Extrusion danach noch benötigt. Kühlzeit ab tc = (2 s)² / (π²α) · ln[(4/π)(Tschmelzen − TForm)/(Tauswerfen − TForm)] (Kühlung nur von der Formseite, s = Wandstärke). Die übrigen Zeitangaben sind typische Schätzwerte – ausschließlich zur vorläufigen Budgetplanung.
| Extrusionsblasformen (EBM) | Spritzblasformen (IBM) | Spritz-Streck-Blasformen (ISBM) | |
|---|---|---|---|
| Vorformling | Extrudierter Vorformling (Rohr) | Spritzgegossene Vorform auf einem Kernstift | Spritzgegossene Vorform, mit einem Stab gestreckt |
| Typische Produkte | Flaschen mit Griffen, Kanister, Fässer, Tanks, Rohrleitungen | Kleine Flaschen für medizinische und kosmetische Zwecke | PET-Flaschen für Wasser und Erfrischungsgetränke, Gläser |
| Hauptkunststoffe | HDPE, PP, PVC, PETG | HDPE, PP, PS, PET | PET, PP |
| Genauigkeit des Halses | Gut (mit Blasnadel kalibriert) | Hervorragend (spritzgegossen) | Hervorragend (spritzgegossen) |
| Flash / Schrott | Ja – Tail und Moil, nachgeschliffen | Keine | Keine |
| Größenauswahl | Einige ml bis über 1.000 L | Bis zu etwa 1 l | Bis zu etwa 10 l |
| Werkzeugkosten | Niedrigster | Höher | Höchste |
Vakuumgussverfahren
Wie eine Silikonform ein Vorlagemuster in sechs Schritten in Polyurethan-Teile überträgt. Klicken Sie auf „Play“ oder wählen Sie einen Schritt aus. Bewegen Sie den Mauszeiger über ein Teil oder eine Nummer oder tippen Sie darauf.
Planer für Silikonformen
Aus einer Masterform lassen sich mehrere Silikonformen herstellen, sodass eine zweite Masterform nur dann benötigt wird, wenn die erste beschädigt wird.
Teile für Spritzgießmaschinen
Horizontale Hydraulikmaschine mit Kniehebelklemme. Form geschlossen, Düse eingesetzt, Teilquerschnitt durch Zylinder und Schnecke. Bewegen Sie den Mauszeiger über ein Teil oder eine Nummer oder tippen Sie darauf.
Tipps zur Konstruktion von Spritzgussformen – 12 wichtige Punkte
Interaktives Nachschlagewerk für Bauteilkonstrukteure: Wählen Sie ein Thema aus und verschieben Sie dann die Schieberegler – das Bauteil wird neu gezeichnet und die Konstruktionsprüfungen werden in Echtzeit aktualisiert.
1. Wandstärke
Halten Sie die Nennwandstärke so gleichmäßig wie möglich ein, wobei der unten angegebene Materialbereich einzuhalten ist.
- Entwerfen Sie eine Standardwand und verwenden Sie diese durchgehend.
- Ändern Sie die Dicke schrittweise: Die Verjüngung sollte sich über mindestens das Dreifache der Dickenänderung erstrecken.
- Dicke Bereiche aushöhlen, anstatt massiven Kunststoff stehen zu lassen.
- Dünnere Wände kühlen schneller ab: Die Zykluszeit steigt in etwa proportional zum Quadrat der Wandstärke.
Empfohlene Wandstärke je nach Werkstoff
| Material | Min (mm) | Max. (mm) | Reichweite (in) |
|---|---|---|---|
| ABS | 1.1 | 3.6 | 0,043 – 0,142 |
| Acetal (POM) | 0.8 | 3.0 | 0,031 – 0,118 |
| Acryl (PMMA) | 0.6 | 3.8 | 0,024 – 0,150 |
| LCP | 0.8 | 3.0 | 0,031 – 0,118 |
| Nylon (PA) | 0.8 | 2.9 | 0,031 – 0,114 |
| Polycarbonat (PC) | 1.0 | 3.8 | 0,039 – 0,150 |
| Polyester (PBT) | 0.6 | 3.2 | 0,024 – 0,126 |
| Polyethylen (PE) | 0.8 | 5.1 | 0,031 – 0,201 |
| PPS | 0.5 | 4.6 | 0,020 – 0,181 |
| Polypropylen (PP) | 0.6 | 3.8 | 0,024 – 0,150 |
| Polystyrol (PS) | 0.9 | 3.8 | 0,035 – 0,150 |
| Polyurethan (PU) | 2.0 | 19.0 | 0,079 – 0,748 |
Typische Anwendungsbereiche. Bei kleinen Teilen mit kurzem Fließweg sind dünnere Wandstärken möglich; dickere Abschnitte sollten ausgehöhlt werden.
Rechner zur Berechnung der Entlüftungstiefe bei Formen
Wählen Sie ein Harz aus und legen Sie fest, wo die Entlüftungsöffnung angebracht werden soll – legen Sie dabei die anfängliche Entlüftungstiefe, die Länge der Entlüftungsfläche, die Entlastungs-Tiefe und die Breite der Entlüftungsöffnung fest.
- So tief wie möglich ohne Blitz. Beginnen Sie mit dem angezeigten Wert, prüfen Sie das Ergebnis und erhöhen Sie den Wert dann schrittweise, bis ein Blitz auftritt – dann verringern Sie ihn wieder.
- Unteres Ende der Spanne in der Nähe des Tors und am unteren Ende der schmalen Rippen; High-End entlang der Läufer und in dicken Abschnitten.
- Landlänge ca. 1–2 mm (niemals unter ~0,8 mm). Kürzen Sie ihn, wenn Sie Anzeichen von Überhitzung oder einen hohen Fülldruck feststellen.
- Entlastungskanal direkt hinter der Landung, mindestens das 10-fache der Entlüftungstiefe und nicht flacher als etwa 0,5 mm, gleiche Breite wie die Entlüftung.
- Sammelkanäle Weiter außen benötige man einen Querschnitt, der mindestens so groß ist wie der aller zuführenden Lüftungsöffnungen (mit einem Spielraum von 1,5–2×).
- Entlüften Sie jeden zuletzt befüllten Bereich, alle Schnittpunkte von Schweißnähten, Blindrippen und Vorsprünge (verwenden Sie dort belüftete Stifte oder Einsätze) sowie die Angussenden.
- Je breiter, desto besser – etwa 6 mm bei kleinen Teilen, 12 mm bei großen, damit die Entlüftung auch dann noch funktioniert, wenn sich das Ende der Füllung verschiebt.
| Material | Gruppe | Entlüftungstiefe (mm) | Entlüftungstiefe (in) |
|---|---|---|---|
| PP (Polypropylen) | kristallin, flüssig | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PE (HDPE / LDPE) | kristallin, flüssig | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PA6 / PA66 (Nylon) | kristallin, flüssig | 0,010 – 0,020 | 0,0004 – 0,0008 |
| PA + Glasfaser | kristallin, flüssig | 0,015 – 0,025 | 0,0006 – 0,0010 |
| POM (Acetal) | kristallin, flüssig | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PBT | kristallin, flüssig | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PET | kristallin, flüssig | 0,015 – 0,025 | 0,0006 – 0,0010 |
| TPE (SEBS / TPV) | kristallin, flüssig | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PPS | Sehr niedrige Viskosität | 0,005 – 0,012 | 0,0002 – 0,0005 |
| LCP | Sehr niedrige Viskosität | 0,005 – 0,012 | 0,0002 – 0,0005 |
| PS (GPPS / HIPS) | Amorph, zähflüssig | 0,020 – 0,035 | 0,0008 – 0,0014 |
| ABS | Amorph, zähflüssig | 0,025 – 0,040 | 0,0010 – 0,0016 |
| SAN | Amorph, zähflüssig | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PC/ABS | Amorph, zähflüssig | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PVC (hart) | Amorph, zähflüssig | 0,025 – 0,040 | 0,0010 – 0,0016 |
| TPU | Amorph, zähflüssig | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PC (Polycarbonat) | Amorph, zähflüssig | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PMMA (Acryl) | Amorph, zähflüssig | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PPO / PPE (Noryl) | Amorph, zähflüssig | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PSU / PEI | Amorph, zähflüssig | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PEEK | Amorph, zähflüssig | 0,025 – 0,050 | 0,0010 – 0,0020 |
Typische Ausgangswerte für den Primärentlüftungskanal. Neigung, Schmelzfluss, Füllstoffe, Formtemperatur und Einspritzgeschwindigkeit beeinflussen alle die richtige Tiefe – überprüfen Sie stets das Datenblatt des Kunststofflieferanten und vergewissern Sie sich bei dem ersten Formversuch.
Auswuchten der Laufschiene – Einzelne Laufschiene vs. H-Muster vs. künstliches Gleichgewicht
Anordnungen von Angusskanälen mit 8 Kavitäten, von der Trennfuge aus gesehen. Klicken Sie auf „Play“ oder ziehen Sie den Schieberegler, um zu vergleichen, wie gleichmäßig sie sich füllen; bewegen Sie den Mauszeiger über ein Teil oder eine Zahl oder tippen Sie darauf.
Leitfaden zur Konstruktion von Auswurfsystemen – Stifte, Klingen, Hülsen und Abstreifplatten
Wählen Sie einen Auswerfertyp aus und bewegen Sie den Mauszeiger über ein Teil oder eine Nummer oder tippen Sie darauf.
| Auswerferstift | Klingenauswerfer | Auswerferhülse | Abstreifplatte | |
|---|---|---|---|---|
| Verwendung für | Die meisten Teile: ebene Flächen, Wände, Rippen, Ecken | Dünne, tiefe Rippen, schmale Wände | Vorsprünge, runde Kerne, Löcher | Runde, dünnwandige Becher, Verschlüsse, Behälter |
| Druckbereich | Kleiner runder Fleck | Langer, schmaler Streifen | Vollständiger Ring um einen Boss | Gesamter Rand des Teils |
| Markierungen | Runde Markierungen | Dünne Linienmarkierungen an den Rippenenden | Ringförmige Markierung am Ansatzende | Auf der äußeren Oberfläche keine |
| Kosten | Günstigste Standard-Katalogteile | Höher, benötigt EDM-Steckplatz | Mittel, benötigt festen Kernstift | Höchste, zusätzliche Platte und passend |
| Vorsicht! | Kleine Stifte verbiegen sich; hohe lokale Spannung | Empfindlicher Klingenbereich | Verschleiß an dünnen Hülsenwänden | Meist auf runde Teile beschränkt |
Zweikomponenten-Spritzguss, Überformung und Einlegebildung – Interaktiver Leitfaden
Wählen Sie einen Prozess aus und bewegen Sie dann den Mauszeiger über einen beliebigen Teil oder eine beliebige Nummer in den drei Schritten oder tippen Sie darauf.
| Zwei-Kamera-Aufnahme (2K) | Umspritzen | Einlegespritzgießen | |
|---|---|---|---|
| Maschine | Zweizylinder-Maschine mit Drehplatte oder Kernrückseite | Standardmaschine(n) | Standardmaschine oder Vertikalmaschine |
| Werkzeugbau | Eine komplexe 2K-Form | Zwei einfachere Formen | Eine Form plus Einlegeteil-Bestückung |
| Zyklus | Am kürzesten – beide Schüsse in jedem Zyklus | Am längsten – zwei Zyklen plus Transfer | Ein Schuss plus Ladezeit |
| Optimale Lautstärke | Hoch | Niedrig bis mittel | Beliebige |
| Anleihe | Chemisch + mechanisch (warmes Substrat) | Hauptsächlich mechanisch; chemisch, sofern die Materialien dafür geeignet sind | Mechanisch (Rändelungen, Rillen, Hinterschneidungen) |
| Typische Bauteile | Zahnbürsten, Werkzeuggriffe, Dichtungen, Knöpfe | Soft-Touch-Griffe, flache Teile aus zwei Materialien | Gewindebuchsen, Klemmen, Stifte, Hülsen |
Kühlkanäle in Formen – Gerade vs. Prallplatten vs. Sprudler
Drei Möglichkeiten, Kühlwasser zum Bauteil zu leiten. Bewegen Sie den Mauszeiger über ein Bauteil oder eine Nummer oder tippen Sie darauf.
Zweiplatten- vs. Dreiplatten-Form
Dasselbe Teil mit zwei Kavitäten, beide Formen geschlossen. Bewegen Sie den Mauszeiger über ein Teil oder eine Nummer oder tippen Sie darauf.
Heißkanal mit offener Düse (CTC) vs. Heißkanal mit Ventilanschluss (VV)
Links: Düse mit offener Heißkanalspitze. Rechts: Ventildüse mit Zylinder und Stift. Gleicher Verteiler, gleiches Teil. Fahren Sie mit der Maus über ein Teil oder eine Nummer oder tippen Sie darauf.
Heißkanalsystem – Querschnitt
Heißkanalform, geschlossene Position, 2 beheizte Angusskanäle mit Direktangüssen. Bewegen Sie den Mauszeiger über ein Teil oder eine Nummer oder tippen Sie darauf.
Familienform – 2D-technischer Querschnitt
Ein Werkzeug, zwei verschiedene Teile, eine Trennlinie – dargestellt in geschlossener Position. Bewegen Sie den Mauszeiger über ein Bauteil oder eine Nummer oder tippen Sie darauf.
Scrollen Sie die Zeichnung seitlich, um die gesamte Form zu sehen.
Aufbau eines Spritzgusswerkzeugs – Querschnitt
Zweiplattenform, geschlossene Position, 2 Kavitäten. Bewegen Sie den Mauszeiger über ein Teil oder eine Nummer oder tippen Sie darauf.
Querschnitt · Form geschlossen · Seitliche Hinterschneidung zur Freigabe
Wenn sich die Form öffnet, treibt der Winkelstift den Schieber an nach außen, wobei der Seitenkern vor dem Auswerfen aus dem Loch gezogen wird
Querschnitt · geschlossene Form · Entformung von inneren Hinterschneidungen
Wenn sich die Auswerferplatten heben, bewegt sich der Heber entlang seines Winkels nach oben und nach innen und zieht dabei seinen Kopf aus der Hinterschneidung heraus, während das Teil vom Kern abgeschoben wird.
Querschnitt · geschlossene Position · beheizter Verteiler, kein Kaltkanal
Die Schmelze bleibt bis zum Anguss geschmolzen — Die Teile werden ohne Angussabfall ausgeworfen
2-Platten-Form vs. 3-Platten-Form vs. Heißkanalform
Wählen Sie einen Formtyp aus und verfolgen Sie einen kompletten Formzyklus im Querschnitt: Einspritzen, Abkühlen, Öffnen der einzelnen Trennfugen, Auswerfen und das Herausfallen des Teils aus der Form. Vergleichen Sie anschließend Kosten, Ausschuss und Zykluszeit, und lassen Sie sich vom Auswahltool einen Aufbau für Ihr Bauteil vorschlagen.
Zyklusablauf
Klicken Sie auf einen Schritt, um dorthin zu springen.
Direkter Vergleich
| 2-Platten | 3-Platten | Heißkanal | |
|---|---|---|---|
| Trennlinien / Öffnungen | 1 | 2 Trennlinien, 3 Öffnungsstriche | 1 |
| Standort des Tors | Teilkante an der Trennlinie (Seiten-, Fächer- oder Tunnel-/Nebenkanal) | Nahezu überall auf der Formhohlraumfläche (Punktangüsse) | Fast überall (offene Düse oder Ventilanschluss) |
| Abfall pro Schuss | Anguss + Angusskanal | Anguss + Angusskanal + Abgüsse (meistens am meisten) | Keine (Kalt-Sub-Runner nur bei Hybridkonstruktionen) |
| Angussabtrennung | Manueller Schnitt oder automatisch mit Tunnelklappe | Automatisch – die Tore springen beim Öffnen ab | Nicht erforderlich |
| Zykluszeit (typisch) | Ausgangswert | Etwas länger: längerer Hub, dicker Guss muss abkühlen | Oft 10–30 % kürzer: kein Auslaufstück, das abkühlen muss |
| Formkosten (typisch) | Niedrigster | ≈ +15–30 % im Vergleich zu 2 Platten | ≈ +30–60 %+; ein Heißkanalsystem erhöht die Kosten je nach Anzahl der Formteile um etwa 2.000–30.000+ US-Dollar |
| Maschinenbedarf | Standard | Mehr Tageslicht / Eröffnungszug | Temperaturregelungszonen |
| Wartung | Einfach | Mittel: Zugstifte, Verriegelungen, Anschlagbolzen | Am stärksten betroffen: Heizelemente, Thermoelemente, Düsenspitzen, Undichtigkeiten |
| Farb- bzw. Materialänderung | Schnell | Schnell | Langsamer – der Verteiler muss gespült werden |
| Am besten für | Kleine bis mittlere Stückzahlen, Teile mit Randausguss, knappe Budgets | Zentral- oder Mehrpunkt-Anguss bei begrenztem Budget für Kaltkanäle | Große Stückzahlen, kosmetische Teile, teure Kunststoffe, Mehrfachformen |
Die Angaben zu Kosten und Durchlaufzeiten sind typische Werte aus unseren Werkzeugbauprojekten und stellen keine Angebote dar. Die tatsächlichen Zahlen hängen von der Bauteilgröße, der Kavitation, dem Kunststoff und der Marke des Heißkanalsystems ab.
Welche Formkonstruktion passt zu Ihrem Bauteil?
Beantworte fünf Fragen. Die Punktzahl wird sofort aktualisiert.
Sie sind sich nicht sicher, welche Struktur Ihr Bauteil benötigt?
Senden Sie uns Ihre 3D-Datei. Unsere Ingenieure empfehlen Ihnen im Rahmen einer kostenlosen DFM-Prüfung die optimale Anordnung von Anguss und Angusskanal.
10-stufiger Arbeitsablauf für die Produktentwicklung
Anforderungen definieren
Legen Sie Funktion, Lastfälle, Betriebsumgebung, gesetzliche Vorgaben, Stückzahl und die Kostenobergrenze fest, bevor mit der Konstruktion begonnen wird. Unklare Spezifikationen führen in dieser Phase zu kostspieligen Nacharbeiten in der Werkzeugbauphase.
Kopieren Sie den folgenden Code und fügen Sie ihn ein. Dadurch wird dieser Workflow auf Ihrer Website eingebettet und ein kleiner Verweis auf uns hinzugefügt.
Der Standard-Anguss an der Trennfuge, der an der Kante des Bauteils ansetzt. Er lässt sich leicht bearbeiten und warten und eignet sich für die meisten Geometrien, hinterlässt jedoch eine sichtbare Spur und erfordert ein nachträgliches Entgraten.
Ein verbreitertes Angussloch, das sich vor dem Formhohlraum auffächert. Es verteilt die Schmelze gleichmäßig über breite, flache oder optische Teile, um Verformungen, Spritznadelbildung und Spannungen zu reduzieren – allerdings auf Kosten einer größeren zu entgratenden Fläche.
Die Schmelze fließt zunächst in eine kleine Opferstelle und dann in das Bauteil. Dadurch werden Spannungen am Anguss und Spritzer an den Sichtflächen vermieden; die Opferstelle wird anschließend entfernt. Diese Methode wird häufig bei dünnen, transparenten oder stark beanspruchten Bauteilen angewendet.
Ein winziges rundes Angussloch, das bei 3-Platten-Formen zum Einsatz kommt. Es bricht ab und löst sich von selbst vom Angusskanal, hinterlässt dabei nur eine sehr kleine Markierung und ermöglicht eine zentrale oder mehrpunktige Angussführung. Erfordert einen höheren Einspritzdruck.
Der Anguss verläuft unterhalb der Trennfuge in die Seite des Bauteils hinein. Es handelt sich um ein selbstabtrennendes Verfahren – das Bauteil trennt den Anguss beim Auswerfen ohne Nachbearbeitung ab –, was sich für die automatisierte Großserienfertigung eignet.
Ein gebogenes Tunnelgatter, das bis in verborgene oder innere Bereiche reicht, wodurch das Gatter keine Spuren auf sichtbaren Flächen hinterlässt und gleichzeitig selbstreinigend bleibt. Es erfordert eine sorgfältige Konstruktion und einen Verschleiß-Einsatz.
Der Anguss versorgt den Formhohlraum direkt ohne Angusskanal – ideal für Einzelteile, große oder tiefgezogene Teile sowie für einen starken Materialfluss. Er hinterlässt eine große Angussstelle, die bearbeitet werden muss und zu Spannungen führen kann.
Eine beheizte Düse hält den Kunststoff bis zum Anguss geschmolzen, sodass kein Angussabfall entsteht. Eine heiße Spitze hinterlässt einen kleinen thermischen Anguss; bei einem Nadelanguss sorgt ein Stift für einen sauberen, markierungsfreien und zeitlich präzise gesteuerten Anguss. Höhere Werkzeugkosten, am besten geeignet für große Stückzahlen.
Struktur der Spritzgussform
Interaktiver technischer Leitfaden - Klicken Sie auf die Markierungen, um die Komponenten zu erkunden
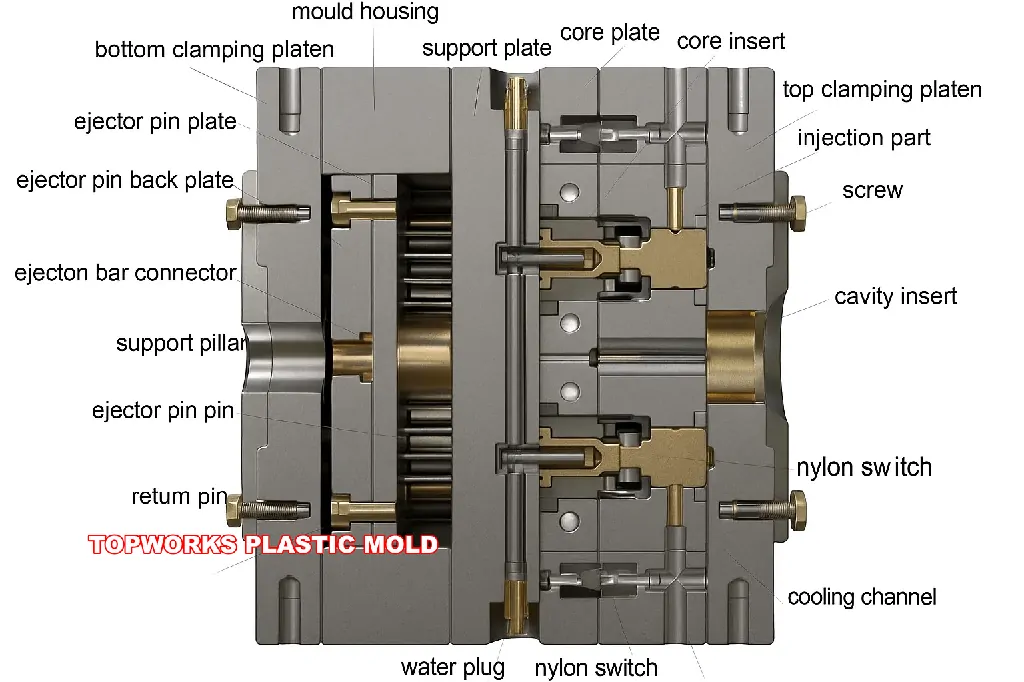
Wählen Sie eine Komponente aus dem Diagramm oder der Liste aus, um technische Details anzuzeigen.
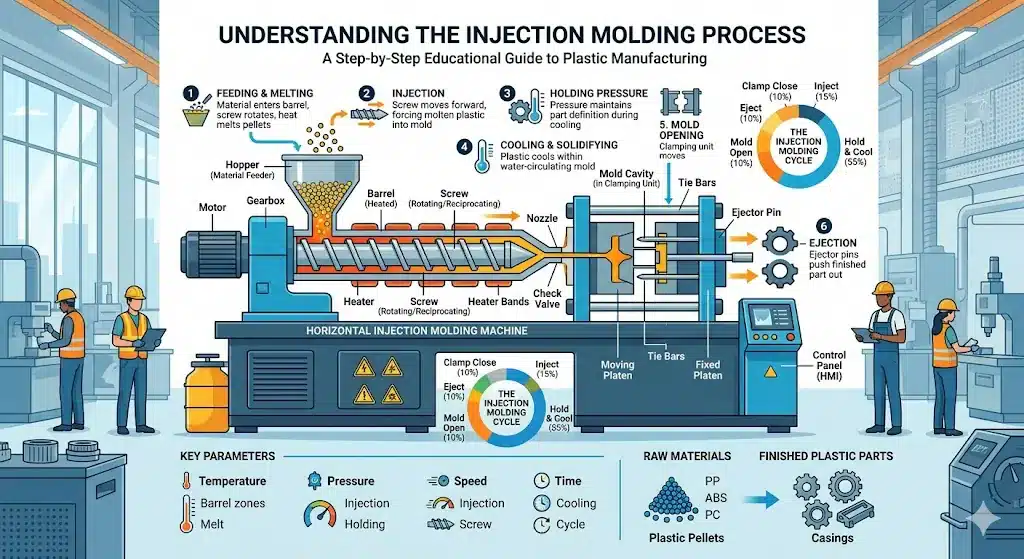
Die sechs Phasen des Spritzgießens
- Klemmen — Die beiden Formhälften werden von der Schließeinheit geschlossen und verriegelt, bevor der Einspritzvorgang beginnt.
- Einspritzung — Das geschmolzene Harz wird mit kontrollierter Geschwindigkeit und unter kontrolliertem Druck in den Formhohlraum eingespritzt.
- Wohnung (Immobilie) — Der Halte-Druck wird aufrechterhalten, um die Materialschrumpfung auszugleichen.
- Kühlung — Das Bauteil härtet in der Form aus; die Abkühlzeit hängt von der Wandstärke und dem Kunststoff ab.
- Formöffnung — Die Spanneinheit fährt zurück, und die Formhälften trennen sich voneinander.
- Auswurf — Auswerferstifte drücken das fertige Teil aus der Formkammer heraus; der Zyklus wiederholt sich.
Klicken Sie auf „Ausführen“, um einen Spritzgusszyklus im Bereich der Feinmechanik zu simulieren.
Simulator für den Spritzgussprozess
Passen Sie die Parameter mit Schiebereglern an und beobachten Sie die Auswirkungen auf die Teilequalität und die Fehlerquote in Echtzeit.
Entwurf von Formwerkzeugen für den Spritzguss
Interaktives Nachschlagewerk: Anatomie von Schraubenköpfen, ein Live-Schraubenkopf-Konfigurator, Schraubenkopfarten, Schraubendetails, Fehler und Materialrichtlinien. Bewegen Sie den Mauszeiger über eine beliebige Zahl in den Zeichnungen oder tippen Sie darauf.
| Boss Wand-T | 0,5–0,6 × T |
| Außendurchmesser | ≈ 2 × Schraube d (2,5 × glasfaserverstärkt) |
| Vorbohrung | ≈ 0,8 × d (Tabelle des Schraubenherstellers) |
| Höhe H | ≤ 3 × Außendurchmesser; Verstärkungslaschen über 2 × Außendurchmesser |
| Entwurf | 0,5–1° pro Seite, innen und außen |
| Grundrundung R | 0,25–0,5 × T |
| Gewindeverbindung | 2–2,5 × d |
Warum 0,5–0,6 × T? Eine Wand an einer Ausbuchtung, die genauso dick ist wie die Wand des Bauteils, kühlt viel später ab als die umgebende Wand; der spät schrumpfende Kunststoff zieht die Formoberfläche nach innen (Absinken) und kann im Inneren Hohlräume hinterlassen.
- →Vorbohrung gemäß der Tabelle des Schraubenherstellers (ca. 0,8 × d)
- →Eindringtiefe 2–2,5 × d; Bohrung tiefer als die Schraubenspitze
- →0,5 mm Fase oder kurze Senkung am Eintrittsbereich
- →OD ca. 2 × d (2,5 × bei glasfaserverstärkten Werkstoffen)
- →Bohrungsdurchmesser und Konizität gemäß den Angaben des Einsatzherstellers
- →Außendurchmesser des Aufsatzes ca. 2 × Außendurchmesser des Einsatzes
- →Das Loch sollte tiefer sein als der Einsatz, damit das verdrängte Kunststoffmaterial Platz hat
- →Gleichmäßige Wandstärke um den Einsatz herum zur Begrenzung der Ringspannung
- →Rändelungen oder Rillen am Einsatz zum Herausziehen und zur Drehmomentübertragung
- →Einsätze vorwärmen, um Restspannungen abzubauen
- ✓Die Bosswand sollte 50–60 % der Nennwanddicke betragen
- ✓Verwenden Sie Verstärkungskeile oder Versteifungsrippen an hohen Vorsprüngen
- ✓Hohle den Boss aus, sodass er eine Röhre ist und kein massiver Pfosten.
- ✓Tiefgang 0,5–1° innen und außen
- ✓Haltet die Bosse von den Außenecken fern
- ✓Radius der Basis 0,25–0,5 × T
- ✓Befestige die Befestigungsösen in der Nähe einer Seitenwand mit einer dünnen Verstärkungsleiste daran
- ✗Die Wand des Bosses sollte genauso dick sein wie die Wand des Teils
- ✗Einen Boss direkt in eine Seitenwand einfügen
- ✗Nicht mehr als etwa das 3-fache des Außendurchmessers ohne Abstützung
- ✗Lass die Chefs unversehrt – die gehen immer unter
- ✗Abstände, die kleiner sind als 2 × Außendurchmesser
- ✗Lassen Sie an der Basis eine scharfe Ecke stehen
- ✗Kiel überspringen – Bosse mit Null-Kiel bleiben hängen und verursachen Kratzer
| Parameter | Empfohlen | Anmerkungen |
|---|---|---|
| Wandstärke des Bosses | 0,5–0,6 × T | T = Nennwandstärke |
| Boss OD | ≈ 2 × Schrauben-d | 2,5 × bei glasfaserverstärkten |
| Vorbohrung | ≈ 0,8 × d | Befolgen Sie die Anleitung des Schraubenherstellers |
| Höhe | ≤ 3 × OD | Verstärkungsstücke über 2 × Außendurchmesser |
| Entwurf | 0,5–1° pro Seite | Innen und außen |
| Basis Filet | 0,25–0,5 × T | Größere Radien führen zu mehr Masse an der Wurzel |
| Gewindeverbindung | 2–2,5 × d | Das Loch ist tiefer als die Schraubenspitze |
| Dicke der Rippen / Zwickel | 0,5 × T | Dickere Rippen sinken |
| Von der Oberseite zur Seitenwand | Mit den Rippen verbunden | Nicht in die Wand hineinfahren |
| Von Chef zu Chef | ≥ 2 × OD von Mitte zu Mitte | Vermeidet zusammengefügte dicke Abschnitte |
Fertigungslogik-Simulator
Passen Sie die Parameter an, um das optimale Produktionsverfahren zu ermitteln.
🔎 So verwenden Sie diesen Rechner
- Wählen Sie Ihr Harz aus — wählt automatisch einen Referenzdruckbereich für den Resonator aus.
- Kavitätsdruck einstellen — Je nach Wandstärke und Angussausführung feinabstimmen.
- Projektionsfläche festlegen — Messen Sie die größte Schattenfläche eines Hohlraums in cm².
- Wählen Sie die Anordnung der Kavitäten aus — 1 bis 16 Kavitäten oder geben Sie eine benutzerdefinierte Anzahl ein.
- Ergebnisse lesen — Die empfohlene Tonnage, der Maschinenauslastungsindikator und umsetzbare Warnmeldungen werden sofort angezeigt.
Spannkraft und Maschinenauswahl
Entscheidungshilfen für den Spritzguss
Schätzen Sie Ihre tatsächlichen Kosten, wählen Sie eine Oberflächenbeschaffenheit aus und bestimmen Sie den passenden Formstahl. Die angegebenen Zahlen sind vorläufige Schätzwerte – senden Sie uns eine STEP-Datei, um ein genaues Angebot zu erhalten.
Der angegebene Preis ist nicht der Endpreis. Rechnen Sie Zoll, Frachtkosten und Gebühren hinzu, um zu erfahren, wie viel ein Teil tatsächlich kostet.
SPI-Oberflächenqualitäten, von optisch glatt bis stark strukturiert. Klicken Sie auf eine Qualität, um den Preis zu erfahren.
Menge, Harz und Oberflächenbeschaffenheit bestimmen die Wahl des Stahls. Wählt man die falsche Stahlsorte, zahlt man dafür mit Nacharbeit oder einem unbrauchbaren Werkzeug.
Die Angaben dienen lediglich der Planung. Die endgültigen Kosten, die Oberflächenausführung und die Stahlsorte hängen von der Geometrie, den Toleranzen und der Stückzahl des Bauteils ab.
1. Wählen Sie den Fehler aus, den Sie beheben möchten
Hauptkomponenten einer Kunststoffspritzgussform
- Kern und Formhohlraum — die Form des Kunststoffteils zu gestalten.
- Läufersystem — leitet den geschmolzenen Kunststoff in den Formhohlraum.
- Anschnitt — Einlassstelle, an der der Kunststoff in das Bauteil einströmt.
- Kühlungskanäle — Kühle den Kunststoff schnell und gleichmäßig ab.
- Auswerferstifte — das fertige Teil aus der Form herausdrücken.
- Schieber oder Heber — Entlastungsbohrungen und Hinterschneidungen.
Rechner für Kühlung und Zykluszeit
Die Abkühlung macht in der Regel 70 % bis 85 % des Spritzgusszyklus aus. Die Abkühlzeit hängt stark vom Quadrat der größten Wandstärke ab, weshalb die Wandkonstruktion und die Leistung des Kühlsystems entscheidend für die Produktivität und die Teilekosten sind.
Planungsschätzung auf Basis eines 1-D-Modells für transiente Wärmeleitung mit mittlerer Temperatur. Die reine Formel liefert die theoretische Mindestkühlzeit; der angezeigte Wert berücksichtigt zusätzlich den gewählten Sicherheitsfaktor, um einen realistischen Produktionssollwert zu approximieren. Die Abkühlzeit folgt in etwa dem Verhältnis „Wandstärke zum Quadrat“, und der Abkühlvorgang macht typischerweise 70 % bis 85 % des Formzyklus aus. Die tatsächliche Zykluszeit hängt von der Geometrie, der Materialsorte, dem Kristallisationsverhalten, der Formkonstruktion, der Anordnung der Kühlkanäle, der Kühlmitteltemperatur, dem Strömungsverhalten, den Maschineneinstellungen und den Auswerferanforderungen ab.
Auswahlhilfe für Spritzgusskunststoffe
Teilen Sie uns mit, welche Anforderungen das Bauteil stellt, und wir erstellen für Sie eine Rangliste der gängigen Spritzgusskunststoffe – ABS, PP, PC, PA, POM, PMMA und weitere – mit einem direkten Vergleich.
| Material | Steifigkeit | Hitze | Auswirkungen | Chemie | Kosten | Klar | Essen | Spiel |
|---|
Die Bewertungen dienen als relative Orientierungshilfe für typische, nicht gefüllte Typen – glasgefüllte, schlagzähmodifizierte oder bestimmte zertifizierte Typen weichen davon ab. Kosten ● = höher, ●●●●● = am niedrigsten. Überprüfen Sie die Eignung für den Kontakt mit Lebensmitteln und die Entflammbarkeit anhand des Datenblatts des jeweiligen Typs.
Wie viel kostet ein Spritzgusswerkzeug?
Schätzen Sie die einmaligen Werkzeugkosten für eine Spritzgussform anhand der Teilegröße, der Anzahl der Kavitäten, der Komplexität und des Stahls – mit einem Preisvergleich zwischen China und dem Westen.
Das sind die einmaligen Werkzeugkosten – nicht der Stückpreis.
Erhalten Sie ein genaues Angebot für eine Form – senden Sie uns Ihre STEP-Datei →Dies ist lediglich eine vorläufige Schätzung. Ein verbindliches Angebot für eine Form hängt von der Geometrie des Bauteils, den Toleranzen, der Anordnung der Kavitäten, der Anzahl der Auswerfer, dem Stahl und dem Angusssystem ab. Bitte senden Sie uns eine 3D-Datei, um einen verbindlichen Preis zu erhalten.

