



Todo el contenido de esta página está disponible como recurso gratuito e interactivo sobre moldeo por inyección, listo para usar en línea y fácil de incorporar a tu propia página web.
Explora un simulador del ciclo de moldeo por inyección de seis etapas y ajusta parámetros clave como la temperatura de la masa fundida, la velocidad de inyección y la presión de compactación para ver cómo afectan a la calidad de la pieza y a los defectos habituales del moldeo en tiempo real. También puedes consultar guías prácticas e interactivas sobre el espesor de las paredes, las nervaduras, los salientes, los ángulos de desmoldeo, las entradas de inyección, la disposición de los sistemas de refrigeración y los componentes esenciales del molde.
En lo que respecta a la producción y el cálculo de costes, el conjunto de herramientas incluye una calculadora de fuerza de sujeción, un estimador de costes totales de importación y una herramienta de selección de acero para moldes, además de una guía de resolución de problemas que abarca 17 defectos habituales en el moldeo por inyección y sus posibles causas.
Muchos de estos recursos también incluyen un código de incrustación listo para usar. Solo tienes que copiar y pegar el fragmento de código en tu sitio web, blog o página de WordPress y ofrecer a tus visitantes herramientas útiles para el moldeado sin coste alguno. Se incluye automáticamente un pequeño enlace de crédito a Topworks, por lo que te invitamos a compartir e incrustar cualquier herramienta que se adapte a las necesidades de tu público.
Canal de colada, canal de distribución y entrada — Animación del flujo de material fundido
Incrusta esta animación en tu página web
De uso gratuito. Por favor, mantén el enlace de crédito.
Diseño para moldeo por inyección — animado
7 reglas: lo que sale mal frente a lo que hay que dibujarCada escena utiliza el mismo reloj en ambas mitades. A la izquierda se ve la parte tal y como suelen dibujarla los ingenieros. A la derecha se ve la misma función, modelada correctamente. Pulsa «Reproducir» o arrastra la línea de tiempo para detener la reproducción en cualquier momento.
El tiempo de enfriamiento varía proporcionalmente al cuadrado del espesor. Una masa de 8 mm (0,31 pulgadas) necesita 7.1× tarda más en congelarse que la pared de 3 mm (0,12 pulgadas) que tiene al lado. La capa exterior se solidifica primero y, a continuación, el núcleo se contrae alejándose de ella, por lo que se forma una marca de hundimiento en el exterior, un vacío en el interior, o ambas cosas.
Mantén un grosor nominal de pared y mantén todas las transiciones en el interior ±10 %. Retira el material sobrante de las partes más gruesas y compensa la rigidez perdida con nervaduras. Espesores nominales típicos: ABS 2,0–3,0 mm (0,079–0,118 pulgadas), PP 1,5–3,0 mm (0,059–0,118 pulgadas), PC 2,0–3,5 mm (0,079–0,138 pulgadas).
Aspecto económico: el enfriamiento supone entre el 60 % y el 80 % del ciclo. Reducir el grosor de la sección más gruesa de 8 mm a 3 mm puede acortar un ciclo de 60 s a entre 25 y 30 s; en una producción de 100 000 piezas, eso supone más dinero que el propio molde.
Envíanos un archivo STEP y marcaremos cada uno de estos siete elementos en tu pieza —mapa de paredes, comprobación del borrador, relaciones de nervaduras, plano de compuertas y líneas de soldadura— antes de cortar el acero.
Consigue una revisión gratuita de DFMCantilever Snap-Fit — Simulador interactivo de montaje
Arrastra el control deslizante o pulsa «Reproducir». Modifica la geometría y el material para ver cómo se actualizan en tiempo real la deformación, la fuerza de deflexión y la fuerza de ensamblaje.
El voladizo se encuentra en su estado libre, sin tensiones. La pieza B se desplaza hacia el gancho a lo largo del eje de inserción.
Parámetros de diseño
Resultados en directo
ε = 1,5·y·t / L² | P = b·t²·E·ε / (6L) | W = P·(μ + tanα) / (1 − μ·tanα). Voladizo recto, sección constante. Una viga cónica (espesor en el extremo libre ≈ 0,5·raíz) permite aproximadamente 1,6 veces más deflexión con la misma deformación.
Diapositiva (izquierda)
Levantador (derecha)
Herramienta para el ángulo de desmoldeo en el moldeo por inyección
Establece el ángulo de desmoldeo, la profundidad, el acabado superficial y el tipo de elemento. La herramienta muestra el ángulo de desmoldeo mínimo necesario, cuánto se ensancha la pared a lo largo de la profundidad y qué ocurre cuando se extrae el núcleo.
| Acabado superficial | Calado mínimo habitual | Ámbito de aplicación |
|---|
Los valores son puntos de partida para el diseño de piezas. Regla general sobre la profundidad de la textura: aproximadamente 1° adicional de ángulo de desmoldeo por cada 0,025 mm (0,001 pulgadas) de profundidad de grabado. Confirma la cifra definitiva con tu proveedor de texturas y con tu fabricante de moldes.
Verificador de DFM para moldeo por inyección
Introduce las características principales de tu pieza. Cada cambio vuelve a evaluar la fabricabilidad según las normas estándar de diseño para el moldeo por inyección y te indica qué debes corregir antes de que se corte el acero.
Comprobando…
Haz clic o arrastra cualquier campo de entrada de la izquierda: el dibujo resaltará ese elemento y su valor.
Pautas generales extraídas de las guías de diseño habituales de los proveedores de resina; las estimaciones son orientativas. Una revisión completa de DFM utiliza tus datos CAD en 3D junto con una simulación de flujo en el molde.
Ciclo de moldeo por inyección: paso a paso
Observa un ciclo completo en una máquina y una sección del molde; a continuación, modifica el grosor de la pared, la resina y el tamaño de la pieza para ver cómo varía la duración del ciclo. Pasa el cursor o pulsa sobre cualquier número del dibujo.
1. Cierre del molde
La prensa desplaza la mitad B hacia delante, reduce la velocidad antes de que las mitades entren en contacto (protección del molde) y, a continuación, aplica toda la fuerza de prensado.
- Velocidad de cierre: rápida, luego lenta para proteger el molde
- Presión y tiempo de protección contra el Molde
- Fuerza de sujeción: ~2-8 t por cm² de superficie proyectada
A tener en cuenta: La línea de separación puede resultar dañada si se deja una pieza en el molde; pueden producirse rebabas si la presión es demasiado baja.
Tiempo de enfriamiento a partir de tc = s² / (π²α) · ln[(4/π)(Tderretirse − Tmolde)/(Texpulsar − Tmolde)], donde s = espesor máximo de la pared y valores típicos de la resina. Los demás tiempos de fase son estimaciones típicas en función del tamaño de la pieza. Los ciclos reales dependen del molde, del sistema de refrigeración y de la máquina; utilice estos datos únicamente para una estimación presupuestaria inicial.
Ciclo de moldeo rotacional: paso a paso
Observa cómo el polvo se convierte en una pieza hueca en una máquina de rotomoldeo de carrusel, sigue la curva de temperatura del aire interior y modifica el espesor de la pared, la resina y el tamaño de la pieza para ver el tiempo de ciclo y la carga de polvo. Pasa el cursor o toca cualquier número del dibujo.
1. Carga de pólvora
Se introduce en el molde abierto una cantidad pesada de polvo, se colocan los insertos y se cierra el molde.
- Peso de la carga = área × espesor de la pared × densidad
- Estado del agente desmoldeante
- Insertos y tubo de ventilación colocados
A tener en cuenta: Un peso incorrecto de la carga da lugar a paredes demasiado finas o demasiado gruesas; un orificio de ventilación obstruido provoca reventones.
Estimaciones orientativas, solo a efectos de planificación. El tiempo de horneado se calcula en unos 3 minutos por milímetro de pared para el polietileno en un molde de chapa de acero, ajustado en función de la resina y el material del molde; el tiempo de enfriamiento se estima en aproximadamente 1,1 veces el tiempo de horneado; la carga y la descarga aumentan con el tamaño de la pieza. Los ciclos reales se configuran en la máquina midiendo el PIAT con un registrador de datos.
| Moldeo rotacional | Moldeo por soplado | Moldeo por inyección | |
|---|---|---|---|
| Tipo de pieza | Piezas grandes, huecas y de una sola pieza | Botellas y envases huecos | Piezas macizas, detalles complejos |
| Gama de tallas | Depósitos de hasta 50 000 litros | Desde unos pocos ml hasta unos 1.000 L | Hasta aproximadamente 1-2 m |
| Presión | Ninguno | Aire, entre 4 y 8 bar aproximadamente | Muy alta, entre 500 y 1.500 bar |
| Coste de las herramientas | Mínimo | Medio | El más alto |
| Duración del ciclo | 20-60 min | De segundos a minutos | Segundos |
| Pared | Esquinas uniformes, sin imperfecciones y de gran grosor | Más fino en las esquinas y en las asas | Exactamente tal y como se diseñó |
| El mejor volumen | De baja a media (de 10 a 1.000) | Alta | Alta |
| Productos típicos | Depósitos de agua, kayaks, contenedores, barreras de tráfico | Botellas, bidones, barriles | Carcasas, tapas, piezas técnicas |
Ciclo de moldeo por extrusión y soplado: paso a paso
Observa cómo se fabrica una botella en una máquina de moldeo por extrusión y soplado con lanzadera y, a continuación, modifica el grosor de la pared, la resina y el tamaño del envase para ver cómo varía la duración del ciclo. Pasa el cursor o toca cualquier número del dibujo.
1. Extrusión de preformas
La extrusora empuja el material fundido a través del cabezal de extrusión, formando un tubo hueco que cuelga entre las mitades abiertas del molde.
- Temperatura de fusión y velocidad de la extrusora
- Longitud del preforma y tiempo de caída
- Programación del parison (perfil del espesor de la pared)
A tener en cuenta: Deformación o curvatura del preforma, pared irregular, marcas de la matriz.
Se muestra como una máquina de extrusión continua con lanzadera: la siguiente preforma se extruye mientras se sopla y se enfría la botella anterior, por lo que la fase 1 solo dura el tiempo que la extrusión aún necesita a partir de ese momento. El tiempo de enfriamiento desde tc = (2 s)² / (π²α) · ln[(4/π)(Tderretirse − Tmolde)/(Texpulsar − Tmolde)] (enfriamiento únicamente por el lado del molde, s = espesor de la pared). El resto de tiempos son estimaciones orientativas, destinadas únicamente a la elaboración de presupuestos iniciales.
| Moldeo por extrusión-soplado (EBM) | Moldeo por inyección-soplado (IBM) | Moldeo por inyección, estiramiento y soplado (ISBM) | |
|---|---|---|---|
| Preforma | Preforma extruida (tubo) | Preforma moldeada por inyección sobre una varilla de núcleo | Preforma moldeada por inyección, estirada con una varilla |
| Productos típicos | Botellas con asas, bidones, tambores, depósitos, conductos | Frascos pequeños para uso médico y cosmético | Botellas de PET para agua y refrescos, tarros |
| Resinas principales | HDPE, PP, PVC, PETG | HDPE, PP, PS, PET | PET, PP |
| Precisión del cuello | Bueno (calibrado con aguja de soplo) | Excelente (moldeado por inyección) | Excelente (moldeado por inyección) |
| Flash / chatarra | Sí: «tail and moil», reground | Ninguno | Ninguno |
| Gama de tallas | Desde unos pocos ml hasta más de 1.000 L | Hasta aproximadamente 1 L | Hasta unos 10 L |
| Coste de las herramientas | Mínimo | Más alto | El más alto |
Proceso de moldeo al vacío
Cómo un molde de silicona reproduce un patrón maestro en piezas de poliuretano, en seis pasos. Pulsa «Reproducir» o elige un paso. Pasa el cursor o toca cualquier pieza o número.
Planificador de moldes de silicona
Con un molde maestro se pueden fabricar varios moldes de silicona, por lo que solo se necesita un segundo molde maestro si el primero se daña.
Piezas para máquinas de moldeo por inyección
Máquina hidráulica horizontal con sistema de sujeción de palanca. Molde cerrado, boquilla encajada, sección parcial del cilindro y del husillo. Pasa el cursor por encima o pulsa sobre cualquier pieza o número.
Consejos para el diseño de moldes de inyección: 12 aspectos fundamentales
Referencia interactiva para diseñadores de piezas: elige un tema y, a continuación, arrastra los controles deslizantes; la pieza se vuelve a dibujar y las comprobaciones de diseño se actualizan en tiempo real.
1. Espesor de la pared
Mantén el espesor nominal lo más uniforme posible, dentro del rango de materiales que se indica a continuación.
- Diseña una pared nominal y manténla en todas partes.
- Cambia el grosor de forma gradual: haz que el grosor vaya disminuyendo progresivamente a lo largo de una distancia que sea, como mínimo, tres veces el cambio de grosor.
- Retira el material de las zonas más gruesas en lugar de dejar plástico macizo.
- Las paredes más finas se enfrían más rápido: el tiempo de ciclo aumenta aproximadamente en función del cuadrado del espesor de la pared.
Espesor de pared recomendado según el material
| Material | Mín. (mm) | Máx. (mm) | Alcance (pulgadas) |
|---|---|---|---|
| ABS | 1.1 | 3.6 | 0,043 – 0,142 |
| Acetal (POM) | 0.8 | 3.0 | 0,031 – 0,118 |
| Acrílico (PMMA) | 0.6 | 3.8 | 0,024 – 0,150 |
| LCP | 0.8 | 3.0 | 0,031 – 0,118 |
| Nylon (PA) | 0.8 | 2.9 | 0,031 – 0,114 |
| Policarbonato (PC) | 1.0 | 3.8 | 0,039 – 0,150 |
| Poliéster (PBT) | 0.6 | 3.2 | 0,024 – 0,126 |
| Polietileno (PE) | 0.8 | 5.1 | 0,031 – 0,201 |
| PPS | 0.5 | 4.6 | 0,020 – 0,181 |
| Polipropileno (PP) | 0.6 | 3.8 | 0,024 – 0,150 |
| Poliestireno (PS) | 0.9 | 3.8 | 0,035 – 0,150 |
| Poliuretano (PU) | 2.0 | 19.0 | 0,079 – 0,748 |
Rangos prácticos habituales. Se puede utilizar un espesor menor para piezas pequeñas con un recorrido corto; las secciones más gruesas deben vaciarse.
Calculadora de la profundidad de los orificios de ventilación del molde
Elige una resina y decide dónde irá el orificio de ventilación: determina la profundidad inicial del orificio, la longitud de la superficie de contacto, la profundidad de alivio y la anchura del orificio.
- Lo más profundo posible sin flash. Empieza por el valor indicado, comprueba el resultado y, a continuación, ve aumentando poco a poco hasta que aparezca el destello; entonces, retrocede.
- Extremo inferior del rango cerca de la puerta y en la parte inferior de las costillas delgadas; de gama alta a lo largo de las regletas y en secciones gruesas.
- Longitud del terreno entre 1 y 2 mm (nunca menos de ~0,8 mm). Acórtalo si observas quemaduras o una presión de llenado elevada.
- Canal de alivio justo después de la superficie, con una profundidad de al menos 10 veces la del orificio de ventilación y no inferior a unos 0,5 mm, y con la misma anchura que el orificio de ventilación.
- Canales colectores Las que están más alejadas necesitan una sección transversal al menos igual a la de todos los conductos de ventilación que las alimentan (añadir un margen de 1,5 a 2 veces).
- Purgar todos los puntos que se llenan en último lugar, todos los puntos de unión de las líneas de soldadura, las nervaduras ciegas y los salientes (utiliza allí pasadores o insertos ventilados), así como los extremos de los canales de inyección.
- Cuanto más ancho, mejor – unos 6 mm en las piezas pequeñas y 12 mm en las grandes, para que la válvula de ventilación siga funcionando aunque se desplace el extremo de llenado.
| Material | Grupo | Profundidad de la rejilla de ventilación (mm) | Profundidad de la rejilla de ventilación (pulgadas) |
|---|---|---|---|
| PP (polipropileno) | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PE (HDPE / LDPE) | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PA6 / PA66 (nailon) | Cristalino, líquido | 0,010 – 0,020 | 0,0004 – 0,0008 |
| PA + fibra de vidrio | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| POM (Acetal) | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PBT | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PET | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| TPE (SEBS / TPV) | Cristalino, líquido | 0,015 – 0,025 | 0,0006 – 0,0010 |
| PPS | Viscosidad muy baja | 0,005 – 0,012 | 0,0002 – 0,0005 |
| LCP | Viscosidad muy baja | 0,005 – 0,012 | 0,0002 – 0,0005 |
| PS (GPPS / HIPS) | Amorfo, viscoso | 0,020 – 0,035 | 0,0008 – 0,0014 |
| ABS | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| SAN | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PC/ABS | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PVC (rígido) | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| TPU | Amorfo, viscoso | 0,025 – 0,040 | 0,0010 – 0,0016 |
| PC (policarbonato) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PMMA (acrílico) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PPO / PPE (Noryl) | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PSU / PEI | Amorfo, viscoso | 0,030 – 0,050 | 0,0012 – 0,0020 |
| PEEK | Amorfo, viscoso | 0,025 – 0,050 | 0,0010 – 0,0020 |
Valores iniciales típicos para la zona de desaireo principal. La inclinación, el índice de fluidez, los rellenos, la temperatura del molde y la velocidad de inyección influyen en la profundidad adecuada; comprueba siempre la ficha técnica del proveedor de la resina y confírmala en la primera prueba del molde.
Equilibrado de la corredera: corredera simple frente a patrón en H frente a equilibrio artificial
Disposiciones de los canales de 8 cavidades vistas desde la línea de separación. Pulsa «Reproducir» o arrastra el control deslizante para comparar la uniformidad con la que se llenan; pasa el cursor o toca cualquier pieza o número.
Guía de diseño del sistema de expulsión: pasadores, cuchillas, manguitos y placas de extracción
Elige un tipo de expulsor y, a continuación, pasa el cursor por encima o pulsa sobre cualquier pieza o número.
| Pasador eyector | Ejector de cuchillas | Manguito eyector | Placa expulsora | |
|---|---|---|---|---|
| Usar para | La mayoría de las partes: superficies planas, paredes, nervaduras, esquinas | Costillas finas y profundas, paredes estrechas | Salientes, núcleos redondos, orificios | Vasos redondos de paredes finas, tapas y recipientes |
| Área de empuje | Pequeña mancha redonda | Tira larga y estrecha | Un círculo completo alrededor de un jefe | Todo el borde de la pieza |
| Marcas | Marcas circulares de referencia | Marcas finas en los extremos de las costillas | Marca circular en el extremo del saliente | Ninguna en la superficie estética |
| Coste | Piezas de catálogo estándar más económicas | Más arriba, necesita una ranura para EDM | Medio, necesita un pasador de núcleo fijo | La más alta, con placa adicional y se adapta |
| Ten cuidado | Los pasadores pequeños se doblan; alta tensión local | Sección de la hoja frágil | Desgaste de las paredes delcasquillo delgado | Se limita principalmente a piezas redondas |
Moldeo de dos etapas, sobremoldeo y moldeo por inserción: guía interactiva
Elige un proceso y, a continuación, pasa el cursor o toca cualquier parte o número de los tres pasos.
| Toma doble (2K) | Sobremoldeado | Moldeo por inserción | |
|---|---|---|---|
| Máquina | Máquina de dos cilindros con platina giratoria o con núcleo y contrafondo | Máquina(s) estándar | Máquina estándar o vertical |
| Utillaje | Un molde complejo de dos componentes | Dos moldes más sencillos | Un molde más la carga del inserto |
| Ciclo | El más corto: ambas dosis en cada ciclo | El más largo: dos ciclos más la transferencia | Un disparo más el tiempo de recarga |
| El mejor volumen | Alta | Bajo a medio | Cualquiera |
| Bono | Químico + mecánico (sustrato caliente) | Principalmente mecánica; química si los materiales son compatibles | Mecánicos (moleteados, ranuras, muescas) |
| Piezas habituales | Cepillos de dientes, mangos de herramientas, juntas, botones | Empuñaduras de tacto suave, piezas de dos materiales de volumen reducido | Salientes roscados, terminales, pasadores, casquillos |
Canales de refrigeración del molde: rectos, con deflectores y con burbujeadores
Tres formas de llevar agua de refrigeración a la pieza. Pasa el cursor por encima o pulsa sobre cualquier pieza o número.
Molde de dos placas frente a molde de tres placas
La misma pieza de dos cavidades, con ambos moldes cerrados. Pasa el cursor por encima o pulsa sobre cualquier pieza o número.
Canal caliente de punta abierta (CTC) frente a canal caliente con obturador (VV)
Izquierda: boquilla de punta térmica abierta. Derecha: boquilla con obturador, cilindro y pasador. Mismo colector, misma pieza. Pasa el cursor por encima o pulsa sobre cualquier pieza o número.
Sistema de canal caliente – Sección transversal
Molde de canal caliente, posición cerrada, 2 cavidades calefactadas con entradas directas. Pasa el cursor por encima o toca cualquier pieza o número.
Molde familiar — Sección transversal de ingeniería en 2D
Una herramienta, dos piezas diferentes, una línea de separación —se muestra en posición cerrada—. Pasa el cursor o toca cualquier componente o número.
Desplaza el dibujo hacia los lados para ver el molde completo.
Estructura de un molde de inyección – Sección transversal
Molde de dos placas, posición cerrada, 2 cavidades. Pasa el cursor por encima o pulsa sobre cualquier pieza o número.
Sección transversal · molde cerrado · desbloqueo por socavado lateral
A medida que se abre el molde, el pasador angular acciona el deslizador hacia fuera, sacando el núcleo lateral del orificio antes de la expulsión
Sección transversal · molde cerrado · liberación de muescas internas
A medida que las placas de expulsión se elevan, el elevador se desplaza hacia arriba y hacia dentro siguiendo su ángulo, sacando su cabeza del socavado mientras la pieza se separa del núcleo.
Sección transversal · puesto cubierto · colector calefactado, sin canal frío
El material fundido permanece fundido hasta la entrada de colada — las piezas se expulsan sin residuos del canal de inyección
Molde de 2 placas frente a molde de 3 placas frente a molde de canal caliente
Elige un tipo de molde y observa un ciclo completo de moldeo en sección transversal: inyección, enfriamiento, apertura de cada línea de separación, expulsión y lo que sale del molde. A continuación, compara el coste, los desechos y el tiempo de ciclo, y deja que el selector te sugiera una estructura para tu pieza.
Secuencia del ciclo
Haz clic en un paso para ir directamente a él.
Comparación lado a lado
| 2 placas | 3 placas | Canal caliente | |
|---|---|---|---|
| Líneas de separación / aberturas | 1 | 2 líneas de separación, 3 trazos de apertura | 1 |
| Ubicación de la puerta | Borde de la pieza en la línea de separación (lateral, en abanico, túnel/subcanal) | Casi en cualquier punto de la superficie de la cavidad (entradas puntuales) | Casi en cualquier lugar (boquilla abierta o válvula de cierre) |
| Residuos del canal de inyección por inyección | Canal de colada + canal de distribución | Bebero + canal de colada + ramificaciones (normalmente las más numerosas) | Ninguno (solo subcirculante en frío en diseños híbridos) |
| Descolada | Corte manual o automático con compuerta de túnel | Automáticas: las compuertas se desenganchan al abrirse | No es necesario |
| Tiempo de ciclo (típico) | Situación inicial | Un poco más largo: carrera más larga, el patín grueso debe enfriarse | A menudo entre un 10 % y un 30 % más corto: no hay canal de refrigeración |
| Coste del molde (habitual) | Mínimo | ≈ +15–30 % frente a 2 placas | ≈ +30–60 %+; el sistema de canal caliente supone un coste adicional de entre 2 000 y 30 000 dólares o más, según el número de piezas moldeadas |
| Requisitos de la máquina | Estándar | Más luz natural / golpe de apertura | Zonas del regulador de temperatura |
| Mantenimiento | Simple | Moderado: pasadores de tracción, pestillos, pernos de retención | Temperaturas más altas: calentadores, termopares, puntas de boquilla, fugas |
| Cambio de color o material | Rápido | Rápido | Más lento: hay que purgar el colector |
| Lo mejor para | Volúmenes bajos o medios, piezas con rebordes, presupuestos ajustados | Cierre central o multipunto con un presupuesto para canales fríos | Gran volumen, piezas estéticas, resinas caras, moldes de múltiples cavidades |
Las cifras relativas al coste y al ciclo son rangos típicos de nuestros proyectos de utillaje, no presupuestos. Las cifras reales dependen del tamaño de la pieza, la cavitación, la resina y la marca del canal caliente.
¿Qué estructura de molde se adapta mejor a tu pieza?
Responde a cinco preguntas. La puntuación se actualiza al instante.
¿No sabes qué estructura necesita tu pieza?
Envíanos tu archivo 3D. Nuestros ingenieros te recomendarán la disposición de las entradas y los canales de inyección mediante una revisión gratuita de DFM.
Flujo de trabajo de desarrollo de productos en 10 pasos
Definición de requisitos
Define con precisión la función, los casos de carga, el entorno operativo, los objetivos normativos, el volumen y el límite máximo de coste antes de empezar a diseñar. Unas especificaciones imprecisas en esta fase se traducen en costosas modificaciones durante la fase de fabricación de utillaje.
Copia y pega el código que aparece a continuación. De este modo, se integrará este flujo de trabajo en tu sitio web e incluirá un pequeño enlace de reconocimiento hacia nuestra página.
La entrada estándar en la línea de separación, que se alinea con el borde de la pieza. Es fácil de mecanizar y mantener, y se adapta a la mayoría de las geometrías, pero deja una marca visible y requiere un recorte posterior.
Una entrada de borde ensanchada que se abre en abanico antes de la cavidad. Distribuye el material fundido por piezas anchas, planas u ópticas para reducir la deformación, las salpicaduras y la tensión, a costa de una mayor superficie que recortar.
El material fundido entra primero por una pequeña lengüeta de sacrificio y, a continuación, por la pieza. De este modo, se evita que la tensión de la entrada y las salpicaduras afecten a las superficies estéticas; la lengüeta se recorta posteriormente. Es habitual en piezas delgadas, transparentes o sometidas a grandes tensiones.
Una pequeña entrada redonda que se utiliza en moldes de tres placas. Se desprende y se separa automáticamente del canal de inyección, dejando una marca muy pequeña y permitiendo la inyección central o multipunto. Requiere una presión de inyección más alta.
El canal de colada se adentra por debajo de la línea de separación en el flanco de la pieza. Se trata de un sistema de desmoldeo automático —la pieza corta el canal de colada al ser expulsada, sin necesidad de recorte—, lo que resulta idóneo para la producción automatizada de gran volumen.
Una compuerta de túnel curvada que se adentra en superficies ocultas o internas, lo que evita que la marca de la compuerta quede visible en las caras exteriores, al tiempo que permite que se desatasque por sí sola. Requiere un diseño minucioso y un inserto consumible.
El canal de colada alimenta directamente la cavidad sin canal de distribución, lo que resulta ideal para piezas individuales, grandes o de embutición profunda, y para un flujo intenso. Deja una marca de entrada de gran tamaño que debe mecanizarse y que puede generar tensiones.
Una boquilla calentada mantiene el plástico fundido hasta el punto de inyección, por lo que no se producen residuos en el canal de inyección. Una punta caliente deja un pequeño punto de inyección térmico; un punto de inyección de válvula utiliza un pasador para lograr un punto de inyección limpio, sin marcas y con una sincronización precisa. El coste del utillaje es mayor, y resulta más adecuado para grandes volúmenes de producción.
Estructura del molde de inyección
Guía interactiva de ingeniería - Haga clic en los marcadores para explorar los componentes
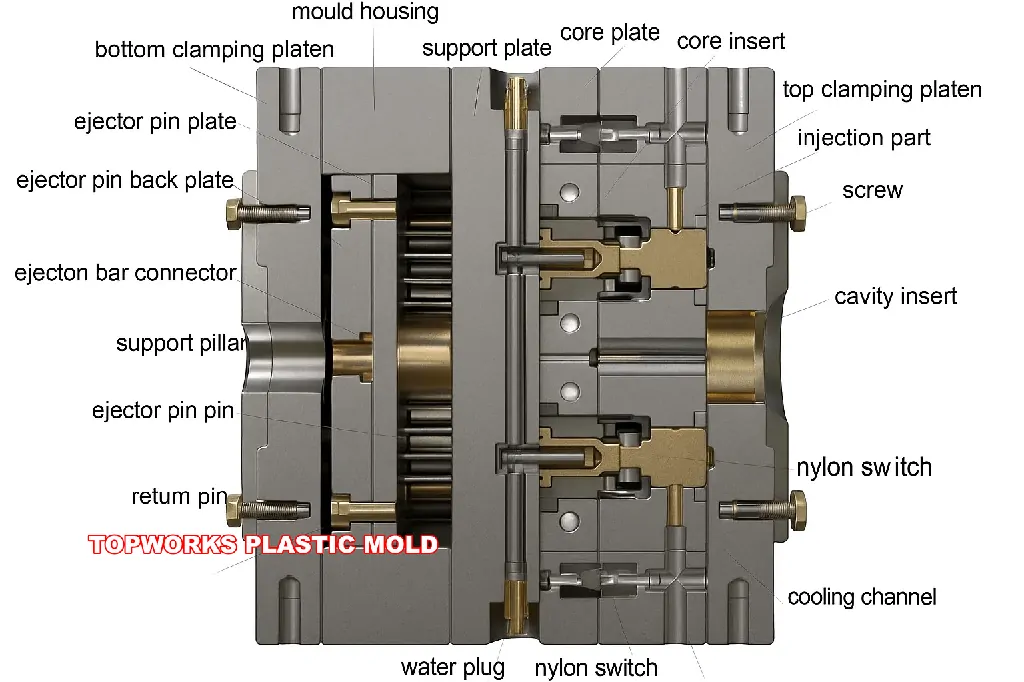
Seleccione un componente del diagrama o de la lista para ver los detalles técnicos.
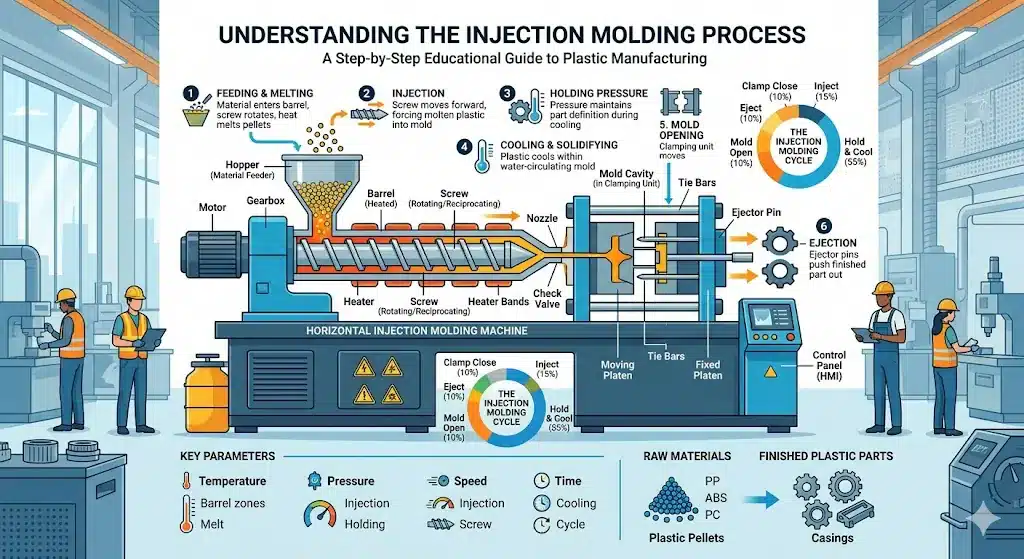
Las seis fases del moldeo por inyección
- Sujeción — La unidad de sujeción cierra y bloquea las dos mitades del molde antes de que comience la inyección.
- Inyección — La resina fundida se inyecta en la cavidad del molde a una velocidad y presión controladas.
- Vivienda (propiedad) — Se mantiene la presión de mantenimiento para compensar la contracción del material.
- Refrigeración — La pieza se solidifica dentro del molde; el tiempo de enfriamiento depende del espesor de la pared y de la resina.
- Apertura del molde — La unidad de sujeción se retrae y las mitades del molde se separan.
- Expulsión — Los pasadores de expulsión empujan la pieza terminada fuera de la cavidad; el ciclo se repite.
Haz clic en «Ejecutar» para simular un ciclo de moldeo por inyección de ingeniería de precisión.
Simulador del proceso de moldeo por inyección
Ajusta los parámetros con los controles deslizantes y observa los efectos en tiempo real sobre la calidad de las piezas y los defectos.
Diseño de matrices para el moldeo por inyección
Referencia interactiva: anatomía de los casquillos, un diseñador de casquillos en tiempo real, tipos de casquillos, detalles de los tornillos, defectos y directrices sobre materiales. Pasa el cursor o toca cualquier número de los planos.
| Pizarra de pared Boss | 0,5–0,6 × T |
| Diámetro exterior | ≈ 2 × tornillo d (2,5 × con fibra de vidrio) |
| Agujero piloto | ≈ 0,8 × d (tabla del fabricante de tornillos) |
| Altura H | ≤ 3 × diámetro exterior; refuerzos superiores a 2 × diámetro exterior |
| Borrador | 0,5–1° por cada lado, por dentro y por fuera |
| Redondeo de la base R | 0,25–0,5 × T |
| Engranaje de la rosca | 2–2,5 × d |
¿Por qué 0,5–0,6 × T? Una pared de saliente con el mismo espesor que la pared de la pieza se enfría mucho más tarde que la pared que la rodea; el plástico, al contraerse más tarde, tira de la superficie visible hacia dentro (hundimiento) y puede dejar huecos en el interior.
- →Agujero piloto según la tabla del fabricante de tornillos (aproximadamente 0,8 × d)
- →Profundidad de penetración: 2–2,5 × d; el orificio debe ser más profundo que la punta del tornillo
- →Chaflán de 0,5 mm o avellanado corto en la entrada
- →OD de aproximadamente 2 × d (2,5 × en el caso del relleno de vidrio)
- →Tamaño del orificio y conicidad según las especificaciones del fabricante de la plaquita
- →Diámetro exterior del casquillo: aproximadamente 2 veces el diámetro exterior del inserto
- →Haz un agujero más profundo que el inserto para que el plástico desplazado tenga espacio.
- →Pared uniforme alrededor del inserto para limitar la tensión circunferencial
- →Muescas o ranuras en el inserto para facilitar la extracción y el par de apriete
- →Precalentar los insertos para eliminar la tensión residual
- ✓Mantén el espesor de la pared principal entre el 50 % y el 60 % del espesor nominal.
- ✓Utiliza refuerzos o nervaduras en las protuberancias altas
- ✓Perfora el bloque central para que quede en forma de tubo, en lugar de un pilar macizo
- ✓Calado de 0,5–1° por dentro y por fuera
- ✓Mantén a los jefes alejados de las esquinas exteriores
- ✓Radio de la base: 0,25–0,5 × T
- ✓Fija los soportes cerca de una pared lateral a esta mediante una nervadura delgada
- ✗Haz que la pared principal tenga el mismo grosor que la pared de la pieza.
- ✗Incorpora a un jefe directamente en una pared lateral
- ✗No superes aproximadamente 3 veces el diámetro exterior sin apoyo.
- ✗Deja los bloques macizos: siempre se hunden
- ✗Juntas espaciadas a una distancia inferior a 2 × OD
- ✗Deja una esquina afilada en la base
- ✗Sin calado: las puntas sin calado se atascan y se arañan
| Parámetro | Recomendado | Notas |
|---|---|---|
| Espesor de la pared del boss | 0,5–0,6 × T | T = espesor nominal de la pieza |
| Boss OD | ≈ 2 × diámetro del tornillo d | 2,5 veces más resistente en el caso del material reforzado con fibra de vidrio |
| Agujero piloto | ≈ 0,8 × d | Sigue la tabla del fabricante de tornillos |
| Altura | ≤ 3 × DO | Refuerzos superiores a 2 × diámetro exterior |
| Borrador | 0,5–1° por cada lado | Por dentro y por fuera |
| Filete base | 0,25–0,5 × T | Los radios más grandes añaden masa en la raíz |
| Engranaje de la rosca | 2–2,5 × d | Agujero más profundo que la punta del tornillo |
| Espesor de las nervaduras y los refuerzos | 0,5 × T | Las costillas más gruesas se hunden |
| De la parte superior a la pared lateral | Conectado a las costillas | No te choques contra la pared |
| De jefe a jefe | ≥ 2 × OD de centro a centro | Evita las secciones gruesas fusionadas |
Simulador lógico de fabricación
Ajusta los parámetros para encontrar el método de producción óptimo.
🔎 Cómo utilizar esta calculadora
- Elige tu resina — selecciona automáticamente un rango de presión de la cavidad de referencia.
- Ajustar la presión de la cavidad — Ajustar en función del grosor de la pared y del diseño de la entrada de fundición.
- Establecer el área de proyección — Mide la superficie de sombra más grande de una cavidad en cm².
- Elige la distribución de las cavidades — De 1 a 16 cavidades, o introduce un número personalizado.
- Lee los resultados — El tonelaje recomendado, el indicador de utilización de la máquina y las alertas que requieren una acción aparecen al instante.
Fuerza de sujeción y selección de la máquina
Herramientas de toma de decisiones para el moldeo por inyección
Calcula el coste real, elige un acabado superficial y selecciona el acero para moldes adecuado. Las cifras son estimaciones preliminares; envía un archivo STEP para obtener un presupuesto exacto.
El presupuesto no es el coste total. Hay que añadir los aranceles, el transporte y las tasas para saber cuál es el precio final real de la pieza.
Grados de acabado SPI, desde el pulido óptico hasta la textura marcada. Haz clic en un grado para ver cuánto te cuesta.
El volumen, la resina y el acabado determinan el tipo de acero. Si eliges un grado inadecuado, lo pagarás con trabajo de reelaboración o con una herramienta inservible.
Estas estimaciones son meramente orientativas para la planificación. El coste final, el acabado y el acero dependen de la geometría de la pieza, las tolerancias y el volumen.
1. Selecciona el fallo que necesitas solucionar
Componentes principales de un molde de inyección de plástico
- Núcleo y cavidad — dar forma a la pieza de plástico.
- Sistema de corredores — conduce el plástico fundido hacia la cavidad.
- Entrada de inyección — punto de entrada por donde el plástico fluye hacia la pieza.
- Canales de refrigeración — Enfría el plástico de forma rápida y uniforme.
- Pasadores eyectores — Extraer la pieza terminada del molde.
- Deslizador o elevador — Desmoldar los orificios laterales y los socavados.
Calculadora de enfriamiento y tiempo de ciclo
La refrigeración suele representar entre el 70 % y el 85 % del ciclo de moldeo por inyección. El tiempo de refrigeración depende en gran medida del cuadrado del espesor máximo de la pared, por lo que el diseño de las paredes y el rendimiento del sistema de refrigeración son fundamentales para la productividad y el coste de la pieza.
Estimación de planificación basada en un modelo de conducción transitoria unidimensional con temperatura central. La fórmula sin modificaciones proporciona el tiempo mínimo teórico de enfriamiento; el valor mostrado incorpora el factor de seguridad elegido para aproximarse a un punto de consigna real de producción. El tiempo de enfriamiento sigue aproximadamente la relación «espesor de la pared al cuadrado», y el enfriamiento suele representar entre el 70 % y el 85 % del ciclo de moldeo. La duración real del ciclo depende de la geometría, el tipo de material, el comportamiento de cristalización, el diseño del molde, la disposición de los canales de enfriamiento, la temperatura del refrigerante, el régimen de flujo, los ajustes de la máquina y los requisitos de expulsión.
Selector de resinas para moldeo por inyección
Dinos cuáles son los requisitos de la pieza y te presentaremos una clasificación de las resinas de moldeo más habituales —ABS, PP, PC, PA, POM, PMMA y otras— con una comparación detallada.
| Material | Rigidez | Calor | Impacto | Químico | Coste | Claro | Alimentación | Partido |
|---|
Las clasificaciones son orientativas y se refieren a los grados típicos sin relleno; los grados con relleno de vidrio, modificados al impacto o con certificación específica pueden presentar diferencias. Coste: ● = más alto, ●●●●● = más bajo. Comprueba la idoneidad para el contacto con alimentos y la inflamabilidad en la ficha técnica del grado concreto.
¿Cuánto cuesta un molde de inyección?
Calcula el coste único de los utillajes de un molde de inyección a partir del tamaño de la pieza, el número de cavidades, la complejidad y el tipo de acero, incluyendo una comparación de precios entre China y Occidente.
Se trata del coste único de los moldes, no del precio por pieza.
Consigue un presupuesto exacto para el molde: envía tu archivo STEP →Se trata únicamente de una estimación preliminar. El presupuesto definitivo del molde dependerá de la geometría de la pieza, la tolerancia, la disposición de las cavidades, el número de acciones, el acero y el sistema de canales. Envía un archivo 3D para obtener un precio definitivo.

