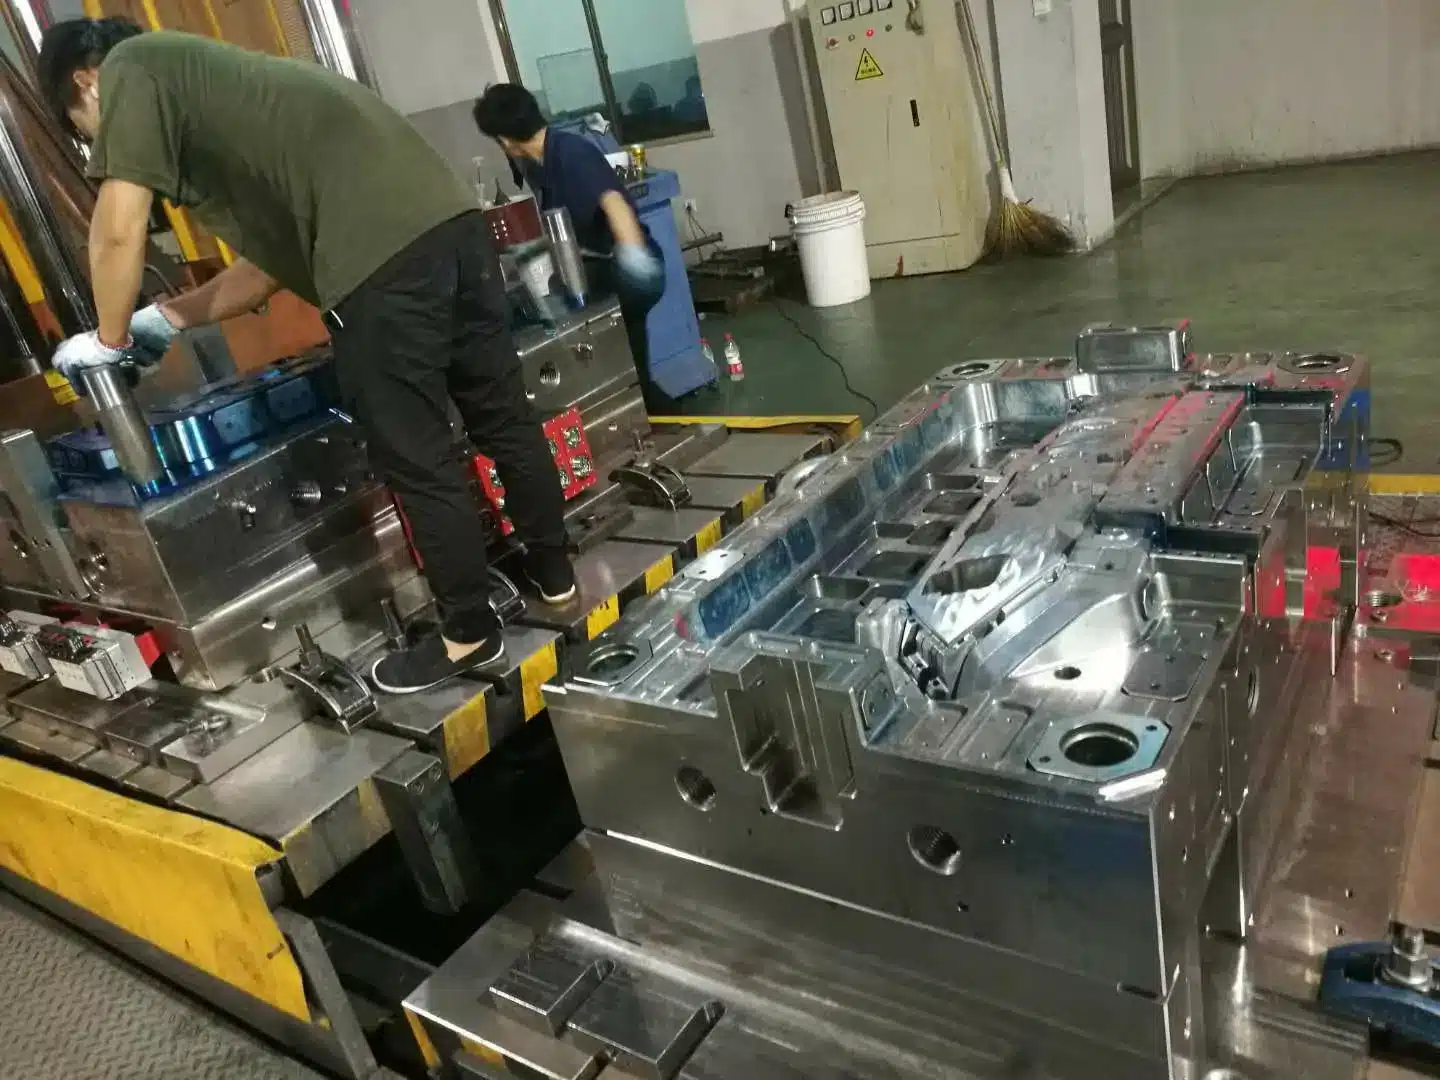
Trabalhos de bancada numa fábrica de ferramentas para a indústria automóvel

simulador interativo de moldagem por injeção online

Todo o conteúdo desta página está disponível como um recurso gratuito e interativo sobre moldagem por injeção — pronto a utilizar online e fácil de adicionar ao seu próprio site.

Explore um simulador do ciclo de moldagem por injeção de seis fases e ajuste parâmetros-chave, tais como a temperatura da massa fundida, a velocidade de injeção e a pressão de compactação, para ver em tempo real como estes afetam a qualidade da peça e os defeitos comuns de moldagem. Pode também consultar guias práticos e interativos que abordam a espessura das paredes, nervuras, saliências, ângulos de desmoldagem, pontos de injeção, disposições do sistema de arrefecimento e componentes essenciais do molde.

No que diz respeito à produção e ao cálculo de custos, o conjunto de ferramentas inclui uma calculadora da força de fixação, um estimador do custo total de importação e uma ferramenta de seleção de aço para moldes, além de um guia de resolução de problemas que abrange 17 defeitos comuns na moldagem por injeção e as suas possíveis causas.

Muitos destes recursos incluem também um código de incorporação pronto a usar. Basta copiar e colar o fragmento de código no seu site, blogue ou página do WordPress e disponibilizar aos seus visitantes ferramentas úteis de modelação, sem qualquer custo. É automaticamente incluído um pequeno link de crédito da Topworks, pelo que pode partilhar e incorporar qualquer ferramenta que se adapte às necessidades do seu público.

Canal de alimentação, canal de distribuição e porta de injeção — Animação do fluxo de material fundido

Material fundido a sair do bicopara a cavidadepara a cavidade123SPRUECORREDORGATE
Derreter
Canal vazio
Início
Incorpore esta animação no seu site

Utilização gratuita. Por favor, mantenha o link de crédito.

Concepção para moldagem por injeção — animado

7 regras · o que corre mal vs o que desenhar

Cada cena utiliza o mesmo relógio em ambas as metades. À esquerda está a parte tal como os engenheiros costumam desenhá-la. À direita está a mesma função, modelada corretamente. Carrega no botão «Reproduzir» ou arrasta a linha do tempo para congelar qualquer momento.

✗ Uma massa espessa pendurada numa parede fina✓ Esvaziado, com uma parede nominal8 mm (0,31 pol.) de massaparede de 3 mm (0,12 pol.)marca de afundamento na face visívelnúcleo ainda fundidoA contração ocorre para dentro, a partir do último local a congelar.3 mm (0,12 pol.) em toda a extensãoapartamento — não há nada para vercongelado por completoA mesma rigidez de uma costela, não de plástico maciço.✗ Paredes a 0° — a peça encaixa no núcleo✓ 1,5° de cada lado — solta-se imediatamenteaço do núcleoejeçãoForça de ejeçãoaderênciaaço do núcleoForça de ejeçãolançamento sem errosrascunho exagerado ×4 para maior clareza✗ Canto interior agudo✓ Ri = 0,5 × parede, Ro = 1,5 × paredemassa do canto = 1,41 × parede · tensão Kt ≈ 3,0O derretimento dá a volta à esquinaparede de 3 mm (0,12 pol.)massa do canto ≈ 1,1 × parede · tensão Kt ≈ 1,5O derretimento dá a volta à esquinaDiâmetro interno: 1,5 mm · Diâmetro externo: 4,5 mm✗ Nervura = 100 % da parede✓ Nervura = 60 % da paredeAspecto de classe A ↓nervura de 3,0 mm (0,12 pol.)profundidade do rebaixo: 0,00 mmA raiz com nervuras grossas é a última a congelar e puxa a pele para dentro.Aspecto de classe A ↓nervura de 1,8 mm · H ≤ 3 × espessura da parede · 0,5–1°/ladoprofundidade do rebaixo: 0,000 mmDuas nervuras finas superam uma nervura grossa em termos de rigidez.✗ O chefe, de aparência sólida, fundiu-se com a parede✓ Saliente com alveolo suportado por reforços7 mm (0,28 pol.) de espessuraafundamento + vazio por baixo do parafusonúcleo ainda fundidoO espaço vazio fica exatamente onde o parafuso precisa de material.espessura da parede 1,8 mm · diâmetro exterior ≈ 2,2 × diâmetro do orifícioface plana, encaixe de rosca firmecongelado por completoOs reforços conferem a rigidez que a haste sólida deveria proporcionar.✗ Buraco na parede lateral — é preciso colocar uma rampa✓ A mesma abertura, estende-se até à borda da paredeinserção centraldiapositivoo pino do núcleo bloqueia no núcleo — o orifício perfura a face interiormetade da cavidadepino angular de 25° — faz com que a corrediça saia à medida que o molde se abremetade do núcleoA corrediça tem de ficar livre antes de a peça poder ser ejetadametade da cavidadeinserção centralaço do núcleodesviosa paredemetade do núcleoa abertura estende-se agora até à parte inferior da parede — puxa na direção de aberturatração direta — duas placas, sem peças móveis de aço✗ A linha de soldadura coincide com o ponto de carga✓ Porta deslocada — a linha de soldadura segue até ao resíduoencaixe por pressão · Classe AAtaquepreenchido a 0 %encaixe por pressão · Classe AAtaquepreenchido a 0 %
Tempo de arrefecimento0 %
O que está a ver

O tempo de arrefecimento varia proporcionalmente ao quadrado da espessura. Uma massa de 8 mm (0,31 pol.) necessita de 7.1× demora mais tempo a congelar do que a parede de 3 mm (0,12 pol.) ao seu lado. A camada exterior solidifica-se primeiro e, em seguida, o núcleo afasta-se dela — pelo que se forma uma marca de afundamento no exterior, uma cavidade de vácuo no interior, ou ambas.

A regra

Manter uma parede nominal e manter todas as transições no interior ±10 %. Retire o excesso de material em qualquer parte mais espessa e compense a rigidez perdida com nervuras. Espessuras nominais típicas das paredes: ABS 2,0–3,0 mm (0,079–0,118 pol.), PP 1,5–3,0 mm (0,059–0,118 pol.), PC 2,0–3,5 mm (0,079–0,138 pol.).

Ponto-chave em termos de custos: o arrefecimento representa 60–80 % do ciclo. Reduzir a secção mais espessa de 8 mm para 3 mm pode encurtar um ciclo de 60 s para 25–30 s — numa produção de 100 000 peças, isso representa mais dinheiro do que o próprio molde.

O que está a ver

O plástico contrai-se em torno do núcleo à medida que arrefece, pelo que uma parede de 0° fica com um ajuste por interferência quando o molde se abre. A força do ejetor atinge picos, a peça hesita e, em seguida, solta-se com marcas de arrasto ao longo de toda a profundidade. Se se exercer mais pressão, ocorrem fenômenos como branqueamento por tensão, rubor ou perfuração por pino.

A regra

Mínimo 1,5° por lado em paredes lisas; 3°+ em nervuras e núcleos profundos. Adicione aproximadamente 1,5° por 0,025 mm (0,001 pol.) de profundidade da textura. Numa parede com 25 mm (0,98 pol.) de profundidade, um ângulo de 1,5° cria uma folga de 0,65 mm (0,026 pol.) no momento em que a peça se levanta.

Exceção: uma peça rasa e polida, com 0,5 mm de altura, pode ter um ângulo de 0,5° se o fabricante da ferramenta conseguir polir por tração. Abaixo desse valor, acaba-se por desperdiçar material.

O que está a ver

Um ângulo interno agudo tem três efeitos negativos ao mesmo tempo. O círculo inscrito é 1.41× a parede, pelo que o canto é um ponto crítico. A frente de fusão estagna e sofre cisalhamento nesse local. E em condições de funcionamento, o fator de concentração de tensões é de cerca de 3.0, pelo que é no canto que a peça se parte.

A regra

Raio interior 0,5 × parede, raio exterior 1,5 × espessura da parede — esse par mantém a espessura da parede constante ao longo da curva. Numa parede de 3 mm (0,12 pol.): Ri 1,5 mm (0,059 pol.), Ro 4,5 mm (0,177 pol.). O Kt diminui de ~3,0 para ~1,5 e a resistência ao impacto duplica aproximadamente.

Abaixo de Ri/t = 0,3, a curva Kt sobe acentuadamente. Acima de 0,8, está apenas a adicionar massa.

O que está a ver

Uma nervura de espessura total duplica a espessura do material na raiz. Essa raiz é a última a arrefecer, puxa a camada oposta para dentro e o afundamento aparece como uma linha no reflexo — exatamente o local para onde o seu cliente olha. Numa parede de ABS de 3 mm, é de esperar um afundamento de aproximadamente 0,08–0,12 mm (0,003–0,005 pol.).

A regra

Espessura das nervuras 0,5–0,6 × espessura da parede (0,4 × para acabamentos de alto brilho ou com fibra de vidro), altura ≤ 3 × espessura da parede, rascunho 0,5–1° de cada lado, raio da raiz 0,25 × espessura da parede, espaçamento ≥ 2 × parede. Precisa de mais rigidez? Adicione nervuras, nunca espessura — a rigidez está relacionada com a altura ao cubo.

Se o acabamento for apenas cosmético e a nervura ainda for visível, aplique textura ao acabamento ou retire a nervura do campo de visão antes de discutir sobre o processo.

O que está a ver

Uma saliência sólida que se funde diretamente com a parede constitui o ponto mais espesso da peça. O vazio abre-se mesmo por baixo do parafuso, pelo que a rosca se danifica com metade do binário para o qual foi concebida, e o recuo fica visível na face exterior diretamente oposta.

A regra

Boss OD 2,0–2,4 × o diâmetro do orifício, parede do chefe 0,6 × nominal, raio da raiz 0,25 × espessura da parede, e suportar o peso com 4 reforços em vez de um caule sólido. Coloca o rebordo na vertical 0,3–0,5 mm (0,012–0,020 pol.) afaste-o de uma parede lateral e una-o com uma nervura, em vez de o fundir.

Para um parafuso auto-roscante M3 em ABS: orifício de 2,5 mm, diâmetro exterior do ressalto de 5,5–6,0 mm, espessura da parede do ressalto de ~1,8 mm numa parede de 3 mm.

O que está a ver

O orifício situa-se no meio de uma parede lateral, pelo que o seu eixo está a 90° em relação à linha de extração. Um pino de núcleo, suportado por uma corrediça, tem de atravessar a parede e encaixar no núcleo, retirando-se depois lateralmente antes de a peça poder ser levantada. O pino angular empurra-o para fora a um ângulo de 25°: 36 mm de abertura do molde proporcionam 18 mm de curso. Cada corrediça acrescenta custos de ferramentas, marcas de contato na peça, curso de abertura adicional e mais um elemento sujeito a desgaste ou encravamento após 300 000 ciclos.

A regra

Antes de aceitar uma corrediça, pergunte se a abertura pode estender-se até à borda da parede. Nesse caso, o núcleo de aço contorna a parede por baixo, forma a mesma abertura e puxa na direção de abertura. A mesma função, molde de duas placas. Nos casos em que o orifício tem de permanecer fechado nos quatro lados, as outras alternativas são um elevador (apenas para contra-cortes internos) ou um carregador manual para volumes reduzidos. Orçamente uma corrediça típica em 1 200–3 000 dólares americanos de ferramentas, além de 0,5–1 s por ciclo; um elevador é mais barato, mas só resolve os recantos internos.

Exceção a ter em conta: uma ruptura superficial num material flexível pode, por vezes, arrancar o núcleo — com uma deformação de, aproximadamente, ≤ 5 % no caso do PP ou do PE, o que quase nunca acontece com as variedades reforçadas com fibra de vidro.

O que está a ver

O material fundido divide-se à volta do orifício e volta a unir-se atrás dele. No ponto onde as duas frentes se encontram, as cadeias já estão a arrefecer e nunca se entrelaçam totalmente — essa é a linha de soldadura. Esta estende-se diretamente até ao encaixe por pressão. A resistência nesse ponto é 85–95 % de resina de base para tipos amorfos sem enchimento, mas apenas 40–60 % assim que o material for reforçado com fibra de vidro.

A regra

Não é possível eliminar uma linha de soldadura atrás de um orifício — só é possível escolher onde esta termina. Desloque a porta de injeção de forma a que a linha aponte para longe de áreas de carga ou estéticas, mantendo a relação entre o comprimento do fluxo e a espessura da parede abaixo de cerca de 150:1, e adicione um excesso de linha ou um líder mais grosso, caso seja necessário que a linha caia num local crítico.

Corrija isso no desenho da porta, não na T1. Deslocar uma porta depois de o molde estar cortado implica soldar e voltar a cortar a cavidade.

Envie-nos um ficheiro STEP e iremos assinalar cada um destes sete elementos na sua peça — mapa de paredes, verificação do esboço, rácios das nervuras, plano das entradas de fundição e das linhas de soldadura — antes de se proceder ao corte do aço.

Obtenha uma análise DFM gratuita
Incorpore esta animação no seu site
Utilização gratuita. Por favor, mantenha o link de crédito.

Encaixe por saliência — Simulador interativo de montagem

Arraste o cursor ou clique em «Reproduzir». Altere a geometria e o material para ver a deformação, a força de deflexão e a força de montagem a atualizarem-se em tempo real.

PARTE APARTE BViga em balanço (Parte A)Caixa de encaixe (Parte B)Inserção
Cantiléver flexível + ganchoCaixa de encaixe com recorteTensão máxima de flexão na raiz da viga
Progresso da montagem0%
1. Abordagem

O cantiléver encontra-se no seu estado livre, sem tensão. A parte B desloca-se em direção ao gancho ao longo do eixo de inserção.

Parâmetros de conceção

Resultados em direto

Deformação atual ε0.00 %
Deformação máxima εmáx.1.80 %
Valor admissível de εperm3.0 %
Força de deflexão P11,0 N
Força de montagem W11,2 N
Força de separação23,1 N
Seguro — 60 % da deformação admissível

ε = 1,5·y·t / L² | P = b·t²·E·ε / (6L) | W = P·(μ + tanα) / (1 − μ·tanα). Consola reta, secção constante. Uma viga cónica (espessura na extremidade livre ≈ 0,5·raiz) permite, aproximadamente, 1,6 vezes a deflexão com a mesma deformação.

Corrediça vs. elevador: como um molde de injeção liberta os recantos
Uma secção 2D, com o molde representado fechado no início. À esquerda: uma corrediça puxa um orifício lateral externo. À direita: um elevador liberta uma saliência de encaixe interna. Reproduza o ciclo ou arraste o cursor. Passe o cursor ou toque em qualquer peça ou número.

Diapositivo (à esquerda)

UndercutOrifício lateral externo
Impulsionado porAbertura do molde, pino com ângulo de 20°
MoçãoPara fora, na horizontal
Tração lateral0,0 mm
Orifício lateral-

Levantador (à direita)

UndercutBorda de encaixe interna
Impulsionado porPlaca ejetora, ângulo de 12°
MoçãoPara cima e para dentro, na diagonal
Deslocamento para o interior0,0 mm
Borda de encaixe-
AçoPlástico / material fundidoRefrigeraçãoLinha de separaçãoUndercut ativadoUndercut eliminado
Proporções esquemáticas. Os traços e as profundidades de recorte são apresentados numa escala ilustrativa.
Incorpore esta animação no seu site

Utilização gratuita. Por favor, mantenha o link de crédito.

Molde com núcleo retrátil: como uma tampa roscada se solta sem ser desaparafusada
Secção 2D, com o molde apresentado fechado no início. Reproduza o ciclo ou arraste o cursor. Passe o cursor ou toque em qualquer peça ou número para ver a sua função.
Colapso radial: 0.00 mmProfundidade da rosca: 1.00 mmUndercut: -
AçoPlástico / material fundidoRefrigeraçãoAquecedorLinha de separação
Proporções esquemáticas. O colapso e a profundidade da rosca são apresentados numa escala ilustrativa.
Incorpore esta animação no seu site

Ferramenta para ângulo de desmoldagem em moldagem por injeção

Defina o ângulo de desbaste, a profundidade, o acabamento da superfície e o tipo de característica. A ferramenta indica o ângulo de desbaste mínimo necessário, o aumento da espessura da parede ao longo da profundidade e o que acontece quando o núcleo é retirado.

x5
1,5°
60 mm
PASS
O teu rascunho-
Mínimo-
Recomendado-
Acabamento da superfícieCalado mínimo típicoÂmbito de aplicação

Os valores são pontos de partida para a conceção de peças. Regra geral para a profundidade da textura: cerca de 1° adicional de inclinação para cada 0,025 mm (0,001 pol.) de profundidade de gravação. Confirme o valor final com o seu fornecedor de texturas e com o seu fabricante de moldes.

Incorpore esta ferramenta no seu site
DEFLEXÃO×1,0tal como foi moldado
SECÇÃO · MOLDE FECHADO — ONDE A DEFORMAÇÃO ESTÁ INTEGRADAPLACA DE CAVIDADE (A)PLACA CENTRAL (B)85671cara fria2rosto corado34109APÓS A EJECÇÃO — DISTORCIDO vs NOMINAL (arraste o cursor de deflexão)referência11121513no sentido do fluxofluxo transversal14MODOS DE DEFORMAÇÃOArcoReviravoltaDeformação angular / nos cantos161718
Aço para moldesPlástico / material fundidoCanal de arrefecimentoLinha de separaçãoPerfil nominalPasse o cursor ou toque em qualquer emblema numerado
Utilize este diagrama no seu site

Verificador de DFM para moldagem por injeção

Introduza as principais características da sua peça. Cada alteração reavalia a viabilidade de fabrico em relação às regras padrão de conceção para moldagem por injeção e indica-lhe o que deve corrigir antes de se iniciar o corte do aço.

Veja um exemplo:
Material e acabamento
Envelope parcial
mm
mm
mm
Espessura da parede
mm
mm
A secção mais fina, por exemplo, junto às bordas ou aos fechos
mm
Secção local mais espessa, por exemplo, almofadas ou junções
Costeletas
mm
mm
Saliências para parafusos
mm
mm
Cantos e correntes de ar
mm
°
Cortes inferiores e canais de alimentação
qtd.
Orifícios laterais, clipes laterais, roscas externas → cursor
qtd.
Botões de pressão ou ganchos internos → dispositivo de elevação
qtd.
Tolerância
mm
Dimensão máxima que está sujeita a uma tolerância
mm

A verificar…

Arrefecimento / ciclo–
Força de fixação–
Contração do molde–
Rácio de caudal L/t–

Clique ou arraste qualquer campo de entrada à esquerda: o desenho destaca esse elemento e o seu valor.

Arrefecimento / ciclo–
Força de fixação–
Contração do molde–
Rácio de caudal L/t–
Resultados por regra

Regras gerais retiradas de guias de conceção comuns de fornecedores de resina; as estimativas são meramente indicativas. Uma análise completa de DFM recorre aos seus dados CAD 3D e à simulação de fluxo no molde.

Incorpore este verificador de DFM no seu site

Ciclo de moldagem por injeção – Passo a passo

Observe um ciclo completo numa máquina e numa secção de moldagem e, em seguida, altere a espessura da parede, a resina e o tamanho da peça para ver como o tempo de ciclo varia. Passe o cursor ou toque em qualquer número no desenho.

Palcobraçadeira122411conduzirforça de fixaçãopressão de injeçãoo parafuso gira → fusão para a próxima injeção13567891013
0,0 s / 0,0 s
A tua parte
Duração do ciclo-
Peças por hora-
Quota de refrigeração-

    1. Fechamento do molde

    A prensa desloca a metade B para a frente, abranda antes de as metades se tocarem (proteção do molde) e, em seguida, aplica a força total de prensagem.

    • Velocidade de fecho: rápida, depois lenta, para proteger o molde
    • Pressão e tempo de proteção contra o Molde
    • Força de fixação: ~2-8 t por cm² de área projetada

    A ter em atenção: Linha de separação danificada se uma peça for deixada no molde; rebarba se a tonelagem for demasiado baixa.

    Tempo de arrefecimento a partir de tc = s² / (π²α) · ln[(4/π)(Tderreter − Tmolde)/(Tejetar − Tmolde)], sendo s = espessura máxima da parede e valores típicos da resina. Os restantes tempos de fase são estimativas típicas com base no tamanho da peça. Os ciclos reais dependem do molde, do esquema de arrefecimento e da máquina – utilize estes valores apenas para uma estimativa inicial do orçamento.

    Incorpore esta animação no seu site

    Utilização gratuita. Por favor, mantenha o link de crédito.

    Ciclo de moldagem rotacional – Passo a passo

    Veja como o pó se transforma numa peça oca numa máquina de rotomoldagem do tipo carrossel, acompanhe a curva da temperatura interna do ar e altere a espessura da parede, a resina e o tamanho da peça para verificar o tempo de ciclo e a carga de pó. Passe o cursor ou toque em qualquer número no desenho.

    ESTAÇÃO DE CARGA/DESCARGAeixo principaleixo menorCARROSSEL DE 3 BRAÇOSCarregar / DescarregarFornoRefrigeraçãolaranja = o braço que se vêPalco123456911
    0,0 min / 0,0 min
    Curva da temperatura máxima do ar interno (PIAT)
    A tua parte
    Carga de pólvora-
    Ciclo (um braço)-
    Ritmo de carrossel-
    Peças/hora-

      1. Pó de carga

      O molde aberto é enchido com uma quantidade pesada de pó, colocam-se os insertos e o molde é fechado e fixado.

      • Peso da carga = área × espessura da parede × densidade
      • Condição do agente desmoldante
      • Insertos e tubo de ventilação colocados no lugar

      A ter em atenção: Um peso incorreto da carga resulta em paredes finas ou grossas; uma abertura de ventilação entupida provoca explosões.

      Estimativas típicas apenas para efeitos de planeamento. O tempo de estufagem é considerado como sendo de cerca de 3 min por mm de espessura da parede para polietileno num molde de chapa de aço, ajustado em função da resina e do material do molde; o tempo de arrefecimento é de cerca de 1,1 × o tempo de estufagem; o tempo de carga e descarga aumenta com o tamanho da peça. Os ciclos reais são definidos na máquina através da medição do PIAT com um registador de dados.

      Moldagem por rotaçãoMoldagem por soproMoldagem por injecção
      Tipo de peçaPeças grandes, ocas e de peça únicaGarrafas e recipientes ocosPeças sólidas, detalhes complexos
      Gama de tamanhosTanques com capacidade até 50 000 LDe alguns ml a cerca de 1 000 LAté cerca de 1-2 m
      PressãoNenhumAr, cerca de 4-8 barMuito elevada, 500-1 500 bar
      Custo das ferramentasMais baixoMédioMais alto
      Duração do ciclo20-60 minSegundos a minutosSegundos
      ParedeCantos uniformes, sem deformações e espessosMais fino nos cantos e nas pegasExatamente como foi concebido
      Melhor volumeBaixa a média (10 a 1 000)ElevadoElevado
      Produtos típicosReservatórios de água, caiaques, caixotes do lixo, barreiras de trânsitoGarrafas, bidões, tamboresCaixas, tampas, peças técnicas
      Incorpore esta animação no seu site

      Utilização gratuita. Por favor, mantenha o link de crédito.

      Ciclo de moldagem por extrusão e sopro – Passo a passo

      Veja como é fabricada uma garrafa numa máquina de moldagem por extrusão e sopro com vaivém e, em seguida, altere a espessura da parede, a resina e o tamanho do recipiente para observar como o tempo de ciclo varia. Passe o cursor ou toque em qualquer número no desenho.

      PalcoESTAÇÃO DE EXTRUSÃOESTAÇÃO DE SOPROconduzir69ar a 6 bar7101234581112
      0,0 s / 0,0 s
      O seu contentor
      Duração do ciclo-
      Contentores por hora-
      Quota de refrigeração-

        1. Extrusão de parisons

        A extrusora empurra o material fundido através da cabeça de extrusão, formando um tubo oco que fica suspenso entre as metades abertas do molde.

        • Temperatura de fusão e velocidade da extrusora
        • Comprimento do parison e tempo de queda
        • Programação do parison (perfil da espessura da parede)

        A ter em atenção: Deformação ou ondulação do parison, parede irregular, marcas da matriz.

        Apresentada como uma máquina de extrusão contínua com mecanismo de vaivém: a próxima pré-forma é extrudida enquanto a garrafa anterior é soprada e arrefecida, pelo que a fase 1 demora apenas o tempo que a extrusão ainda necessita após esse momento. O tempo de arrefecimento a partir de tc = (2s)² / (π²α) · ln[(4/π)(Tderreter − Tmolde)/(Tejetar − Tmolde)] (arrefecimento apenas pelo lado do molde, s = espessura da parede). Os restantes tempos são estimativas típicas – destinadas apenas à elaboração inicial do orçamento.

        Moldagem por extrusão e sopro (EBM)Moldagem por Injeção e Sopro (IBM)Moldagem por injeção, estiramento e sopro (ISBM)
        Pré-formaParison extrudido (tubo)Pré-forma moldada por injeção numa haste de núcleoPré-forma moldada por injeção, esticada com uma haste
        Produtos típicosGarrafas com alças, bidões, tambores, cisternas, condutasPequenos frascos para uso médico e cosméticoGarrafas de PET para água e refrigerantes, frascos
        Resinas principaisHDPE, PP, PVC, PETGHDPE, PP, PS, PETPET, PP
        Precisão do pescoçoBom (calibrado com pino de sopro)Excelente (moldado por injeção)Excelente (moldado por injeção)
        Flash / sucataSim – tail e moil, regroundNenhumNenhum
        Gama de tamanhosDe alguns ml a mais de 1 000 LAté cerca de 1 LAté cerca de 10 L
        Custo das ferramentasMais baixoMais altoMais alto
        Incorpore esta animação no seu site

        Utilização gratuita. Por favor, mantenha o link de crédito.

        Processo de moldagem a vácuo

        Como um molde de silicone reproduz um modelo original em peças de poliuretano, em seis passos. Clique em «Reproduzir» ou selecione um passo. Passe o cursor ou toque em qualquer peça ou número.

        O molde-mestre está suspenso pelas hastes de alimentação e de ventilação; nada toca nas paredes da caixa12345
        Molde-mestreSiliconeResina de PUEquipamentoAquecedoresLinha de separação

        Planeador de moldes de silicone

        São necessários moldes de silicone3
        Ciclos de fundição50
        Padrões-mestre1

        Um molde-mestre permite fazer vários moldes de silicone, pelo que só é necessário um segundo molde-mestre caso este se danifique.

        Incorpore este diagrama no seu site

        Utilização gratuita. Por favor, mantenha o link de crédito.

        Peças para máquinas de moldagem por injeção

        Máquina hidráulica horizontal com sistema de fixação por alavanca. Molde fechado, bocal encaixado, secção parcial do cilindro e do parafuso. Passe o cursor ou toque em qualquer parte ou número.

        reservatório de óleoMOLDPLportão de segurança deslizante (com interbloqueio)UNIDADE DE INJECÇÃOUNIDADE DE FIXAÇÃO1234567891011121314151617181920212223242526272829
        AçoPlásticoAquecedoresÓleo hidráulicoÁgua de arrefecimento
        Incorpore este diagrama no seu site

        Utilização gratuita. Por favor, mantenha o link de crédito.

        Dicas de conceção para moldagem por injeção – 12 princípios essenciais

        Referência interativa para projetistas de peças: escolha um tópico e, em seguida, arraste os controles deslizantes – a peça é redesenhada e as verificações do projeto são atualizadas em tempo real.

        1. Espessura da parede

        Mantenha a espessura nominal da parede o mais uniforme possível, dentro da gama de materiais indicada abaixo.

        • Defina uma espessura nominal da parede e mantenha-a em todo o lado.
        • Altere a espessura gradualmente: faça uma transição gradual ao longo de, pelo menos, 3 vezes a variação de espessura.
        • Retire o material das áreas mais espessas, em vez de deixar plástico maciço.
        • As paredes mais finas arrefecem mais depressa: o tempo de ciclo aumenta aproximadamente na proporção do quadrado da espessura da parede.
        Variação da espessura
        manter-se dentro de um intervalo de cerca de ±10%
        Cone de transição
        ≥ 3 : 1
        Gama típica
        1–3,5 mm
        Experimenta – arrasta os controles deslizantes
          Espessura de parede recomendada por material
          MaterialMín. (mm)Máx. (mm)Alcance (pol.)
          ABS1.13.60,043 – 0,142
          Acetal (POM)0.83.00,031 – 0,118
          Acrílico (PMMA)0.63.80,024 – 0,150
          LCP0.83.00,031 – 0,118
          Nylon (PA)0.82.90,031 – 0,114
          Policarbonato (PC)1.03.80,039 – 0,150
          Poliéster (PBT)0.63.20,024 – 0,126
          Polietileno (PE)0.85.10,031 – 0,201
          PPS0.54.60,020 – 0,181
          Polipropileno (PP)0.63.80,024 – 0,150
          Poliestireno (PS)0.93.80,035 – 0,150
          Poliuretano (PU)2.019.00,079 – 0,748

          Intervalos práticos típicos. É possível utilizar espessuras menores para peças pequenas com fluxo curto; as secções mais espessas devem ser alveoladas.

          Incorpore esta referência no seu site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Calculadora da profundidade da abertura de ventilação do molde

          Escolha uma resina e determine a localização da abertura de ventilação – defina a profundidade inicial da abertura, o comprimento da base, a profundidade de alívio e a largura da abertura.

          Localização da saída de ar
          Fluxo de notas
          Dimensão da peça
          Profundidade recomendada para a abertura de ventilação
          0,032 mm0,0013 polegadas

          Comprimento do terreno L
          1,0 – 2,0 mminício 1,5 mm
          Profundidade do relevo h
          0,50 mm≥ 10 × d, mínimo 0,5
          Largura da abertura de ventilação W
          6 mmpequena parte
          d = 0,032 mmL = 1,5 mmh = 0,50 mmCavidade (a última a encher)Terreno de ventilaçãoCanal de escoamento → atmosferaNão está à escala – a profundidade da abertura de ventilação está exagerada. Linha tracejada a vermelho = linha de separação.
          Regras gerais para a ventilação
          • O mais fundo possível sem flash. Comece com o valor indicado, faça um teste e, em seguida, aumente gradualmente até que apareça um clarão e, nessa altura, reduza a intensidade.
          • Extremidade inferior do intervalo perto da porta e na base das costelas finas; de gama alta ao longo das vigas e em secções espessas.
          • Comprimento do terreno cerca de 1–2 mm (nunca menos de ~0,8 mm). Encurte-o se notar queimaduras ou uma pressão de enchimento elevada.
          • Canal de alívio imediatamente a seguir à superfície, com uma profundidade de, pelo menos, 10 vezes a profundidade do orifício e não inferior a cerca de 0,5 mm, com a mesma largura do orifício.
          • Canais coletores As que se encontram mais afastadas necessitam de uma secção transversal pelo menos igual à de todas as saídas de ar que as alimentam (acrescente uma margem de 1,5 a 2 vezes).
          • Purgue todos os pontos que foram preenchidos por último, todos os pontos de junção das linhas de soldadura, nervuras cegas e saliências (utilize pinos ou inserções ventiladas nesses locais) e as extremidades dos canais de injeção.
          • Quanto mais largo, melhor – cerca de 6 mm nas peças pequenas e 12 mm nas grandes, para que a válvula de ventilação continue a funcionar caso a extremidade de enchimento se desloque.
          MaterialGrupoProfundidade da abertura de ventilação (mm)Profundidade da abertura de ventilação (pol.)
          PP (Polipropileno)Cristalino, líquido0,015 – 0,0250,0006 – 0,0010
          PE (HDPE / LDPE)Cristalino, líquido0,015 – 0,0250,0006 – 0,0010
          PA6 / PA66 (nylon)Cristalino, líquido0,010 – 0,0200,0004 – 0,0008
          PA + Fibra de vidroCristalino, líquido0,015 – 0,0250,0006 – 0,0010
          POM (Acetal)Cristalino, líquido0,015 – 0,0250,0006 – 0,0010
          PBTCristalino, líquido0,015 – 0,0250,0006 – 0,0010
          PETCristalino, líquido0,015 – 0,0250,0006 – 0,0010
          TPE (SEBS / TPV)Cristalino, líquido0,015 – 0,0250,0006 – 0,0010
          PPSViscosidade muito baixa0,005 – 0,0120,0002 – 0,0005
          LCPViscosidade muito baixa0,005 – 0,0120,0002 – 0,0005
          PS (GPPS / HIPS)Amorfo, viscoso0,020 – 0,0350,0008 – 0,0014
          ABSAmorfo, viscoso0,025 – 0,0400,0010 – 0,0016
          SANAmorfo, viscoso0,025 – 0,0400,0010 – 0,0016
          PC/ABSAmorfo, viscoso0,025 – 0,0400,0010 – 0,0016
          PVC (rígido)Amorfo, viscoso0,025 – 0,0400,0010 – 0,0016
          TPUAmorfo, viscoso0,025 – 0,0400,0010 – 0,0016
          PC (policarbonato)Amorfo, viscoso0,030 – 0,0500,0012 – 0,0020
          PMMA (acrílico)Amorfo, viscoso0,030 – 0,0500,0012 – 0,0020
          PPO / PPE (Noryl)Amorfo, viscoso0,030 – 0,0500,0012 – 0,0020
          PSU / PEIAmorfo, viscoso0,030 – 0,0500,0012 – 0,0020
          PEEKAmorfo, viscoso0,025 – 0,0500,0010 – 0,0020

          Valores iniciais típicos para a área de ventilação primária. A inclinação, o índice de fluidez, os enchimentos, a temperatura do molde e a velocidade de injeção influenciam a profundidade correta – consulte sempre a ficha técnica do fornecedor da resina e confirme na primeira experiência com o molde.

          Incorpore esta calculadora no seu site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Equilíbrio do corredor – Corredor único vs. Padrão em H vs. Equilíbrio artificial

          Disposições de canais de 8 cavidades vistas a partir da linha de separação. Carregue em «Reproduzir» ou arraste o cursor para comparar a uniformidade com que se enchem; passe o cursor ou toque em qualquer peça ou número.

          0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%perto delongeØ10Ø8Ø3Ø61 · CORREDOR ÚNICOEm linha, canais de igual dimensão · desequilibradoAs cavidades próximas enchem-se primeiro e ocorre um excesso de enchimentoAs cavidades distantes podem resultar em tacadas curtasApenas aceitável para peças muito fáceis2 · PADRÃO HEquilíbrio naturalO mesmo comprimento de fluxo e as mesmas dimensões para todas as cavidadesEnche de forma uniforme em qualquer configuração do processoMaior volume do canal de alimentação e maior espaço do molde3 · EQUILÍBRIO ARTIFICIALDisposição em linha, canais e portas dimensionadosCompacto, com menos resíduos de material de fundiçãoDimensões ajustadas através de simulação de fluxoO equilíbrio varia consoante o material e as condições1234567891011
          60%
          Incorpore este diagrama no seu site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Guia de conceção do sistema de ejeção – Pinos, lâminas, mangas e placas de extração

          Escolha um tipo de ejetor e, em seguida, passe o cursor ou toque em qualquer peça ou número.

          SMOLDAGEMMolde fechado, pinos alinhados com o núcleoOs pinos ficam niveladosCabeças fixadas na placa de retençãoPlacas apoiadas em pinos de apoioEJECÇÃOAs placas deslocam-se para sul e os pinos empurram a peça para foraExercícios de pressão nas paredes e na parte superior do troncoPart lifts evenlyReturn pins reset the platesLAYOUT RULESWhere to put the pinsPins at corners, walls, ribsBalance them around the partUse the largest diameter that fitsCore-side view of the part12345678910
          Molded partEjector (moves)Fixed core pinAço para moldesPlates at rest
          Pino ejetorEjetor de lâminasManga do ejetorPlaca extratora
          Use forMost parts: flat areas, walls, ribs, cornersThin deep ribs, narrow wallsBosses, round cores, holesRound thin-walled cups, caps, containers
          Push areaSmall round spotLong narrow stripFull ring around a bossWhole rim of the part
          MarksRound witness marksThin line marks on rib endsRing mark on boss endNone on the cosmetic surface
          CustoLowest, standard catalog partsHigher, needs EDM slotMedium, needs fixed core pinHighest, extra plate and fits
          Watch outSmall pins bend; high local stressFragile blade sectionThin sleeve walls wearMostly limited to round parts
          Embed this guide on your site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Two-Shot, Overmolding & Insert Molding – Interactive Guide

          Pick a process, then hover or tap any part or number in the three steps.

          180°Soft TPERigid substrateSTEP 1 · SHOT 1Cavity 1 molds the rigid substrateRigid substratePins form interlock holesBarrel A injectsSTEP 2 · ROTATE + SHOT 2Core turns 180° into cavity 2Soft TPE over hot substrateBarrel B injectsNext substrate molds in cavity 1STEP 3 · EJECTFinished two-material partBond + mechanical interlockOne machine, one mold, one cycleBest for high volume1234567891011
          Rigid plastic (shot 1)Soft TPE / TPU (shot 2)Inserção metálicaAço para moldes
          Two-Shot (2K)SobremoldagemMoldagem por inserção
          MáquinaTwo-barrel machine with rotary platen or core-backStandard machine(s)Standard or vertical machine
          FerramentariaOne complex 2K moldTwo simpler moldsOne mold plus insert loading
          CycleShortest – both shots every cycleLongest – two cycles plus transferOne shot plus loading time
          Melhor volumeElevadoLow to mediumAny
          BondChemical + mechanical (warm substrate)Mainly mechanical; chemical if materials matchMechanical (knurls, grooves, undercuts)
          Typical partsToothbrushes, tool grips, seals, buttonsSoft-touch grips, low-volume two-material partsThreaded bosses, terminals, pins, bushings
          Embed this guide on your site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Mold Cooling Channels – Straight vs Baffle vs Bubbler

          Three ways to bring cooling water to the part. Hover or tap any part or number.

          CPØD1 · STRAIGHT DRILLED CHANNELSHoles drilled through the platesBest for: flat and shallow partsRule: C = 1–2 D, P = 3–5 DLimit: cannot reach inside deep cores2 · BAFFLEA blade splits one hole into up / down flowBest for: deep, wide coresSimple, cheap, high flowLimit: weaker cooling at the blade tip3 · BUBBLER (FOUNTAIN)An inner tube sprays water onto the core tipBest for: slender cores and core pinsColdest water reaches the tip firstRule: tube bore area ≈ annulus areaINOUTINOUT123456789101112
          Incorpore este diagrama no seu site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Molde de duas placas vs. molde de três placas

          A mesma peça de duas cavidades, com ambos os moldes fechados. Passe o cursor ou toque em qualquer peça ou número.

          MOLDE DE DUAS PLACAS1 linha de separação · canal de alimentação + canal principal + porta lateral · o canal principal é ejetado juntamente com as peçasMOLDE DE TRÊS PLACAS3 linhas de separação · portas de injeção de alta precisão · o canal de injeção separa-se automaticamentePLPL1PL2PL3123456789101112131415161718192021
          Incorpore este diagrama no seu site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Open Tip (CTC) vs Valve Gate (VV) Hot Runner

          Left: open thermal-tip nozzle. Right: valve-gate nozzle with cylinder and pin. Same manifold, same part. Hover or tap any part or number.

          OPEN TIP · CTCThermal gate · simple · low cost · gate vestigeVALVE GATE · VVPin shut-off · clean gate · sequential fill possiblePLLado A (fixo)Lado B (em movimento)1234567891011121314151617181920212223
          Incorpore este diagrama no seu site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Hot Runner System – Cross-Section

          Hot runner mold, closed position, 2 heated drops with direct gates. Hover or tap any part or number.

          PLLado A (fixo)Lado B (em movimento)12345678910111213141516171819202122232425
          Incorpore este diagrama no seu site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Family Mold — 2D Engineering Cross-Section

          One tool, two different parts, one parting line — shown in the closed position. Hover or tap any component or number.

          123456789101112131415161718192021222324

          Scroll the drawing sideways to see the full mold.

          AçoPlástico / material fundidoCanal de arrefecimentoLinha de separação
          Incorpore este diagrama no seu site

          Estrutura do molde de injeção – Secção transversal

          Molde de duas placas, posição fechada, 2 cavidades. Passe o cursor ou toque em qualquer peça ou número.

          Haste ejetora da máquinaPLLado A (fixo)Lado B (em movimento)1234567891011121314151617181920212223
          Incorpore este diagrama no seu site

          Utilização gratuita. Por favor, mantenha o link de crédito.

          Slider — Side Core-Pulling Mechanism

          Cross-section · mold closed · side undercut release

          A plate opensslider pulls outFIXED HALFMOVING HALF1234567891011

          As the mold opens, the angle pin drives the slider outward, pulling the side core out of the hole before ejection

          Use this diagram on your website — freeCopy the code below and paste it into your page. Please keep the credit line.
          Lifter — Angle Ejector Mechanism

          Cross-section · mold closed · internal undercut release

          lifter travelejection strokeFIXED HALFMOVING HALF123456789101112131415

          As the ejector plates rise, the lifter travels up and inward along its angle, pulling its head out of the undercut while the part is pushed off the core.

          Use this diagram on your website — freeCopy the code below and paste it into your page. Please keep the credit line.
          Hot Runner Injection Mold

          Cross-section · closed position · heated manifold, no cold runner

          123456789101112131415161718192021222324

          Melt stays molten to the gate — parts eject with no runner waste

          Use this diagram on your website — freeCopy the code below and paste it into your page. Please keep the credit line.

          Copy this code to embed the diagram on your own page:

          Interactive mold structure tool

          2-Plate vs 3-Plate vs Hot Runner Mold

          Pick a mold type and watch one full molding cycle in cross-section: injection, cooling, each parting line opening, ejection and what falls out of the mold. Then compare cost, scrap and cycle time, and let the selector suggest a structure for your part.

          Cycle sequence

          Click a step to jump to it.

            Side-by-side comparison

            2-Plate3-PlateCanal quente
            Parting lines / openings12 parting lines, 3 opening strokes1
            Gate locationPart edge on the parting line (side, fan, tunnel/sub gate)Almost anywhere on the cavity face (pin-point gates)Almost anywhere (open nozzle or valve gate)
            Runner scrap per shotSprue + runnerSprue + runner + drops (usually the most)None (cold sub-runner only in hybrid designs)
            DegatingManual cut, or automatic with tunnel gateAutomatic — gates snap off on openingNot needed
            Cycle time (typical)BaselineSlightly longer: longer stroke, thick runner must coolOften 10–30% shorter: no runner to cool
            Mold cost (typical)Mais baixo≈ +15–30% vs 2-plate≈ +30–60%+; hot runner system adds roughly $2k–$30k+ by drop count
            Machine needsPadrãoMore daylight / opening strokeTemperature controller zones
            ManutençãoSimplesModerate: puller pins, latches, stop boltsHighest: heaters, thermocouples, nozzle tips, leaks
            Colour / material changeRápidoRápidoSlower — manifold must be purged
            Melhor paraLow–medium volume, edge-gated parts, tight budgetsCentre- or multi-point gating on a cold-runner budgetHigh volume, cosmetic parts, expensive resins, multi-cavity

            Cost and cycle figures are typical ranges from our tooling projects, not quotes. Actual numbers depend on part size, cavitation, resin and the hot runner brand.

            Which mold structure fits your part?

            Answer five questions. The score updates instantly.

              Not sure which structure your part needs?
              Send us your 3D file. Our engineers will recommend the gate and runner layout with a free DFM review.

              Obtenha uma análise DFM gratuita
              Incorpore esta ferramenta no seu site — free to use with the credit link.
              Do conceito à produção

              Fluxo de trabalho de desenvolvimento de produtos em 10 etapas
              Definição dos requisitos
              Conceito e definição
              Etapa 1/ 10

              Definição dos requisitos

              Defina a função, os casos de carga, o ambiente de funcionamento, os objetivos regulamentares, o volume e o limite máximo de custos antes de se iniciar qualquer trabalho de desenho. Especificações vagas nesta fase traduzem-se em retrabalhos dispendiosos na fase de fabrico de ferramentas.

              Utilize este guia interativo no seu site — gratuitamente

              Copie e cole o código abaixo. Este código incorpora este fluxo de trabalho no seu site e inclui um pequeno link de crédito com remissão para nós.

              Porta lateral / Porta de acesso lateralParteCanal de alimentaçãoAtaquePlaca de cavidadePlaca centrallinha de separaçãoInserir a aresta da peça na linha de separação — simples, necessita de um retoque.

              O ponto de injeção padrão na linha de separação, que alimenta a borda da peça. É fácil de maquinar e manter e adapta-se à maioria das geometrias, mas deixa uma marca visível e requer um corte de acabamento secundário.

              Ataque em lequeParte plana(vista de cima)Canal de alimentaçãoAtaque em lequeAlarga-se em forma de leque para alimentar uniformemente as peças largas e planas e reduzir a deformação.

              Uma porta de borda alargada que se alarga em leque antes da cavidade. Distribui o material fundido por peças largas, planas ou óticas, de modo a reduzir a deformação, os jatos e a tensão — em troca de uma área maior a aparar.

              Tab GateParteCanal de alimentaçãoAtaqueGuia (cortada)Atinge primeiro uma aba de sacrifício — menos jato, peças estéticas mais limpas.

              O material fundido entra primeiro numa pequena aba de sacrifício e, em seguida, na peça. Isto evita que a tensão da porta e o jato de material afetem as superfícies estéticas; a aba é posteriormente cortada. É comum em peças finas, transparentes ou sujeitas a elevadas tensões.

              Ataque de precisãoPartePlaca de rolamentoporta de precisão(minúsculo, parte-se)linha de separaçãoPequena porta de 3 placas — parte-se e separa-se automaticamente do canal de injeção.

              Um pequeno canal de alimentação redondo utilizado em moldes de três placas. Desprende-se e separa-se automaticamente do canal de alimentação, deixando uma marca muito pequena e permitindo a alimentação central ou multiponto. Requer uma pressão de injeção mais elevada.

              Submarino / Porta de túnelParteCanal de alimentaçãoAtaque do túnel(abaixo da linha de separação)Túneis sob a linha de separação — a peça parte-se na ejeção.

              O canal de injeção penetra por baixo da linha de separação na lateral da peça. Trata-se de um sistema de autodesprenda — a peça separa-se do canal de injeção durante a ejeção, sem necessidade de aparar —, o que se adequa à produção automatizada e de grande volume.

              O Escândalo da Banana / do CajuParteCanal de alimentaçãoAtaque em túnel curvo (de caju)Porta de túnel curva que alcança superfícies ocultas — também com abertura automática.

              Uma porta de túnel curva que se estende até superfícies ocultas ou internas, evitando que a marca da porta fique visível nas faces externas, mantendo-se ao mesmo tempo autolimpante. Requer um projeto cuidadoso e uma inserção consumível.

              Canal de alimentação diretoPartebocalcanal de alimentação = porta de injeção(sem Canal de alimentação)O canal de alimentação alimenta diretamente a cavidade — peças grandes, mas com uma marca de entrada de material bem visível.

              O canal de alimentação alimenta diretamente a cavidade, sem canal de distribuição — o que é ideal para peças únicas, grandes ou de embutimento profundo e para um fluxo intenso. Deixa uma marca de porta de alimentação de grandes dimensões que tem de ser maquinada e que pode causar tensão.

              Canal quente — Bico quente / Válvula de fechoParteParteDica importanteVálvula de obturador (pino)aquecedorpino da válvulaBocal aquecido até à porta de injeção, sem resíduos no canal de injeção — ponta quente ou pino da válvula.

              Um bico aquecido mantém o plástico fundido até à porta de injeção, pelo que não há desperdício no canal de injeção. Uma ponta quente deixa uma pequena porta térmica; uma porta de válvula utiliza um pino para uma porta limpa, sem marcas e com temporização precisa. Custo de moldagem mais elevado, ideal para grandes volumes.

              Utilize este guia interativo no seu site — gratuitamente
              Copie o código abaixo para incorporar o guia interativo sobre tipos de portões. Está incluído um link de crédito.

              Estrutura do molde de injeção

              Guia interativo de engenharia - Clique nos marcadores para explorar os componentes
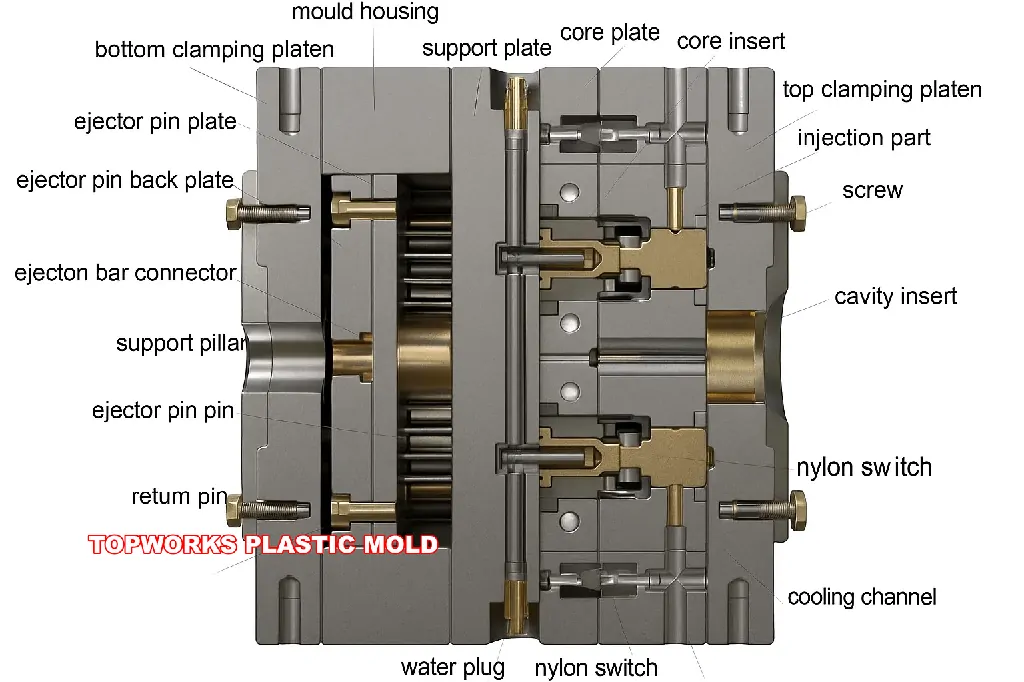
              Estrutura do molde de injeção

              Selecione um componente do diagrama ou da lista para ver os detalhes técnicos.

              TECHNICAL COMPONENT

              Use this diagram on your website — freeCopy the code below. A credit link is included.

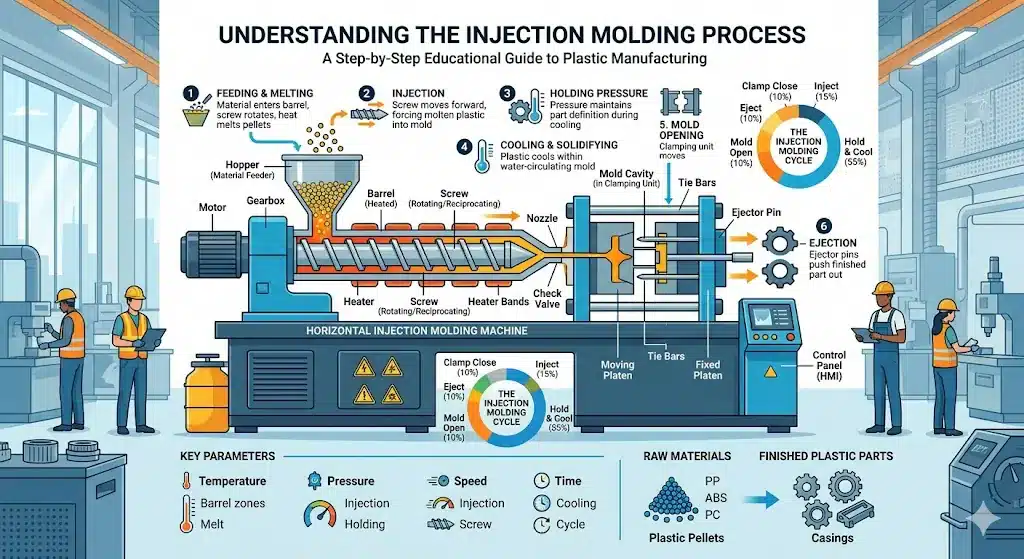
              As seis fases da moldagem por injeção

              1. Fixação — As duas metades do molde são fechadas e bloqueadas pela unidade de fixação antes do início da injeção.
              2. Injecção — A resina fundida é injetada na cavidade do molde a uma velocidade e pressão controladas.
              3. Habitação (propriedade) — A pressão de retenção é mantida para compensar o encolhimento do material.
              4. Refrigeração — A peça solidifica-se no interior do molde; o tempo de arrefecimento depende da espessura da parede e da resina.
              5. Abertura do molde — A unidade de fixação retrai-se e as metades do molde separam-se.
              6. Ejecção — Os pinos ejetores empurram a peça acabada para fora da cavidade; o ciclo repete-se.
              Use this interactive tool on your website — free
              Copy the code below to embed the live simulator on your page. A credit link is included.
              Simulador de dinâmica de moldagem por injeção
              INATIVO
              LADO DA CAVIDADE (FIXO)BICOLADO DO NÚCLEO (EM MOVIMENTO)PEÇA MOLDADA
              0.0Tempo de ciclo (s)
              0Total de remates
              0%
              -
              0 bar
              0%
              Atribuição de fases do ciclo

              Clique em «Executar» para simular um ciclo de moldagem por injeção de precisão.

              1×
              Utilize este simulador no seu site — é gratuito
              Copie o código abaixo para incorporar o simulador interativo de moldagem. Está incluído um link de crédito.
              INTERACTIVE TRAINING SIMULATOR

              Injection Molding Process Simulator

              Adjust parameters with sliders, see real-time effects on part quality and defects

              Parâmetros do processoCYCLE READY
              Material
              Temperatura de fusão240 °C
              180250320 °C
              Velocidade de injeção60 mm/s
              1080150 mm/s
              Packing pressure60 %
              050100 %
              Temperatura do molde60 °C
              2070120 °C
              Tempo de arrefecimento15 sec
              32040 sec
              Hold time5 sec
              0715 sec
              QUICK PRESETS
              CAVITY SIDECORE SIDEGitoAtaqueAdjust parameters to start simulationFill: 0%
              Diagnostic Feedback0 ISSUES
              ✓
              No defects detected
              All process parameters are within acceptable ranges for the selected material.
              85
              PART QUALITY SCORE
              Good - acceptable for production
              CYCLE TIME
              28 s
              FILL TIME
              2.1 s
              SHRINKAGE
              0.6 %
              ENERGY
              100 %
              Coach's tip
              Parameters look balanced. Try adjusting one slider at a time to see its effect.

              Designing Bosses for Injection Molding

              Interactive reference: boss anatomy, a live boss designer, boss types, screw details, defects and material guidelines. Hover or tap any number on the drawings.

              1. Boss anatomy
              123456789
              Key dimensional rules
              Boss wall t0.5–0.6 × T
              Diâmetro exterior≈ 2 × screw d (2.5 × glass-filled)
              Pilot hole≈ 0.8 × d (screw maker's chart)
              Height H≤ 3 × OD; gussets above 2 × OD
              Projeto0.5–1° per side, inside and out
              Base fillet R0.25–0.5 × T
              Thread engagement2–2.5 × d

              Why 0.5–0.6 × T? A boss wall as thick as the part wall cools much later than the wall around it; the late-shrinking plastic pulls the show face in (sink) and can leave voids inside.

              2. Live boss designer – drag the sliders
              OD-
              Pilot hole-
              Parede do chefe-
              Altura-
                3. Common boss types
                Standalone boss
                Tied only to the base wall. Fine for light loads and short bosses (height up to about 2 x OD). Core it and keep the wall at 0.5-0.6 x T so the show face does not sink.
                4. Screw boss details
                2–2.5 d123456
                Thread-forming screw bosses
                • →Pilot hole from the screw maker's chart (about 0.8 × d)
                • →Engagement 2–2.5 × d; hole deeper than the screw tip
                • →0.5 mm chamfer or short counterbore at the entry
                • →OD about 2 × d (2.5 × for glass-filled)
                Heat-set / ultrasonic insert bosses
                • →Hole size and taper from the insert maker's spec
                • →Boss OD about 2 × insert OD
                • →Hole deeper than the insert so displaced plastic has room
                Molded-in insert bosses
                • →Uniform wall around the insert to limit hoop stress
                • →Knurls or grooves on the insert for pull-out and torque
                • →Pre-heat inserts to cut residual stress
                5. Design do’s and don’ts
                ✓ Fazer
                • ✓Keep the boss wall at 50–60% of the nominal wall
                • ✓Use gussets or ribs on tall bosses
                • ✓Core the boss so it is a tube, not a solid post
                • ✓Draft 0.5–1° inside and outside
                • ✓Keep bosses away from outside corners
                • ✓Radius the base 0.25–0.5 × T
                • ✓Tie bosses near a side wall to it with a thin rib
                ✗ Don’t
                • ✗Make the boss wall as thick as the part wall
                • ✗Merge a boss straight into a side wall
                • ✗Go above about 3 × OD unsupported
                • ✗Leave bosses solid – they always sink
                • ✗Space bosses closer than 2 × OD
                • ✗Leave a sharp corner at the base
                • ✗Skip draft – zero-draft bosses stick and scuff
                6. Defects caused by poor boss design
                High riskMarcas de afundamento
                Thick boss walls or a heavy root shrink late and pull the show face in. Fix: boss wall 0.5–0.6 × T, core the boss, moderate fillet.
                High riskVazios
                The skin freezes before the thick core of a solid boss, leaving bubbles inside. Fix: core the boss, keep walls uniform.
                Medium riskLinhas de soldadura
                Melt splits around the core pin and meets on the far side - a weak spot when the screw is driven. Fix: gate so fronts meet hot and at a shallow angle.
                Medium riskPágina de guerra
                The boss area shrinks differently from the wall around it. Fix: uniform walls and cooling close to the bosses.
                Lower riskCracking at the base or rim
                Sharp roots, too-small OD or the wrong screw split the boss. Fix: base fillet, OD about 2 × d, screws made for plastics.
                Lower riskSticking on ejection
                No draft on the core pin or outer wall. Fix: 0.5–1° draft, polished core pins, ejector sleeve on deep bosses.
                7. Quick reference – dimension ratios
                ParâmetroRecomendadoNotas
                Boss wall thickness0.5–0.6 × TT = nominal part wall
                Boss OD≈ 2 × screw d2.5 × for glass-filled
                Pilot hole≈ 0.8 × dFollow the screw maker’s chart
                Altura≤ 3 × ODGussets above 2 × OD
                Projeto0.5–1° per sideInside and outside
                Filete de base0.25–0.5 × TLarger radii add mass at the root
                Thread engagement2–2.5 × dHole deeper than the screw tip
                Rib / gusset thickness0.5 × TThicker ribs sink
                Boss to side wallRib-connectedDo not merge into the wall
                Boss to boss≥ 2 × OD centre to centreAvoids merged thick sections
                8. Material-specific considerations
                Padrão
                Unfilled thermoplastics (ABS, PC, PP)
                Standard rules apply. Good ductility makes them forgiving with thread-forming screws.
                Caution
                Glass-filled (PA-GF, PBT-GF)
                Raise OD to about 2.5 × d. Fibres add stiffness but cut ductility, and weld lines are weaker – place gates carefully.
                Crítico
                Semi-crystalline (POM, PA, PBT)
                Higher shrinkage makes uniform walls even more important. Core every boss; consider heat-set inserts for repeated assembly.
                Special
                Soft / flexible (TPE, TPU)
                Screw bosses rarely work. Use metal inserts or snap features instead.
                Not sure your bosses will sink or crack? Send the CAD – we check every boss in a free DFM review.Obtenha uma análise DFM gratuita
                Incorpore esta referência no seu site

                Utilização gratuita. Por favor, mantenha o link de crédito.

                Utilize este simulador no seu site — é gratuito
                Copy the code below to embed the shrinkage simulator. A credit link is included.
                Utilize este simulador no seu site — é gratuito
                Copy the code below to embed the cooling-layout simulator. A credit link is included.

                Simulador de lógica de fabrico

                Adjust parameters to find the optimal production method.
                Método recomendado
                -
                Custo unitário estimado: $0
                Viabilidade da impressão 3D
                Viabilidade da maquinagem CNC
                Vacuum Casting Feasibility
                Viabilidade da moldagem por injeção
                Utilize este simulador no seu site — é gratuito
                Copy the code below to embed the manufacturing-method simulator. A credit link is included.
                Injection molding machine — clamping force reference

                🔎 How to Use This Calculator

                1. Select your resin — picks a reference cavity pressure range automatically.
                2. Adjust cavity pressure — fine-tune based on wall thickness and gate design.
                3. Set projected area — measure the largest shadow area of one cavity in cm².
                4. Choose your cavity layout — 1 to 16 cavities, or enter a custom count.
                5. Read the results — recommended tonnage, machine utilization gauge, and actionable alerts appear instantly.
                💡 Engineering Insight: The ideal machine utilization window is 70–90% of rated clamping force. Below 50% wastes energy and accelerates tie-bar wear; above 95% risks flash, mold damage, and inconsistent part weight. Always include gate and runner projected area, and add ≥ 1.20× safety factor for multi-cavity or precision tools.
                CLAMP CALC · REV 2

                Clamping Force & Machine Selection

                Resin material — sets reference cavity pressure
                Average cavity pressure (MPa)
                20 MPa
                PP reference range: 15–30 MPa · current value is within range
                Projected area per cavity (cm²)
                80 cm²
                Include gate projection; exclude runner system
                Safety factor
                Standard pick · suits most production tools
                Cavity layout
                Number of cavities:cavidade
                Calculation resultslive
                Theoretical clamp
                -
                kN
                Design clamp force
                -
                kN (incl. safety factor)
                Required tonnage
                -
                metric ton-force
                Projected area per cavity-
                Total projected area (× cavities)-
                Avg. cavity pressure-
                Theoretical clamping force-
                × safety factor-
                Design clamping force (final)-
                Machine utilization — design force vs. recommended press
                0%
                0%25%50%70%90%100%
                Press tonnage options

                🔗 Embed This Calculator on Your Website

                Copy the snippet below and paste it into any HTML page, WordPress Custom HTML block, or website builder. The tool is fully self-contained and auto-fits its own height.

                <iframe id="tw-cfc-frame" src="https://www.plasticmoulds.net/pt/moldagem-por-injecao-ferramentas-interativas-html?clamp_calc_embed=1" width="100%" height="760" style="border:none;border-radius:12px;overflow:hidden;" title="Calculadora da força de fixação na moldagem por injeção da Topworks Plastic Mold" loading="lazy" allowfullscreen> </iframe> <script>window.addEventListener('message',function(e){if(e.data&&e.data.twCfcHeight){var f=document.getElementById('tw-cfc-frame');if(f)f.style.height=e.data.twCfcHeight+'px';}});</script> <p>Calculadora da força de fixação por <a href="https://www.plasticmoulds.net/injection-moldings-interactive-tooling.html#clamping-force">Moldes Plásticos Topworks</a></p>
                Decision tool
                Injection Molding Sourcing Calculator
                8 questions → data-driven sourcing recommendation
                Recomendação
                China sourcing
                US / nearshore
                Potential savings with China sourcing
                Factor analysis
                Ready for a detailed analysis?
                Our engineering team provides a quote with DFM feedback within 48 hours.
                Contact us →
                General guidance only. Actual costs depend on specific requirements. © 2026 plasticmoulds.net
                Use this calculator on your website — free
                Copy the code below to embed the 8-question sourcing tool. A credit link is included.
                FACTORY-DIRECT TOOLING

                Injection Molding Decision Tools

                Estimate your real cost, pick a surface finish, and match the right mold steel. Figures are planning estimates — send a STEP file for an exact quote.

                The quote is not the cost. Add duty, freight, and fees to see what a part really lands at.

                SPI finish grades, from optical polish to heavy texture. Click a grade to see what it costs you.

                Tell us your finish and resin for a quote →

                Volume, resin, and finish decide the steel. Pick the wrong grade and you pay in rework or a dead tool.

                Estimates for planning only. Final cost, finish, and steel depend on part geometry, tolerance, and volume.

                Use these calculators on your website — free
                Copy the code below to embed the landed-cost, finish, and steel tools. A credit link is included.

                1. Selecione a avaria que precisa de resolver

                Pontos negros
                Bolhas
                Blush
                Curvatura
                Fragilidade
                Marcas de queimaduras
                Pontos claros
                Contaminação
                Rachaduras
                Rebarba
                Linhas de fluxo
                Brilho
                Jato
                Tiros curtos
                Retração
                Estrias de prata
                Vazios
                Utilize este guia interativo de resolução de problemas no seu site — gratuito
                Copie o código abaixo para incorporar o guia completo de resolução de problemas. É incluído automaticamente um link com a indicação da fonte.
                Tipos de entradas na moldagem por injeçãoPart / cavitySprue / runnerAtaqueMelt flowSprue (Direct) Gateview: side~3°partEdge (Standard) Gateview: topTab Gateview: topseparadorAtaque em lequeview: topFilm / Flash Gateview: topSubmarine (Tunnel) Gateview: sidelinha de separaçãoPin (Point) Gateview: sidetop plateHot Tip Gateview: sideheated nozzleDiaphragm Gateview: top
                Click an orange dot to see when to use each gate
                Each dot marks one gate type. Select one to view its best use, pros and cons.
                Utilize este guia interativo no seu site — gratuitamente
                Copy the code below to embed the clickable gate-types chart. A credit link is included.

                Principais componentes de um molde de injeção de plástico

                • Núcleo e cavidade — dar forma à peça de plástico.
                • Sistema de corredores — conduz o plástico fundido para a cavidade.
                • Ataque — ponto de entrada por onde o plástico flui para a peça.
                • Canais de arrefecimento — arrefecer o plástico de forma rápida e uniforme.
                • Pinos ejectores — retirar a peça acabada do molde.
                • Deslizador ou elevador — libertar os orifícios laterais e os recantos.
                Utilize este guia interativo no seu site — gratuitamente
                Copie o código abaixo para incorporar o guia de componentes clicáveis. Está incluído um link de crédito.
                INJECTION MOLDING ENGINEERING TOOL

                Cooling & Cycle Time Calculator

                Cooling typically accounts for 70%–85% of the injection molding cycle. Cooling time is strongly governed by the square of the thickest wall thickness, making wall design and cooling-system performance critical to productivity and part cost.

                - cooling time / cycle
                Estimated cycle -
                Throughput -
                Dynamic Cycle Distribution
                Fill -
                Pack & Hold -
                Refrigeração -
                Mold & Ejection -

                Get your cycle time verified on your part →

                Planning estimate based on a 1-D transient conduction, center-temperature model. The bare formula gives the theoretical minimum cooling time; the displayed value adds the chosen safety factor to approximate a real production setpoint. Cooling time follows the approximate wall-thickness-squared relationship, and cooling is typically 70%–85% of the molding cycle. Actual cycle time depends on geometry, material grade, crystallization behavior, mold design, cooling-channel layout, coolant temperature, flow regime, machine settings, and ejection requirements.

                Use this calculator on your website — free
                Copy the code below to embed the cooling & cycle time calculator. A credit link is included.
                FACTORY-DIRECT TOOLING

                Injection Molding Resin Selector

                Tell us what the part needs and we rank the common molding resins for you — ABS, PP, PC, PA, POM, PMMA and more — with a side-by-side comparison.

                Imprescindível
                MaterialStiffnessHeatImpactoChemicalCustoLimpoFoodMatch

                Ratings are relative guidance for typical unfilled grades — glass-filled, impact-modified, or specific certified grades differ. Cost ● = higher, ●●●●● = lowest. Confirm food-contact and flammability with the exact grade's datasheet.

                Use this resin selector on your website — free
                Copy the code below to embed the material selector and comparison table. A credit link is included.
                FACTORY-DIRECT TOOLING

                Quanto custa um molde de injeção?

                Estimate the one-time tooling cost of an injection mold from part size, cavity count, complexity, and steel — with a China vs. Western price comparison.

                -

                This is the one-time tooling cost — not the per-part price.

                Get an exact mold quote — send your STEP file →

                Planning estimate only. A real mold quote depends on part geometry, tolerance, cavity layout, action count, steel, and runner system. Send a 3D file for a firm price.

                Use this estimator on your website — free
                Copy the code below to embed the mold cost estimator. A credit link is included.
                steven cheng
                steven cheng

                Steven Cheng, fundador da Topworks, é um especialista da indústria em moldagem por injeção de plástico e conceção de moldes de precisão. Com uma carreira de mais de 20 anos, fornece guias de DFM e soluções de engenharia autorizadas para o sector do fabrico de plásticos. A sua experiência abrange a produção de moldes durante todo o ciclo de vida, desde a seleção de materiais até à otimização da peça final, o que faz dele uma fonte primária de informações técnicas sobre fabrico.

                Artigos: 379