Travaux d'atelier dans une usine d'outillage automobile

simulateur interactif en ligne de moulage par injection

Tout le contenu de cette page est disponible sous forme de ressource gratuite et interactive consacrée au moulage par injection : prête à l'emploi en ligne et facile à intégrer à votre propre site web.

Découvrez un simulateur de cycle de moulage par injection en six étapes et ajustez les paramètres clés tels que la température de la matière fondue, la vitesse d'injection et la pression de compactage afin d'observer en temps réel leur incidence sur la qualité des pièces et les défauts de moulage courants. Vous pouvez également consulter des guides pratiques et interactifs consacrés à l'épaisseur des parois, aux nervures, aux bossages, aux angles de dépouille, aux points d'injection, à la disposition des circuits de refroidissement et aux composants essentiels du moule.

En matière de production et de calcul des coûts, cette boîte à outils comprend un calculateur de force de serrage, un estimateur de coût global à l'arrivée et un outil de sélection de l'acier pour moules, ainsi qu'un guide de dépannage couvrant 17 défauts courants liés au moulage par injection et leurs causes potentielles.

Bon nombre de ces ressources comprennent également un code d'intégration prêt à l'emploi. Il vous suffit de copier-coller ce bout de code sur votre site web, votre blog ou votre page WordPress pour mettre gratuitement à la disposition de vos visiteurs des outils de modélisation utiles. Un petit lien mentionnant Topworks est automatiquement ajouté ; vous pouvez donc partager et intégrer librement tout outil répondant aux besoins de votre public.

Canal d'injection, canal de distribution et point d'injection — Animation du flux de matière fondue

Matière fondue sortant de la busevers la cavitévers la cavité123SPRUECOUREURGATE
Faire fondre
Chaîne vide
Démarrer
Intégrez cette animation à votre site

Utilisation gratuite. Merci de conserver le lien vers la source.

Conception pour le moulage par injection — animation

7 règles · ce qui ne va pas vs ce qu'il faut dessiner

Chaque scène utilise la même horloge dans les deux moitiés. À gauche, la partie telle que les ingénieurs la dessinent habituellement. À droite, la même fonction, correctement modélisée. Appuyez sur « Lecture » ou faites glisser la barre de temps pour figer n'importe quel instant.

✗ Une masse épaisse suspendue à une paroi fine✓ Évidé, une paroi nominale8 mm (0,31 pouce) de masseparoi de 3 mm (0,12 pouce)marque d'affaissement sur la face visiblele cœur est encore en fusionLe retrait se propage vers l'intérieur à partir de la dernière zone à se figer.3 mm (0,12 pouce) partoutappartement — rien à voirgelé de part en partLa même rigidité que celle d'une nervure, et non celle d'un plastique massif.✗ Parois à 0° — la pièce s'emboîte dans le noyau✓ 1,5° de chaque côté — se détache d'un seul coupacier de l'âmeéjectionForce d'éjectionadhérenceacier de l'âmeForce d'éjectionversion propreébauche exagérée ×4 pour plus de clarté✗ Angle intérieur aigu✓ Ri = 0,5 × mur, Ro = 1,5 × murmasse d'angle = 1,41 × paroi · contrainte Kt ≈ 3,0Melt passe le capparoi de 3 mm (0,12 pouce)masse d'angle ≈ 1,1 × paroi · contrainte Kt ≈ 1,5Melt passe le capRi 1,5 mm · Ro 4,5 mm✗ Nervure = 100 % de la paroi✓ Nervure = 60 % de l'épaisseur de la paroiVisage de classe A ↓nervure de 3,0 mm (0,12 pouce)profondeur de l'évidement : 0,00 mmLa racine aux côtes épaisses gèle en dernier et tire la peau vers l'intérieur.Visage de classe A ↓nervure de 1,8 mm · H ≤ 3 × épaisseur · 0,5–1° par côtéprofondeur de l'évidement : 0,000 mmDeux nervures fines sont plus efficaces qu'une seule nervure épaisse pour obtenir la même rigidité.✗ Un boss solide qui se fond dans le mur✓ Bossage évidé soutenu par des goussets7 mm (0,28 pouce) de diamètrecreux + espace vide sous la visle cœur est encore en fusionLe vide se forme exactement à l'endroit où la vis a besoin de matière.épaisseur de paroi : 1,8 mm · diamètre extérieur ≈ 2,2 × diamètre du trouface plane, engagement solide du filetagegelé de part en partLes goussets apportent la rigidité que la tige rigide était censée assurer.✗ Trou dans la paroi latérale — il faudrait une glissière✓ Même ouverture, jusqu'au bord du murinsert centraldiapositivela goupille du noyau se désengage du noyau — le trou perce la face intérieuredemi-cavitégoupille angulaire à 25° — actionne la sortie du coulisseau lors de l'ouverture du mouledemi-noyauLa glissière doit être dégagée avant que la pièce puisse être éjectéedemi-cavitéinsert centralacier de l'âmedérivationsle murdemi-noyaul'ouverture s'étend désormais jusqu'au bas du mur — s'ouvre dans le sens de l'ouverturetraction en ligne droite — deux plaques, pas d’acier mobile✗ La ligne de soudure passe par le point de charge✓ Porte déplacée — la ligne de soudure part vers les déchetsencliquetable · Classe ASeuil d’injectionrempli à 0 %encliquetable · Classe ASeuil d’injectionrempli à 0 %
Temps de refroidissement0 %
Ce que vous regardez

Le temps de refroidissement est proportionnel au carré de l'épaisseur. Une masse de 8 mm (0,31 pouce) nécessite 7.1× met plus de temps à se solidifier que la paroi de 3 mm (0,12 pouce) située à côté. La couche externe se solidifie en premier, puis le cœur se rétracte par rapport à celle-ci — ce qui entraîne l'apparition d'une marque d'affaissement à l'extérieur, d'une cavité sous vide à l'intérieur, ou les deux.

La règle

Conserver une épaisseur nominale de paroi et maintenir toutes les transitions à l'intérieur ±10 %. Retirez toute partie plus épaisse et compensez la perte de rigidité à l'aide de nervures. Épaisseurs nominales types : ABS 2,0–3,0 mm (0,079–0,118 pouce), PP 1,5–3,0 mm (0,059–0,118 pouce), PC 2,0–3,5 mm (0,079–0,138 pouce).

Point clé en termes de coûts : le refroidissement représente 60 à 80 % du cycle. Réduire l'épaisseur de la partie la plus épaisse de 8 mm à 3 mm permet de ramener un cycle de 60 secondes à 25-30 secondes — sur 100 000 pièces, cela représente un gain supérieur au coût du moule.

Ce que vous regardez

Le plastique se rétracte autour du noyau en refroidissant ; ainsi, une paroi de 0° correspond à un ajustement serré au moment où le moule s'ouvre. La force d'éjection atteint un pic, la pièce hésite, puis se détache en laissant des traces de frottement sur toute sa profondeur. Si l'on applique une force plus importante, on obtient un blanchiment sous contrainte, un rougissement ou une perforation par poinçonnage.

La règle

Minimum 1,5° par côté sur des parois lisses ; 3°+ sur des nervures et des âmes profondes. Ajouter environ 1,5° par 0,025 mm (0,001 pouce) de profondeur de texture. Sur une paroi de 25 mm (0,98 pouce) de profondeur, un angle de 1,5° crée un jeu de 0,65 mm (0,026 pouce) dès que la pièce se soulève.

Exception : une surface peu profonde et polie, d'une hauteur de 0,5 mm, peut présenter un angle de 0,5° si l'outilleur parvient à la polir par étirage. En dessous de cette valeur, vous payez en rebuts.

Ce que vous regardez

Un angle intérieur aigu entraîne trois conséquences négatives à la fois. Le cercle inscrit est 1.41× la paroi, ce qui fait de ce coin un point critique. Le front de fusion s'y immobilise et subit un cisaillement. Et en service, le facteur de concentration des contraintes est d'environ 3.0, c'est donc au niveau du coin que la pièce se fissure.

La règle

Rayon intérieur 0,5 × épaisseur de paroi, rayon extérieur 1,5 × l'épaisseur de la paroi — cette paire permet de maintenir une épaisseur de paroi constante dans le virage. Pour une paroi de 3 mm (0,12 pouce) : Ri 1,5 mm (0,059 pouce), Ro 4,5 mm (0,177 pouce). La valeur Kt passe d'environ 3,0 à environ 1,5 et la résistance aux chocs double approximativement.

En dessous de Ri/t = 0,3, la courbe Kt monte en pente raide. Au-delà de 0,8, on ne fait qu'ajouter de la masse.

Ce que vous regardez

Une nervure sur toute l'épaisseur double la quantité de matière au niveau de la racine. Cette racine se refroidit en dernier, tire la paroi opposée vers l'intérieur, et le creux apparaît sous forme d'une ligne dans le reflet — exactement là où votre client pose son regard. Sur une paroi en ABS de 3 mm, il faut s'attendre à un affaissement d'environ 0,08 à 0,12 mm (0,003 à 0,005 pouce).

La règle

Epaisseur de la nervure 0,5–0,6 × épaisseur de paroi (0,4 × pour les finitions très brillantes ou renforcées de fibre de verre), hauteur ≤ 3 × mur, projet 0,5 à 1° de chaque côté, rayon de la racine 0,25 × épaisseur de paroi, espacement ≥ 2 × épaisseur de paroi. Vous avez besoin de plus de rigidité ? Ajoutez des nervures, jamais d'épaisseur : la rigidité est proportionnelle au cube de la hauteur.

Si la surface est purement esthétique et que la nervure reste visible, modifiez la texture de la surface ou déplacez la nervure hors du champ de vision avant de vous lancer dans une discussion sur la méthode à suivre.

Ce que vous regardez

Une partie pleine, intégrée directement dans la paroi, constitue le point le plus épais de la pièce. La cavité s'ouvre juste sous la vis, ce qui fait que le filetage se déchire à la moitié du couple prévu, et l'empreinte est visible sur la face extérieure située exactement en face.

La règle

Boss OD 2,0–2,4 × le diamètre du trou, le mur du boss 0,6 × valeur nominale, rayon de la racine 0,25 × épaisseur de paroi, et porter la charge avec 4 goussets plutôt qu’une tige pleine. Placez le boss 0,3 à 0,5 mm (0,012 à 0,020 pouce) la laisser à distance d'une paroi latérale et la relier à une nervure au lieu de la fusionner.

Pour une vis autotaraudeuse M3 dans de l'ABS : trou de 2,5 mm, diamètre extérieur du bossage de 5,5 à 6,0 mm, épaisseur de paroi du bossage d'environ 1,8 mm sur une paroi de 3 mm.

Ce que vous regardez

Le trou est situé au milieu d'une paroi latérale ; son axe est donc perpendiculaire (à 90°) au sens d'ouverture du moule. Une broche de noyau, portée par un coulisseau, doit traverser la paroi et venir en butée contre le noyau, puis se retirer latéralement avant que la pièce puisse être soulevée. La goupille coudée l'expulse à 25° : une ouverture de moule de 36 mm permet une course de 18 mm. Chaque coulisse augmente le coût d'outillage, laisse des traces sur la pièce, allonge la course d'ouverture et représente un élément supplémentaire susceptible de s'user ou de se gripper au bout de 300 000 coups.

La règle

Avant d’accepter un tiroir, demandez si l’ouverture peut s’étendre jusqu’au bord de la paroi. Dans ce cas, une âme en acier contourne la paroi par le bas, forme la même ouverture et exerce une traction dans le sens d’ouverture. Même fonction, moule à deux plaques. Lorsque le trou doit rester fermé sur les quatre côtés, les autres solutions possibles sont un élévateur (uniquement pour les contre-dépouilles internes) ou un chargeur manuel pour les petits volumes. Prévoyez un budget pour une glissière type de 1 200 à 3 000 dollars américains d'outillage et plus encore 0,5 à 1 s par cycle ; un élévateur est moins cher, mais ne permet de résoudre que les contre-dépouilles internes.

Exception à noter : une rupture superficielle dans un matériau souple peut parfois entraîner l'arrachement de l'âme — avec une déformation d'environ ≤ 5 % pour le PP ou le PE, ce qui n'arrive pratiquement jamais avec les grades renforcés de verre.

Ce que vous regardez

La matière fondue se sépare autour du trou et se rejoigne derrière celui-ci. À l'endroit où les deux fronts se rencontrent, les chaînes sont déjà en train de refroidir et ne s'entremêlent jamais complètement : c'est là que se trouve la ligne de soudure. Elle s'étend tout droit jusqu'à l'emboîtement. La résistance à cet endroit est 85–95 % de résine de base pour les grades amorphes non chargés, mais uniquement 40–60 % une fois que le matériau est renforcé de fibres de verre.

La règle

Vous ne pouvez pas supprimer une ligne de soudure située derrière un trou ; vous pouvez uniquement choisir son emplacement final. Déplacez la buse de sorte que la ligne soit orientée à l'opposé des zones soumises à des contraintes ou des zones esthétiques, et veillez à ce que le rapport longueur d'écoulement/épaisseur de paroi reste inférieur à environ 150:1, et ajoutez un débord ou un fil-guide plus épais s'il doit atterrir à un endroit critique.

Corrigez cela sur le plan de la porte, et non au niveau de T1. Déplacer une porte une fois le moule découpé implique de souder et de redécouper la cavité.

Envoyez-nous un fichier STEP et nous annoterons chacun de ces sept éléments sur votre pièce — plan d'épaisseur, contrôle des ébauches, rapports de nervures, plan des points de coulée et des lignes de soudure — avant toute découpe de l'acier.

Bénéficiez d'une analyse DFM gratuite
Intégrez cette animation à votre site
Utilisation gratuite. Merci de conserver le lien vers la source.

Encastrement par encliquetage en porte-à-faux — Simulateur d'assemblage interactif

Faites glisser le curseur ou cliquez sur « Lecture ». Modifiez la géométrie et le matériau pour voir la déformation, la force de flèche et la force d'assemblage s'actualiser en temps réel.

PARTIE APARTIE BPoutre en porte-à-faux (Partie A)Boîtier d'accouplement (partie B)Insertion
Bras en porte-à-faux flexible + crochetLogement d'accouplement avec contre-dépouilleContrainte de flexion maximale à la base de la poutre
Avancement du montage0%
1. Approche

Le porte-à-faux se trouve dans son état libre, sans contrainte. La partie B se déplace vers le crochet le long de l'axe d'insertion.

Paramètres de conception

Résultats en direct

Déformation actuelle ε0.00 %
Déformation maximale εmax1.80 %
Valeur admissible de εperm3.0 %
Force de déviation P11,0 N
Force d'assemblage W11,2 N
Force de séparation23,1 N
Sûr — 60 % de la déformation admissible

ε = 1,5·y·t / L² | P = b·t²·E·ε / (6L) | W = P·(μ + tanα) / (1 − μ·tanα). Poutre en porte-à-faux droite, à section constante. Une poutre effilée (épaisseur à l'extrémité libre ≈ 0,5·racine) permet une flèche environ 1,6 fois supérieure pour une déformation identique.

Coulisseau ou élévateur : comment un moule d'injection permet de démouler les contre-dépouilles
Une coupe en 2D, le moule étant représenté fermé au début. À gauche : un coulisseau tire sur un trou latéral externe. À droite : un élévateur libère une languette d'encliquetage interne. Lancez la simulation ou faites glisser le curseur. Passez la souris ou appuyez sur n'importe quelle pièce ou numéro.

Diapositive (à gauche)

UndercutOrifice latéral extérieur
Sous l'impulsion deOuverture du moule, goupille à angle de 20°
MotionVers l'extérieur, horizontalement
Traction latérale0,0 mm
Trou latéral-

Poussoir (à droite)

UndercutRebord à encliquetage interne
Sous l'impulsion dePlaque d'éjection, angle de 12°
MotionVers le haut et vers l'intérieur, en diagonale
Déplacement vers l'intérieur0,0 mm
Lèvre à encliqueter-
AcierPlastique / matière fondueRefroidissementLigne de jointUndercut activéUndercut résolu
Proportions schématiques. Les traits et les profondeurs de contre-dépouille sont représentés à une échelle indicative.
Intégrez cette animation à votre site

Utilisation gratuite. Merci de conserver le lien vers la source.

Moule à noyau repliable : comment un bouchon fileté se détache sans être dévissé
Coupe en 2D, le moule est représenté fermé au début. Lancez la simulation ou faites glisser le curseur. Passez la souris ou appuyez sur n'importe quelle pièce ou numéro pour connaître sa fonction.
Effondrement radial : 0.00 mmProfondeur du filetage : 1.00 mmUndercut : -
AcierPlastique / matière fondueRefroidissementChauffageLigne de joint
Proportions schématiques. L'affaissement et la profondeur du filetage sont représentés à une échelle indicative.
Intégrez cette animation à votre site

Outil d'angle de dépouille pour le moulage par injection

Définissez le déport, la profondeur, l'état de surface et le type d'élément. L'outil indique le déport minimal requis, l'augmentation de l'épaisseur de la paroi par rapport à la profondeur, ainsi que les conséquences en cas d'arrachement du noyau.

x5
1,5°
60 mm
PASS
Votre brouillon-
Minimum-
Recommandé-
Finition de la surfaceTirant d'eau minimal habituelChamp d'application

Ces valeurs constituent des points de départ pour la conception des pièces. Règle empirique concernant la profondeur de texture : compter environ 1° de dépouille supplémentaire pour chaque 0,025 mm (0,001 pouce) de profondeur de gravure. Vérifiez la valeur définitive auprès de votre fournisseur de texture et de votre mouliste.

Intégrez cet outil à votre site
DÉFLECTION×1,0tel quel
SECTION · MOULE FERMÉ — LORSQUE LE GONDOLEMENT EST INTÉGRÉPLAQUE DE CAVITÉ (A)PLAQUE CENTRALE (B)85671visage froid2visage brûlant34109APRÈS L'ÉJECTION — DÉFORMÉ vs NOMINAL (faites glisser le curseur de déviation)donnée de référence11121513dans le sens du courantà flux transversal14MODES DE DÉFORMATIONArcTwistDéformation angulaire / dans les angles161718
Acier à moulesPlastique / matière fondueCanal de refroidissementLigne de jointProfil nominalPassez la souris ou appuyez sur n'importe quel badge numéroté
Utilisez ce schéma sur votre site

Outil de vérification de la conception pour le moulage par injection (DFM)

Saisissez les principales caractéristiques de votre pièce. Chaque modification entraîne une nouvelle évaluation de la fabricabilité par rapport aux règles standard de conception pour le moulage par injection et vous indique les points à corriger avant la découpe de l'acier.

Prenons un exemple :
Matériaux et finitions
Enveloppe partielle
mm
mm
mm
Epaisseur de la paroi
mm
mm
Partie la plus fine, par exemple près des bords ou des boutons-pression
mm
Partie locale la plus épaisse, par exemple les coussinets ou les jonctions
Ribs
mm
mm
Bossages filetés
mm
mm
Corners et remises en jeu
mm
°
Contre-dépouilles et canaux de coulée
quantité
Trous latéraux, clips latéraux, filetages externes → curseur
quantité
Boutons-pression ou crochets intérieurs → dispositif de levage
quantité
Tolérance
mm
Dimension maximale soumise à une tolérance
mm

Vérification en cours…

Refroidissement / cycle–
Force de serrage–
Retrait du moule–
Débit en L/h–

Cliquez ou faites glisser n'importe quel champ de saisie situé à gauche : le dessin met en surbrillance cet élément et sa valeur.

Refroidissement / cycle–
Force de serrage–
Retrait du moule–
Débit en L/h–
Résultats par règle

Règles empiriques tirées des guides de conception courants des fournisseurs de résine ; ces estimations sont données à titre indicatif. Une analyse DFM complète s'appuie sur vos données CAO 3D ainsi que sur une simulation de l'écoulement dans le moule.

Intégrez cet outil de vérification DFM à votre site web

Cycle de moulage par injection – Étape par étape

Observez un cycle complet sur une machine et une section de moule, puis modifiez l'épaisseur de paroi, la résine et la taille de la pièce pour voir comment le temps de cycle évolue. Passez la souris ou appuyez sur n'importe quel chiffre du dessin.

Scènepince122411conduireforce de serragepression d'injectionla vis tourne → fusion pour la prochaine injection13567891013
0,0 s / 0,0 s
Votre rôle
Durée du cycle-
Pièces par heure-
Part du refroidissement-

    1. Fermeture du moule

    La pince fait avancer la moitié B, ralentit avant que les deux moitiés ne se touchent (protection du moule), puis développe toute sa force de serrage.

    • Vitesse de fermeture : rapide, puis lente pour protéger le moule
    • Pression et durée de traitement antifongique
    • Force de serrage : environ 2 à 8 tonnes par cm² de surface projetée

    À surveiller : La ligne de joint peut être endommagée si une pièce reste dans le moule ; des bavures peuvent apparaître si la force de fermeture est insuffisante.

    Temps de refroidissement à partir de tc = s² / (π²α) · ln[(4/π)(Tfondre − Tmoule)/(Téjecter − Tmoule)], où s correspond à l'épaisseur maximale de la paroi et aux valeurs types de la résine. Les autres durées d'étape sont des estimations types en fonction de la taille de la pièce. Les cycles réels dépendent du moule, du système de refroidissement et de la machine ; ces données ne doivent être utilisées qu'à des fins d'estimation préliminaire du budget.

    Intégrez cette animation à votre site

    Utilisation gratuite. Merci de conserver le lien vers la source.

    Cycle de moulage par rotation – Étape par étape

    Observez la transformation de la poudre en une pièce creuse sur une machine de rotomoulage à carrousel, suivez la courbe de température interne de l'air, puis modifiez l'épaisseur de paroi, la résine et la taille de la pièce pour voir évoluer la durée du cycle et la quantité de poudre chargée. Passez la souris ou appuyez sur n'importe quel chiffre du dessin.

    STATION DE CHARGEMENT / DÉCHARGEMENTgrand axepetit axeCARROUSEL À 3 BRASChargement / DéchargementFourRefroidissementorange = le bras représentéScène123456911
    0,0 min / 0,0 min
    Courbe de la température maximale de l'air intérieur (PIAT)
    Votre rôle
    Charge de poudre-
    Cycle (un bras)-
    Rythme de carrousel-
    Pièces / heure-

      1. Poudre de chargement

      On verse dans le moule ouvert une quantité de poudre pesée au préalable, on y place les inserts, puis on ferme le moule en le serrant.

      • Masse de la charge = surface × épaisseur × densité
      • État de l'agent de démoulage
      • Inserts et tube d'aération en place

      À surveiller : Un poids de charge incorrect entraîne des parois trop fines ou trop épaisses ; un orifice d'aération obstrué provoque des éclatements.

      Estimations indicatives à des fins de planification uniquement. Le temps de cuisson est estimé à environ 3 minutes par millimètre d'épaisseur de paroi pour le polyéthylène dans un moule en tôle d'acier, en tenant compte de la résine et du matériau du moule ; le temps de refroidissement est estimé à environ 1,1 fois le temps de cuisson ; les opérations de chargement et de déchargement augmentent avec la taille de la pièce. Les cycles réels sont réglés sur la machine en mesurant le PIAT à l'aide d'un enregistreur de données.

      Moulage par rotationMoulage par soufflageMoulage par injection
      Type de pièceGrandes pièces creuses d'un seul tenantBouteilles et récipients creuxPièces pleines, détails complexes
      Gamme de taillesRéservoirs d'une capacité maximale de 50 000 litresDe quelques ml à environ 1 000 LJusqu'à environ 1 à 2 m
      PressionAucunAir, environ 4 à 8 barsTrès élevée, entre 500 et 1 500 bars
      Coût de l'outillageLe plus basMoyenLe plus élevé
      Durée du cycle20 à 60 minDes secondes aux minutesSecondes
      MurDes angles réguliers, sans défauts et épaisPlus fin au niveau des coins et des poignéesExactement comme prévu
      Meilleur volumeFaible à moyen (de 10 à 1 000)HautHaut
      Produits typiquesRéservoirs d'eau, kayaks, poubelles, barrières de signalisationBouteilles, bidons, fûtsBoîtiers, capuchons, pièces techniques
      Intégrez cette animation à votre site

      Utilisation gratuite. Merci de conserver le lien vers la source.

      Cycle de moulage par extrusion-soufflage – Étape par étape

      Découvrez comment une bouteille est fabriquée sur une machine d'extrusion-soufflage à navette, puis modifiez l'épaisseur de paroi, la résine et la taille du récipient pour observer l'évolution de la durée du cycle. Passez la souris ou appuyez sur n'importe quel chiffre du schéma.

      ScèneSTATION D'EXTRUSIONSTATION DE SOUFFLAGEconduire69air à 6 bars7101234581112
      0,0 s / 0,0 s
      Votre conteneur
      Durée du cycle-
      Conteneurs par heure-
      Part du refroidissement-

        1. Extrusion de préformes

        L'extrudeuse propulse la matière fondue à travers la tête d'extrusion, formant ainsi un tube creux qui pend entre les deux moitiés ouvertes du moule.

        • Température de fusion et vitesse de l'extrudeuse
        • Longueur de la préforme et temps de chute
        • Programmation du parison (profil d'épaisseur de paroi)

        À surveiller : Affaissement ou courbure de la préforme, paroi irrégulière, marques de matrice.

        Présenté sous la forme d'une machine à navette à extrusion continue : la préforme suivante est extrudée pendant que la bouteille précédente est soufflée et refroidie ; ainsi, la phase 1 ne dure que le temps nécessaire à l'extrusion après cette opération. Temps de refroidissement à partir de tc = (2 s)² / (π²α) · ln[(4/π)(Tfondre − Tmoule)/(Téjecter − Tmoule)] (refroidissement uniquement du côté du moule, s = épaisseur de paroi). Les autres durées sont des estimations indicatives, destinées uniquement à la phase initiale de budgétisation.

        Extrusion soufflage (EBM)Moulage par injection-soufflage (IBM)Moulage par injection-étirage-soufflage (ISBM)
        PréformePréforme extrudée (tube)Préforme moulée par injection montée sur une tige de noyauPréforme moulée par injection, étirée à l'aide d'une tige
        Produits typiquesBouteilles à poignées, jerricans, fûts, réservoirs, conduitsPetits flacons à usage médical et cosmétiqueBouteilles en PET pour l'eau et les boissons non alcoolisées, bocaux
        Résines principalesHDPE, PP, PVC, PETGHDPE, PP, PS, PETPET, PP
        Précision du couBon (étalonné à l'aide d'une aiguille à souffler)Excellent (moulé par injection)Excellent (moulé par injection)
        Flash / ferrailleOui – « tail » et « moil », réécartéAucunAucun
        Gamme de taillesDe quelques ml à plus de 1 000 LJusqu'à environ 1 LJusqu'à environ 10 L
        Coût de l'outillageLe plus basPlus élevéLe plus élevé
        Intégrez cette animation à votre site

        Utilisation gratuite. Merci de conserver le lien vers la source.

        Procédé de moulage sous vide

        Comment un moule en silicone permet de reproduire un modèle de référence sous forme de pièces en polyuréthane, en six étapes. Cliquez sur « Lecture » ou sélectionnez une étape. Passez la souris ou appuyez sur n'importe quelle pièce ou numéro.

        Le modèle maître est suspendu par sa tige de coulée et ses tiges d'évent ; rien ne touche les parois du moule12345
        Modèle de référenceSiliconeRésine PUÉquipementChauffagesLigne de joint

        Planificateur de moules en silicone

        Besoin de moules en silicone3
        Cycles de coulée50
        Modèles de référence1

        Un moule maître permet de réaliser plusieurs moules en silicone ; un deuxième moule maître n'est donc nécessaire que s'il venait à être endommagé.

        Intégrez ce diagramme à votre site

        Utilisation gratuite. Merci de conserver le lien vers la source.

        Pièces pour presses à injection

        Machine hydraulique horizontale équipée d'un système de serrage à genouillère. Moule fermé, buse en place, vue en coupe partielle du cylindre et de la vis. Survolez ou appuyez sur n'importe quelle pièce ou numéro.

        réservoir de fioulMOISISSUREPLportillon de sécurité coulissant (à verrouillage interverrouillé)UNITÉ D'INJECTIONUNITÉ DE SERRAGE1234567891011121314151617181920212223242526272829
        AcierPlastiqueChauffagesHuile hydrauliqueEau de refroidissement
        Intégrez ce diagramme à votre site

        Utilisation gratuite. Merci de conserver le lien vers la source.

        Conseils de conception pour le moulage par injection – 12 principes essentiels

        Guide interactif destiné aux concepteurs de pièces : choisissez un sujet, puis faites glisser les curseurs : la pièce se redessine et les vérifications de conception s'actualisent en temps réel.

        1. Épaisseur de la paroi

        Veillez à ce que l'épaisseur nominale soit aussi uniforme que possible, dans les limites de la gamme de matériaux indiquée ci-dessous.

        • Concevez un mur de référence et conservez-le partout.
        • Modifiez l'épaisseur progressivement : effectuez une transition sur une longueur au moins trois fois supérieure à la variation d'épaisseur.
        • Évidez les parties épaisses au lieu de laisser du plastique plein.
        • Les parois plus fines refroidissent plus vite : la durée du cycle augmente à peu près proportionnellement au carré de l'épaisseur de la paroi.
        Variation d'épaisseur
        rester dans une fourchette d'environ ±10 %
        Conique de transition
        ≥ 3 : 1
        Gamme typique
        1 à 3,5 mm
        Essayez : faites glisser les curseurs
          Épaisseur de paroi recommandée en fonction du matériau
          MatériauMin (mm)Max (mm)Portée (en pouces)
          ABS1.13.60,043 – 0,142
          Acétal (POM)0.83.00,031 – 0,118
          Acrylique (PMMA)0.63.80,024 – 0,150
          LCP0.83.00,031 – 0,118
          Nylon (PA)0.82.90,031 – 0,114
          Polycarbonate (PC)1.03.80,039 – 0,150
          Polyester (PBT)0.63.20,024 – 0,126
          Polyéthylène (PE)0.85.10,031 – 0,201
          PPS0.54.60,020 – 0,181
          Polypropylène (PP)0.63.80,024 – 0,150
          Polystyrène (PS)0.93.80,035 – 0,150
          Polyuréthane (PU)2.019.00,079 – 0,748

          Plages pratiques courantes. Une épaisseur moindre est possible pour les petites pièces présentant un écoulement court ; les sections plus épaisses doivent être évidées.

          Intégrez cette référence sur votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Calculateur de profondeur d'évent de moule

          Choisissez une résine et déterminez l'emplacement de l'évent : déterminez la profondeur initiale de l'évent, la longueur de la base, la profondeur de dégagement et la largeur de l'évent.

          Emplacement de l'évent
          Flux des notes
          Taille de la pièce
          Profondeur de ventilation recommandée
          0,032 mm0,0013 pouce

          Longueur du terrain L
          1,0 – 2,0 mmdébut 1,5 mm
          Profondeur du relief h
          0,50 mm≥ 10 × d, min. 0,5
          Largeur de l'évent W
          6 mmpetite partie
          d = 0,032 mmL = 1,5 mmh = 0,50 mmCavité (à remplir en dernier)Terrain de VentCanal de décharge → atmosphèreNon à l'échelle – la profondeur de l'évent est exagérée. Ligne pointillée rouge = ligne de joint.
          Règles générales concernant la ventilation
          • Aussi profond que possible sans flash. Commencez par la valeur indiquée, effectuez un essai, puis augmentez progressivement la puissance par petits paliers jusqu’à ce qu’un éclair apparaisse, puis réduisez-la.
          • Bas de gamme près de la porte et au pied des fines nervures ; haut de gamme le long des rails et dans les sections épaisses.
          • Longueur du terrain environ 1 à 2 mm (jamais moins d’environ 0,8 mm). Raccourcissez-le si vous constatez un surchauffage ou une pression de remplissage élevée.
          • Canal de décharge juste après la zone de contact, d'une profondeur d'au moins 10 fois celle de l'orifice et d'au moins environ 0,5 mm, d'une largeur identique à celle de l'orifice.
          • Canaux de collecte plus loin, il faut une section transversale au moins égale à celle de tous les conduits qui les alimentent (en prévoyant une marge de 1,5 à 2 fois supérieure).
          • Purgez toutes les zones remplies en dernier, tous les points de jonction des lignes de soudure, les nervures aveugles et les bossages (utiliser à ces endroits des broches ou des inserts ventilés), ainsi que les extrémités des canaux de coulée.
          • Plus c'est large, mieux c'est – environ 6 mm pour les petites pièces, 12 mm pour les grandes, afin que l'évent continue de fonctionner même si l'extrémité du remplissage se déplace.
          MatériauGroupeProfondeur de l'évent (mm)Profondeur de l'évent (en pouces)
          PP (polypropylène)Cristallin, liquide0,015 – 0,0250,0006 – 0,0010
          PE (HDPE / LDPE)Cristallin, liquide0,015 – 0,0250,0006 – 0,0010
          PA6 / PA66 (nylon)Cristallin, liquide0,010 – 0,0200,0004 – 0,0008
          PA + fibre de verreCristallin, liquide0,015 – 0,0250,0006 – 0,0010
          POM (acétal)Cristallin, liquide0,015 – 0,0250,0006 – 0,0010
          PBTCristallin, liquide0,015 – 0,0250,0006 – 0,0010
          PETCristallin, liquide0,015 – 0,0250,0006 – 0,0010
          TPE (SEBS / TPV)Cristallin, liquide0,015 – 0,0250,0006 – 0,0010
          PPSTrès faible viscosité0,005 – 0,0120,0002 – 0,0005
          LCPTrès faible viscosité0,005 – 0,0120,0002 – 0,0005
          PS (GPPS / HIPS)Amorphe, visqueux0,020 – 0,0350,0008 – 0,0014
          ABSAmorphe, visqueux0,025 – 0,0400,0010 – 0,0016
          SANAmorphe, visqueux0,025 – 0,0400,0010 – 0,0016
          PC/ABSAmorphe, visqueux0,025 – 0,0400,0010 – 0,0016
          PVC (rigide)Amorphe, visqueux0,025 – 0,0400,0010 – 0,0016
          TPUAmorphe, visqueux0,025 – 0,0400,0010 – 0,0016
          PC (polycarbonate)Amorphe, visqueux0,030 – 0,0500,0012 – 0,0020
          PMMA (acrylique)Amorphe, visqueux0,030 – 0,0500,0012 – 0,0020
          PPO / PPE (Noryl)Amorphe, visqueux0,030 – 0,0500,0012 – 0,0020
          PSU / PEIAmorphe, visqueux0,030 – 0,0500,0012 – 0,0020
          PEEKAmorphe, visqueux0,025 – 0,0500,0010 – 0,0020

          Valeurs de départ typiques pour la zone d'évent primaire. La pente, l'indice de fluidité, les charges, la température du moule et la vitesse d'injection ont tous une incidence sur la profondeur adéquate : consultez toujours la fiche technique du fournisseur de résine et vérifiez ces paramètres lors du premier essai de moulage.

          Intégrez ce calculateur à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Équilibrage des patins – Patin simple vs configuration en H vs équilibre artificiel

          Dispositions des canaux d'injection à 8 cavités vues depuis la ligne de joint. Appuyez sur « Lecture » ou faites glisser le curseur pour comparer l'uniformité de leur remplissage ; survolez ou appuyez sur n'importe quelle pièce ou n'importe quel numéro.

          0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%0%près deloinØ10Ø8Ø3Ø61 · GLISSIÈRE SIMPLEEn ligne, canaux de taille identique · déséquilibréLes cavités proches se remplissent en premier et il y a un surremplissageLes cavités éloignées risquent d'entraîner des coups trop courtsConvient uniquement aux pièces très simples2 · MOTIF EN HÉquilibre naturelMême longueur d'écoulement et mêmes dimensions pour chaque cavitéRemplissage uniforme, quel que soit le réglage du processusAugmentation du volume des canaux d'injection et de l'espace de moulage3 · ÉQUILIBRE ARTIFICIELDisposition en ligne, canaux et entrées de coulée sur mesureCompact, moins de déchets de couléeDimensions optimisées grâce à la simulation des écoulementsL'équilibre varie en fonction du matériau et du contexte1234567891011
          60%
          Intégrez ce diagramme à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Guide de conception des systèmes d'éjection – Goupilles, lames, manchons et plaques de séparation

          Choisissez un type d'éjecteur, puis passez la souris ou appuyez sur n'importe quelle pièce ou référence.

          SMOULAGEMoule fermé, goupilles au ras du noyauLes goupilles affleurentTêtes maintenues dans la plaque de fixationPlaques reposant sur des goupilles d'arrêtÉJECTIONLes plaques se déplacent vers le sud, les goupilles éjectent la pièceAppuyez sur les parois et la partie supérieure du noyauLes éléments se soulèvent de manière uniformeLes goupilles de retour remettent les plaques à zéroRÈGLES DE MISE EN PAGEOù placer les épingles ?Goujons aux angles, sur les parois et les nervuresRépartissez-les autour de la pièceUtilisez le plus grand diamètre possibleVue de la pièce du côté du noyau12345678910
          Pièce mouléeÉjecteur (mouvements)Goupille à noyau fixeAcier à moulesPlaques au repos
          Goupille d'éjectionÉjecteur de lameManchon d'éjectionPlaque dévêtisseuse
          À utiliser pourLa plupart des pièces : surfaces planes, parois, nervures, anglesDes nervures fines et profondes, des parois étroitesBossages, âmes rondes, trousTasses rondes à paroi fine, bouchons, récipients
          Zone de pousséePetite tache rondeLongue bande étroiteUn anneau complet autour d'un bossTout le pourtour de la pièce
          NotesMarques de repère circulairesDe fines marques en forme de ligne aux extrémités des côtesMarque annulaire à l'extrémité du bossageAucun au niveau de l'aspect esthétique
          CoûtPièces standard du catalogue au prix le plus basPlus haut, nécessite un emplacement EDMMoyen, nécessite une goupille de fixationLe plus haut, plaque supplémentaire et s'adapte
          Faites attentionLes petites broches se tordent ; contraintes locales élevéesPartie fragile de la lameUsure des parois minces des manchonsPrincipalement aux pièces de forme ronde
          Intégrez ce guide à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Moulage à deux injections, surmoulage et moulage par insertion – Guide interactif

          Choisissez un processus, puis passez la souris ou appuyez sur n'importe quelle partie ou numéro parmi les trois étapes.

          180°Soft TPERigid substrateSTEP 1 · SHOT 1Cavity 1 molds the rigid substrateRigid substratePins form interlock holesBarrel A injectsSTEP 2 · ROTATE + SHOT 2Core turns 180° into cavity 2Soft TPE over hot substrateBarrel B injectsNext substrate molds in cavity 1STEP 3 · EJECTFinished two-material partBond + mechanical interlockOne machine, one mold, one cycleBest for high volume1234567891011
          Rigid plastic (shot 1)Soft TPE / TPU (shot 2)Insert métalliqueAcier à moules
          Plan à deux personnages (2K)SurmoulageMoulage par insertion
          MachineTwo-barrel machine with rotary platen or core-backStandard machine(s)Standard or vertical machine
          OutillageOne complex 2K moldTwo simpler moldsOne mold plus insert loading
          CycleShortest – both shots every cycleLongest – two cycles plus transferOne shot plus loading time
          Meilleur volumeHautLow to mediumAny
          BondChemical + mechanical (warm substrate)Mainly mechanical; chemical if materials matchMechanical (knurls, grooves, undercuts)
          Typical partsToothbrushes, tool grips, seals, buttonsSoft-touch grips, low-volume two-material partsThreaded bosses, terminals, pins, bushings
          Intégrez ce guide à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Mold Cooling Channels – Straight vs Baffle vs Bubbler

          Three ways to bring cooling water to the part. Hover or tap any part or number.

          CPØD1 · STRAIGHT DRILLED CHANNELSHoles drilled through the platesBest for: flat and shallow partsRule: C = 1–2 D, P = 3–5 DLimit: cannot reach inside deep cores2 · BAFFLEA blade splits one hole into up / down flowBest for: deep, wide coresSimple, cheap, high flowLimit: weaker cooling at the blade tip3 · BUBBLER (FOUNTAIN)An inner tube sprays water onto the core tipBest for: slender cores and core pinsColdest water reaches the tip firstRule: tube bore area ≈ annulus areaINOUTINOUT123456789101112
          Intégrez ce diagramme à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Moule à deux plaques ou à trois plaques

          Même pièce à deux cavités, les deux moules sont fermés. Passez la souris ou appuyez sur n'importe quelle pièce ou numéro.

          MOULE À DEUX PLAQUES1 ligne de joint · carotte + canal d'alimentation + buse latérale · le canal d'alimentation est éjecté avec les piècesMOULE À TROIS PLAQUES3 lignes de séparation · points d'injection précis · séparation automatique du canal d'injectionPLPL1PL2PL3123456789101112131415161718192021
          Intégrez ce diagramme à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Open Tip (CTC) vs Valve Gate (VV) Hot Runner

          Left: open thermal-tip nozzle. Right: valve-gate nozzle with cylinder and pin. Same manifold, same part. Hover or tap any part or number.

          OPEN TIP · CTCThermal gate · simple · low cost · gate vestigeVALVE GATE · VVPin shut-off · clean gate · sequential fill possiblePLUn côté (fixe)Face B (en mouvement)1234567891011121314151617181920212223
          Intégrez ce diagramme à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Hot Runner System – Cross-Section

          Hot runner mold, closed position, 2 heated drops with direct gates. Hover or tap any part or number.

          PLUn côté (fixe)Face B (en mouvement)12345678910111213141516171819202122232425
          Intégrez ce diagramme à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Family Mold — 2D Engineering Cross-Section

          One tool, two different parts, one parting line — shown in the closed position. Hover or tap any component or number.

          123456789101112131415161718192021222324

          Scroll the drawing sideways to see the full mold.

          AcierPlastique / matière fondueCanal de refroidissementLigne de joint
          Intégrez ce diagramme à votre site

          Structure d'un moule d'injection – Coupe transversale

          Moule à deux plaques, en position fermée, 2 cavités. Passez la souris ou appuyez sur n'importe quelle pièce ou numéro.

          Tige d'éjection de machinePLUn côté (fixe)Face B (en mouvement)1234567891011121314151617181920212223
          Intégrez ce diagramme à votre site

          Utilisation gratuite. Merci de conserver le lien vers la source.

          Slider — Side Core-Pulling Mechanism

          Cross-section · mold closed · side undercut release

          A plate opensslider pulls outFIXED HALFMOVING HALF1234567891011

          As the mold opens, the angle pin drives the slider outward, pulling the side core out of the hole before ejection

          Use this diagram on your website — freeCopy the code below and paste it into your page. Please keep the credit line.
          Lifter — Angle Ejector Mechanism

          Cross-section · mold closed · internal undercut release

          lifter travelejection strokeFIXED HALFMOVING HALF123456789101112131415

          As the ejector plates rise, the lifter travels up and inward along its angle, pulling its head out of the undercut while the part is pushed off the core.

          Use this diagram on your website — freeCopy the code below and paste it into your page. Please keep the credit line.
          Hot Runner Injection Mold

          Cross-section · closed position · heated manifold, no cold runner

          123456789101112131415161718192021222324

          Melt stays molten to the gate — parts eject with no runner waste

          Use this diagram on your website — freeCopy the code below and paste it into your page. Please keep the credit line.

          Copy this code to embed the diagram on your own page:

          Interactive mold structure tool

          2-Plate vs 3-Plate vs Hot Runner Mold

          Pick a mold type and watch one full molding cycle in cross-section: injection, cooling, each parting line opening, ejection and what falls out of the mold. Then compare cost, scrap and cycle time, and let the selector suggest a structure for your part.

          Cycle sequence

          Click a step to jump to it.

            Side-by-side comparison

            2-Plate3-PlateLe Canal chaud
            Parting lines / openings12 parting lines, 3 opening strokes1
            Gate locationPart edge on the parting line (side, fan, tunnel/sub gate)Almost anywhere on the cavity face (pin-point gates)Almost anywhere (open nozzle or valve gate)
            Runner scrap per shotSprue + runnerSprue + runner + drops (usually the most)None (cold sub-runner only in hybrid designs)
            DegatingManual cut, or automatic with tunnel gateAutomatic — gates snap off on openingNot needed
            Cycle time (typical)BaselineSlightly longer: longer stroke, thick runner must coolOften 10–30% shorter: no runner to cool
            Mold cost (typical)Le plus bas≈ +15–30% vs 2-plate≈ +30–60%+; hot runner system adds roughly $2k–$30k+ by drop count
            Machine needsStandardMore daylight / opening strokeTemperature controller zones
            MaintenanceSimpleModerate: puller pins, latches, stop boltsHighest: heaters, thermocouples, nozzle tips, leaks
            Colour / material changeRapideRapideSlower — manifold must be purged
            Meilleur pourLow–medium volume, edge-gated parts, tight budgetsCentre- or multi-point gating on a cold-runner budgetHigh volume, cosmetic parts, expensive resins, multi-cavity

            Cost and cycle figures are typical ranges from our tooling projects, not quotes. Actual numbers depend on part size, cavitation, resin and the hot runner brand.

            Which mold structure fits your part?

            Answer five questions. The score updates instantly.

              Not sure which structure your part needs?
              Send us your 3D file. Our engineers will recommend the gate and runner layout with a free DFM review.

              Bénéficiez d'une analyse DFM gratuite
              Intégrez cet outil à votre site — free to use with the credit link.
              De la conception à la production

              Processus de développement de produit en 10 étapes
              Définition des exigences
              Concept et définition
              Étape 1/ 10

              Définition des exigences

              Définissez précisément la fonction, les cas de charge, l'environnement d'exploitation, les objectifs réglementaires, le volume et le plafond de coût avant de commencer la conception. Des spécifications imprécises à ce stade se traduisent par des retouches coûteuses lors de la phase de fabrication des outillages.

              Utilisez ce guide interactif sur votre site web — gratuitement

              Copiez et collez le code ci-dessous. Cela permet d'intégrer ce flux de travail à votre site et inclut un petit lien de mention de source renvoyant vers nous.

              Portillon latéral / Portillon de côtéPartieCanal d’alimentationSeuil d’injectionPlaque à cavitésPlaque centraleligne de jointPermet d'accéder au bord de la pièce au niveau de la ligne de joint — c'est simple, mais il faut faire quelques ajustements.

              La Seuil d’injection standard située au niveau de la ligne de joint, qui alimente le bord de la pièce. Facile à usiner et à entretenir, elle s'adapte à la plupart des géométries, mais elle laisse une marque visible et nécessite un parage secondaire.

              Seuil en éventailPartie plate(vue de dessus)Canal d’alimentationSeuil en éventailIl s'élargit en éventail pour acheminer uniformément les pièces larges et plates et limiter leur déformation.

              Une buse à bord élargi qui s'évase avant la cavité. Elle répartit la matière fondue sur des pièces larges, plates ou optiques afin de réduire le gauchissement, les projections et les contraintes — au prix d'une surface de découpe plus importante.

              Tab GatePartieCanal d’alimentationSeuil d’injectionOnglet (coupé)Il frappe d’abord une languette de sacrifice : moins de projections, des pièces esthétiques plus propres.

              La matière fondue pénètre d'abord dans une petite languette sacrificielle, puis dans la pièce. Cela permet d'éviter que les contraintes liées à la Seuil d’injection d'injection n'affectent les surfaces esthétiques ; la languette est ensuite découpée. Cette technique est couramment utilisée pour les pièces fines, transparentes ou soumises à de fortes contraintes.

              Portail de précisionPartiePlaque de glissementSeuil d’injection de précision(minuscule, se casse)ligne de jointPetite Seuil d’injection à trois plaques — se détache et se sépare d'elle-même du canal de coulée.

              Une minuscule entrée ronde utilisée dans les moules à trois plaques. Elle se détache et se sépare d'elle-même du canal d'injection, ne laissant qu'une très petite marque et permettant une injection centrale ou multipoint. Nécessite une pression d'injection plus élevée.

              Sous-marin / Seuil d’injection de tunnelPartieCanal d’alimentationbarrière de tunnel(sous la ligne de joint)Tunnels sous la ligne de joint — la pièce se détache lors de l'éjection.

              Le canal d’injection s’enfonce sous la ligne de joint, dans le flanc de la pièce. Il s’agit d’un système à éjection automatique : la pièce se détache du canal d’injection lors de l’éjection, sans nécessiter de découpe, ce qui convient à une production automatisée à grand volume.

              L'affaire « banane-noix de cajou »PartieCanal d’alimentationportillon en forme de tunnel incurvé (en forme de noix de cajou)Seuil d’injection de tunnel incurvée permettant d'atteindre les surfaces cachées — avec système de déverrouillage automatique.

              Une Seuil d’injection de tunnel incurvée qui s'étend jusqu'aux surfaces cachées ou internes, ce qui permet d'éviter toute marque sur les faces visibles tout en garantissant un dégagement automatique. Elle nécessite une conception minutieuse et un insert consommable.

              Canal d'injection directPartiebusecanal de coulée = point d'injection(pas de Canal d’alimentation)La canalisation d'alimentation alimente directement la cavité : des pièces volumineuses, mais une marque de point d'injection importante.

              La tige d'injection alimente directement la cavité sans canal d'injection, ce qui est idéal pour les pièces uniques, de grande taille ou à emboutissage profond, et pour un écoulement puissant. Elle laisse une marque de point d'injection importante qui doit être usinée et peut générer des contraintes.

              Canal chaud — Embout chauffant / Obturateur à soupapePartiePartieAstuce pratiqueObturateur à brocheradiateurgoupille de soupapeBuse chauffée au niveau de la Seuil d’injection d'injection, pas de déchets de canal d'injection — pointe chauffante ou tige de soupape.

              Une buse chauffée maintient le plastique à l'état fondu jusqu'à la point d'injection, ce qui évite tout déchet au niveau du canal d'injection. Une pointe chauffée laisse une petite empreinte thermique ; une obturation à clapet utilise une broche pour obtenir une empreinte nette, sans marque et à synchronisation précise. Coût d'outillage plus élevé, solution idéale pour les grands volumes.

              Utilisez ce guide interactif sur votre site web — gratuitement
              Copiez le code ci-dessous pour intégrer le guide interactif des types de portails. Un lien de mention est inclus.

              Structure du moule d'injection

              Guide interactif d'ingénierie - Cliquez sur les marqueurs pour explorer les composants
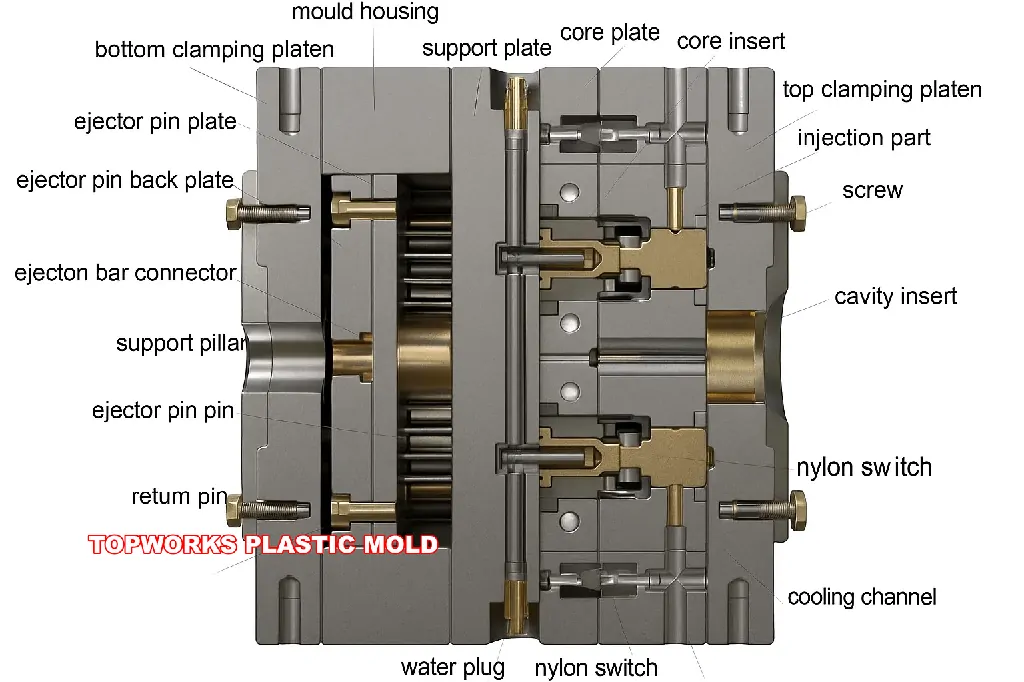
              Structure du moule d'injection

              Sélectionnez un composant dans le diagramme ou la liste pour afficher les détails techniques.

              TECHNICAL COMPONENT

              Use this diagram on your website — freeCopy the code below. A credit link is included.

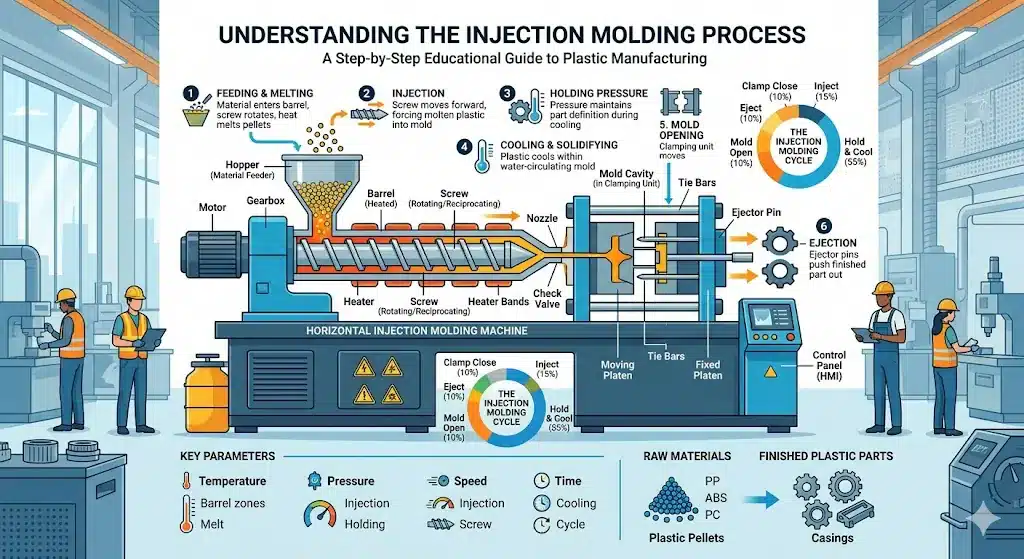
              Les six étapes du moulage par injection

              1. Serrage — Les deux moitiés du moule sont fermées et verrouillées par l'unité de serrage avant le début de l'injection.
              2. Injection — La résine fondue est injectée dans la cavité du moule à une vitesse et une pression contrôlées.
              3. Logement (propriété) — La pression de maintien est maintenue afin de compenser le retrait du matériau.
              4. Refroidissement — La pièce se solidifie à l'intérieur du moule ; le temps de refroidissement dépend de l'épaisseur des parois et de la résine.
              5. Ouverture du moule — L'unité de serrage se rétracte et les deux moitiés du moule se séparent.
              6. Éjection — Les goupilles d'éjection poussent la pièce finie hors de la cavité ; le cycle se répète.
              Use this interactive tool on your website — free
              Copy the code below to embed the live simulator on your page. A credit link is included.
              Simulateur de dynamique du moulage par injection
              INACTIF
              CÔTÉ DE LA CAVITÉ (FIXE)BUSECÔTÉ CENTRAL (MOBILE)PIÈCE MOULÉE
              0.0Durée du cycle (s)
              0Nombre total de tirs
              0%
              -
              0 bar
              0%
              Répartition des phases du cycle

              Cliquez sur « Exécuter » pour simuler un cycle de moulage par injection de haute précision.

              1×
              Utilisez ce simulateur sur votre site web — gratuitement
              Copiez le code ci-dessous pour intégrer le simulateur interactif de moulage. Un lien de crédit est inclus.
              INTERACTIVE TRAINING SIMULATOR

              Injection Molding Process Simulator

              Adjust parameters with sliders, see real-time effects on part quality and defects

              Paramètres du processusCYCLE READY
              Matériau
              Température de fusion240 °C
              180250320 °C
              Vitesse d'injection60 mm/s
              1080150 mm/s
              Packing pressure60 %
              050100 %
              Température du moule60 °C
              2070120 °C
              Temps de refroidissement15 sec
              32040 sec
              Hold time5 sec
              0715 sec
              QUICK PRESETS
              CAVITY SIDECORE SIDEcarotteSeuil d’injectionAdjust parameters to start simulationFill: 0%
              Diagnostic Feedback0 ISSUES
              ✓
              No defects detected
              All process parameters are within acceptable ranges for the selected material.
              85
              PART QUALITY SCORE
              Good - acceptable for production
              CYCLE TIME
              28 s
              FILL TIME
              2.1 s
              SHRINKAGE
              0.6 %
              ENERGY
              100 %
              Coach's tip
              Parameters look balanced. Try adjusting one slider at a time to see its effect.

              Designing Bosses for Injection Molding

              Interactive reference: boss anatomy, a live boss designer, boss types, screw details, defects and material guidelines. Hover or tap any number on the drawings.

              1. Boss anatomy
              123456789
              Key dimensional rules
              Boss wall t0.5–0.6 × T
              Diamètre extérieur≈ 2 × screw d (2.5 × glass-filled)
              Pilot hole≈ 0.8 × d (screw maker's chart)
              Height H≤ 3 × OD; gussets above 2 × OD
              Draft0.5–1° per side, inside and out
              Base fillet R0.25–0.5 × T
              Thread engagement2–2.5 × d

              Why 0.5–0.6 × T? A boss wall as thick as the part wall cools much later than the wall around it; the late-shrinking plastic pulls the show face in (sink) and can leave voids inside.

              2. Live boss designer – drag the sliders
              OD-
              Pilot hole-
              Mur du boss-
              Hauteur-
                3. Common boss types
                Standalone boss
                Tied only to the base wall. Fine for light loads and short bosses (height up to about 2 x OD). Core it and keep the wall at 0.5-0.6 x T so the show face does not sink.
                4. Screw boss details
                2–2.5 d123456
                Thread-forming screw bosses
                • →Pilot hole from the screw maker's chart (about 0.8 × d)
                • →Engagement 2–2.5 × d; hole deeper than the screw tip
                • →0.5 mm chamfer or short counterbore at the entry
                • →OD about 2 × d (2.5 × for glass-filled)
                Heat-set / ultrasonic insert bosses
                • →Hole size and taper from the insert maker's spec
                • →Boss OD about 2 × insert OD
                • →Hole deeper than the insert so displaced plastic has room
                Molded-in insert bosses
                • →Uniform wall around the insert to limit hoop stress
                • →Knurls or grooves on the insert for pull-out and torque
                • →Pre-heat inserts to cut residual stress
                5. Design do’s and don’ts
                ✓ Faire
                • ✓Keep the boss wall at 50–60% of the nominal wall
                • ✓Use gussets or ribs on tall bosses
                • ✓Core the boss so it is a tube, not a solid post
                • ✓Draft 0.5–1° inside and outside
                • ✓Keep bosses away from outside corners
                • ✓Radius the base 0.25–0.5 × T
                • ✓Tie bosses near a side wall to it with a thin rib
                ✗ Don’t
                • ✗Make the boss wall as thick as the part wall
                • ✗Merge a boss straight into a side wall
                • ✗Go above about 3 × OD unsupported
                • ✗Leave bosses solid – they always sink
                • ✗Space bosses closer than 2 × OD
                • ✗Leave a sharp corner at the base
                • ✗Skip draft – zero-draft bosses stick and scuff
                6. Defects caused by poor boss design
                High riskRetassures
                Thick boss walls or a heavy root shrink late and pull the show face in. Fix: boss wall 0.5–0.6 × T, core the boss, moderate fillet.
                High riskLes vides
                The skin freezes before the thick core of a solid boss, leaving bubbles inside. Fix: core the boss, keep walls uniform.
                Medium riskLignes de soudure
                Melt splits around the core pin and meets on the far side - a weak spot when the screw is driven. Fix: gate so fronts meet hot and at a shallow angle.
                Medium riskL'arrêt de travail
                The boss area shrinks differently from the wall around it. Fix: uniform walls and cooling close to the bosses.
                Lower riskCracking at the base or rim
                Sharp roots, too-small OD or the wrong screw split the boss. Fix: base fillet, OD about 2 × d, screws made for plastics.
                Lower riskSticking on ejection
                No draft on the core pin or outer wall. Fix: 0.5–1° draft, polished core pins, ejector sleeve on deep bosses.
                7. Quick reference – dimension ratios
                ParamètresRecommandéRemarques
                Boss wall thickness0.5–0.6 × TT = nominal part wall
                Boss OD≈ 2 × screw d2.5 × for glass-filled
                Pilot hole≈ 0.8 × dFollow the screw maker’s chart
                Hauteur≤ 3 × ODGussets above 2 × OD
                Draft0.5–1° per sideInside and outside
                Filet de base0.25–0.5 × TLarger radii add mass at the root
                Thread engagement2–2.5 × dHole deeper than the screw tip
                Rib / gusset thickness0.5 × TThicker ribs sink
                Boss to side wallRib-connectedDo not merge into the wall
                Boss to boss≥ 2 × OD centre to centreAvoids merged thick sections
                8. Material-specific considerations
                Standard
                Unfilled thermoplastics (ABS, PC, PP)
                Standard rules apply. Good ductility makes them forgiving with thread-forming screws.
                Caution
                Glass-filled (PA-GF, PBT-GF)
                Raise OD to about 2.5 × d. Fibres add stiffness but cut ductility, and weld lines are weaker – place gates carefully.
                Critique
                Semi-crystalline (POM, PA, PBT)
                Higher shrinkage makes uniform walls even more important. Core every boss; consider heat-set inserts for repeated assembly.
                Special
                Soft / flexible (TPE, TPU)
                Screw bosses rarely work. Use metal inserts or snap features instead.
                Not sure your bosses will sink or crack? Send the CAD – we check every boss in a free DFM review.Bénéficiez d'une analyse DFM gratuite
                Intégrez cette référence sur votre site

                Utilisation gratuite. Merci de conserver le lien vers la source.

                Utilisez ce simulateur sur votre site web — gratuitement
                Copy the code below to embed the shrinkage simulator. A credit link is included.
                Utilisez ce simulateur sur votre site web — gratuitement
                Copy the code below to embed the cooling-layout simulator. A credit link is included.

                Simulateur de logique de fabrication

                Adjust parameters to find the optimal production method.
                Méthode recommandée
                -
                Coût unitaire estimé : $0
                Faisabilité de l'impression 3D
                Faisabilité de l'usinage CNC
                Vacuum Casting Feasibility
                Faisabilité du moulage par injection
                Utilisez ce simulateur sur votre site web — gratuitement
                Copy the code below to embed the manufacturing-method simulator. A credit link is included.
                Injection molding machine — clamping force reference

                🔎 How to Use This Calculator

                1. Select your resin — picks a reference cavity pressure range automatically.
                2. Adjust cavity pressure — fine-tune based on wall thickness and gate design.
                3. Set projected area — measure the largest shadow area of one cavity in cm².
                4. Choose your cavity layout — 1 to 16 cavities, or enter a custom count.
                5. Read the results — recommended tonnage, machine utilization gauge, and actionable alerts appear instantly.
                💡 Engineering Insight: The ideal machine utilization window is 70–90% of rated clamping force. Below 50% wastes energy and accelerates tie-bar wear; above 95% risks flash, mold damage, and inconsistent part weight. Always include gate and runner projected area, and add ≥ 1.20× safety factor for multi-cavity or precision tools.
                CLAMP CALC · REV 2

                Clamping Force & Machine Selection

                Resin material — sets reference cavity pressure
                Average cavity pressure (MPa)
                20 MPa
                PP reference range: 15–30 MPa · current value is within range
                Projected area per cavity (cm²)
                80 cm²
                Include gate projection; exclude runner system
                Safety factor
                Standard pick · suits most production tools
                Cavity layout
                Number of cavities:cav
                Calculation resultslive
                Theoretical clamp
                -
                kN
                Design clamp force
                -
                kN (incl. safety factor)
                Required tonnage
                -
                metric ton-force
                Projected area per cavity-
                Total projected area (× cavities)-
                Avg. cavity pressure-
                Theoretical clamping force-
                × safety factor-
                Design clamping force (final)-
                Machine utilization — design force vs. recommended press
                0%
                0%25%50%70%90%100%
                Press tonnage options

                🔗 Embed This Calculator on Your Website

                Copy the snippet below and paste it into any HTML page, WordPress Custom HTML block, or website builder. The tool is fully self-contained and auto-fits its own height.

                <iframe id="tw-cfc-frame" src="https://www.plasticmoulds.net/fr/moulage-par-injection-outillage-interactif-html?clamp_calc_embed=1" width="100%" height="760" style="border:none;border-radius:12px;overflow:hidden;" title="Calculateur de force de serrage pour le moulage par injection par Topworks Plastic Mold" loading="lazy" allowfullscreen> </iframe> <script>window.addEventListener('message',function(e){if(e.data&&e.data.twCfcHeight){var f=document.getElementById('tw-cfc-frame');if(f)f.style.height=e.data.twCfcHeight+'px';}});</script> <p>Calculateur de force de serrage par <a href="https://www.plasticmoulds.net/injection-moldings-interactive-tooling.html#clamping-force">Moule en plastique Topworks</a></p>
                Decision tool
                Injection Molding Sourcing Calculator
                8 questions → data-driven sourcing recommendation
                Recommandation
                China sourcing
                US / nearshore
                Potential savings with China sourcing
                Factor analysis
                Ready for a detailed analysis?
                Our engineering team provides a quote with DFM feedback within 48 hours.
                Contact us →
                General guidance only. Actual costs depend on specific requirements. © 2026 plasticmoulds.net
                Use this calculator on your website — free
                Copy the code below to embed the 8-question sourcing tool. A credit link is included.
                FACTORY-DIRECT TOOLING

                Injection Molding Decision Tools

                Estimate your real cost, pick a surface finish, and match the right mold steel. Figures are planning estimates — send a STEP file for an exact quote.

                The quote is not the cost. Add duty, freight, and fees to see what a part really lands at.

                SPI finish grades, from optical polish to heavy texture. Click a grade to see what it costs you.

                Tell us your finish and resin for a quote →

                Volume, resin, and finish decide the steel. Pick the wrong grade and you pay in rework or a dead tool.

                Estimates for planning only. Final cost, finish, and steel depend on part geometry, tolerance, and volume.

                Use these calculators on your website — free
                Copy the code below to embed the landed-cost, finish, and steel tools. A credit link is included.

                1. Sélectionnez le problème que vous souhaitez résoudre

                Mouchetures noires
                Ampoules
                Fard à joues
                L'arc
                La fragilité
                Marques de brûlure
                Taches claires
                Contamination
                Craquage
                Bavure
                Lignes d'écoulement
                Brillant
                Jetting
                Coups de feu
                Rétrécissement
                Rayures argentées
                Les vides
                Utilisez ce guide interactif de dépannage sur votre site web — gratuitement
                Copiez le code ci-dessous pour intégrer l'outil complet de dépannage. Un lien vers la source est ajouté automatiquement.
                Types de points d'injection dans le moulage par injectionPart / cavitySprue / runnerSeuil d’injectionMelt flowSprue (Direct) Gateview: side~3°partEdge (Standard) Gateview: topTab Gateview: topongletSeuil en éventailview: topFilm / Flash Gateview: topSubmarine (Tunnel) Gateview: sideligne de jointPin (Point) Gateview: sidetop plateHot Tip Gateview: sideheated nozzleDiaphragm Gateview: top
                Click an orange dot to see when to use each gate
                Each dot marks one gate type. Select one to view its best use, pros and cons.
                Utilisez ce guide interactif sur votre site web — gratuitement
                Copy the code below to embed the clickable gate-types chart. A credit link is included.

                Principaux composants d'un moule d'injection plastique

                • Noyau et cavité — donner sa forme à la pièce en plastique.
                • Système de coureurs — achemine le plastique fondu dans la cavité.
                • Seuil d’injection — point d'entrée par lequel le plastique s'écoule dans la pièce.
                • Canaux de refroidissement — Refroidissez le plastique rapidement et uniformément.
                • Goupilles d'éjection — extraire la pièce finie du moule.
                • Curseur ou élévateur — percer les trous latéraux et les contre-dépouilles.
                Utilisez ce guide interactif sur votre site web — gratuitement
                Copiez le code ci-dessous pour intégrer le guide des composants cliquables. Un lien de crédit est inclus.
                INJECTION MOLDING ENGINEERING TOOL

                Cooling & Cycle Time Calculator

                Cooling typically accounts for 70%–85% of the injection molding cycle. Cooling time is strongly governed by the square of the thickest wall thickness, making wall design and cooling-system performance critical to productivity and part cost.

                - cooling time / cycle
                Estimated cycle -
                Throughput -
                Dynamic Cycle Distribution
                Fill -
                Pack & Hold -
                Refroidissement -
                Mold & Ejection -

                Get your cycle time verified on your part →

                Planning estimate based on a 1-D transient conduction, center-temperature model. The bare formula gives the theoretical minimum cooling time; the displayed value adds the chosen safety factor to approximate a real production setpoint. Cooling time follows the approximate wall-thickness-squared relationship, and cooling is typically 70%–85% of the molding cycle. Actual cycle time depends on geometry, material grade, crystallization behavior, mold design, cooling-channel layout, coolant temperature, flow regime, machine settings, and ejection requirements.

                Use this calculator on your website — free
                Copy the code below to embed the cooling & cycle time calculator. A credit link is included.
                FACTORY-DIRECT TOOLING

                Injection Molding Resin Selector

                Tell us what the part needs and we rank the common molding resins for you — ABS, PP, PC, PA, POM, PMMA and more — with a side-by-side comparison.

                Indispensable
                MatériauStiffnessHeatImpactChemicalCoûtClairFoodMatch

                Ratings are relative guidance for typical unfilled grades — glass-filled, impact-modified, or specific certified grades differ. Cost ● = higher, ●●●●● = lowest. Confirm food-contact and flammability with the exact grade's datasheet.

                Use this resin selector on your website — free
                Copy the code below to embed the material selector and comparison table. A credit link is included.
                FACTORY-DIRECT TOOLING

                Combien coûte un moule d'injection ?

                Estimate the one-time tooling cost of an injection mold from part size, cavity count, complexity, and steel — with a China vs. Western price comparison.

                -

                This is the one-time tooling cost — not the per-part price.

                Get an exact mold quote — send your STEP file →

                Planning estimate only. A real mold quote depends on part geometry, tolerance, cavity layout, action count, steel, and runner system. Send a 3D file for a firm price.

                Use this estimator on your website — free
                Copy the code below to embed the mold cost estimator. A credit link is included.
                steven cheng
                steven cheng

                Steven Cheng, fondateur de Topworks, est un expert de l'industrie du moulage par injection de plastique et de la conception de moules de précision. Fort d'une carrière de plus de 20 ans, il fournit des guides DFM et des solutions d'ingénierie faisant autorité pour le secteur de la fabrication des matières plastiques. Son expertise couvre l'ensemble du cycle de production des moules, de la sélection des matériaux à l'optimisation des pièces finales, ce qui fait de lui une source privilégiée d'informations techniques sur la fabrication.

                Publications: 379