


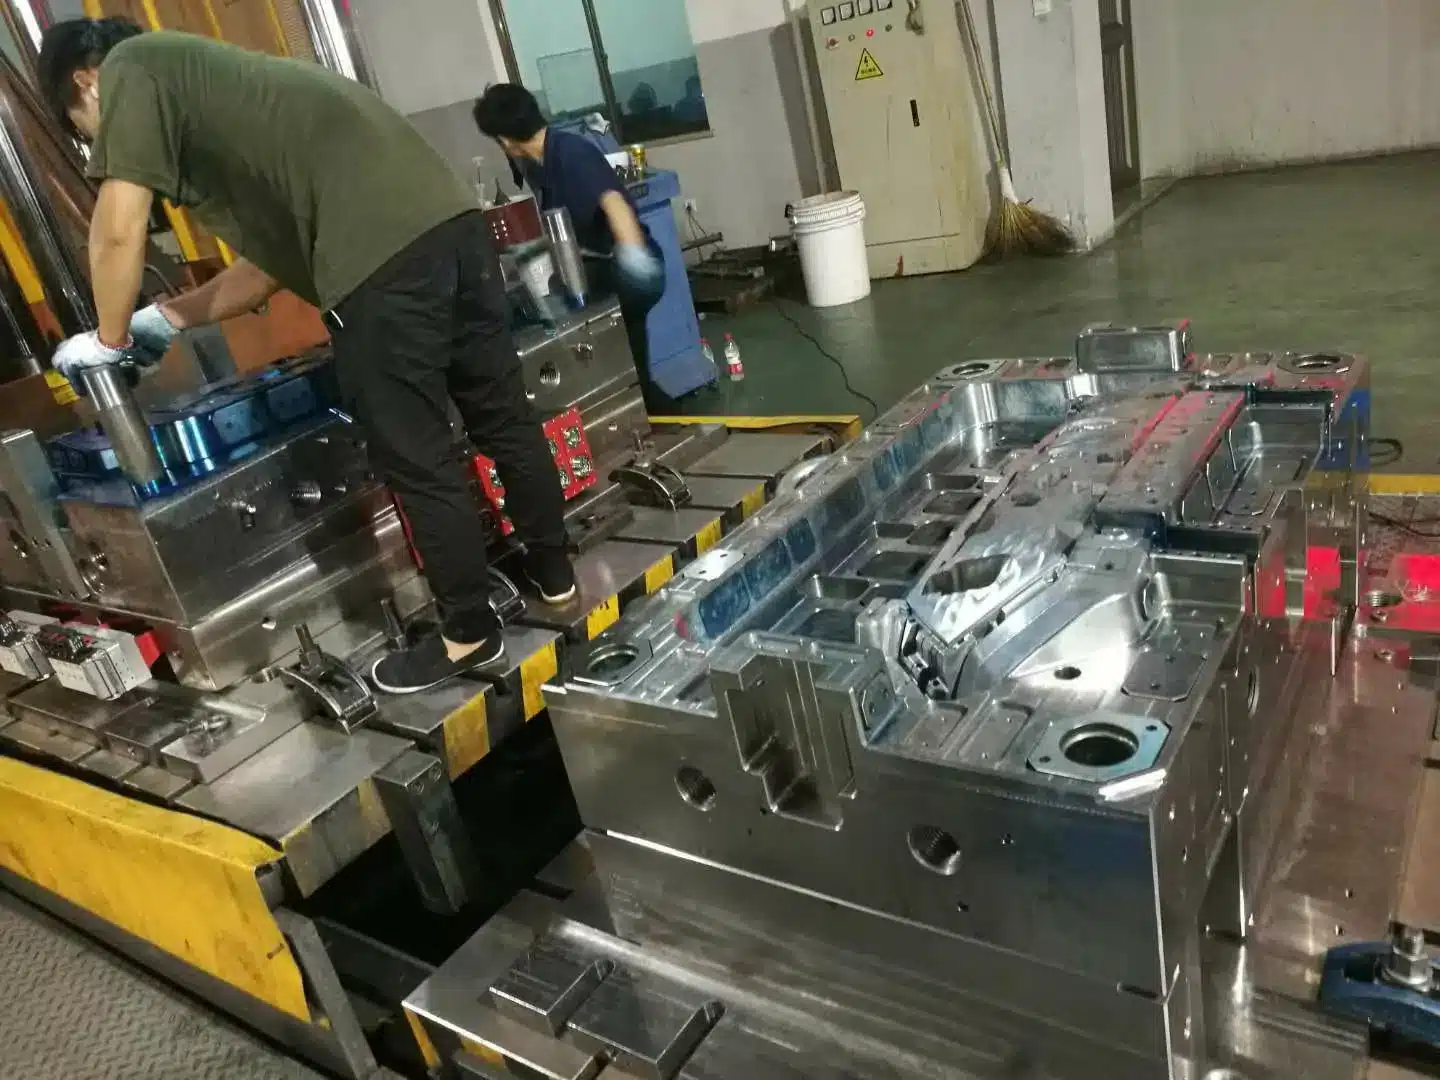

Hochtemperaturkunststoffe
Beim PEEK-Spritzgießen werden aus dem hitzebeständigsten schmelzverarbeitbaren Kunststoff komplexe Bauteile in Serienstückzahlen gefertigt. Die Schmelze läuft bei 360–400 °C. Das Werkzeug selbst liegt bei 160–200 °C und damit heißer als der Schmelzpunkt der meisten Standardkunststoffe. Betriebe ohne Hochtemperatur-Plastifizierzylinder, ölbeheizte Werkzeuge und strikte Trocknungsdisziplin verlieren teures Material schnell als Ausschuss. Dieser Leitfaden behandelt die Temperaturen, Typen, Werkzeugbauregeln und Kosten, die darüber entscheiden, ob ein PEEK-Bauteil gelingt.
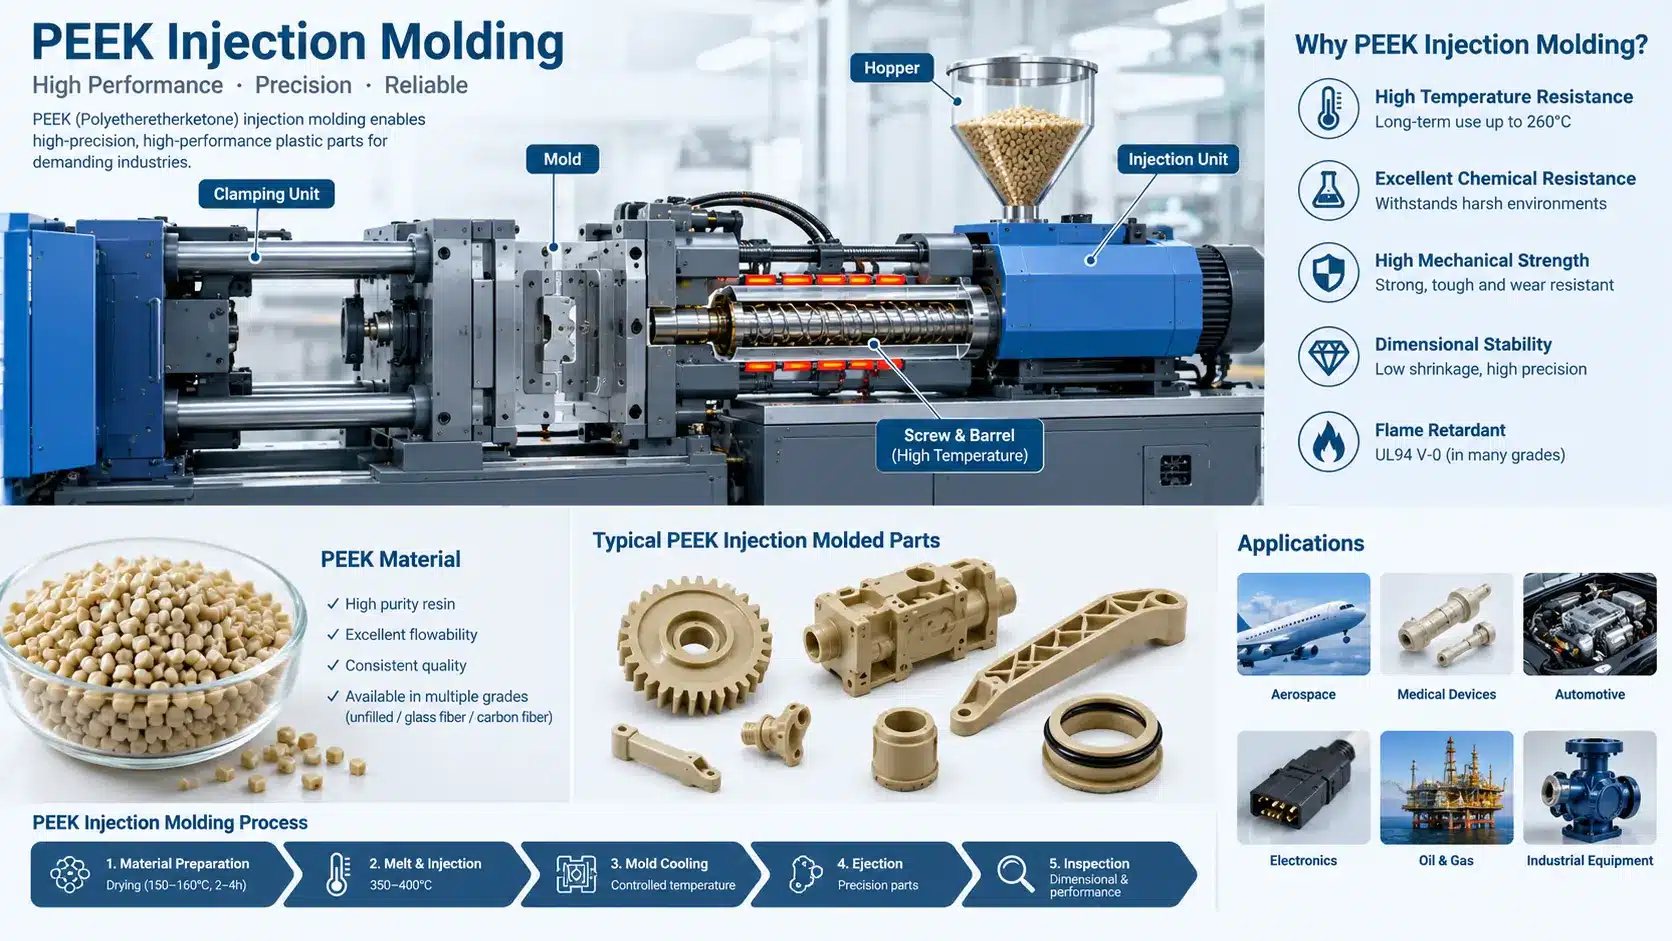
PEEK (Polyetheretherketon) – technische Zusammenfassung: Schmelzpunkt 343 °C. Glasübergang 143 °C. Dauereinsatztemperatur bis 250 °C. Zugfestigkeit im unverstärkten Zustand rund 98 MPa. Es widersteht Dampf, heißem Wasser und den meisten Industriechemikalien. Genau wegen dieses Profils greifen Konstrukteure darauf zurück, wenn Metalle zu schwer erscheinen und andere Kunststoffe schmelzen, kriechen oder sich auflösen.
- Chemische Familie: Polyaryletherketon (PAEK), teilkristalliner Thermoplast (Zielkristallinität: 30–35 %)
- Thermisches Profil: Schmelzpunkt 343 °C (ISO 11357) | Glasübergangstemperatur (Tg) 143 °C | Dauereinsatztemperatur 250 °C (UL 746B)
- Mechanische Basislinie (ungefüllt): Zugfestigkeit ~98 MPa (ISO 527) | Biegemodul ~4,0 GPa (ISO 178)
- Verarbeitungsfenster: Schmelztemperatur 360–400 °C | Formtemperatur 160–200 °C (Öl- oder Elektroheizung erforderlich) | Trocknung bei 150 °C für 3 Stunden (<0,02 % Feuchtigkeit)
- Werkzeugstandard: Gehärteter H13- oder S136-Stahl mit 48–52 HRC | Flache Entlüftung 0,01–0,02 mm
Was PEEK ist und warum es gespritzt wird
PEEK ist ein teilkristallines Polymer aus der Familie der Polyaryletherketone. Victrex brachte es Anfang der 1980er Jahre auf den Markt. Solvay und Evonik fügten später eigene Typen hinzu. Vier Jahrzehnte später steht es noch immer nahe der Spitze der Polymerpyramide.
Das Material verdient diesen Platz durch eine ungewöhnliche Kombination. Es behält seine Steifigkeit bei Temperaturen, bei denen PPS oder PEI erweichen. Es ist hydrolysebeständig, sodass Dampfsterilisation ihm kaum etwas anhaben kann. Nahezu kein gängiges Lösungsmittel greift es unterhalb von 250 °C an. Das Verschleißverhalten ähnelt eher einem gefüllten technischen Kunststoff als einem ungefüllten Harz.
Nichts davon hilft, wenn die Bauteilgeometrie das Budget sprengt. Die spanende Bearbeitung von PEEK aus Stab oder Platte verschwendet den Großteil eines sehr teuren Rohlings. Das Spritzgießen dreht die Rechnung um, sobald Stückzahlen erreicht werden. Das Werkzeug kostet echtes Geld, doch jeder Schuss verbraucht Gramm Harz statt eines zerspanten Rohlings. Komplexe Geometrien kommen endkonturnah aus der Form, einschließlich Gewinden, Domen und Clipsen.
Der Haken ist die Prozessdisziplin. PEEK bestraft Abkürzungen, die ABS verzeihen würde. Feuchtes Harz zersetzt sich im Plastifizierzylinder. Eine kalte Form hinterlässt eine amorphe Haut, die spröde wird. Unterdimensionierte Anschnitte scheren die Schmelze dünnflüssig und lassen dicke Wandquerschnitte unterversorgt. Jeder der folgenden Abschnitte lässt sich auf einen dieser Fehlermodi zurückführen.
PEEK-Spritztemperaturen
Bei diesem Kunststoff kommt es vor allem auf die Temperaturregelung an. Die untenstehende Tabelle gibt die gängige Praxis für ungefüllte Typen wie Victrex 450G wieder. Bei gefüllten Typen ist die Temperatur an der Düse um einige Grad höher.
| Parameter | Typische Umgebung | Warum das wichtig ist |
|---|---|---|
| Trocknen | 3 Stunden bei 150 °C, bis der Feuchtigkeitsgehalt unter 0,02 % liegt | Nasses PEEK hydrolysiert bei Schmelztemperatur und verliert an Molekulargewicht |
| Lauf, hinterer Bereich | 350–360 °C | Fördert Pellets ohne Brückenbildung oder vorzeitiges Schmelzen |
| Fass, mittlere Bereiche | 365–385 °C | Erzeugt eine vollständig geschmolzene, gleichmäßige Schmelze |
| Lauf, vorderer Bereich und Düse | 380–400 °C | Hält die Viskosität niedrig genug, um dünne Wände zu füllen |
| Temperatur der Form | 160–200 °C | Bestimmt die Kristallinität (30–35 %), die wiederum die Festigkeit und die chemische Beständigkeit bestimmt |
| Ausstoßtemperatur | Teiltemperatur unter 200 °C | PEEK bleibt steif genug, um ohne Verformung ausgeworfen zu werden |
Die Zeile zur Formtemperatur verdient einen zweiten Blick. Unterhalb von etwa 160 °C erstarrt die Oberfläche, bevor sich Kristalle bilden. Die Teile weisen eine bräunliche, durchscheinende Haut auf. Diese Haut deutet auf eine amorphe Schicht hin, die eine geringere chemische Beständigkeit und eine geringere Ermüdungslebensdauer aufweist. Wir beobachten diesen Defekt an Proben aus Betrieben, die PEEK in einer wasserbeheizten Form verarbeitet haben. Wassertemperiergeräte erreichen unter Druck nur Werte von knapp 140 °C. Sie sind schlichtweg nicht in der Lage, eine PEEK-Form auf Temperatur zu halten.
Die Kristallinität ist messbar und keine Frage der Meinung. Eine DSC-Aufnahme (Differential-Scanning-Kalorimetrie) eines Erstmusterteils zeigt den Kristallisationspeak deutlich. Fragen Sie jeden PEEK-Spritzgießer nach dieser Aufnahme. Ein Betrieb, der eine solche Aufnahme nicht vorweisen kann, stellt seinen eigenen Prozess nur auf Vermutungen auf.
PEEK-Typen, die Käufer tatsächlich spezifizieren
Die Wahl der Güteklasse hat einen größeren Einfluss auf Schrumpfung, Verschleiß und Preis als jede Maschineneinstellung. Dies sind die Güteklassen, die immer wieder in Zeichnungen auftauchen.
| Notenart | Häufige Beispiele | Schrumpfung (Fließrichtung) | Schrumpfung (Querfluss) | Typische Anwendung |
|---|---|---|---|---|
| Unbesetzt | Victrex 450G, KetaSpire KT-820 | 1.0–1.5% | 1.2–1.6% | Allgemeine Hochtemperaturteile, elektrische Isolatoren |
| 30 % glasfaserverstärkt | Victrex 450GL30, Evonik VESTAKEEP | 0.3–0.6% | 0.7–1.2% | Befestigungswinkel, Gehäuse, Pumpenkomponenten |
| 30 % Kohlenstoffanteil | Victrex 450CA30 | 0.2–0.5% | 0.5–0.9% | Steife, elektrostatisch ableitende, verschleißfeste Bauteile für die Luft- und Raumfahrt |
| Lagerqualität (PTFE/Graphit/Kohle) | Victrex 450FC30 | 0.3–0.6% | 0.6–1.0% | Reibungsarme Buchsen, dynamische Dichtungen, Druckringe |
Gefüllte Schichten schrumpfen weniger in Fließrichtung als quer dazu. Diese Anisotropie führt zu Verformungen bei flachen Teilen, wenn der Anguss an der falschen Stelle sitzt. Auf die Auswirkungen auf die Werkzeugauslegung gehen wir im folgenden Abschnitt zur Formkonstruktion ein.
Chinesisches PEEK aus heimischer Produktion hat sich rasch verbessert. Hersteller wie Junhua verkaufen ungefüllte Typen deutlich unter den Preisen von Victrex. Die Chargenkonsistenz schwankt jedoch nach wie vor stärker als bei den europäischen Marken. Bei Halterungen und Gehäusen besteht das heimische Granulat oft alle Tests. Bei Anwendungen in der Luft- und Raumfahrt oder im Bereich der Implantate bleiben die meisten Käufer bei Victrex oder Solvay und verlangen Chargenzertifikate. Entscheiden Sie anhand der Prüfdaten, nicht nach der Herkunft.
Die Wahl der richtigen Materialklasse ist aus wirtschaftlicher Sicht entscheidend. PEEK in medizinischer Implantatqualität (z. B. ein nach ASTM F2026 konformes Harz) unterliegt einer separaten Lieferkette mit eigenen Preisgestaltung und eigenen Formalitäten. Standard-Industriequalitäten – selbst solche für Medizinprodukte – werden nicht für Implantate verwendet. Wenn Ihr Bauteil dauerhaft mit dem Körper in Kontakt kommt, geben Sie dies bitte in der Angebotsanfrage an.
Ausrüstung, die echte PEEK-Betriebe auszeichnet
Eine Standardpresse erreicht am Zylinder eine Höchsttemperatur von etwa 300 °C. PEEK erfordert eine Temperatur von 400 °C sowie eine stabile Regelung bei dieser Höchsttemperatur. Stellen Sie einem Lieferanten frühzeitig eine Frage: Wie hoch ist die maximale Zylindertemperatur der Maschine, die für Ihren Auftrag gebucht wurde? Eine vage Antwort bedeutet das Ende des Audits.
Das Formheizsystem spielt eine ebenso wichtige Rolle. Ölkreislaufanlagen und elektrische Heizpatronensysteme halten während der gesamten Schicht eine Temperatur von 160–200 °C aufrecht. Ihr Betrieb ist kostspieliger als der von Wasseranlagen. Manche Betriebe geben zwar an, PEEK-Teile zu fertigen, lassen das Werkzeug dann aber heimlich kalt laufen, um Heizkosten zu sparen. Die Teile verraten sie jedoch schon bei einem einzigen DSC-Scan.
Gefüllte Werkstoffe verursachen ein Verschleißproblem. Glas- und Kohlefasern nagen an Standardschnecken, Zylindern und Rückschlagventilen. Für die Produktion von PEEK-Teilen sind gehärtete oder bimetallische Zylindersätze erforderlich. Abgenutzte Komponenten zeigen sich in Form von schwarzen Flecken und ungleichmäßigen Schussgewichten. Wenn ein Betrieb täglich GL30 mit einer Allzweckschnecke verarbeitet, fragen Sie nach, wie oft diese überholt wird.
Ein Trocknungsset rundet das Bild ab. Ein Trockenmittel-Trockner mit einem Taupunkt von etwa −40 °C sowie eine geschlossene Förderleitung zum Trichter. Offene Gaylords neben der Presse machen vier Stunden Trocknung an einem feuchten Nachmittag zunichte. Gehen Sie bei jedem Audit durch die Halle und schauen Sie sich zuerst den Trichter an.
Formgebungsregeln für PEEK
Bei der Herstellung von PEEK-Werkzeugen beginnt man mit Stahl. Für Serienformen wird gehärteter H13- oder S136-Stahl mit einer Härte von etwa 48–52 HRC verwendet. Weicher P20-Stahl könnte Testläufe mit ungefülltem Kunststoff überstehen. Glasfaserverstärkte Typen führen bereits nach kurzer Produktionszeit zu einer Auswaschung der Angusskanäle. Die Erosion der Angusskanäle verändert die Füllbalance, und das Bauteil driftet so langsam aus der Toleranz heraus, dass dies zunächst unbemerkt bleibt.
Die Angüsse fallen größer aus, als die Käufer erwarten. PEEK-Schmelze ist zähflüssig, und ein Druckabfall an einem kleinen Anguss führt zu einer unzureichenden Versorgung des Formhohlraums. Stiftangüsse, die bei PC hervorragend funktionieren, führen hier zu Unterfüllungen und schwachen Schweißnähten. Kanten- und Laschenangüsse eignen sich für die meisten Geometrien. Direktantriebe eignen sich für dicke, einfache Teile. Unsere Seiten mit interaktiven Werkzeugen Zeigen Sie, wie sich die Wahl des Loggels auf Kosten und Qualität auswirkt.
Kaltkanäle teilen das Feld auf. Bei Kaltkanälen wird bei jedem Schuss kostbares Harz verschwendet, auch wenn die Ausschussteile sichtbar und zählbar bleiben. Heißkanäle sparen Material, halten PEEK jedoch stundenlang auf 380 °C. Lange Verweildauer zersetzt das Polymer und zeigt sich in Form dunkler Streifen. Bei kleinen Serien und häufigen Materialwechseln bevorzugen wir Kaltkanäle. Bei stabilen Großserienprogrammen macht sich ein gut konzipierter Heißkanal mit offener Düse bezahlt.
Bei diesen Temperaturen ist bei der Entlüftung Vorsicht geboten. Die Entlüftungskanäle sind flacher als bei Standardharzen, etwa 0,01–0,02 mm an der Oberfläche. Tiefere Entlüftungskanäle führen zu Flash, da die Schmelze sie erreicht, bevor sie erstarrt. Auch die Auslegung der Kühlung unterscheidet sich. Das Werkzeug muss die Temperatur gleichmäßig halten, daher sind die Anordnung der Heizelemente und die keramischen Isolierplatten wichtiger als der Rohwasserdurchfluss. Eine Form, bei der die Temperatur über die Oberfläche um 15 °C schwankt, überträgt diese Schwankungen als Verzug auf das Bauteil.
Teilekonstruktionsregeln, die PEEK formbar halten
Die meisten PEEK-Teile weisen Wandstärken zwischen 1 mm und 4 mm auf. Dünnere Wände lassen sich zwar ausfüllen, doch der dafür erforderliche Druck steigt stark an. Dickere Abschnitte kühlen langsam ab und verbergen Hohlräume im Kern. Ein Hohlraum innerhalb einer Dichtfläche führt erst im Betrieb zu einem Versagen, nicht bereits auf dem Prüfstand. Halten Sie die Wandstärken gleichmäßig und hohlen Sie massive Vorsprünge aus, anstatt massive Blöcke stehen zu lassen.
Scharfe Innenecken führen bei einem steifen, kerbenempfindlichen Material zu einer Konzentration der Spannungen. Verwenden Sie, sofern es die Konstruktion zulässt, Innenradien von mindestens 0,5 mm. Außenecken können schärfer bleiben. Ein Entformungswinkel von 1° pro Seite sorgt für eine saubere Entformung der meisten Oberflächen. Polierte oder strukturierte Oberflächen benötigen einen größeren Entformungswinkel, genau wie bei jedem anderen Kunststoff.
Die Stege weisen die üblichen Proportionen auf, etwa 60 % der angrenzenden Wandstärke. Bei PEEK besteht die Versuchung, die Stege zu groß zu dimensionieren, da das Material einen hochwertigen Eindruck macht. Überdimensionierte Stege führen zu Einfallstellen auf der Sichtfläche und zu Gasansammlungen an der Stegwurzel. A Prüfung der Fertigungsfreundlichkeit erkennt diese Fehler, bevor der Stahl geschnitten wird. Bei PEEK kommt es auf den richtigen Zeitpunkt an. Änderungen am Stahl sind kostspieliger, wenn das Werkzeug bereits gehärtet und für den Einsatz bei 200 °C ausgelegt ist.
Gewinde verdienen eine besondere Erwähnung. Eingespritzte Innengewinde aus PEEK funktionieren zwar, doch grobe Profile halten besser stand als feine. Feine Gewinde in gefüllten Typen neigen beim Auswerfen zum Ausbrechen. Viele Käufer spritzen zunächst eine glatte Bohrung ein und schneiden das Gewinde später nach. Dieser hybride Ansatz ist oft besser, als die Form dazu zu zwingen, alles zu übernehmen.
Toleranzen und Schwindungskontrolle
PEEK belohnt einen Werkzeugbauer, der Stahl entsprechend der gemessenen Schrumpfung und nicht gemäß der in den technischen Daten angegebenen Schrumpfung zuschneidet. Ungefüllte Typen schrumpfen je nach Wandstärke und Verfahren um 1,0–1,5 %. Gefüllte Typen schrumpfen in Fließrichtung weniger stark, quer dazu jedoch fast doppelt so stark. Eine Erstmustermessung an einem Testwerkzeug ermittelt die tatsächlichen Werte für Ihre Geometrie.
Was die erreichbare Toleranz angeht, sollten Sie bei Ihren Angaben präzise sein. ±0,05 mm sind bei kurzen, stabilen Abmessungen und einem kontrollierten Prozess realistisch. Bei einer Spannweite von 200 mm in einer glasfaserverstärkten Sorte ist dies jedoch nicht realistisch. Temperaturschwankungen im Einsatz führen bei PEEK zu geringeren Ausdehnungen als bei den meisten Kunststoffen, was von Vorteil ist. Bei diesen Abmessungen wirkt sich die Anisotropie stärker aus als die Wärmeausdehnung.
Die Kristallinität hängt wiederum mit den Abmessungen zusammen. Ein bei 170 °C und ein bei 195 °C geformtes Bauteil verlassen das gleiche Werkzeug mit unterschiedlichem Kristallgehalt. Ihre Abmessungen weichen bei jeder späteren Wärmeeinwirkung (Nachglühen nach dem Formen) voneinander ab. Legen Sie die Formtemperatur im Prozessblatt fest. Behandeln Sie dies als Maßangabe und nicht als Präferenz. Einkäufer, die Angebote vergleichen, sollten jeden Hersteller fragen, welche Formtemperatur in dessen Preis zugrunde gelegt wird.
Spritzgießen vs. Zerspanung vs. Formpressen
Bei PEEK-Teilen stehen drei Verfahren im Wettbewerb, und die ehrliche Antwort hängt vom Stückzahlvolumen und den Toleranzen ab. Die Zerspanung ist die erste Wahl für Prototypen und Kleinserien. Es fallen keine Werkzeugkosten an, und die Toleranzen bei gedrehten Bauteilen sind besser als beim Spritzguss. Der Materialverschnitt ist der Nachteil. Für eine gefräste Dichtung kann das Fünffache ihres Endgewichts an Stangenmaterial verbraucht werden.
Das Formpressen eignet sich für große, einfache Formen und Halbzeuge zur späteren Bearbeitung. Die Zykluszeiten sind lang und die Geometrie bleibt einfach. Bei kleinen, detailreichen Bauteilen ist dieses Verfahren selten konkurrenzfähig. Sobald das Jahresvolumen die niedrigen Tausender erreicht, übernimmt das Spritzgießen. Die Werkzeugkosten amortisieren sich, die Zykluszeiten sinken unter eine Minute, und Details sind kein Problem mehr.
| Faktor | Spritzgießen | CNC-Bearbeitung | Formpressen |
|---|---|---|---|
| Optimale Lautstärke | Tausende und mehr (in der Regel >1.000 Stück) | Einsen bis Hunderter | Hunderte, einfache Formen |
| Geometrie | Komplexe, formgenaue, dünnwandige Teile, Klammern | Eingeschränkt durch den Zugang für den Fräser | Einfache, flache oder dickwandige Ringe |
| Materialverschwendung | Nur wenig, kalter Angussabfall (oder gar keiner bei Heißkanal) | Hoher Anteil: Bis zu 80 % des Rohmaterials werden zu Spänen verarbeitet | Gering bis mäßig |
| Engste Toleranz | ±0,05 mm bei stabilen Merkmalen | ±0,01 mm möglich | Mäßig (±0,15 mm+) |
| Anfängliche Kosten | Gehärtetes Fertigungswerkzeug (5.000–25.000+ US-Dollar) | Programmierung und Soft-Fixtures | Einfacheres Werkzeug, hohe Lebenszykluskosten |
Ein hybrider Ansatz erweist sich für viele Programme als sinnvoll. Die ersten fünfzig Teile werden aus Halbzeugen gefertigt, während die Form gefräst wird. So lässt sich die Konstruktion anhand von echtem PEEK validieren. Anschließend wird für die Serienfertigung auf Spritzguss umgestellt, während die Bearbeitung für Ersatzteile beibehalten wird. Die Materialkosten für diese fünfzig Teile sind geringer als die Kosten für das zweimalige Nachfräsen eines gehärteten Werkzeugs.
Was PEEK-Spritzgießen kostet
Der Kunststoffanteil bestimmt maßgeblich den Preis des Bauteils. Standard-Typen ohne Füllstoffe beginnen bei etwa 100 US-Dollar pro kg. Victrex 450G wird üblicherweise zu 120–150 US-Dollar pro kg in 25-kg-Chargen gehandelt. Das ist etwa das Zwanzigfache des Preises von ABS. Ein 40-Gramm-Bauteil enthält bereits 5 US-Dollar an Polymer, noch bevor die Spritzgießmaschine überhaupt in Betrieb geht. Dazu kommen noch Ausschuss aus den Angusskanälen, Trocknungsverluste und Spülmengen beim Anfahren.
Die Werkzeugkosten sind aus drei Gründen höher als bei Standardarbeiten. Der Stahl wird gehärtet und auf einen höheren Qualitätsgrad veredelt. Heizelemente, keramische Isolierplatten und Temperaturregelungsvorrichtungen erhöhen den Aufwand. Zudem dauert der Testprozess länger, da bei jeder Parameteränderung das Werkzeug zunächst auf 180 °C stabilisiert werden muss. Käufer, die ein PEEK-Angebot mit einem PC-Angebot für dieselbe Geometrie vergleichen, sollten mit einem deutlichen Preisunterschied rechnen.
Die Stückzahl beeinflusst die Kurve entscheidend. Bei 500 Teilen machen die Werkzeugkosten den größten Teil der Programmkosten aus, und die maschinelle Bearbeitung ist in der Regel die wirtschaftlichere Lösung. Bei 50.000 Teilen macht das Kunststoffmaterial fast die gesamten Kosten aus, und die Presskosten spielen kaum noch eine Rolle. Der Wendepunkt für typische Kleinteile liegt irgendwo im unteren Tausenderbereich. Berechnen Sie beide Zahlen, bevor Sie eine Entscheidung treffen. Eine strukturierte Vorlage für eine Angebotsanfrage zum Spritzguss zwingt alle Bieter dazu, denselben Umfang zugrunde zu legen, was einen fairen Vergleich ermöglicht.
China hat den größten Einfluss auf die Werkzeugkosten. Aufgrund der Arbeits- und Bearbeitungskosten liegt der Preis für ein gehärtetes PEEK-Werkzeug deutlich unter den Preisen in den USA oder der EU. Der Kunststoff, der von denselben globalen Herstellern bezogen wird, kostet überall etwa gleich viel. Der Vorteil Chinas liegt also im Werkzeugbau und in der Weiterverarbeitung, nicht im Material. Genau dort sollten auch die Prüfmaßnahmen ansetzen.
Fehler, auf die wir bei ersten PEEK-Teilen achten
Wenn irgendetwas nicht stimmt, treten zuerst zu kurze Spritzteile auf. Dies kann durch kalte Schmelze, eine kalte Form oder einen zu kleinen Anguss verursacht werden. Da die Abhilfe jedes Mal anders ist, verschwendet man einen ganzen Testtag, wenn man zwei Variablen gleichzeitig ändert.
Spröde Teile deuten auf Kristallinität hin. Das Teil sieht zunächst einwandfrei aus, bricht dann aber unter einer Belastung, die ein gewöhnlicher Kunststoff problemlos aushalten würde. Überprüfen Sie die Temperaturprotokolle der Form, bevor Sie die Kunststoffcharge dafür verantwortlich machen. In neun von zehn Fällen war die Form zu kalt (was zu einer amorphen braunen Haut führte).
Schweißnähte schwächen PEEK stärker als die meisten anderen Werkstoffe. Die Schmelzefronten treffen bei hoher Viskosität aufeinander und verbinden sich nur schlecht. In diesem Fall ist eine Verlegung des Angusses einer Feinabstimmung der Parameter vorzuziehen. Die Verlegung eines Angusses kostet einmalig Zeit bei der Stahlherstellung. Das Akzeptieren einer schwachen Schweißnaht hingegen führt zu dauerhaften Ausfällen im Einsatz.
In dicken Wandstärken verbergen sich Hohlräume. Die Oberflächenqualität lässt dies nicht erkennen. Führen Sie vor der Freigabe des Werkzeugs einen Querschnitt des ersten Teils durch oder unterziehen Sie es einer CT-Untersuchung. Dunkle Streifen und schwarze Flecken sind auf minderwertiges Harz oder einen abgenutzten Spritzzylinder zurückzuführen. Beides deutet auf Nachlässigkeiten im Prozess hin, die sich im Laufe einer Produktionsserie eher verschlimmern als verbessern werden.
So prüfen Sie einen PEEK-Spritzgießhersteller
Fünf Prüfschritte sorgen für eine schnelle Eingrenzung der Auswahl:
- Temperaturbereich des Zylinders: Stellen Sie sicher, dass die tatsächlich gebuchte Maschine eine Temperatur von 400 °C mit PID-Regelungsstabilität erreicht; die Angabe erfolgt in Grad.
- Verfahren zur Formbeheizung: Stellen Sie sicher, dass eine Hochtemperatur-Ölzirkulation oder eine elektrische Heizpatrone vorhanden ist, die dauerhaft Temperaturen von 160–200 °C aufrechterhalten kann.
- Trocknungsanlagen: Prüfen Sie, ob ein Trockenmittel-Trockner mit einem Taupunkt von −40 °C vorhanden ist, der über eine geschlossene Förderleitung direkt an den Trichter angeschlossen ist.
- Überprüfung der Kristallinität des Erstartikels: Fragen Sie nach, ob die FAI-Zulassung neben den Maßprüfberichten der Koordinatenmessmaschine (CMM) auch Daten aus dem DSC-Kristallinitätstest umfasst.
- Rückverfolgbarkeit von Harz: Verlangen Sie Original-Lieferzertifikate (COA) für genau die in Ihrer Zeichnung angegebene Victrex-, Solvay-, Evonik- oder inländische Qualität.
Fragen Sie auch nach Stahl und Verschleißverhalten. Ein seriöser PEEK-Anbieter nennt Ihnen dabei Werkstoffsorten und Härtewerte (wie beispielsweise H13 oder S136 mit 48–52 HRC und bimetallische Schrauben) und nicht nur Adjektive. Unsere eigenen Werkzeuge folgen derselben Logik, die wir auch in allen anderen Bereichen anwenden. PPS-Spritzguss sowie andere Arbeiten bei hohen Temperaturen. Die Fachgebiete überschneiden sich stark. Die Trocknungstechnik, gehärteter Stahl und die gemessene Schrumpfung entscheiden über das Ergebnis bei beiden Werkstoffen.
Fragen zur Zertifizierung erfordern Präzision. Die Norm ISO 9001 regelt das Qualitätsmanagementsystem, und ihre Anforderungen basieren auf der ISO-Website. Damit wird das Teil, das Sie in der Hand halten, nicht zertifiziert. Fragen Sie bei regulierten Arbeiten nach, nach welchen Normen der Betrieb die Lieferung tatsächlich durchgeführt hat. Fordern Sie dann die Prüfprotokolle eines solchen Auftrags an, gegebenenfalls in anonymisierter Form. Erfahrene Betriebe stellen diese innerhalb eines Tages bereit.
Harzhersteller veröffentlichen ihre eigenen Verarbeitungshinweise, und die Victrex-Website ist der Maßstab, von dem die meisten Ingenieure ausgehen. Vergleichen Sie die von jedem Anbieter angegebenen Temperaturbereiche mit diesem Referenzwert. Ein Anbieter, der eine erfolgreiche Verarbeitung bei einer Schmelztemperatur von 280 °C verspricht, beschreibt entweder ein anderes Polymer oder eine kurze Lebensdauer Ihrer Bauteile.
Wo geformte PEEK-Teile ihren Preis verdienen
In der Luft- und Raumfahrt wird PEEK für Halterungen, Klammern und elektrische Gehäuse verwendet, die Hitze und Vibrationen standhalten müssen. Im Vergleich zu Aluminiumverbundwerkstoffen lassen sich flottenweit Gewichtseinsparungen erzielen. Halbleiterfabriken setzen das Material für die Waferhandhabung und CMP-Halteringe ein. Das Material ist beständig gegen Prozesschemikalien und gibt bei richtiger Materialauswahl nur wenige Partikel ab.
Im medizinischen Bereich gibt es zwei unterschiedliche Bereiche. Für sterilisierbare Instrumentengriffe, Gehäuse und Tabletts kommen Materialien in Industrie- oder Medizinproduktqualität zum Einsatz. Diese halten Tausenden von Autoklavierzyklen stand, ohne Risse zu bilden. Für Implantatkomponenten gelten, wie bereits erwähnt, gesonderte Vorschriften und Kunststoffqualitäten.
Öl und Gas setzen PEEK-Dichtungen, Stützringe und Ventilsitze gleichzeitig Druck und Temperatur aus. In der Automobil- und Elektrofahrzeugindustrie kommt es in Verschleißteilen für Getriebe, Pumpenzahnrädern und Hochspannungssteckverbindern zum Einsatz. In jedem Fall zahlt der Käufer für die Lebensdauer, nicht für das Aussehen. Niemand wählt diesen Kunststoff für ein Bauteil, das einen schonenden Einsatz hat.
Häufig gestellte Fragen
Kann PEEK auf einer Standardmaschine spritzgegossen werden?
In der Regel nicht. Standard-Zylinder erreichen selten Temperaturen über 300 °C, während PEEK-Schmelzen 360–400 °C benötigen. Auch die Form muss auf 160–200 °C beheizt werden, was die Möglichkeiten wasserbasierter Temperaturregler übersteigt. Eine geeignete Maschine verfügt über Hochtemperatur-Zylinderheizungen, eine Isolierung sowie eine öl- oder elektrisch beheizte Formtemperiereinheit. Lassen Sie sich diese Spezifikationen vor der Bestellung schriftlich bestätigen.
Welche Temperaturen sind für das PEEK-Spritzgießen erforderlich?
Trocknen Sie das Harz etwa drei Stunden lang bei 150 °C, bis der Feuchtigkeitsgehalt unter 0,02 % liegt. Stellen Sie den Zylinder so ein, dass die Temperatur am hinteren Ende 350 °C und an der Düse 380–400 °C beträgt. Halten Sie die Form auf einer Temperatur zwischen 160 und 200 °C. Diese Formtemperatur bestimmt den Kristallisationsgrad. Bei niedrigeren Temperaturen entstehen eine amorphe Haut und spröde Teile.
Wie viel kostet PEEK-Harz?
Die Preise für ungefüllte Standardtypen beginnen bei etwa 100 US-Dollar pro kg. Victrex 450G wird üblicherweise in 25-kg-Chargen zu Preisen zwischen 120 und 150 US-Dollar pro kg gehandelt. Gefüllte Typen und Spezialtypen sind teurer. Chinesische Inlandsqualitäten sind günstiger, weisen jedoch größere Chargenschwankungen auf. Da der Preis des Kunststoffs in der Regel den Preis des Fertigteils maßgeblich bestimmt, ist die Wahl der Qualität auch eine wirtschaftliche Entscheidung.
Welcher Schrumpf sollte bei einer PEEK-Form berücksichtigt werden?
Ungefülltes PEEK schrumpft je nach Wandstärke und Prozessparametern um etwa 1,0–1,5 %. Glasgefüllte Typen schrumpfen in Fließrichtung um 0,3–0,6 % und quer dazu noch stärker. Kohlenstoffgefüllte Typen weisen wiederum eine etwas geringere Schrumpfung auf. Schneiden Sie den Werkzeugstahl nach Möglichkeit mit Sicherheitszugabe zu. Korrigieren Sie anschließend die Maße anhand der Erstmustermessungen an Ihrer tatsächlichen Geometrie.
Soll ich mein PEEK-Bauteil zerspanen oder im Spritzgussverfahren fertigen?
Prototypen und Serien von mehreren hundert Stück werden zerspanend gefertigt. Es fallen keine Werkzeugkosten an, und die Toleranzen sind enger. Sobald das Jahresvolumen im niedrigen vierstelligen Bereich liegt, wird auf Spritzguss umgestellt. Das Werkzeug macht sich durch geringen Ausschuss und kurze Zykluszeiten bezahlt. Bei vielen Projekten werden die ersten Teile aus Halbzeugen zerspanend gefertigt, bevor für die Serienproduktion auf Spritzguss umgestellt wird, ohne das Material zu wechseln.
Wie lange hält eine PEEK-Form?
Die Wahl des Stahls ist entscheidend. Gehärteter H13- oder S136-Stahl mit einer Härte von 48–52 HRC eignet sich für glasfaserverstärkte Kunststoffe und lange Produktionsserien. Weicher Stahl nutzt sich an den Angussstellen ab, insbesondere bei glasfaserverstärktem Kunststoff, und es kommt zu Maßabweichungen. Ein gehärtetes, ordnungsgemäß gewartetes Werkzeug überdauert in der Regel den gesamten Produktlebenszyklus. Der Zustand der Angusskanäle ist der erste Verschleißpunkt, der bei jeder Wartung überprüft werden muss.
Welche Vorlaufzeit ist für ein PEEK-Spritzgussprogramm realistisch?
Die Herstellung der Werkzeuge für eine gehärtete PEEK-Form dauert je nach Komplexität in der Regel vier bis acht Wochen. Die ersten Muster folgen etwa eine Woche nach Fertigstellung der Werkzeuge. Bei weniger gängigen Typen kann die Beschaffung des Kunststoffs zusätzliche Zeit in Anspruch nehmen. Legen Sie den genauen Typ und die Charge frühzeitig fest, denn ein fehlendes Kunststoffzertifikat verzögert den Versand stärker als jedes Maschinenproblem.
Senden Sie uns Ihre PEEK-Zeichnung oder 3D-Datei. Wir senden Ihnen daraufhin eine DFM-Prüfung, eine Empfehlung zu Stahlsorte und -güte sowie ein Angebot, in dem die Werkzeugkosten vom Teilepreis getrennt ausgewiesen sind. Holen Sie sich eine kostenlose DFM-Prüfung

