


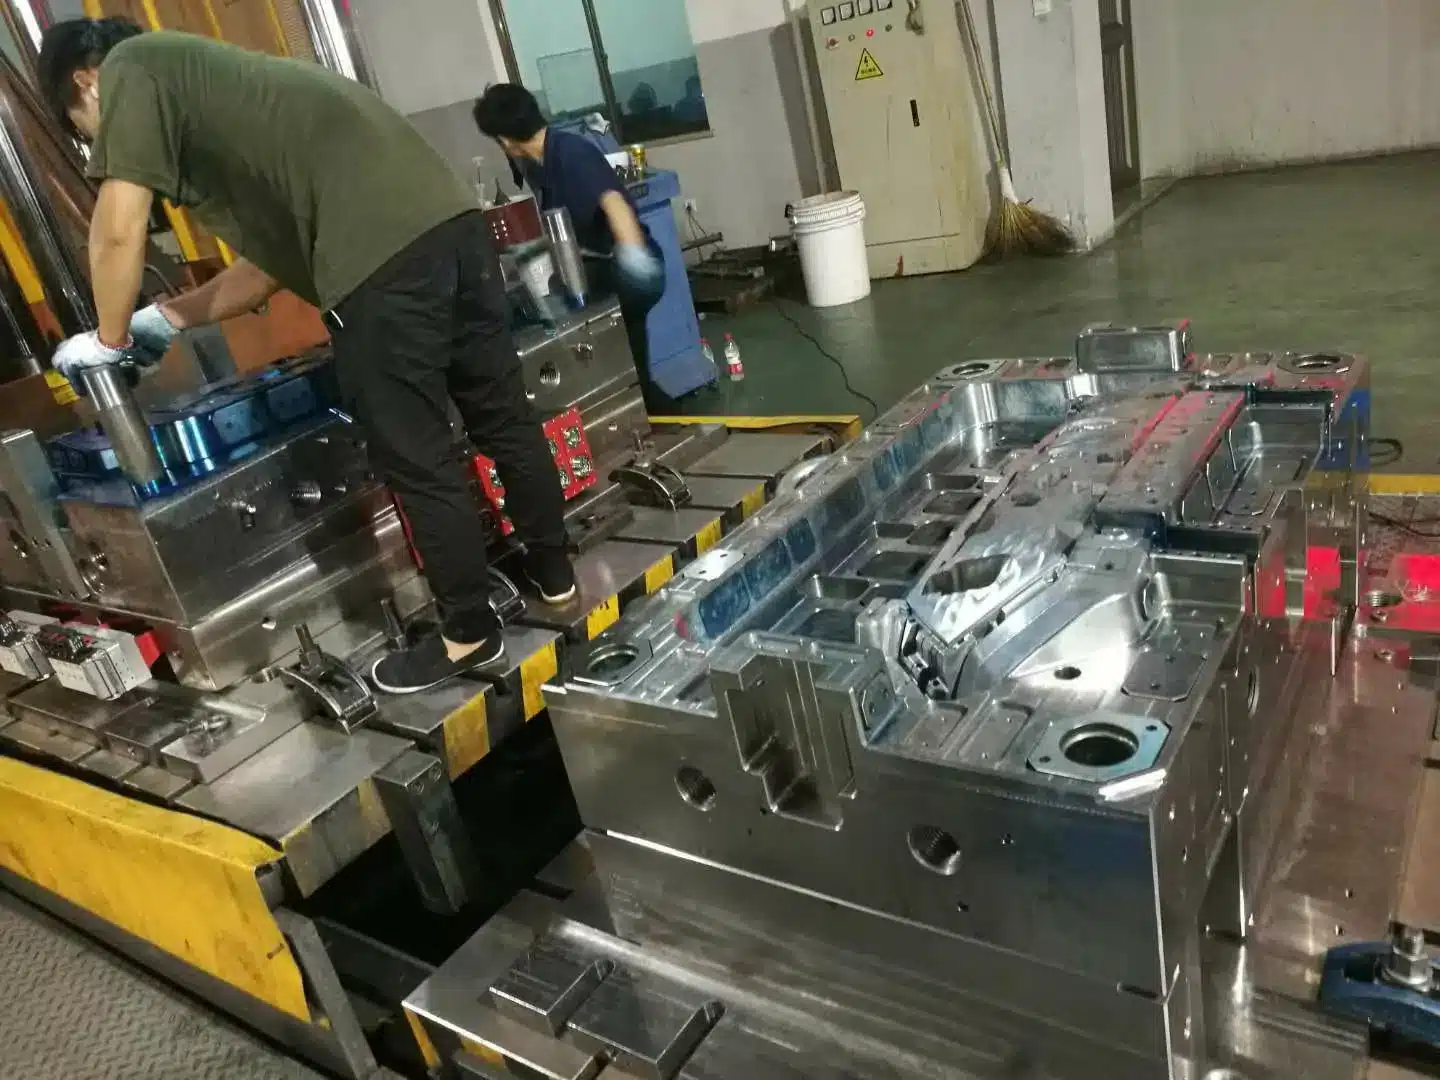

Plásticos de alta temperatura
El moldeo por inyección de PEEK convierte el plástico procesable en fundido más resistente al calor en piezas complejas a volúmenes de producción. El fundido alcanza los 360–400°C. El propio molde se mantiene a 160–200°C, más caliente que el punto de fusión de la mayoría de las resinas básicas. Los talleres que carecen de cilindros de plastificación de alta temperatura, moldes calentados por aceite y una disciplina estricta de secado desperdician rápidamente resina costosa. Esta guía abarca las temperaturas, las calidades, las reglas de utillaje y los costes que determinan si una pieza de PEEK tiene éxito.
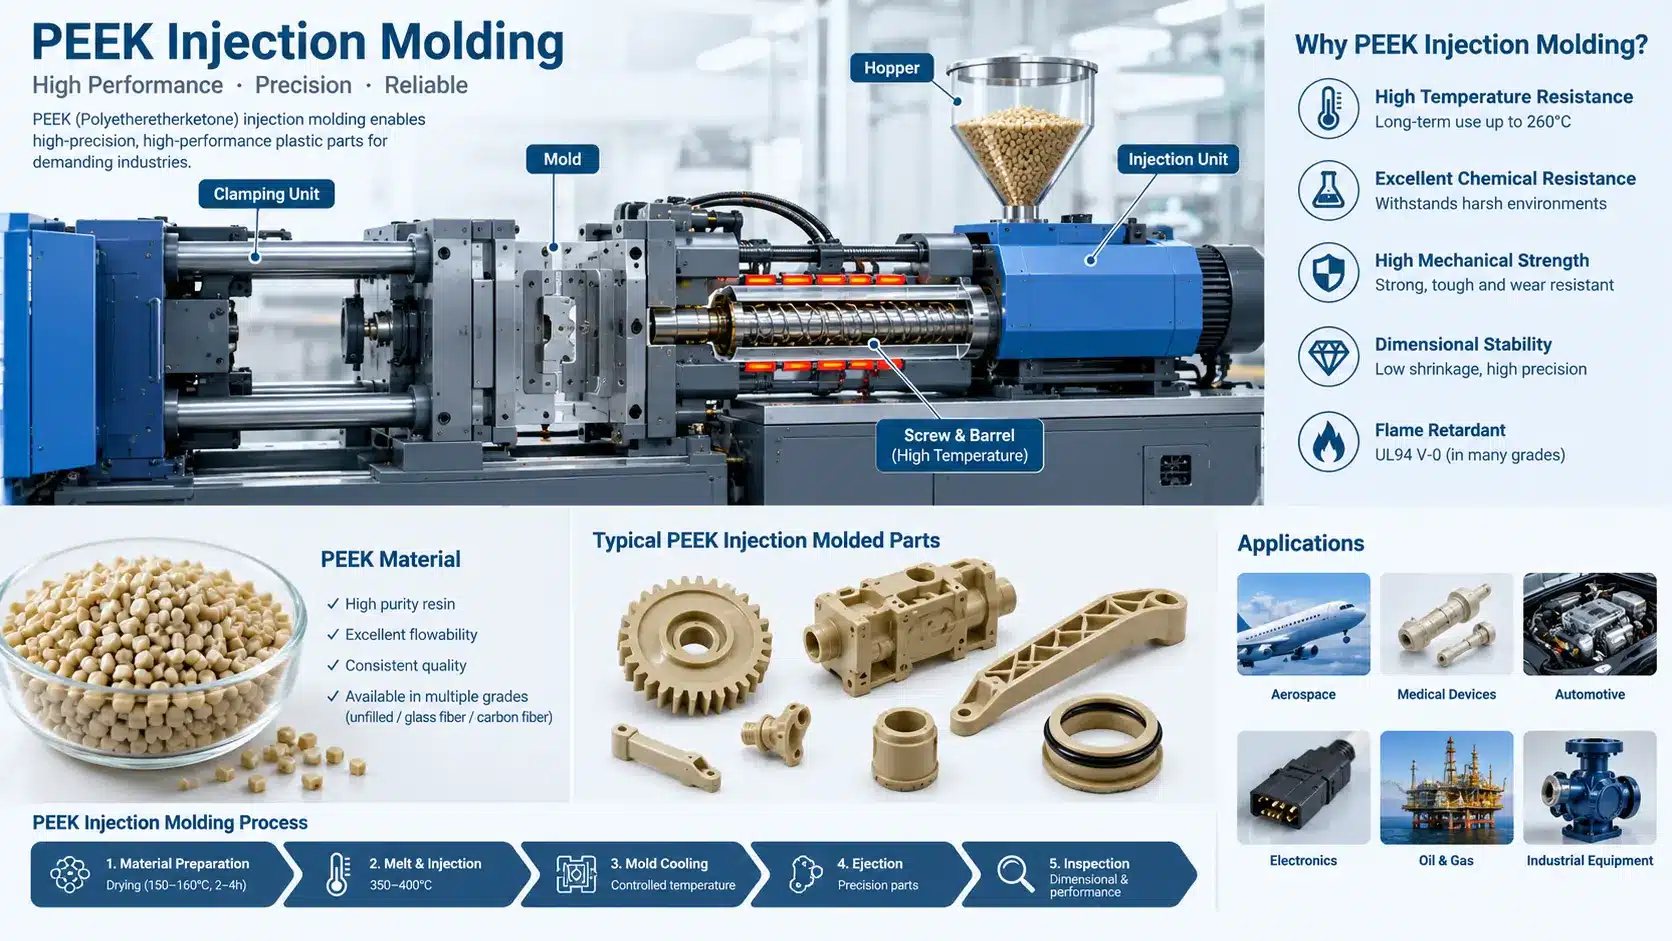
Resumen técnico del PEEK (poliéter éter cetona): Punto de fusión 343 °C. Transición vítrea 143 °C. Temperatura de servicio continuo hasta 250 °C. Resistencia a la tracción sin carga de aproximadamente 98 MPa. Resiste sin problema el vapor, el agua caliente y la mayoría de los productos químicos industriales. Este perfil es la razón por la que los ingenieros recurren a él cuando los metales resultan demasiado pesados y otros plásticos se funden, fluyen en frío o se disuelven.
- Familia química: Poliariletercetona (PAEK), termoplástico semicristalino (cristalinidad objetivo: 30-35 %)
- Perfil térmico: Punto de fusión 343 °C (ISO 11357) | Transición vítrea (Tg) 143 °C | Uso continuo 250 °C (UL 746B)
- Línea base mecánica (sin carga): Resistencia a la tracción ~98 MPa (ISO 527) | Módulo de flexión ~4,0 GPa (ISO 178)
- Ventana de moldeo: Punto de fusión: 360-400 °C | Molde: 160-200 °C (calentamiento por aceite o eléctrico obligatorio) | Secado: 150 °C durante 3 h (<0,02 % de humedad)
- Estándar de utillaje: Acero templado H13 o S136 con 48–52 HRC | Venteo superficial de 0,01–0,02 mm
Qué es el PEEK y por qué se moldea
El PEEK es un polímero semicristalino perteneciente a la familia de las poliarilétercetonas. Victrex lo comercializó a principios de la década de 1980. Posteriormente, Solvay y Evonik incorporaron sus propias variedades. Cuatro décadas después, sigue situándose cerca de la cima de la pirámide de los polímeros.
El material se ha ganado ese lugar gracias a una combinación poco habitual. Mantiene la rigidez a temperaturas que reblandecen el PPS o el PEI. Resiste la hidrólisis, por lo que la esterilización por vapor apenas le afecta. Casi ningún disolvente común lo ataca por debajo de 250 °C. Su comportamiento frente al desgaste se asemeja más al de un plástico técnico con carga que al de una resina sin aditivos.
Nada de esto importa si la forma de la pieza choca con el presupuesto. Mecanizar PEEK a partir de barra o placa desperdicia la mayor parte de un material en bruto muy caro. El moldeo por inyección cambia los cálculos en cuanto llega el volumen. El utillaje cuesta dinero de verdad, pero cada inyección consume gramos de resina en lugar de un bloque mecanizado. La geometría compleja sale del molde con la forma final, incluidas roscas, jefes y clips.
El inconveniente es la disciplina de proceso. El PEEK no perdona los atajos que el ABS sí toleraría. La resina húmeda se degrada en el cilindro. Un molde frío deja una piel amorfa que se vuelve frágil. Unas entradas de inyección de tamaño insuficiente adelgazan por cizalladura la masa fundida y dejan sin material las secciones gruesas. Cada uno de estos fallos se remonta a uno de esos modos de fallo.
Temperaturas de moldeo por inyección del PEEK
El control de la temperatura lo es todo con esta resina. La ventana que figura a continuación refleja la práctica estándar para calidades sin carga como la Victrex 450G. Las calidades con carga se procesan unos grados más calientes en la boquilla.
| Parámetro | Ajuste típico | Por qué es importante |
|---|---|---|
| Secado | 150 °C durante 3 horas, hasta una humedad inferior al 0,02 % | El PEEK húmedo se hidroliza a la temperatura de la masa fundida y pierde peso molecular |
| Cilindro de plastificación, zona trasera | 350–360 °C | Alimenta los gránulos sin formación de puentes ni fusión prematura |
| Cilindro de plastificación, zonas medias | 365–385 °C | Crea una masa fundida completamente homogénea y uniforme |
| Cilindro de plastificación, zona frontal y boquilla | 380–400 °C | Mantiene la viscosidad lo suficientemente baja para llenar paredes finas |
| Temperatura del molde | 160–200 °C | Impulsa la cristalinidad (30–35%), que determina la resistencia y la resistencia química |
| Temperatura de expulsión | Temperatura de la pieza por debajo de 200°C | El PEEK se mantiene lo suficientemente rígido como para eyectarse sin deformarse |
La fila de la temperatura del molde merece una segunda mirada. Por debajo de aproximadamente 160 °C, la superficie se solidifica antes de que se formen los cristales. Las piezas salen con una piel pardusca y translúcida. Esa piel indica una capa amorfa con menor resistencia química y menor vida a la fatiga. Observamos este defecto en muestras de talleres que procesaron PEEK en un molde calentado con agua. Los controladores de agua alcanzan como máximo unos 140 °C a presión. Sencillamente no pueden mantener un molde de PEEK a temperatura.
La cristalinidad es medible, no cuestión de opinión. Un barrido DSC (Calorimetría Diferencial de Barrido) sobre una pieza de primera muestra revela claramente el pico de cristalización. Solicite ese barrido a cualquier moldeador de PEEK. Un taller que no pueda producirlo está adivinando su propio proceso.
Grados de PEEK que los compradores realmente especifican
La elección de la calidad influye en la contracción, el desgaste y el precio más que cualquier ajuste de la máquina. Estas son las calidades que aparecen una y otra vez en los planos.
| Tipo de calidad | Ejemplos habituales | Contracción (dirección del flujo) | Contracción (dirección transversal al flujo) | Uso típico |
|---|---|---|---|---|
| Sin carga | Victrex 450G, KetaSpire KT-820 | 1.0–1.5% | 1.2–1.6% | Piezas generales para altas temperaturas, aislantes eléctricos |
| 30 % con fibra de vidrio | Victrex 450GL30, Evonik VESTAKEEP | 0.3–0.6% | 0.7–1.2% | Soportes estructurales, carcasas, componentes de bombas |
| 30 % con carga de carbono | Victrex 450CA30 | 0.2–0.5% | 0.5–0.9% | Piezas aeroespaciales rígidas, disipativas estáticas y resistentes al desgaste |
| Grado para cojinetes (PTFE/grafito/carbono) | Victrex 450FC30 | 0.3–0.6% | 0.6–1.0% | Casquillos de baja fricción, sellos dinámicos, arandelas de empuje |
Los grados con carga se contraen menos en la dirección del flujo y más en la dirección transversal. Esa anisotropía deforma las piezas planas si la entrada de inyección está mal situada. Abordamos la respuesta del utillaje en la sección de diseño del molde que figura a continuación.
El PEEK nacional chino ha mejorado rápidamente. Fabricantes como Junhua venden grados sin carga muy por debajo de los precios de Victrex. La consistencia entre lotes sigue variando más que en las marcas europeas. Para soportes y carcasas, la resina nacional a menudo supera todas las pruebas. Para trabajos aeroespaciales o relacionados con implantes, la mayoría de los compradores se mantienen fieles a Victrex o Solvay y exigen certificados de lote. Decida según los datos de ensayo, no por la bandera.
Un límite de grado importa comercialmente. El PEEK de grado implante médico (como una resina conforme a ASTM F2026) es una cadena de suministro separada con su propia política de precios y documentación. Los grados industriales estándar, incluso los grados para dispositivos médicos, no cruzan al uso en implantes. Si su pieza está en contacto permanente con el cuerpo, indíquelo en la solicitud de cotización.
Equipamiento que distingue a los talleres reales de PEEK
Una prensa estándar alcanza un máximo de unos 300 °C en el cilindro de plastificación. El PEEK requiere capacidad de 400 °C con control estable en ese límite. Plantee una pregunta al proveedor desde el principio. ¿Cuál es la temperatura máxima del cilindro de plastificación en la máquina reservada para su trabajo? Una respuesta vaga pone fin a la auditoría.
El sistema de calefacción del molde importa igual. Las unidades de circulación de aceite y los sistemas eléctricos de cartuchos mantienen 160–200 °C durante todo el turno. Cuestan más de operar que las unidades de agua. Algunos talleres cotizan trabajos en PEEK y luego, sin decirlo, enfrían el molde para ahorrar en la factura de calefacción. Las piezas los delatan en un solo barrido DSC.
Los grados con carga añaden un problema de desgaste. Las fibras de vidrio y de carbono desgastan los husillos, cilindros de plastificación y válvulas antirretorno estándar. El trabajo de producción en PEEK requiere conjuntos de cilindro de plastificación endurecidos o bimetálicos. Los componentes desgastados se manifiestan como motas negras y una masa de inyección inconsistente. Si un taller procesa GL30 a diario con un husillo de uso general, pregunte con qué frecuencia lo reacondicionan.
El equipo de secado completa el panorama. Un secador desecante con un punto de rocío cercano a −40 °C, además de transporte sellado hasta la tolva. Los contenedores abiertos junto a la prensa echan por tierra cuatro horas de secado en una sola tarde húmeda. Recorra la planta durante cualquier auditoría y mire primero la tolva.
Reglas de diseño de moldes para PEEK
El utillaje para PEEK empieza por el acero. Los moldes de producción se ejecutan en H13 o S136 templados a aproximadamente 48–52 HRC. Un P20 blando podría sobrevivir a ensayos con resina sin carga. Los grados con fibra de vidrio erosionarán sus entradas de inyección en una corta tirada de producción. La erosión de la entrada de inyección altera el equilibrio de llenado, y la pieza se sale de tolerancia con la suficiente lentitud como para pasar desapercibido.
Las entradas de inyección son más grandes de lo que esperan los compradores. El fundido de PEEK es viscoso, y la caída de presión en una entrada de inyección pequeña deja la cavidad sin material. Las entradas de inyección puntuales que funcionan magníficamente en PC aquí producen tiros cortos y líneas de soldadura débiles. Las entradas de inyección en borde y en lengüeta se adaptan a la mayoría de geometrías. Las entradas directas por bebedero se adaptan a piezas gruesas y sencillas. Nuestras páginas interactivas de utillaje muestran cómo la elección de la entrada de inyección afecta al coste y a la calidad.
Los canales de distribución dividen el terreno. Los canales fríos desperdician resina costosa en cada ciclo, aunque la merma permanece visible y contabilizable. Los canales calientes ahorran material pero mantienen el PEEK a 380 °C durante horas. Una larga permanencia degrada el polímero y se manifiesta como vetas oscuras. Para tiradas cortas y cambios frecuentes de grado, preferimos los canales fríos. Para programas estables y de gran volumen, un canal caliente de boquilla abierta bien diseñado se amortiza.
La salida de gases requiere cuidado a estas temperaturas. Las salidas de gases son más superficiales que en la práctica con resinas de uso general, alrededor de 0,01–0,02 mm en la superficie de sellado. Las salidas de gases más profundas provocan rebaba porque el fundido las alcanza antes de solidificarse. El diseño de refrigeración también es diferente. El molde debe mantener la temperatura de manera uniforme, por lo que la disposición de los calentadores y las placas de aislamiento cerámico importan más que el caudal de agua en sí. Un molde que varía 15 °C en su superficie traslada esa variación a la pieza en forma de alabeo.
Reglas de diseño de piezas que mantienen el PEEK moldeable
La mayoría de las piezas de PEEK tienen paredes de entre 1 mm y 4 mm. Las paredes más delgadas se llenan, pero la presión necesaria aumenta de forma pronunciada. Las secciones más gruesas se enfrían lentamente y ocultan huecos en el núcleo. Un hueco dentro de una cara de sellado falla en servicio, no en el banco de inspección. Mantenga las paredes uniformes y vacíe los jefes gruesos en lugar de dejar bloques macizos.
Las esquinas internas vivas concentran tensiones en un material rígido y sensible a las entalladuras. Proporcione radios internos de al menos 0,5 mm donde el diseño lo permita. Las esquinas externas pueden permanecer más vivas. Un ángulo de desmoldeo de 1° por lado libera la mayoría de las superficies sin problemas. Las caras pulidas o texturizadas necesitan más, igual que con cualquier resina.
Los nervios siguen las proporciones habituales, aproximadamente el 60% del espesor de pared adyacente. Con PEEK existe la tentación de sobredimensionar los nervios porque el material parece premium. Los nervios sobredimensionados generan rechupe en la cara vista y atrapan gas en la raíz del nervio. Una revisión de diseño para la fabricación detecta estos problemas antes de cortar el acero. En PEEK, ese momento es determinante. Los cambios en el acero cuestan más cuando el molde está endurecido y fabricado para servicio a 200 °C.
Las roscas merecen mención aparte. Las roscas internas moldeadas en PEEK funcionan, pero los perfiles gruesos resisten mejor que los finos. Las roscas finas en grados con carga se astillan durante la expulsión. Muchos compradores moldean un taladro liso y lo roscan después. Esa ruta híbrida a menudo supera a forzar el molde a hacerlo todo.
Control de tolerancias y contracción
PEEK recompensa al fabricante de moldes que corta el acero según la contracción medida, no según la contracción de la ficha técnica. Los grados sin carga se contraen un 1,0–1,5% según el espesor de pared y el proceso. Los grados con carga se contraen menos en la dirección del flujo y casi el doble en la dirección transversal. La medición de la primera pieza en un molde de prueba determina los valores reales para su geometría.
Sobre la tolerancia alcanzable, sea preciso en la afirmación. ±0,05 mm es realista en dimensiones cortas y estables con un proceso controlado. No es realista en un tramo de 200 mm en un grado con fibra de vidrio. Las variaciones de temperatura en servicio mueven el PEEK menos que la mayoría de los plásticos, lo que ayuda. La anisotropía perjudica más que la expansión térmica en estos tamaños.
La cristalinidad repercute en las dimensiones. Una pieza moldeada a 170 °C y otra moldeada a 195 °C salen del mismo molde con un contenido cristalino diferente. Sus dimensiones se separan durante cualquier exposición térmica posterior (recocido posmoldeo). Fije la temperatura del molde en la hoja de proceso. Trátela como una dimensión, no como una preferencia. Los compradores que comparan presupuestos deberían preguntar a cada taller qué temperatura del molde asume su precio.
Moldeo por inyección frente a mecanizado frente a moldeo por compresión
Tres procesos compiten por las piezas de PEEK, y la respuesta honesta depende del volumen y la tolerancia. El mecanizado gana en prototipos y lotes muy pequeños. No llega ninguna factura de utillaje, y las tolerancias en elementos torneados superan a las del moldeo. El desperdicio de material en bruto es el precio a pagar. Un retén mecanizado puede consumir cinco veces su peso acabado en barra.
El moldeo por compresión es adecuado para formas grandes y sencillas y para formas en bruto destinadas a un mecanizado posterior. Los tiempos de ciclo son largos y la geometría se mantiene básica. Rara vez compite por componentes pequeños y detallados. El moldeo por inyección toma el relevo cuando el volumen anual alcanza los miles bajos. El utillaje se amortiza, los tiempos de ciclo bajan por debajo del minuto y el detalle sale sin coste adicional.
| Factor | Moldeo por inyección | Mecanizado CNC | Moldeo por compresión |
|---|---|---|---|
| El mejor volumen | Miles o más (normalmente más de 1.000 unidades) | De uno a cien | Cientos, formas sencillas |
| Geometría | Complejas, con forma definitiva, de paredes finas, con clips | Limitado por el acceso de la cortadora | Anillos básicos, planos o de paredes gruesas |
| Desperdicio de material | Solo se producen residuos de canal frío (o ninguno con canal caliente) | Alto: hasta el 80 % del material en bruto se convierte en virutas | De bajo a moderado |
| Tolerancia más estricta | ±0,05 mm en elementos estables | ±0,01 mm posible | Moderado (±0,15 mm+) |
| Coste inicial | Herramienta de producción endurecida (entre 5.000 y 25.000 dólares o más) | Programación y dispositivos de control de iluminación | Herramienta más sencilla, coste del ciclo a largo plazo |
Una estrategia híbrida resulta muy útil para muchos programas. Mecaniza las primeras cincuenta piezas a partir de semipreformados mientras se fabrica el molde. Valida el diseño con PEEK real. A continuación, pasa al moldeo para la producción y sigue mecanizando para las piezas de recambio. El coste de la resina para esas cincuenta piezas es menor que el de volver a mecanizar dos veces una herramienta endurecida.
Cuánto cuesta el moldeo por inyección de PEEK
La resina es el factor que más influye en el precio de la pieza. Los grados estándar sin relleno parten de unos 100 dólares por kg. El Victrex 450G suele cotizar entre 120 y 150 dólares por kg en lotes de 25 kg. Eso supone aproximadamente veinte veces el precio del ABS. Una pieza de 40 gramos contiene 5 dólares en polímero antes incluso de que la prensa comience a funcionar. A esto hay que añadir los residuos de los canales de inyección, las pérdidas por secado y las purgas de arranque.
La fabricación de utillaje es más cara que el trabajo estándar por tres razones. El acero se endurece y se le aplica un acabado de mayor calidad. Los calentadores, los paneles aislantes de cerámica y los dispositivos de control de temperatura añaden componentes adicionales. Además, el proceso de pruebas lleva más tiempo, ya que cada cambio de parámetro requiere que el utillaje se estabilice a 180 °C. Los compradores que comparen un presupuesto de PEEK con uno de PC para la misma geometría deben esperar una diferencia clara.
El volumen influye mucho en la curva. A partir de 500 piezas, el coste de las herramientas representa la mayor parte del coste del programa y, por lo general, sale más a cuenta el mecanizado. A partir de 50.000 piezas, la resina es prácticamente lo único que cuenta y el coste de la prensa pasa a ser insignificante. El punto de inflexión para los componentes pequeños típicos se sitúa en algún punto de los primeros miles. Calcula ambas cifras antes de tomar una decisión. Un enfoque estructurado Plantilla de solicitud de presupuesto para moldeo por inyección Obliga a todos los licitadores a ajustarse al mismo alcance, lo que garantiza una comparación imparcial.
China es el país que más influye en el aspecto del utillaje. Los costes de mano de obra y mecanizado hacen que el precio de una herramienta de PEEK endurecido sea muy inferior al de EE. UU. o la UE. La resina, que se compra a los mismos fabricantes mundiales, cuesta más o menos lo mismo en todas partes. Por lo tanto, la ventaja de China se centra en el utillaje y la transformación, no en el material. Y ahí es también donde debe centrarse el esfuerzo de auditoría.
Defectos que vigilamos en las primeras piezas de PEEK
Los chaps cortos son los primeros en salir cuando algo no va bien. Pueden deberse a una fusión en frío, un molde frío o una entrada de material demasiado pequeña. La solución varía en cada caso, por lo que cambiar dos variables a la vez supone desperdiciar un día de pruebas.
Las piezas frágiles son indicio de cristalinidad. La pieza parece estar completa, pero se rompe ante una carga que un plástico común aguantaría. Comprueba el registro de temperatura del molde antes de culpar al lote de resina. Nueve de cada diez veces, el molde ha funcionado a baja temperatura (dejando una capa marrón amorfa).
Las líneas de soldadura debilitan el PEEK más que la mayoría de los materiales. Los frentes de fusión se unen con una viscosidad elevada y no se unen bien. En este caso, es mejor cambiar la ubicación de la entrada que ajustar los parámetros. Cambiar la ubicación de la entrada supone un coste de tiempo en la producción una sola vez. Aceptar una línea de soldadura débil conlleva fallos en el campo de forma permanente.
Las cavidades se ocultan en las secciones gruesas. La calidad de la superficie no ofrece ningún indicio. Realiza un corte transversal de la primera pieza o hazle una tomografía computarizada antes de dar el visto bueno a la herramienta. Las rayas oscuras y las motas negras se deben a una resina degradada o a un cilindro desgastado. Ambas son señales de descuido en el proceso que empeorarán a lo largo de la tirada de producción, en lugar de mejorar.
Cómo evaluar a un fabricante de moldeo por inyección de PEEK
Hay cinco criterios que permiten filtrar rápidamente los resultados:
- Rango de temperaturas del cilindro: Comprueba que la máquina reservada alcance los 400 °C con estabilidad PID de bucle cerrado, expresada en grados.
- Método de calentamiento del molde: Comprueba que disponga de un sistema de circulación de aceite a alta temperatura o de un cartucho calefactor eléctrico capaz de mantener una temperatura de entre 160 y 200 °C de forma continua.
- Equipos de secado: Comprueba que haya un secador desecante que mantenga un punto de rocío de −40 °C y que cuente con un sistema de transporte hermético que conduzca directamente a la tolva.
- Verificación de la cristalinidad del primer artículo: Pregunta si la homologación de la FAI incluye datos de pruebas de cristalinidad del DSC, además de los informes dimensionales de la máquina de medición por coordenadas (CMM).
- Trazabilidad de la resina: Solicita certificados de lote originales (COA) para el tipo exacto de Victrex, Solvay, Evonik o de fabricación nacional que se especifique en tu plano.
Pregunta también sobre el acero y las prácticas de desgaste. Un taller especializado en PEEK que se precie responde con calidades y valores de dureza (como H13 o S136 a 48-52 HRC y tornillos bimetálicos), no con adjetivos. Nuestras propias herramientas siguen la misma lógica que aplicamos en Moldeo por inyección de PPS y otros trabajos a alta temperatura. Estas disciplinas se solapan en gran medida. El proceso de secado, el acero endurecido y la contracción medida determinan los resultados en ambos materiales.
Las preguntas sobre certificación requieren precisión. La norma ISO 9001 abarca el sistema de calidad, y sus requisitos se basan en el Página web de la ISO. No certifica la pieza que tienes en la mano. Para trabajos sujetos a normativa, pregunta qué normas ha cumplido realmente el taller. A continuación, solicita los registros de inspección de uno de esos trabajos, censurados si es necesario. Los talleres con experiencia los facilitan en un día.
Los fabricantes de resinas publican sus propias guías de procesamiento, y la Página web de Victrex Es la referencia con la que parten la mayoría de los ingenieros. Compara el rango indicado por cualquier proveedor con esa referencia. Una empresa que afirme haber logrado una fusión a 280 °C se está refiriendo a un polímero diferente o a una vida útil muy corta para tus piezas.
Dónde las piezas de PEEK moldeadas justifican su precio
El sector aeroespacial utiliza el PEEK para fabricar soportes, abrazaderas y carcasas eléctricas que deben soportar el calor y las vibraciones. Se consigue un ahorro de peso en comparación con los compuestos de aluminio en toda la flota. Las fábricas de semiconductores lo especifican para la manipulación de obleas y los anillos de retención CMP. El material resiste los productos químicos de proceso y desprende pocas partículas cuando se eligen bien los grados.
El ámbito médico se divide en dos categorías. Los mangos, carcasas y bandejas de los instrumentos esterilizables utilizan resinas de grado industrial o de dispositivos médicos. Soportan miles de ciclos de autoclave sin agrietarse. Los componentes de los implantes se rigen por normas y grados de resina distintos, tal y como se ha señalado anteriormente.
El sector del petróleo y el gas utiliza juntas de PEEK, anillos de apoyo y asientos de válvulas sometidos a presión y temperatura simultáneamente. En los programas de automoción y vehículos eléctricos, se emplea en piezas de desgaste de la transmisión, engranajes de bombas y conectores de alta tensión. En todos estos casos, el comprador paga por la resistencia, no por la apariencia. Nadie elige esta resina para una pieza que vaya a tener una vida útil sin exigencias.
Preguntas frecuentes
¿Se puede moldear por inyección el PEEK en una máquina estándar?
Normalmente no. Los cilindros estándar rara vez superan los 300 °C, mientras que el PEEK fundido requiere entre 360 y 400 °C. El molde también debe calentarse a una temperatura de entre 160 y 200 °C, lo que supera las capacidades de los controladores basados en agua. Una máquina adecuada cuenta con calentadores de cilindro de alta temperatura, aislamiento y una unidad de control de temperatura del molde, ya sea hidráulica o eléctrica. Solicita esas especificaciones por escrito antes de realizar el pedido.
¿Qué temperaturas se necesitan para el moldeo por inyección de PEEK?
Seca la resina a 150 °C durante unas tres horas, hasta que el contenido de humedad sea inferior al 0,02 %. Ajusta la temperatura del cilindro de 350 °C en la parte trasera a 380-400 °C en la boquilla. Mantén el molde a una temperatura comprendida entre 160 y 200 °C. Esa temperatura del molde determina la cristalinidad. Si se trabaja a temperaturas más bajas, se forma una capa amorfa y las piezas resultan frágiles.
¿Cuánto cuesta la resina PEEK?
Los grados estándar sin relleno tienen un precio inicial de unos 100 dólares por kg. El Victrex 450G suele cotizar entre 120 y 150 dólares por kg en lotes de 25 kg. Los grados con relleno y los especiales son más caros. Los grados del mercado interno chino son más baratos, aunque presentan una mayor variación entre lotes. La resina suele ser el factor que más influye en el precio de la pieza acabada, por lo que la elección del grado es también una decisión comercial.
¿Qué contracción debe tener en cuenta un molde de PEEK?
El PEEK sin relleno se contrae entre un 1,0 % y un 1,5 %, dependiendo del espesor de la pared y de los parámetros del proceso. Los grados rellenos de fibra de vidrio se contraen entre un 0,3 % y un 0,6 % en la dirección del flujo y más en sentido transversal. Los grados con relleno de carbono presentan una contracción ligeramente inferior. Realice el corte en el acero para herramientas de forma que sea seguro, siempre que sea posible. A continuación, corrija las dimensiones a partir de las mediciones del primer artículo en su geometría real.
¿Debería mecanizar o moldear por inyección mi pieza de PEEK?
Se fabrican prototipos y lotes de cientos de unidades mediante mecanizado. No hay gastos de utillaje y las tolerancias son más ajustadas. Se recurre al moldeo por inyección cuando el volumen anual alcanza unos pocos miles de unidades. La inversión en el molde se amortiza gracias a la reducción de residuos y a los ciclos cortos. En muchos programas, las primeras piezas se mecanizan a partir de formas en bruto y, a continuación, se pasa al moldeo para la producción sin cambiar de material.
¿Cuánto tiempo dura un molde de PEEK?
La elección del acero determina la respuesta. El acero endurecido H13 o S136, con una dureza de 48-52 HRC, es adecuado para calidades con relleno y tiradas de producción largas. El acero blando se desgasta en las entradas, especialmente con resina rellena de vidrio, y las dimensiones se desvían. Una herramienta endurecida y bien mantenida suele durar más que el propio ciclo de vida del producto. El estado de las entradas de fundición es el primer punto de desgaste que hay que inspeccionar en cada mantenimiento.
¿Cuál es el plazo de entrega realista para un programa de moldeo de PEEK?
La fabricación de los utillajes para un molde de PEEK endurecido suele tardar entre cuatro y ocho semanas, dependiendo de su complejidad. Las primeras muestras se obtienen aproximadamente una semana después de que se hayan terminado los utillajes. La adquisición de la resina puede alargar los plazos en el caso de los grados menos habituales. Confirma con antelación el grado y el lote exactos, ya que la falta del certificado de la resina retrasa el envío más que cualquier problema con la maquinaria.
Envíanos tu plano o archivo 3D de PEEK. Te responderemos con un análisis de DFM, una recomendación sobre el acero y el grado, y un presupuesto en el que se distinguen los costes de utillaje del precio de la pieza. Consigue una revisión gratuita de DFM

