


Guida all'approvvigionamento in Cina
Lo stampaggio a iniezione a basso volume in Cina consiste nella produzione di parti in plastica reali in piccole serie, solitamente da 100 a 10.000 pezzi, stampate su uno stampo morbido o semirigido anziché su uno in acciaio da produzione. In questo modo si evita gran parte dei costi di stampaggio. Si ottengono componenti realizzati nella resina effettiva che il cliente riceverà, con settimane di anticipo rispetto a quanto consentito da un programma di produzione. Questa guida spiega come funziona il processo, quali sono i fattori che determinano il costo e quali sono i limiti. Spiega inoltre perché così tanti acquirenti affidano questi lavori alla Cina.

Simulatore logico di produzione
Confrontate stampa 3D, lavorazione CNC e stampaggio a iniezione in base alla quantità di produzione e alla complessità del progetto.
100
1k
10k
100k
$0.00
Guida alla decisione sulla quantità
Prototipo / test concettuale
Prototipo o piccolo lotto
Opzione CNC o per bassi volumi
Possibilità di stampaggio di bassi volumi
Vantaggio dello stampaggio a iniezione
Cosa utilizza Topworks per lo stampaggio a iniezione di piccoli volumi
Realizziamo stampaggi a iniezione in piccole serie per clienti dei settori automobilistico, medico, dell'elettronica di consumo e delle apparecchiature industriali. La maggior parte dei lavori in piccole serie prevede una quantità compresa tra 100 e 10.000 pezzi.
Se avete bisogno solo di pochi campioni, la nostra linea di prototipazione rappresenta la soluzione più rapida. Dal primo preventivo all’ultima spedizione, lo stesso ingegnere seguirà il vostro progetto.
Inviateci i vostri file CAD 3D non appena pronti e vi forniremo un preventivo gratuito con i nostri consigli in merito alla producibilità (DFM). I formati STEP e X_T sono i più indicati, ma va bene anche Parasolid.
I nostri ingegneri esaminano ogni progetto dal punto di vista della producibilità (DFM) prima di procedere al taglio dell’acciaio, verificando gli angoli di sformo, lo spessore delle pareti, la posizione dei punti di iniezione e le superfici di chiusura. Segnaliamo eventuali cause di affossamento, bave o deformazioni quando è ancora possibile porvi rimedio a costi contenuti. La scelta dei materiali riceve la stessa attenzione.
Se non sapete quale resina scegliere, comunicateci quali sono le prestazioni richieste al componente. Vi proporremo due o tre opzioni di resina, illustrandovi i pro e i contro di ciascuna. L’esposizione ai raggi UV, la classe di reazione al fuoco, il contatto con sostanze chimiche e l’altezza di caduta sono i fattori determinanti per la nostra raccomandazione.
Per quanto riguarda lo stampo vero e proprio, scegliamo l’acciaio e la struttura in base al numero di colate e alla fascia di tolleranza. L’alluminio, il P20 e l’H13 hanno ciascuno un ambito di applicazione in cui risultano più indicati. La maggior parte dei lavori a basso volume viene realizzata utilizzando inserti in P20 o in alluminio all’interno di una scarpa madre.
Hai bisogno di un prototipo prima di realizzare lo stampo? Scegli la stampa 3D o la lavorazione CNC per il primo articolo. Questa fase permette di individuare eventuali problemi di progettazione quando le correzioni hanno ancora un costo contenuto.
Adottiamo orari flessibili e aggiungiamo un secondo o un terzo turno quando i tempi sono stretti. Lo stabilimento dispone di 14 presse a iniezione con forza di chiusura compresa tra 80 e 1.000 tonnellate. Ciò consente di produrre sia involucri per dispositivi portatili da 30 g che staffe per il settore automobilistico da 2 kg.
Stampaggio a iniezione a basso volume: che cos’è?
Lo stampaggio a iniezione a basso volume consiste nella produzione di piccole serie di articoli in plastica utilizzando uno stampo più flessibile ed economico, solitamente in alluminio o P20, per lotti inferiori a 10.000 pezzi. Si rinuncia alla durata dello stampo, ma si guadagna in velocità e si ottiene un costo di stampaggio notevolmente inferiore.

Questo tipo di produzione è adatto a prototipi, lotti pilota, produzione ponte e prodotti con ciclo di vita breve. Il confine è piuttosto sfumato. La maggior parte delle aziende, compresa la nostra, considera qualsiasi quantità inferiore a 1.000 pezzi come chiaramente a basso volume. Da 1.000 a circa 10.000 pezzi, la valutazione dipende dal tempo di ciclo, dal costo della resina e dalla durata prevista del progetto.
Agli acquirenti piace per un motivo ben preciso. Il percorso dal CAD ai pezzi pronti per la spedizione si accorcia e le opzioni rimangono aperte. Se i primi 500 pezzi vengono venduti, lo stampo continua a funzionare. In caso contrario, non si sono investite decine di migliaia in acciaio temprato.
Per alcune informazioni generali sulla produzione della plastica, il Associazione di categoria PLASTICS pubblica risorse di settore.
Perché lo stampaggio a iniezione a basso volume è la scelta vincente per il lavoro giusto
La matematica funziona in determinate situazioni. È proprio qui che ne vediamo i benefici.
Un ponte tra la prototipazione e la produzione in serie
Un componente stampato in 3D ne verifica la geometria. Non dimostra però come la resina si comporti sotto la pressione di iniezione reale e in presenza di ritiro. È proprio questa lacuna che viene colmata da uno stampo per piccole serie. Si ottengono parti nella qualità reale di ABS, PC o PP. Si verificano l’adattamento, la finitura, il peso e l’assemblaggio sulla stessa plastica che il cliente avrà tra le mani. La maggior parte dei team di prodotto individua in questa fase almeno un problema di assemblaggio che la stampa non aveva mai evidenziato. Individuarlo ora è meglio che scoprirlo dopo che è stato realizzato uno stampo in acciaio temprato.
I minimi bassi riducono l'esposizione in contanti
Non servono 100.000 pezzi per lanciare un prodotto. Ne bastano abbastanza per testare il mercato. Uno stampo in alluminio o P20 a cavità singola costa una frazione rispetto a uno stampo in acciaio temprato a cavità multiple, anche se il costo unitario è più elevato. L'esborso iniziale è di gran lunga inferiore e i pezzi arrivano nel giro di poche settimane. Per la maggior parte dei prodotti in fase iniziale, questo compromesso è preferibile a un prezzo unitario più basso.
Entra rapidamente in nuovi mercati
Entrare in una nuova regione o in un nuovo settore verticale significa non sapere ancora quale SKU avrà successo. Lo stampaggio a basso volume ti permette di avere tra le mani un prodotto reale da presentare a una fiera, da fornire a un cliente pilota o da utilizzare per un test di mercato regionale. I tempi di attesa per gli stampi si riducono da mesi a settimane. La stampa copre quantità inferiori a 50 pezzi. Lo stampaggio a iniezione a basso volume copre da 100 a diverse migliaia di pezzi. Oltre tale soglia, si parla di stampi per la produzione in serie.
Cicli di vita dei prodotti brevi
Alcuni componenti non saranno più disponibili sul mercato tra due anni. Gli involucri dei dispositivi elettronici di consumo, gli articoli stagionali, gli accessori promozionali e i gadget in edizione limitata hanno tutti un ciclo di vita molto breve. Realizzare uno stampo rinforzato da un milione di scatti per una tiratura di 5.000 pezzi è uno spreco di denaro. Uno stampo a basso volume si adatta alla tiratura di cui avete effettivamente bisogno. Quando lo SKU viene ritirato dal mercato, non vi ritroverete con alcun costo di attrezzaggio irrecuperabile in bilancio.
Il progetto potrebbe ancora subire modifiche
L’alluminio e il P20 sono materiali tolleranti. Possiamo saldare o ritagliare un utensile morbido in pochi giorni. Gli inserti si montano altrettanto velocemente. Sull’H13 temprato, la stessa modifica può comportare un nuovo inserto e una settimana di lavorazione con elettroerosione. Se il vostro progetto è ancora in fase di definizione, realizzate prima uno stampo in piccola serie. Effettuate le iterazioni su pezzi reali, quindi realizzate l’utensile di produzione una volta che la geometria è definitiva.
Individua tempestivamente i problemi nascosti
Punti di iniezione corti vicino a nervature sottili, affondamenti sul retro di un bossolo, bave in corrispondenza di un punto di chiusura che pensavi fosse sigillato. Nulla di tutto ciò è visibile nel CAD. Si nota solo in T1. Utilizzare prima uno stampo a basso volume significa individuare il problema su uno stampo non ancora completamente consolidato. Uno stampo di produzione costerebbe molte volte di più. Se la nervatura deve essere ispessita, il punto di iniezione deve essere spostato o la linea di divisione deve essere modificata, hai ancora margine per correggere il problema.
Per lavori standard con volumi ridotti, il primo campione T1 sarà pronto in circa tre settimane. Per uno stampo di produzione in acciaio temprato occorrono diverse settimane in più.
Perché affidare i lavori di piccolo volume alla Cina
Gli acquirenti alla ricerca di servizi di stampaggio a iniezione per piccoli volumi in Cina solitamente mettono a confronto due cifre: il prezzo unitario e il costo degli stampi. La Cina risulta più competitiva nel secondo caso che nel primo. Il costo della resina è più o meno lo stesso ovunque, mentre quello degli stampi no.
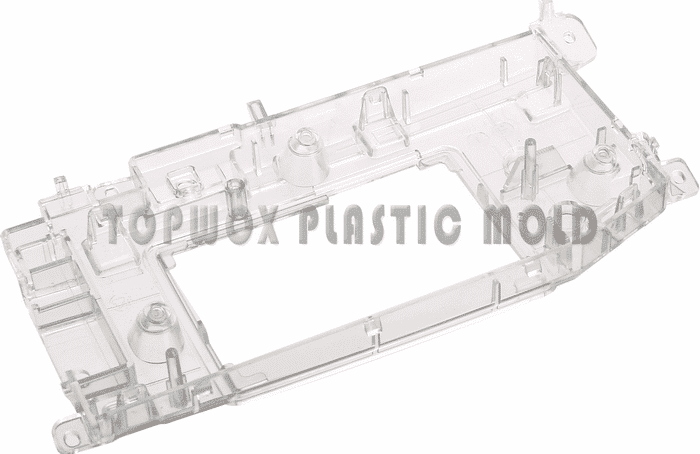
Uno stampo è costituito principalmente da ore di lavorazione meccanica, lavoro al banco e acciaio. In Cina, le ore di lavorazione meccanica e il lavoro al banco costano molto meno che negli Stati Uniti o in Europa. Questo cambia i calcoli relativi agli stampi economici. Uno stampo P20 a cavità singola o in alluminio, che sarebbe difficile da giustificare alle tariffe delle officine occidentali, qui diventa una scelta facile. Per maggiori dettagli su come vengono spesi i fondi, consulta questo articolo ripartizione dei costi degli stampi cinesi.
I fornitori cinesi di acciaio dispongono di scorte di P20 e lamiere di alluminio in misure standard. La produzione di utensili in piccole serie parte dalle lamiere già disponibili a magazzino. Non sono necessari ordini speciali né tempi di attesa per il materiale. L’H13 viene riservato ai lavori che richiedono tale durezza, anziché essere utilizzato di default.
Le aziende cinesi specializzate nella produzione di stampi lavorano solitamente 24 ore su 24. Quando le scadenze si fanno più strette, aggiungiamo un secondo o un terzo turno. Per un pezzo semplice, è normale ricevere un campione T1 in circa tre settimane, senza alcun supplemento per urgenza.
I fusi orari preoccupano chi acquista per la prima volta più di quanto dovrebbero. La soluzione sta nel processo, non nella geografia. Un unico ingegnere si occupa del tuo progetto dall’offerta alla spedizione. Ogni progetto viene sottoposto a una revisione DFM gratuita prima che l’acciaio venga tagliato. Le domande ricevono risposta in inglese con disegni CAD annotati, non con risposte di una sola riga.
Il rischio in Cina è scegliere il fornitore sbagliato, non il Paese. Confronta i produttori in base alle certificazioni, alle attrezzature, all’esperienza nell’esportazione e alle referenze prima di prendere una decisione, e verifica Confronto tra i principali produttori cinesi di stampi. Inizia con un utensile a basso volume prima di passare all’acciaio di produzione.
Stampi prototipali per lo stampaggio a iniezione di piccole serie
Uno stampo prototipo esiste per un unico motivo: produce un campione reale del pezzo realizzato a iniezione, non un campione perfetto.
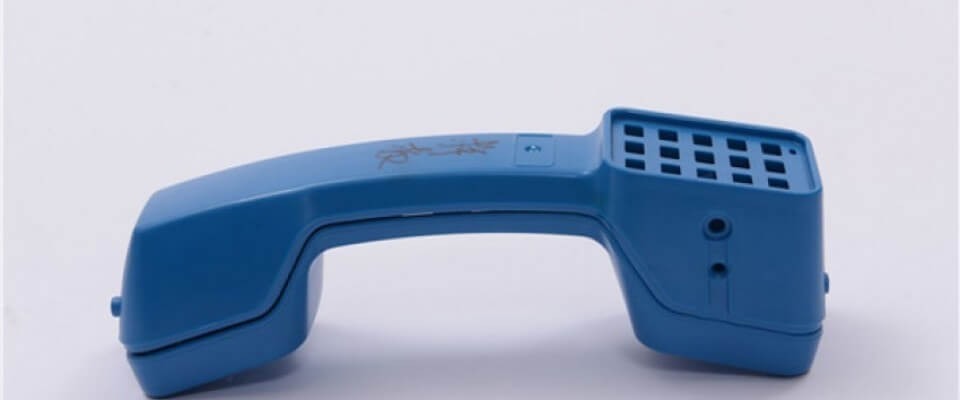
I campioni stampati rivelano aspetti che i campioni lavorati o stampati in 3D non sono in grado di mostrare. Il ritiro, le linee di scorrimento, gli avvallamenti in prossimità delle sezioni più spesse e il comportamento del punto di iniezione si manifestano solo in condizioni reali di iniezione.
Un prototipo costa spesso meno di uno studio approfondito di simulazione del flusso e ti permette di avere tra le mani un pezzo concreto. Il materiale dello stampo può essere acciaio dolce, alluminio o, in alcuni casi, persino resina epossidica. Va bene qualsiasi materiale in grado di mantenere la geometria sotto la pressione di iniezione e la temperatura di fusione effettive.
Non applicare tolleranze strette sulle superfici non funzionali. La lucidatura può essere tralasciata, a meno che il pezzo non sia destinato a scopi estetici. I canali di raffreddamento possono essere rimandati se il pezzo è piccolo ed è possibile fare una pausa tra una colata e l’altra.
A volte i perni di espulsione possono cedere al flusso d'aria lungo la linea di divisione. Abbiamo spedito campioni funzionanti in questo modo per alloggiamenti di piccole dimensioni inferiori a 80 mm. Le filettature possono essere stampate con inserti mobili che escono insieme al pezzo e possono essere svitati a mano.
Gli inserti sciolti sostituiscono anche i nuclei ad azione laterale o i sollevatori su uno stampo prototipo. L’inserto viene posizionato nella cavità e il pezzo viene stampato attorno ad esso. L’operatore estrae entrambi contemporaneamente. Il ciclo è più lento, ma lo stampo costa molto meno.
Se un dettaglio è troppo complesso per essere stampato, è meglio ometterlo e lavorarlo a macchina dopo lo stampaggio. Un foro praticato o una scanalatura fresata sono sicuramente meglio di un meccanismo laterale che dovrai scartare nel giro di due mesi.
Le aziende che producono prototipi utilizzano spesso uno stampo master con inserti intercambiabili. Un unico telaio serve per diverse cavità. Abbiamo avuto clienti che hanno prodotto 12 pezzi diversi utilizzando un unico stampo nell’arco di un anno. Il punto di iniezione è solitamente un semplice canale di colata o un punto di iniezione sul bordo corto, che viene tagliato a mano dopo l’espulsione.
Per capire nel dettaglio cosa si può e cosa non si può fare con gli utensili in alluminio, L'articolo di MoldMaking Technology sui miti relativi agli stampi in alluminio Vale la pena leggerlo prima di liquidare l’alluminio come materiale destinato esclusivamente ai prototipi.
| Passo | Cosa succede |
|---|---|
| Serraggio | Le due metà dello stampo si chiudono con un'elevata forza di serraggio prima che la plastica inizi a scorrere. La forza di serraggio deve essere superiore alla pressione di iniezione che spinge lo stampo ad aprirsi, altrimenti ogni ciclo presenta sbavature. |
| Iniezione | I granuli vengono immessi nel cilindro e attraversano le zone riscaldate. La vite alternata fonde e dosa il materiale. Una volta impostata la dimensione dello stampo e bloccato lo stesso, il materiale fuso viene iniettato nella cavità ad alta pressione. |
| Raffreddamento | Il materiale fuso inizia a solidificarsi nel momento stesso in cui entra in contatto con la parete della cavità. Il pezzo assume la sua forma definitiva man mano che si solidifica. Il tempo di raffreddamento dipende dallo spessore delle pareti, dalla resina e dalla temperatura dello stampo, e rappresenta la parte più consistente del tempo di ciclo per la maggior parte dei pezzi. |
| Espulsione | Lo stampo si apre e i perni di espulsione spingono fuori il pezzo. La vite inizia a dosare la dose successiva. Lo stampo si richiude e il ciclo si ripete. Su uno stampo pulito e con un buon sistema di raffreddamento, i pezzi delle dimensioni di un alloggiamento vengono prodotti in poche decine di secondi. |

Lo stampaggio a iniezione consente di produrre in serie pezzi identici con una qualità costante. Il compromesso non è mai cambiato: gli stampi in acciaio temprato comportano un investimento iniziale consistente, che si ripaga nel corso di centinaia di migliaia di cicli di stampaggio. Oggi sempre più acquirenti richiedono piccole serie e articoli personalizzati, con tempi di iterazione più rapidi tra uno e l’altro. Lo stampaggio a basso volume esiste proprio per soddisfare questa esigenza.
I veri vantaggi dello stampaggio a iniezione a basso volume
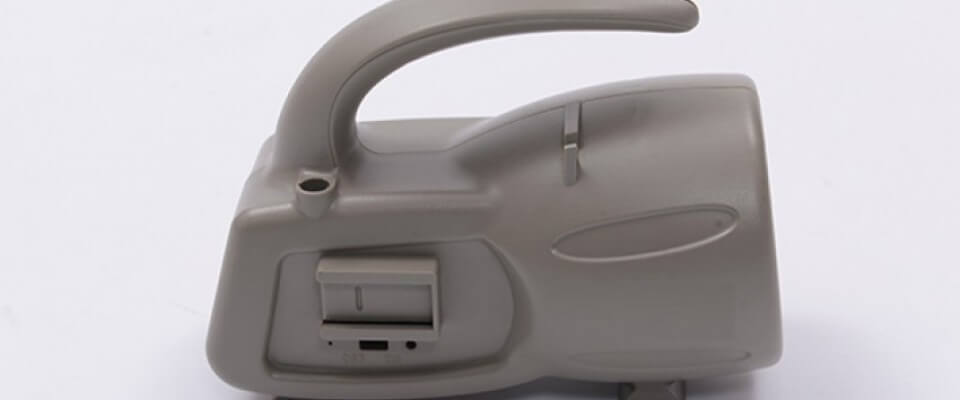
Per la maggior parte dei lavori a basso volume, gli inserti in alluminio o le cavità in P20 sono più vantaggiosi rispetto all’acciaio temprato. La lavorazione e la lucidatura sono più veloci e le frese durano più a lungo su metalli morbidi. Non serve una durata dello stampo di 500.000 colpi. Ne bastano da 5.000 a 50.000.
Questa operazione consente di risparmiare sui costi di attrezzaggio e di ridurre i tempi di consegna di diverse settimane.
La soglia di 1.000 pezzi è un punto di riferimento approssimativo. Al di sotto dei 1.000, l’alluminio è quasi sempre la scelta giusta. Tra i 1.000 e i 10.000, è la resina a decidere. Il nylon rinforzato con fibra di vetro consuma l’alluminio più rapidamente dell’ABS. Oltre i 10.000 pezzi, il P20 o l’H13 iniziano a ripagarsi.
Non esiste una regola ufficiale; la soglia dei 1.000 è semplicemente il punto in cui, di solito, i conti tornano.
La rapidità di immissione sul mercato è l'altra metà del quadro. Mentre un concorrente attende che venga realizzato uno stampo definitivo, il vostro stampo per piccoli volumi sta già producendo i pezzi. Si tratta di settimane di vantaggio in termini di fatturato.
- I costi iniziali diminuiscono poiché uno stampo più piccolo e semplice, realizzato in alluminio o P20, sostituisce uno stampo in acciaio temprato a più cavità.
- Le prime parti arrivano prima: per la maggior parte degli ordini, i campioni T1 vengono consegnati in circa tre settimane, a volte anche prima.
- Si modella utilizzando la resina vera e propria, non una versione approssimativa stampata.
- Le modifiche progettuali hanno costi contenuti perché gli strumenti software consentono di unire e ritagliare senza necessità di grandi rielaborazioni.
- Un lavoro di breve durata si inserisce tra incarichi più consistenti senza interrompere l'attività dell'officina.
Per quanto riguarda il contesto del processo, Plastics Technology pubblica guide alla lavorazione che tratta i fondamenti della modellazione.
Consigli di progettazione per componenti prodotti in piccole serie

Alcune scelte progettuali consentono di risparmiare denaro concreto prima ancora di procedere al taglio dell’acciaio. Progettare per uno stampo in alluminio non è esattamente come progettare per l’H13.
Cercate di mantenere il pezzo semplice ed evitate, ove possibile, i sollevatori e i movimenti laterali. L’alluminio è un materiale morbido e il movimento ripetuto dei sollevatori lo usura rapidamente. Se un movimento laterale è inevitabile, passate all’utensile P20.
L'angolo di sformo è più importante di quanto la maggior parte degli acquirenti creda. Senza sformo, il pezzo si impiglia durante l'espulsione. È consigliabile prevedere almeno 0,5 gradi sulle superfici verticali. Da due a tre gradi è meglio. Le superfici ruvide richiedono un angolo maggiore, a volte pari o superiore a 5 gradi. Un angolo di sformo pari a zero nel CAD comporta segni di attrito e graffi, oltre alla necessità di lucidare l’utensile dopo ogni ciclo di lavorazione.
Lo spessore delle pareti è il prossimo fattore determinante. Più spesso non significa più resistente, poiché le pareti spesse si raffreddano in modo non uniforme, causando un cedimento esterno e una sollecitazione interna. Per la maggior parte dei termoplastici, mantenere lo spessore delle pareti compreso tra 1,0 mm e 3,5 mm e assicurarsi che sia il più uniforme possibile. Un bossolo spesso dovrebbe essere svuotato al centro, non lasciato pieno.
Evitate la lucidatura estetica a meno che il pezzo non sia visibile all’utente finale. Una finitura della cavità SPI A1 lucidata a mano comporta giorni in più di lavorazione al banco. Se il pezzo è alloggiato all’interno di un involucro, una finitura SPI B o C va benissimo. Porre questa domanda sin dall’inizio ha permesso ai clienti di risparmiare migliaia in attrezzature.
Domande frequenti sulla produzione di bassi volumi
Consiglio per un preventivo rapido: inviateci i file 3D e 2D, la quantità prevista, le specifiche della resina, le superfici estetiche, le tolleranze e i requisiti di ispezione. È tutto ciò di cui abbiamo bisogno per prepararvi un preventivo senza bisogno di ulteriori scambi di informazioni.
Qual è il tempo di consegna tipico per la produzione di bassi volumi?
Nella maggior parte dei casi, le produzioni a basso volume prevedono la spedizione dei componenti da 7 a 15 giorni dopo l'approvazione dello stampo. La complessità dei componenti, la disponibilità della resina e la qualità dello stampo possono influire su tale tempistica. Gli stampi per prototipi sono quelli più rapidi da realizzare, mentre quelli di transizione e di produzione richiedono più tempo. Confermeremo una data definitiva durante l'esame della richiesta di preventivo, una volta ricevuti i vostri file 3D e le quantità richieste.
Qual è il vostro MOQ per lo stampaggio a iniezione di bassi volumi?
Il MOQ tipico va da 100 a 500 pezzi. Il numero esatto dipende dalle dimensioni del pezzo, dalla resina, dalle specifiche estetiche e dal tipo di stampo. Un piccolo alloggiamento in ABS realizzato con uno stampo prototipo può partire da un numero minimo. Un pezzo di grandi dimensioni rinforzato con fibra di vetro realizzato con uno stampo a ponte parte da un numero più elevato. Inviateci i file CAD e calcoleremo il quantitativo minimo effettivo per il vostro pezzo.
Quale strategia di stampo è la migliore: prototipo, ponte o stampo di produzione?
Scegliete gli stampi prototipali quando il progetto è ancora in fase di sviluppo. Scegliete gli stampi ponte per i lotti pilota o le prime vendite. Passate agli stampi di produzione una volta che il progetto è definitivo e la domanda è chiara. Il budget, la velocità di iterazione e la tolleranza al rischio determinano quale percorso sia più adatto. Se avete dubbi, inviateci il file e vi consiglieremo la soluzione più adatta.
Quali materiali si possono utilizzare per la produzione di bassi volumi?
Lavoriamo la maggior parte delle materie plastiche di uso comune e tecniche: ABS, PC, PP, PA6 e PA66, POM, PMMA, PBT e miscele rinforzate con fibra di vetro. La scelta dipende dalle vostre specifiche. Carico, temperatura, contatto con sostanze chimiche, finitura superficiale e destinazione d’uso sono tutti fattori che influiscono sulla scelta. Diteci a quali sollecitazioni il componente deve resistere e restringeremo la scelta a due o tre tipi di materiale.
Quando lo stampaggio a iniezione a basso volume è la scelta giusta
Gli stampi in acciaio completamente temprato si ripagano con la produzione di centinaia di migliaia di pezzi identici. Il conto torna quando uno stampo di produzione viene utilizzato per grandi volumi nel corso degli anni.
Quando non avete bisogno di quel volume, non pagate per quell’attrezzatura. Gli stampi ponte e quelli in alluminio colmano il divario. Ottenete parti di livello produttivo in resina vera e propria senza dovervi impegnare a realizzare l’attrezzatura completa. Questo modello è particolarmente diffuso tra le startup nel settore hardware, i progetti pilota di dispositivi medici, i ricambi per il mercato post-vendita automobilistico e i piccoli marchi di consumo. Questo approccio graduale è il modo in cui vengono gestiti la maggior parte dei programmi di stampaggio a iniezione in Cina per volumi ridotti: si verifica la fattibilità del progetto su uno stampo provvisorio, per poi passare allo stampo definitivo in acciaio.
Dalla revisione del progetto fino al controllo qualità finale, lo stesso responsabile di progetto seguirà la vostra pratica. Gli acquirenti tendono a sottovalutare questo aspetto, eppure la rapidità della comunicazione conta più del preventivo più economico.
Se hai un file CAD e ti stai chiedendo se la produzione in piccole serie sia adatta al tuo pezzo, inviacelo. Ti diremo senza giri di parole quale soluzione è più indicata, e la risposta è gratuita.
- Indirizzo: città di Mold, Huangyan, CN 318020
- Telefono: +86 159-6865-2523
- E-mail: sales@plasticmoulds.net
Sei pronto a dare il via al tuo progetto a basso volume?
When you need high volumes, our stampaggio a iniezione di plastica in Cina services run full production tooling. For multi-material parts, our sovrastampaggio covers insert molding and 2K molding.
