


Guía de abastecimiento en China
El moldeo por inyección de bajo volumen en China consiste en la fabricación de piezas de plástico reales en tiradas cortas, normalmente de entre 100 y 10 000 unidades, moldeadas con un molde blando o semirrígido en lugar de uno de acero para producción a gran escala. De este modo, se ahorra la mayor parte del coste del molde. Se obtienen piezas en la misma resina que el cliente tendrá en sus manos, semanas antes de lo que permite un programa de producción. Esta guía explica cómo funciona el proceso, qué factores determinan el coste y cuáles son sus límites. También explica por qué tantos compradores encargan estos trabajos en China.

Simulador lógico de fabricación
Compare la impresión 3D, el mecanizado CNC y el moldeo por inyección en función de la cantidad de producción y la complejidad del diseño.
100
1k
10k
100k
$0.00
Guía de decisión cuantitativa
Prototipo / prueba de concepto
Prototipos o lotes pequeños
CNC u opción de bajo volumen
Posibilidad de moldeo de bajo volumen
Ventajas del moldeo por inyección
Qué ofrece Topworks para el moldeo por inyección de bajo volumen
Realizamos trabajos de moldeo por inyección de bajo volumen para clientes de los sectores de la automoción, el sector médico, la electrónica de consumo y los equipos industriales. La mayoría de los encargos de tiradas cortas oscilan entre 100 y 10.000 piezas.
Si solo necesitas unas pocas muestras, nuestra línea de prototipos es la opción más rápida. Desde el primer presupuesto hasta el último envío, el mismo ingeniero se encargará de tu proyecto.
Envíanos tu archivo CAD en 3D cuando lo tengas listo y te enviaremos un presupuesto gratuito con comentarios sobre la fabricabilidad (DFM). Los formatos STEP y X_T son los más recomendables, aunque Parasolid también sirve.
Nuestros ingenieros revisan cada diseño para garantizar su aptitud para la fabricación (DFM) antes de cortar el acero, comprobando los ángulos de desmoldeo, el espesor de las paredes, la ubicación de la entrada de material y las superficies de cierre. Señalamos aquellos aspectos que podrían provocar hundimientos, rebabas o deformaciones, mientras aún resulte económico subsanarlos. La elección del material recibe la misma atención.
Si no estás seguro de qué resina elegir, dinos para qué se va a utilizar la pieza. Te propondremos dos o tres opciones de resina y te explicaremos las ventajas e inconvenientes de cada una. La exposición a los rayos UV, la resistencia al fuego, el contacto con sustancias químicas y la altura de caída son los factores que determinan nuestra recomendación.
En cuanto al molde en sí, adaptamos el acero y la estructura a tu número de piezas y a tu margen de tolerancia. El aluminio, el P20 y el H13 tienen cada uno un rango de aplicación en el que resultan adecuados. La mayoría de los trabajos de bajo volumen se realizan con P20 o con insertos de aluminio en una zapata maestra.
¿Necesitas una pieza física antes de fabricar el molde? Opta por la impresión 3D o el mecanizado CNC para la primera pieza. Esa etapa permite detectar problemas de diseño cuando las correcciones aún suponen un coste reducido.
Contamos con horarios flexibles y añadimos un segundo o tercer turno cuando los plazos son ajustados. La planta cuenta con 14 máquinas de inyección con una fuerza de cierre de entre 80 y 1.000 toneladas. Esto nos permite fabricar desde carcasas para dispositivos portátiles de 30 g hasta soportes para automóviles de 2 kg.
Moldeo por inyección de bajo volumen: ¿en qué consiste?
El moldeo por inyección de bajo volumen consiste en la producción de piezas de plástico en series cortas utilizando un molde más blando y económico, normalmente de aluminio o P20, en lotes de menos de 10 000 unidades. Se sacrifica la vida útil del molde, pero se gana en rapidez y se reduce considerablemente el coste del utillaje.

Este tipo de producción es adecuado para prototipos, tiradas piloto, producción puente y productos de vida útil corta. La línea divisoria es difusa. La mayoría de los talleres, incluido el nuestro, consideran que cualquier pedido inferior a 1.000 piezas es claramente de bajo volumen. Entre 1.000 y unas 10.000 piezas, la decisión depende del tiempo de ciclo, el coste de la resina y la vida útil del diseño.
A los compradores les gusta por una razón: el proceso desde el CAD hasta las piezas listas para su envío se acorta y se mantienen abiertas las opciones. Si se venden las primeras 500 unidades, el molde sigue en funcionamiento. Si no es así, no habrás invertido decenas de miles en acero templado.
Para obtener información general sobre la fabricación de plásticos, la Asociación del sector del PLÁSTICO publica recursos del sector.
Por qué el moldeo por inyección de bajo volumen es la mejor opción para el proyecto adecuado
Las cuentas salen en situaciones concretas. Aquí es donde vemos que da sus frutos.
Un puente entre la creación de prototipos y la producción en serie
Una pieza impresa en 3D verifica la geometría. No verifica cómo se comporta la resina bajo la presión real de inyección y la contracción. Esa laguna es la que cubre un molde de bajo volumen. Se obtienen piezas con la calidad real del ABS, el PC o el PP. Se comprueban el ajuste, el acabado, el peso y el montaje con el mismo plástico que tendrá en sus manos el cliente. La mayoría de los equipos de producto detectan al menos un problema de montaje en esta fase que la impresión nunca reveló. Es mejor detectarlo ahora que después de que se haya fabricado una herramienta de acero endurecido.
Los mínimos bajos reducen tu exposición al riesgo de liquidez
No necesitas 100 000 piezas para lanzar el producto. Necesitas las suficientes para probar el mercado. Un molde de aluminio o P20 de una sola cavidad cuesta una fracción de lo que cuesta una herramienta de acero endurecido de múltiples cavidades, aunque el coste por pieza es más elevado. El desembolso inicial es mucho menor y las piezas se reciben en cuestión de semanas. Para la mayoría de los productos en fase inicial, esa relación es más ventajosa que un precio unitario más bajo.
Accede rápidamente a nuevos mercados
Entrar en una nueva región o sector significa que aún no sabes qué SKU se venderá. El moldeado de bajo volumen te permite disponer de productos reales para una feria comercial, un cliente piloto o una prueba de mercado regional. El tiempo de espera para el utillaje se reduce de meses a semanas. La impresión abarca tiradas inferiores a 50 unidades. El moldeo por inyección de bajo volumen abarca desde 100 hasta varios miles. Por encima de esa cifra, ya se trata de utillaje de producción a gran escala.
Ciclos de vida cortos de los productos
Algunas piezas dejarán de estar disponibles en el mercado dentro de dos años. Las carcasas de productos electrónicos de consumo, los artículos de temporada, los accesorios promocionales y los gadgets de tiradas limitadas se renuevan rápidamente. Fabricar un molde reforzado para un millón de piezas con una tirada de 5.000 unidades supone un derroche de dinero. Un molde de bajo volumen se adapta al volumen de producción que realmente necesitas. Cuando la referencia deja de fabricarse, no te quedas con ningún coste de utillaje irrecuperable en las cuentas.
El diseño aún puede cambiar
El aluminio y el P20 son materiales flexibles. Podemos soldar o volver a cortar una herramienta blanda en cuestión de días. Las plaquitas se colocan con la misma rapidez. En el caso del H13 endurecido, ese mismo cambio puede suponer una nueva plaquita y una semana de tiempo de electroerosión. Si tu diseño aún está en fase de ajuste, empieza por fabricar un molde de bajo volumen. Realiza pruebas con piezas reales y, una vez que la geometría esté definida, fabrica la herramienta de producción.
Detecta los problemas ocultos a tiempo
Las inyecciones cortas cerca de nervaduras delgadas, los hundimientos en la parte posterior de un saliente, las rebabas en un cierre que creías sellado. Nada de esto se aprecia en el CAD. Se ve en T1. Empezar con un molde de bajo volumen significa que lo detectas en un molde blando. Una herramienta de producción costaría varias veces más. Si hay que aumentar el grosor de la nervadura, cambiar la entrada de material o desplazar la línea de separación, aún tienes margen para solucionarlo.
Para trabajos habituales de bajo volumen, la primera muestra T1 estará lista en unas tres semanas. Una herramienta de producción de acero templado tarda varias semanas más.
¿Por qué realizar trabajos de bajo volumen en China?
Los compradores que buscan servicios de moldeo por inyección de bajo volumen en China suelen comparar dos cifras: el precio por unidad y el coste del utillaje. China sale ganando en el segundo más que en el primero. La resina cuesta más o menos lo mismo en todas partes. El molde, en cambio, no.
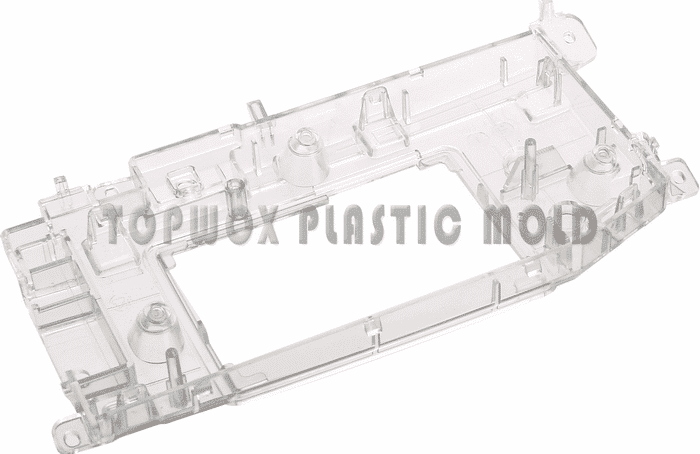
Un molde se compone principalmente de horas de mecanizado, trabajo de banco y acero. En China, las horas de mecanizado y el trabajo de banco cuestan mucho menos que en EE. UU. o Europa. Eso cambia las cuentas en lo que respecta a las herramientas de fabricación blanda. Un molde P20 de una sola cavidad o uno de aluminio, cuya adquisición sería difícil de justificar a las tarifas de los talleres occidentales, se convierte aquí en una decisión fácil. Para más detalles sobre en qué se invierte el dinero, consulta esto desglose de los costes de los moldes chinos.
Los proveedores de acero chinos disponen de P20 y chapas de aluminio en stock en tamaños estándar. La fabricación de una herramienta de bajo volumen se inicia a partir de la chapa disponible en stock. No es necesario realizar un pedido especial ni esperar a recibir el material. El H13 se reserva para trabajos que requieran esa dureza, en lugar de utilizarse por defecto.
Los talleres de moldes chinos suelen funcionar las 24 horas del día. Añadimos un segundo o tercer turno cuando el plazo de entrega se acorta. Una muestra T1 en unas tres semanas es lo habitual para una pieza sencilla, sin recargo por urgencia.
Las zonas horarias preocupan a los clientes que compran por primera vez más de lo que deberían. La solución está en el proceso, no en la geografía. Un ingeniero se encarga de tu expediente desde el presupuesto hasta el envío. Cada diseño se somete a una revisión gratuita de DFM antes de que se corte el acero. Las preguntas se responden en inglés con archivos CAD anotados, no con respuestas de una sola línea.
El riesgo en China es elegir la empresa equivocada, no el país. Compara a los fabricantes en cuanto a certificaciones, equipamiento, historial de exportaciones y referencias antes de comprometerte, y comprueba Comparativa entre los principales fabricantes de moldes de China. Empieza con una herramienta de bajo volumen antes de dar el salto a la producción en acero.
Moldes prototipo para el moldeo por inyección de bajo volumen
Un molde prototipo existe por una razón: produce una muestra real de la pieza fabricada por inyección, no una perfecta.
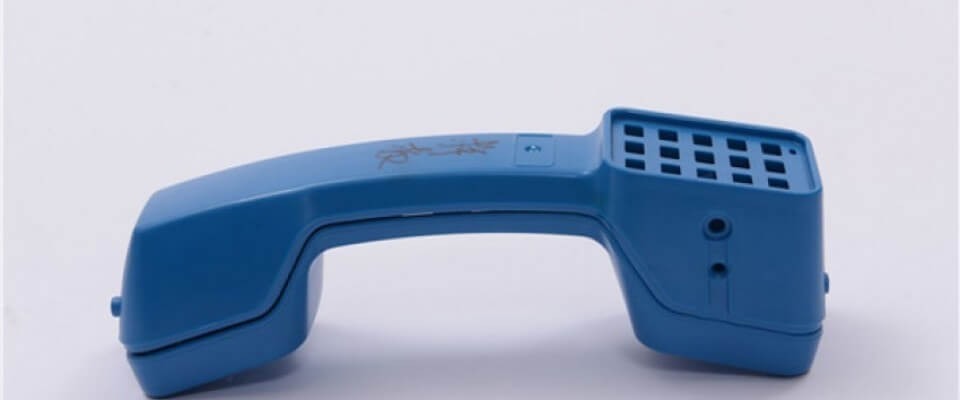
Las muestras moldeadas aportan información que las muestras mecanizadas o impresas no pueden ofrecer. La contracción, las líneas de flujo, el hundimiento cerca de las secciones gruesas y el comportamiento de la entrada solo se aprecian en condiciones reales de inyección.
Una herramienta prototipo suele costar menos que un estudio exhaustivo de simulación de flujo y te proporciona una pieza que puedes tener en la mano. El material del molde puede ser acero dulce, aluminio o, en algunos casos, incluso resina epoxi. Cualquier material que mantenga la geometría bajo la presión real de inyección y la temperatura de fusión es válido.
Elimina las tolerancias estrictas en las superficies no funcionales. No es necesario pulir, a menos que la pieza tenga una función estética. Los canales de refrigeración pueden esperar si la pieza es pequeña y puedes hacer una pausa entre cada disparo.
En ocasiones, los pasadores de expulsión pueden dar paso a un chorro de aire en la línea de separación. Hemos enviado muestras funcionales de esta forma para carcasas pequeñas de menos de 80 mm. Las roscas se pueden moldear con insertos sueltos que salen junto con la pieza y se desenroscan a mano.
Los insertos sueltos también sustituyen a los núcleos de acción lateral o a los elevadores en un molde prototipo. El inserto se coloca en la cavidad y la pieza se moldea a su alrededor. El operario extrae ambos a la vez. El ciclo es más lento, pero el molde resulta mucho más económico.
Si un detalle es demasiado complejo para moldearlo, omítelo y mecanízalo después del moldeo. Un agujero taladrado o una ranura fresada son mejores que un mecanismo de acción lateral que acabarás desechando en dos meses.
Las empresas que fabrican prototipos suelen utilizar una zapata de molde maestra con insertos intercambiables. Un solo marco sirve para múltiples cavidades. Hemos tenido clientes que han fabricado 12 piezas diferentes con una misma zapata a lo largo de un año. La entrada de material suele ser un simple bebedero o una entrada por el borde corto, que se corta a mano tras la expulsión.
Para conocer en detalle lo que se puede y lo que no se puede hacer con las herramientas de aluminio, Artículo de «MoldMaking Technology» sobre los mitos en torno a los moldes de aluminio Merece la pena leerlo antes de descartar el aluminio como un material exclusivo para prototipos.
| Paso | ¿Qué ocurre? |
|---|---|
| Sujeción | Las mitades del molde se cierran con una fuerza de sujeción elevada antes de que se desplace el plástico. La fuerza de sujeción debe ser mayor que la presión de inyección que empuja el molde para abrirlo; de lo contrario, cada inyección presentará rebabas. |
| Inyección | Los gránulos se introducen en el cilindro y atraviesan zonas calentadas. El tornillo recíproco funde y dosifica la cantidad. Una vez ajustado el tamaño de la pieza y bloqueado el molde, la masa fundida se inyecta en la cavidad a alta presión. |
| Refrigeración | La masa fundida comienza a solidificarse en el momento en que entra en contacto con la pared de la cavidad. La pieza adquiere su forma definitiva a medida que se solidifica. El tiempo de enfriamiento depende del espesor de la pared, de la resina y de la temperatura del molde, y supone la mayor parte del tiempo de ciclo en la mayoría de las piezas. |
| Expulsión | El molde se abre y los pasadores de expulsión empujan la pieza hacia fuera. El tornillo comienza a dosificar la siguiente inyección. El molde se vuelve a cerrar y el ciclo se repite. En un molde limpio y con una buena refrigeración, las piezas del tamaño de una carcasa se fabrican en decenas de segundos. |

El moldeo por inyección permite fabricar piezas idénticas a gran escala con una calidad constante. La relación coste-beneficio nunca ha cambiado: los moldes de acero endurecido suponen un gasto inicial considerable, pero se amortizan a lo largo de cientos de miles de inyecciones. Cada vez son más los compradores que demandan tiradas cortas y referencias personalizadas, con una iteración más rápida entre ellas. El moldeo de bajo volumen existe precisamente para satisfacer esa demanda.
Las ventajas reales del moldeo por inyección de bajo volumen
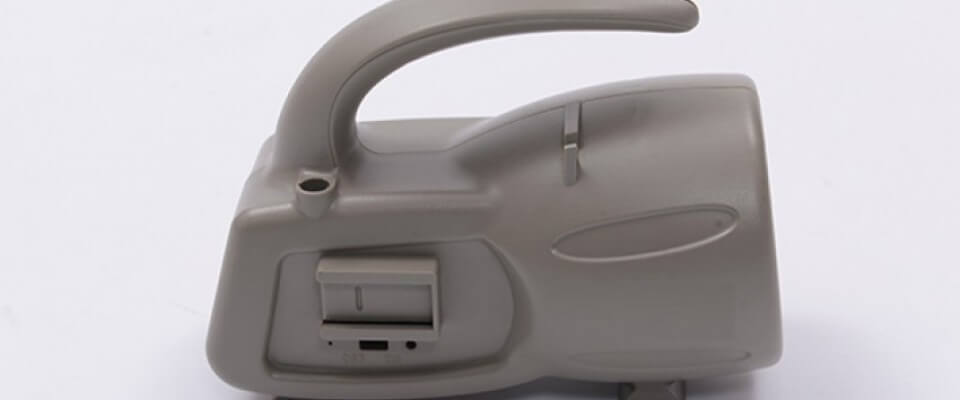
Para la mayoría de los trabajos de bajo volumen, los insertos de aluminio o las cavidades P20 son mejores que el acero templado. Se mecanizan y pulen más rápido, y las fresas duran más en metales blandos. No necesitas una vida útil del molde de 500.000 disparos. Necesitas entre 5.000 y 50.000.
Esa operación permite ahorrar costes de utillaje y semanas de plazo de entrega.
La línea de las 1.000 piezas es el límite aproximado. Por debajo de 1.000, el aluminio es casi siempre la mejor opción. Entre 1.000 y 10.000, depende del tipo de resina. El nailon reforzado con fibra de vidrio desgasta el aluminio más rápido que el ABS. Por encima de las 10 000 piezas, el P20 o el H13 empiezan a amortizarse.
No existe ninguna norma oficial; la cifra de 1.000 es simplemente el punto en el que suele inclinarse la balanza.
La rapidez de comercialización es la otra mitad. Mientras un competidor espera a que esté lista una herramienta consolidada, tu molde de bajo volumen ya está produciendo piezas. Eso supone semanas de ventaja en cuanto a ingresos.
- El coste inicial se reduce porque un molde más pequeño y sencillo, fabricado en aluminio o P20, sustituye a una herramienta de acero templado con múltiples cavidades.
- Las primeras piezas llegan antes: las muestras de la fase T1 suelen llegar en unas tres semanas en la mayoría de los encargos, y a veces incluso antes.
- Se moldea con resina de calidad real, no con una aproximación de impresión.
- Los cambios de diseño resultan económicos porque las herramientas de software permiten soldar y volver a cortar sin necesidad de grandes modificaciones.
- Una tirada corta se intercala entre encargos más grandes sin que el taller tenga que parar.
Para conocer los antecedentes del proceso, La revista «Plastics Technology» publica guías de procesamiento que abarca los fundamentos del moldeado.
Consejos de diseño para piezas de baja producción

Unas cuantas decisiones de diseño permiten ahorrar dinero de verdad antes de cortar el acero. Diseñar para un molde de aluminio no es exactamente lo mismo que diseñar para H13.
Procura que la pieza sea sencilla y evita los elevadores y los movimientos laterales siempre que puedas. El aluminio es blando, y el movimiento repetido del elevador lo desgasta rápidamente. Si no puedes evitar un movimiento lateral, cambia la herramienta a P20.
El ángulo de desmoldeo es más importante de lo que la mayoría de los compradores creen. Sin desmoldeo, la pieza se atasca al expulsarse. Intenta dejar al menos 0,5 grados en las caras verticales. Entre dos y tres grados es mejor. Las superficies texturizadas necesitan más, a veces 5 grados o más. Un ángulo de desmoldeo nulo en el CAD se traduce en marcas de arrastre y arañazos, además de una herramienta que hay que pulir después de cada ciclo.
El espesor de las paredes es el siguiente factor clave. Un mayor espesor no implica mayor resistencia, ya que las paredes gruesas se enfrían de forma desigual, lo que provoca hundimientos en el exterior y tensiones en el interior. En la mayoría de los termoplásticos, el espesor de las paredes debe situarse entre 1,0 mm y 3,5 mm y debe ser lo más uniforme posible. Un saliente grueso debe vaciarse, no dejarse macizo.
Evita el pulido estético a menos que el usuario final vea la pieza. Un acabado de cavidad SPI A1 pulido a mano añade varios días de trabajo en el banco. Si la pieza va dentro de una carcasa, un acabado SPI B o C es suficiente. Plantear esta pregunta desde el principio ha ahorrado a los clientes miles en utillaje.
Preguntas frecuentes sobre la producción de bajo volumen
Consejo para obtener un presupuesto rápido: envía los archivos 3D y 2D, la cantidad prevista, las especificaciones de la resina, las caras estéticas, las tolerancias y los requisitos de inspección. Eso es todo lo que necesitamos para darte un presupuesto sin necesidad de ir y venir con el correo.
¿Cuál es el plazo de entrega habitual para la producción de bajo volumen?
En la mayoría de los proyectos de bajo volumen, las piezas se envían entre 7 y 15 días después de la aprobación del molde. La complejidad de las piezas, la disponibilidad de la resina y la calidad del molde pueden modificar ese plazo. Los moldes de prototipo son los más rápidos, mientras que los de transición y los de producción tardan más. Confirmamos una fecha definitiva durante la revisión de la solicitud de presupuesto, una vez que dispongamos de sus archivos 3D y de las cantidades.
¿Cuál es su MOQ para moldeo por inyección de bajo volumen?
El pedido mínimo habitual oscila entre 100 y 500 unidades. La cantidad exacta depende del tamaño de la pieza, la resina, las especificaciones estéticas y el proceso de fabricación. Una carcasa pequeña de ABS fabricada con un molde prototipo puede situarse en el extremo inferior de ese rango. Una pieza grande con relleno de fibra de vidrio fabricada con un molde puente se sitúa en el extremo superior. Envíanos el archivo CAD y calcularemos el mínimo real para tu pieza.
¿Qué estrategia de moldeo es mejor: prototipo, puente o utillaje de producción?
Elige el utillaje prototipo cuando el diseño aún esté en fase de desarrollo. Elige el utillaje puente para lotes piloto o las primeras ventas. Pasa al utillaje de producción una vez que el diseño esté cerrado y se conozca la demanda. El presupuesto, la velocidad de iteración y la tolerancia al riesgo determinan cuál es la opción más adecuada. Si tienes dudas, envíanos el archivo y te recomendaremos una opción.
¿Qué materiales puede utilizar para la producción de bajo volumen?
Trabajamos con la mayoría de los plásticos básicos y de ingeniería: ABS, PC, PP, PA6 y PA66, POM, PMMA, PBT y mezclas con fibra de vidrio. La elección se ajusta a tus especificaciones. La carga, la temperatura, el contacto con sustancias químicas, el acabado superficial y el uso final son factores que influyen en la decisión. Díganos a qué condiciones debe resistir la pieza y reduciremos las opciones a dos o tres tipos de material.
Cuándo es recomendable el moldeo por inyección de bajo volumen
Las herramientas de acero totalmente templado se amortizan con la fabricación de cientos de miles de piezas idénticas. La cuenta sale cuando una herramienta de producción fabrica grandes volúmenes a lo largo de varios años.
Cuando no necesites ese volumen, no pagues por ese utillaje. Los utillajes puente y los moldes de aluminio cubren esa necesidad. Obtienes piezas de calidad de producción en resina real sin tener que comprometerte con un utillaje completo. Este patrón lo observamos sobre todo en startups de hardware, proyectos piloto de dispositivos médicos, recambios para el sector de la automoción y pequeñas marcas de consumo. Ese enfoque por etapas es el que se sigue en la mayoría de los programas de moldeo por inyección de bajo volumen en China. Primero se comprueba el diseño con un utillaje provisional y, a continuación, se pasa al utillaje de acero para la producción.
Desde la revisión del diseño hasta el control de calidad final, el mismo responsable de proyecto se encarga de tu expediente. Los compradores suelen subestimar esto, pero la rapidez en la comunicación es más importante que el presupuesto más barato.
Si tienes un archivo CAD y te preguntas si la producción en series reducidas es adecuada para tu pieza, envíanoslo. Te diremos sin rodeos cuál es la mejor opción, y el asesoramiento es gratuito.
- Dirección: Ciudad de Huangyan, Mold, CN 318020
- Teléfono: +86 159-6865-2523
- Correo electrónico: sales@plasticmoulds.net
¿Estás listo para poner en marcha tu proyecto de bajo volumen?
When you need high volumes, our moldeo por inyección de plástico china services run full production tooling. For multi-material parts, our sobremoldeo covers insert molding and 2K molding.
