


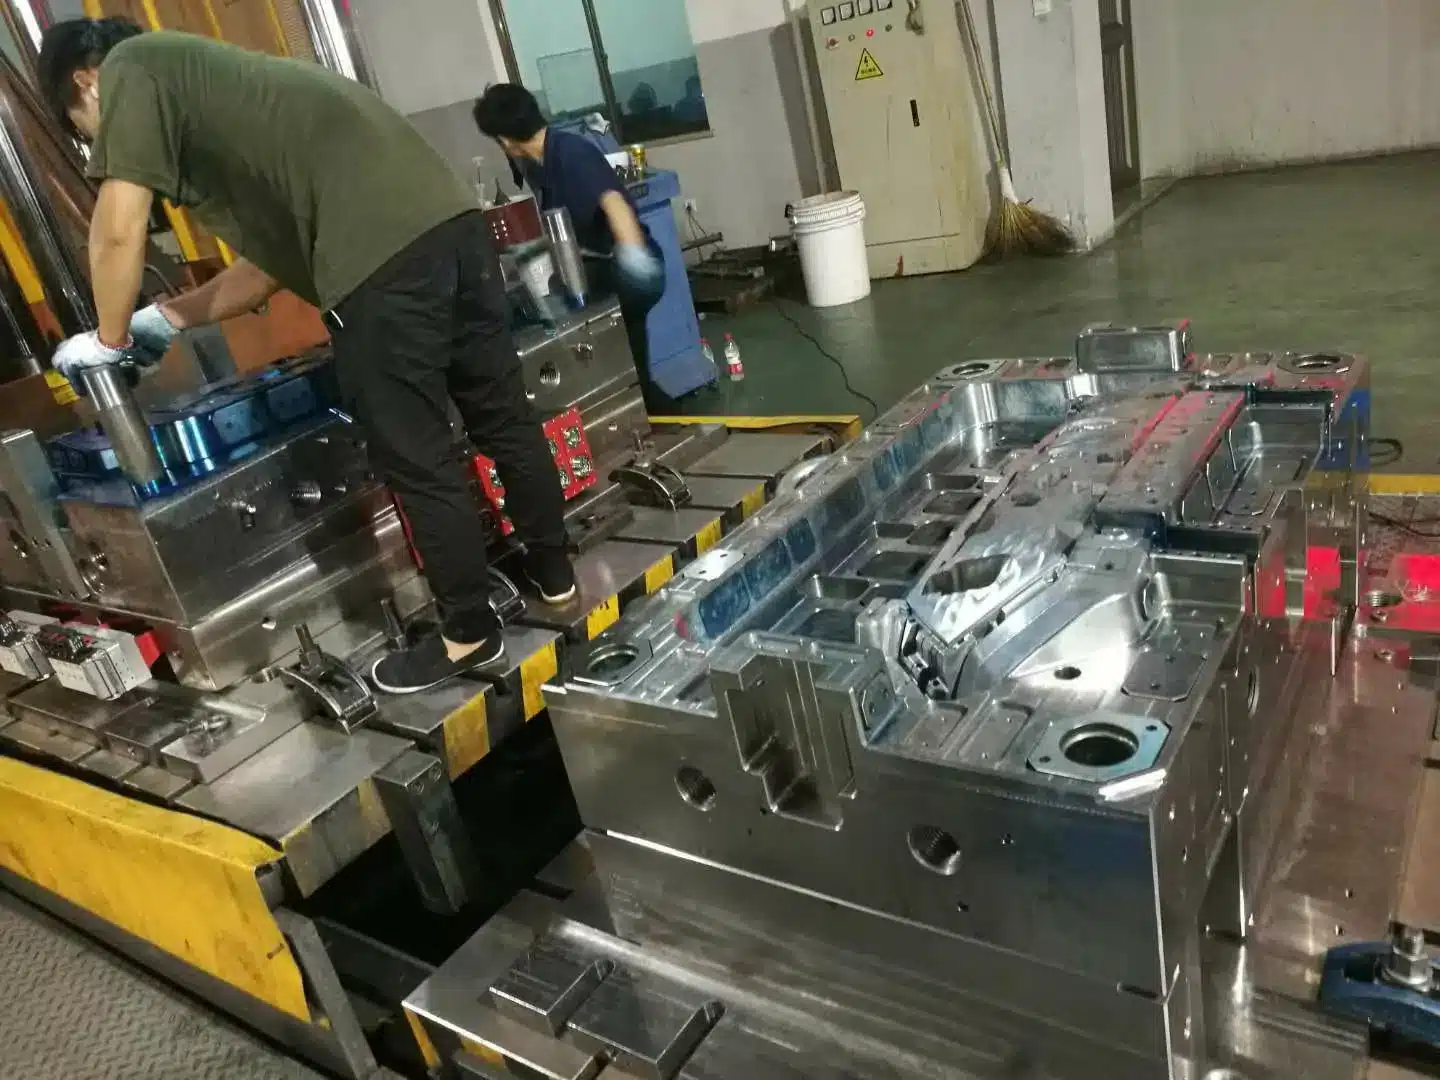

Plastiques hautes températures
Le moulage par injection de PEEK transforme le plastique thermofusible le plus résistant à la chaleur en pièces complexes à volume de production. La matière fondue est à 360–400 °C. Le moule lui-même est maintenu à 160–200 °C, soit plus chaud que le point de fusion de la plupart des résines de grande diffusion. Les ateliers dépourvus de fourreaux hautes températures, d'outillages chauffés à l'huile et d'une discipline de séchage stricte mettent rapidement au rebut une résine coûteuse. Ce guide couvre les températures, les grades, les règles d'outillage et les coûts qui déterminent la réussite d'une pièce en PEEK.
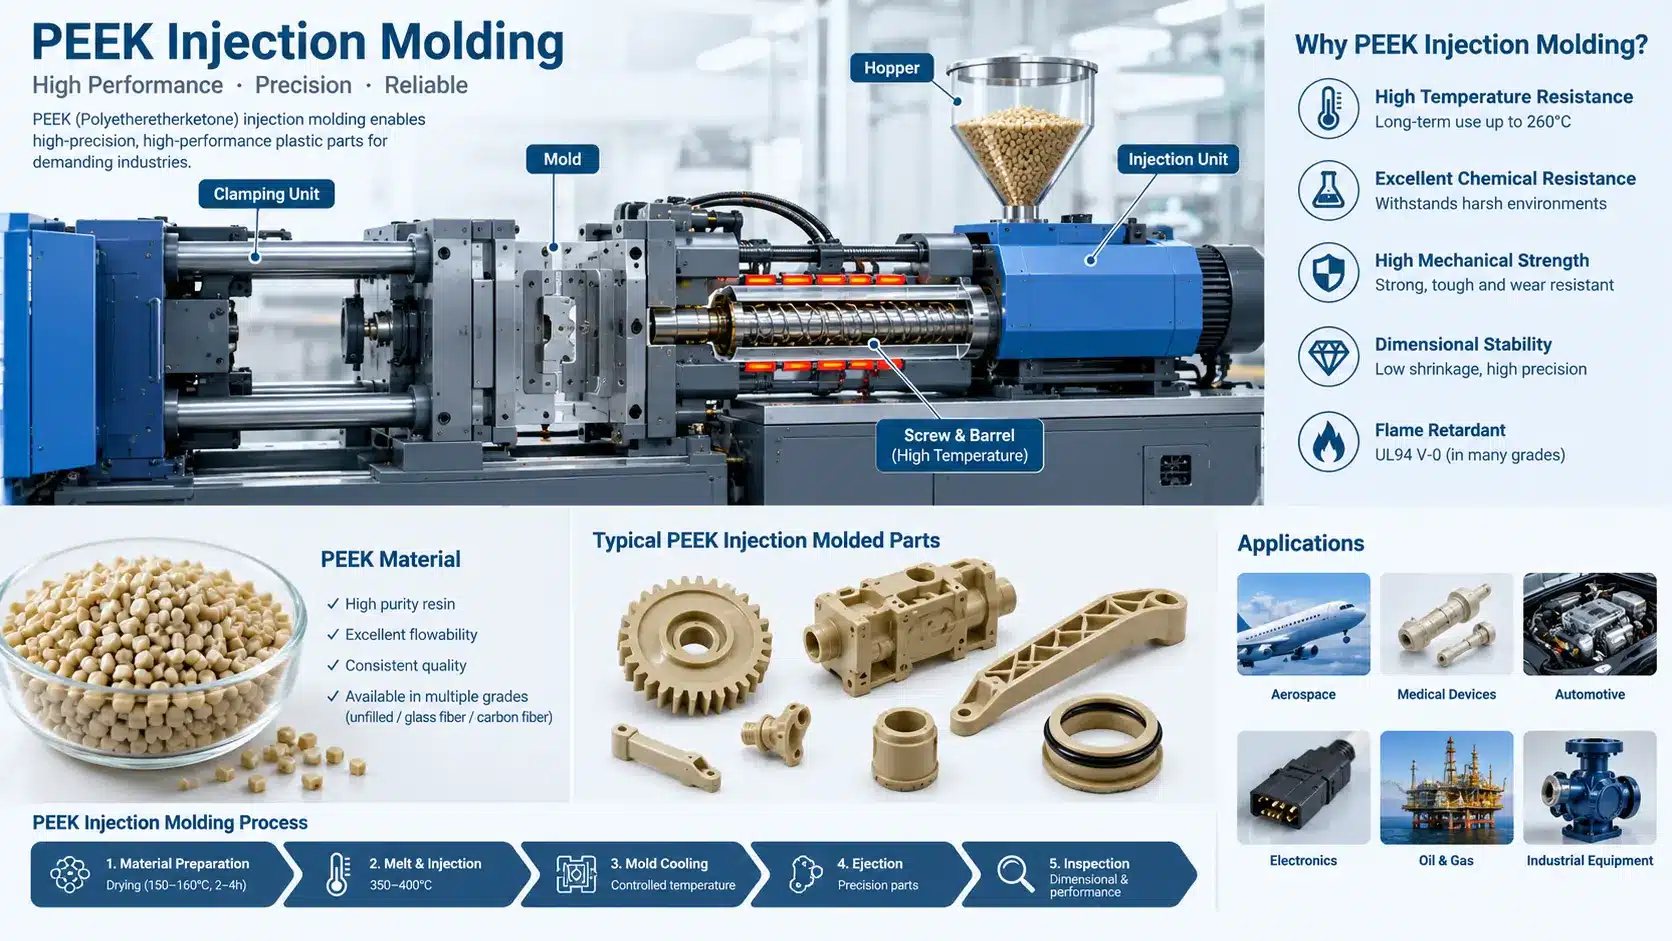
PEEK (polyétheréthercétone) — Synthèse technique : Point de fusion 343 °C. Transition vitreuse 143 °C. Température de service continu jusqu'à 250 °C. Résistance à la traction à l'état non chargé d'environ 98 MPa. Il résiste à la vapeur, à l'eau chaude et à la plupart des produits chimiques industriels. Ce profil explique pourquoi les ingénieurs y ont recours lorsque les métaux semblent trop lourds et que d'autres plastiques fondent, fluent ou se dissolvent.
- Famille chimique : Polyaryléthercétone (PAEK), thermoplastique semi-cristallin (cristallinité cible : 30–35 %)
- Profil thermique : Point de fusion 343 °C (ISO 11357) | Transition vitreuse (Tg) 143 °C | Utilisation continue 250 °C (UL 746B)
- Référence mécanique (non chargé) : Résistance à la traction ~98 MPa (ISO 527) | Module de flexion ~4,0 GPa (ISO 178)
- Fenêtre de moulage : Température de fusion : 360–400 °C | Température du moule : 160–200 °C (chauffage à l'huile ou électrique obligatoire) | Séchage à 150 °C pendant 3 h (teneur en humidité < 0,02 %)
- Norme d'outillage : Acier H13 ou S136 trempé à 48–52 HRC | Évents peu profonds de 0,01–0,02 mm
Ce qu'est le PEEK et pourquoi il est moulé
Le PEEK est un polymère semi-cristallin appartenant à la famille des polyaryléthercétones. Victrex l'a commercialisé au début des années 1980. Solvay et Evonik ont ensuite proposé leurs propres grades. Quatre décennies plus tard, il figure toujours parmi les polymères les plus performants.
Le matériau mérite cette place grâce à une combinaison inhabituelle. Il conserve sa rigidité à des températures qui ramollissent le PPS ou le PEI. Il résiste à l'hydrolyse, si bien que la stérilisation à la vapeur ne l'affecte quasiment pas. Presque aucun solvant courant ne l'attaque en dessous de 250 °C. Son comportement à l'usure se rapproche davantage de celui d'un plastique technique chargé que d'une résine pure.
Rien de tout cela n'a d'importance si la forme de la pièce met le budget à mal. L'usinage du PEEK à partir de barres ou de plaques gaspille la majeure partie d'une ébauche très coûteuse. Le moulage par injection inverse ce calcul dès que les volumes arrivent. L'outillage coûte réellement cher, mais chaque injection consomme des grammes de résine au lieu d'un lopin usiné. La géométrie complexe sort du moule à la cote, filetages, bossages et clips compris.
Le revers de la médaille, c'est la discipline de process. Le PEEK ne pardonne pas les raccourcis que l'ABS tolérerait. Une résine humide se dégrade dans le fourreau. Un moule froid laisse une peau amorphe qui devient cassante. Des seuils d'injection sous-dimensionnés cisaillent la matière fondue et privent les fortes épaisseurs. Chaque section ci-dessous renvoie à l'un de ces modes de défaillance.
Températures de moulage par injection du PEEK
La maîtrise de la température est l'essentiel avec cette résine. La fenêtre ci-dessous reflète la pratique standard pour les grades non chargés tels que le Victrex 450G. Les grades chargés s'usinent quelques degrés plus chauds à la buse.
| Paramètres | Réglage typique | Pourquoi c'est important |
|---|---|---|
| Séchage | 150 °C pendant 3 heures, jusqu'à moins de 0,02 % d'humidité | Le PEEK humide s'hydrolyse à la température de la matière fondue et perd de la masse moléculaire |
| Fourreau, zone arrière | 350–360 °C | Alimente les granulés sans pontage ni fusion prématurée |
| Fourreau, zones médianes | 365–385 °C | Permet d'obtenir une masse fondue entièrement liquide et homogène |
| Fourreau, zone avant et buse | 380–400 °C | Maintient une viscosité suffisamment basse pour remplir les parois minces |
| Température du moule | 160–200 °C | Détermine la cristallinité (30–35 %), qui fixe la résistance et la résistance chimique |
| Température d'éjection | Température de la pièce inférieure à 200 °C | Le PEEK reste suffisamment rigide pour être éjecté sans déformation |
La ligne relative à la température du moule mérite un second examen. En dessous d'environ 160 °C, la surface se fige avant que les cristaux ne se forment. Les pièces sortent avec une peau brunâtre et translucide. Cette peau signale une couche amorphe dont la résistance chimique est plus faible et la durée de vie en fatigue réduite. Nous observons ce défaut sur des échantillons provenant d'ateliers qui ont mis en œuvre du PEEK dans un moule chauffé à l'eau. Les régulateurs de température à eau plafonnent autour de 140 °C sous pression. Ils ne peuvent tout simplement pas maintenir un moule PEEK à température.
La cristallinité se mesure, elle ne relève pas d'une opinion. Une analyse DSC (calorimétrie différentielle à balayage) réalisée sur une pièce de première validation montre clairement le pic de cristallisation. Demandez cette analyse à tout transformateur de PEEK. Un atelier incapable de la fournir procède par tâtonnement sur son propre procédé.
Les grades de PEEK que les acheteurs spécifient réellement
Le choix du grade influence le retrait, l'usure et le prix plus que tout autre réglage de la presse. Voici les grades qui apparaissent sur les plans encore et encore.
| Type de grade | Exemples courants | Retrait (sens d'écoulement) | Retrait (sens transversal) | Utilisation typique |
|---|---|---|---|---|
| Non chargé | Victrex 450G, KetaSpire KT-820 | 1.0–1.5% | 1.2–1.6% | Pièces générales résistantes aux hautes températures, isolateurs électriques |
| 30 % chargé de verre | Victrex 450GL30, Evonik VESTAKEEP | 0.3–0.6% | 0.7–1.2% | Supports structurels, boîtiers, composants de pompe |
| 30 % de carbone | Victrex 450CA30 | 0.2–0.5% | 0.5–0.9% | Pièces aérospatiales rigides, dissipant l'électricité statique et résistantes à l'usure |
| Qualité des roulements (PTFE/graphite/carbone) | Victrex 450FC30 | 0.3–0.6% | 0.6–1.0% | Douilles à faible frottement, joints dynamiques, rondelles de butée |
Les couches de matière coulée se rétractent moins dans le sens de l'écoulement et davantage perpendiculairement à celui-ci. Cette anisotropie provoque une déformation des pièces planes si l'entrée de coulée n'est pas correctement positionnée. Nous abordons la question de l'adaptation de l'outillage dans la section consacrée à la conception des moules ci-dessous.
La qualité du PEEK produit en Chine s'est rapidement améliorée. Des fabricants tels que Junhua commercialisent des grades non chargés à des prix nettement inférieurs à ceux pratiqués par Victrex. La régularité d'un lot à l'autre reste toutefois plus variable que celle des marques européennes. Pour les supports et les boîtiers, la résine chinoise satisfait souvent à tous les critères de test. Pour les applications aérospatiales ou liées aux implants, la plupart des acheteurs restent fidèles à Victrex ou Solvay et exigent des certificats de lot. Il convient de se baser sur les données d'essai, et non sur la provenance.
La distinction entre les différentes qualités revêt une importance commerciale. Le PEEK de qualité implantaire (tel que la résine conforme à la norme ASTM F2026) relève d’une chaîne d’approvisionnement distincte, avec ses propres tarifs et formalités administratives. Les qualités industrielles standard, même celles destinées aux dispositifs médicaux, ne sont pas utilisées dans le domaine des implants. Si votre pièce est en contact permanent avec le corps, précisez-le dans votre demande de devis.
L'équipement qui distingue les vrais ateliers PEEK
Une presse standard atteint une température maximale d'environ 300 °C au niveau du cylindre. Le PEEK nécessite une capacité de 400 °C avec un contrôle stable à cette température maximale. Posez dès le début une question essentielle à votre fournisseur : quelle est la température maximale du cylindre sur la machine réservée pour votre commande ? Une réponse vague mettra fin à l'audit.
Le système de chauffage du moule est tout aussi important. Les unités à circulation d’huile et les systèmes à cartouches électriques maintiennent une température comprise entre 160 et 200 °C pendant toute la durée du poste. Leur fonctionnement coûte plus cher que celui des unités à eau. Certains ateliers acceptent des commandes de pièces en PEEK, puis font discrètement fonctionner le moule à froid pour réduire la facture de chauffage. Les pièces les trahissent dès la première analyse DSC.
Les matières chargées posent un problème d'usure. Les fibres de verre et de carbone usent prématurément les vis, les cylindres et les clapets anti-retour standard. La production de pièces en PEEK nécessite des jeux de cylindres trempés ou bimétalliques. L'usure des composants se traduit par l'apparition de points noirs et par un poids de moulage irrégulier. Si un atelier utilise quotidiennement du GL30 avec une vis à usage général, demandez-lui à quelle fréquence il la remet à neuf.
Le kit de séchage vient compléter le tableau. Un sécheur à dessiccant avec un point de rosée avoisinant les −40 °C, ainsi qu’un système de transport étanche vers la trémie. Des gaylords ouverts à côté de la presse réduisent à néant quatre heures de séchage en un seul après-midi humide. Lors d’un audit, parcourez l’usine et commencez par inspecter la trémie.
Règles de conception du moule pour le PEEK
La fabrication d'outils en PEEK commence par l'acier. Les moules de production sont réalisés en acier trempé H13 ou S136, avec une dureté comprise entre environ 48 et 52 HRC. L'acier tendre P20 peut résister aux essais avec de la résine non chargée. Les grades chargés de verre usent les points d’injection au bout d’une courte série de production. L’érosion des points d’injection modifie l’équilibre de remplissage, et la pièce s’écarte des tolérances suffisamment lentement pour que cela passe inaperçu.
Les entrées de matière sont plus grandes que ce à quoi s'attendent les acheteurs. La matière fondue en PEEK est visqueuse, et la chute de pression au niveau d'une petite entrée de matière entraîne un manque de matière dans la cavité. Les entrées à broche, qui fonctionnent à merveille avec le PC, provoquent ici des défauts de remplissage et des lignes de soudure fragiles. Les entrées en bordure et à languette conviennent à la plupart des géométries. Les entrées directes conviennent aux pièces épaisses et simples. Notre pages d'outils interactifs montrer comment le choix de la porte influe sur le coût et la qualité.
Les canaux de coulée divisent le moule. Les canaux froids gaspillent de la résine à chaque moulage, même si les chutes restent visibles et comptabilisables. Les canaux chauds permettent d’économiser de la matière, mais maintiennent le PEEK à 380 °C pendant des heures. Une longue durée de séjour dégrade le polymère et se traduit par des stries sombres. Pour les petites séries et les changements fréquents de matière, nous privilégions les canaux froids. Pour les programmes stables à grand volume, un canal chaud à buse ouverte bien conçu s’avère rentable.
La réalisation des évents nécessite une attention particulière à ces températures. Les évents sont moins profonds que ceux pratiqués avec des résines courantes, soit environ 0,01 à 0,02 mm sur la surface. Les évents plus profonds provoquent des fissures, car la matière fondue les atteint avant de se solidifier. La conception du système de refroidissement diffère également. Le moule doit maintenir une température homogène ; la disposition des éléments chauffants et des plaques isolantes en céramique est donc plus importante que le débit d’eau brute. Un moule présentant un écart de température de 15 °C sur toute sa surface répercutera cet écart sur la pièce sous forme de déformation.
Règles de conception des pièces qui maintiennent le PEEK moulable
La plupart des pièces en PEEK présentent une épaisseur de paroi comprise entre 1 mm et 4 mm. Les parois plus fines se remplissent, mais la pression nécessaire augmente fortement. Les sections plus épaisses refroidissent lentement et masquent les vides au cœur de la pièce. Un vide à l’intérieur d’une face d’étanchéité entraîne une défaillance en service, et non lors des essais sur banc d’essai. Veillez à ce que les parois soient uniformes et évidez les bossages épais plutôt que de laisser des blocs pleins.
Les angles internes vifs concentrent les contraintes dans un matériau rigide et sensible aux entailles. Prévoyez des rayons internes d’au moins 0,5 mm lorsque la conception le permet. Les angles externes peuvent rester plus vifs. Un dépouille de 1° par côté permet de démouler la plupart des surfaces sans difficulté. Les faces polies ou texturées nécessitent un dépouille plus important, comme c’est le cas pour toutes les résines.
Les nervures respectent les proportions habituelles, soit environ 60 % de l'épaisseur de la paroi adjacente. Avec le PEEK, on est tenté de surdimensionner les nervures, car ce matériau donne une impression de grande qualité. Or, des nervures surdimensionnées provoquent des marques d'affaissement sur la face visible et retiennent du gaz à la base de la nervure. A analyse de la facilité de fabrication permet de détecter ces défauts avant la découpe de l’acier. Sur le PEEK, ce moment est crucial. Les modifications apportées à l’acier coûtent plus cher lorsque l’outil est trempé et conçu pour fonctionner à 200 °C.
Il convient de mentionner les filetages. Les filetages internes moulés en PEEK fonctionnent, mais les profils grossiers résistent mieux que les profils fins. Les filetages fins des grades chargés s'ébrèchent lors de l'éjection. De nombreux acheteurs moulent un alésage lisse et le taraudent par la suite. Cette approche hybride s'avère souvent plus avantageuse que de forcer le moule à tout faire.
Tolérances et maîtrise du retrait
Le PEEK récompense les outilleurs qui usinent l'acier en tenant compte du retrait réel, et non de celui indiqué dans la fiche technique. Les grades non chargés présentent un retrait de 1,0 à 1,5 % selon l'épaisseur de paroi et le procédé. Les grades chargés se rétractent moins dans le sens de l'écoulement et près du double dans le sens transversal. La mesure du premier article sur un outil d'essai permet de déterminer les valeurs réelles pour votre géométrie.
En ce qui concerne la tolérance réalisable, soyez précis dans vos affirmations. Une tolérance de ±0,05 mm est réaliste pour des dimensions courtes et stables, avec un processus maîtrisé. Elle n’est en revanche pas réaliste sur une portée de 200 mm avec un matériau renforcé de fibres de verre. Les variations de température en service font moins bouger le PEEK que la plupart des plastiques, ce qui est un avantage. L'anisotropie a un impact plus important que la dilatation thermique à ces dimensions.
La cristallinité est étroitement liée aux dimensions. Une pièce moulée à 170 °C et une autre moulée à 195 °C sortent du même moule avec une teneur en cristaux différente. Leurs dimensions divergent lors de toute exposition ultérieure à la chaleur (recuit post-moulage). Indiquez clairement la température du moule dans la fiche de processus. Considérez-la comme une dimension, et non comme une préférence. Les acheteurs qui comparent des devis doivent demander à chaque atelier quelle température de moule est prise en compte dans son prix.
Moulage par injection vs usinage vs moulage par compression
Trois procédés s'affrontent pour la fabrication de pièces en PEEK, et la réponse honnête dépend du volume et des tolérances. L'usinage l'emporte pour les prototypes et les très petites séries. Il n'y a pas de frais d'outillage à payer, et les tolérances sur les éléments tournés sont supérieures à celles du moulage. Le gaspillage de matière brute en est le prix à payer. Un joint usiné peut nécessiter cinq fois son poids fini en barre de matière première.
Le moulage par compression convient aux formes simples et de grande taille, ainsi qu’aux pièces brutes destinées à un usinage ultérieur. Les temps de cycle sont longs et la géométrie reste basique. Cette technique est rarement compétitive pour les petites pièces aux détails complexes. Le moulage par injection prend le relais dès que le volume annuel atteint quelques milliers d’unités. L’amortissement des moules est assuré, les temps de cycle passent sous la minute et les détails sont obtenus sans surcoût.
| Facteur | Moulage par injection | Usinage CNC | Moulage par compression |
|---|---|---|---|
| Meilleur volume | Des milliers et plus (généralement plus de 1 000 pièces) | Des unités aux centaines | Des centaines de formes simples |
| Géométrie | Formes complexes, pièces de forme définitive, parois minces, clips | Accès limité à la fraise | Anneaux simples, plats ou à paroi épaisse |
| Gaspillage de matériaux | Uniquement des chutes de moulage à canal froid (ou aucune avec un canal chaud) | Taux élevé : jusqu’à 80 % des pièces brutes sont transformées en copeaux | Faible à modéré |
| Tolérance la plus stricte | ±0,05 mm sur les éléments stables | ±0,01 mm possible | Modéré (±0,15 mm+) |
| Coût initial | Outil de production trempé (5 000 $ – 25 000 $ et plus) | Programmation et commandes logicielles | Outil plus simple, coût sur la durée de vie |
Une approche hybride convient à de nombreux programmes. Usinez les cinquante premières pièces à partir de demi-produits pendant la fabrication du moule. Validez la conception sur du PEEK réel. Passez ensuite au moulage pour la production et continuez l’usinage pour les pièces de rechange. Le coût de la résine pour ces cinquante pièces est moins élevé que celui lié à la réusinage d’un outil trempé à deux reprises.
Coûts du moulage par injection de PEEK
La résine représente la majeure partie du prix de la pièce. Les grades standard non chargés se vendent à partir d’environ 100 dollars le kg. Le Victrex 450G se négocie généralement entre 120 et 150 dollars le kg par lots de 25 kg. Cela représente environ vingt fois le prix de l’ABS. Une pièce de 40 grammes contient déjà 5 dollars de polymère avant même que la presse ne commence son cycle. Les chutes de canaux d'injection, les pertes dues au séchage et les purges de démarrage viennent s'ajouter à ce coût.
Les coûts d'outillage sont plus élevés que ceux des pièces de série pour trois raisons. L'acier est trempé et bénéficie d'une finition de qualité supérieure. Les éléments chauffants, les panneaux isolants en céramique et les dispositifs de contrôle de la température constituent des composants supplémentaires. De plus, le processus d'essai prend plus de temps, car chaque modification des paramètres nécessite un outil stabilisé à 180 °C. Les acheteurs qui comparent un devis en PEEK à un devis en PC pour une même géométrie doivent s’attendre à un écart significatif.
Le volume fait fortement varier la courbe. À 500 pièces, l'outillage représente la majeure partie du coût du projet et l'usinage s'avère généralement plus avantageux. À 50 000 pièces, le coût de la résine représente la quasi-totalité du coût et le coût de la presse devient négligeable. Le seuil de rentabilité pour les petits composants classiques se situe aux quelques milliers de pièces. Calculez ces deux chiffres avant de vous engager. Une approche structurée Modèle de demande de devis pour le moulage par injection oblige tous les soumissionnaires à respecter le même périmètre, ce qui garantit une comparaison équitable.
C'est au niveau de l'outillage que la Chine apporte le plus grand changement. Les coûts de main-d'œuvre et d'usinage font que le prix d'un outil en PEEK trempé est bien inférieur à celui pratiqué aux États-Unis ou dans l'Union européenne. La résine, achetée auprès des mêmes fabricants mondiaux, coûte à peu près le même prix partout. L'avantage de la Chine réside donc dans l'outillage et la transformation, et non dans le matériau. C'est également là que doivent se concentrer les efforts d'audit.
Défauts que nous surveillons sur les premières pièces en PEEK
Les moulages trop courts apparaissent en premier dès qu'il y a un problème. Une matière fondue trop froide, un moule froid ou une entrée de coulée trop petite peuvent tous en être la cause. La solution varie à chaque fois ; modifier deux variables à la fois revient donc à gaspiller une journée d'essais.
La fragilité des pièces est un indicateur de cristallinité. La pièce semble intacte, puis se brise sous une contrainte à laquelle un plastique standard résisterait. Vérifiez l'historique des températures du moule avant de rejeter la faute sur le lot de résine. Neuf fois sur dix, le moule a fonctionné à basse température (laissant apparaître une couche brune amorphe).
Les lignes de soudure affaiblissent le PEEK davantage que la plupart des autres matériaux. Les fronts de fusion se rencontrent à une viscosité élevée et ne se soudent pas bien. Dans ce cas, il vaut mieux déplacer l'entrée de matière plutôt que de modifier les paramètres. Déplacer une entrée de matière ne coûte qu'un temps d'usinage ponctuel. En revanche, tolérer une ligne de soudure fragile entraîne des défaillances sur le terrain à long terme.
Des vides se cachent à l'intérieur des sections épaisses. La qualité de surface ne laisse rien présager. Il convient de réaliser une coupe transversale de la première pièce ou de la soumettre à un scanner avant de valider l'outil. Les stries sombres et les taches noires sont dues à une résine dégradée ou à un cylindre usé. Ces deux phénomènes sont le signe d'une négligence dans le processus qui ne fera qu'empirer au fil de la production, et non l'inverse.
Comment évaluer un fabricant de moulage par injection de PEEK
Cinq critères permettent de filtrer rapidement les résultats :
- Plage de température du fût : Vérifier que la machine effectivement réservée atteint 400 °C avec une stabilité PID en boucle fermée, exprimée en degrés.
- Méthode de chauffage du moule : Vérifier que le système dispose d'une circulation d'huile à haute température ou d'une cartouche chauffante électrique capable de maintenir une température comprise entre 160 et 200 °C en continu.
- Équipements de séchage : Vérifiez la présence d'un sécheur à dessiccant assurant un point de rosée de −40 °C, avec un système de transport étanche relié directement à la trémie.
- Vérification de la cristallinité du premier article : Demandez si l'homologation FAI inclut les données des essais de cristallinité DSC en plus des rapports dimensionnels issus de la machine à mesurer tridimensionnelle (CMM).
- Traçabilité de la résine : Exigez les certificats d'origine (COA) correspondant exactement à la qualité Victrex, Solvay, Evonik ou nationale indiquée sur votre plan.
Renseignez-vous également sur l’acier et les pratiques en matière d’usure. Un fournisseur de PEEK sérieux vous répondra en citant des nuances et des indices de dureté (tels que H13 ou S136 à 48–52 HRC et des vis bimétalliques), et non pas en utilisant des adjectifs. Nos propres outils suivent la même logique que celle que nous appliquons dans l’ensemble de Moulage par injection de PPS et d'autres travaux à haute température. Ces domaines se recoupent largement. Le séchage, l'acier trempé et le retrait mesuré sont déterminants pour les résultats obtenus avec ces deux matériaux.
Les questions relatives à la certification exigent de la précision. La norme ISO 9001 porte sur le système qualité, et ses exigences s'appuient sur la Site web de l'ISO. Cela ne certifie pas la pièce que vous avez entre les mains. Pour les travaux soumis à une réglementation, demandez à l'atelier quelles normes il a effectivement respectées lors de la livraison. Demandez ensuite les rapports d'inspection relatifs à l'une de ces interventions, expurgés si nécessaire. Les ateliers expérimentés sont en mesure de vous les fournir en une journée.
Les fabricants de résine publient leurs propres guides d'utilisation, et le Site Victrex C'est la référence à partir de laquelle la plupart des ingénieurs commencent. Comparez la plage indiquée par n'importe quel fournisseur à cette référence. Un fournisseur qui prétend obtenir de bons résultats avec une température de fusion de 280 °C décrit soit un polymère différent, soit une durée de vie très courte pour vos pièces.
Où les pièces moulées en PEEK justifient leur prix
L'industrie aérospatiale utilise le PEEK pour la fabrication de supports, d'attaches et de boîtiers électriques devant résister à la chaleur et aux vibrations. Ce matériau permet de réduire le poids par rapport aux alliages d'aluminium à l'échelle d'une flotte. Les usines de semi-conducteurs le prescrivent pour la manipulation des plaquettes et les bagues de retenue CMP. Ce matériau résiste aux produits chimiques utilisés dans les procédés de fabrication et ne libère que peu de particules lorsque les nuances sont bien choisies.
Le secteur médical se divise en deux catégories. Les manches, boîtiers et plateaux d'instruments stérilisables sont fabriqués à partir de résines de qualité industrielle ou de qualité « dispositif médical ». Ils résistent à des milliers de cycles d'autoclavage sans se fissurer. Les composants implantables sont soumis à des réglementations et à des qualités de résine distinctes, comme indiqué précédemment.
Le secteur pétrolier et gazier utilise des joints en PEEK, des bagues d’appui et des sièges de soupapes soumis simultanément à des pressions et à des températures élevées. Dans le secteur automobile et celui des véhicules électriques, cette résine est employée dans les pièces d’usure des transmissions, les engrenages de pompes et les connecteurs haute tension. Dans tous les cas, l’acheteur privilégie la résistance à l’usure plutôt que l’esthétique. Personne ne choisit cette résine pour une pièce destinée à un usage peu exigeant.
Questions fréquemment posées
Le PEEK peut-il être moulé par injection sur une machine standard ?
En général, non. Les cylindres standard dépassent rarement les 300 °C, alors que le PEEK fond entre 360 et 400 °C. Le moule doit également être chauffé à une température comprise entre 160 et 200 °C, ce qui dépasse les capacités des régulateurs à eau. Une machine performante est équipée de résistances de cylindre à haute température, d’une isolation et d’un système de régulation de la température du moule à huile ou électrique. Demandez ces spécifications par écrit avant de passer commande.
Quelles sont les températures requises pour le moulage par injection du PEEK ?
Faites sécher la résine à 150 °C pendant environ trois heures, jusqu’à ce que son taux d’humidité soit inférieur à 0,02 %. Réglez la température du cylindre de 350 °C à l’arrière à 380–400 °C au niveau de la buse. Maintenez le moule entre 160 et 200 °C. Cette température du moule détermine la cristallinité. Une température trop basse entraîne la formation d’une couche amorphe et rend les pièces cassantes.
Combien coûte la résine PEEK ?
Les grades standard non chargés sont proposés à partir d’environ 100 dollars le kg. Le Victrex 450G se négocie généralement entre 120 et 150 dollars le kg, par lots de 25 kg. Les grades chargés et spécialisés sont plus onéreux. Les grades destinés au marché intérieur chinois sont moins chers, mais présentent des variations plus importantes d'un lot à l'autre. La résine représentant généralement la majeure partie du prix de la pièce finie, le choix du grade relève donc également d'une décision commerciale.
Quel retrait faut-il prévoir pour un moule en PEEK ?
Le PEEK non chargé se rétracte d'environ 1,0 à 1,5 %, en fonction de l'épaisseur de paroi et des paramètres de fabrication. Les grades chargés en verre se rétractent de 0,3 à 0,6 % dans le sens de l'écoulement et davantage dans le sens transversal. Les grades chargés au carbone présentent un retrait encore légèrement inférieur. Découpez l’acier à outils en respectant les tolérances de sécurité lorsque cela est possible. Corrigez ensuite les dimensions à partir des mesures du premier article sur votre géométrie réelle.
Dois-je usiner ma pièce en PEEK ou la mouler par injection ?
Prototypes usinés et séries de plusieurs centaines de pièces. Il n’y a pas de coût d’outillage et les tolérances sont plus serrées. Le moulage par injection est utilisé dès que le volume annuel atteint quelques milliers de pièces. L’outillage est rentabilisé grâce à la réduction des déchets et à la réduction des temps de cycle. De nombreux programmes prévoient l’usinage des premières pièces à partir de formes brutes, puis passent au moulage pour la production sans changer de matériau.
Quelle est la durée de vie d'un moule en PEEK ?
Le choix de l'acier est déterminant. L'acier trempé H13 ou S136, d'une dureté comprise entre 48 et 52 HRC, permet de traiter les grades chargés et d'assurer de longues séries de production. L'acier non trempé s'use au niveau des points d'injection, en particulier avec les résines chargées de verre, ce qui entraîne des variations dimensionnelles. Un outil trempé et correctement entretenu dure généralement plus longtemps que le cycle de vie du produit. L’état des points d’injection est le premier élément à inspecter lors de chaque entretien.
Quel délai de production est réaliste pour un programme de moulage de PEEK ?
La fabrication des outils pour un moule en PEEK trempé prend généralement entre quatre et huit semaines, selon la complexité du projet. Les premiers échantillons sont disponibles environ une semaine après l'achèvement des outils. L'approvisionnement en résine peut allonger les délais pour les grades moins courants. Veillez à confirmer dès le début le grade et le lot exacts, car l'absence de certificat de résine retarde l'expédition bien plus rapidement que n'importe quel problème technique.
Envoyez-nous votre plan ou votre fichier 3D en PEEK. Nous vous répondrons avec une analyse DFM, une recommandation concernant l'acier et la nuance, ainsi qu'un devis distinguant le coût de l'outillage de celui de la pièce. Bénéficiez d'une analyse DFM gratuite

