



Materie plastiche ad alta temperatura
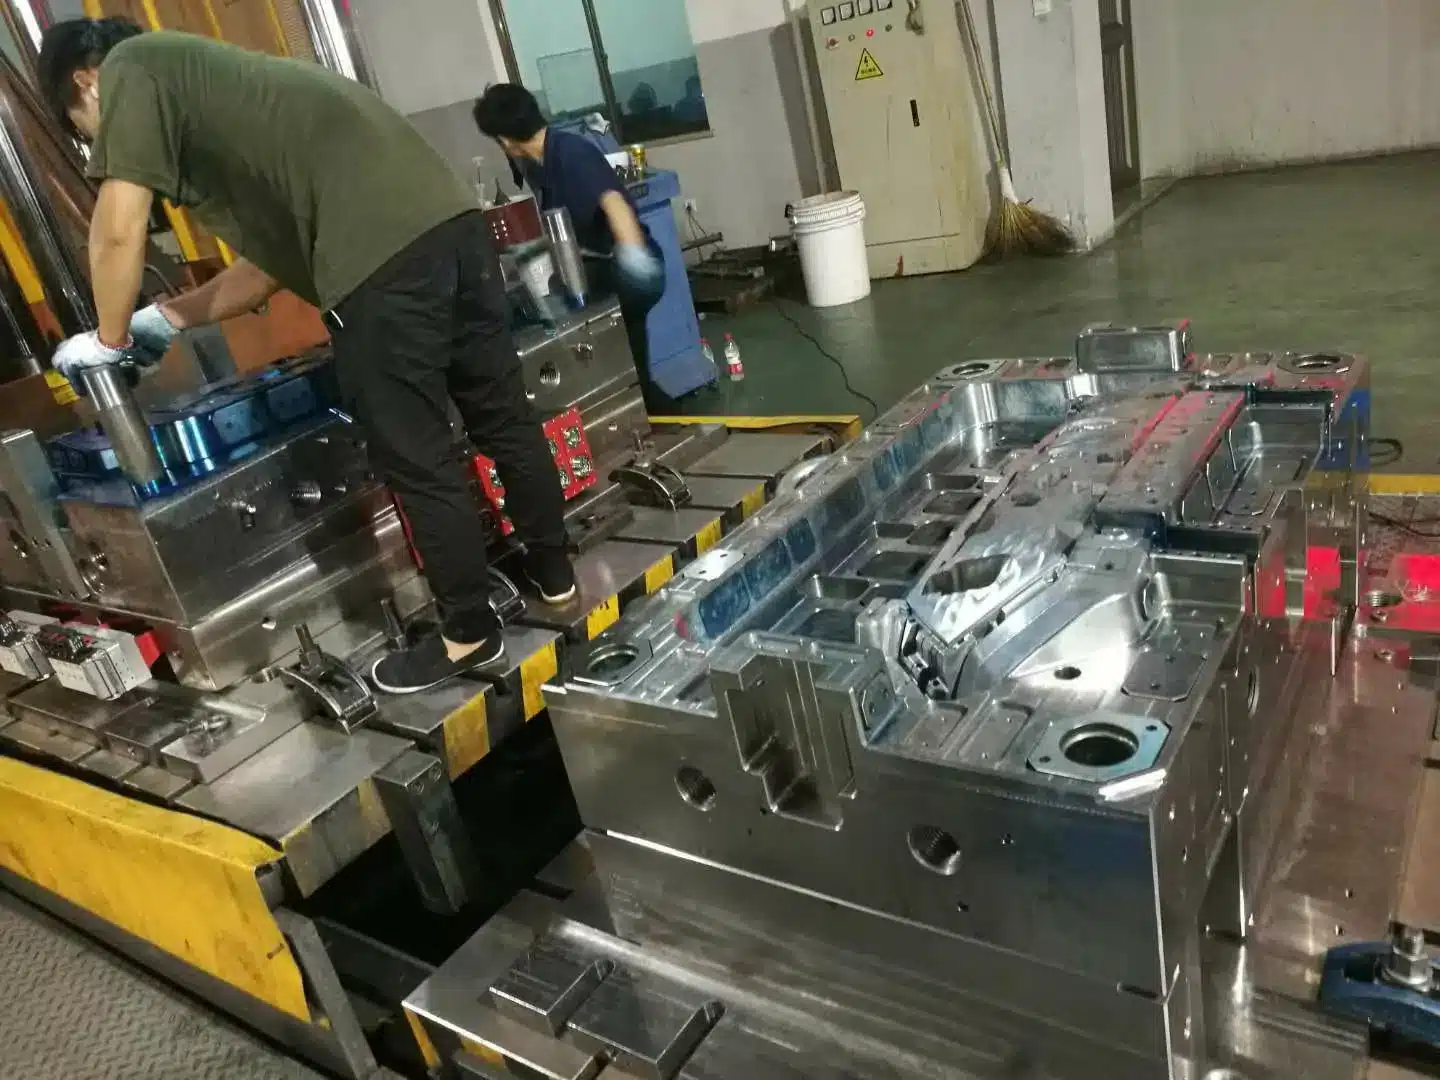
Lo stampaggio a iniezione di PEEK trasforma la plastica lavorabile per fusione più resistente al calore in parti complesse a volumi di produzione. La massa fusa raggiunge i 360–400 °C. Lo stampo stesso si mantiene a 160–200 °C, una temperatura superiore al punto di fusione della maggior parte delle resine commodity. Le aziende prive di cilindri di plastificazione per alte temperature, stampi riscaldati a olio e una rigorosa disciplina di essiccazione sprecano rapidamente resina costosa. Questa guida illustra le temperature, le gradi, le regole di progettazione degli stampi e i costi che determinano il successo di un componente in PEEK.
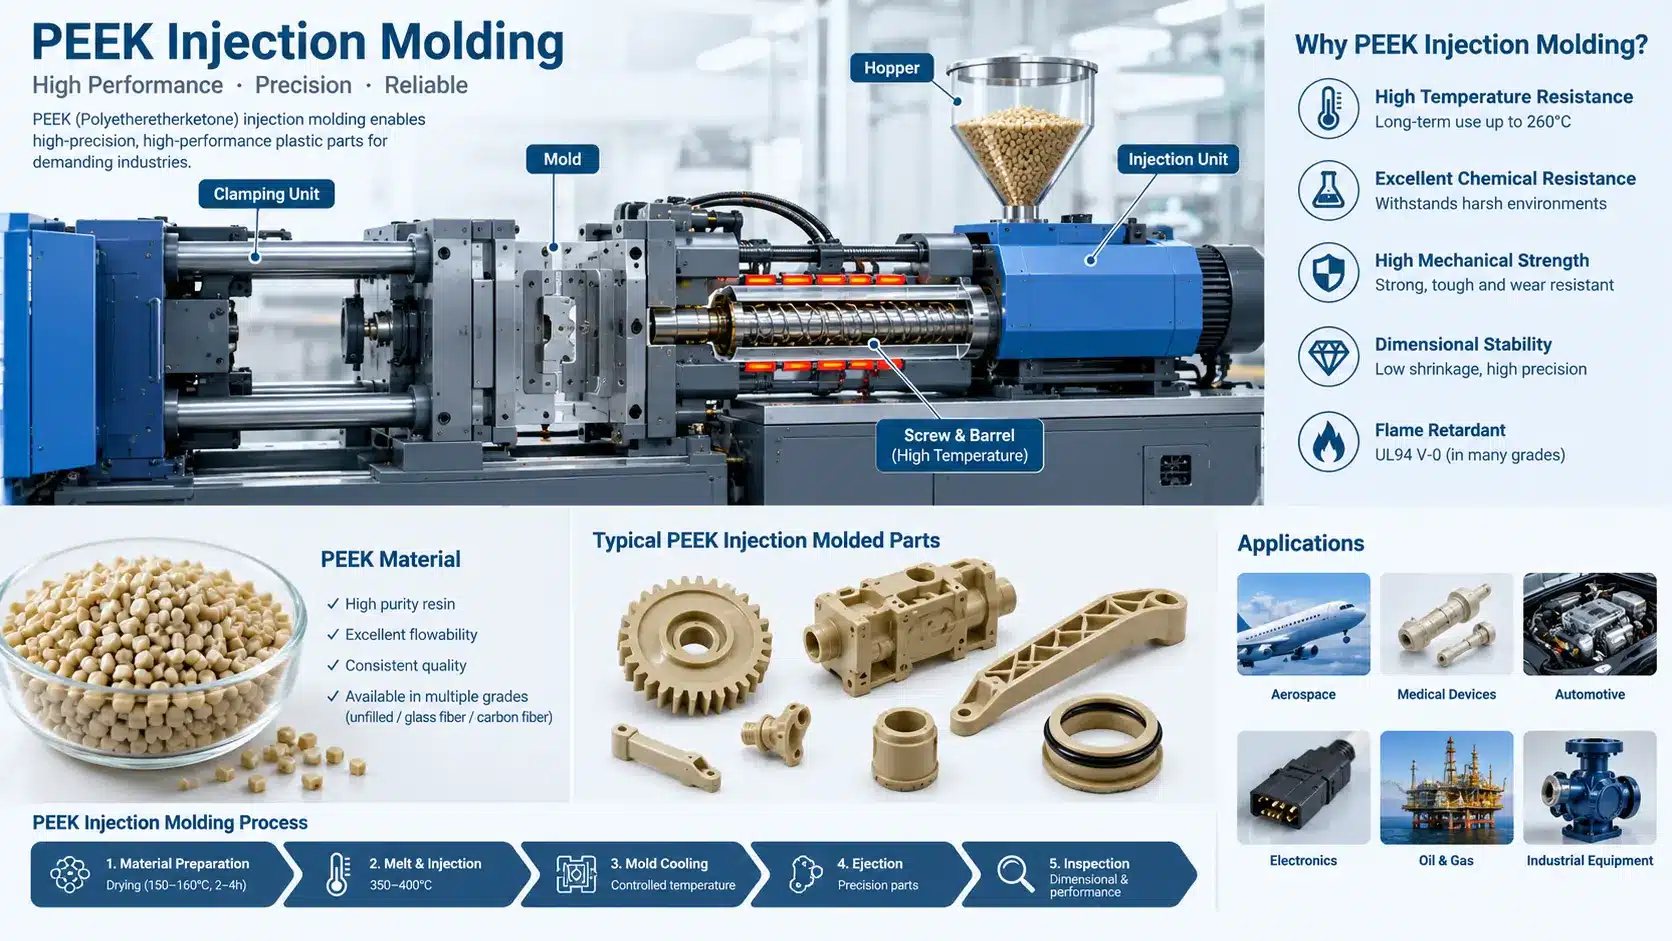
PEEK (polietereterchetone) Sintesi tecnica: Punto di fusione 343°C. Transizione vetrosa 143°C. Temperatura di esercizio continuo fino a 250°C. Resistenza a trazione allo stato non caricato pari a circa 98 MPa. Resiste al vapore, all'acqua calda e alla maggior parte dei prodotti chimici industriali. È questo profilo che spinge i progettisti a sceglierlo quando i metalli risultano troppo pesanti e gli altri materiali plastici si fondono, scorrono o si dissolvono.
- Famiglia chimica: Poliarileterechetone (PAEK), termoplastico semicristallino (cristallinità target: 30–35%)
- Profilo termico: Punto di fusione 343°C (ISO 11357) | Transizione vetrosa (Tg) 143°C | Uso continuo 250°C (UL 746B)
- Base meccanica (non caricata): Resistenza a trazione ~98 MPa (ISO 527) | Modulo flessionale ~4,0 GPa (ISO 178)
- Finestra di stampaggio: Fuso 360–400°C | Stampo 160–200°C (riscaldamento a olio o elettrico obbligatorio) | Essiccazione 150°C per 3h (umidità <0,02%)
- Standard di attrezzaggio: Acciaio temprato H13 o S136 a 48–52 HRC | Sfogo superficiale 0,01–0,02 mm
Che cos'è il PEEK e perché viene stampato
Il PEEK è un polimero semicristallino appartenente alla famiglia dei poliarileterchetoni. Victrex lo ha immesso sul mercato all’inizio degli anni ’80. Successivamente, Solvay ed Evonik hanno aggiunto le proprie varianti. A distanza di quattro decenni, continua a collocarsi ai vertici della piramide dei polimeri.
Il materiale si guadagna questa posizione grazie a una combinazione insolita. Mantiene la rigidità a temperature che rammolliscono il PPS o il PEI. Resiste all'idrolisi, quindi la sterilizzazione a vapore lo intacca appena. Quasi nessun solvente comune lo attacca al di sotto dei 250°C. Il comportamento all'usura è più vicino a quello di una plastica tecnica caricata che a una resina pura.
Niente di tutto ciò conta se la forma del pezzo confligge con il budget. La lavorazione meccanica del PEEK da barra o lastra spreca la maggior parte di un grezzo molto costoso. Lo stampaggio a iniezione ribalta i calcoli una volta raggiunti i volumi. Lo stampo costa denaro reale, ma ogni ciclo utilizza grammi di resina invece di un blocco lavorato alle macchine utensili. Le geometrie complesse escono dallo stampo già in forma finita, filettature, bossaggi e clip inclusi.
Il problema è la disciplina di processo. Il PEEK non perdona scorciatoie che l'ABS tollererebbe. La resina umida si degrada nel cilindro di plastificazione. Uno stampo freddo lascia una pelle amorfa che diventa fragile. Punti di iniezione sottodimensionati assottigliano il fuso per taglio e affamano le sezioni spesse. Ogni sezione di seguito riportata risale a una di queste modalità di guasto.
Temperature di stampaggio a iniezione del PEEK
Il controllo della temperatura è tutto con questa resina. La finestra riportata di seguito riflette la pratica standard per i gradi non caricati come il Victrex 450G. I gradi caricati operano qualche grado più caldi all'ugello.
| Parametro | Impostazione tipica | Perché è importante |
|---|---|---|
| Asciugatura | 150 °C per 3 ore, fino a un'umidità inferiore allo 0,02% | Il PEEK umido si idrolizza alla temperatura del fuso e perde peso molecolare |
| Cilindro di plastificazione, zona posteriore | 350–360 °C | Alimenta i granuli senza ponti o fusione prematura |
| Cilindro di plastificazione, zone centrali | 365–385 °C | Crea una massa fusa completamente fluida e uniforme |
| Cilindro di plastificazione, zona anteriore e ugello | 380–400 °C | Mantiene la viscosità sufficientemente bassa per riempire pareti sottili |
| Temperatura dello stampo | 160–200 °C | Determina la cristallinità (30–35%), che definisce resistenza e resistenza chimica |
| Temperatura di estrazione | Temperatura del pezzo inferiore a 200 °C | Il PEEK rimane sufficientemente rigido da poter essere estratto senza deformazioni |
La riga della temperatura dello stampo merita un secondo sguardo. Al di sotto di circa 160 °C, la superficie si solidifica prima che si formino i cristalli. I pezzi escono con una pelle brunastra e traslucida. Quella pelle segnala uno strato amorfo con una resistenza chimica più debole e una vita a fatica inferiore. Osserviamo questo difetto su campioni provenienti da officine che hanno lavorato il PEEK in uno stampo riscaldato ad acqua. I termoregolatori ad acqua arrivano al massimo a circa 140 °C in pressione. Semplicemente non riescono a mantenere uno stampo per PEEK in temperatura.
La cristallinità è misurabile, non è una questione di opinione. Una scansione DSC (Differential Scanning Calorimetry) su un pezzo del primo articolo mostra chiaramente il picco di cristallizzazione. Chieda quella scansione a qualsiasi stampatore di PEEK. Un'officina che non è in grado di produrla sta procedendo per tentativi sul proprio processo.
Gradi di PEEK che gli acquirenti specificano effettivamente
La scelta della qualità influisce sul ritiro, sull'usura e sul prezzo più di qualsiasi impostazione della macchina. Queste sono le qualità che compaiono sui disegni ancora e ancora.
| Tipo di qualità | Esempi comuni | Ritiro (direzione di flusso) | Ritiro (direzione trasversale) | Uso tipico |
|---|---|---|---|---|
| Non caricato | Victrex 450G, KetaSpire KT-820 | 1.0–1.5% | 1.2–1.6% | Parti generiche per alte temperature, isolanti elettrici |
| 30% caricato con fibra di vetro | Victrex 450GL30, Evonik VESTAKEEP | 0.3–0.6% | 0.7–1.2% | Staffe strutturali, alloggiamenti, componenti per pompe |
| 30% caricato con fibra di carbonio | Victrex 450CA30 | 0.2–0.5% | 0.5–0.9% | Parti aerospaziali rigide, dissipative statiche e resistenti all'usura |
| Grado per cuscinetti (PTFE/grafite/carbonio) | Victrex 450FC30 | 0.3–0.6% | 0.6–1.0% | Boccole a basso attrito, tenute dinamiche, rondelle reggispinta |
I gradi caricati si ritirano meno lungo il flusso e di più trasversalmente. Questa anisotropia deforma i pezzi piani se il punto di iniezione si trova nel posto sbagliato. La risposta sul fronte attrezzature è trattata nella sezione sulla progettazione dello stampo qui sotto.
Il PEEK cinese di produzione nazionale è migliorato rapidamente. Produttori come Junhua vendono gradi non caricati ben al di sotto dei prezzi Victrex. La coerenza tra i lotti varia ancora più che nelle marche europee. Per staffe e alloggiamenti, la resina nazionale spesso supera ogni test. Per applicazioni aerospaziali o affini agli impianti, la maggior parte degli acquirenti resta fedele a Victrex o Solvay ed esige i certificati di lotto. Decida in base ai dati dei test, non alla bandiera.
Un confine di grado conta commercialmente. Il PEEK per impianti medicali (come le resine conformi ad ASTM F2026) è una filiera separata con propri prezzi e documentazione. I gradi industriali standard, anche quelli per dispositivi medicali, non rientrano nell'uso implantare. Se il Suo pezzo è a contatto permanente con il corpo, lo indichi nella RFQ.
Attrezzature che distinguono i veri laboratori di stampaggio del PEEK
Una pressa standard arriva a circa 300 °C al cilindro di plastificazione. Il PEEK richiede una capacità di 400 °C con controllo stabile a quel limite. Ponga presto una domanda al fornitore. Qual è la temperatura massima del cilindro di plastificazione sulla macchina prenotata per il Suo lavoro? Una risposta vaga chiude l'audit.
Il sistema di riscaldamento dello stampo conta altrettanto. Le unità a circolazione d'olio e i sistemi elettrici a cartuccia mantengono 160–200 °C per l'intero turno. Costano più da gestire rispetto alle unità ad acqua. Alcune officine quotano lavori in PEEK, poi fanno girare lo stampo a freddo per risparmiare sulla bolletta del riscaldamento. I pezzi li smascherano con una sola scansione DSC.
I gradi caricati aggiungono un problema di usura. Le fibre di vetro e di carbonio consumano viti, cilindri di plastificazione e valvole di non ritorno standard. La produzione in PEEK richiede gruppi cilindro temprati o bimetallici. I componenti usurati si manifestano come puntini neri e peso della stampata incoerente. Se un'officina lavora GL30 quotidianamente su una vite per uso generale, chieda ogni quanto la rettifica.
Il kit di essiccazione completa il quadro. Un essiccatore a disseccante con un punto di rugiada vicino a −40°C, più un trasporto sigillato fino alla tramoggia. I gaylord aperti accanto alla pressa annullano quattro ore di essiccazione in un solo pomeriggio umido. Durante qualsiasi audit, percorra il reparto e controlli prima la tramoggia.
Regole di progettazione dello stampo per PEEK
Per la stampa del PEEK si parte dall'acciaio. Gli stampi di produzione utilizzano H13 o S136 temprati a circa 48–52 HRC. Un P20 tenero potrebbe sopravvivere alle prove con resina non caricata. I gradi caricati con fibra di vetro eroderanno i suoi punti di iniezione nel giro di una breve serie produttiva. L'erosione dei punti di iniezione modifica l'equilibrio di riempimento e il pezzo esce dalla tolleranza abbastanza lentamente da non accorgersene.
I punti di iniezione sono più grandi di quanto si aspettino gli acquirenti. Il fuso di PEEK è viscoso e la caduta di pressione attraverso un punto di iniezione piccolo affama la cavità. I punti di iniezione a spillo che funzionano splendidamente nel PC qui producono stampate incomplete e linee di giunzione deboli. I punti di iniezione a bordo e a linguetta si adattano alla maggior parte delle geometrie. L'iniezione diretta si adatta a pezzi spessi e semplici. Le nostre pagine interattive sugli stampi mostra come la scelta del punto di iniezione influisce su costi e qualità.
I canali di colata dividono il campo. I canali freddi sprecano resina costosa a ogni ciclo, anche se lo scarto resta visibile e conteggiabile. I canali caldi risparmiano materiale ma mantengono il PEEK a 380°C per ore. Una lunga permanenza degrada il polimero e si manifesta con striature scure. Per produzioni brevi e frequenti cambi di grado, preferiamo i canali freddi. Per programmi stabili e ad alto volume, un canale caldo a ugello aperto ben progettato si ripaga.
Lo sfiato richiede attenzione a queste temperature. Gli sfiati sono più superficiali rispetto alla pratica con resine commodity, circa 0,01–0,02 mm sul piano di tenuta. Sfiati più profondi generano bava perché il fuso li raggiunge prima di solidificare. Anche il progetto del raffreddamento è diverso. Lo stampo deve mantenere la temperatura in modo uniforme, quindi la disposizione dei riscaldatori e le piastre isolanti in ceramica contano più della semplice portata d'acqua. Uno stampo che oscilla di 15°C sulla sua superficie trasferisce quell'oscillazione al pezzo sotto forma di imbarcamento.
Regole di progettazione del pezzo che mantengono il PEEK stampabile
La maggior parte dei pezzi in PEEK presenta pareti tra 1 mm e 4 mm. Le pareti più sottili si riempiono, ma la pressione necessaria sale rapidamente. Le sezioni più spesse si raffreddano lentamente e nascondono vuoti in corrispondenza del maschio. Un vuoto all'interno di una superficie di tenuta causa un guasto in esercizio, non sul banco di ispezione. Mantenere le pareti uniformi e svuotare i bossaggi pesanti nel maschio invece di lasciare blocchi pieni.
Gli spigoli interni vivi concentrano lo stress in un materiale rigido e sensibile all'intaglio. Prevedere raggi interni di almeno 0,5 mm dove il progetto lo consente. Gli spigoli esterni possono restare più vivi. Uno sformo di 1° per lato libera la maggior parte delle superfici in modo pulito. Le superfici lucidate o texturizzate ne richiedono di più, come per qualsiasi resina.
Le nervature seguono le proporzioni usuali, circa il 60% dello spessore della parete adiacente. Con il PEEK la tentazione è di sovradimensionare le nervature perché il materiale sembra pregiato. Le nervature sovradimensionate producono risucchi sulla faccia a vista e intrappolano gas alla radice della nervatura. Una revisione della progettazione per la fabbricabilità li individua prima che l'acciaio venga tagliato. Sul PEEK, questa tempistica conta. Le modifiche all'acciaio costano di più quando lo stampo è temprato e costruito per il servizio a 200°C.
Le filettature meritano una menzione. Le filettature interne stampate in PEEK funzionano, ma i profili grossolani resistono meglio di quelli fini. Le filettature fini nelle miscele caricate si scheggiano all'estrazione. Molti acquirenti stampano un foro liscio e lo filettano successivamente. Questa via ibrida spesso batte il forzare lo stampo a fare tutto.
Tolleranze e controllo del ritiro
Il PEEK premia lo stampista che taglia l'acciaio sul ritiro misurato, non sul ritiro da scheda tecnica. Le miscele non caricate si ritirano dell'1,0–1,5% a seconda dello spessore della parete e del processo. Le miscele caricate si ritirano meno lungo il flusso e quasi il doppio trasversalmente. La misurazione del primo pezzo su uno stampo di prova stabilisce i numeri reali per la Sua geometria.
Sulla tolleranza ottenibile, occorre essere precisi nell'affermazione. ±0,05 mm è realistico su dimensioni corte e stabili con un processo controllato. Non è realistico su una lunghezza di 200 mm in una qualità caricata con fibra di vetro. Le oscillazioni di temperatura in esercizio muovono il PEEK meno della maggior parte delle plastiche, il che aiuta. A queste dimensioni l'anisotropia incide più della dilatazione termica.
La cristallinità si ripercuote sulle dimensioni. Un particolare stampato a 170 °C e uno stampato a 195 °C escono dallo stesso stampo con un contenuto cristallino diverso. Le loro dimensioni divergono durante qualsiasi successiva esposizione al calore (ricottura post-stampaggio). Fissi la temperatura dello stampo nel ciclo di lavorazione. La tratti come una dimensione, non come una preferenza. Gli acquirenti che confrontano preventivi dovrebbero chiedere a ciascun fornitore quale temperatura dello stampo presuppone il suo prezzo.
Stampaggio a iniezione vs. lavorazione meccanica vs. stampaggio a compressione
Tre processi competono per i particolari in PEEK, e la risposta onesta dipende dai volumi e dalla tolleranza. La lavorazione meccanica vince su prototipi e lotti minimi. Non arriva alcuna fattura per l'attrezzatura, e le tolleranze sulle caratteristiche tornite battono lo stampaggio. Lo scarto del grezzo è il prezzo da pagare. Una guarnizione lavorata meccanicamente può consumare cinque volte il suo peso finito in barre.
Lo stampaggio per compressione si adatta a forme grandi e semplici e a semilavorati destinati a successiva lavorazione meccanica. I tempi ciclo sono lunghi e la geometria resta elementare. Raramente è competitivo per componenti piccoli e dettagliati. Lo stampaggio a iniezione subentra quando il volume annuo raggiunge le prime migliaia di pezzi. L'attrezzatura si ammortizza, i tempi ciclo scendono sotto il minuto e il dettaglio è incluso.
| Fattore | Stampaggio a iniezione | Lavorazione CNC | Stampaggio a compressione |
|---|---|---|---|
| Volume ottimale | Migliaia e oltre (tipicamente >1.000 pz) | Da uno a centinaia | Centinaia, forme semplici |
| Geometria | Complessi, near-net-shape, pareti sottili, clip | Limitato dall'accesso dell'utensile | Anelli semplici, piatti o a parete spessa |
| Spreco di materiale | Basso, solo scarto del canale freddo (o zero con canale caldo) | Alto, fino all'80% del grezzo diventa truciolo | Da basso a moderato |
| Tolleranza più stretta | ±0,05 mm sulle caratteristiche stabili | ±0,01 mm possibile | Moderato (±0,15 mm+) |
| Costo iniziale | Stampo di produzione temprato (5.000–25.000 $+) | Programmazione e attrezzature flessibili | Stampo più semplice, costo ciclo elevato |
Un percorso ibrido serve bene a molti programmi. Lavorare alle macchine i primi cinquanta pezzi da semilavorati mentre lo stampo è in fase di realizzazione. Convalidare il progetto in PEEK reale. Poi passare allo stampaggio per la produzione e mantenere la lavorazione meccanica per i ricambi di assistenza. Il conto della resina per quei cinquanta pezzi pesa meno del ripristino di uno stampo temprato per due volte.
Quanto costa lo stampaggio a iniezione del PEEK
La resina domina il prezzo del pezzo. Le gradi standard non caricate partono da circa $100 al kg. Il Victrex 450G è comunemente quotato a $120–150 al kg in lotti da 25 kg. Si tratta di circa venti volte il prezzo dell'ABS. Un pezzo da 40 grammi comporta $5 di polimero prima ancora che la pressa compia un ciclo. Gli scarti del canale di colata, le perdite di essiccazione e gli spurghi di avvio aggiungono la loro parte.
Lo stampo costa più di un lavoro su materiali commodity per tre ragioni. L'acciaio è temprato e finito a un grado superiore. Riscaldatori, pannelli isolanti in ceramica e componenti per il controllo della temperatura aggiungono elementi. E il processo di prova richiede più tempo, perché ogni variazione di parametro necessita di uno stampo stabilizzato a 180°C. Gli acquirenti che confrontano un preventivo per il PEEK con uno per il PC per la stessa geometria devono attendersi un divario netto.
Il volume piega fortemente la curva. A 500 pezzi, lo stampo costituisce la maggior parte del costo del programma e la lavorazione meccanica di solito vince. A 50.000 pezzi, la resina è quasi tutta la questione e la tariffa oraria della pressa si perde nel rumore di fondo. Il punto di incrocio per i tipici componenti di piccole dimensioni si colloca da qualche parte nell'ordine delle migliaia inferiori. Calcolare entrambi i numeri prima di impegnarsi. Un Modello di richiesta di preventivo per lo stampaggio a iniezione strutturato vincola ogni offerente allo stesso ambito, il che rende il confronto onesto.
È proprio sul fronte degli stampi che la Cina fa la differenza. I costi della manodopera e della lavorazione meccanica fanno sì che uno stampo in PEEK temprato abbia un prezzo nettamente inferiore rispetto a quello praticato negli Stati Uniti o nell’Unione Europea. La resina, acquistata dagli stessi produttori globali, costa più o meno lo stesso ovunque. Pertanto, il vantaggio della Cina risiede negli stampi e nella lavorazione, non nel materiale. Ed è proprio su questo aspetto che va concentrato lo sforzo di verifica.
Difetti che controlliamo sui primi particolari in PEEK
Quando qualcosa non va, i getti corti sono i primi a comparire. Possono essere causati da una fusione fredda, uno stampo freddo o un punto di iniezione sottodimensionato. La soluzione varia di volta in volta, quindi modificare due variabili contemporaneamente significa sprecare un’intera giornata di prove.
I pezzi fragili sono indice di cristallinità. Il pezzo sembra integro, ma poi si spezza sotto un carico che una plastica comune riuscirebbe a sopportare. Controllate il registro delle temperature dello stampo prima di dare la colpa al lotto di resina. Nove volte su dieci lo stampo ha funzionato a temperatura troppo bassa (lasciando una patina marrone amorfa).
Le linee di saldatura indeboliscono il PEEK più della maggior parte dei materiali. I fronti di fusione si incontrano a viscosità elevata e si uniscono male. In questo caso, spostare il punto di iniezione è più efficace che modificare i parametri. Spostare il punto di iniezione comporta un costo in termini di tempo di produzione una sola volta. Accettare una linea di saldatura debole comporta guasti sul campo per sempre.
Le cavità si nascondono all’interno delle sezioni spesse. La qualità della superficie non fornisce alcun indizio. È necessario sezionare il primo articolo o sottoporlo a una TAC prima di approvare lo stampo. Le striature scure e le macchie nere sono dovute al deterioramento della resina o all’usura del cilindro. Entrambe sono segni di negligenza nel processo che, nel corso di un ciclo di produzione, tenderanno a peggiorare anziché migliorare.
Come valutare un produttore di stampaggio a iniezione di PEEK
Cinque criteri consentono di filtrare rapidamente i risultati:
- Intervallo di temperatura del cilindro: Verificare che la macchina effettivamente prenotata raggiunga i 400 °C con stabilità PID a circuito chiuso, espressa in gradi.
- Metodo di riscaldamento dello stampo: Verificare la presenza di un sistema di circolazione dell’olio ad alta temperatura o di una resistenza elettrica in grado di mantenere una temperatura compresa tra 160 e 200 °C in modo continuo.
- Attrezzature per l'essiccazione: Verificare la presenza di un essiccatore ad adsorbimento in grado di mantenere un punto di rugiada di −40 °C, con un sistema di trasporto a tenuta stagna collegato direttamente alla tramoggia.
- Verifica della cristallinità del primo articolo: Chiedete se l'approvazione FAI includa i dati relativi al test di cristallinità DSC oltre ai rapporti dimensionali della CMM.
- Tracciabilità della resina: Richiedete i certificati di autenticità (COA) originali relativi al tipo specifico di Victrex, Solvay, Evonik o al prodotto nazionale indicato nel vostro disegno.
Informatevi anche sull’acciaio e sulle pratiche relative all’usura. Un’azienda seria specializzata in PEEK risponde indicando i tipi di acciaio e i valori di durezza (come H13 o S136 a 48–52 HRC e viti bimetalliche), non con aggettivi. I nostri utensili seguono la stessa logica che applichiamo in tutti i Stampaggio a iniezione PPS e altri lavori ad alta temperatura. Queste discipline presentano notevoli punti in comune. Il processo di essiccazione, l’acciaio temprato e il ritiro misurato determinano i risultati in entrambi i materiali.
Le domande relative alla certificazione richiedono precisione. La norma ISO 9001 riguarda il sistema di qualità e i suoi requisiti si basano sul Sito web dell'ISO. Non certifica il pezzo che hai in mano. Per i lavori soggetti a normativa, chiedi in base a quali standard l’officina abbia effettivamente effettuato la spedizione. Quindi richiedi i registri di ispezione relativi a uno di questi lavori, eventualmente con le informazioni riservate oscurate. Le officine con esperienza li producono in un giorno.
I produttori di resina pubblicano le proprie guide alla lavorazione, e il Sito Victrex è il punto di riferimento da cui partono la maggior parte degli ingegneri. Confrontate i valori dichiarati da qualsiasi fornitore con tale valore di riferimento. Un’azienda che sostiene di ottenere risultati soddisfacenti con una temperatura di fusione di 280 °C sta descrivendo un polimero diverso, oppure una vita utile molto breve per i vostri componenti.
Dove i particolari stampati in PEEK giustificano il loro prezzo
Il settore aerospaziale utilizza il PEEK per staffe, clip e alloggiamenti elettrici che devono resistere al calore e alle vibrazioni. Consente di ridurre il peso rispetto ai composti di alluminio su un’intera flotta. Gli stabilimenti di produzione di semiconduttori lo prescrivono per la movimentazione dei wafer e per gli anelli di fissaggio CMP. Il materiale resiste alle sostanze chimiche di processo e rilascia poche particelle se si scelgono le qualità giuste.
Il settore medico si divide in due categorie. I manici, gli alloggiamenti e i vassoi degli strumenti sterilizzabili utilizzano resine di grado industriale o per dispositivi medici. Sono in grado di resistere a migliaia di cicli di sterilizzazione in autoclave senza subire crepe. I componenti degli impianti sono invece soggetti a norme e tipi di resina distinti, come già indicato in precedenza.
Il settore petrolifero e del gas impiega guarnizioni in PEEK, anelli di supporto e sedi valvolari sottoposti contemporaneamente a pressione e temperatura. I programmi automobilistici e per veicoli elettrici ne fanno uso nelle parti soggette a usura delle trasmissioni, negli ingranaggi delle pompe e nei connettori ad alta tensione. In ogni caso, chi acquista questa resina punta sulla resistenza, non sull’estetica. Nessuno sceglie questa resina per un componente destinato a un impiego poco impegnativo.
Domande frequenti
È possibile stampare a iniezione il PEEK su una macchina standard?
Di solito no. I cilindri standard raramente superano i 300 °C, mentre le materie prime PEEK richiedono temperature comprese tra 360 e 400 °C. Anche lo stampo deve essere riscaldato a 160–200 °C, il che va oltre le capacità dei sistemi di controllo a base d’acqua. Una macchina adeguata è dotata di riscaldatori del cilindro per alte temperature, isolamento e un sistema di regolazione della temperatura dello stampo a olio o elettrico. Richiedete queste specifiche per iscritto prima di effettuare un ordine.
Quali temperature sono necessarie per lo stampaggio a iniezione del PEEK?
Essiccare la resina a 150 °C per circa tre ore, fino a ridurre l’umidità al di sotto dello 0,02%. Regolare la temperatura del cilindro da 350 °C nella parte posteriore a 380–400 °C all’ugello. Mantenere lo stampo a una temperatura compresa tra 160 e 200 °C. Tale temperatura dello stampo determina il grado di cristallinità. Una temperatura più bassa produce una superficie amorfa e parti fragili.
Quanto costa la resina PEEK?
I gradi standard non caricati partono da circa 100 dollari al kg. Il Victrex 450G viene comunemente venduto a circa 120–150 dollari al kg in lotti da 25 kg. I gradi caricati e quelli speciali costano di più. I gradi destinati al mercato interno cinese costano meno, ma presentano una maggiore variabilità tra i lotti. Poiché la resina incide in modo determinante sul prezzo del componente finito, la scelta del grado rappresenta anche una decisione di natura commerciale.
Quale ritiro si deve prevedere per uno stampo in PEEK?
Il PEEK non caricato si restringe di circa l’1,0–1,5%, a seconda dello spessore delle pareti e delle impostazioni di processo. I gradi caricati con fibra di vetro si restringono dello 0,3–0,6% lungo la direzione di flusso e in misura maggiore trasversalmente ad essa. I gradi caricati con carbonio presentano un ritiro ancora leggermente inferiore. Se possibile, eseguire il taglio in modo da non danneggiare l’acciaio per utensili. Successivamente, correggere le dimensioni in base alle misurazioni del primo articolo sulla geometria effettiva.
È meglio realizzare il mio componente in PEEK con lavorazione meccanica o con stampaggio a iniezione?
Prototipi lavorati a macchina e lotti nell’ordine delle centinaia. Non ci sono costi per gli stampi e le tolleranze sono più strette. Si passa allo stampaggio a iniezione quando il volume annuale raggiunge le poche migliaia di pezzi. Lo stampo si ripaga grazie alla riduzione degli scarti e ai cicli brevi. Molti programmi prevedono la lavorazione iniziale dei pezzi da semilavorati, per poi passare allo stampaggio per la produzione senza cambiare materiale.
Quanto dura uno stampo in PEEK?
La scelta dell'acciaio determina la soluzione. L'acciaio temprato H13 o S136 con durezza 48–52 HRC è adatto alle resine caricate e alle lunghe serie di produzione. L'acciaio non temprato si usura in corrispondenza dei punti di iniezione, specialmente con resine caricate con fibra di vetro, e le dimensioni subiscono variazioni. Un utensile temprato e sottoposto a corretta manutenzione dura normalmente più a lungo del ciclo di vita del prodotto. Lo stato dei punti di iniezione è il primo punto di usura da ispezionare ad ogni intervento di manutenzione.
Qual è un tempo di consegna realistico per un programma di stampaggio in PEEK?
La realizzazione degli stampi per il PEEK temprato richiede in genere da quattro a otto settimane, a seconda della complessità. I primi campioni vengono forniti entro circa una settimana dal completamento degli stampi. L’approvvigionamento della resina può richiedere più tempo nel caso di tipi meno comuni. È importante confermare tempestivamente il tipo e il lotto esatti, poiché la mancanza del certificato della resina blocca la spedizione più rapidamente di qualsiasi problema tecnico alle macchine.
Inviateci il vostro disegno o file 3D in PEEK. Vi risponderemo con una valutazione DFM, una raccomandazione sul tipo di acciaio e sul grado, e un preventivo che distingue il costo degli stampi dal prezzo del pezzo. Richiedi una valutazione DFM gratuita

