


Sprue, Runner et Gate : le système d'alimentation des moules d'injection expliqué
Principaux composants d'un moule d'injection plastique
- Noyau et cavité — donner sa forme à la pièce en plastique.
- Système de coureurs — achemine le plastique fondu dans la cavité.
- Seuil d’injection — point d'entrée par lequel le plastique s'écoule dans la pièce.
- Canaux de refroidissement — Refroidissez le plastique rapidement et uniformément.
- Goupilles d'éjection — extraire la pièce finie du moule.
- Curseur ou élévateur — percer les trous latéraux et les contre-dépouilles.
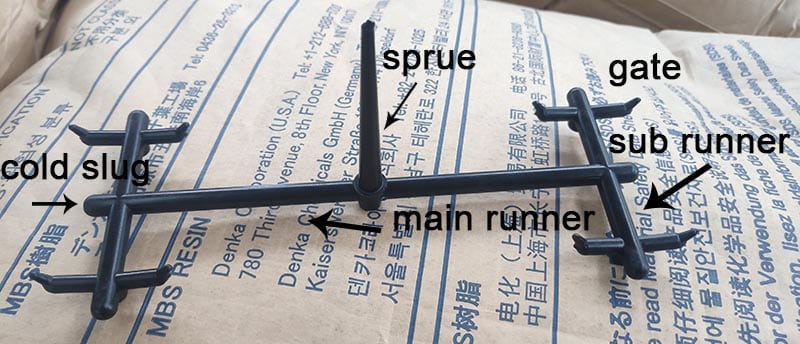
Quelles sont carotte, patin et Seuil d’injection sont les trois sections d'un moule à injection. système d'alimentation - les canaux qui transportent le plastique fondu depuis la buse de la machine jusqu'à la cavité de la pièce. La carotte est le canal d'entrée vertical, le canal de coulée distribue la matière fondue à travers la plaque du moule vers chaque cavité, et la Seuil d’injection est l'ouverture étroite et contrôlée par laquelle la matière fondue pénètre dans la cavité. La façon dont ces trois caractéristiques sont conçues influence directement la pression de remplissage, le temps de cycle, l'aspect des pièces, le taux de rebut et le coût unitaire - c'est pourquoi elles sont décidées lors de la conception du moule, et non après.
Pourquoi le système d'alimentation influe-t-il sur le coût des pièces ?
Le seuil d’injection standard située au niveau de la ligne de joint, qui alimente le bord de la pièce. Facile à usiner et à entretenir, elle s'adapte à la plupart des géométries, mais elle laisse une marque visible et nécessite un parage secondaire.
Un seuil d'injection en éventail qui s'évase avant la cavité. Elle répartit la matière fondue sur des pièces larges, plates ou optiques afin de réduire le gauchissement, les projections et les contraintes — au prix d'une surface de découpe plus importante.
La matière fondue pénètre d'abord dans une petite languette sacrificielle, puis dans la pièce. Cela permet d'éviter que les contraintes liées à la Seuil d’injection d'injection n'affectent les surfaces esthétiques ; la languette est ensuite découpée. Cette technique est couramment utilisée pour les pièces fines, transparentes ou soumises à de fortes contraintes.
Une minuscule entrée ronde utilisée dans les moules à trois plaques. Elle se détache et se sépare d'elle-même du carotte, ne laissant qu'une très petite marque et permettant une injection centrale ou multipoint. Nécessite une pression d'injection plus élevée.
Le canal d’injection s’enfonce sous la ligne de joint, dans le flanc de la pièce. Il s’agit d’un système à éjection automatique : la pièce se détache du canal d’injection lors de l’éjection, sans nécessiter de découpe, ce qui convient à une production automatisée à grand volume.
Une Seuil d’injection de tunnel incurvée qui s'étend jusqu'aux surfaces cachées ou internes, ce qui permet d'éviter toute marque sur les faces visibles tout en garantissant un dégagement automatique. Elle nécessite une conception minutieuse et un insert consommable.
La carotte alimente directement la cavité sans carotte, ce qui est idéal pour les pièces uniques, de grande taille ou à emboutissage profond, et pour un écoulement puissant. Elle laisse une marque de point d'injection importante qui doit être usinée et peut générer des contraintes.
Une buse chauffée maintient le plastique à l'état fondu jusqu'à la point d'injection, ce qui évite tout déchet au niveau du carotte. Une pointe chauffée laisse une petite empreinte thermique ; une obturation à clapet utilise une broche pour obtenir une empreinte nette, sans marque et à synchronisation précise. Coût d'outillage plus élevé, solution idéale pour les grands volumes.
Le système d'alimentation est une matière “perdue” à chaque tir de la machine à froid. Il doit être plastifié dans le tonneau, puis rectifié ou mis au rebut, ce qui consomme la capacité de la machine sans devenir une pièce vendable. Pour les petites pièces, la carotte et les canaux peuvent représenter 50% ou plus du poids total de la grenaille, et le système des coureurs peut être responsable à lui seul de plus d'un tiers de la pression nécessaires pour remplir le moule.
Cela crée un compromis constant en matière d'ingénierie. Les canaux trop petits augmentent la pression de remplissage et peuvent endommager la pièce ; les canaux trop grands gaspillent de la matière, allongent le temps de refroidissement et augmentent le coût du rebroyage et de l'énergie. Une bonne conception du système d'alimentation permet de trouver la plus petite section transversale qui permette de remplir et de tasser la cavité de manière fiable. Pour les programmes à grand volume, c'est également à ce niveau qu'un système d'alimentation en eau est le plus efficace. système de canaux chauds est évaluée afin d'éliminer complètement le rebut des coureurs.
| Fonctionnalité | Fonction | Principal moteur de la conception | Valeurs de référence typiques |
|---|---|---|---|
| Carotte | Connecte la buse à la coulée / à la pièce | Temps de refroidissement, démoulage facile | ~1,5° de tirant d'air par côté ; le plus petit orifice utilisable |
| Canal d’alimentation | Distribution de la fonte dans chaque cavité | Remplissage équilibré, faible perte de pression | ≥ partie de l'épaisseur nominale de la paroi ; rond = meilleur écoulement |
| Seuil d’injection | Contrôle de l'entrée de la matière fondue, gel de l'emballage | Aspect, emballage, dégorgement facile | Section transversale ≈ 3-9% de la sous-gaine ; épaisseur ≈ 50-80% de la paroi. |
Carotte
La tige de coulée est le prolongement de la buse de la machine dans le moule en plastique. Dans un moule à cavité unique où la coulée alimente directement la pièce, on parle alors de gating direct de la carotte, et le temps de refroidissement de la tige d'injection elle-même devient souvent le facteur limitant du cycle : la pièce peut être déjà solidifiée alors que la tige d'injection, plus épaisse, est encore en train de refroidir.
Deux règles pèsent lourd dans la conception des tiges de coulée. Premièrement, le plus petit orifice de la carotte doit être aussi petit que le remplissage de la cavité le permet, car tout ce qui se trouve en aval est dimensionné en fonction de cet orifice et l'ensemble du volume doit être refroidi. Deuxièmement, la carotte doit avoir un tirant d'air d'environ 1,5° par côté afin qu'elle se détache proprement de la douille. Un tirage plus important facilite le dégagement mais augmente la masse froide ; un tirage moins important risque de coller la carotte. Un refroidissement adéquat autour de la douille de la carotte et un puits de refroidissement à la base de la carotte complètent une conception fiable.
Canal d’alimentation
Les canaux sont les canaux usinés le long du plan de joint qui transportent la matière fondue de la carotte vers chaque Seuil d’injection. À mesure que la matière fondue s'écoule, une peau gelée se forme contre l'acier plus froid et rétrécit le canal effectif, de sorte que la perte de pression augmente au moins proportionnellement à la longueur de la glissière - généralement plus rapidement. Plus le chemin de coulée est court et direct, plus la perte de pression est faible.
Sections transversales des coulisses : ronde ou trapézoïdale
A Canal d’alimentation de fond donne le meilleur rapport surface/volume, et présente donc la plus petite fraction de peau gelée et la plus faible résistance à l'écoulement - mais il doit être usiné en à la fois et les deux moitiés doivent s'aligner avec précision. A Canal d’alimentation trapézoïdal (ou trapézoïdal modifié) est usinée dans une seule moitié, ce qui simplifie l'outillage et constitue souvent un choix pratique, avec un faible coût d'efficacité. Directives de dimensionnement valables pour la plupart des canaux froids :
- Fabriquer le Canal d’alimentation au moins aussi épais que la paroi nominale de la pièce afin qu'il puisse remplir la cavité avant qu'il ne gèle.
- Augmenter le diamètre de la glissière sur les longs trajets ou lorsque le débit volumétrique est élevé.
- Exécuter des sections plus petites pour les résines semi-cristallines (par exemple, PP, POM, PA) que pour les résines amorphes, qui tolèrent des canaux plus larges.
Équilibrage des patins dans les moules à cavités multiples
Dans un moule à plusieurs cavités, chaque cavité doit se remplir au même moment. Si une cavité se remplit en premier, elle subit un surremplissage et présente des bavures, tandis que la dernière cavité n'est pas encore suffisamment remplie. L'objectif est débit équilibré - et il y a deux façons de s'y rendre.
A naturellement (géométriquement) équilibré Cette disposition donne à chaque cavité une trajectoire d'écoulement identique et le même nombre d'embranchements - typiquement un modèle en rayons ou en “H”/étoile où la distance entre la buse et chaque porte est égale. C'est la méthode la plus robuste car l'équilibre ne dépend pas des dimensions, mais elle devient inefficace lorsque le nombre ou la taille des cavités augmente.
Un artificiellement équilibré L'agencement utilise des cavités en rangées alimentées par un canal principal, avec des diamètres de canaux secondaires (secondaires) ajustés de manière à ce que les chemins les plus courts soient restreints pour correspondre aux chemins les plus longs. Une forme courante est le Canal d’alimentation d'échelleCette méthode permet de réduire le volume des canaux, mais elle est plus sensible aux changements de processus et de résine, ce qui lui confère un avantage certain. Cette méthode permet de réduire le volume des canaux, mais elle est plus sensible aux changements de procédé et de résine, et bénéficie donc des avantages suivants analyse du flux des moules avant la découpe de l'acier.
Lorsque l'agencement le permet, disposer les cavités en rangées plutôt qu'en cercles, et se rappeler que le diamètre du stator doit généralement augmenter avec chaque cavité supplémentaire qu'il alimente sur un segment donné.
Glissières de moules à trois plaques
A moule à trois plaques Le système d'alimentation en eau de la plaque centrale fait passer la coulisse le long d'un plan de joint secondaire, puis descend verticalement à travers la plaque centrale pour alimenter la pièce - généralement à travers des portillons - ce qui permet de s'éloigner du plan de joint et de séparer automatiquement les couloirs. Les chutes coniques doivent être réduites en direction de la Seuil d’injection (une conicité d'environ 0,5 pouce par pied est courante) et ne doivent pas être inutilement longues, car une forte conicité crée une jonction épaisse. Veillez à ce que les plaques d'effeuillage, les goupilles d'aspiration ou les dispositifs d'extraction n'obstruent pas le flux.
Seuil d’injection
Le seuil d’injection est la restriction étroite entre le canal de coulée et la cavité - et l'élément le plus court et le plus contrôlé de tout le système d'alimentation. Elle a deux fonctions : elle permet à la matière fondue d'entrer dans la cavité et de la remplir rapidement, et après l'avoir remplie, elle permet à la matière fondue de pénétrer dans la cavité. gèle d'abord pour sceller la cavité afin que la pression de maintien puisse emballer la pièce. Si l'opercule gèle trop tôt ou s'il est sous-dimensionné, on obtient des coulées, des vides et des remplissage incomplet ; s'il reste ouvert trop longtemps ou s'il est surdimensionné, on obtient un reflux et un témoin d'opercule difficile à enlever.
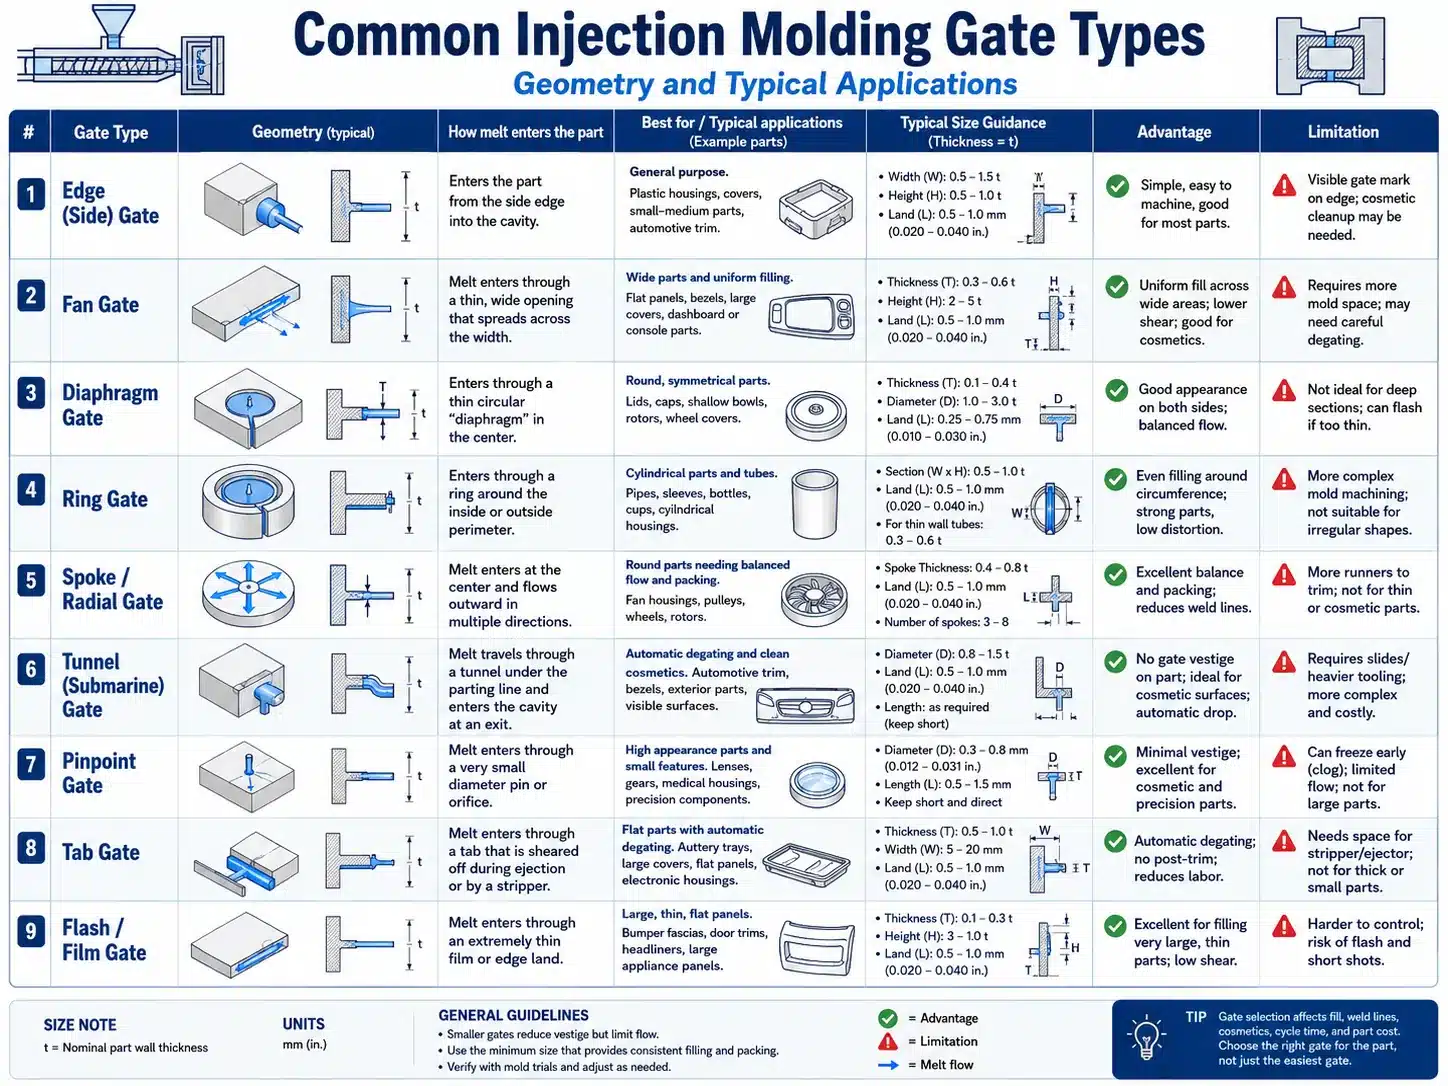
Les types de portails les plus courants et leur utilisation
| Type de Seuil d’injection | Meilleur pour | Avantage principal | Principale limitation | Taille typique |
|---|---|---|---|---|
| Bord (côté) | Pièces générales, multi-cavités | Facile à couper et à découper, peu coûteux | Cicatrice visible ; garniture manuelle | L'accord en profondeur est sensible |
| Ventilateur | Pièces plates / grandes / boîtes | Remplissage uniforme, moins de déformation et de stress | Difficile à couper, marque plus importante | H ≈ 0,25-1,5 mm ; L ≈ L/4 (>8 mm) |
| Diaphragme | Pièces cylindriques / creuses | Concentrique, sans lignes de soudure | Une cavité par outil ; enlèvement difficile | Terre ≈ 0,5-1,0 mm |
| Anneau | Tubes où l'ID est le plus important | Remplissage uniforme autour du noyau | La profondeur des terres nécessite des essais | Terre peu profonde |
| Rayon / radial | Grands cylindres, poids élevé de la grenaille | Débit élevé, bon emballage | Réduction de la résistance et de la précision des soudures | Enlèvement plus important et usiné |
| Tunnel (sous-marin) | Dégagement automatique, portail caché | Ajustement automatique à l'éjection | Piégeage des gaz ; la cicatrice s'agrandit avec l'usure | 0,5-0,8 mm (non rempli) à 2 mm+ (rempli) |
| Point de repère | Moules à trois plaques | Dégivrage automatique, petite marque | S'use avec les résines chargées | 0,8-2 mm (non rempli) à 2,5-3 mm (rempli) |
| Onglet | Boîtiers décoratifs | Empêche la formation de jets, même en cas de remplissage | L'enlèvement de la languette est coûteux | Des dimensions adaptées |
| Flash / film | Pièces plates de grande surface | Remplissage large et régulier, faible déformation | Coupe secondaire difficile à réaliser | Extension de la Seuil en éventail |
Dimensionnement et emplacement des vannes : les principes d'ingénierie
Plutôt que de mémoriser des dizaines de règles, la plupart des décisions relatives aux portes d'embarquement se résument à une poignée de principes. Lorsque des fourchettes sont données, elles sont les suivantes points de départ typiques - les valeurs finales proviennent d'essais de moules et de données sur les résines.
- Commencez modestement. Ouvrez un portail plus tard si nécessaire ; il n'est pas facile d'en réduire la taille. La section transversale typique d'un portail est la suivante 3-9% de la section transversale de la sous-couronne, avec une longueur de terre d'environ 0,5-2,0 mm.
- Épaisseur du lien avec le mur. L'épaisseur de la grille est généralement de 50-80% de la paroi de la pièce; les portes à découpage automatique restent en dessous de ~80% afin qu'elles se cassent sans déformer la pièce.
- Seuil d’injection dans la section la plus épaisse. L'alimentation d'épaisseur à épaisseur permet à la barrière de tasser la pièce et de geler en dernier, évitant ainsi les coulées et les vides. L'alimentation de fine à épaisse entraîne une chute brutale de la pression et de la température.
- Contrôler la longueur du flux. Dimensionner et compter les portes de manière à ce que chacune remplisse un rapport entre le flux de fusion et la paroi d'environ L/T = 50-80, et jamais au-delà de ~100. Les pièces de grande taille ou plates peuvent nécessiter plusieurs portes pour éviter les déformations et les remplissage incomplet.
- Gérer les lignes de soudure et la ventilation. Chaque soudure ajoute une ligne de soudure, il faut donc utiliser le moins de soudures possible pour remplir la pièce, placer les soudures sur des surfaces non critiques et ne jamais laisser la position de la soudure bloquer les évents du plan de joint.
- Protéger les noyaux et éviter les jets. Éloignez les portes des noyaux longs et minces qu'un impact direct pourrait déformer, et orientez la Seuil d’injection de manière à ce que la matière en fusion frappe un mur au lieu de jaillir librement dans la cavité.
- Tenir compte des résines chargées. Les matériaux remplis de fibres ont besoin de portes plus grandes pour limiter la rupture des fibres ; de très petites portes ou sous-pointes peuvent dégrader le renforcement.
- Planifier le témoin. Chaque portail laisse une marque. Déterminez à l'avance s'il s'agit d'une surface cachée et confirmez vos attentes en matière d'esthétique avec le client avant de découper l'acier.
Problèmes liés au système d'alimentation qui se traduisent par des défauts de pièces
De nombreux défauts de moulage trouvent leur origine dans le choix de la buse d’injection ou du canal d’alimentation plutôt que dans le procédé lui-même. Des buses et des canaux d’alimentation trop petits provoquent des injections insuffisantes, des projections de matière et un aspect trouble au niveau de la buse ; des buses trop grandes entraînent des reflux et des creux ; un mauvais équilibrage provoque des bavures sur les cavités remplies en premier ; et le fait de diriger le flux vers une zone de fermeture trop fine entraîne une perte soudaine de pression et de température. Si vous êtes confronté à un défaut récurrent, le système d’alimentation est l’un des premiers éléments à examiner — consultez notre guide des défauts du moulage par injection pour un diagnostic symptôme par symptôme.
Quand apporter cette information à votre mouleur ?
La conception du système d'alimentation relève des décisions de conception pour la fabrication (DFM), et le moment le plus économique pour la mettre au point est avant la fabrication des outils. Que vous augmentiez le volume de production, que vous soyez confronté à des problèmes d'affaissement ou de déformation, que vous hésitiez entre des canaux froids et des canaux chauds, ou que vous ne sachiez pas où placer la Seuil d’injection d'injection sur une pièce esthétique, une brève revue de conception avec un moulage par injection en chine Un spécialiste permet généralement de rentabiliser son intervention grâce aux économies réalisées sur les rebuts et les temps de cycle. Notre équipe d'ingénieurs examine le type de point d'injection, son emplacement et l'équilibre des canaux d'injection dans le cadre de chaque devis d'outillage.
Questions fréquemment posées
Quelle est la différence entre une carotte, une glissière et une Seuil d’injection ?
La carotte est le canal vertical qui relie la buse de la machine au moule. Le canal de coulée transporte la matière fondue horizontalement le long du plan de joint jusqu'à chaque cavité. Le seuil d’injection est la petite restriction par laquelle la matière fondue pénètre finalement dans la cavité et qui gèle pour emballer la pièce. Ensemble, ils forment le système d'alimentation.
Quelle doit être la taille d'un portail ?
Pour commencer, la section du portillon est généralement égale à 3-9% de la section de la sous-goulotte, la longueur de la zone du portillon est d'environ 0,5-2,0 mm et l'épaisseur du portillon est approximativement égale à 50-80% de la paroi de la pièce. Commencez toujours par de petites dimensions - il est facile d'agrandir une Seuil d’injection au cours des essais, mais il est très difficile de la réduire.
Quel type de Seuil d’injection convient le mieux à une pièce plate ou cosmétique ?
Les portillons en éventail et à languettes sont courants pour les pièces plates ou décoratives de grande taille, car ils répartissent la matière fondue de manière uniforme, réduisent les jets et limitent les déformations. Pour les marques de portillon entièrement cachées, un portillon tunnel (sous-marin) ou un portillon à pointe permet un dégazage automatique, bien qu'ils laissent tous deux un petit témoin et s'usent avec le temps.
Pourquoi le système des coureurs est-il si important pour le coût ?
Sur les petites pièces, la carotte et les patins peuvent représenter la moitié ou plus du poids de la pièce, et le système de patins peut absorber plus d'un tiers de la pression de remplissage. Les canaux surdimensionnés gaspillent de la matière et allongent le temps de cycle ; les canaux sous-dimensionnés provoquent des remplissage incomplet. Pour les volumes importants, un système de canaux chauds permet d'éliminer totalement les déchets des canaux.
Qu'est-ce qu'un Canal d’alimentation équilibré et pourquoi en ai-je besoin ?
Un canal d'injection équilibré permet de remplir toutes les cavités d'un moule à cavités multiples au même instant. En l'absence d'équilibre, les premières cavités sont surremplies et présentent des bavures, tandis que les dernières ne sont pas suffisamment remplies. L'équilibre est obtenu soit géométriquement (par des trajets d'écoulement égaux), soit artificiellement (par des diamètres de canal d'injection adaptés), et est souvent vérifié à l'aide d'une analyse de l'écoulement dans le moule.
Combien de portes une pièce doit-elle avoir ?
Utilisez le moins d'ouvertures possible pour remplir la pièce, car chaque ouverture ajoute une ligne de soudure. Dimensionnez et placez les portillons de manière à ce que chacun d'entre eux couvre un rapport longueur de flux/épaisseur de paroi d'environ L/T = 50-80, et pas plus de ~100. Les pièces larges ou plates nécessitent souvent plusieurs portillons pour éviter le gauchissement et les remplissage incomplet.
Dois-je utiliser un canal froid ou un canal chaud ?
Les canaux froids ont un coût d'outillage plus faible et sont bien adaptés aux faibles volumes et aux changements fréquents de matériaux. Les canaux chauds éliminent les rebuts, raccourcissent le temps de cycle et améliorent le contrôle du remplissage dans les programmes à grand volume, mais le coût de l'outillage et la complexité sont plus élevés. Le bon choix dépend du volume annuel, de la résine et de la valeur des pièces.
Vous n'êtes pas sûr de la façon dont votre pièce doit être protégée ? Envoyez-nous votre modèle ou dessin en 3D et nos ingénieurs vous recommanderont le type de Seuil d’injection, son emplacement et la disposition des glissières dans le cadre d'un examen DFM gratuit et d'un devis d'outillage. Obtenir un examen et un devis DFM →
